


Литье под давлением в горячей камере и в холодной камере: в чём разница
Литье под давлением в горячей и холодной камерах отличается конструкцией системы впрыска, подходящими сплавами, скоростью производства и размерами деталей. Это…


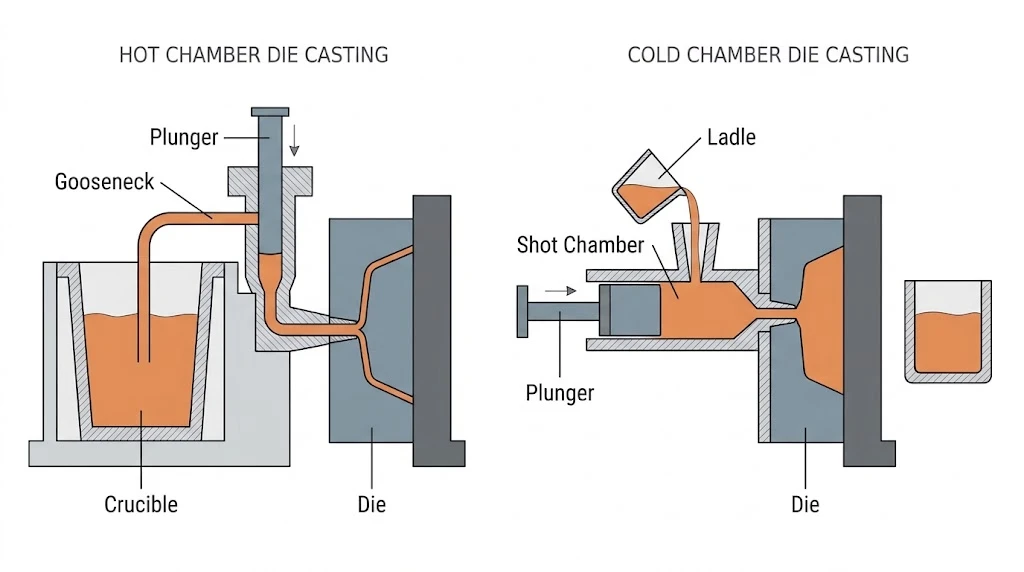
Литье под давлением в горячей и холодной камерах отличается конструкцией системы впрыска, подходящими сплавами, скоростью производства и размерами деталей. Это…
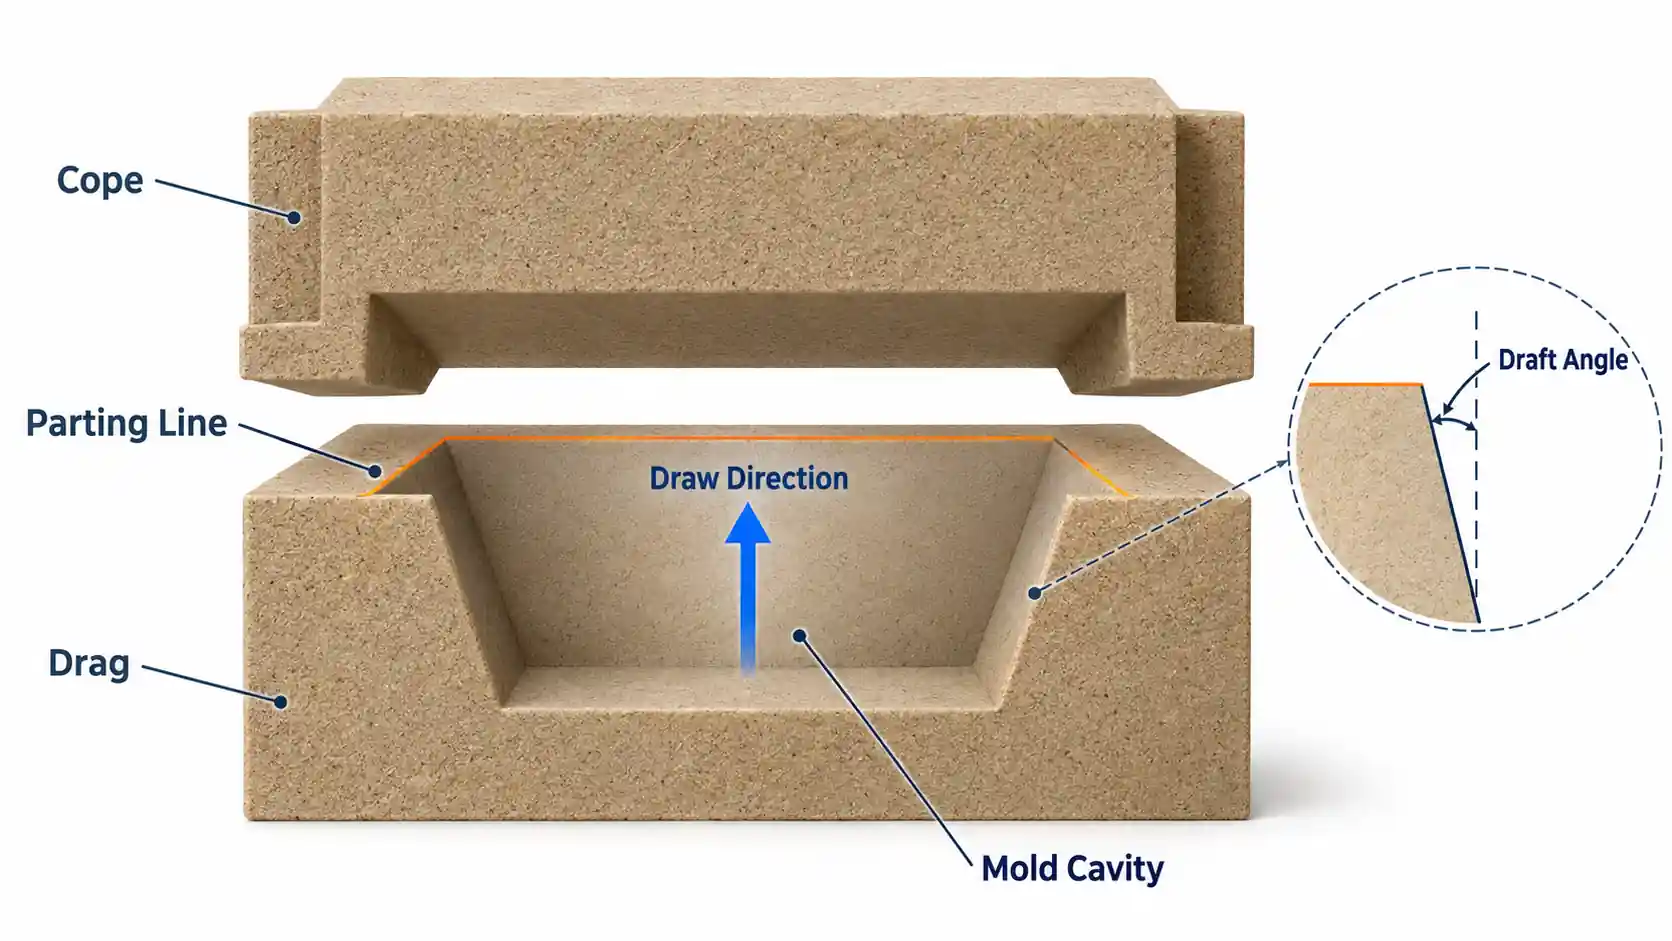
Углы наклона и линии разъема являются важными факторами, которые необходимо учитывать при проектировании форм для литья в песчаные формы. В этой статье объясняется, как определить линию разъема…
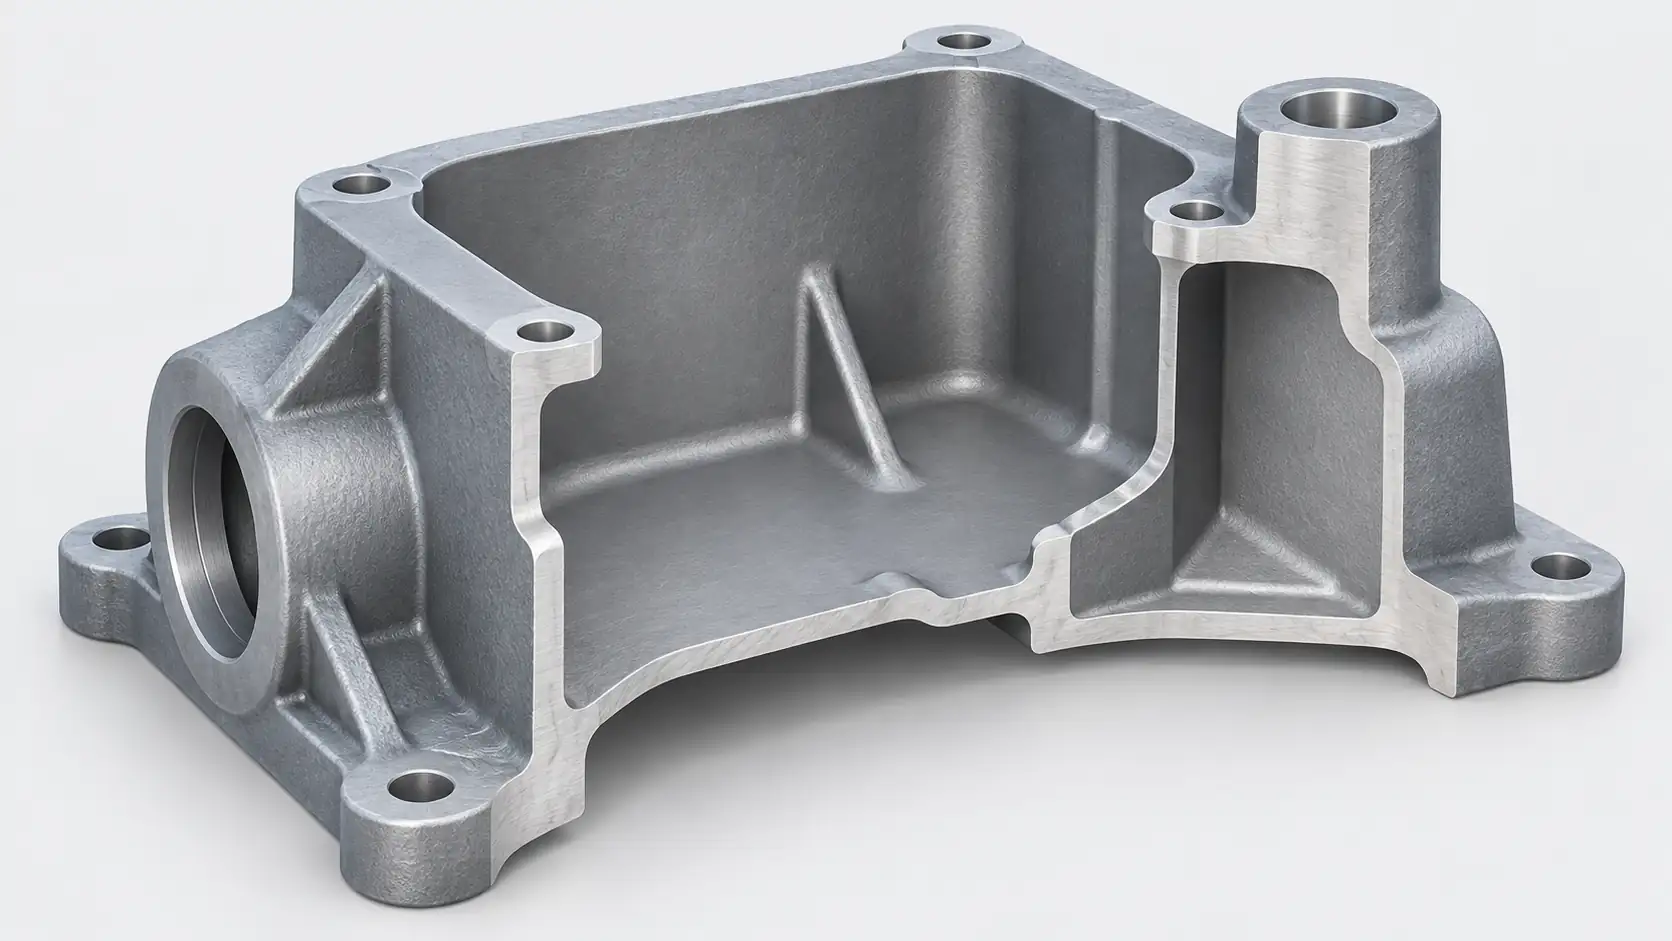
Минимальная толщина стенок при литье алюминия в песчаные формы зависит от длины профиля, текучести сплава и геометрии отливки. В этой статье рассматриваются…
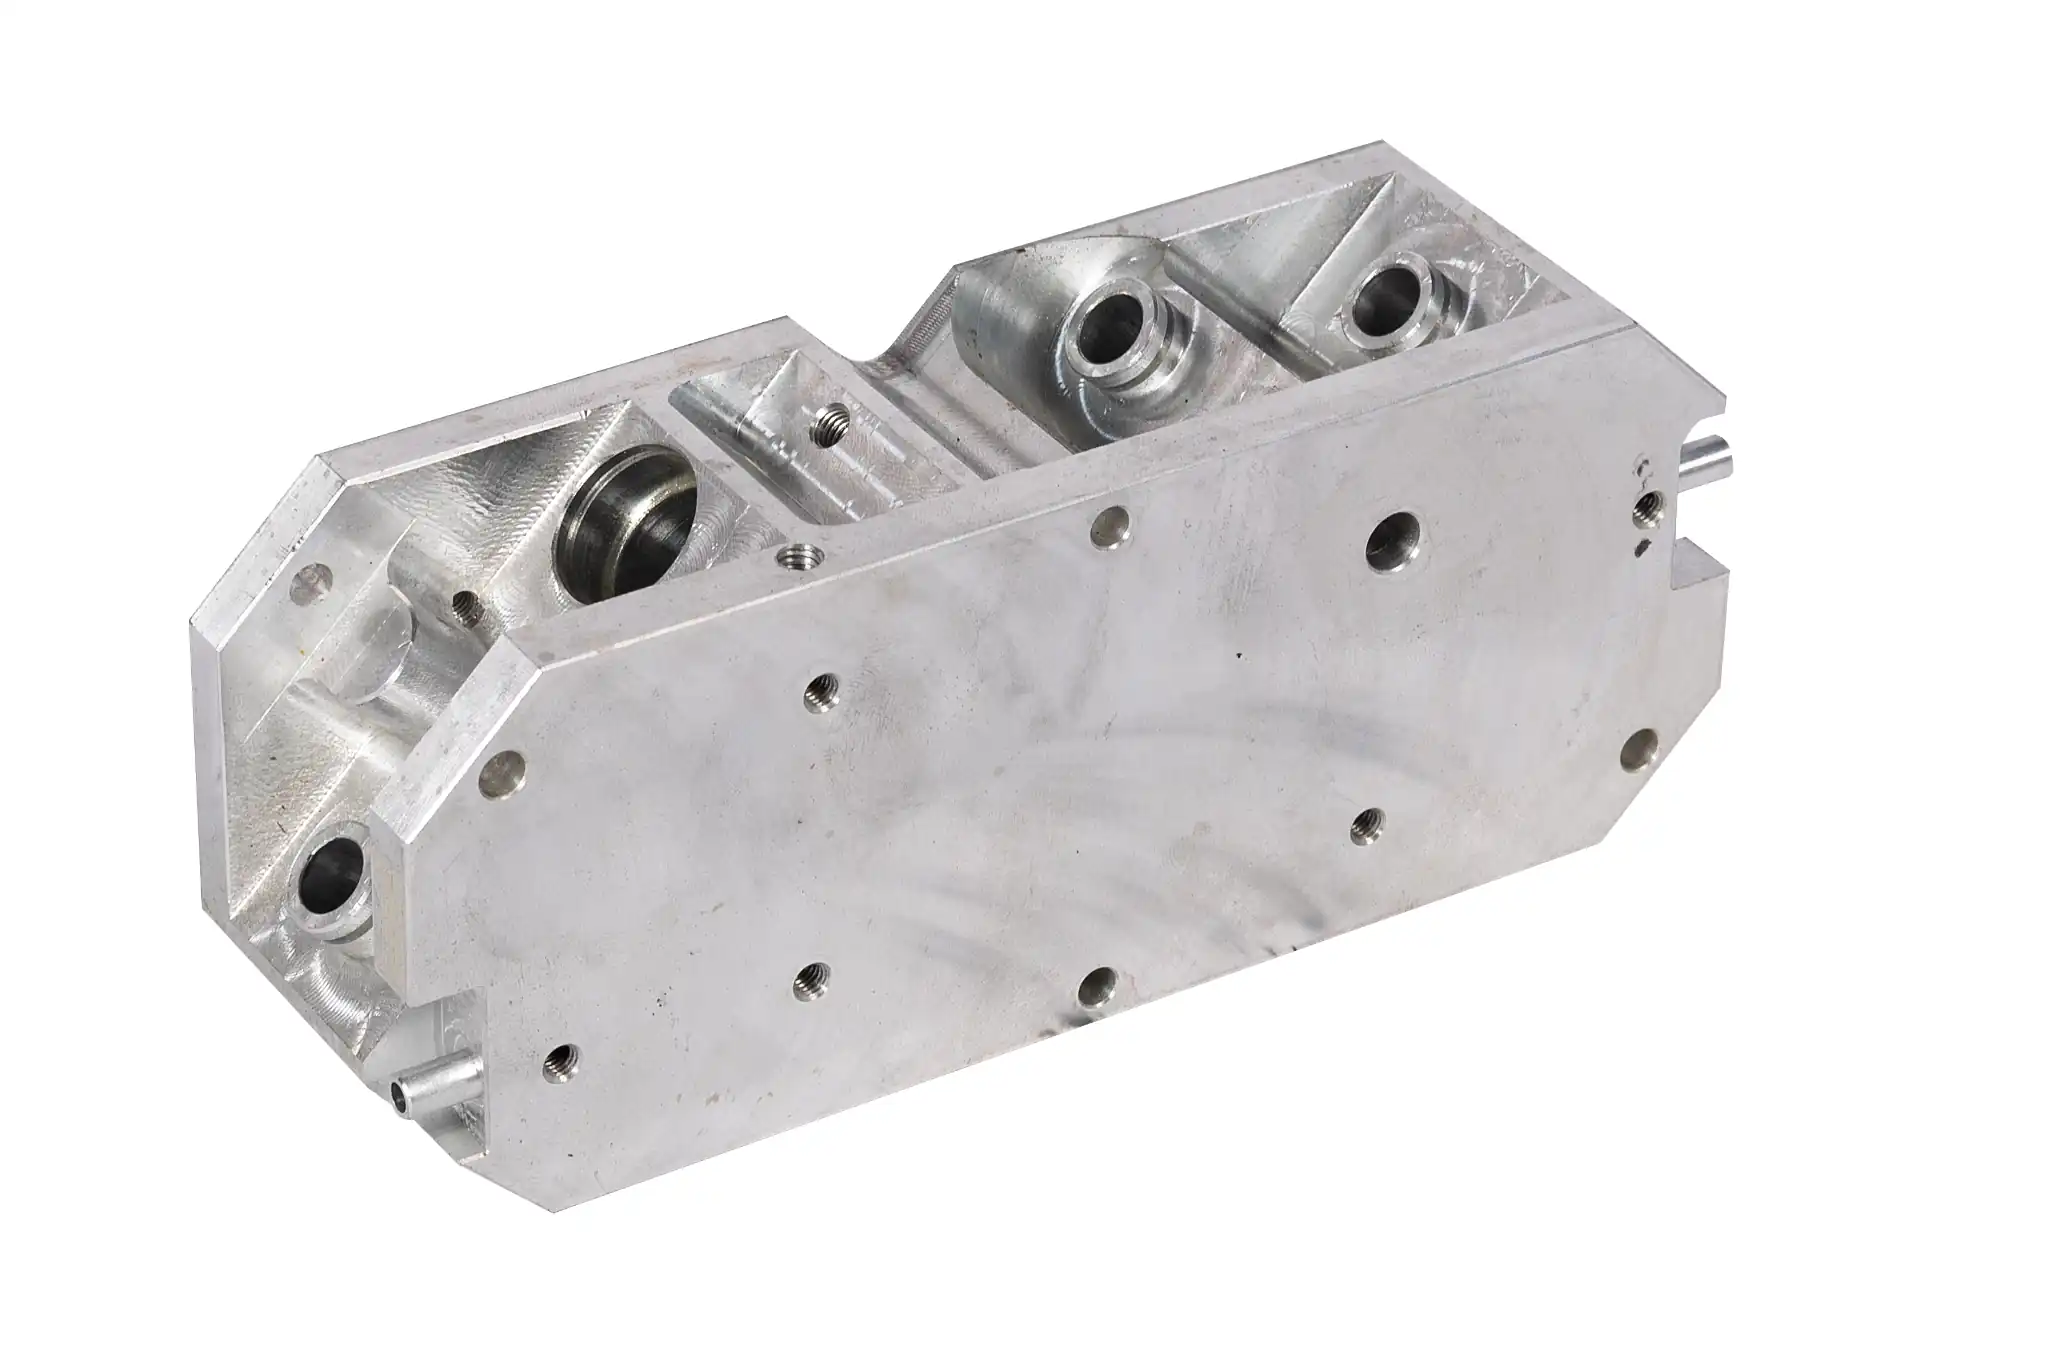
Трещины в алюминиевых отливках могут обнаруживаться после затвердевания, извлечения из формы, механической обработки или термической обработки. В данной статье рассматриваются распространенные типы трещин,…
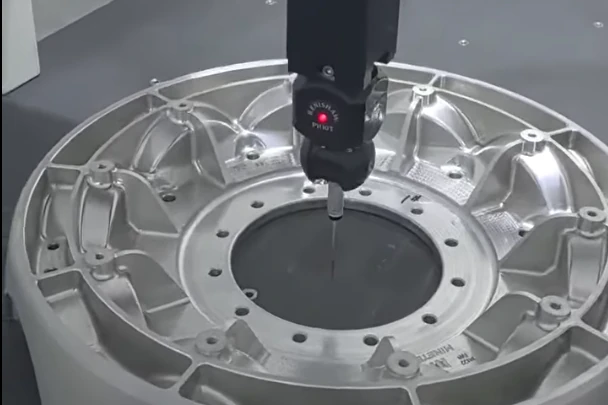
Контроль первой детали позволяет заказчикам ознакомиться с результатами проверки реальной детали до начала серийного производства. В этой статье рассказывается, что…
Почему при литье используется больше материала, чем требуется для изготовления готовой детали? В этой статье объясняется, как припуск на механическую обработку обеспечивает пространство…
В запросе предложений на изготовление деталей методом литья по индивидуальному заказу должны быть четко указаны технические характеристики детали, ориентировочный объем заказа и требуемые условия поставки для литейного завода…
Более высокая цена на деталь в литом виде не обязательно означает более высокую стоимость готового узла. Далее…
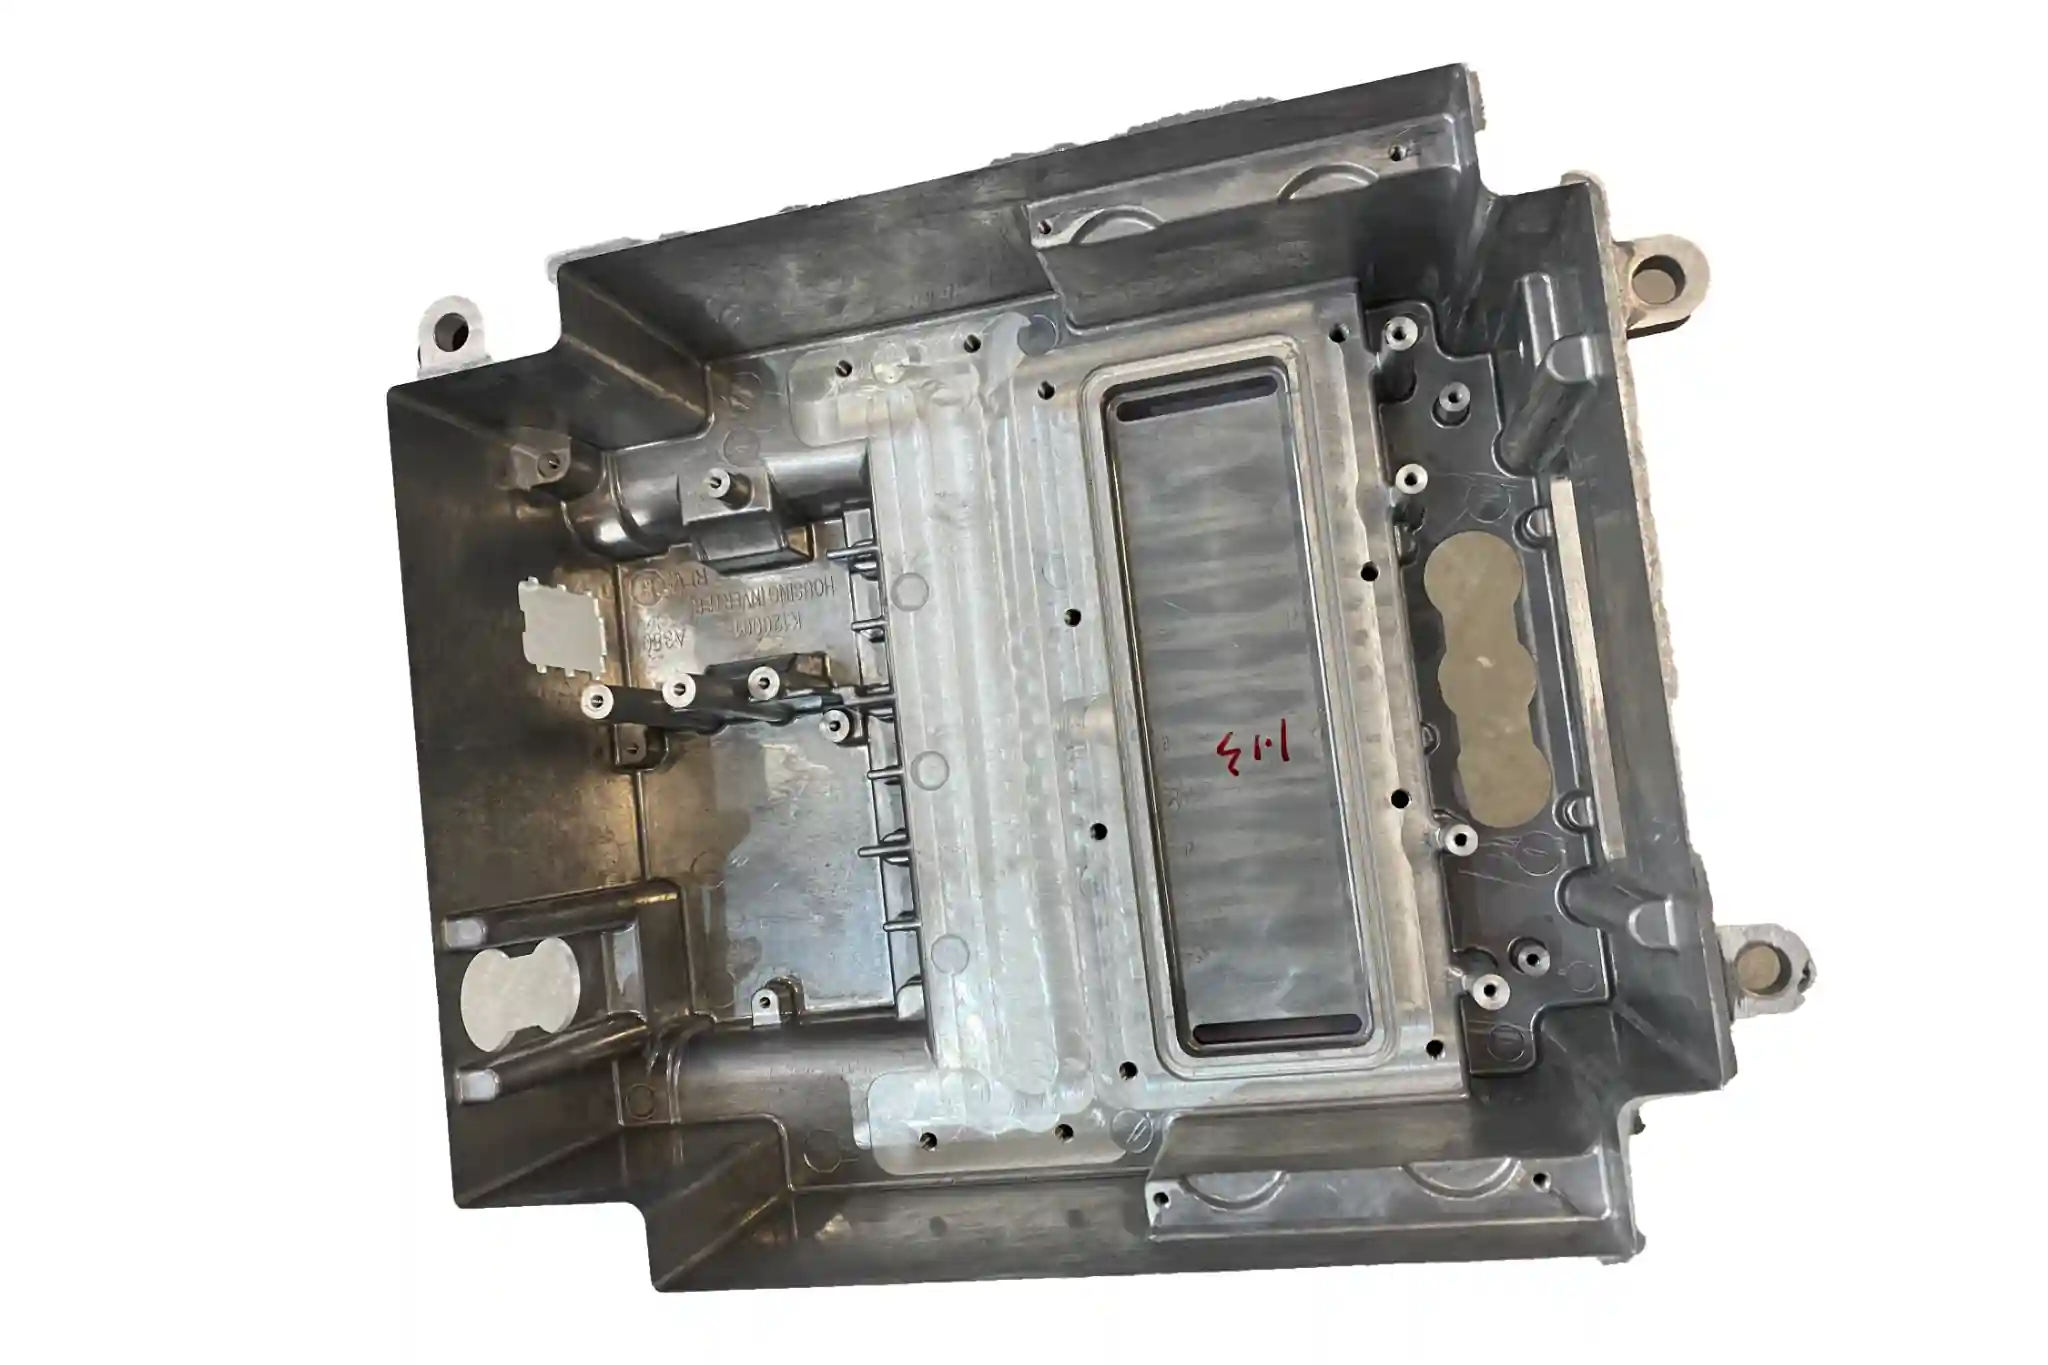
При проектировании корпуса двигателя необходимо учитывать не только вопросы, связанные с материалами и конструкцией; необходимо также принимать во внимание заполнение формы, усадку при затвердевании, тепло…
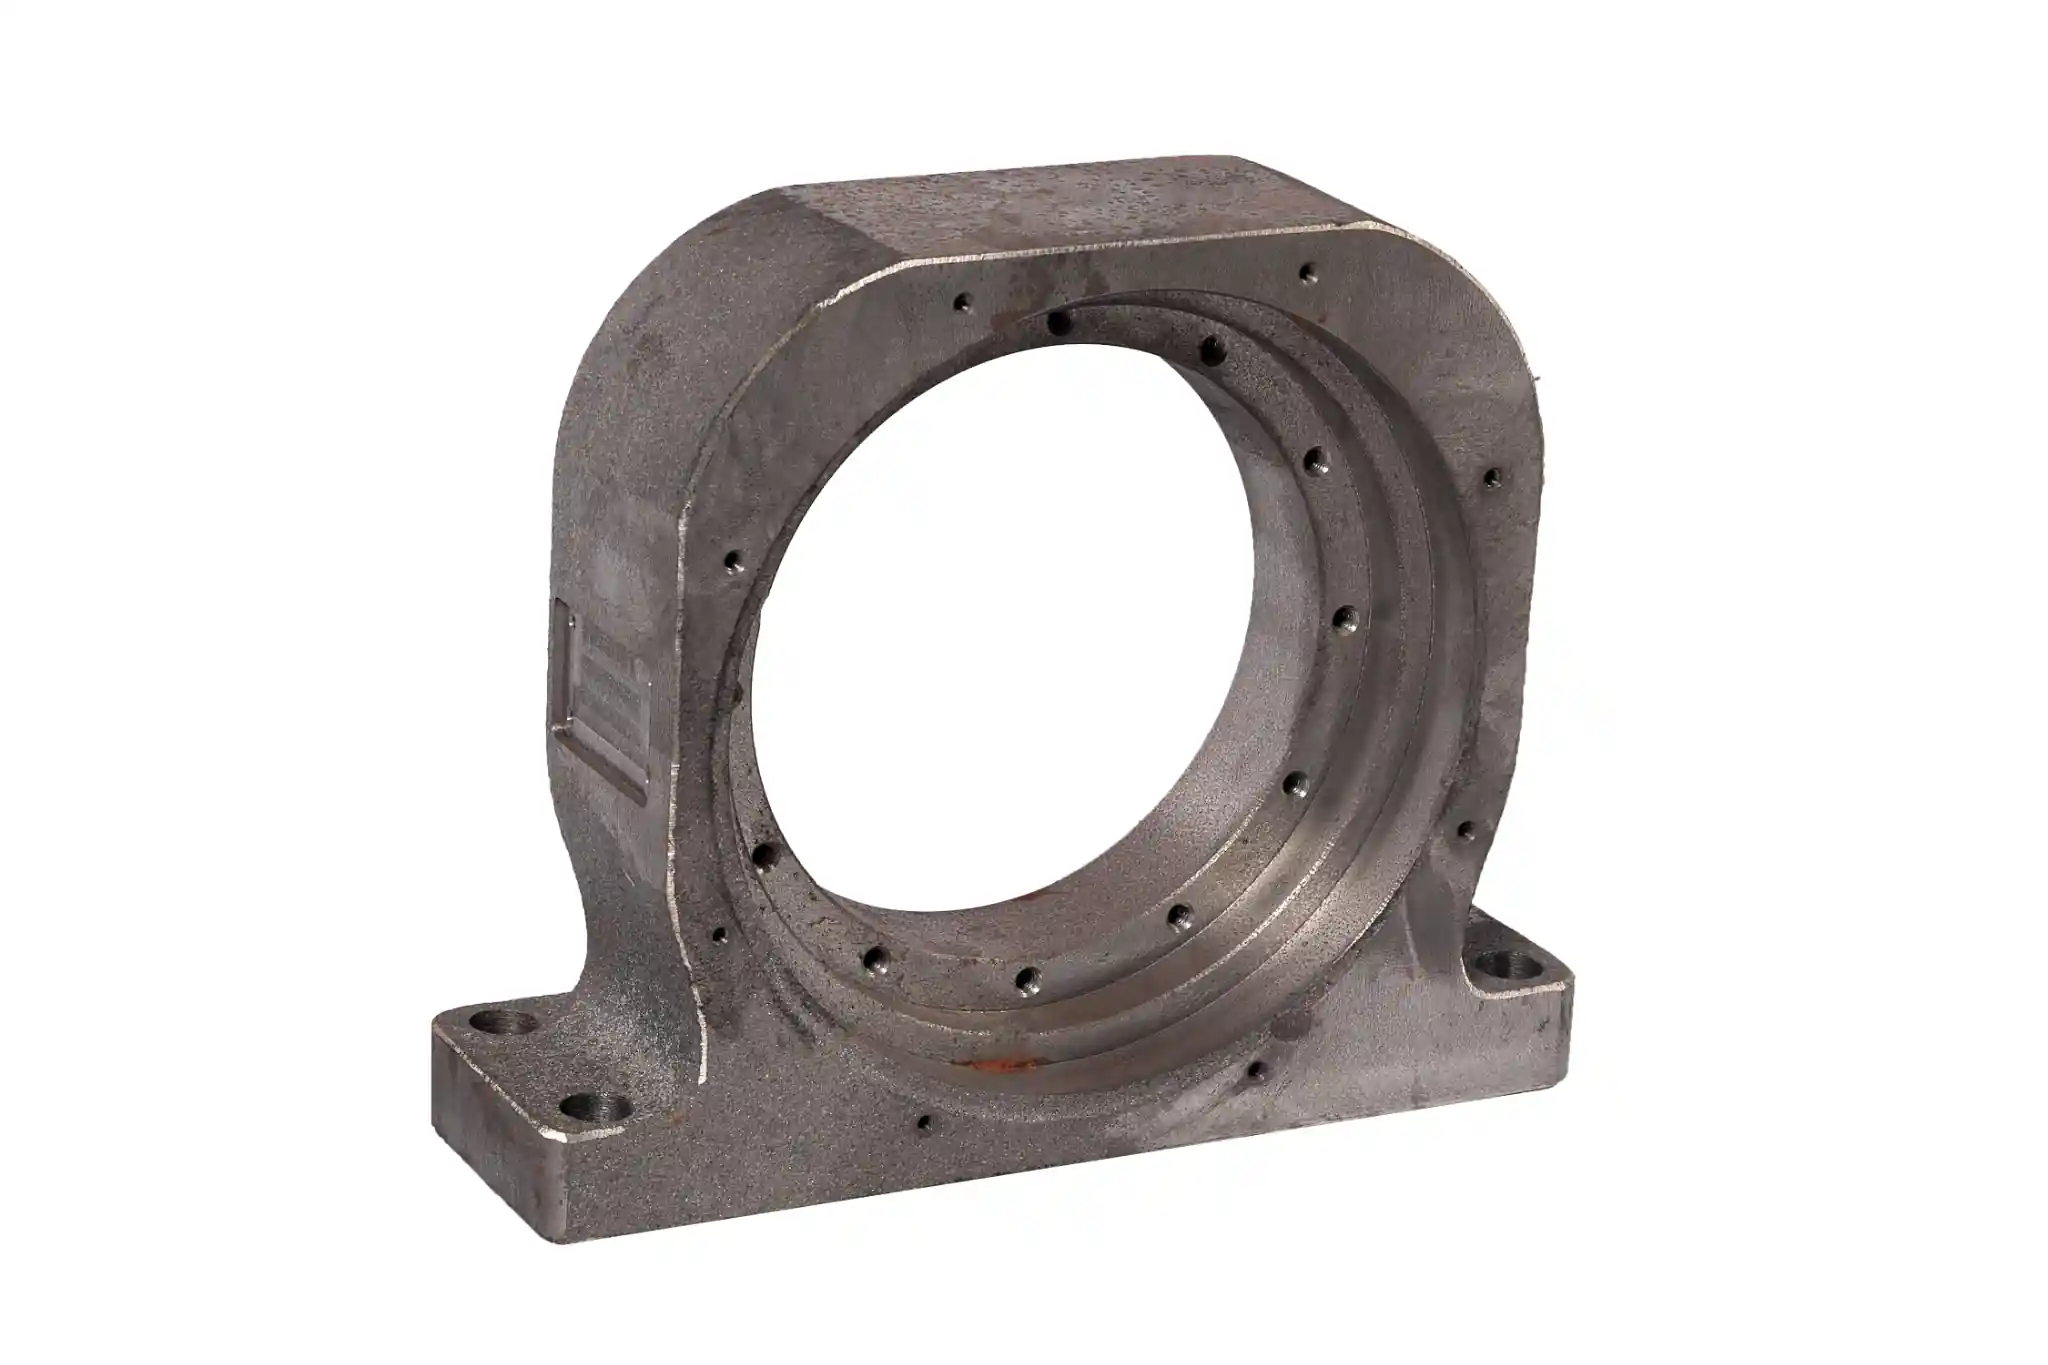
CF8M — это литой аналог нержавеющей стали марки 316. Он содержит 2–3% молибдена, что обеспечивает повышенную стойкость к хлоридной коррозии…
В этой статье объясняется, почему алюминий не притягивается обычными магнитами, а также рассматриваются основные виды магнетизма, спин электрона…
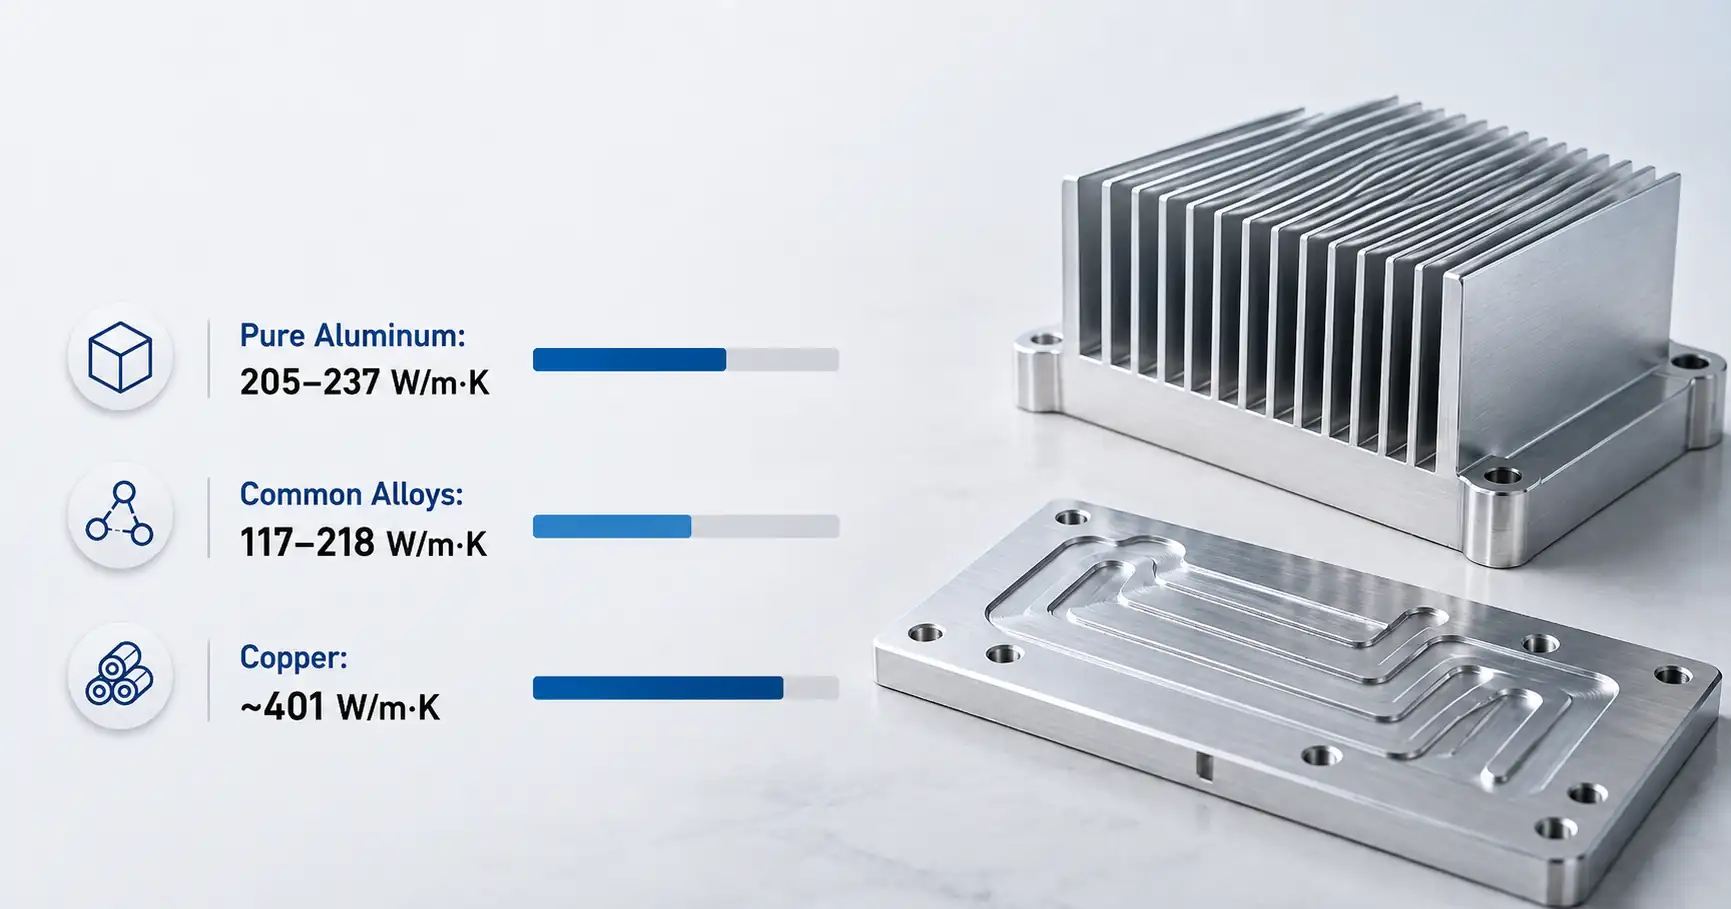
Какова теплопроводность алюминия? У чистого алюминия она составляет примерно 205–237 Вт/м·К, тогда как у распространенных алюминиевых сплавов этот показатель варьируется от примерно…
Какова температура плавления алюминия? Чистый алюминий плавится при температуре примерно 660,32 °C, тогда как различные алюминиевые сплавы имеют свои собственные…
Термическая обработка алюминиевых отливок позволяет повысить прочность, твердость и стабильность размеров посредством растворительной обработки, закалки и выдержки. Соответствующие марки T4,…
Аустенитно-закаленный чугун (ADI) — это высокопрочный материал, получаемый путем проведения термообработки аустенитно-закаливающего типа чугуна с высоким содержанием…
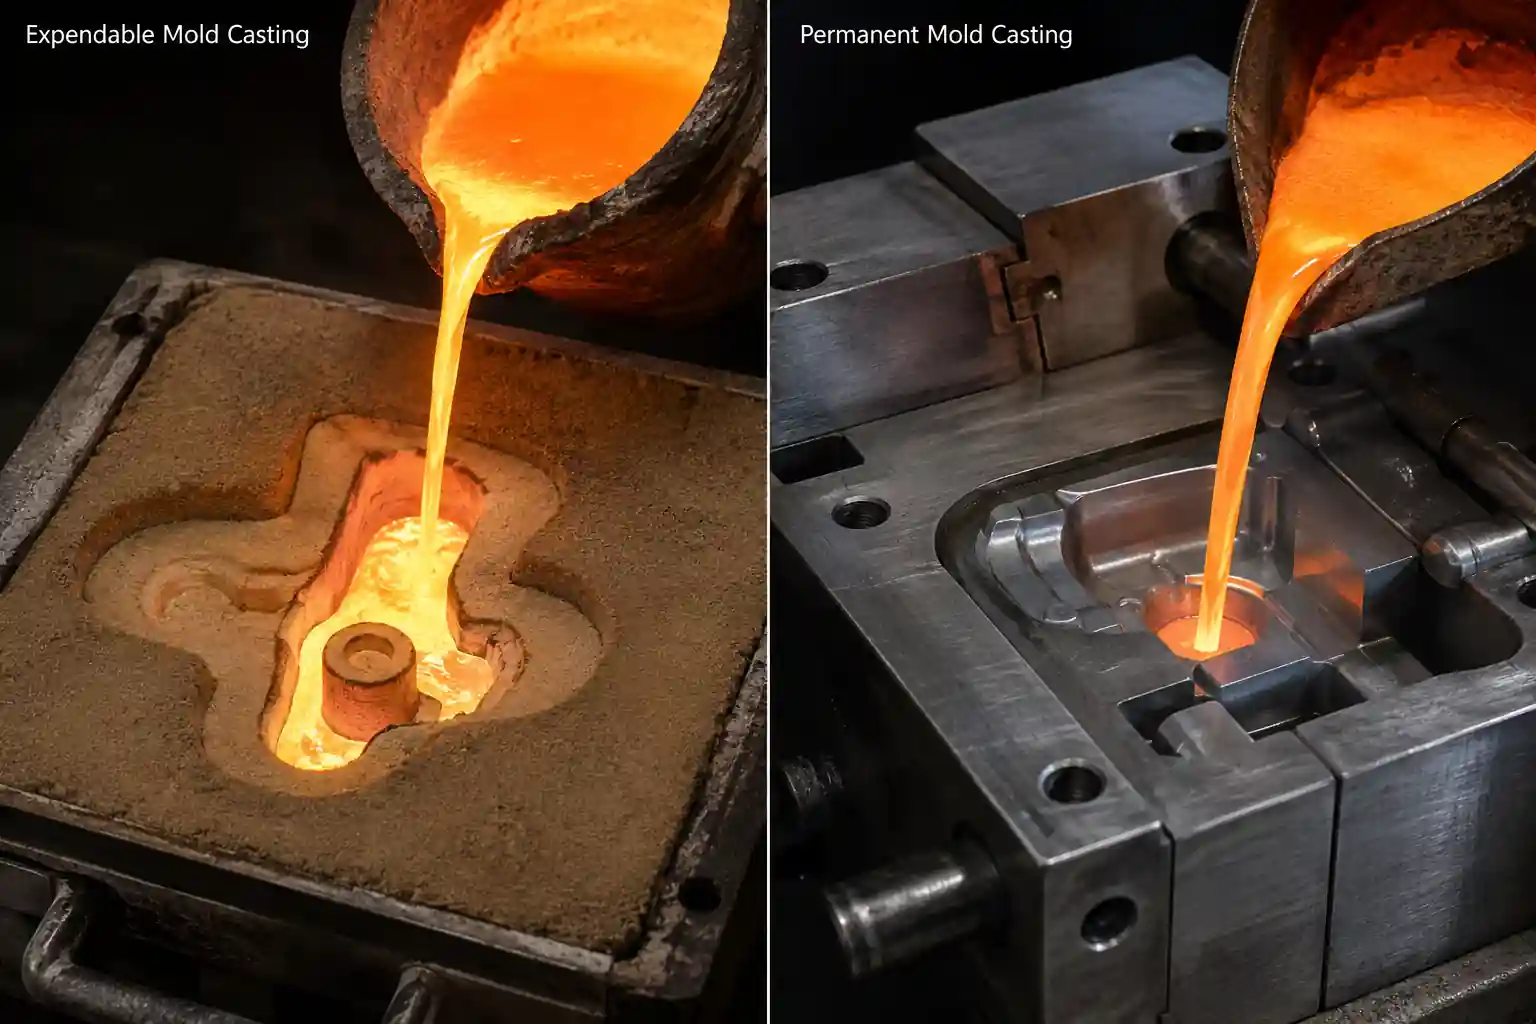
При литье в одноразовые формы форма подлежит уничтожению после каждой заливки, тогда как при литье в постоянные формы используются многоразовые металлические формы…
Литье под низким давлением хорошо подходит для изготовления алюминиевых конструкционных деталей, однако конструкция детали напрямую влияет на заполнение формы, подачу материала…
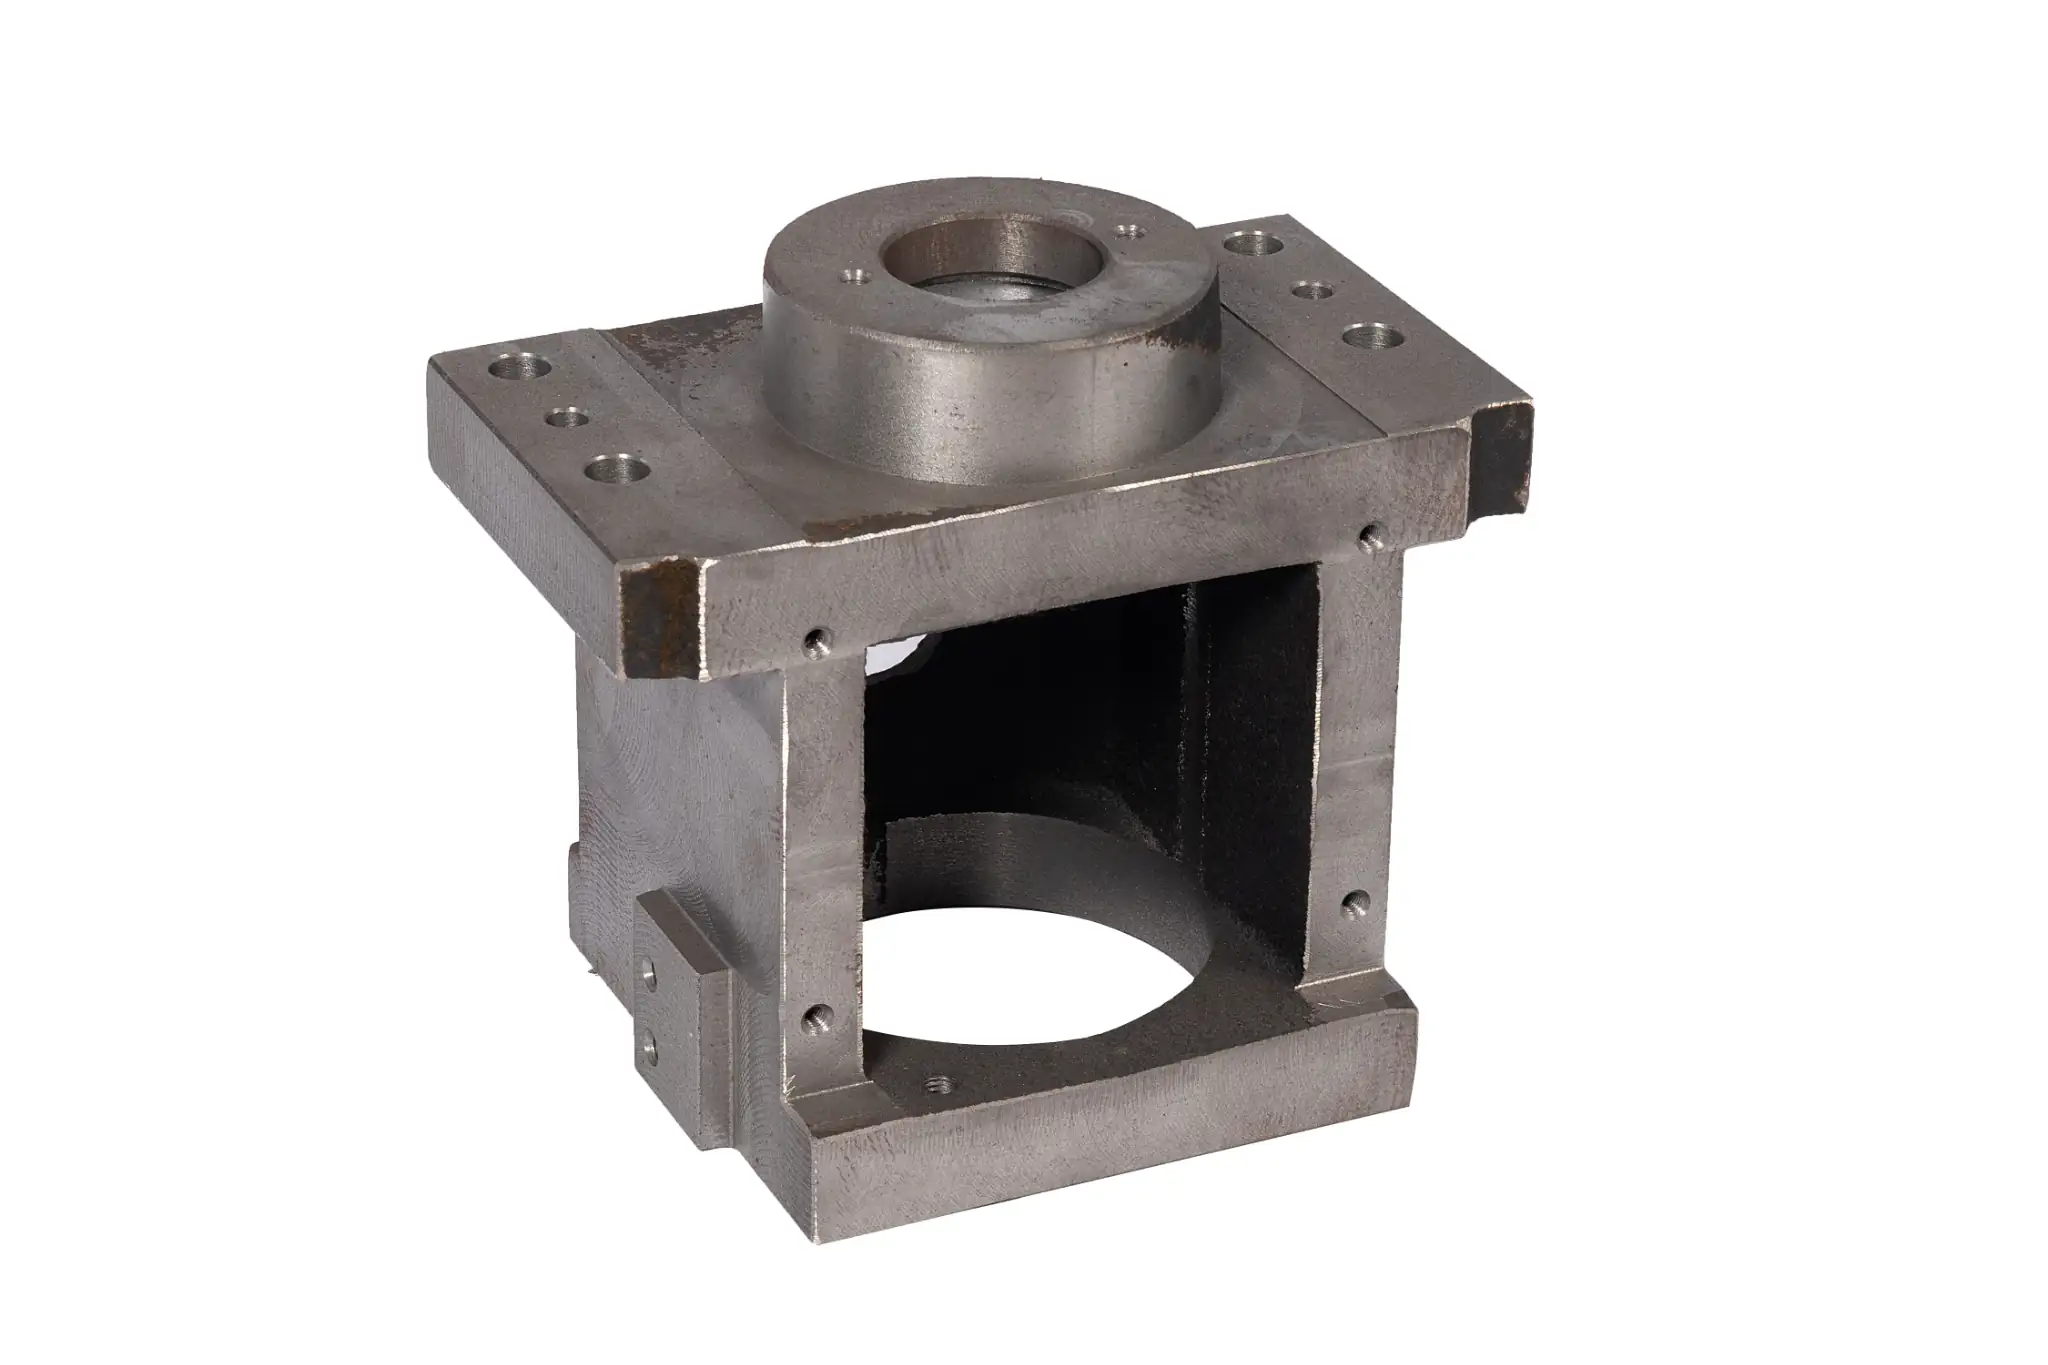
В связи с растущим спросом на легкие и высокопрочные детали в промышленном производстве литье под низким давлением широко применяется для изготовления…
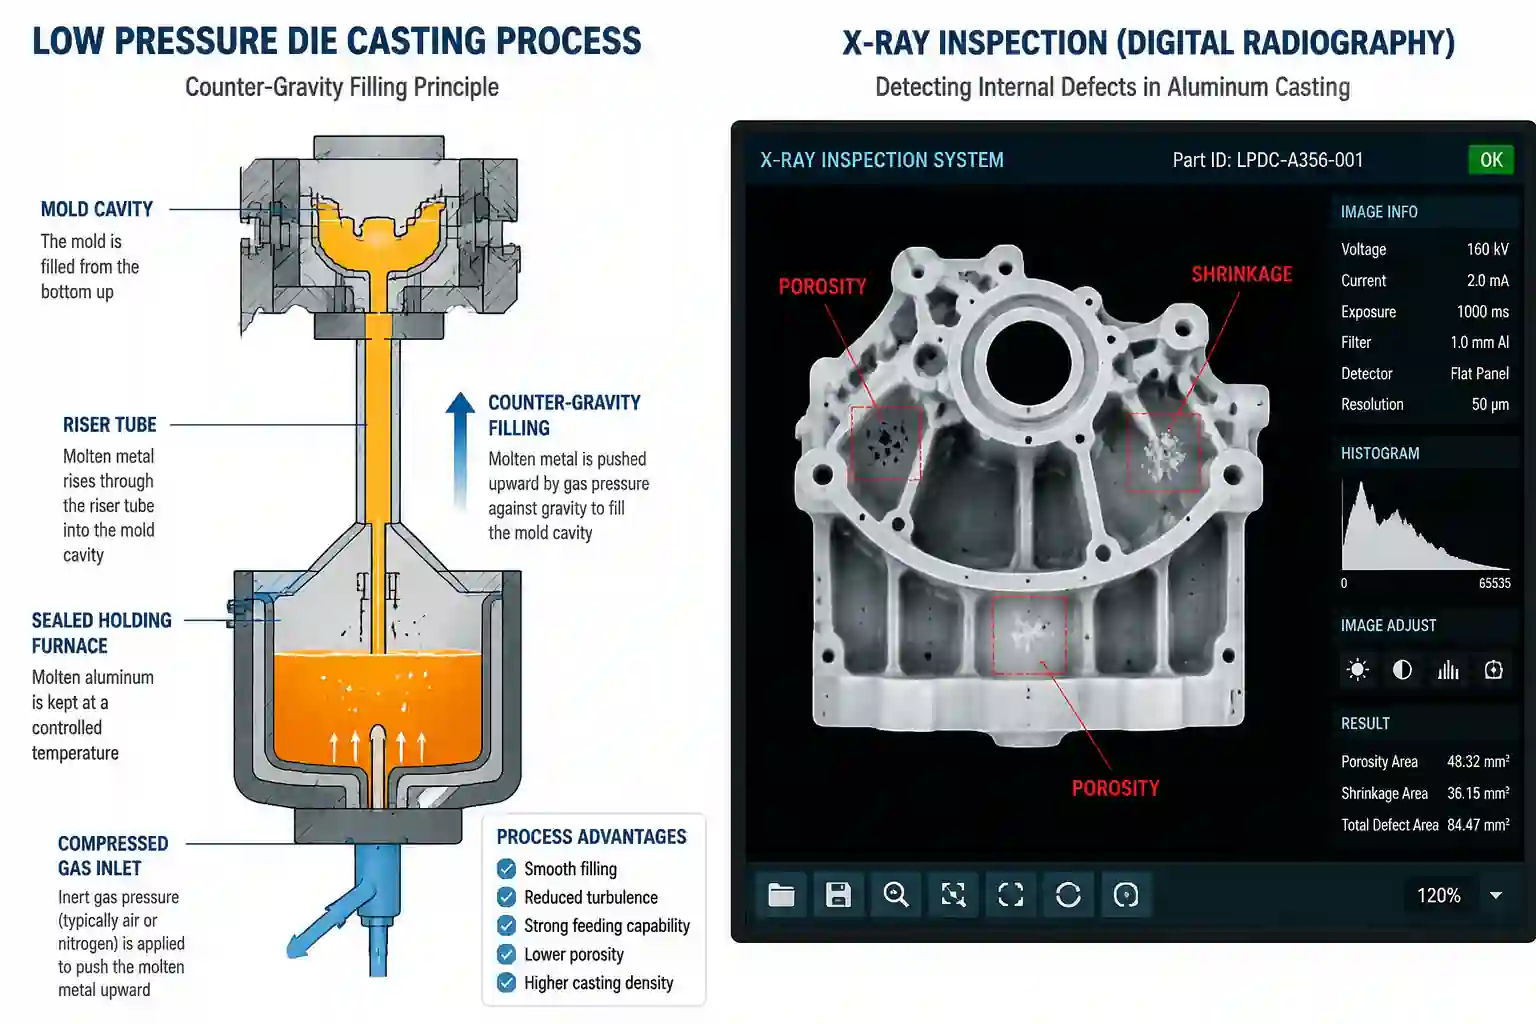
Хотя литье под низким давлением обладает такими преимуществами, как стабильные условия наполнения и высокая производительность системы подачи, при этом возникают внутренние дефекты, такие как…
Чтобы выбрать подходящего поставщика литых изделий, недостаточно просто сравнить цены. В данном руководстве рассмотрены ключевые факторы, в том числе опыт поставщика, возможности по литью…
При выборе поставщиков алюминиевых отливок в Китае покупателям следует учитывать не только цену и сроки поставки. Система управления качеством у поставщика…
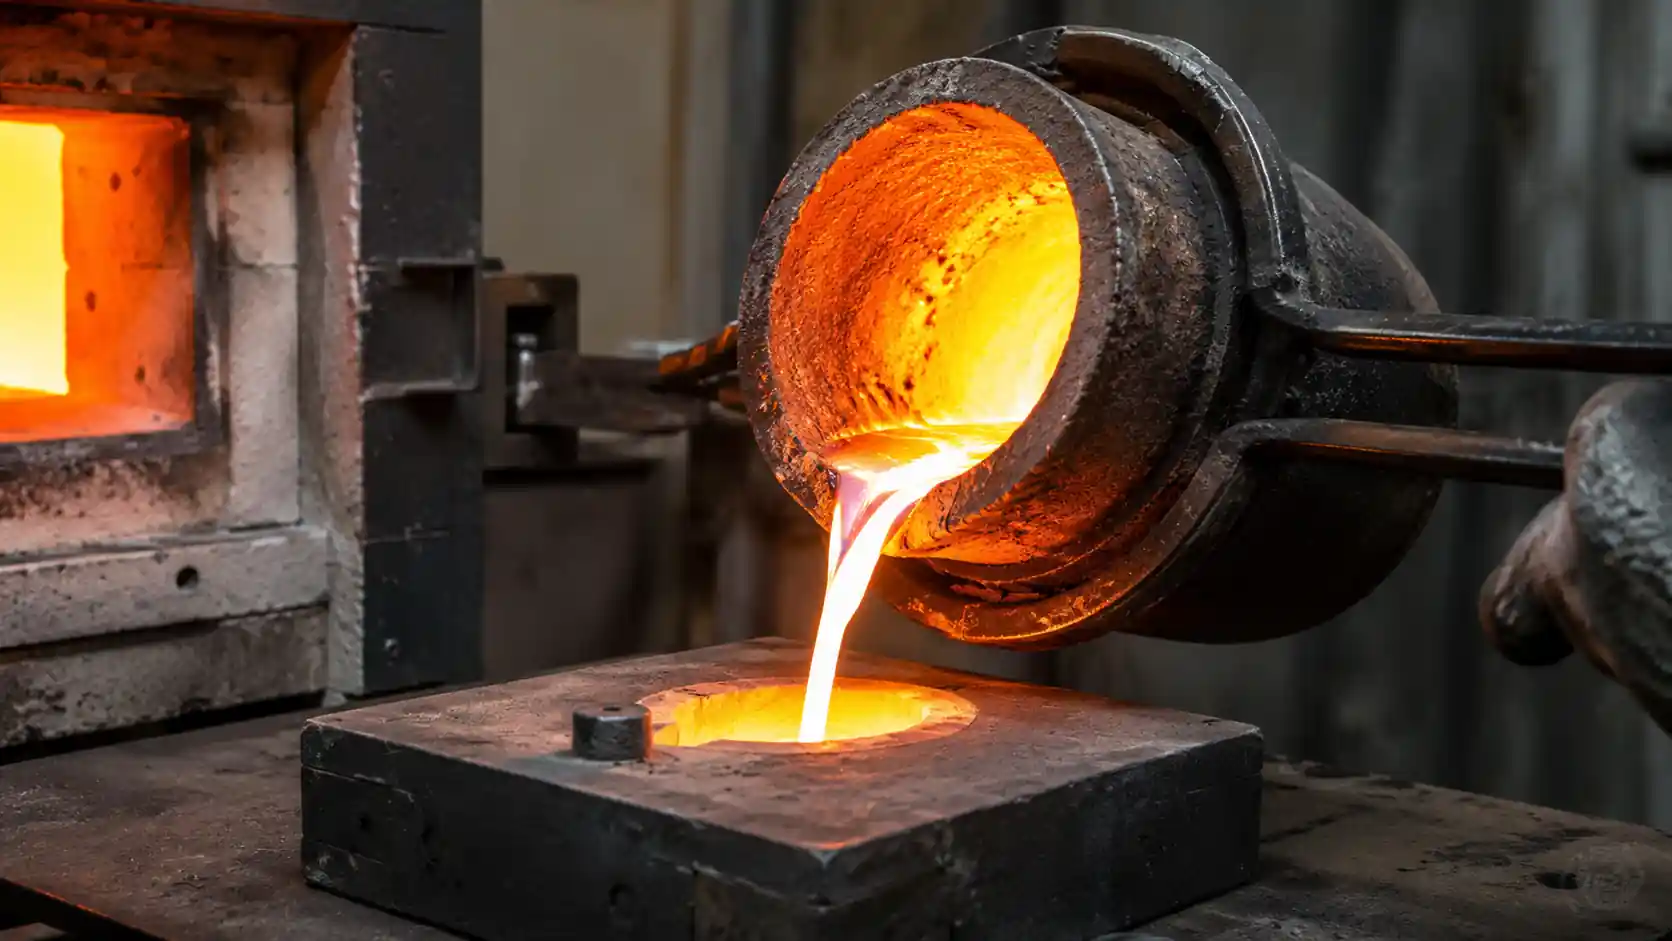
Прежде чем алюминий можно будет отлить, он должен пройти этапы загрузки, нагрева, измерения температуры, удаления шлака и разливки. В этой статье рассказывается…
Повышенные требования к облегченной конструкции и интеграции элементов каркаса стимулируют развитие производства электромобилей. В данной статье рассматривается литье…
Возможность вторичной переработки деталей, изготовленных методом литья под давлением из алюминия, зависит от источника материала, типа сплава и методов последующей обработки. По сравнению с…
Как правильно выбрать алюминиевый сплав для литья под давлением? В этой статье речь пойдет о литейных свойствах сплава Al-Si…
Литниковые каналы используются для подачи расплава в процессе затвердевания отливки, что помогает уменьшить количество дефектов, связанных с усадкой. В этой статье рассказывается о распространенных типах литниковых каналов,…
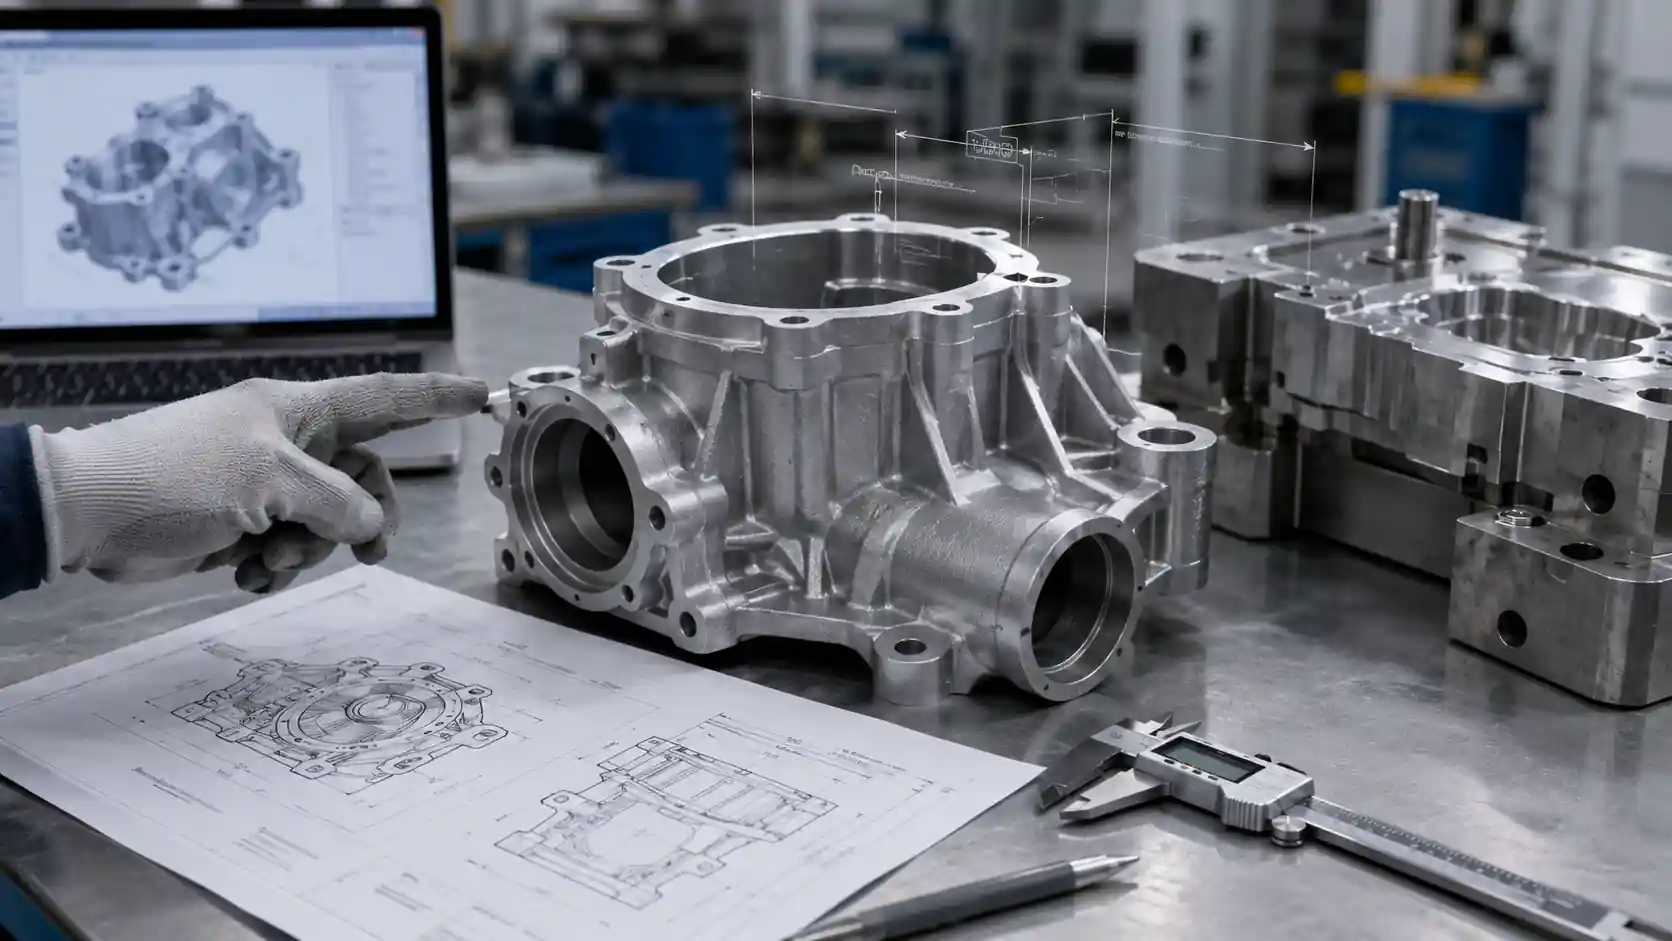
Конструкция алюминиевого литья влияет на структуру формы, заполнение металлом, извлечение изделия из формы, контроль усадки и последующую механическую обработку. В данной статье обобщены 10 факторов проектирования…
Точность размеров отливок зависит от выбора технологического процесса, конструкции формы, припуска на механическую обработку и контроля качества. В этой статье рассказывается, как…
На качество литья под действием силы тяжести влияют такие факторы, как положение разливки, конструкция литниковых каналов и вентиляционных отверстий, питание через литники, температура формы и т. д.…
Литейные формы являются ключевым оборудованием в процессе литья, способствуя повышению эффективности производства, качества отливок и стабильности партий.
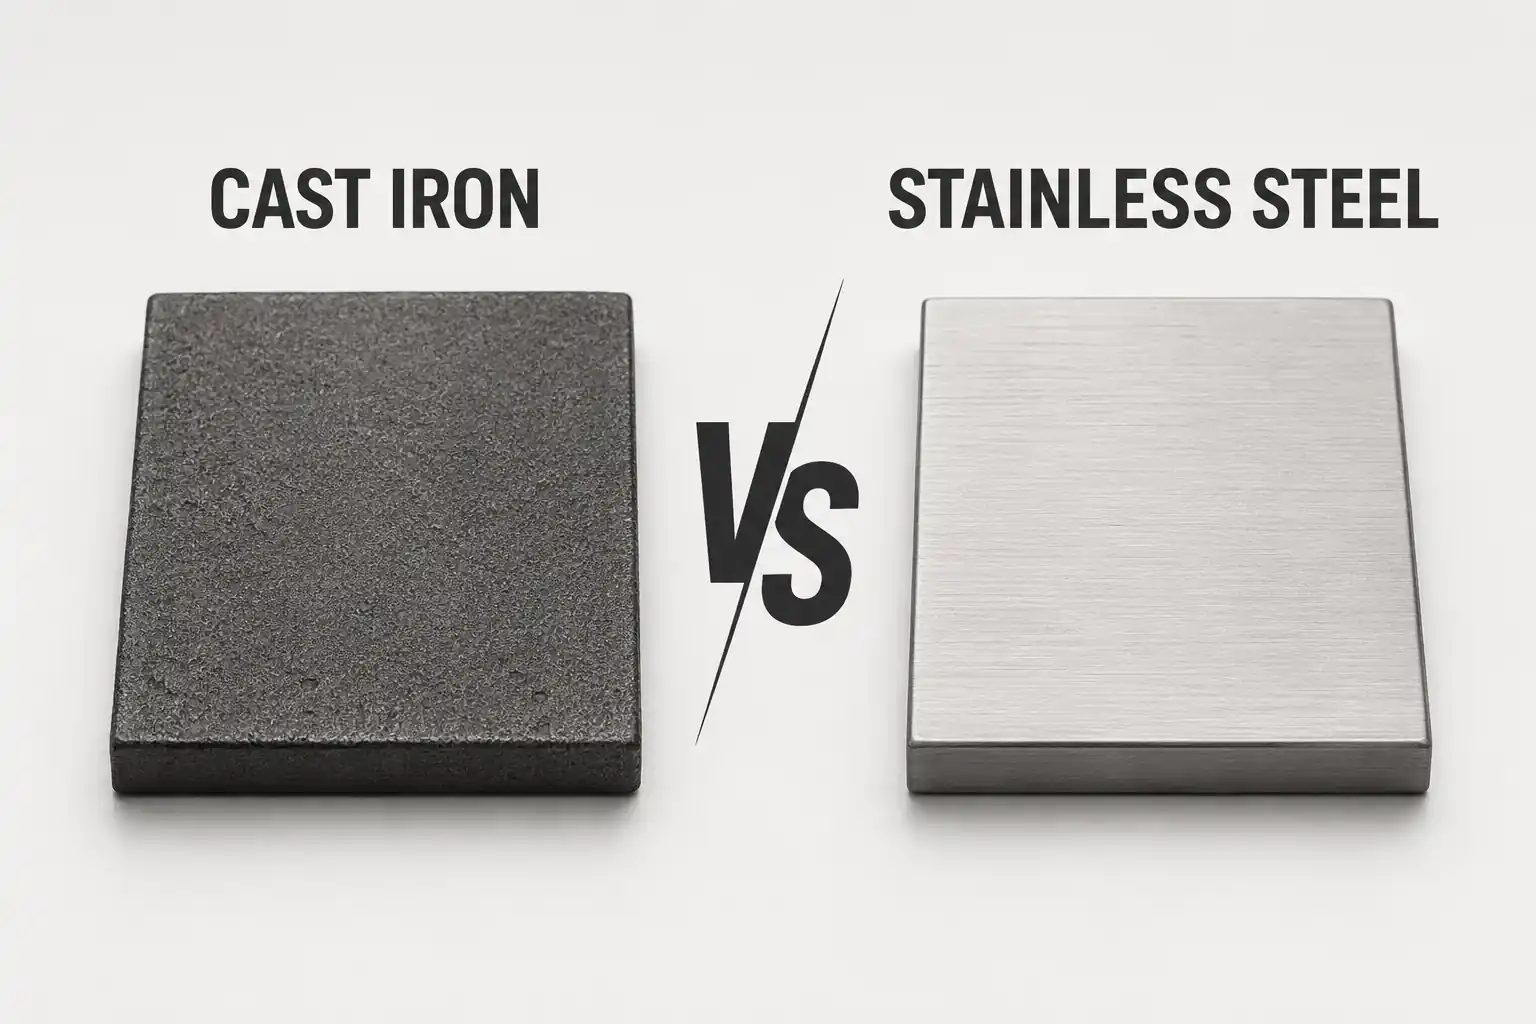
Чугунные и нержавеющие стальные отливки являются широко распространёнными материалами для литья в промышленном производстве, однако они применяются в условиях…
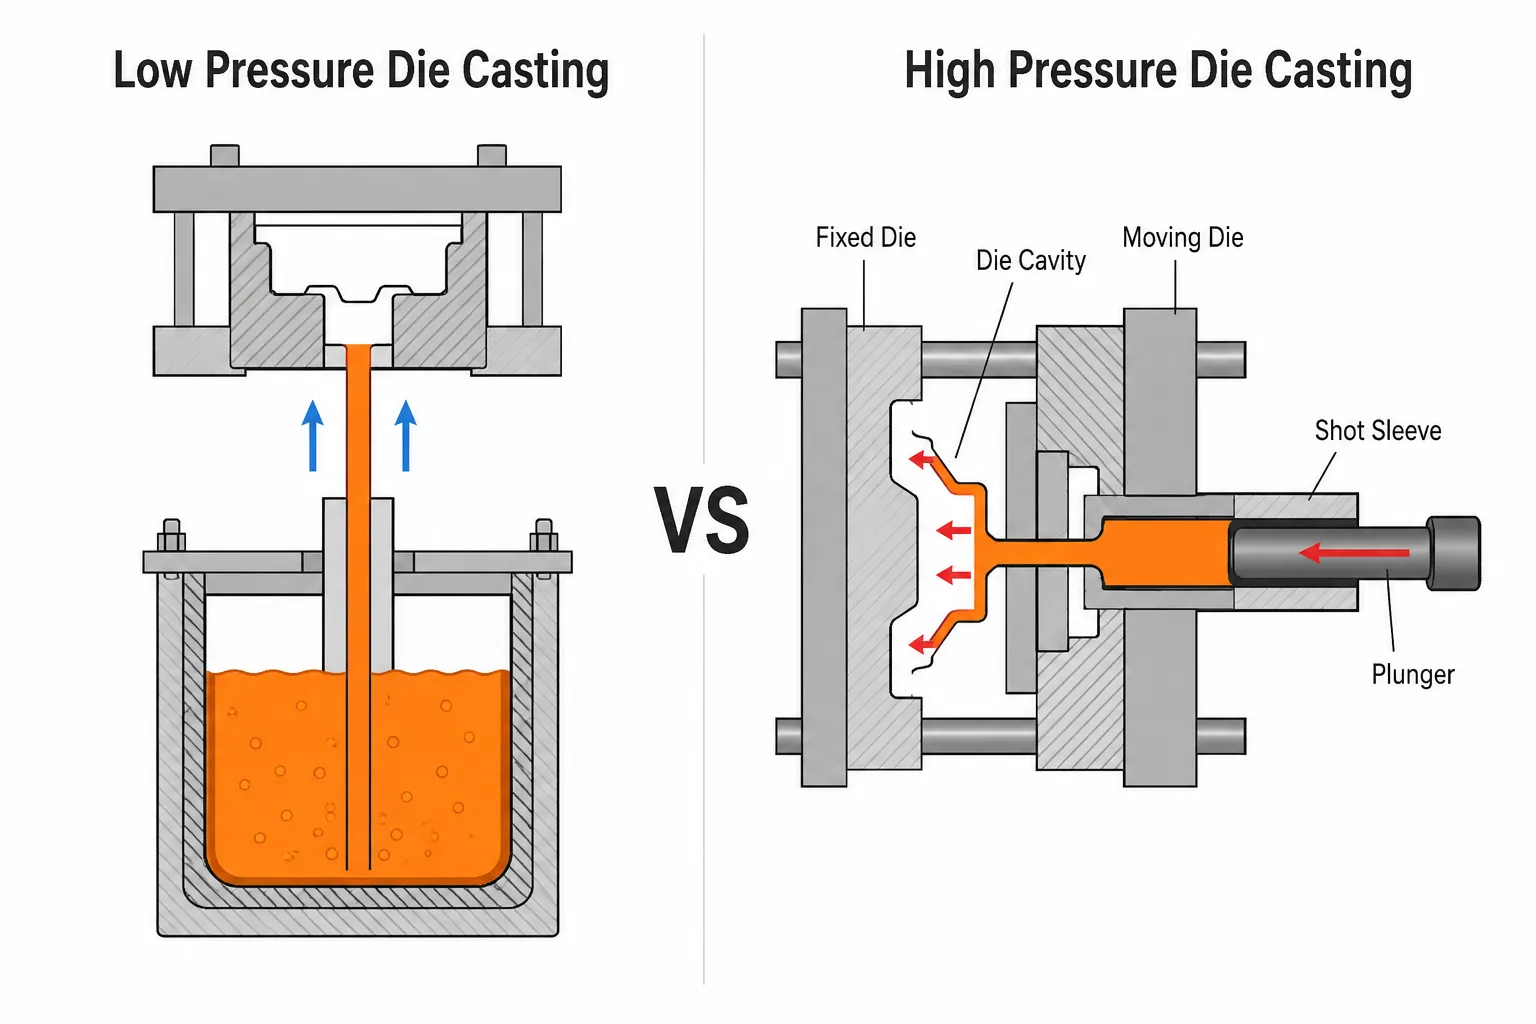
Литье под низким давлением часто применяется для изготовления алюминиевых деталей средних и крупных размеров, к которым предъявляются требования по качеству внутренних поверхностей и герметичности, в то время как литье под высоким давлением…
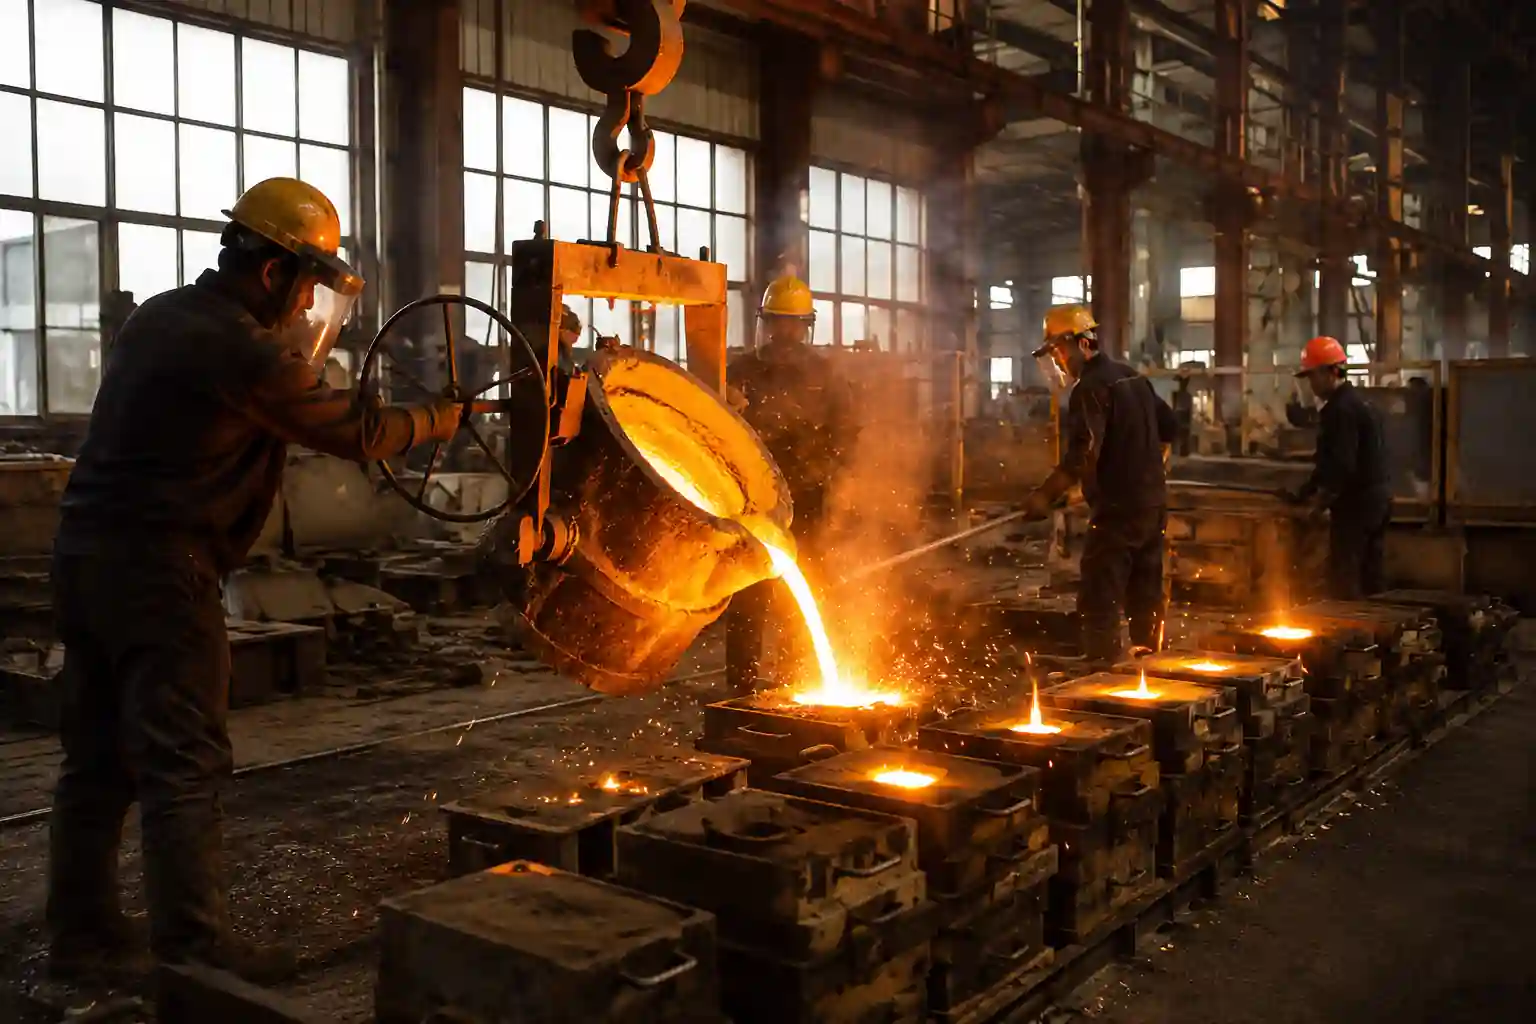
Литая сталь и отливки из углеродистой стали — это не одно и то же. В этой статье разъясняются определения, категории материалов, основные различия…
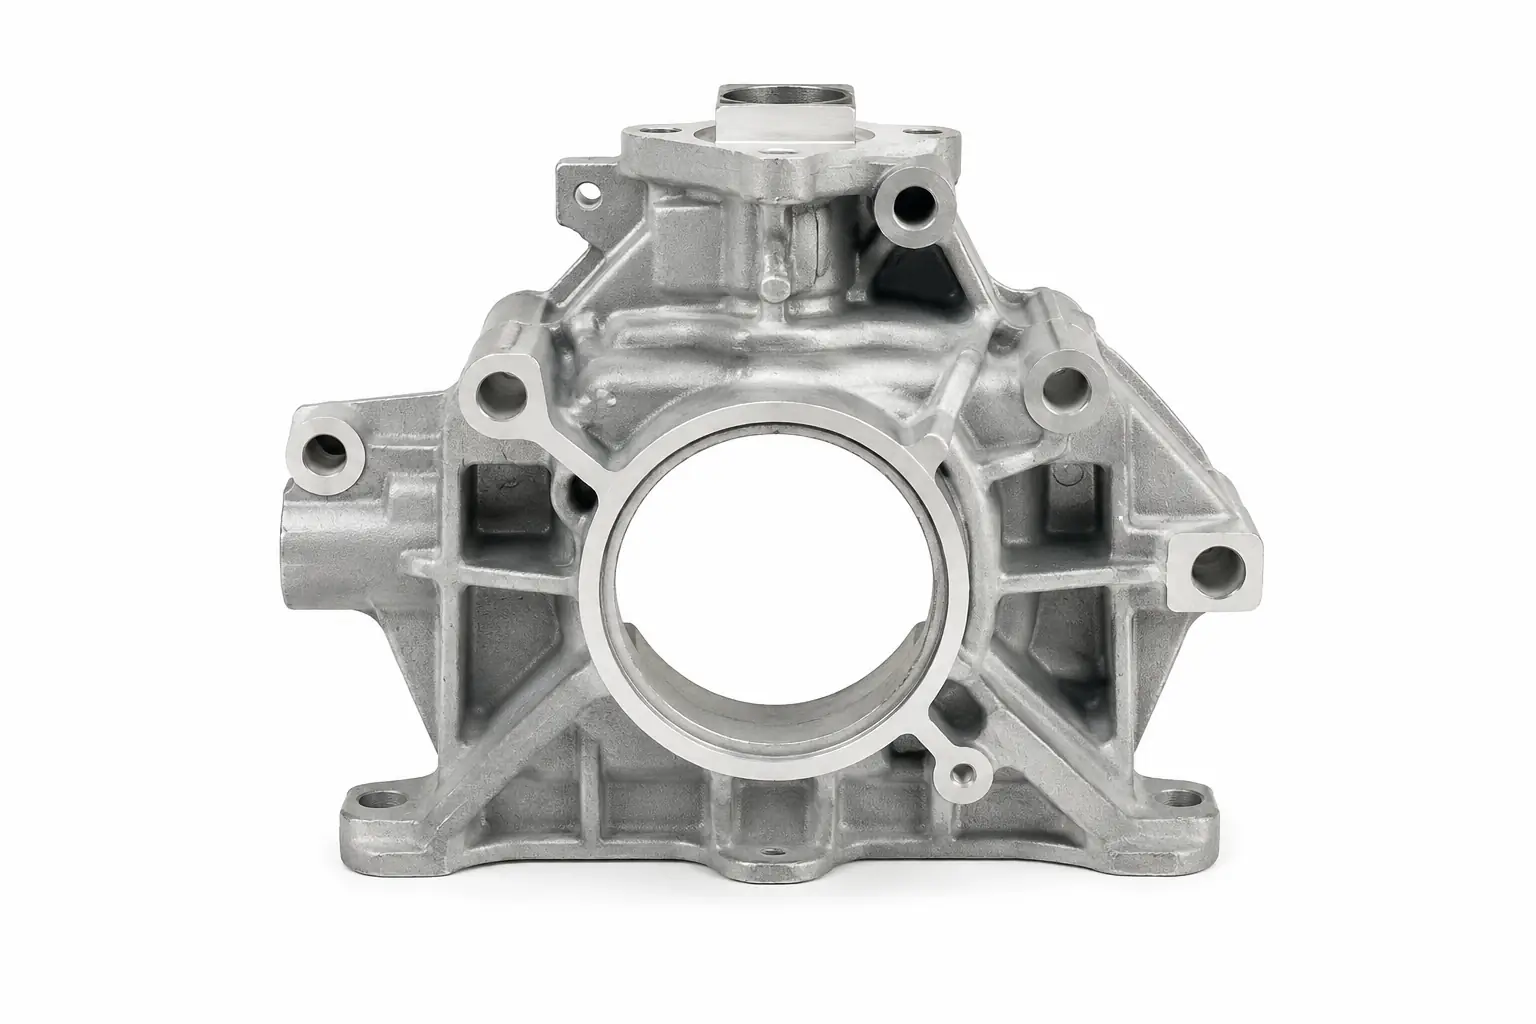
В этой статье рассказывается о преимуществах, распространенных методах и основных критериях выбора литья прототипов, что поможет инженерам и закупщикам определить, стоит ли…
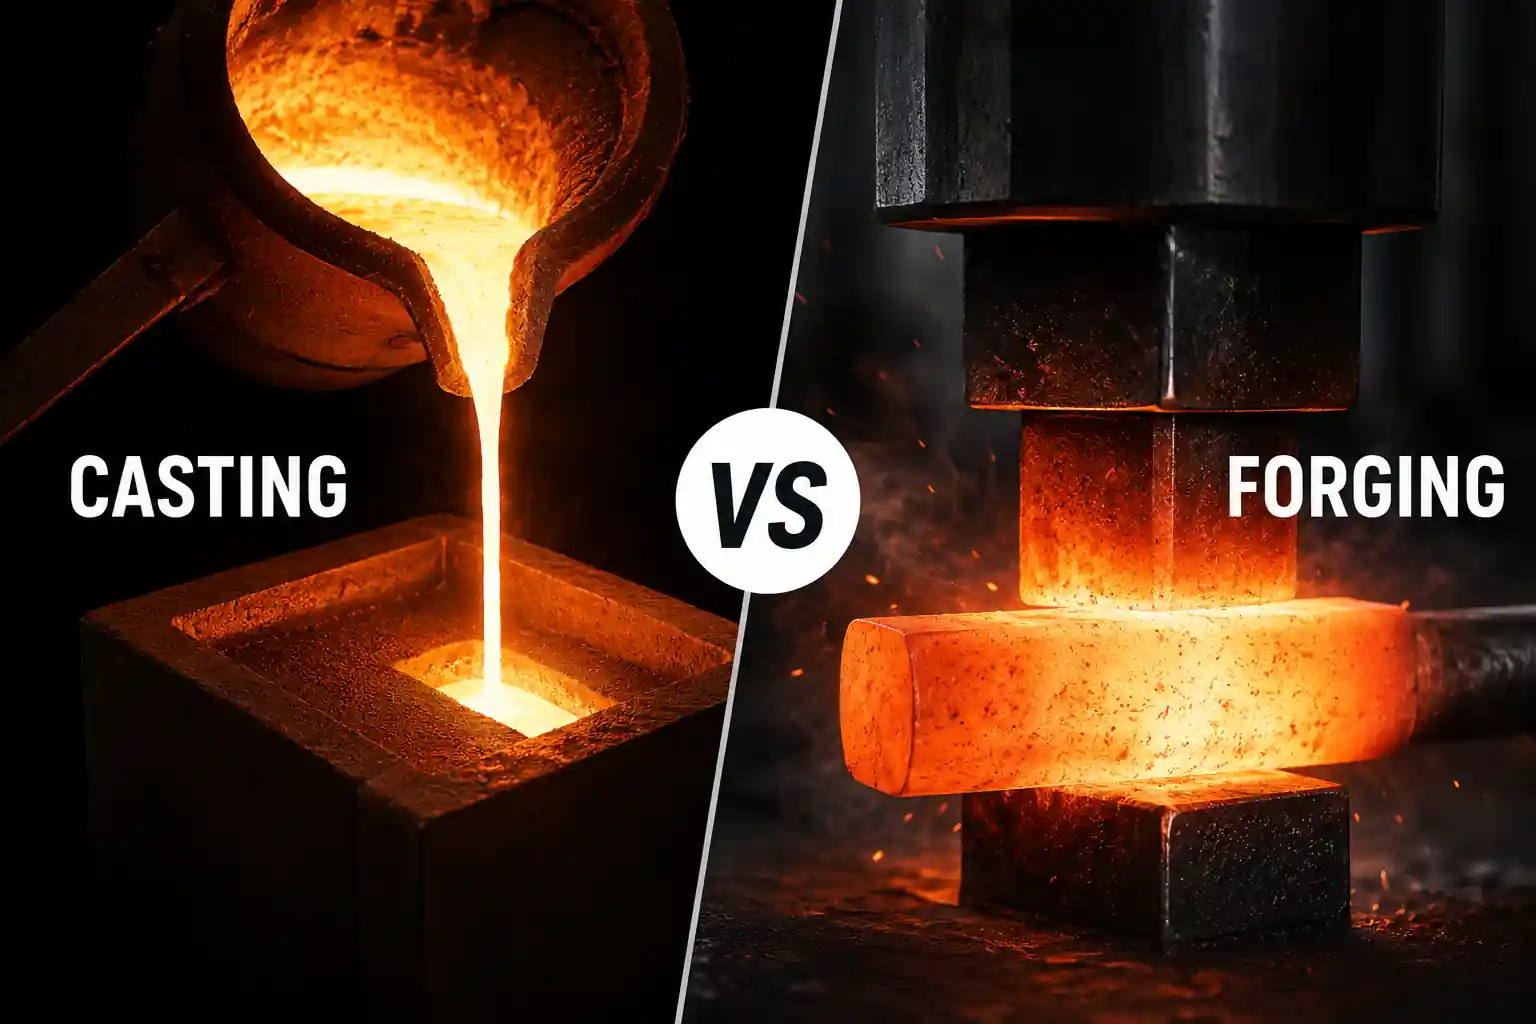
Узнайте об основных различиях между литьем и ковкой, включая методы формовки, механические свойства, структуру затрат и типичные области применения в промышленности…
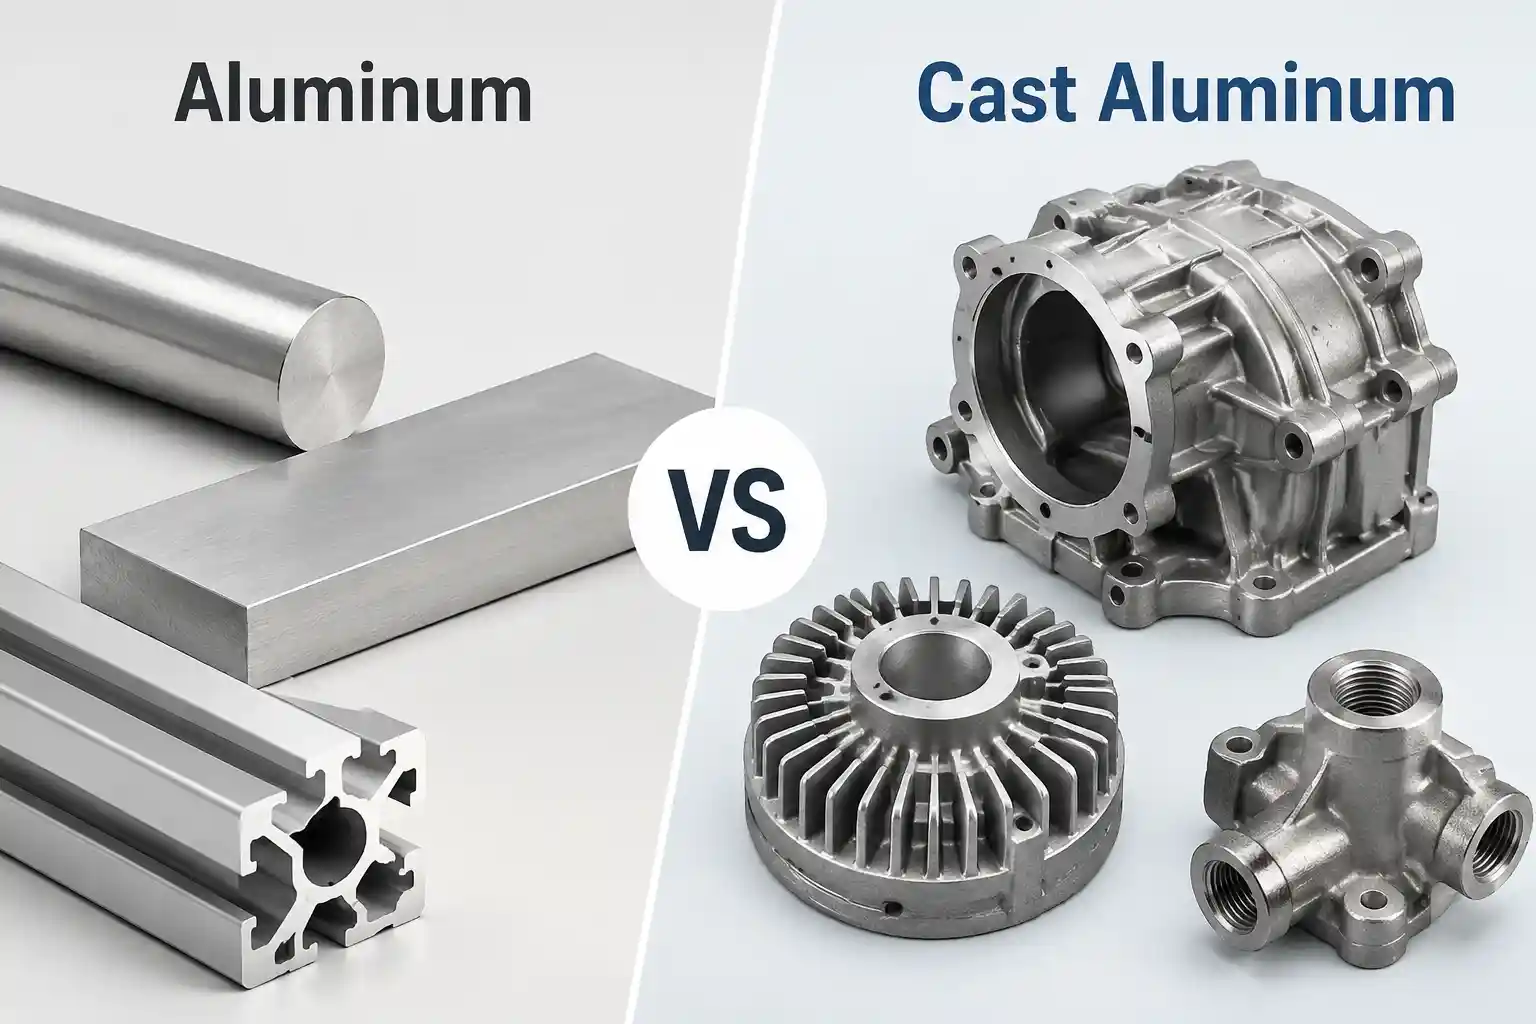
Алюминий — это обширная категория материалов, тогда как под литым алюминием понимаются детали из алюминиевых сплавов, изготовленные методом литья. Это…
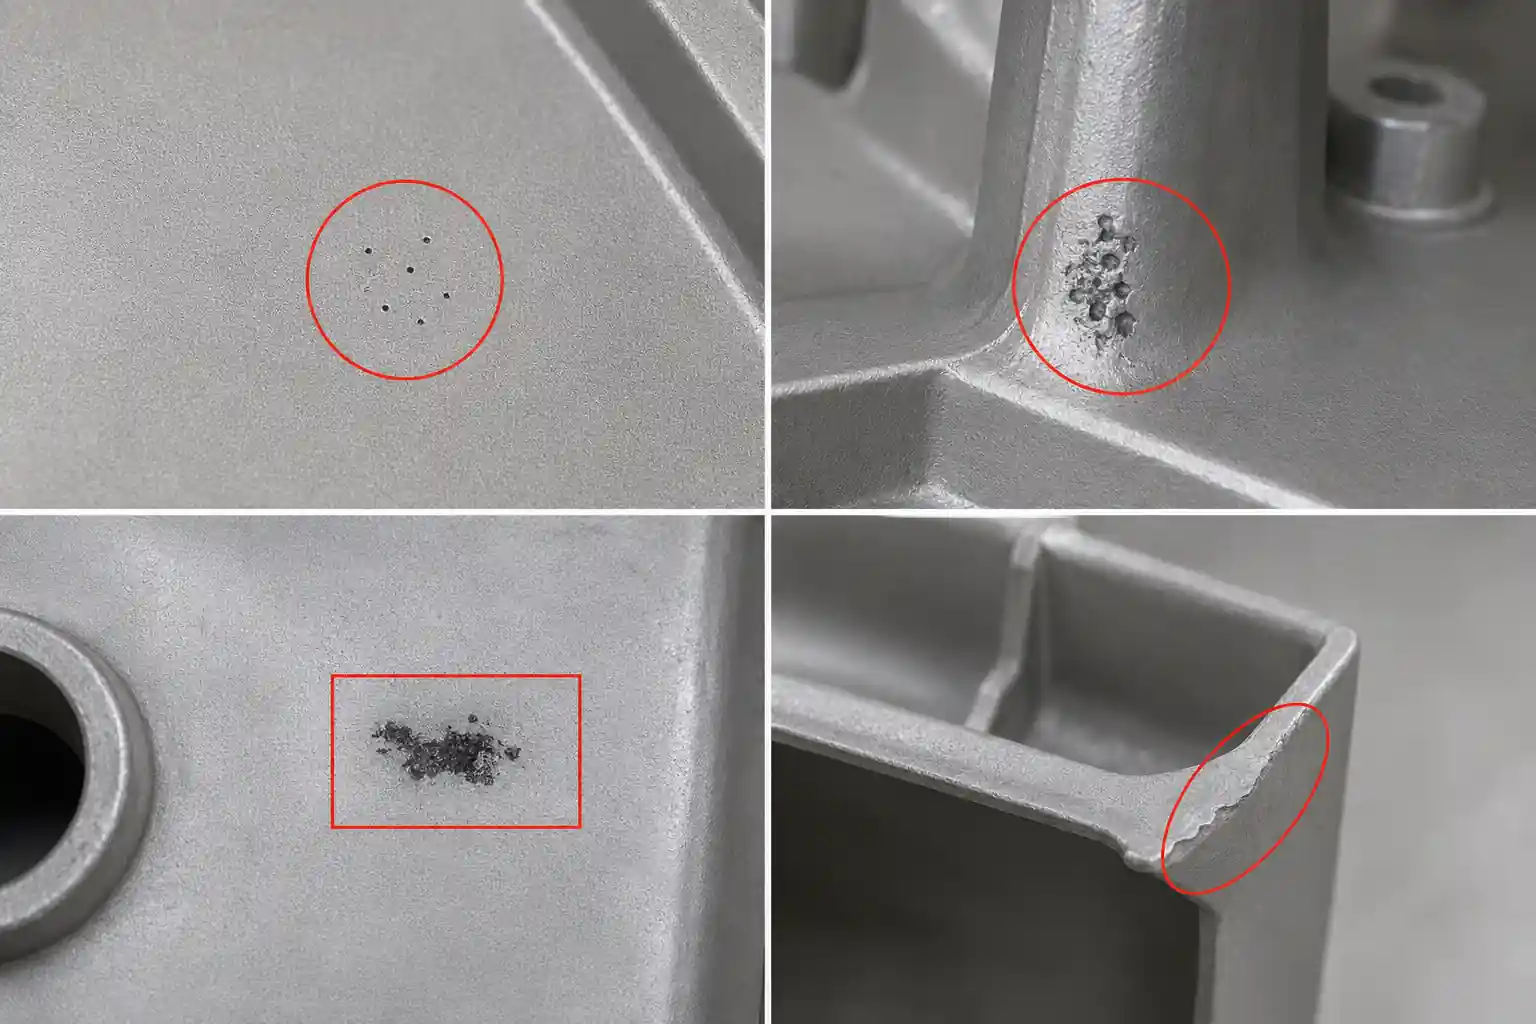
Литье под низким давлением позволяет повысить стабильность заполнения и однородность партии деталей из алюминиевых сплавов, однако такие дефекты, как пористость, усадка,...
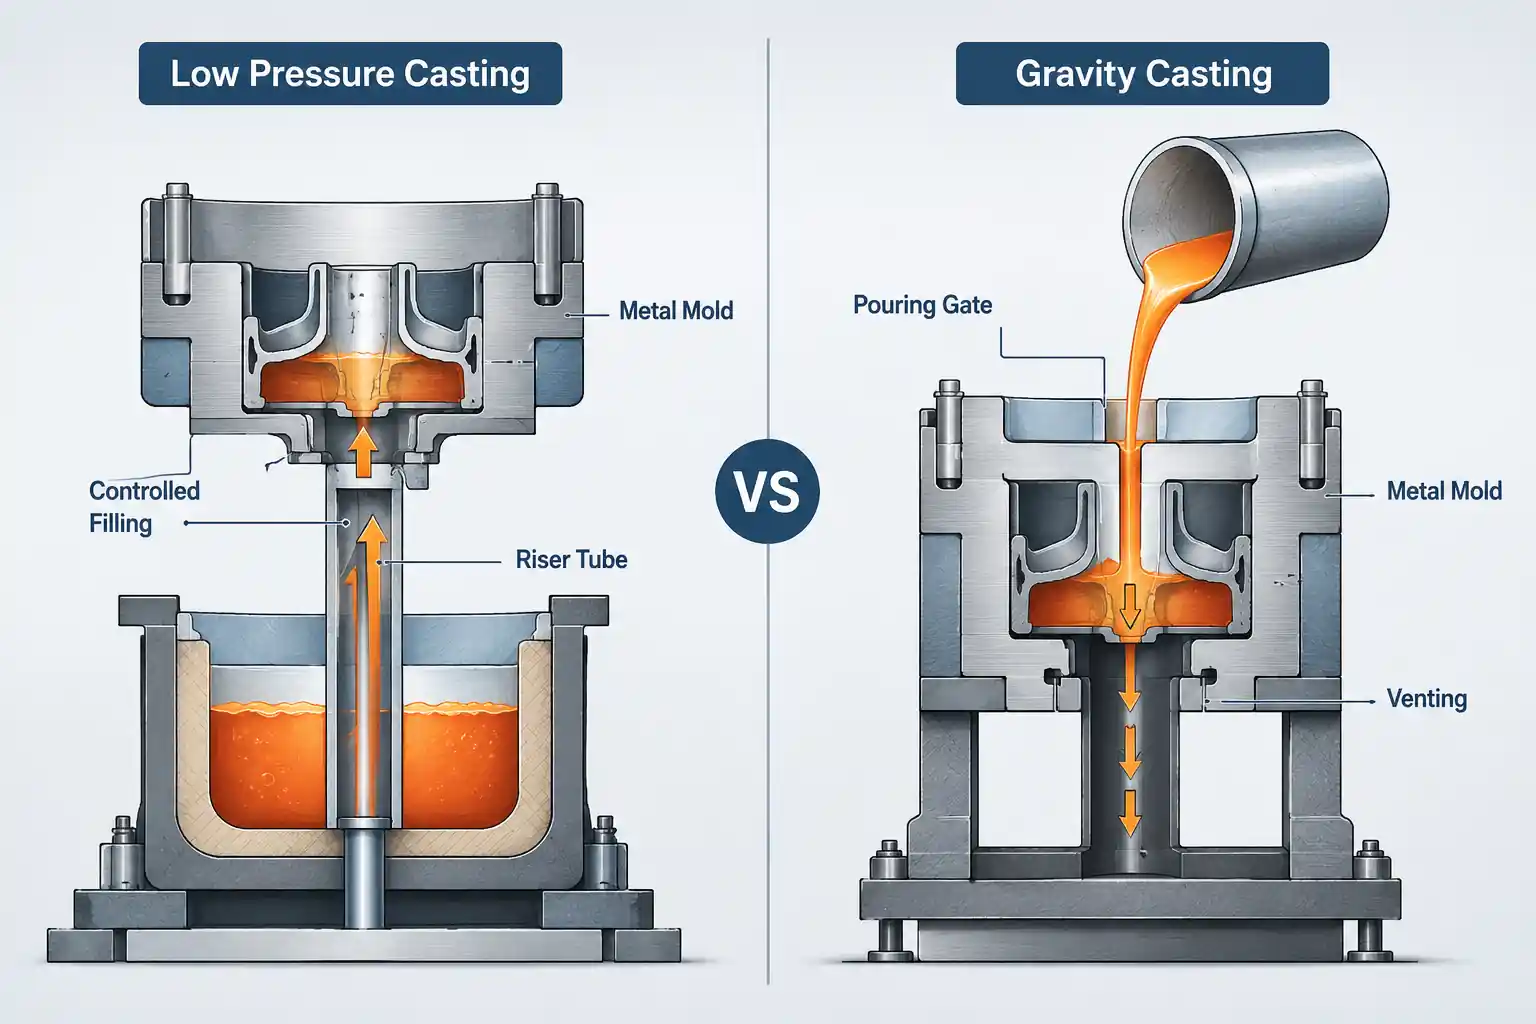
В этой статье сравнивается литье под низким давлением и гравитационное литье для алюминиевых деталей, объясняется, чем эти два процесса отличаются по оснастке...
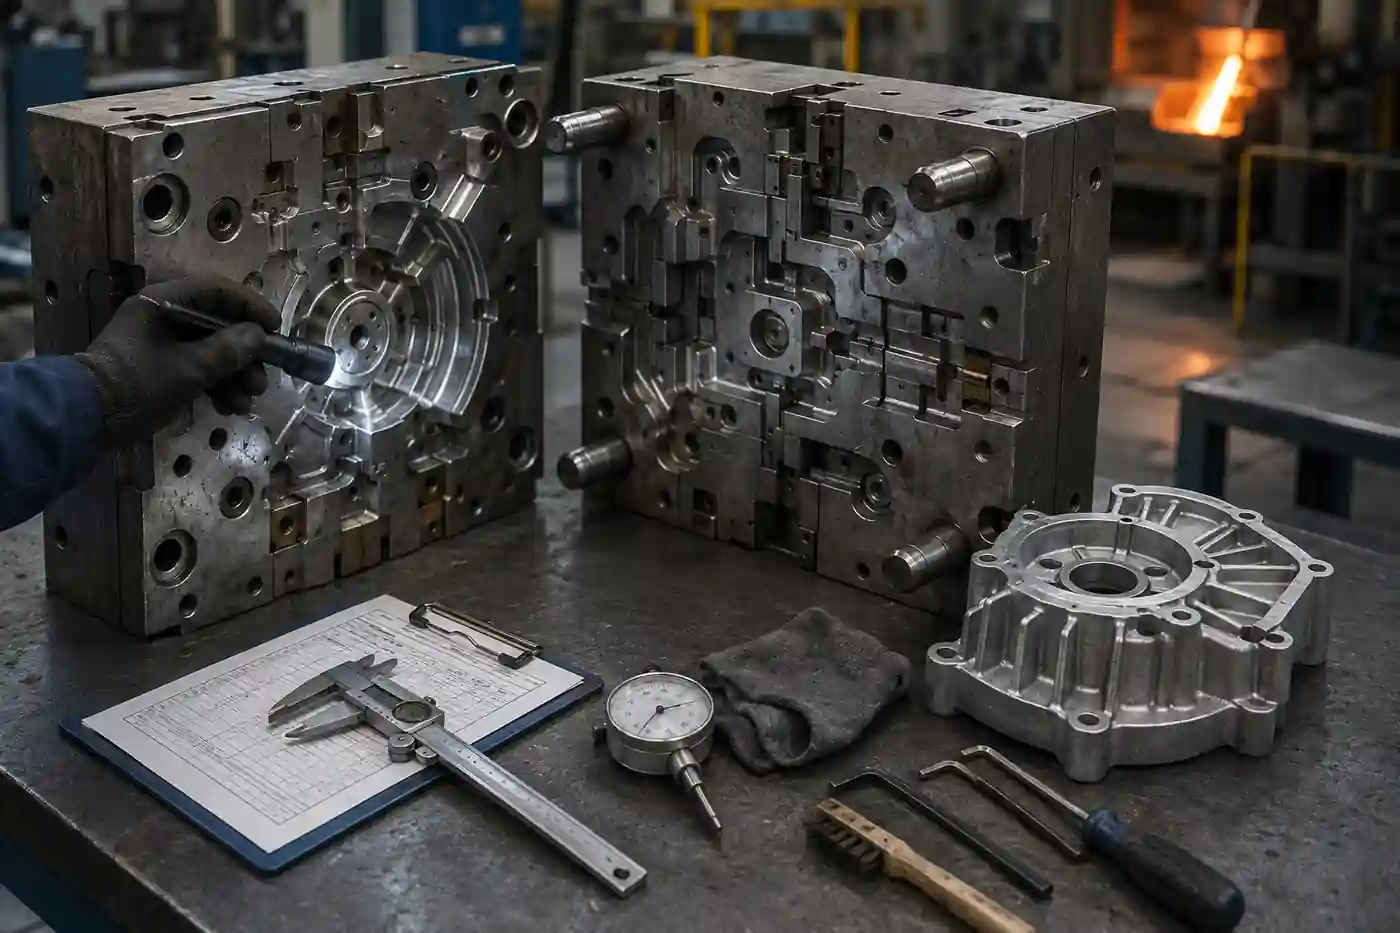
В этой статье рассматривается срок службы форм для литья алюминия под низким давлением, описываются типичные диапазоны срока службы, основные факторы отказа и...
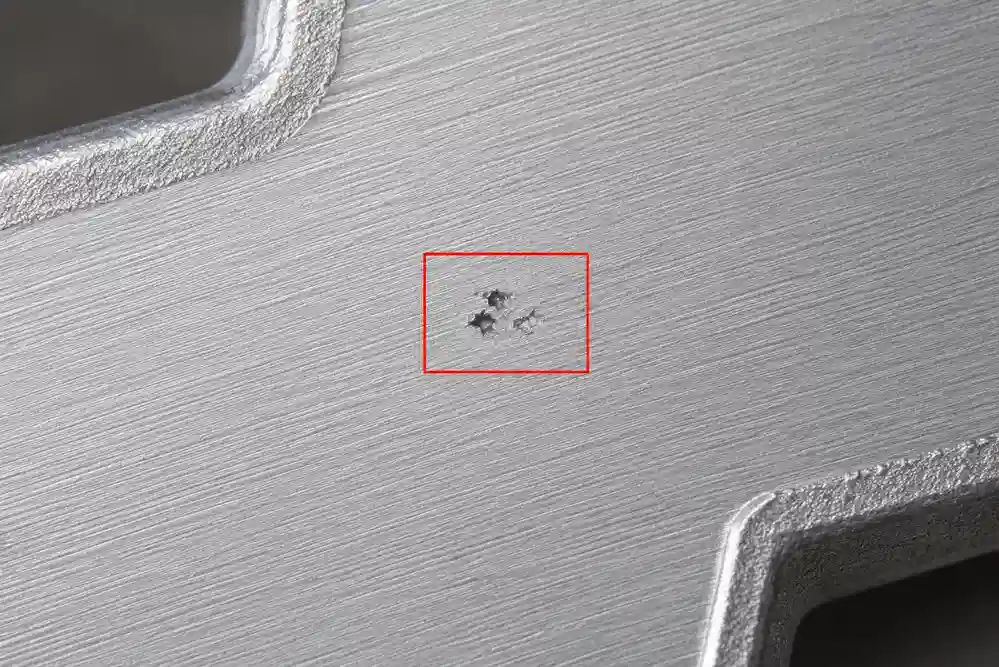
Усадочная пористость в алюминиевых отливках может влиять на прочность, герметичность и качество обработки. В этой статье рассказывается о том, как определить, проверить,...
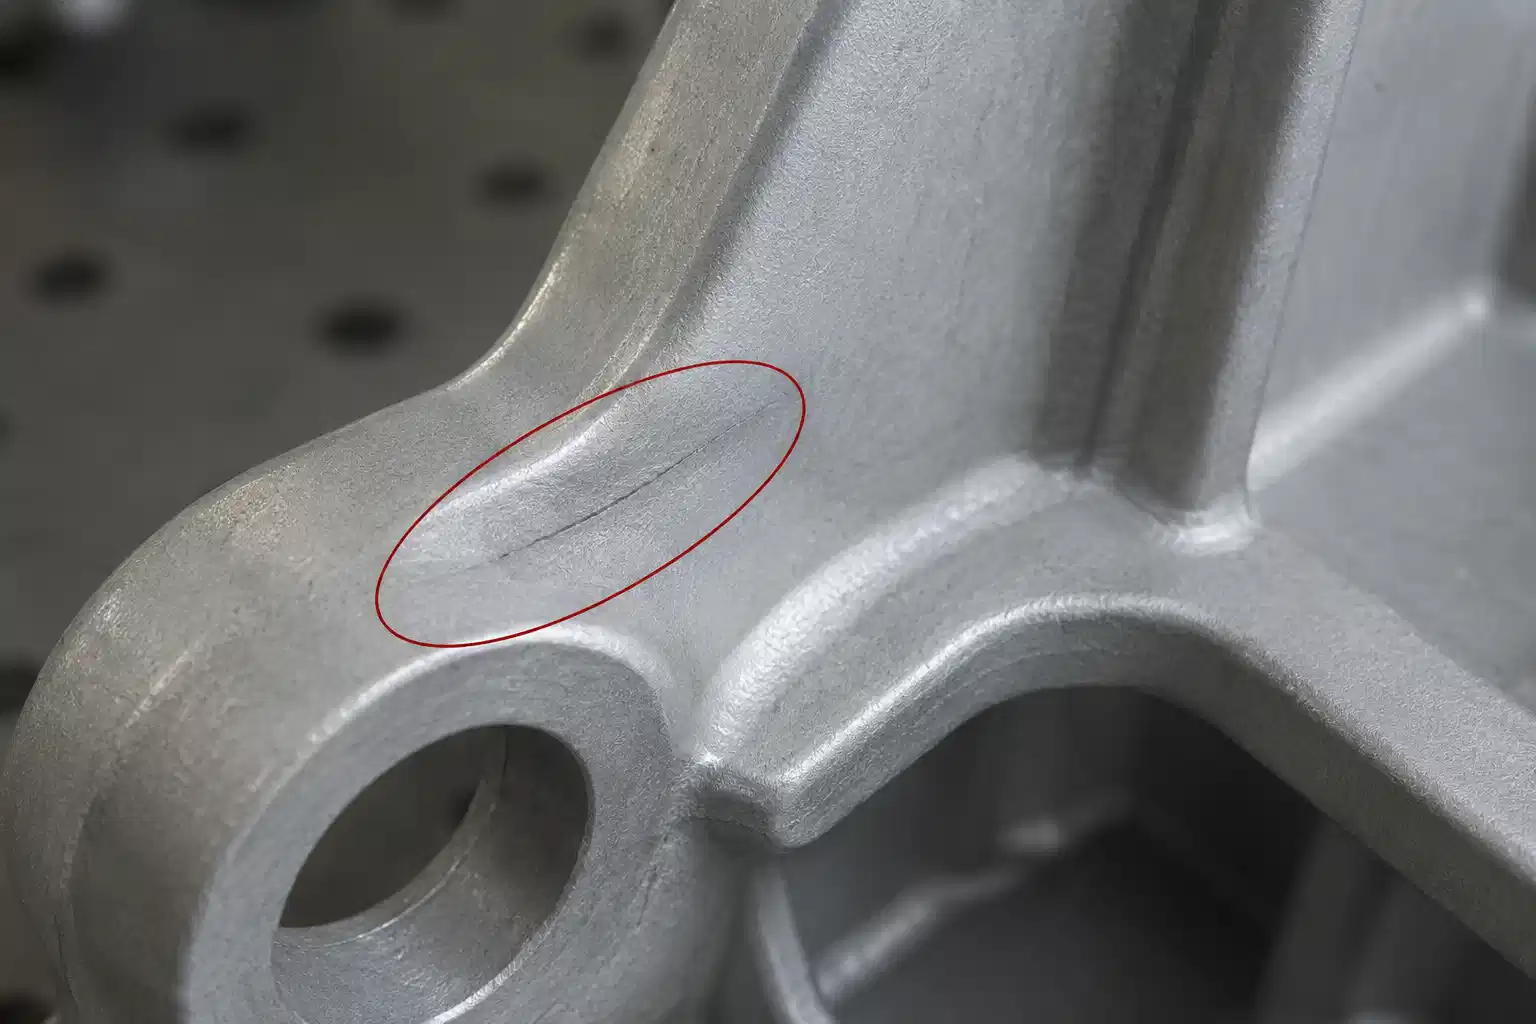
Холодный зазор при литье под давлением - распространенный дефект поверхности, обычно вызванный недостаточной температурой расплавленного металла, пониженной текучестью или нестабильным...
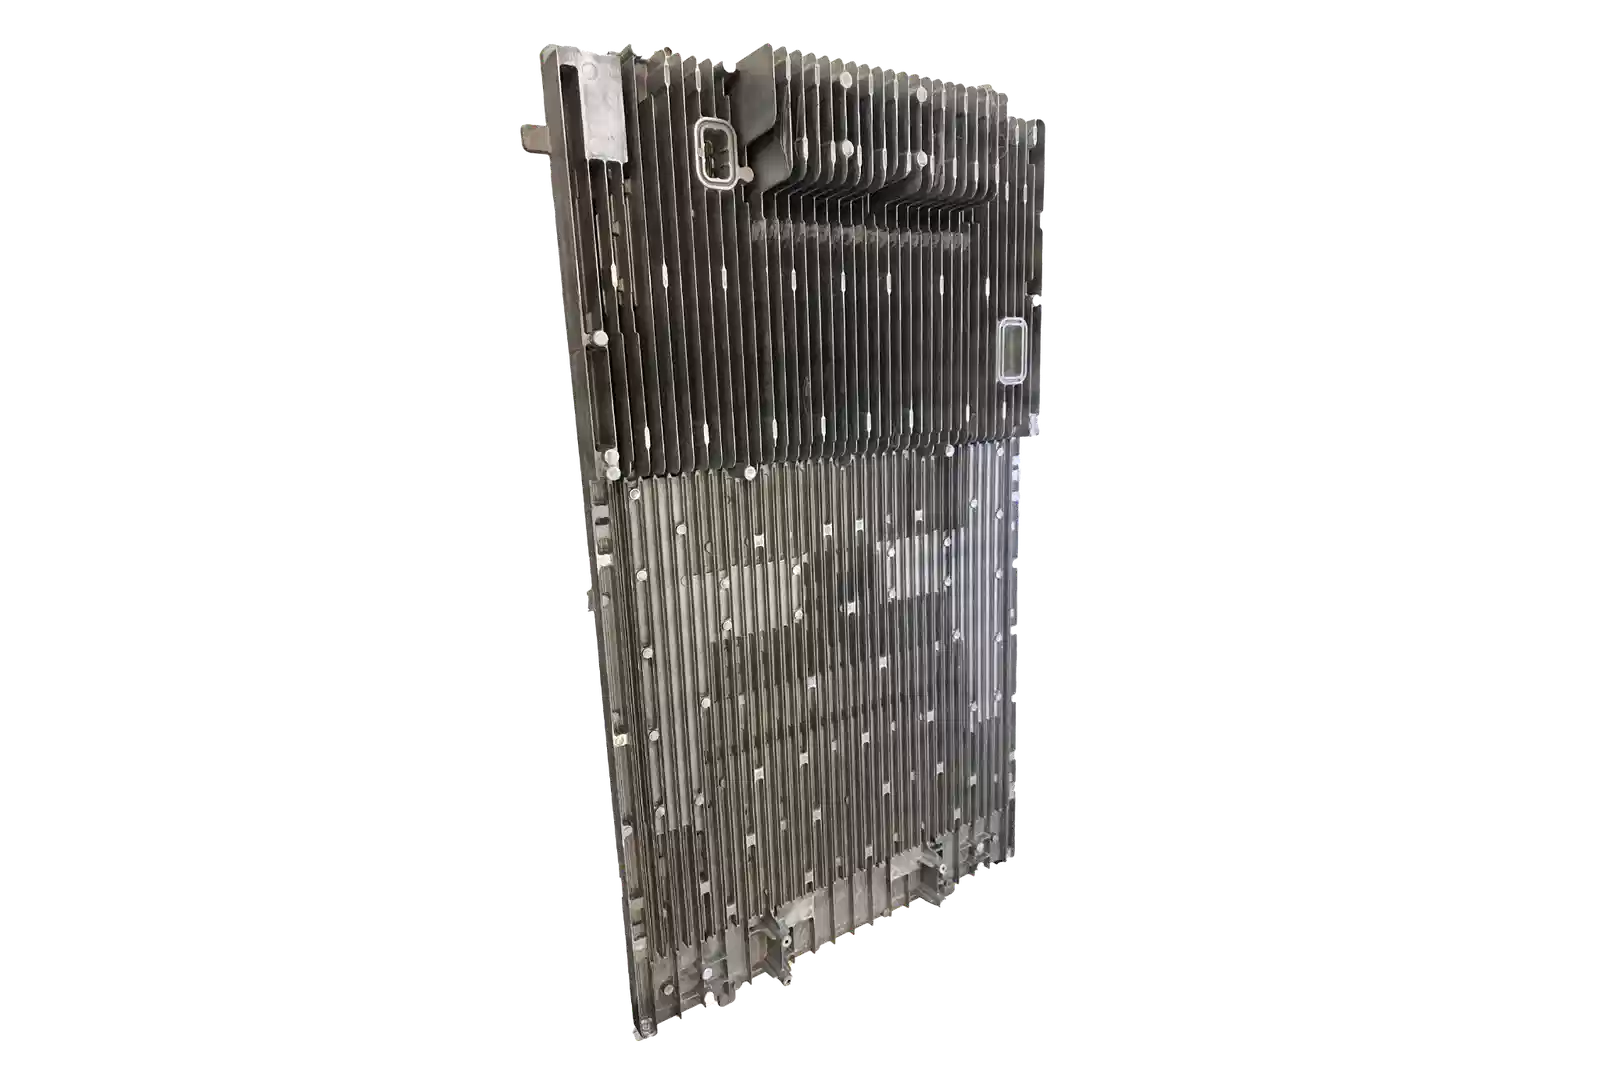
Стоимость литья под давлением определяется не только весом материала. Она тесно связана с амортизацией оснастки, машинным временем, производственными...
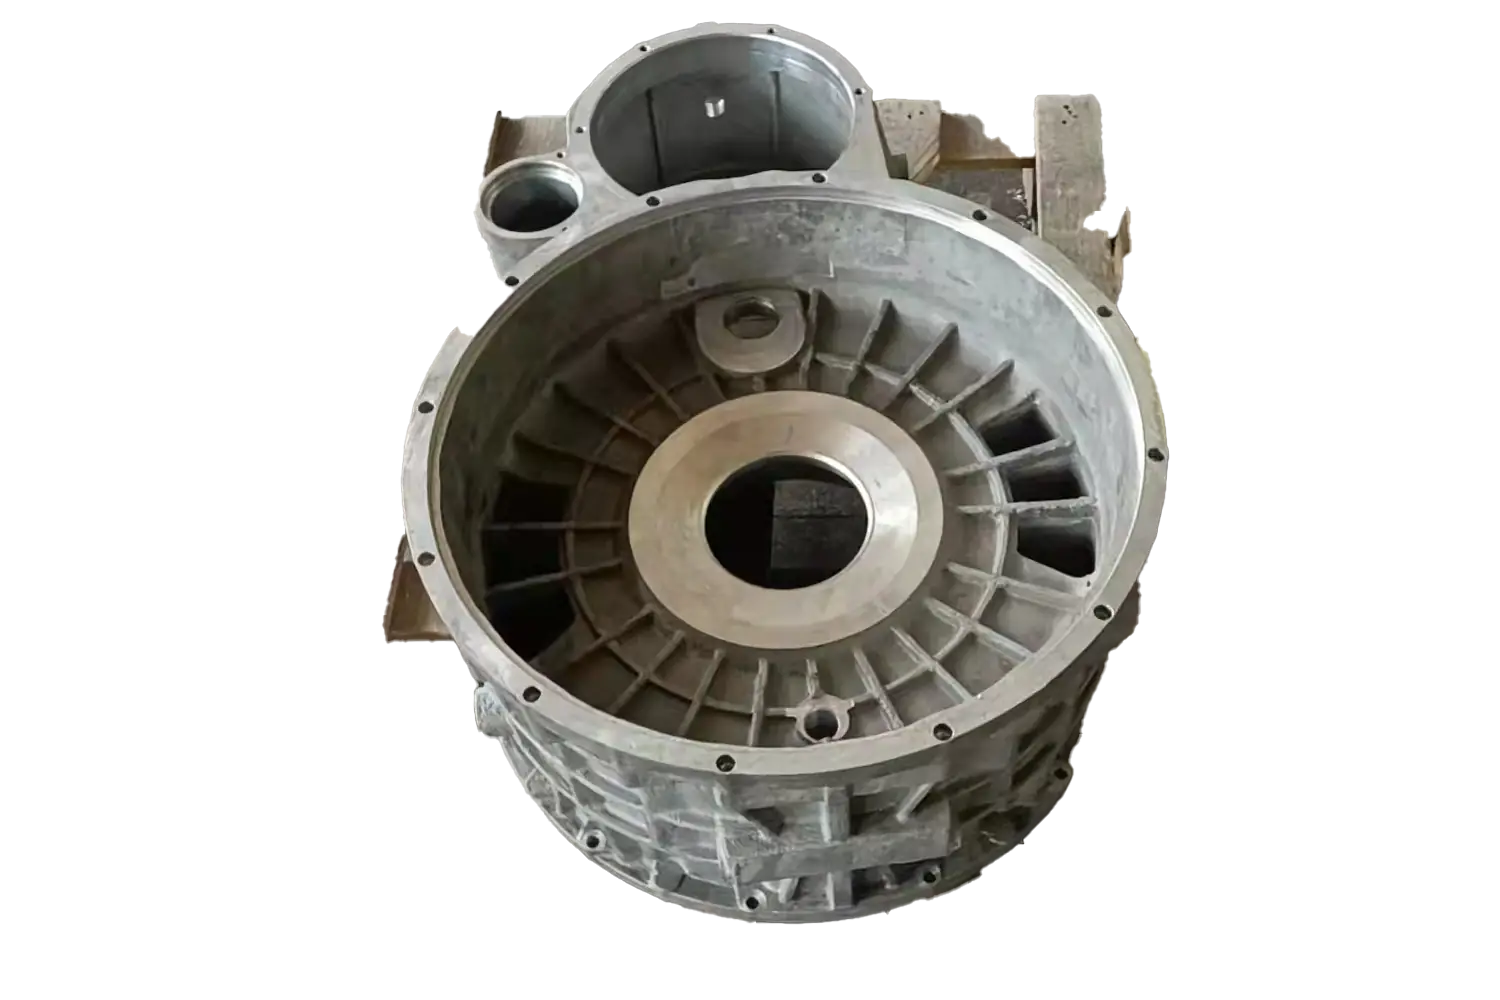
Почему во многих высокоточных мелкосерийных деталях используется гравитационное литье? В этой статье объясняется его пригодность с точки зрения метода формовки,...
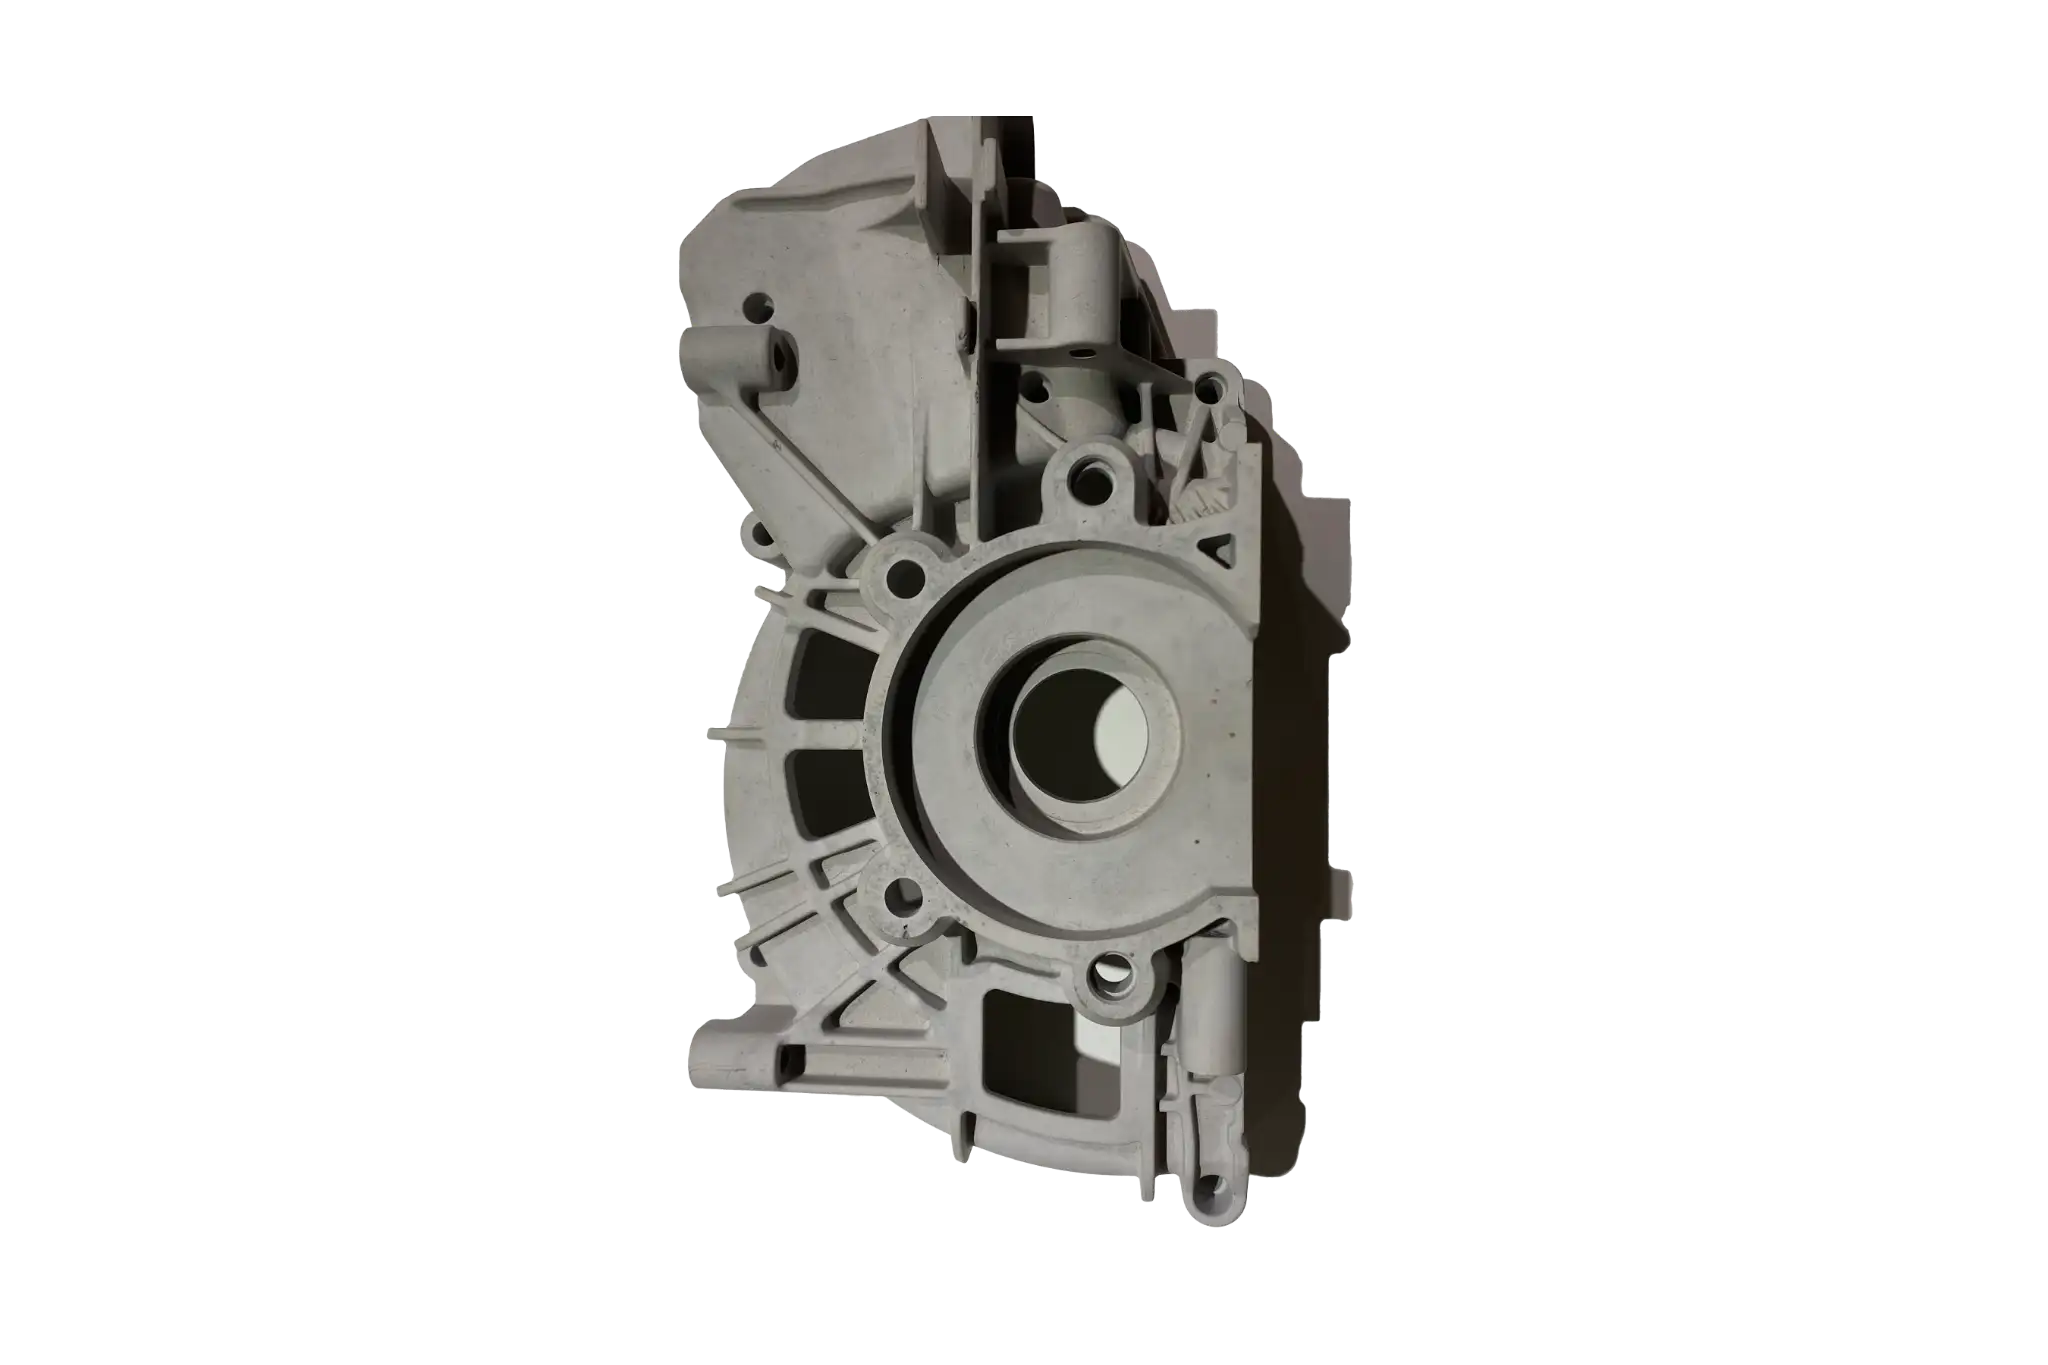
Литье под низким давлением - не лучший выбор для всех тонкостенных деталей. Для сверхтонких, крупносерийных деталей, ориентированных на внешний вид, литье под высоким давлением...
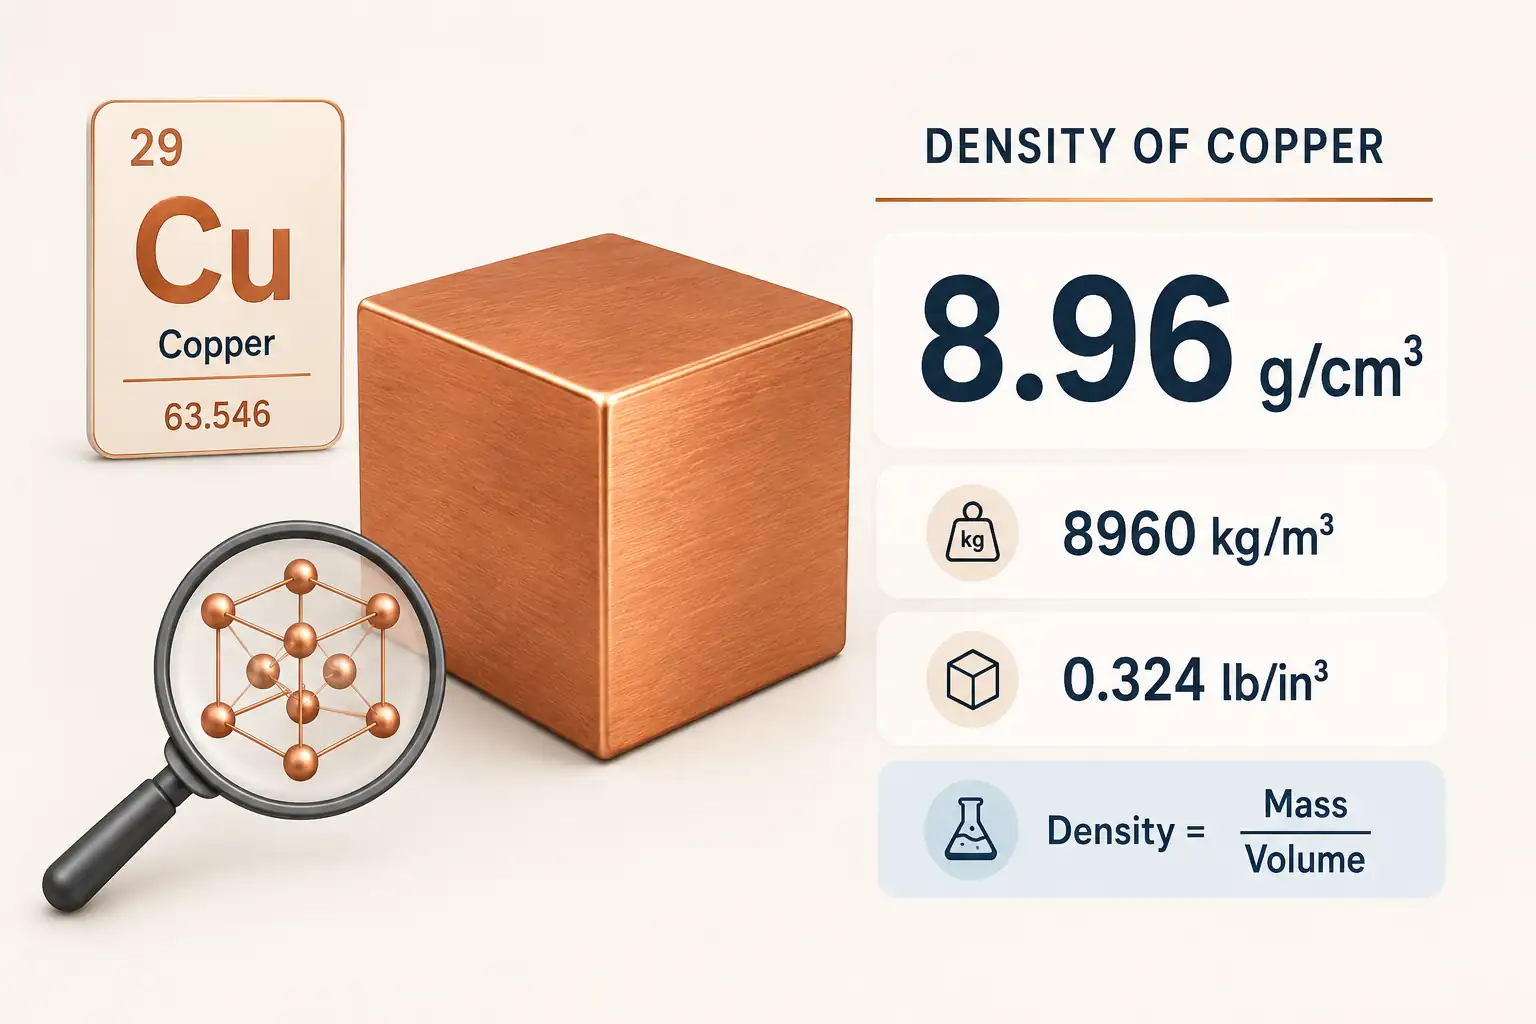
Плотность меди составляет около 8,96 г/см³, что делает ее одним из самых плотных металлов в машиностроении. В этой статье рассказывается...
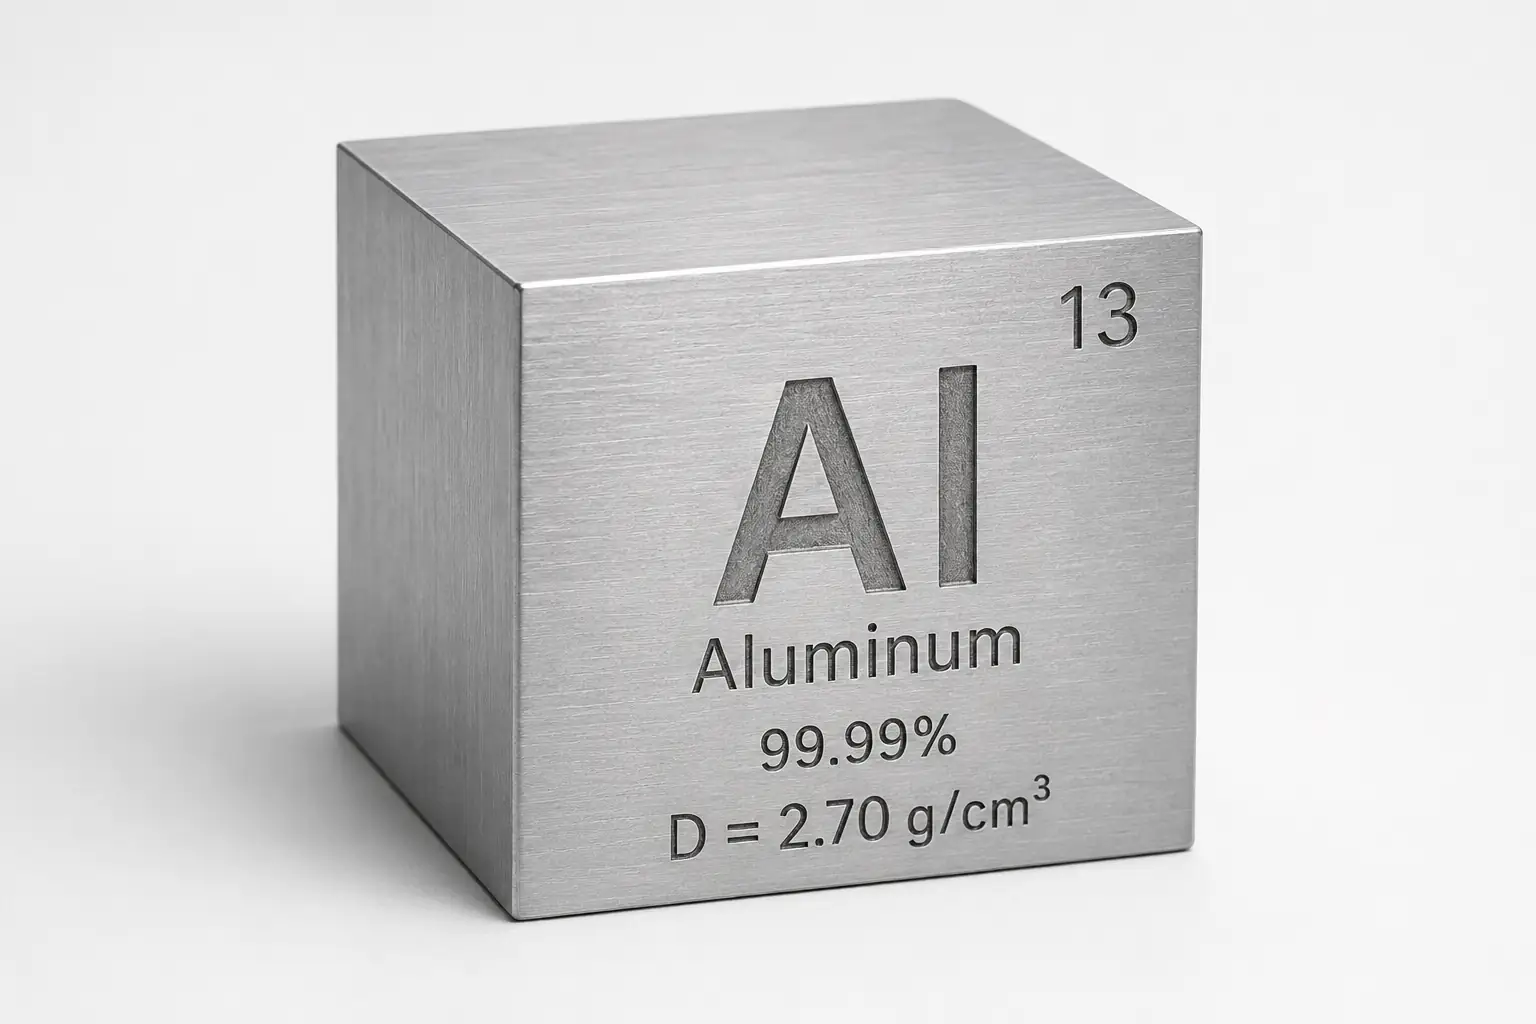
В этой статье приведена справочная таблица плотности чистого алюминия и распространенных алюминиевых сплавов, а также дан глубокий анализ того, как...
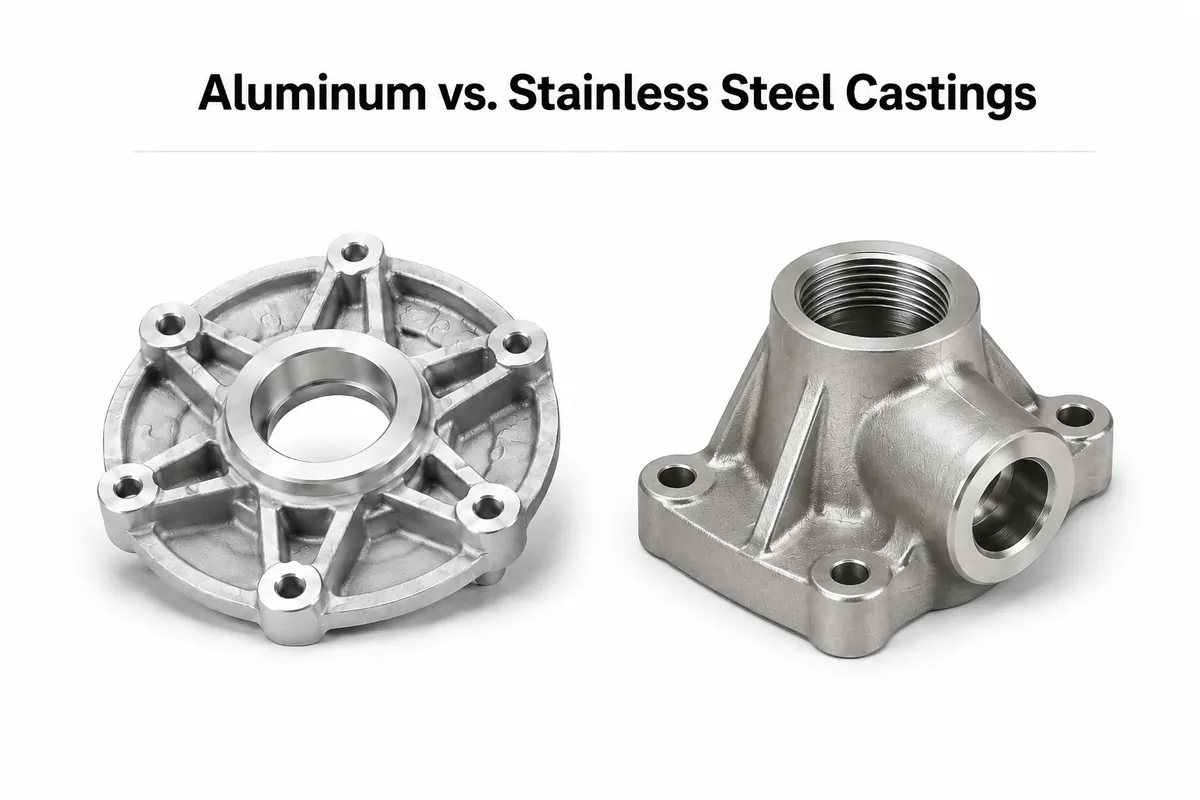
В этой статье сравниваются взаимодополняющие роли алюминиевых и стальных отливок, подчеркивается ресурсообеспеченность алюминия и эффективность его переработки в устойчивых...
В этой статье рассказывается о том, как улучшить шероховатость и качество поверхности при литье под давлением, охватывая такие распространенные проблемы, как следы потеков,...
В этой статье рассказывается о распространенных методах контроля металлического литья с точки зрения контроля качества литейного производства, включая визуальный контроль, контроль размеров,...
В этой статье рассказывается о ключевых факторах, которые необходимо учитывать при выборе поставщика литья, включая опыт работы в отрасли, требования к проекту, технологический процесс и...
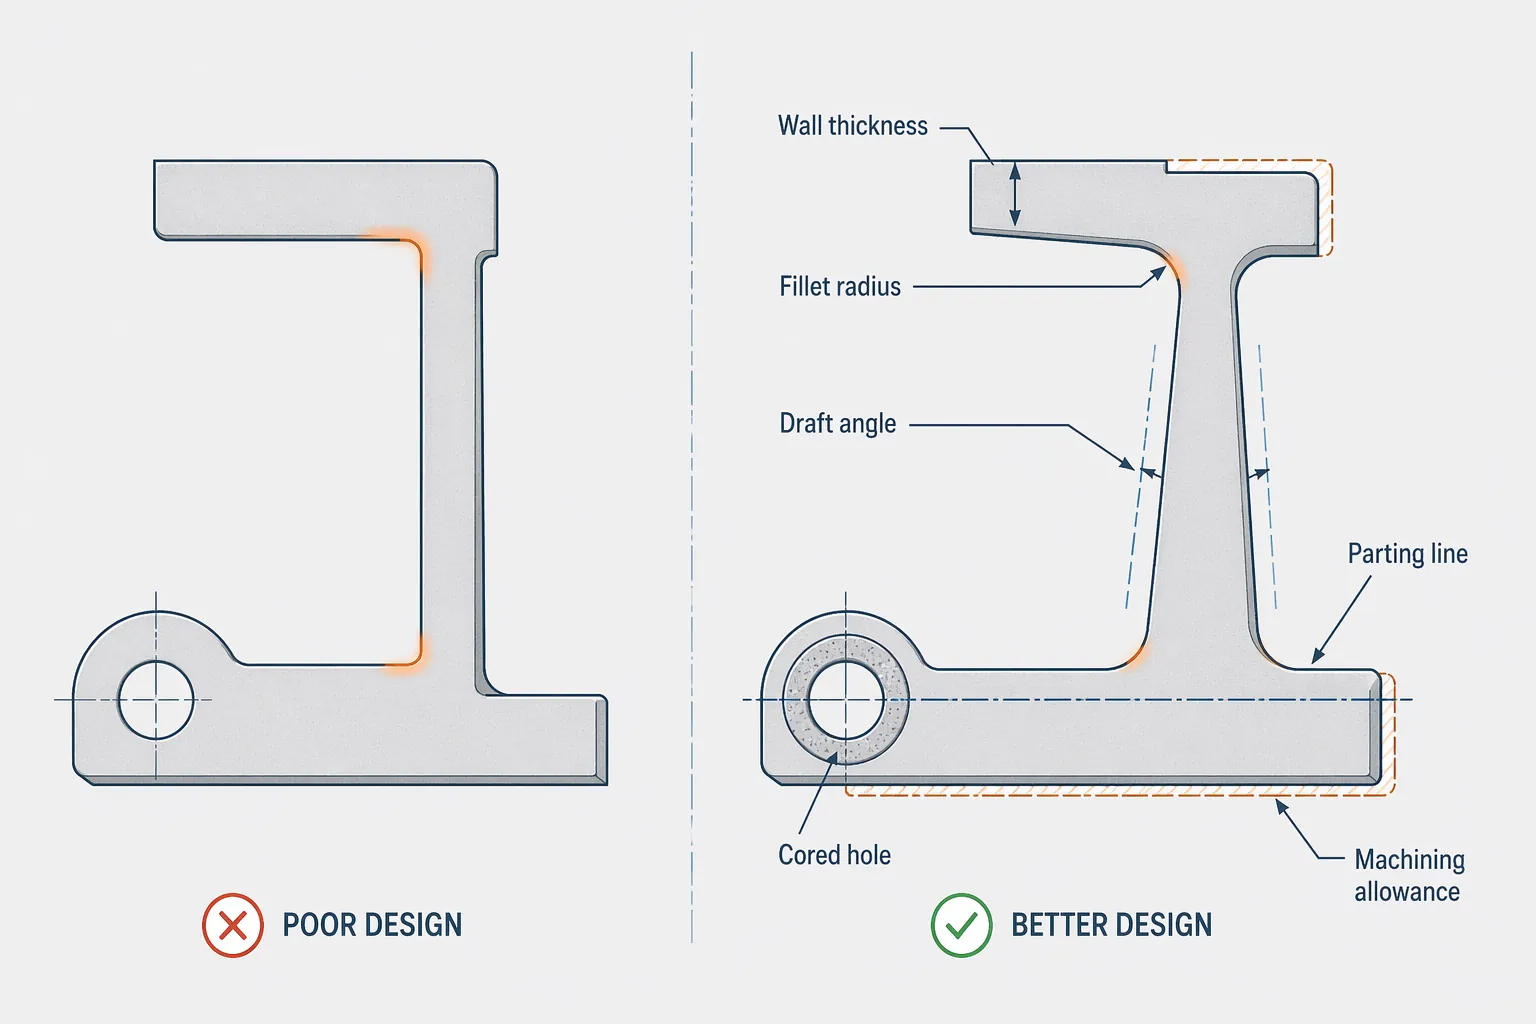
В этой статье рассматриваются основные аспекты проектирования металлических отливок с точки зрения анализа чертежей литейного производства. В ней рассматриваются форма и размер детали,...
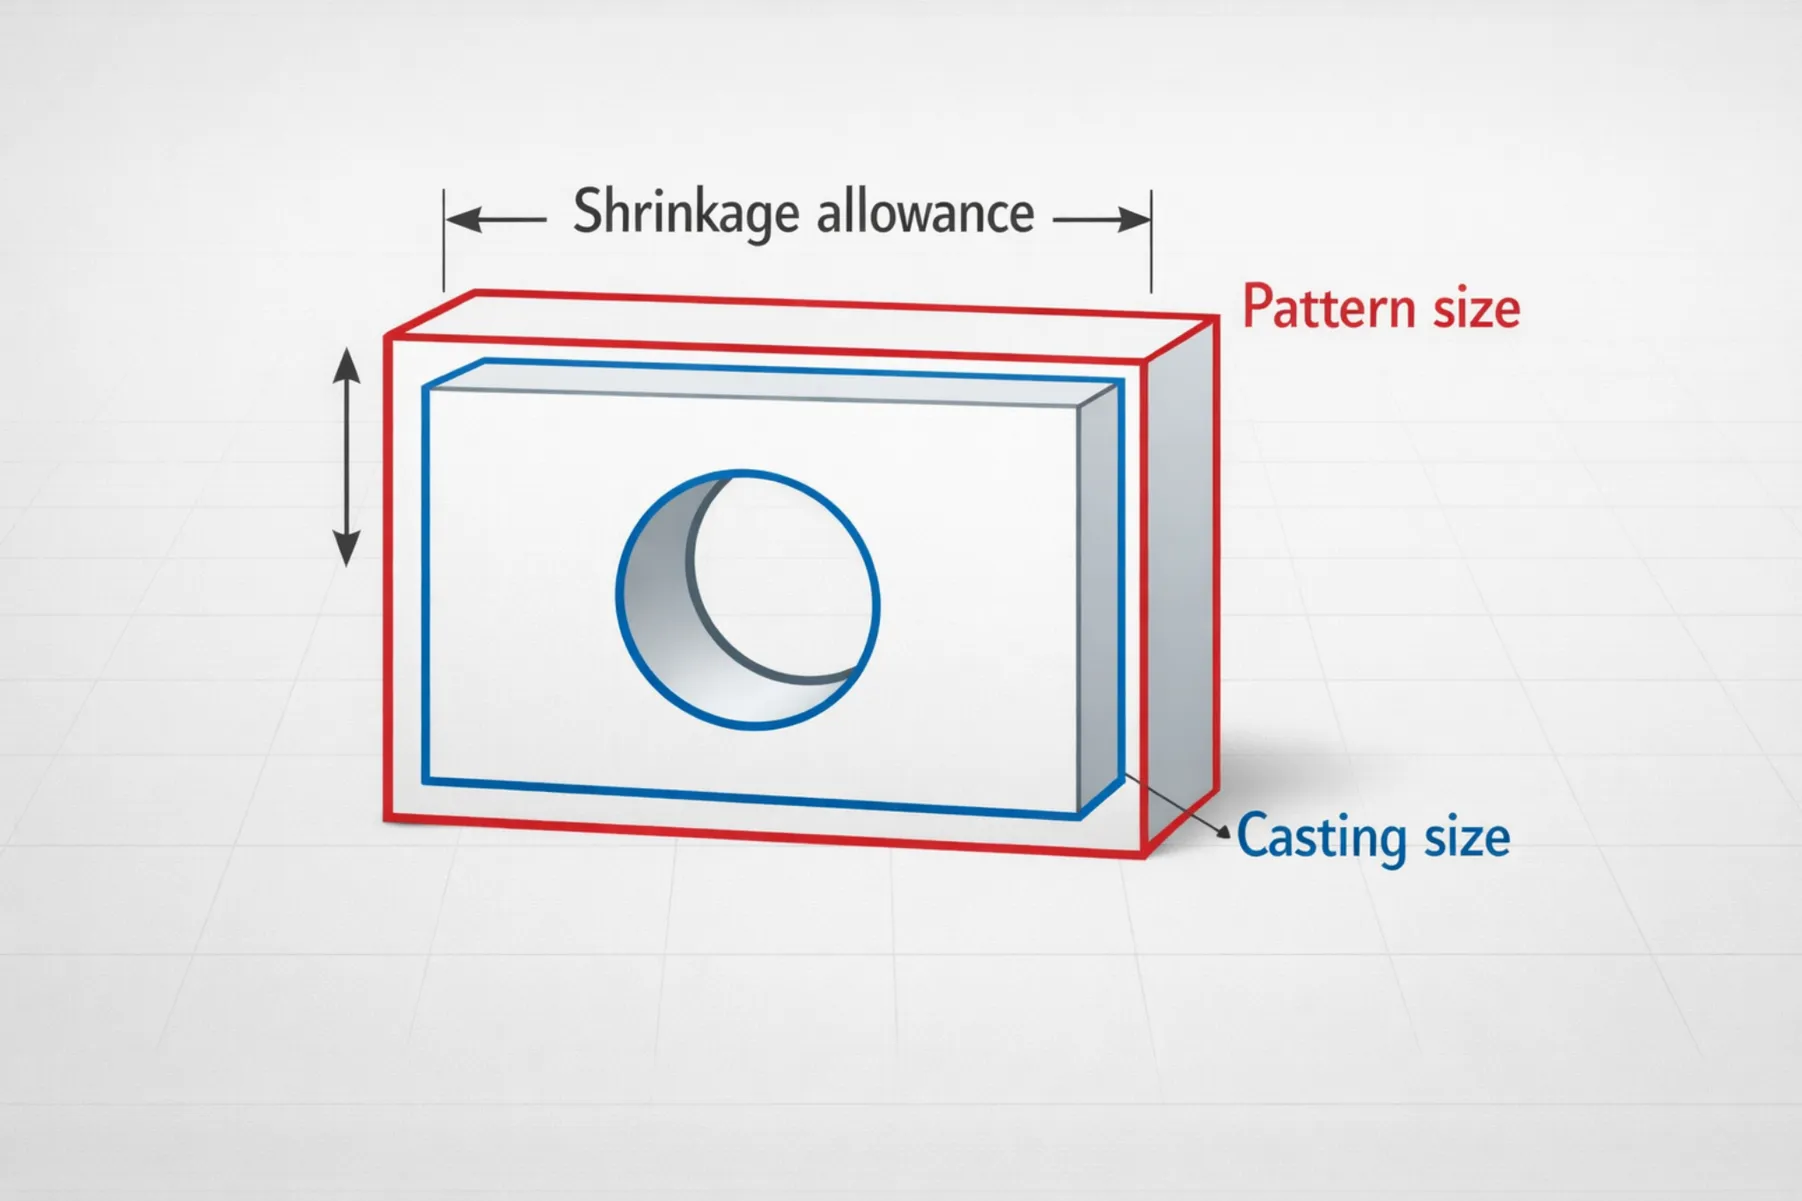
В этой статье представлен обзор припусков на усадку при литье, включая нормы усадки материала, компенсацию размера детали и практические подходы...
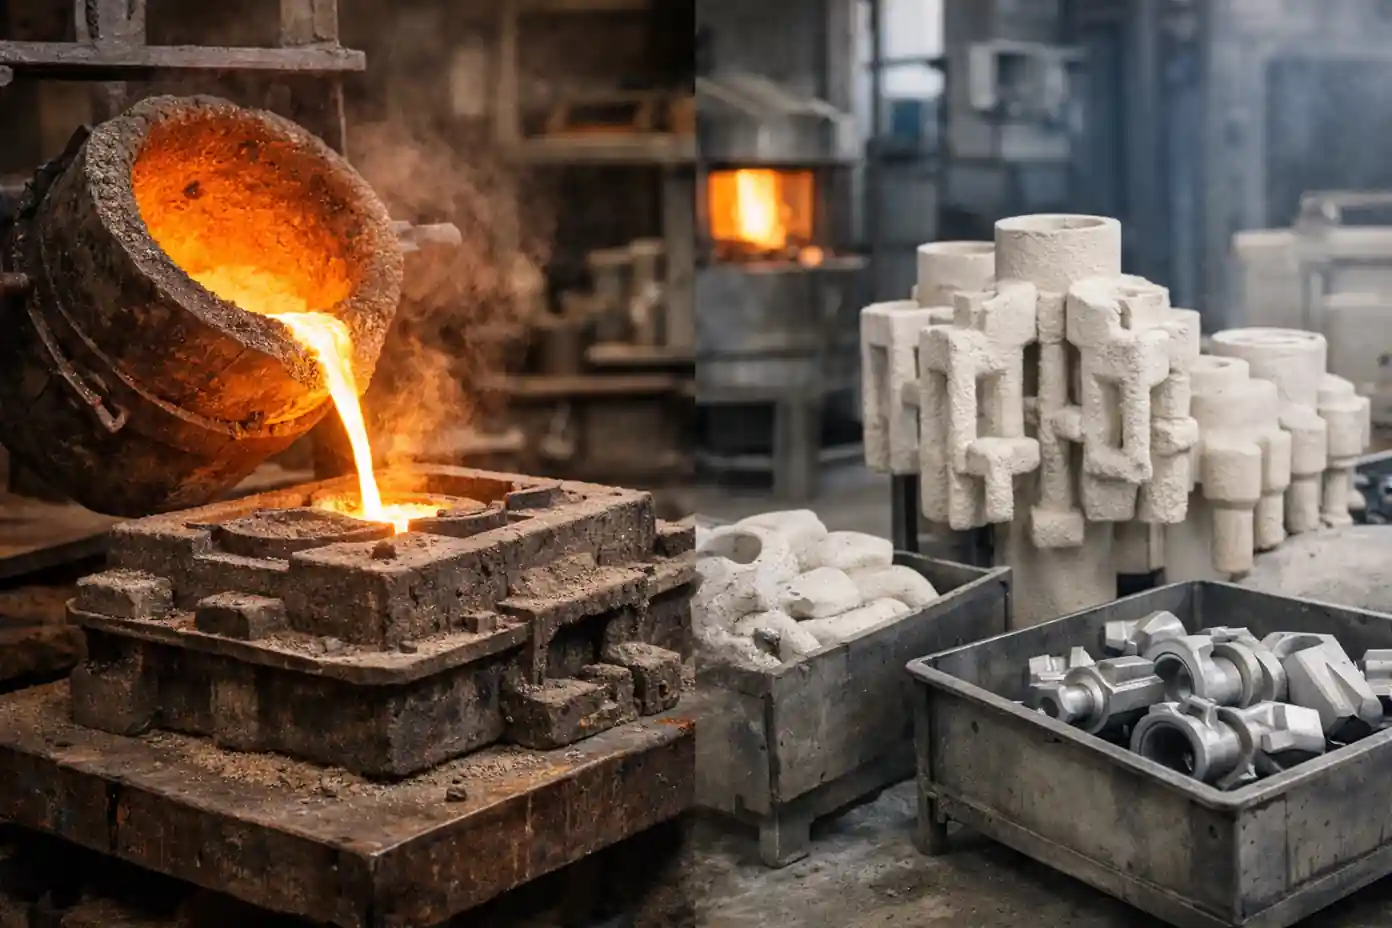
В чем разница между литьем в песчаные формы и литьем по выплавляемым моделям? Какой процесс более экономичен, а какой лучше подходит для...
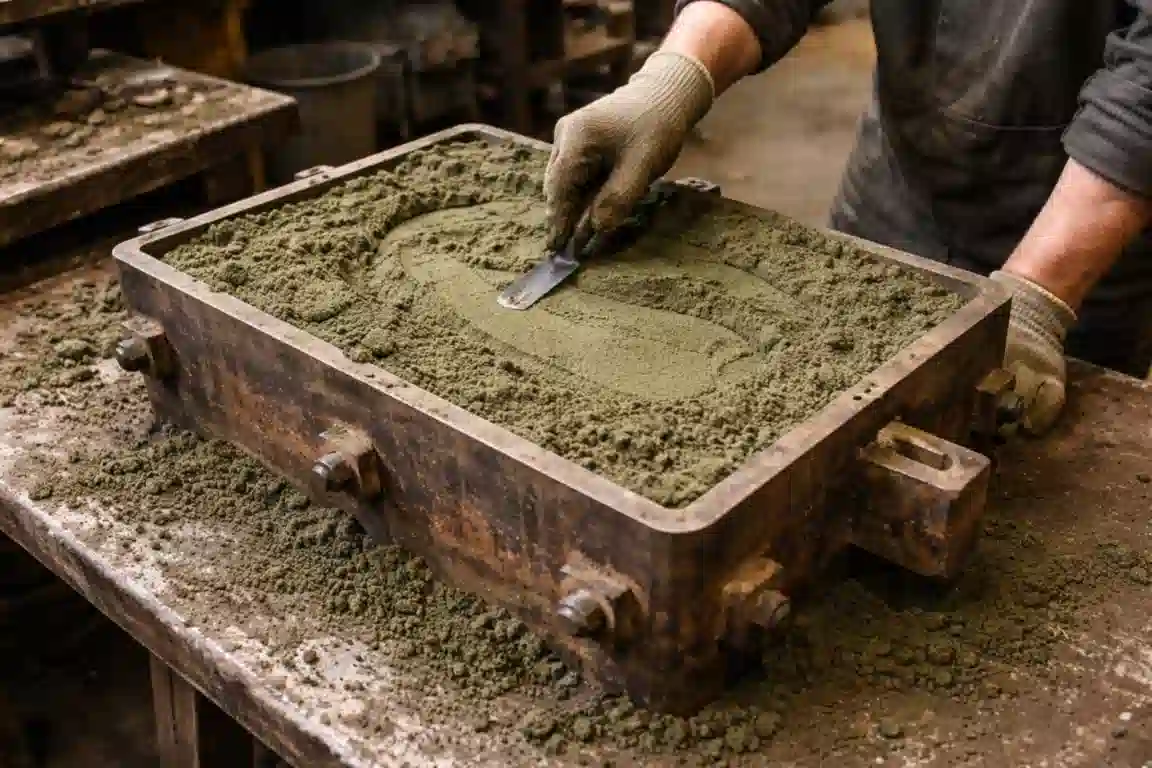
Литье в зеленый песок - один из самых распространенных методов литья в песок в промышленном производстве. В этой статье рассказывается о...
Среднеуглеродистая сталь - инженерный материал, широко используемый в литье и механической обработке, ценится за сбалансированные механические свойства и...
Низкоуглеродистая сталь широко используется в литье, производстве конструкций и общем машиностроении благодаря своей низкой стоимости, хорошей пластичности,...
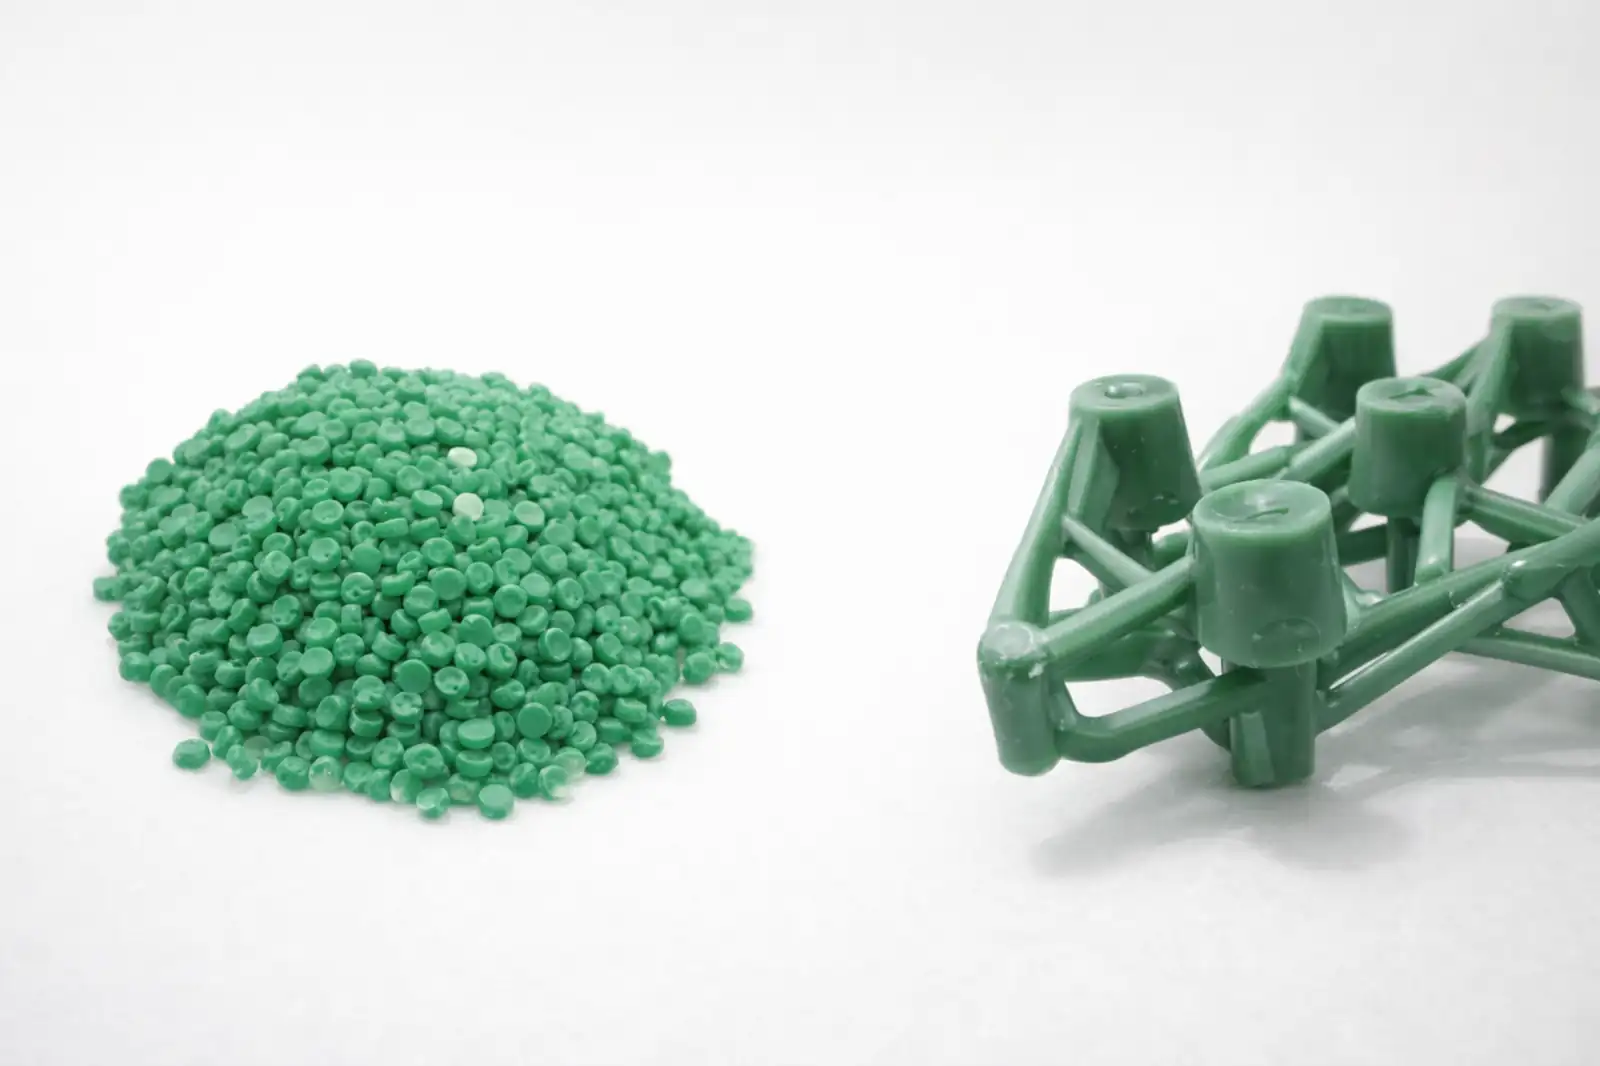
В этой статье рассказывается о распространенных видах воска, используемых при литье по выплавляемым моделям (литье по выплавляемым моделям): заполненный воск, незаполненный воск, водорастворимый воск, а также вспомогательные...
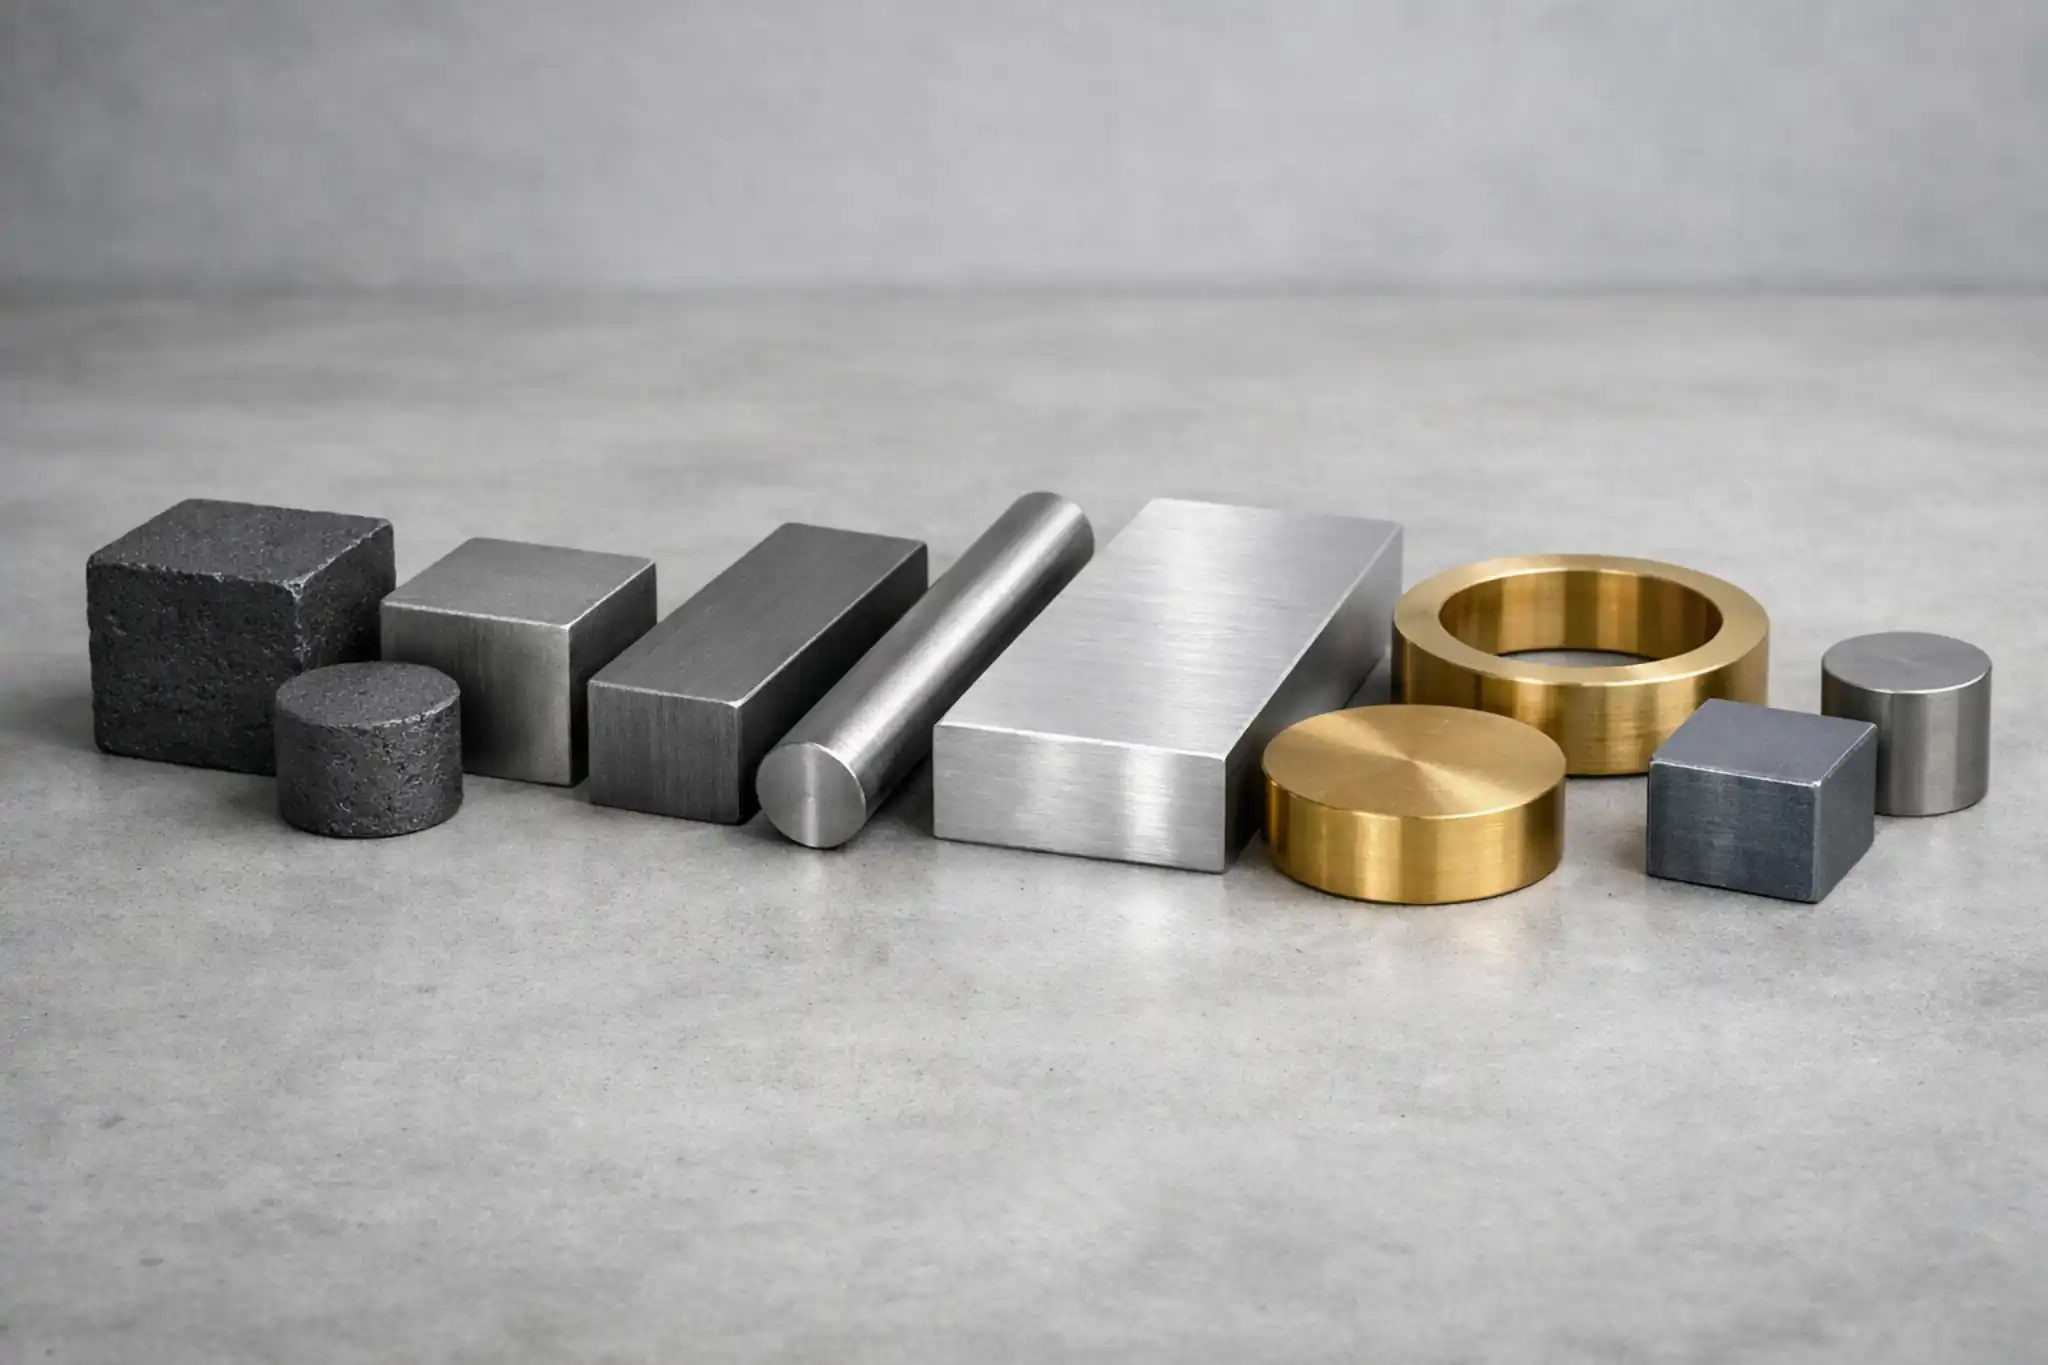
Прочность металла описывает, какую нагрузку может выдержать материал при растяжении, сжатии или ударе без необратимой деформации или разрушения.....
Резюме (Meta Description): Литье песка предлагает больше, чем просто одно решение. В этой статье приводится подробное сравнение Green...
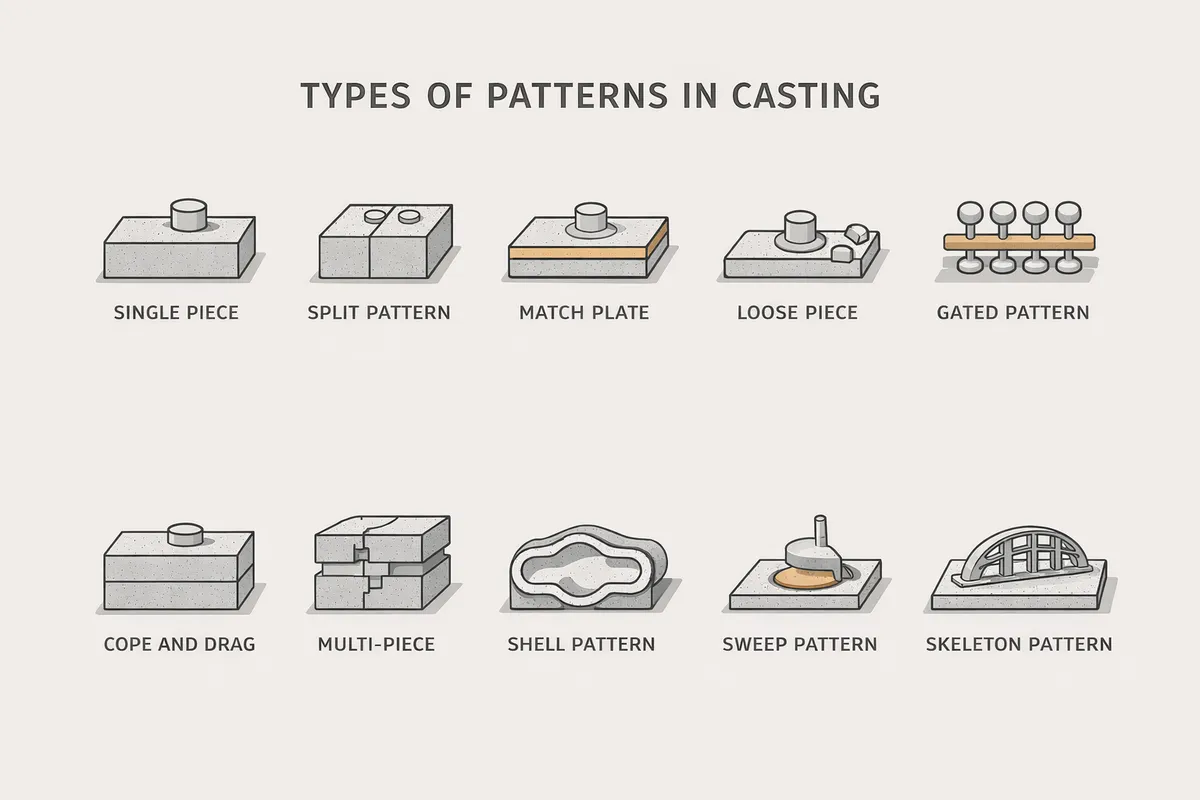
Литейная модель - это не просто простая копия конечной детали; это основа процесса, которая управляет...
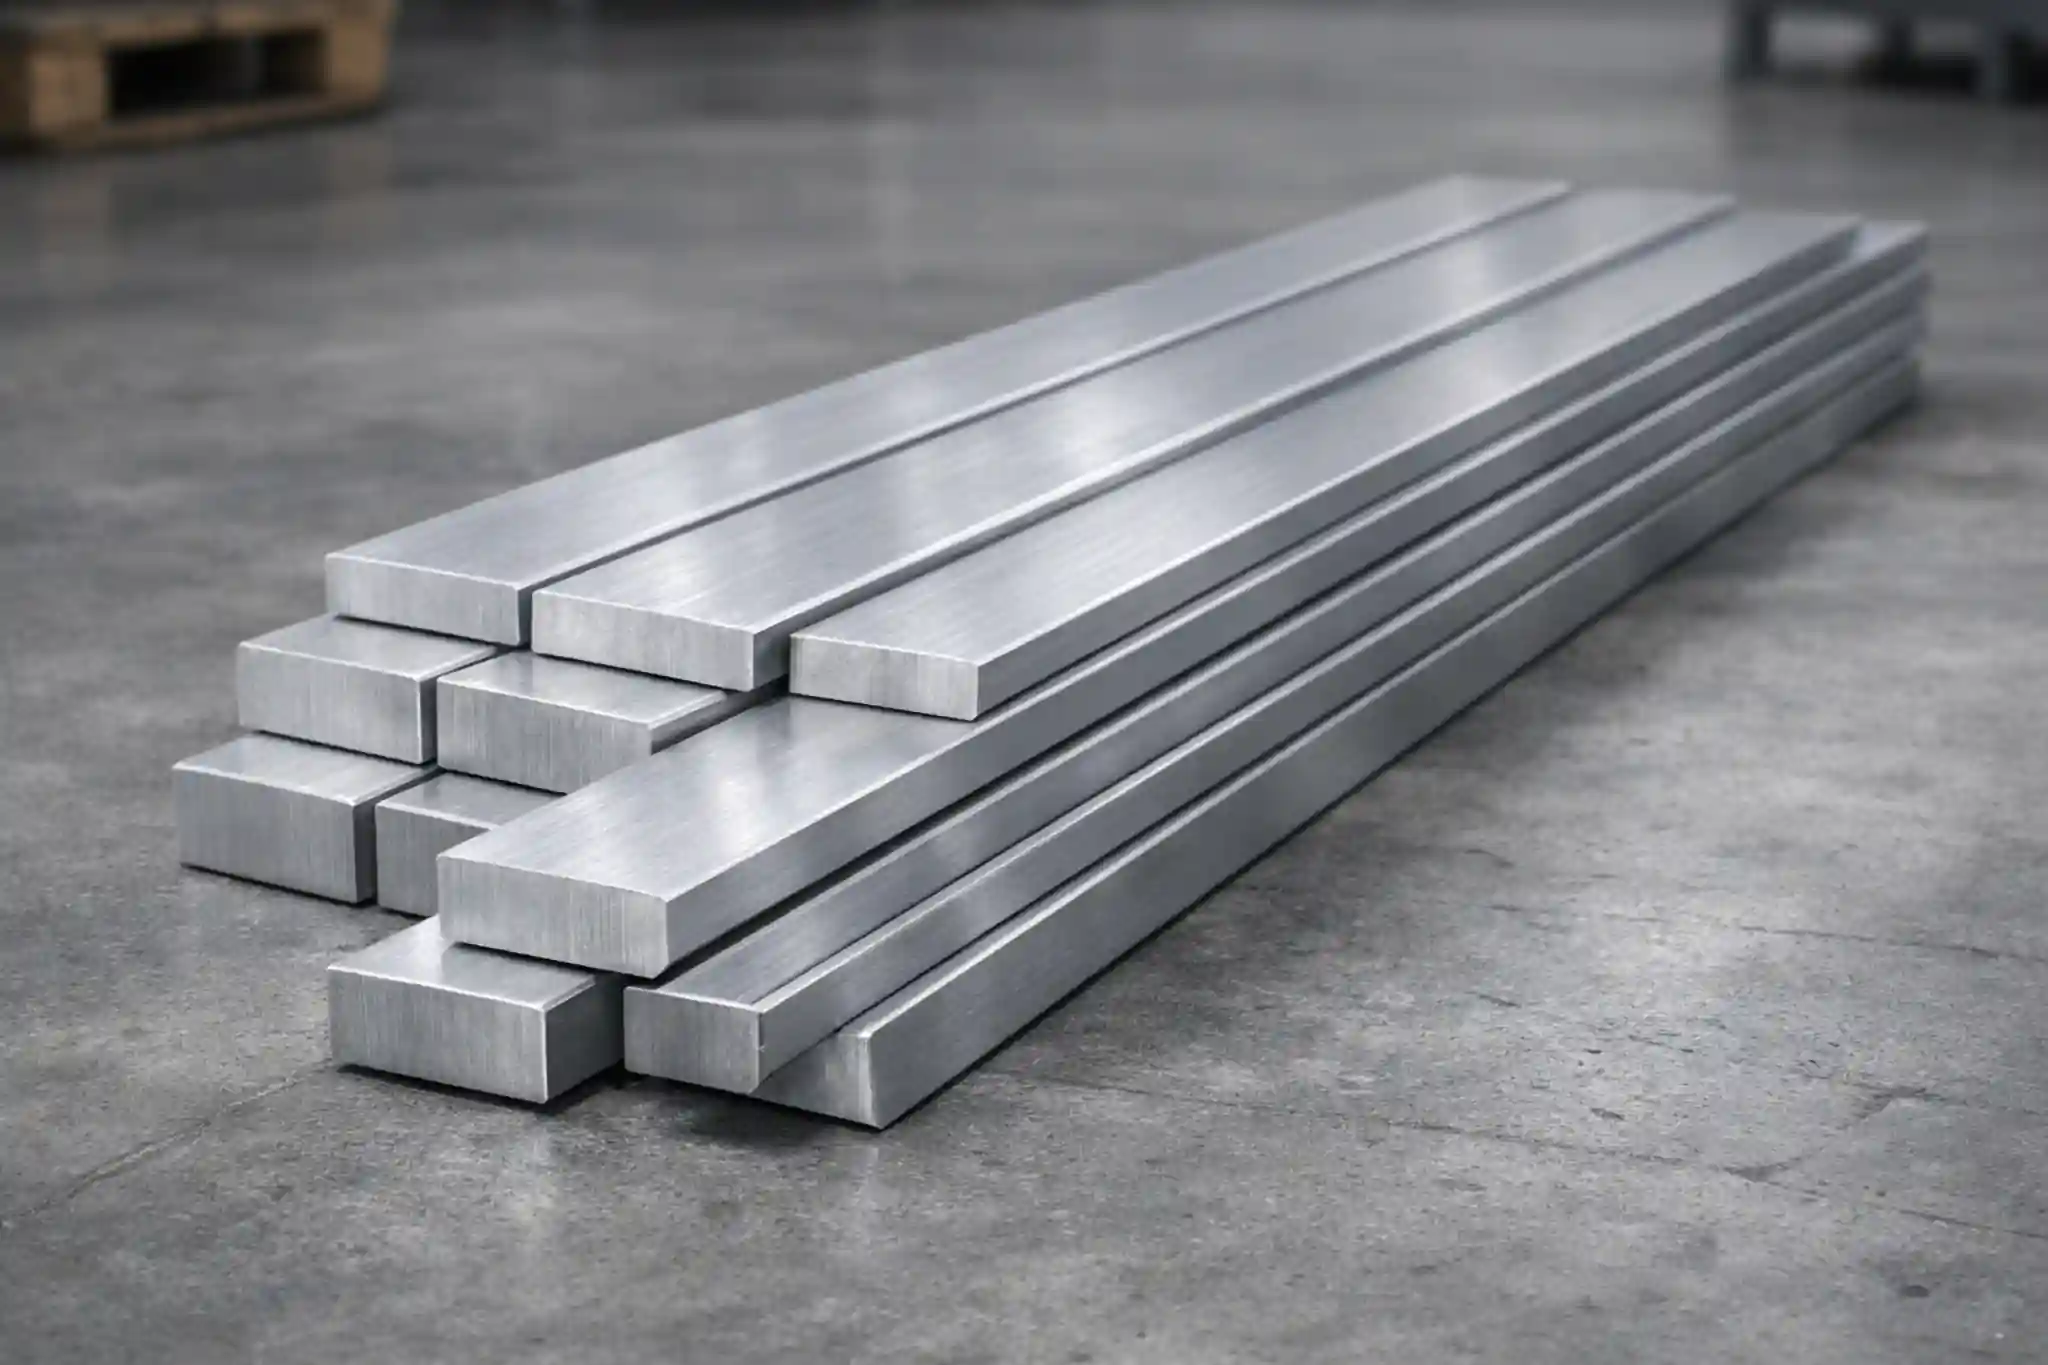
Легкие металлы характеризуются низкой плотностью и высокой удельной прочностью, что делает их ключевыми материалами для снижения веса конструкций и...
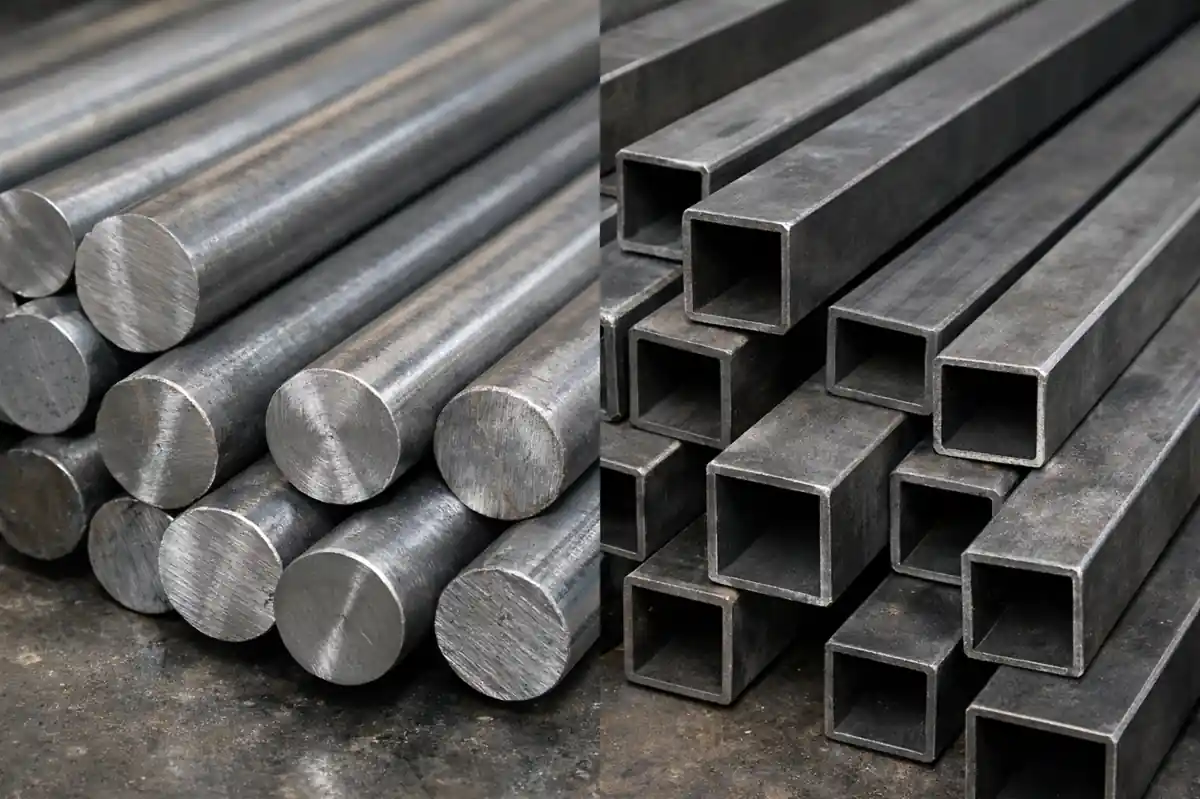
Хотя легированную и углеродистую сталь называют "сталью", они существенно различаются по структуре сплава, механическим свойствам и подходящим...

В точном производстве литье под давлением и литье по выплавляемым моделям широко используются для изготовления сложных металлических деталей, но они отличаются...
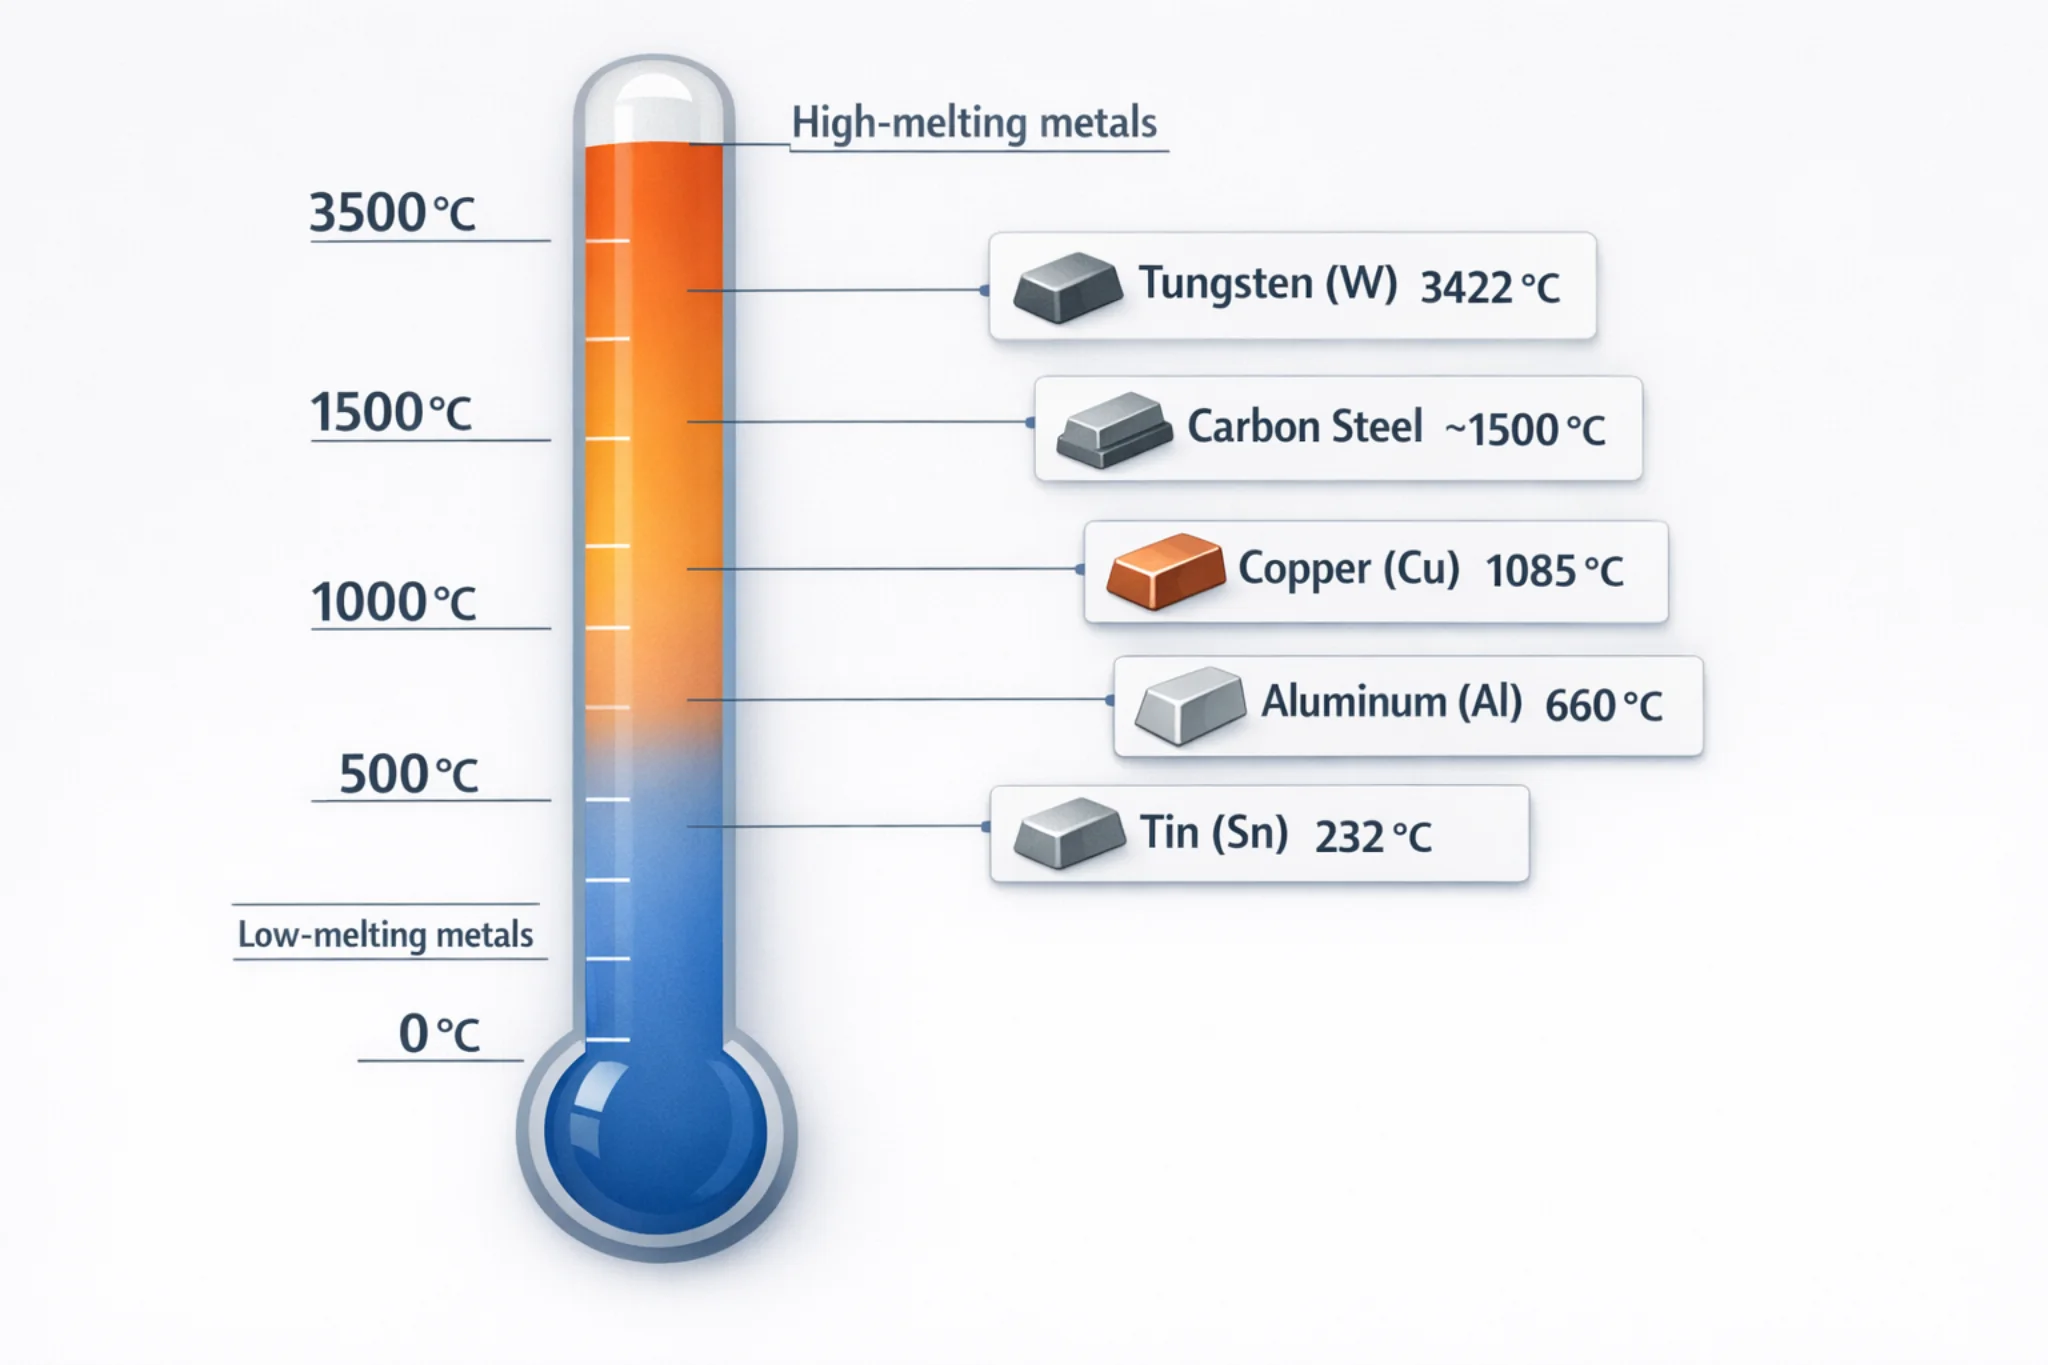
В этом справочнике собраны данные о критических температурах плавления для наиболее широко используемых в промышленном производстве металлов и сплавов. Температура плавления...
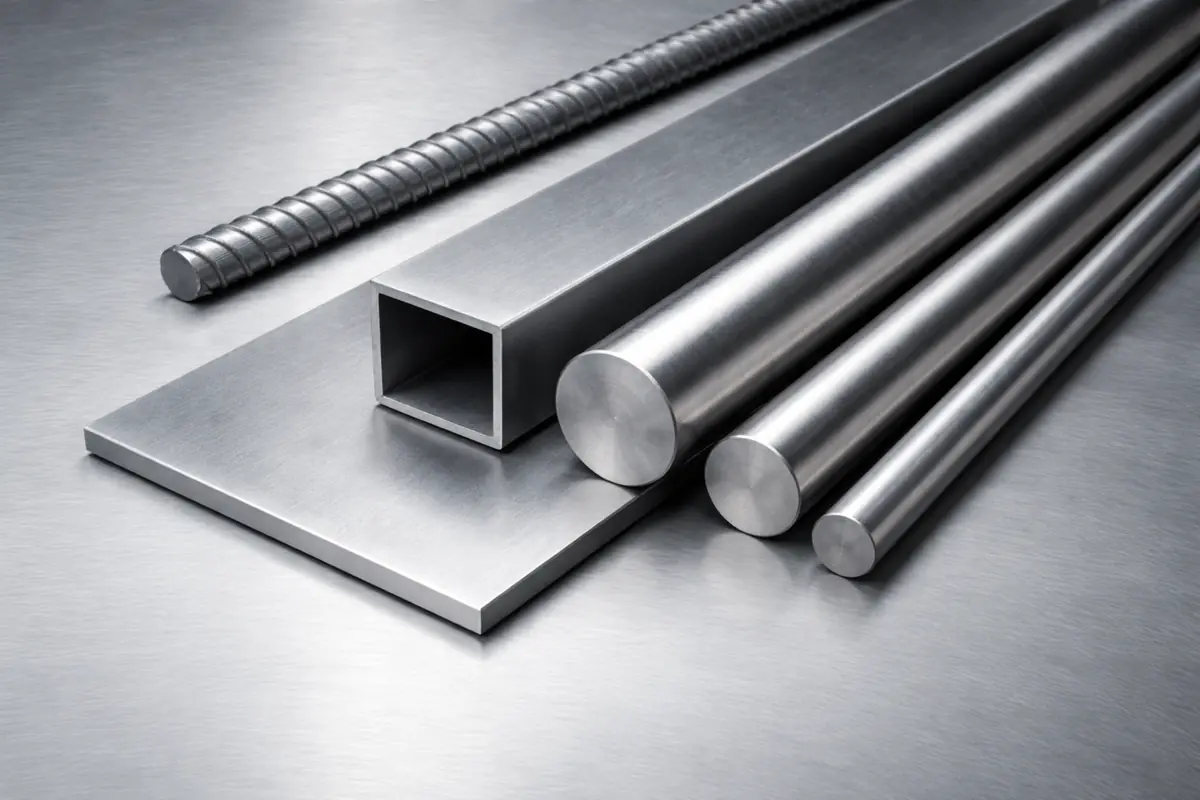
Черные металлы - это сплавы на основе железа, составляющие структурную основу современной промышленности, от строительной стали и автомобильных компонентов до...
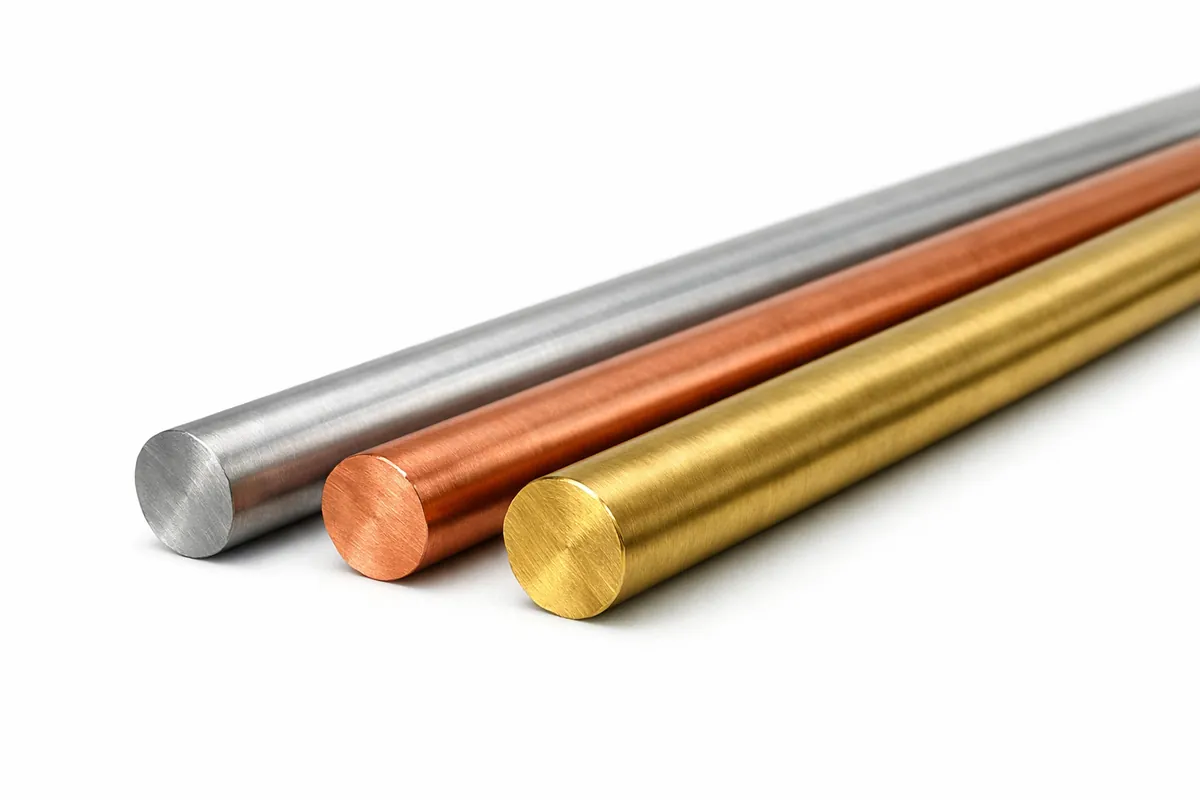
Цветные металлы - это металлы и сплавы, которые в основном не содержат железа. В этой статье рассказывается об основных свойствах распространенных цветных...
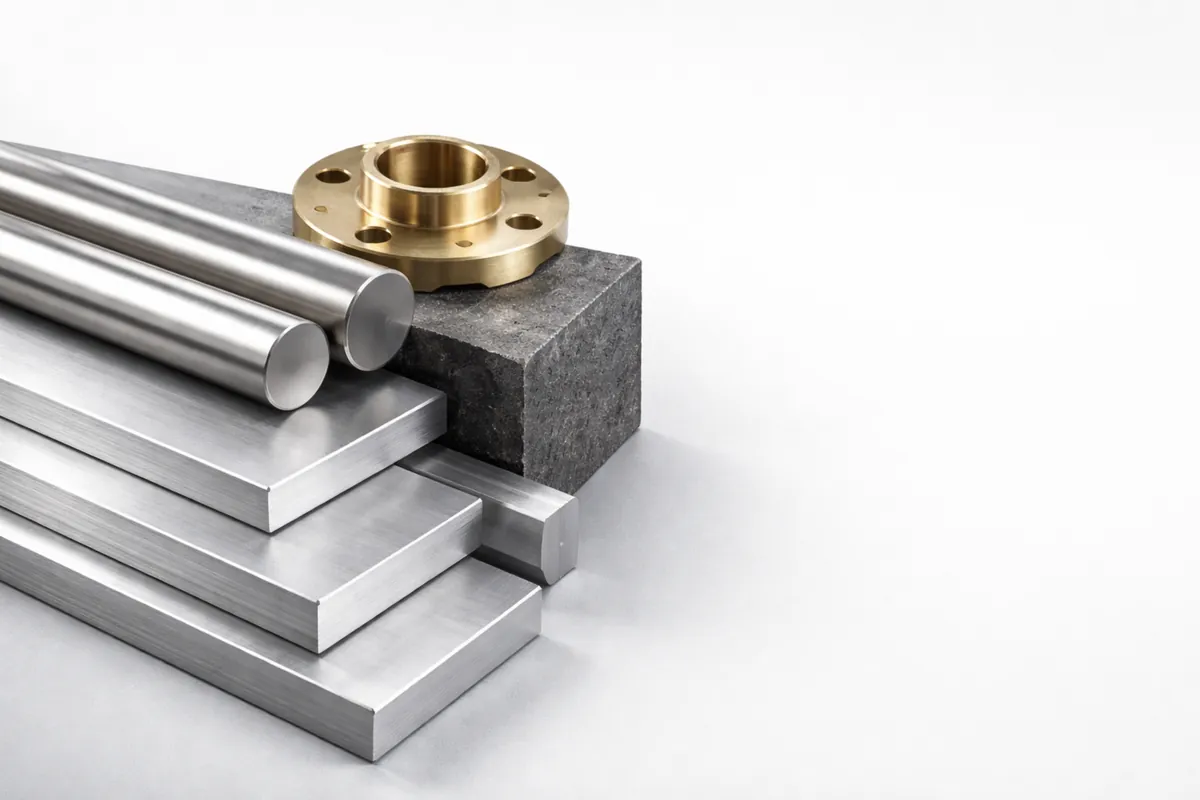
Промышленное литье металлов с расшифровкой: От легких конструкций до экстремальных условий - мы предоставляем профессиональные консультации по выбору материалов и сравнение физических свойств.
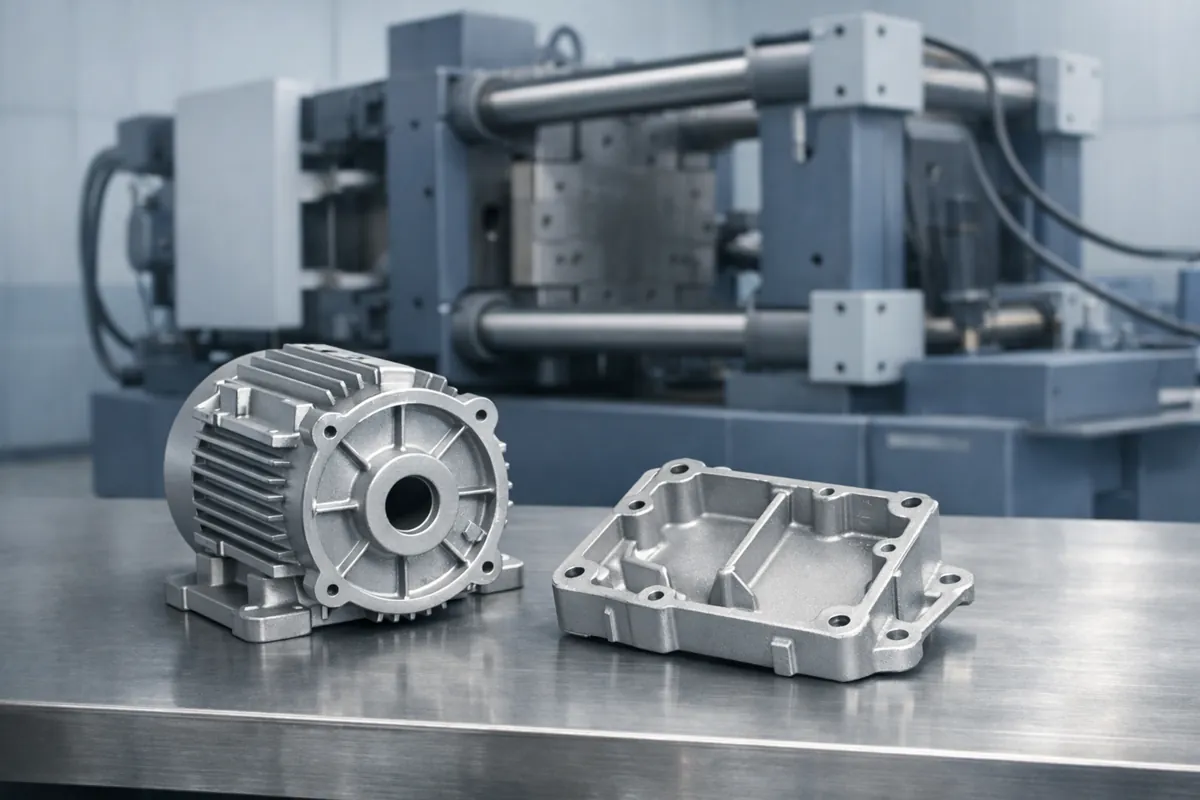
Литье под высоким давлением (HPDC) - это высокоскоростной процесс, при котором расплавленные алюминиевые, магниевые или цинковые сплавы подаются в стальную...
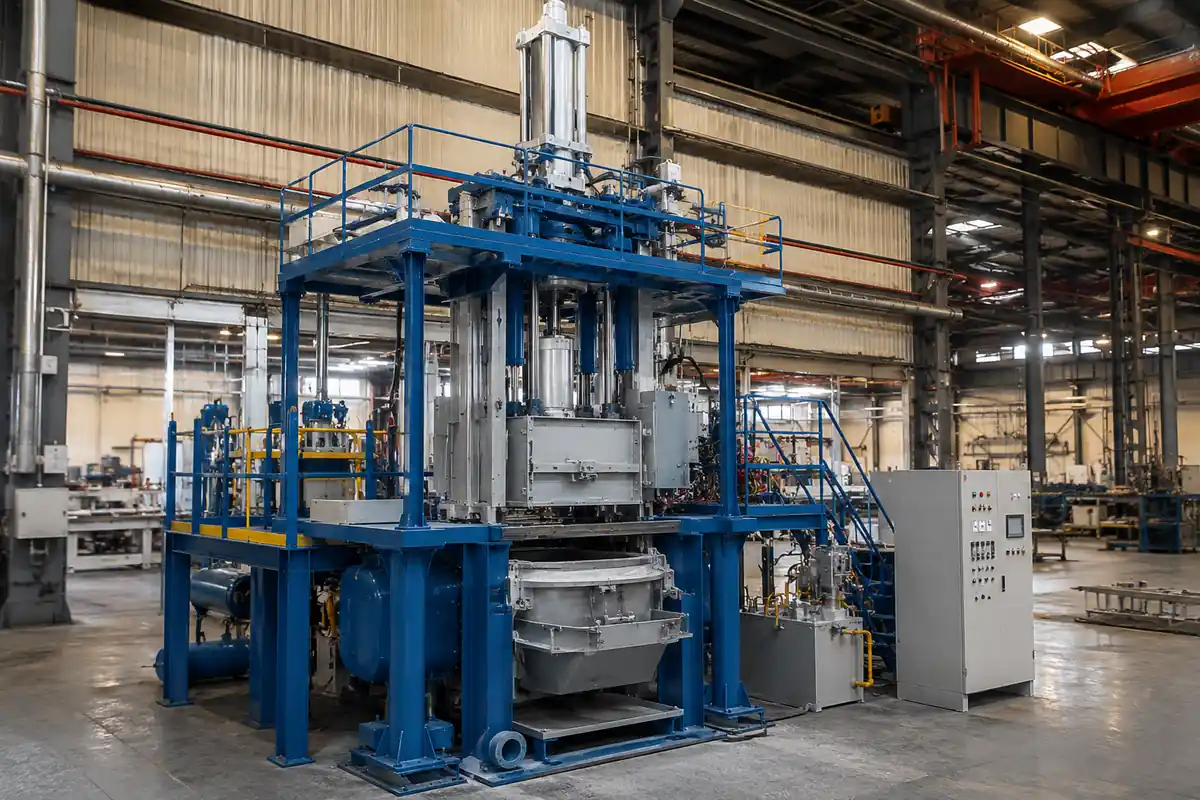
При литье под низким давлением (LPDC) используется контролируемое давление газа для заполнения формы снизу и подачи расплавленного металла во время…
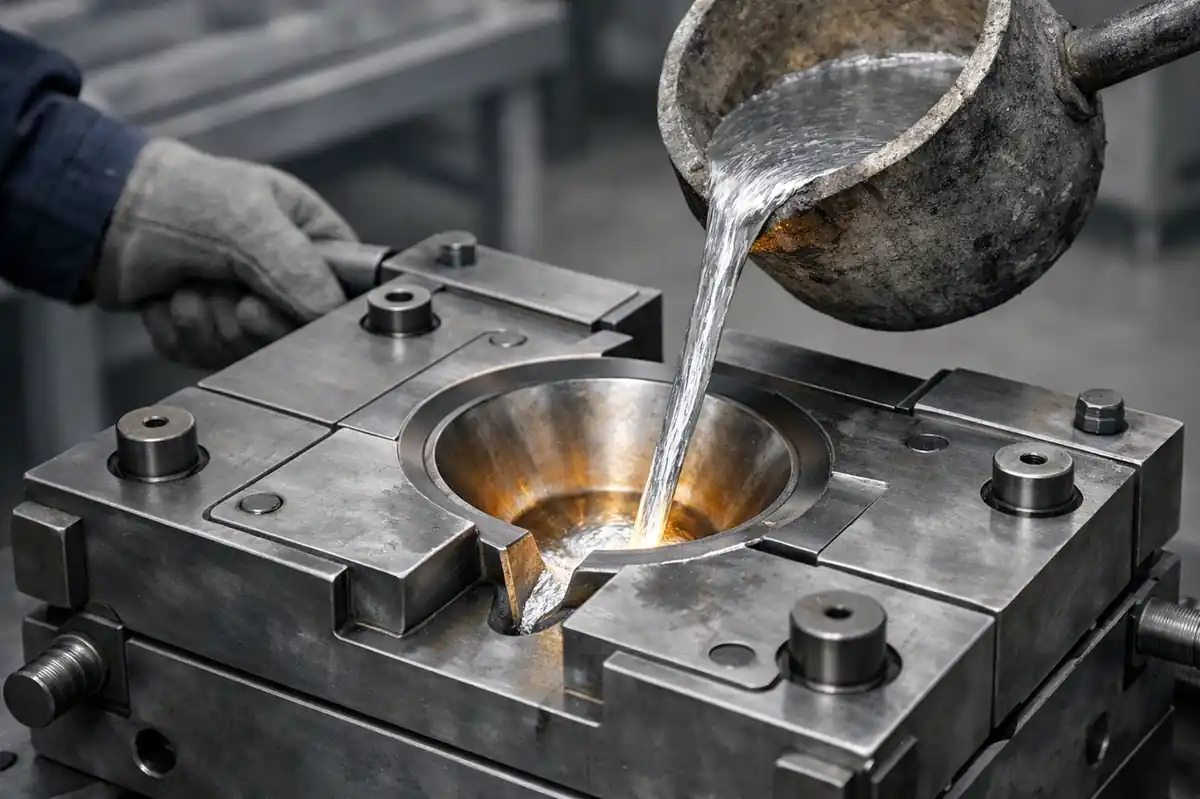
Гравитационное литье под давлением - это процесс постоянного литья, при котором металлическая форма многоразового использования заполняется под действием силы тяжести, а не под высоким давлением...
Краткое руководство по свойствам, термообработке и применению нержавеющей стали 410 (CA15 Casting). В этой статье сравнивается 410 с 304/316...
Литейный цех - это промышленное предприятие, которое плавит металл и заливает его в формы для массового производства деталей почти чистой формы. Эта статья...
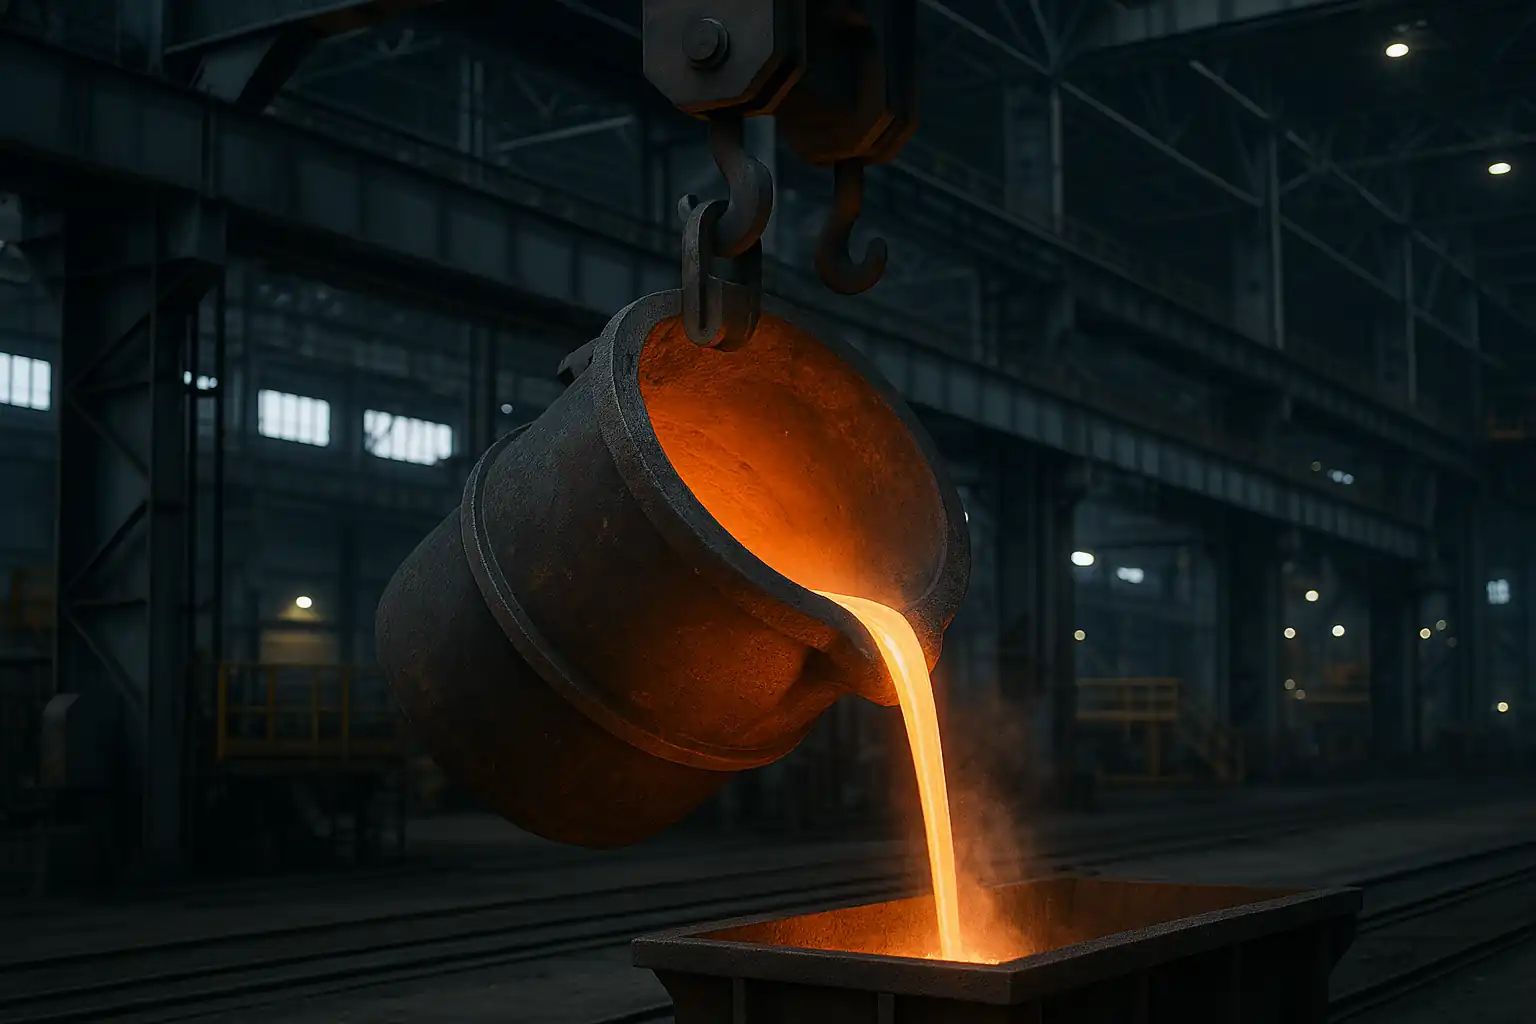
Сталь производится путем первичного сталеплавильного производства, вторичного рафинирования и литья, которые в совокупности определяют ее состав, чистоту и конечные свойства. Это...
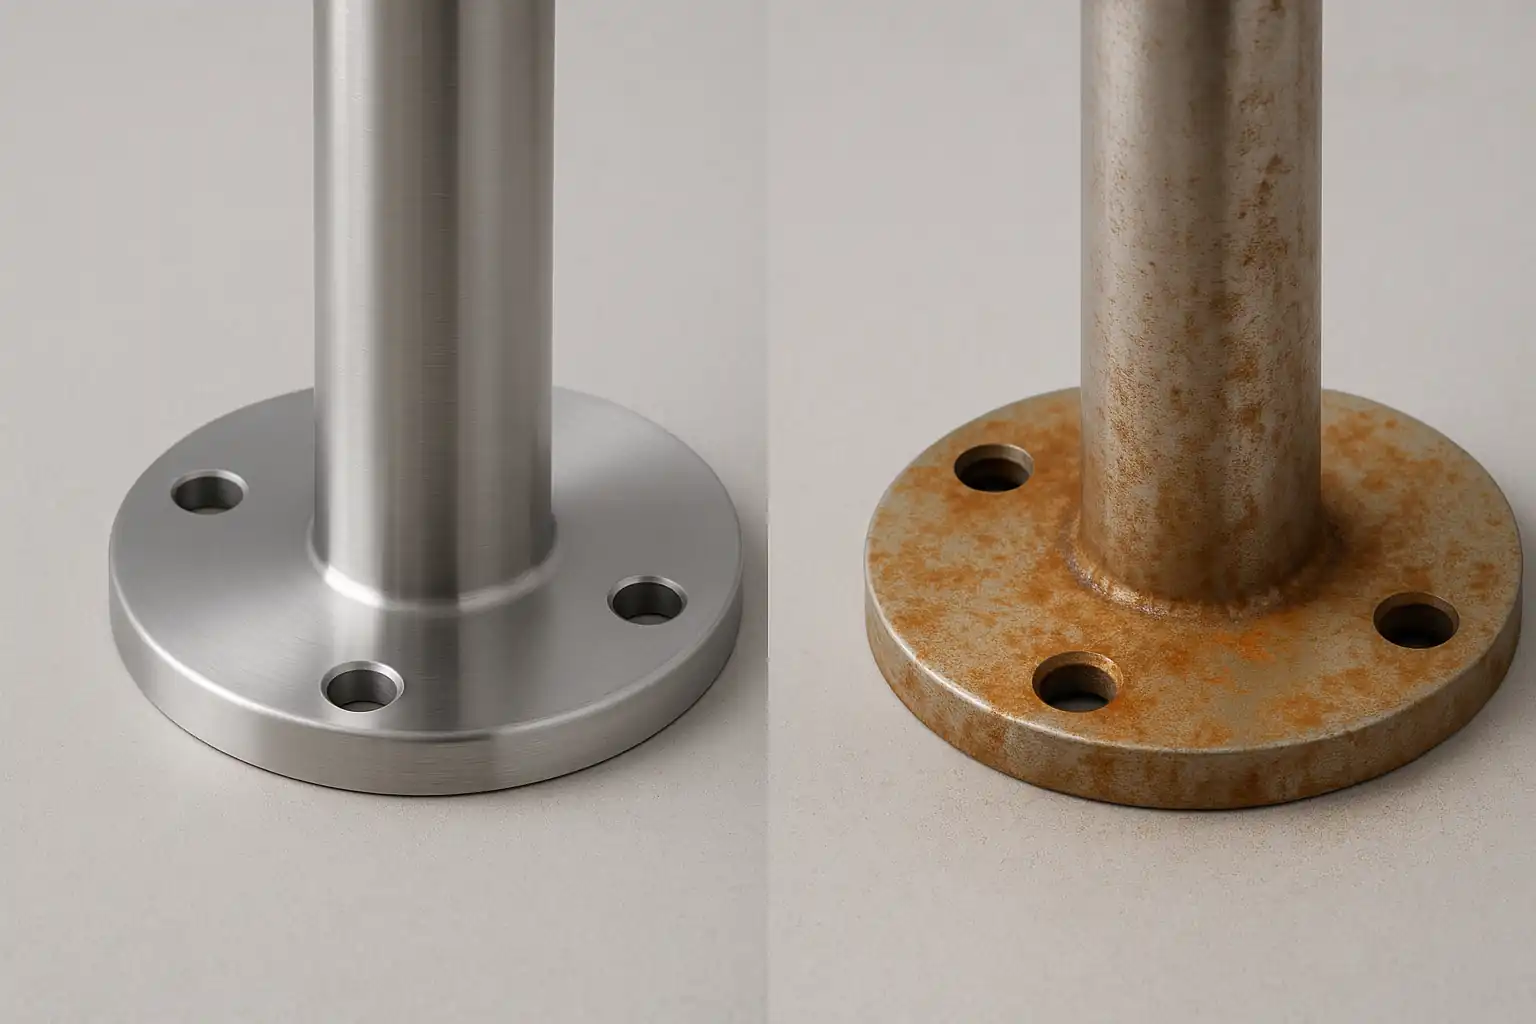
Нержавеющая сталь устойчива к коррозии, но не защищена от нее. Ее пассивная пленка из оксида хрома может разрушаться под воздействием хлоридов, кислородных условий, поверхностных загрязнений, влаги...
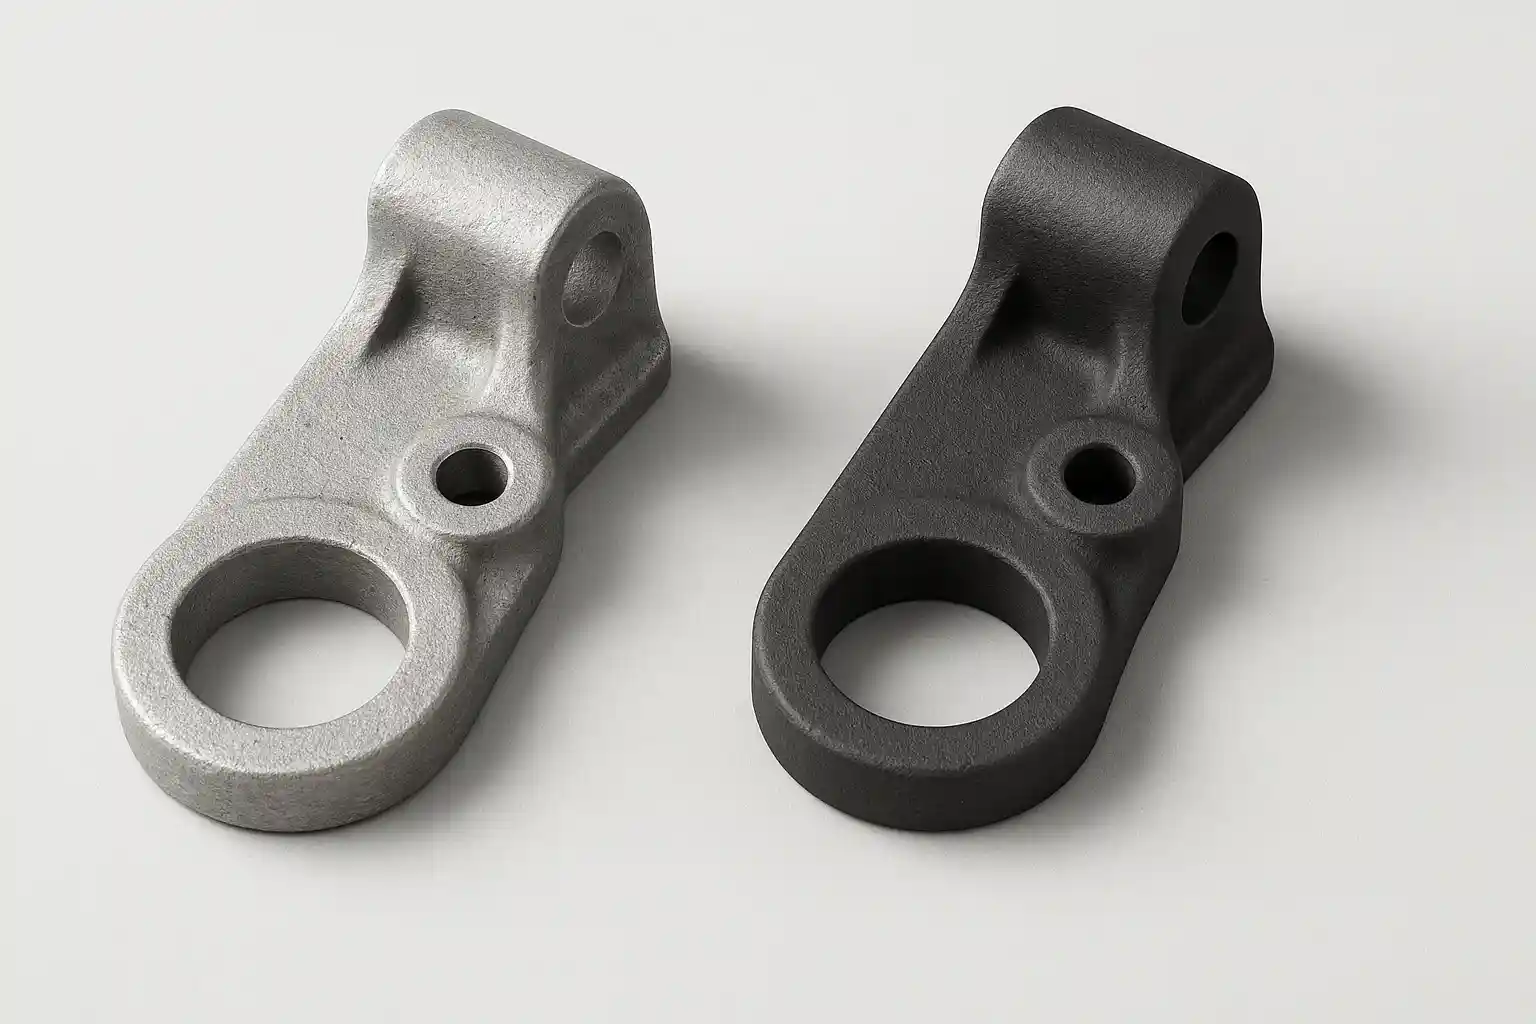
Литой алюминий может быть анодирован, но его результаты значительно отличаются от кованого алюминия. Из-за более высокого содержания кремния, пористости и...
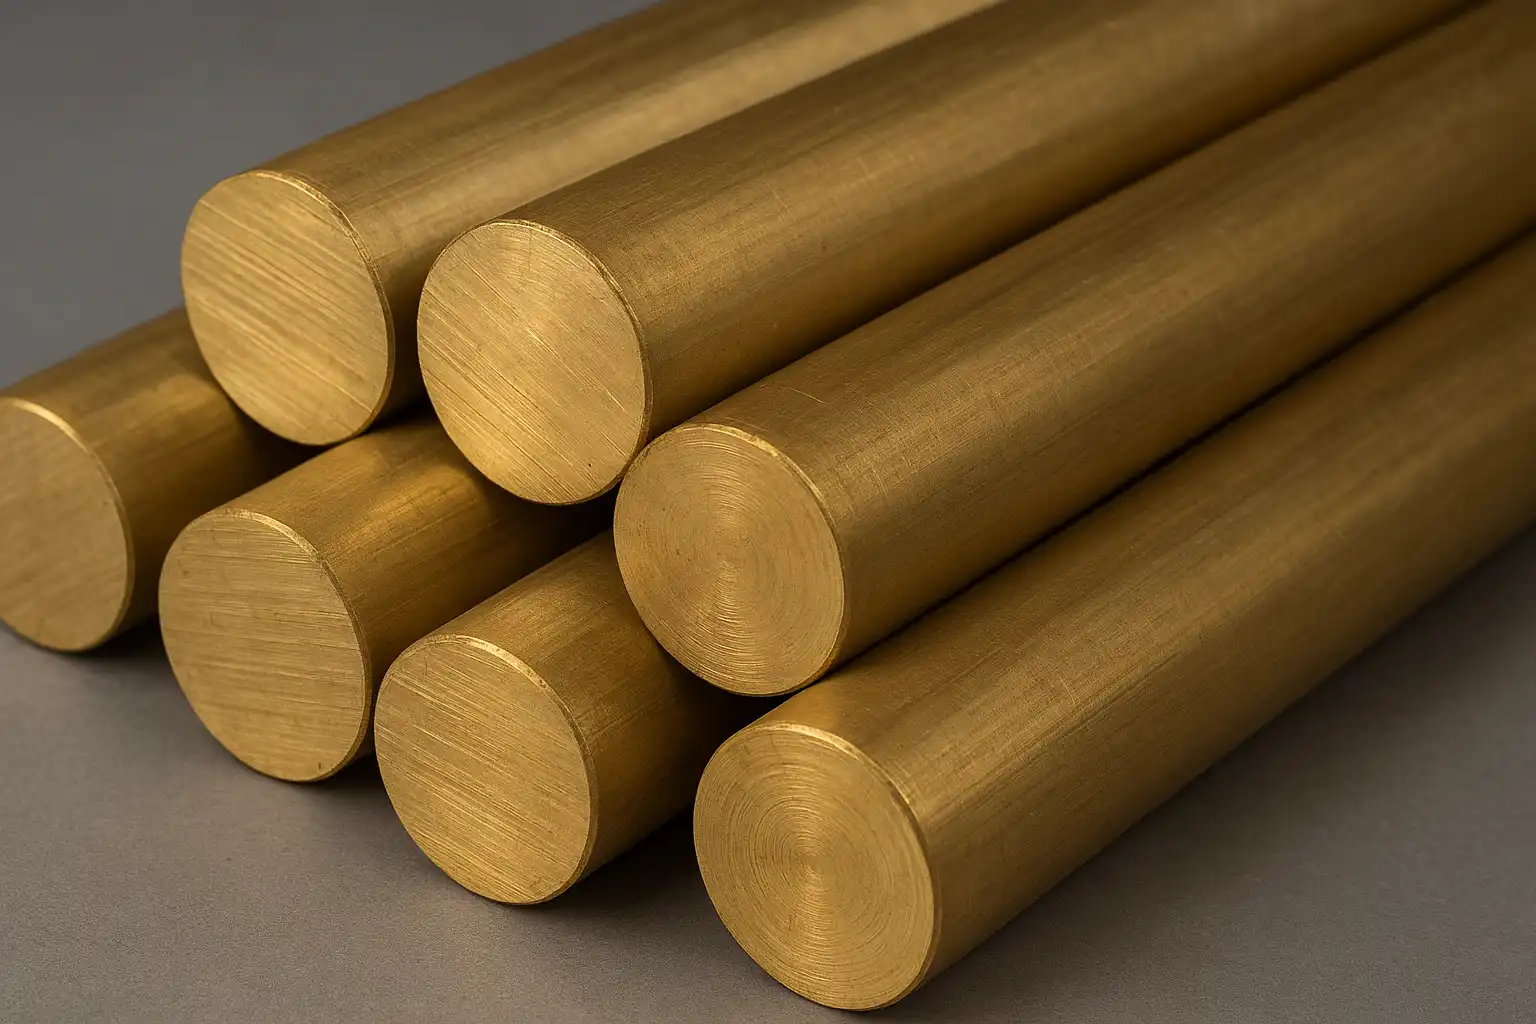
Алюминиевая бронза - это высокопрочный, износостойкий и устойчивый к воздействию морской воды медный сплав, используемый в морских силовых установках, насосных и клапанных системах, а также в долговечных...
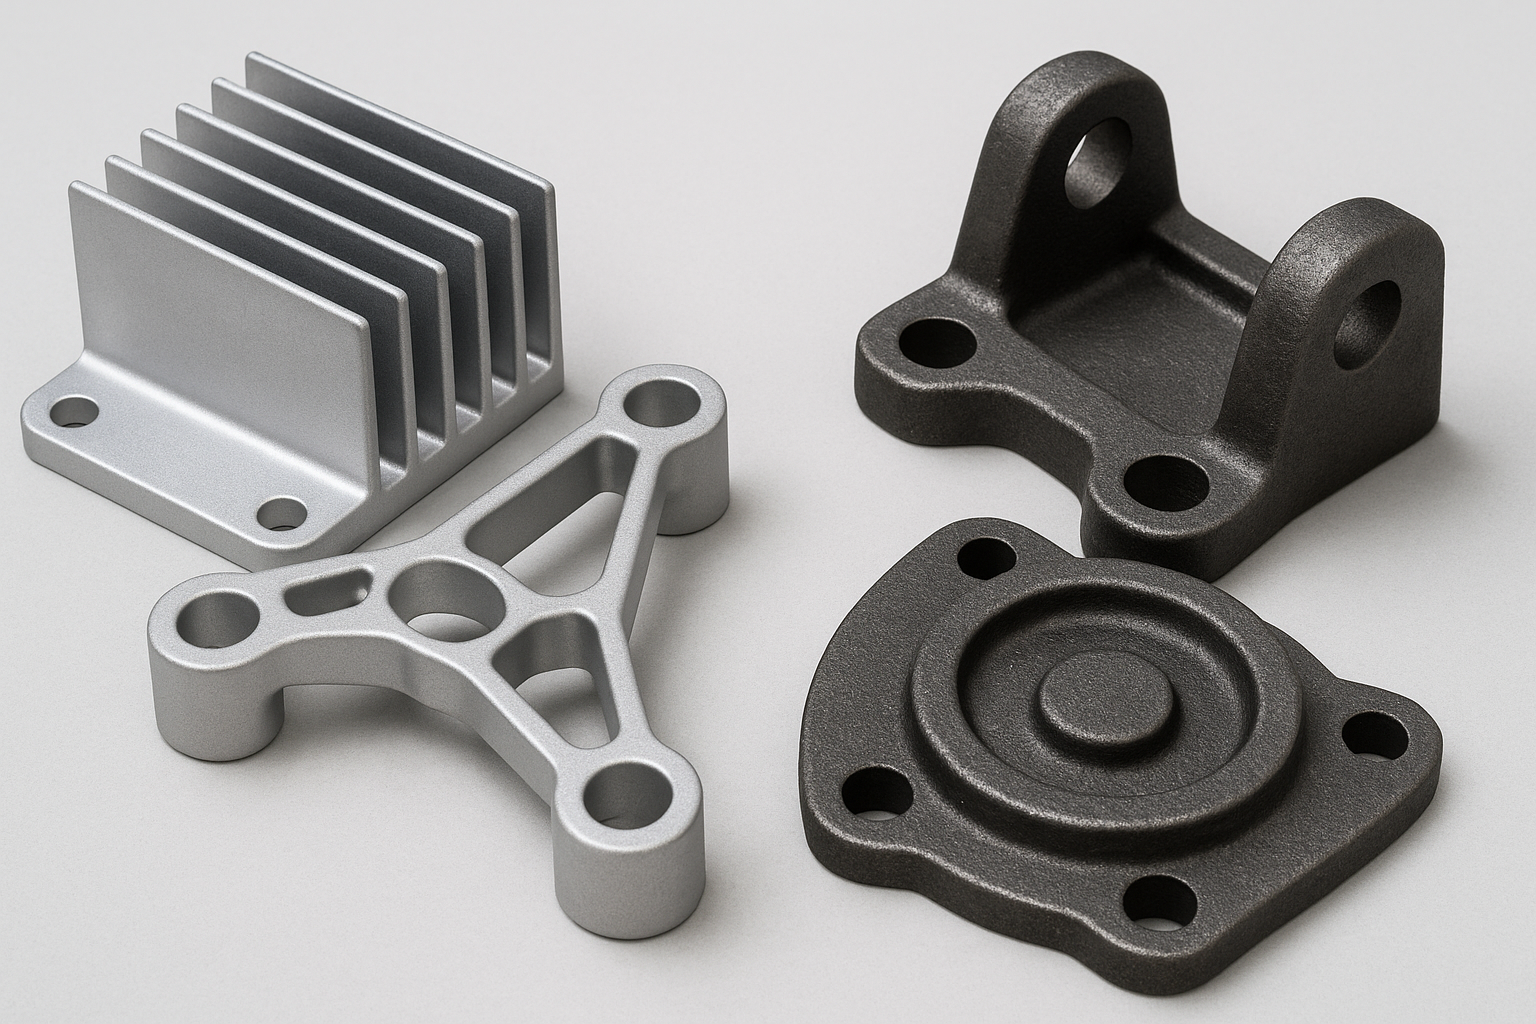
Литой алюминий и чугун широко используются для изготовления деталей конструкций, но они принципиально различаются по весу, жесткости, тепловым характеристикам,...
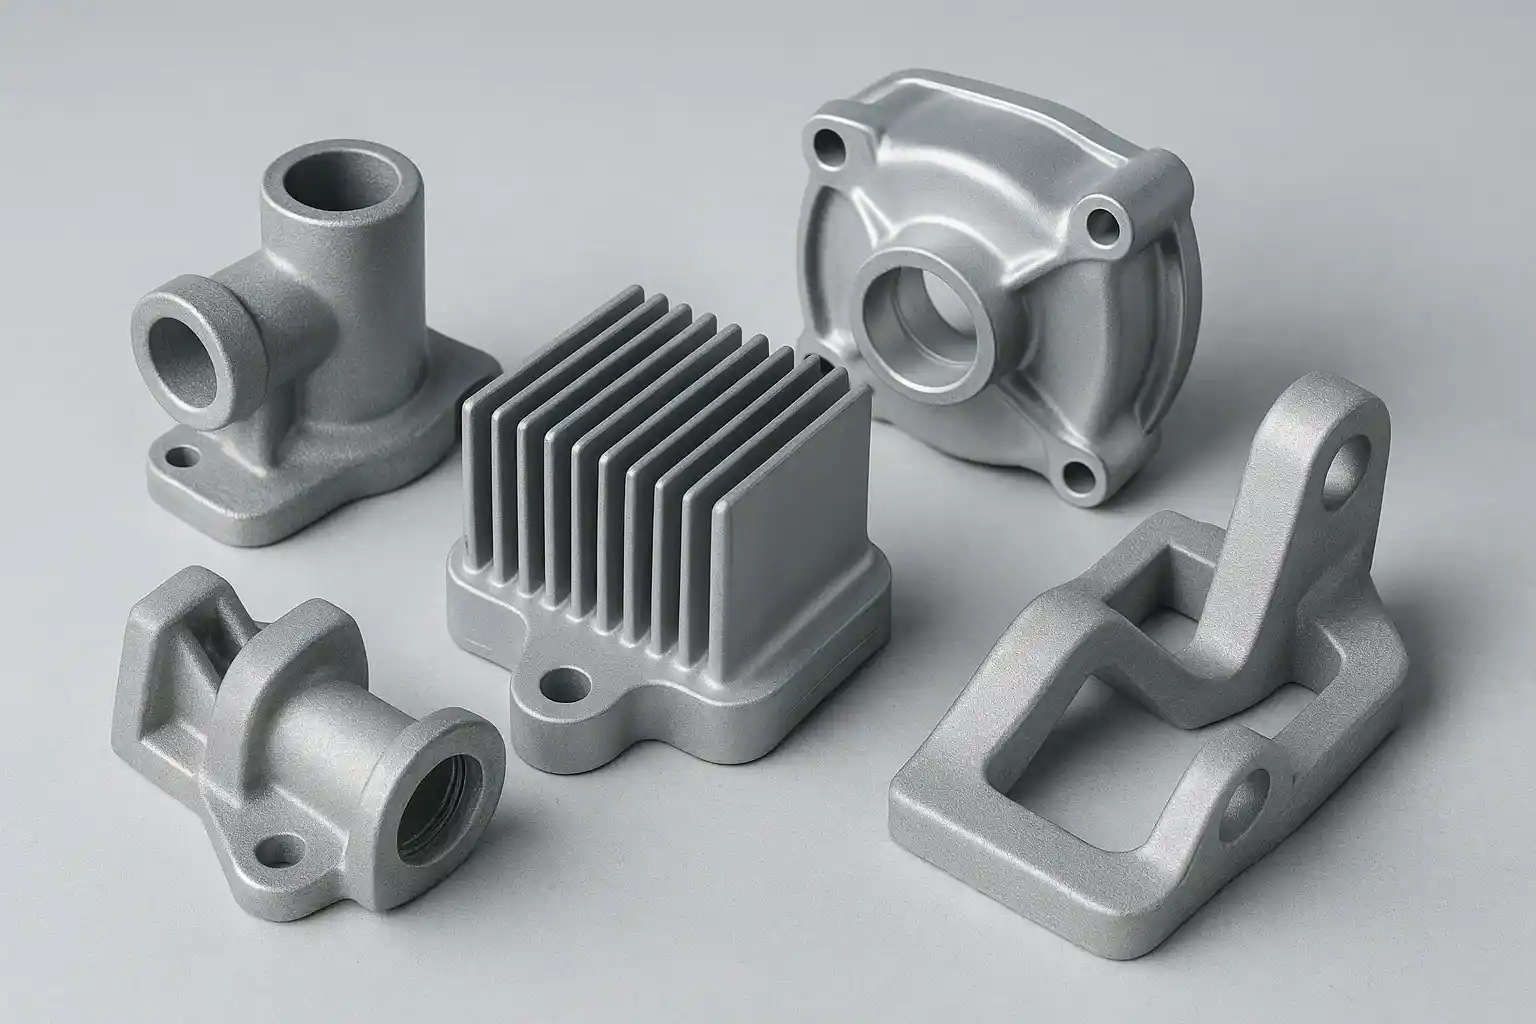
Литые марки алюминия - это специализированные сплавы, разработанные для заполнения форм, контроля усадки и поведения при затвердевании - не то же самое, что обычные кованые...
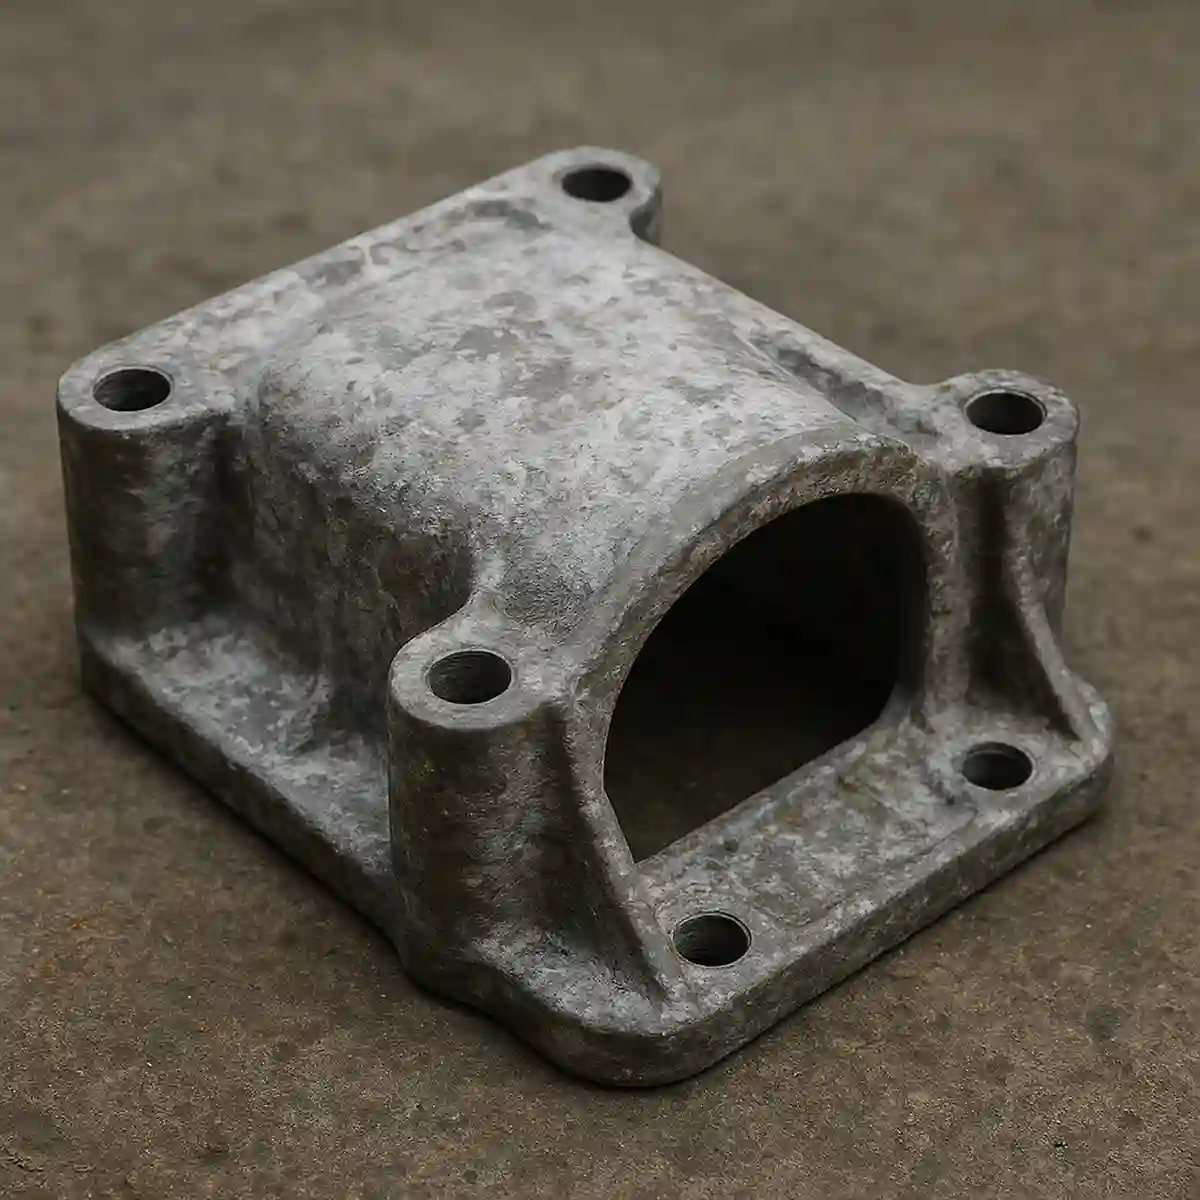
Алюминий не ржавеет, как железо, поскольку не содержит железа, но при определенных условиях он может ржаветь. Его естественная...
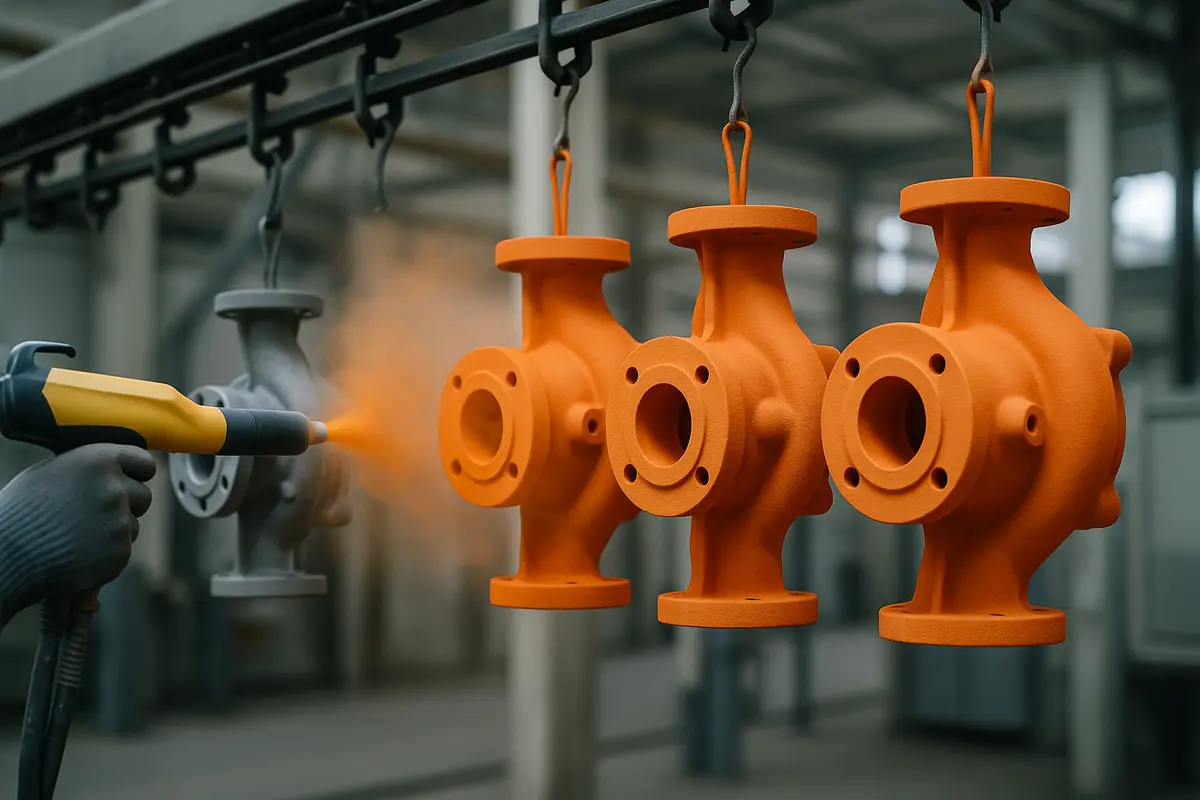
Порошковая окраска - это метод обработки поверхности без растворителей, при котором на литые металлические детали электростатическим способом наносится и отверждается сухой порошок...
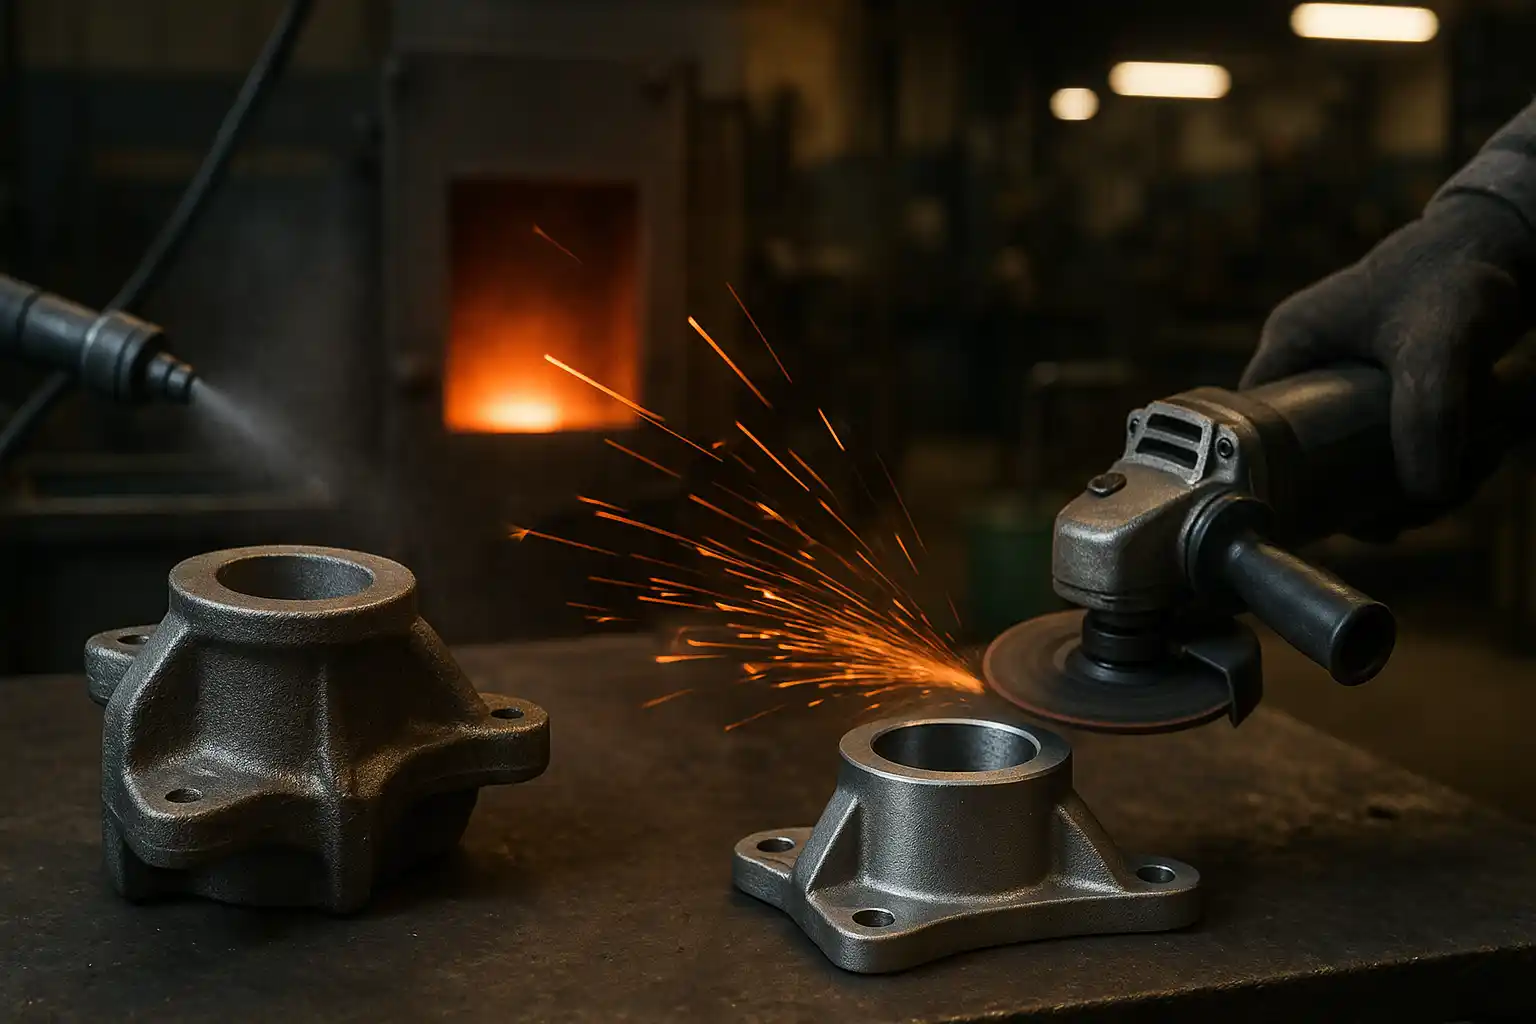
Постобработка отливок - это критически важный многоступенчатый рабочий процесс, который превращает черновые отливки в функциональные, высококачественные готовые компоненты. Систематический процесс, охватывающий...
Нержавеющая сталь 430 - это ферритная, безникелевая нержавеющая сталь, известная своей экономичностью, магнитными свойствами и умеренной коррозионной стойкостью.....
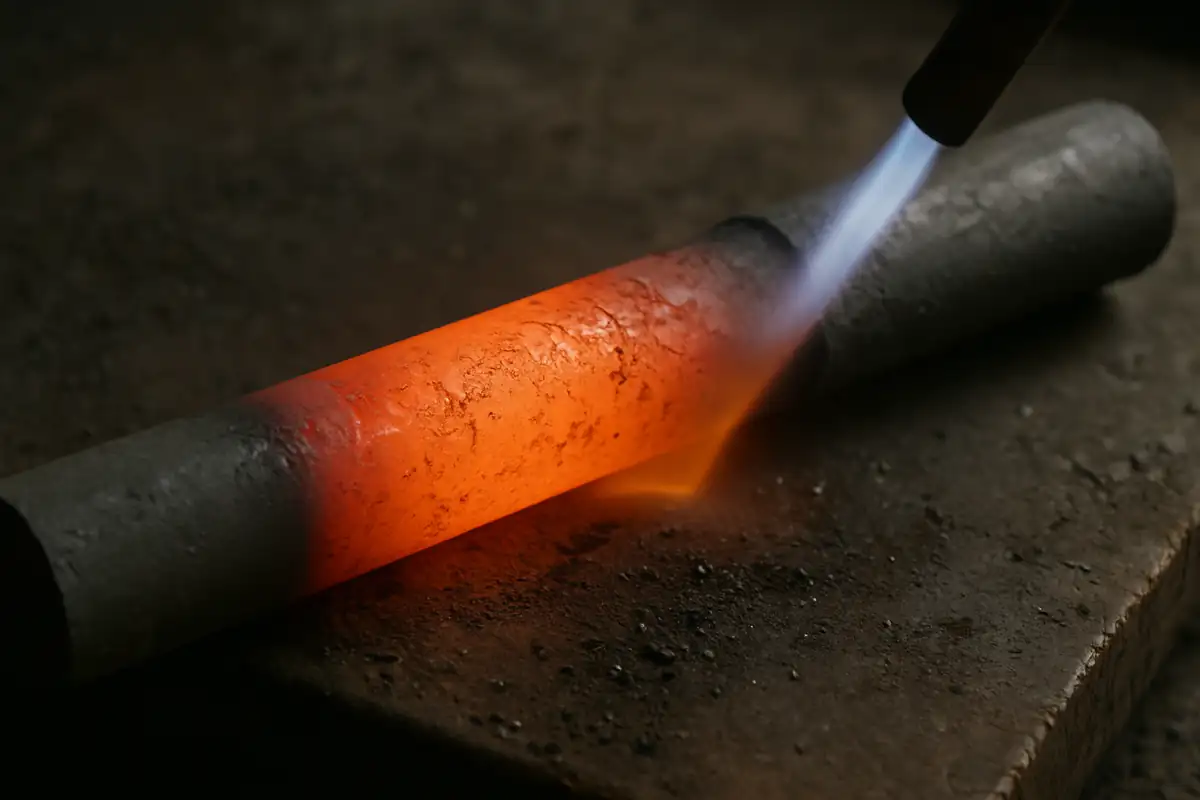
Отжиг - это термическая обработка, которая смягчает металл, снимает внутреннее напряжение и повышает пластичность за счет контролируемого нагрева и медленного охлаждения...
В этом подробном руководстве представлены шесть основных видов нержавеющей стали и 43 распространенные марки литья, подробно описаны их основные...
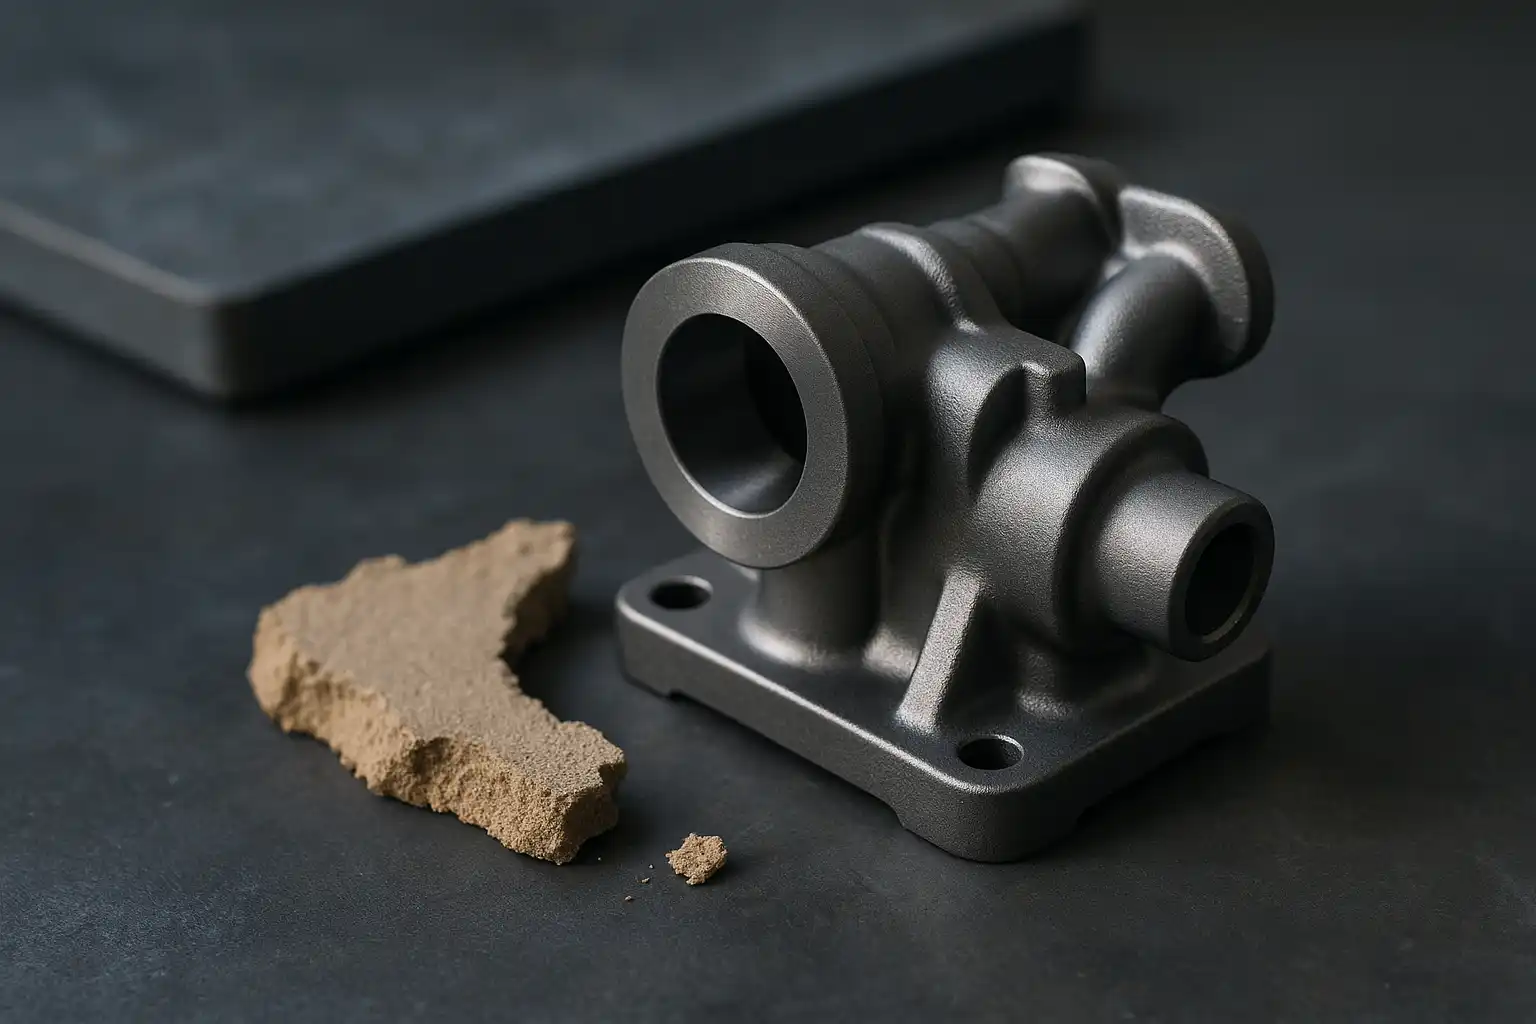
Литье в оболочку - это процесс точного литья, в котором используется тонкая, жесткая оболочка формы, изготовленная из термореактивной смолы, скрепленной мелким песком.....
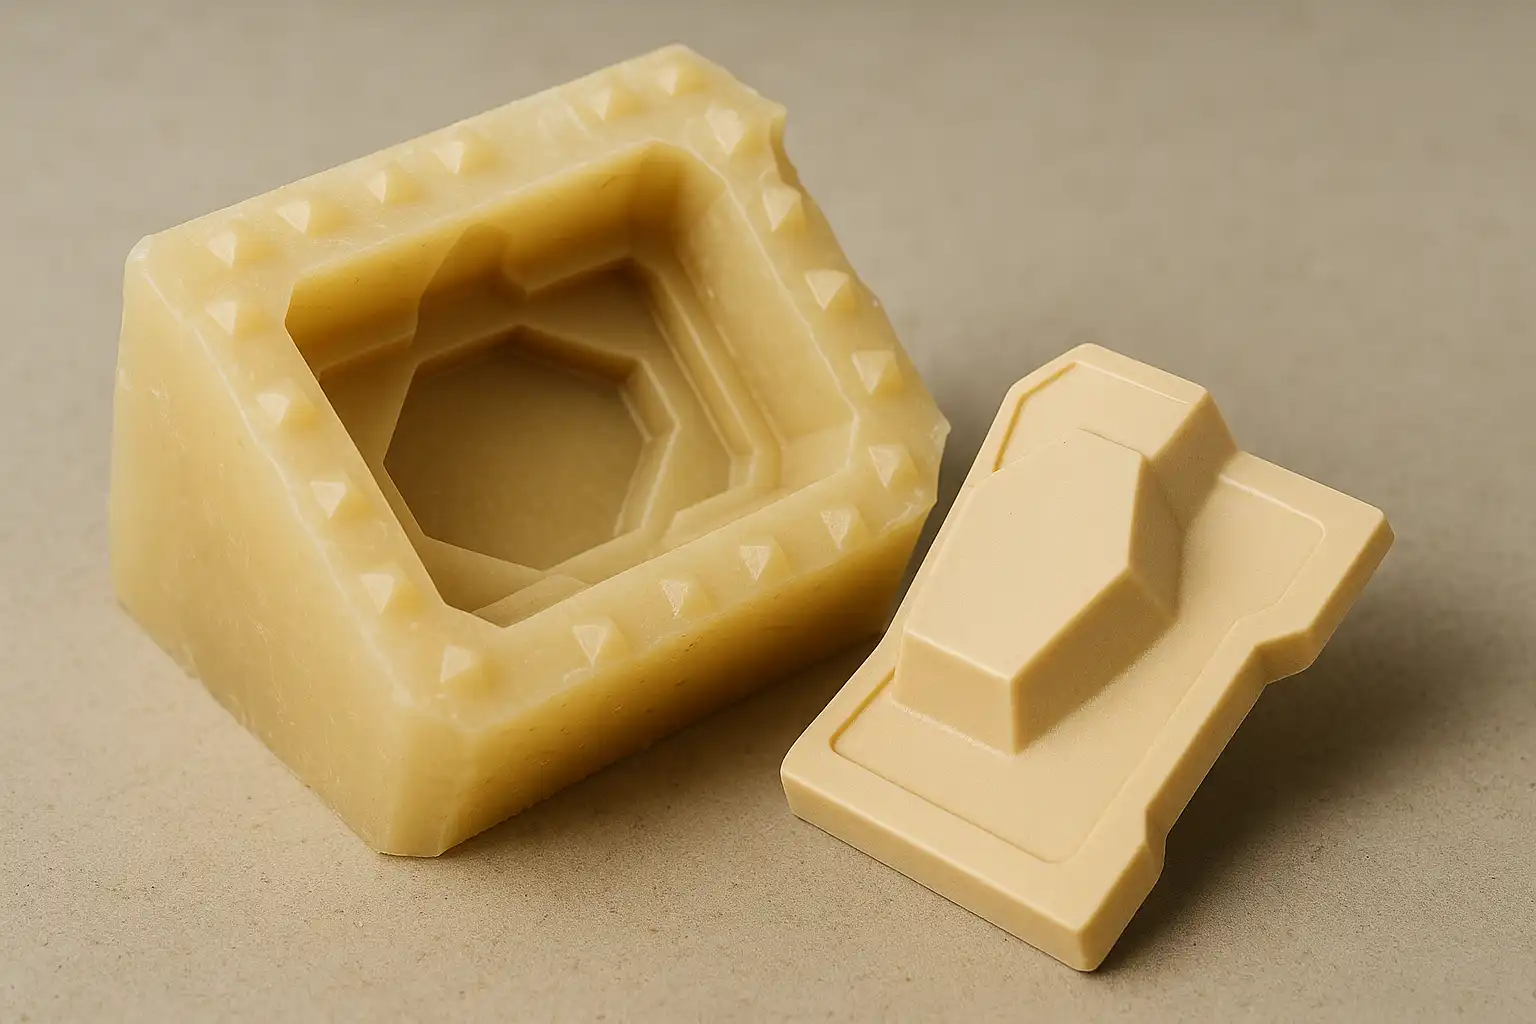
Вакуумное литье - это метод мягкого литья с использованием силиконовых форм и полиуретановых смол для изготовления высокоточных прототипов и мелкосерийного производства (10-100...
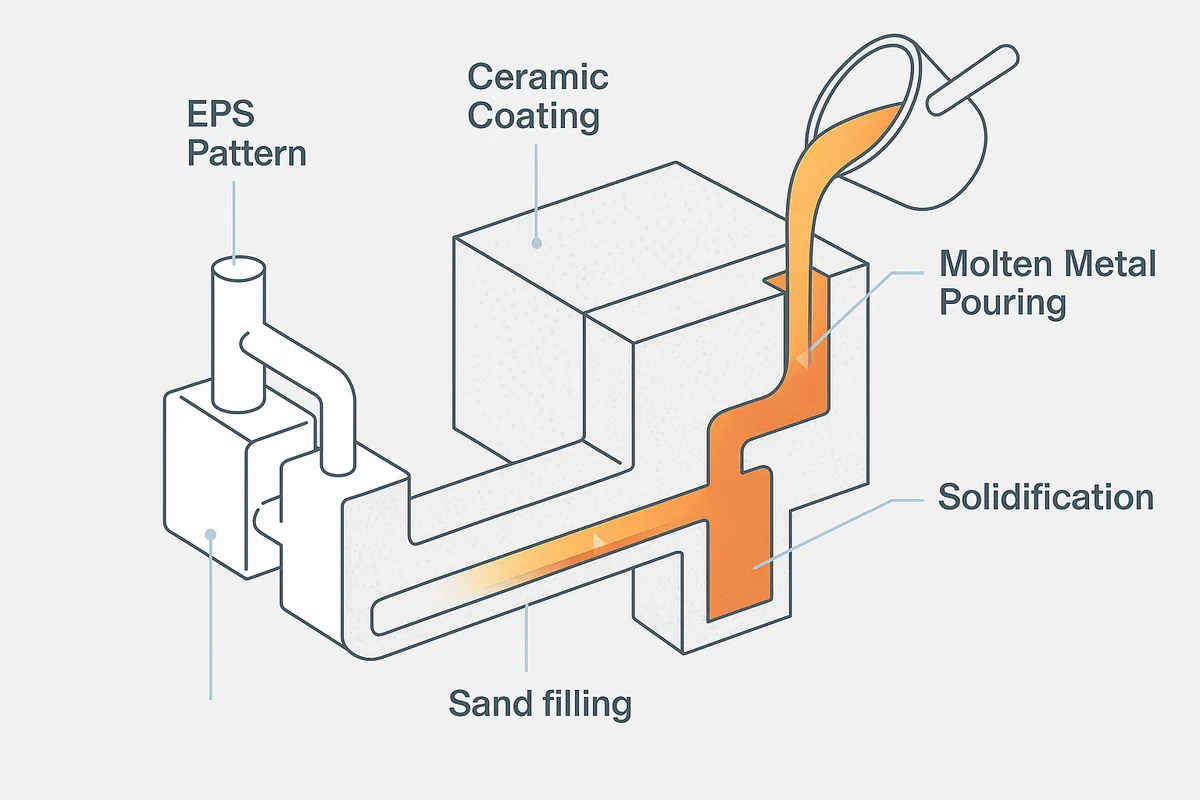
Литье по выплавляемой пене (ЛВП) - это прецизионный литейный процесс, в котором используется испарительная пена для производства сложных деталей, близких по форме к сетке...
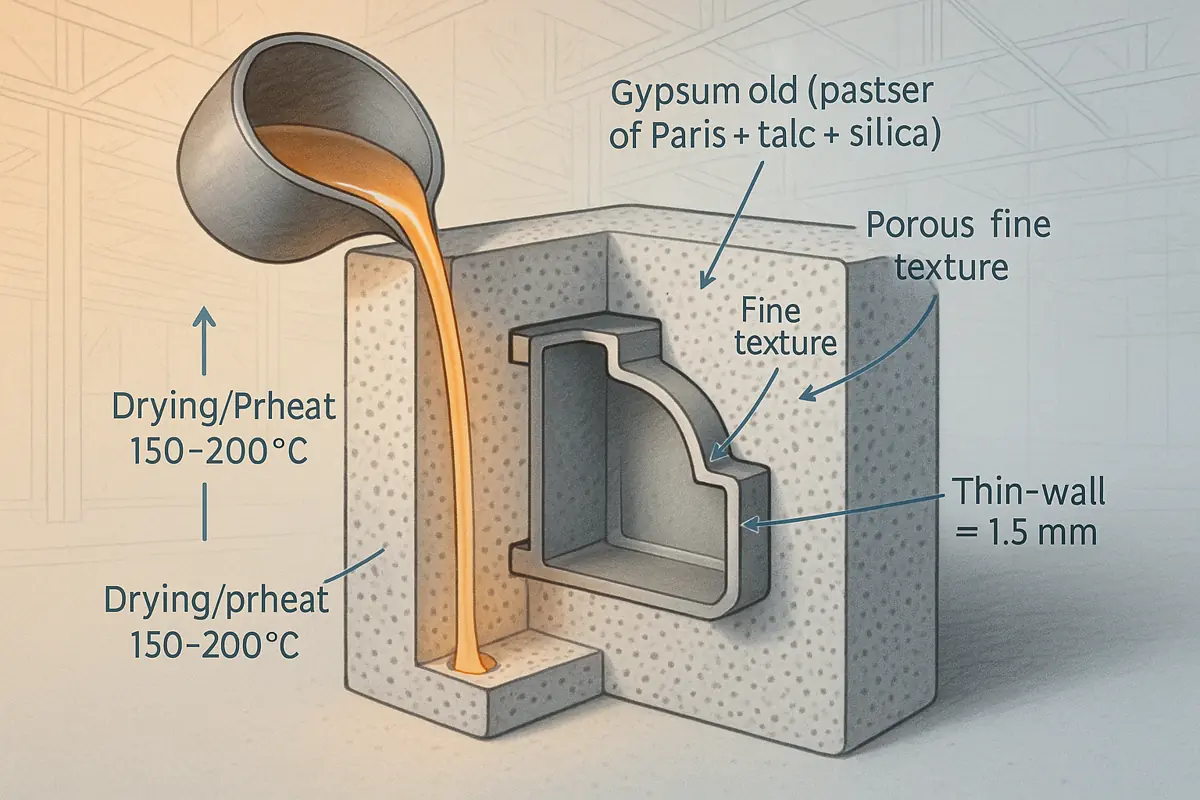
Литье в гипсовые формы использует формы на основе гипса для производства деталей из цветных металлов с высокой точностью и тонкой отделкой поверхности (Ra 0,8-3,2 мкм,...
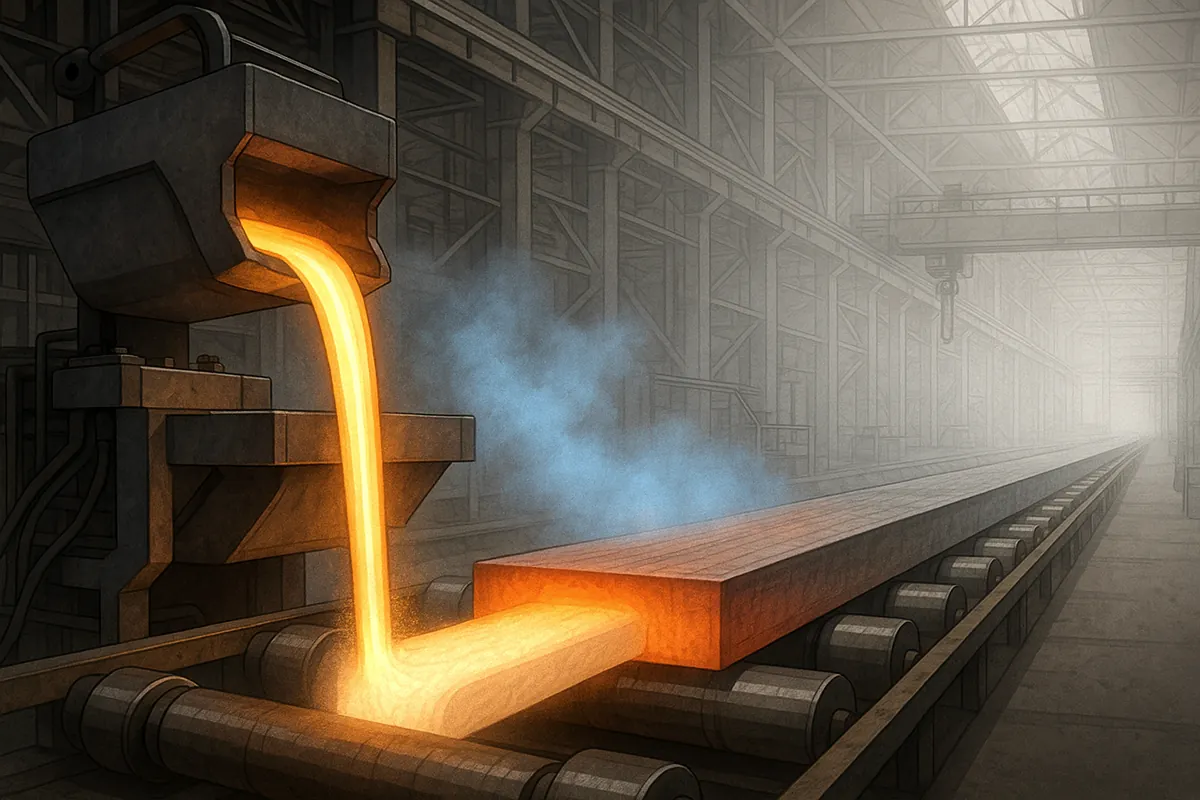
Непрерывное литье (НЛ) - это современный металлургический процесс, при котором расплавленный металл застывает в водоохлаждаемой форме, образуя заготовки,...
Литье в постоянные формы использует многоразовые металлические формы и гравитационную заливку для создания высокопрочных, точных по размерам деталей из цветных металлов. Оно позволяет преодолеть...
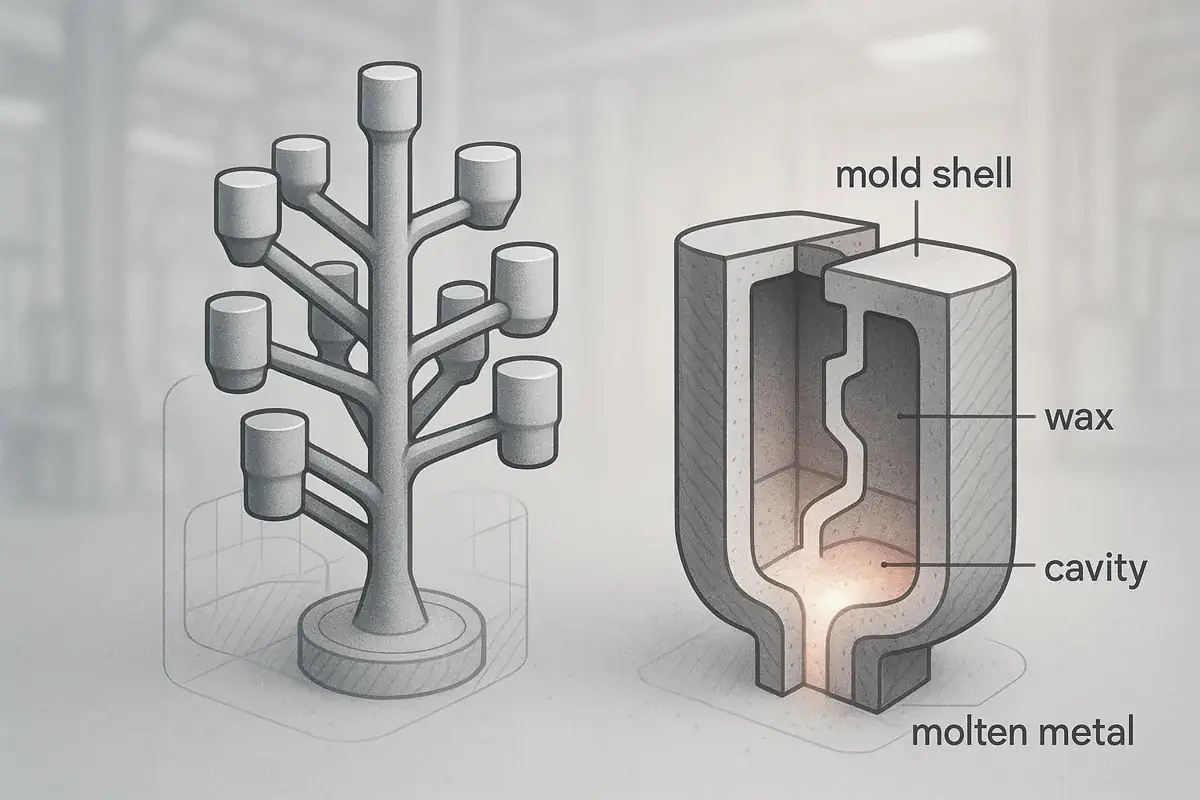
Литье по выплавляемым моделям, также известное как процесс с потерянным воском, - это метод точного литья, используемый для производства сложных металлических деталей с...
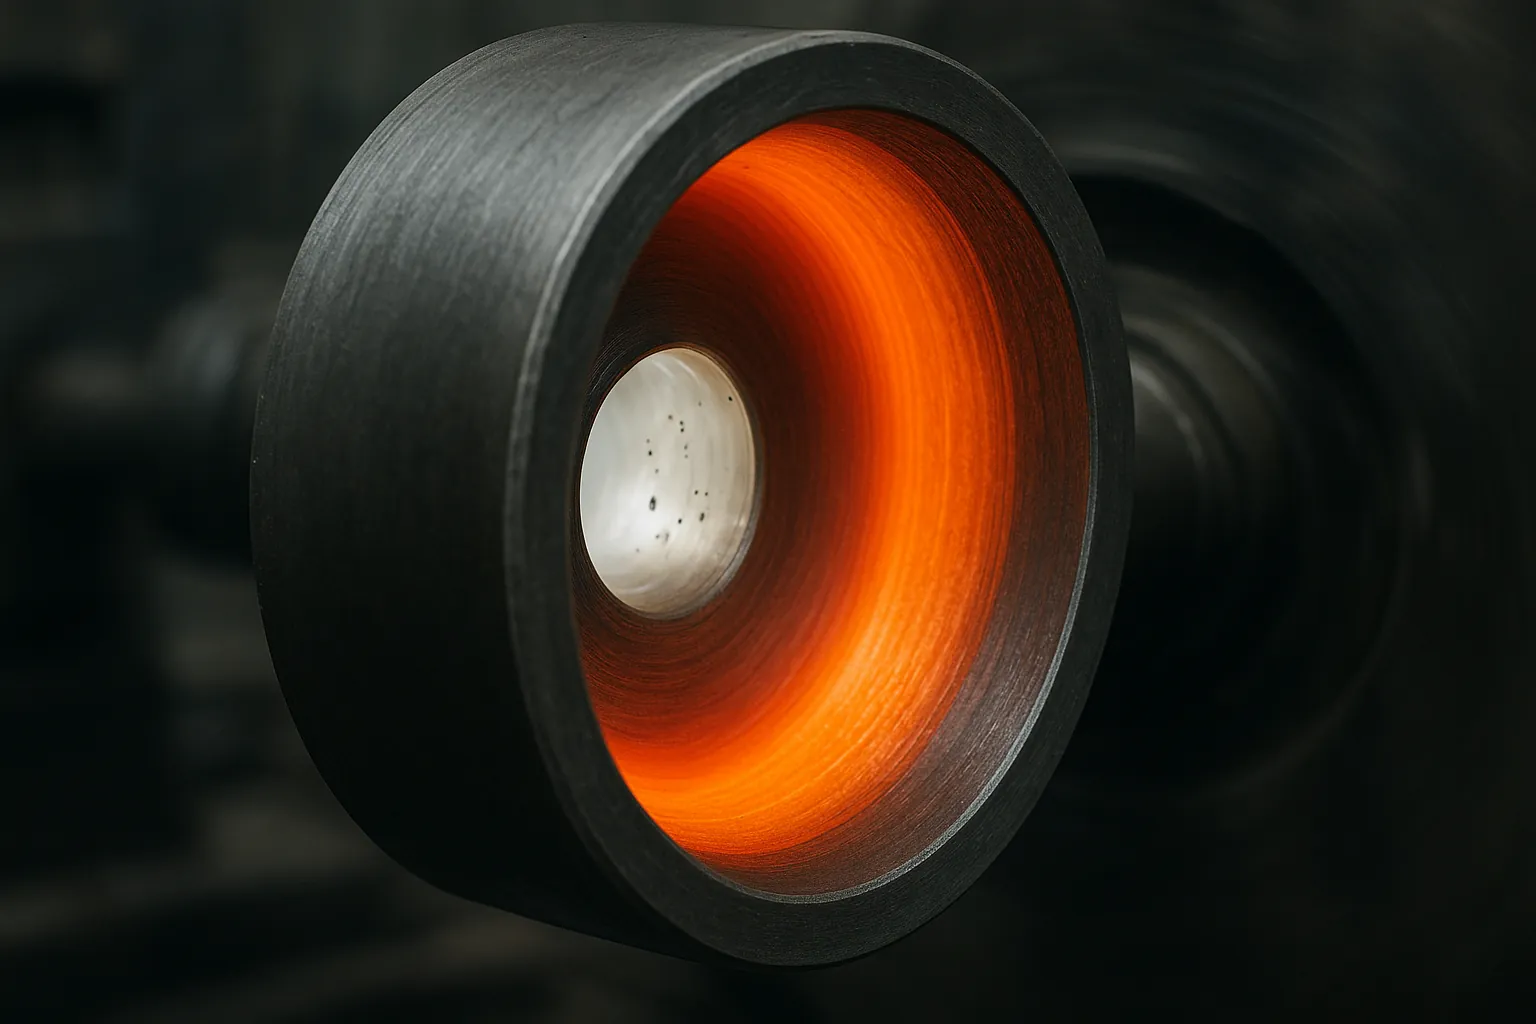
Узнайте, как работает центробежное литье, включая его процесс, материалы, преимущества и области применения. Узнайте, почему эта технология позволяет получать высокоплотные, бездефектные металлические...
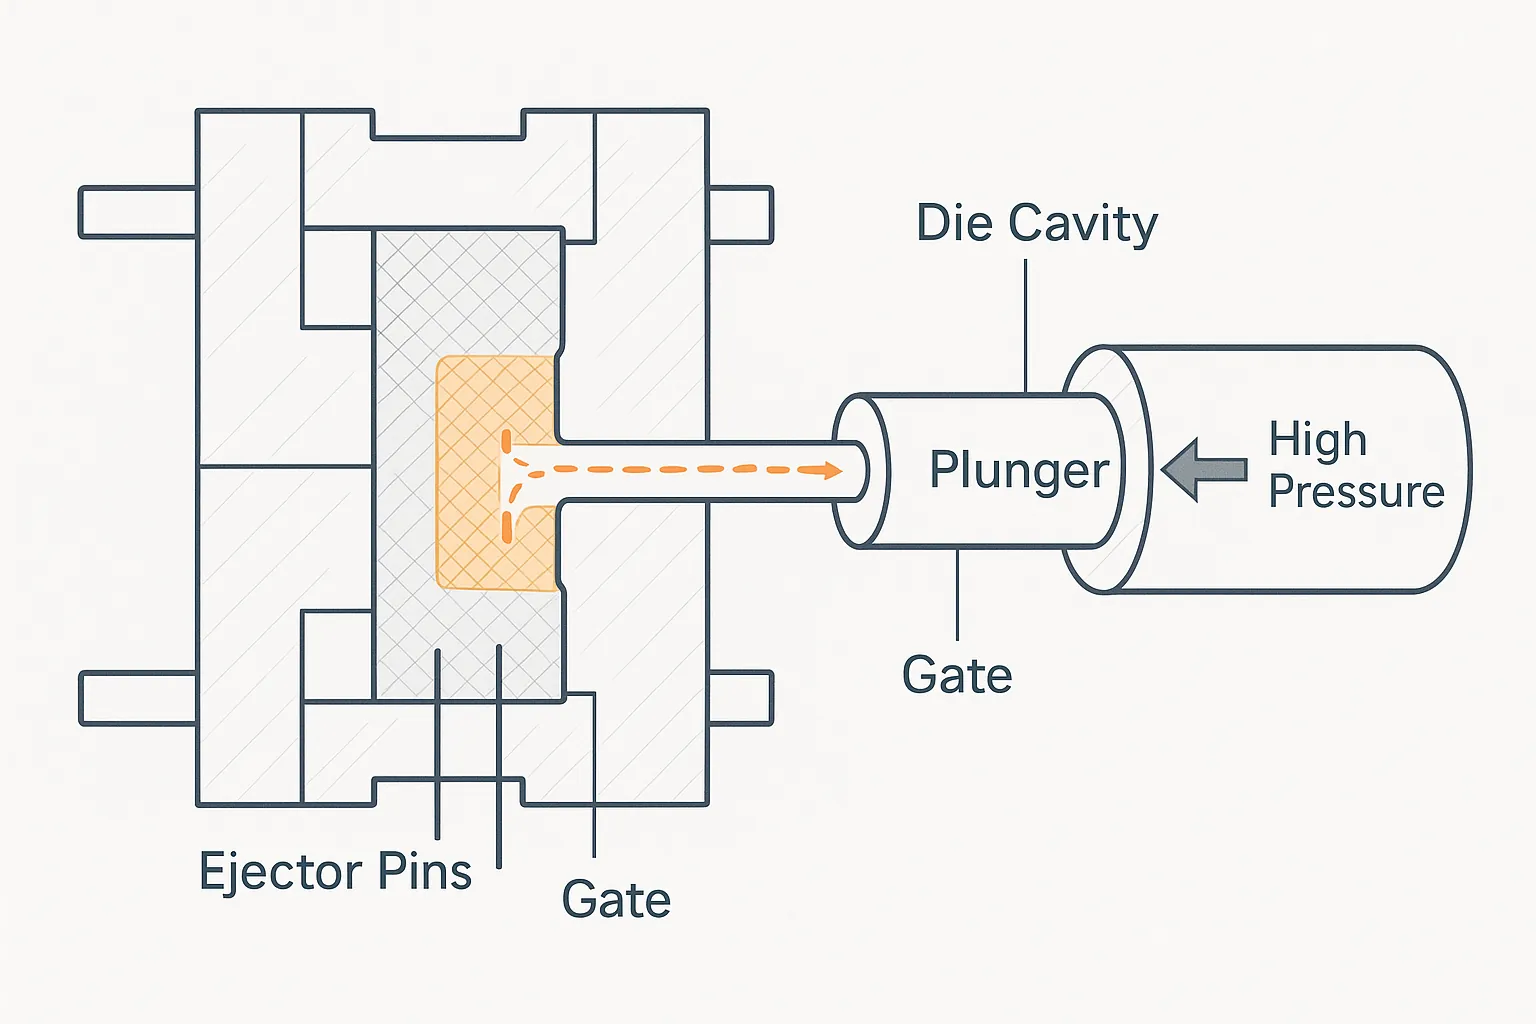
Анализ технологических процессов и типов литья под давлением. В этой статье подробно описывается классификация HPDC (горячая/холодная камера) и передовые вакуумные, низконапорные и...
В огромном мире производства литье является ключевым процессом для формирования расплавленного металла в сложные детали. В этой статье...
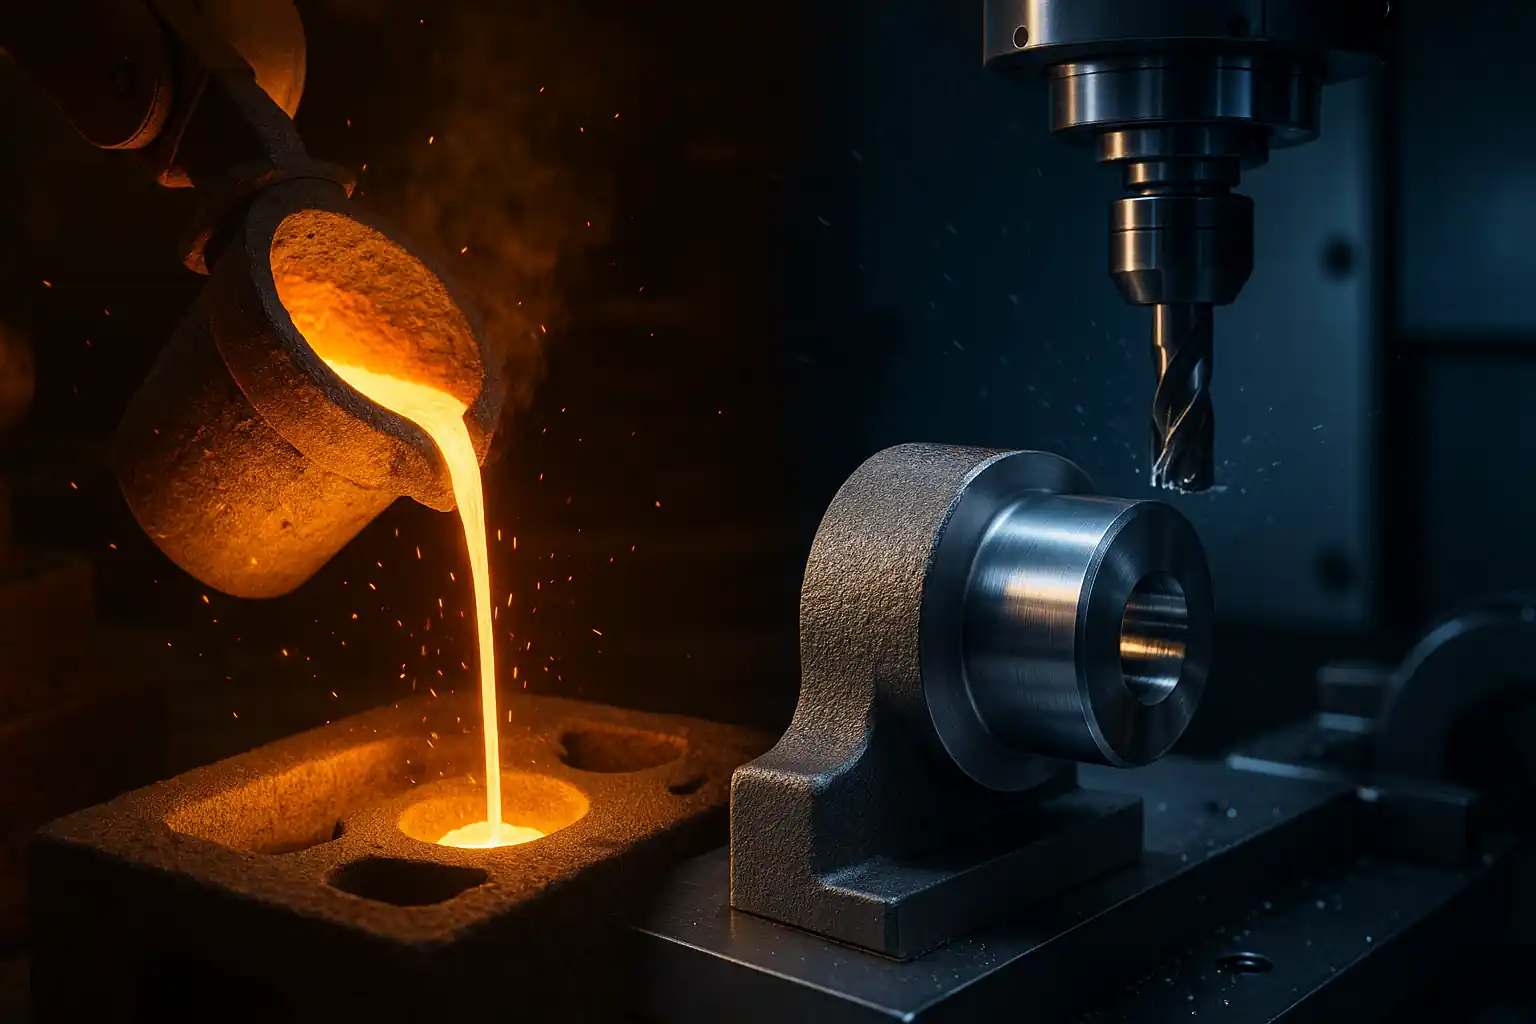
При изготовлении нестандартных деталей на заказ выбор правильного технологического процесса имеет решающее значение. В этой статье рассматриваются существенные различия и соответствующие преимущества...

Бронза - это сплав на основе меди, основным элементом которого является олово. Такое точное соотношение придает ей превосходную твердость, прочность,...

В чем разница между нержавеющей и углеродистой сталью? В этой статье приводится подробное сравнение коррозии этих двух материалов...
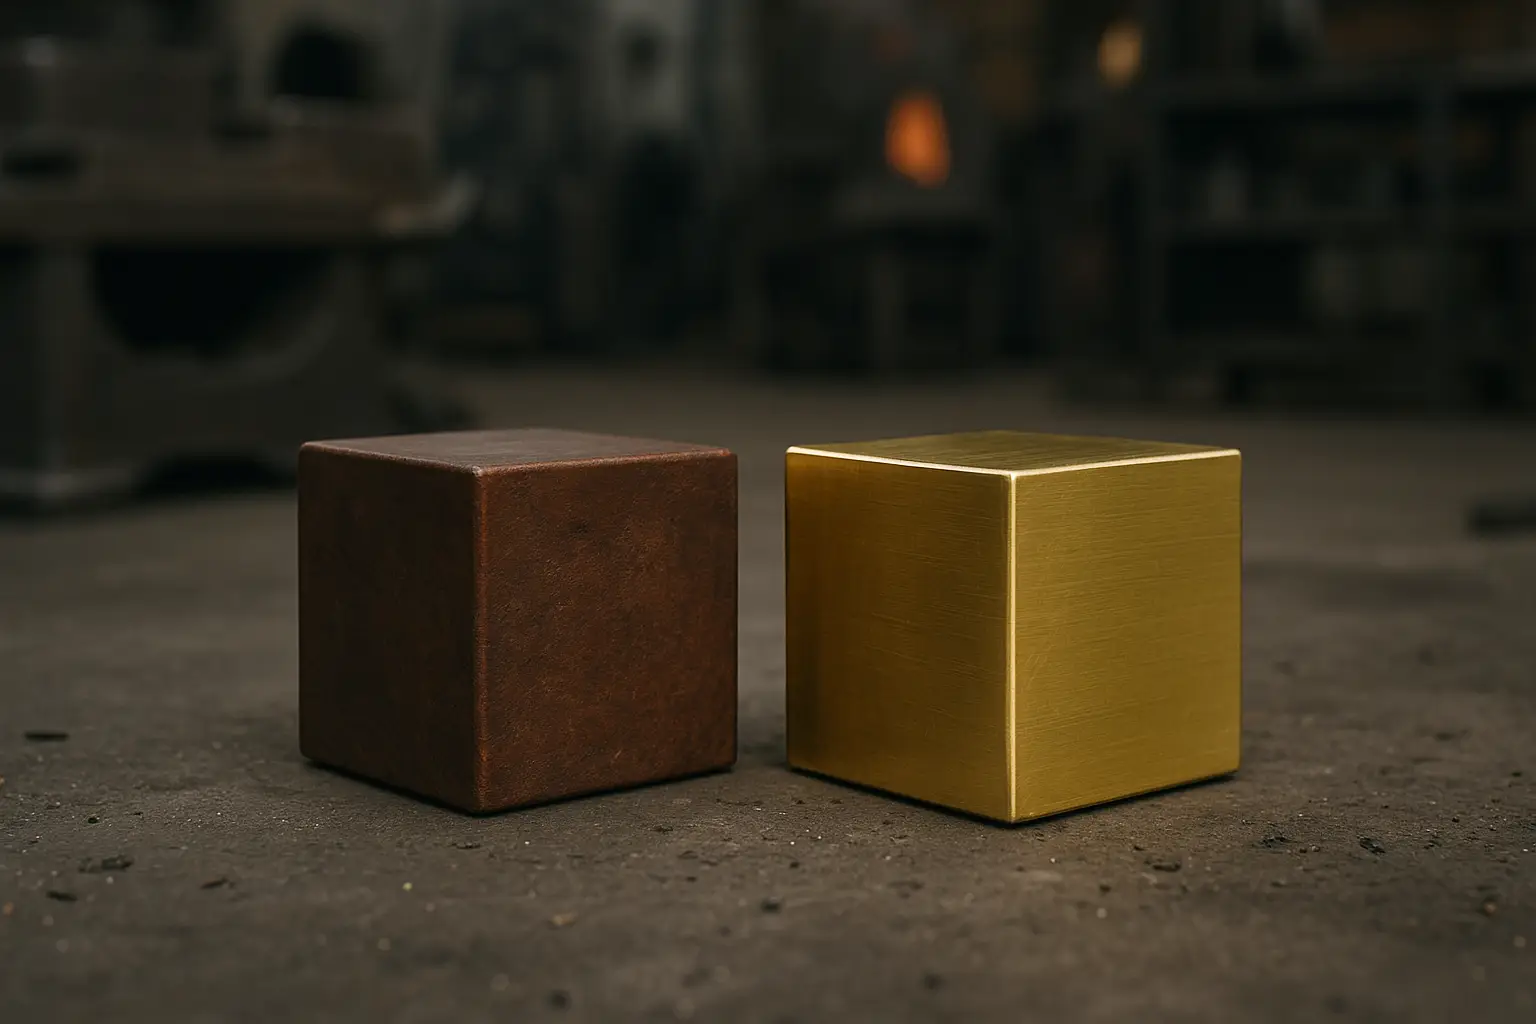
Бронза и латунь - два распространенных медных сплава, но они имеют существенные различия в составе, свойствах и областях применения. В этой статье...
В этом руководстве приводится краткое сравнение нержавеющей стали 304 и 316. Ключевое различие заключается в добавлении молибдена...

Дуплексная нержавеющая сталь - это особый вид стали, сочетающий в себе высокую прочность и отличную коррозионную стойкость, что делает ее идеальным...

Ферритная нержавеющая сталь - это магнитный, высокохромистый, низкоуглеродистый и безникелевый сплав. Она обладает превосходным сочетанием коррозионной стойкости, высокотемпературной...
Мартенситная нержавеющая сталь - это высокопроизводительная сталь, известная своей исключительной твердостью и прочностью, достигаемыми путем термической обработки. Эта статья...
Это полное руководство по аустенитной нержавеющей стали. В статье представлен подробный обзор этого наиболее распространенного типа...
В этой статье рассказывается об основе нержавеющей стали: сплаве с содержанием хрома, который придает ей исключительную коррозионную стойкость. Она охватывает...
Познакомьтесь с миром ковкого чугуна. В этой статье представлен всесторонний анализ его уникальной микроструктуры, превосходных механических свойств, распространенных...
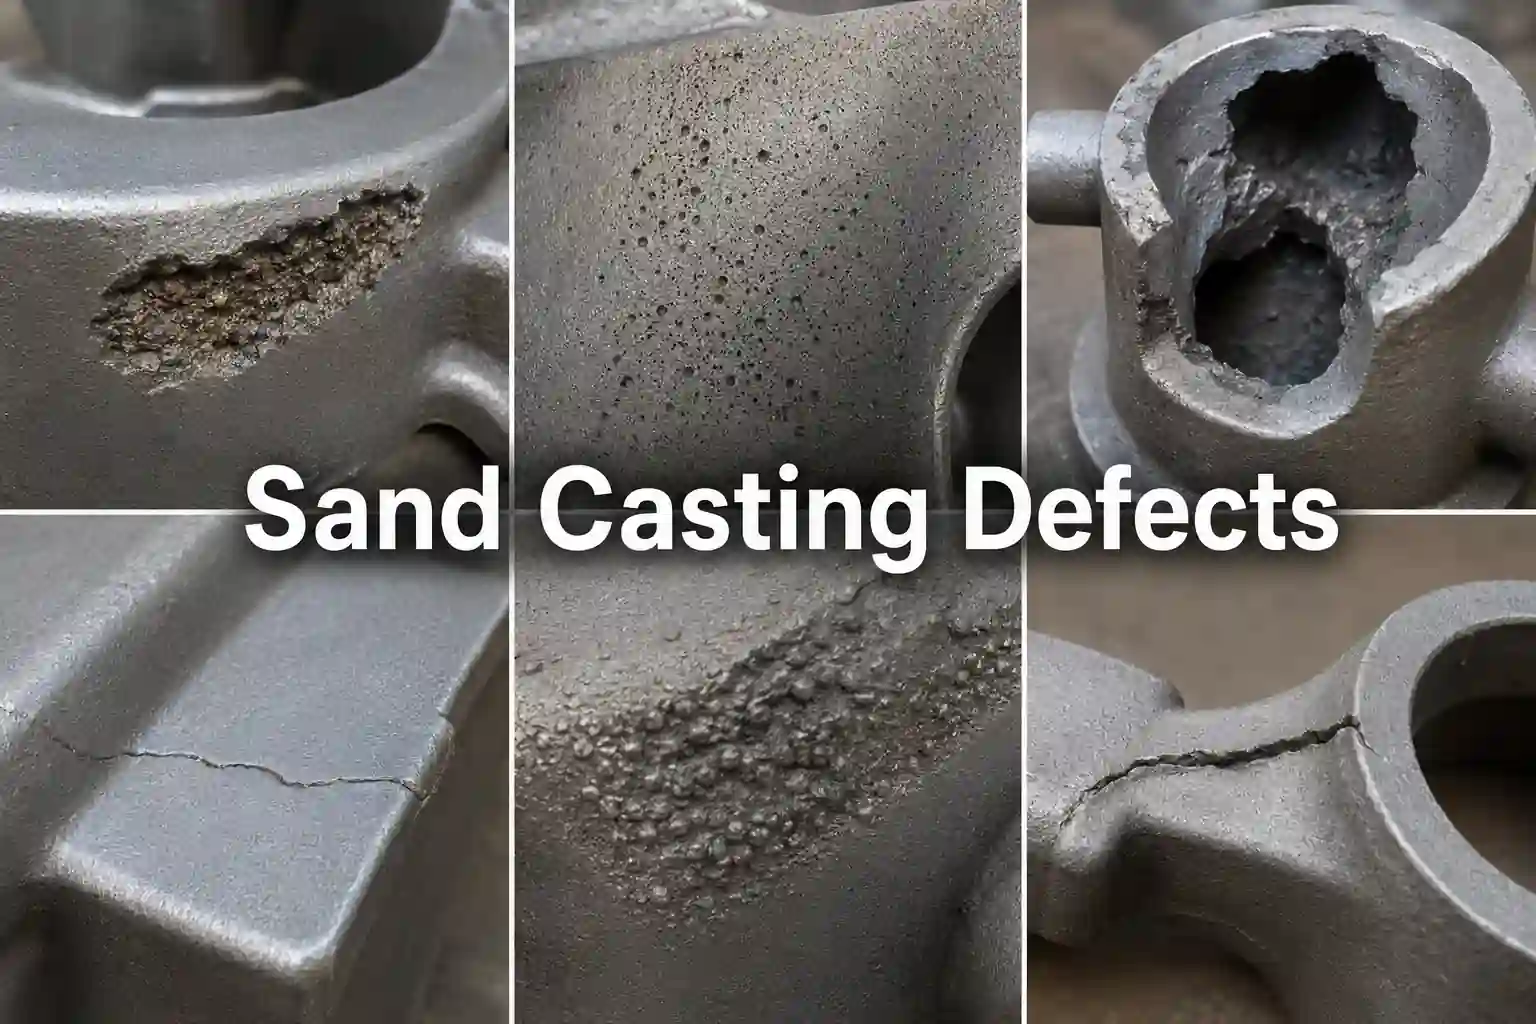
Дефекты, возникающие при литье в песчаные формы, обычно связаны со свойствами песка, устойчивостью сердечника, температурой разлива, чистотой расплава, подачей металла по литниковым каналам и результатами контроля качества…
Всеобъемлющее руководство по процессу литья. В этой статье дается систематический обзор методов литья, выбора материалов и основных...
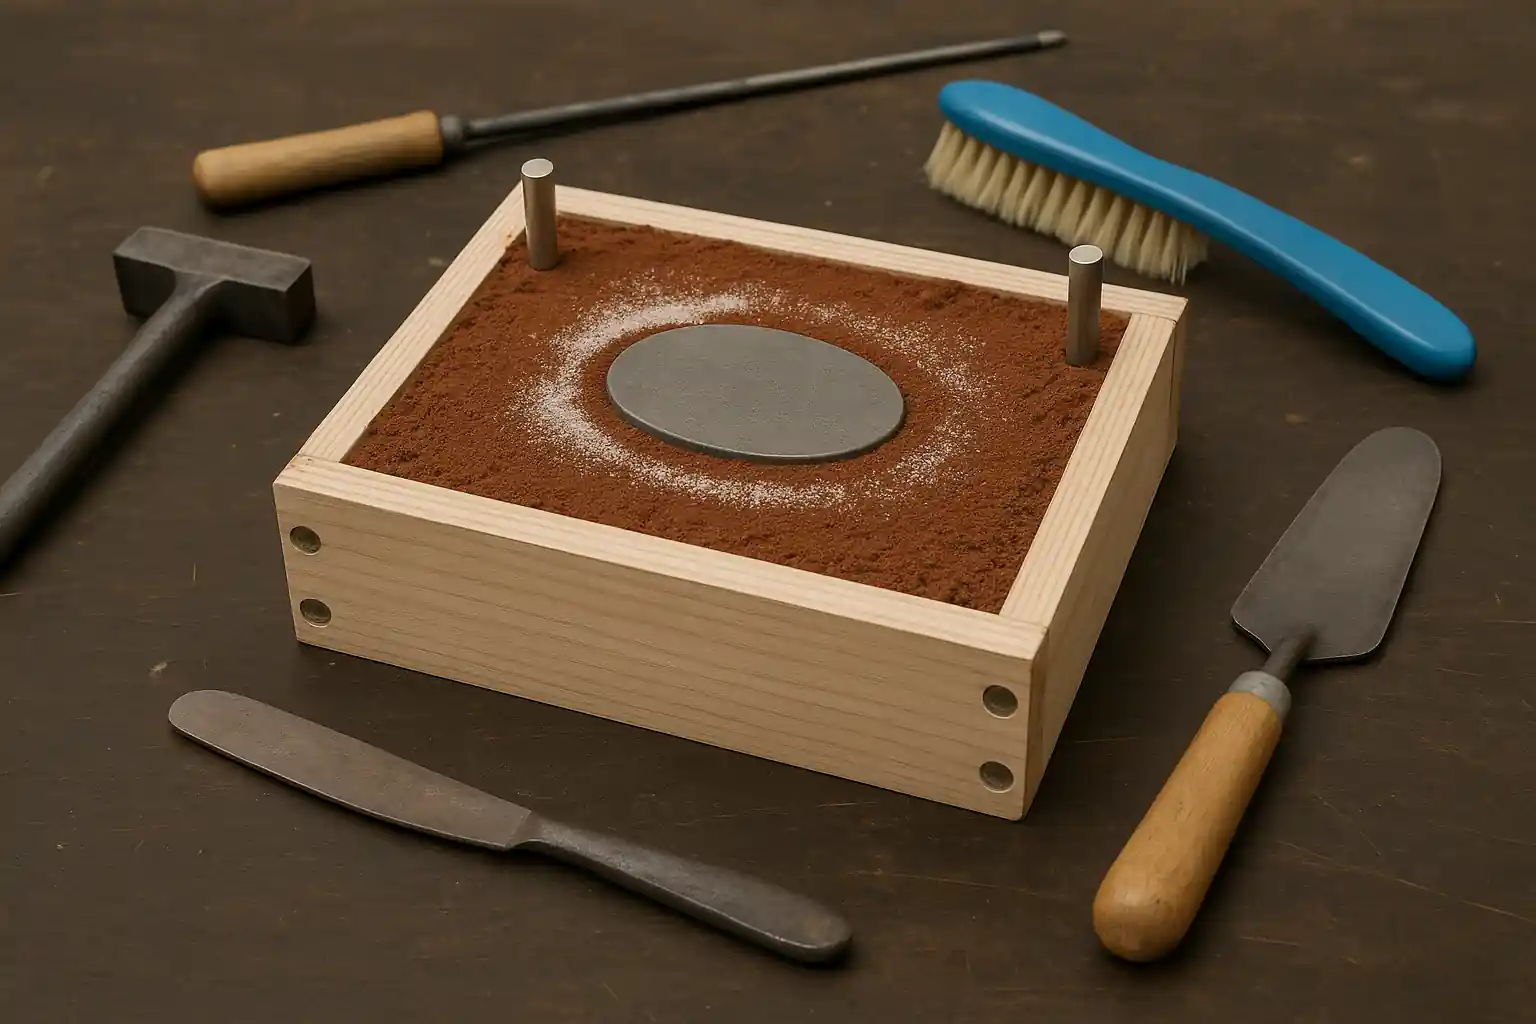
Это руководство служит практическим пособием, в котором рассматриваются основные теоретические аспекты, пошаговый процесс и общие вопросы, связанные с созданием...
Серый чугун - это железоуглеродистый сплав, названный так за свою серую поверхность излома. В статье объясняется, как его уникальная чешуйчатая...
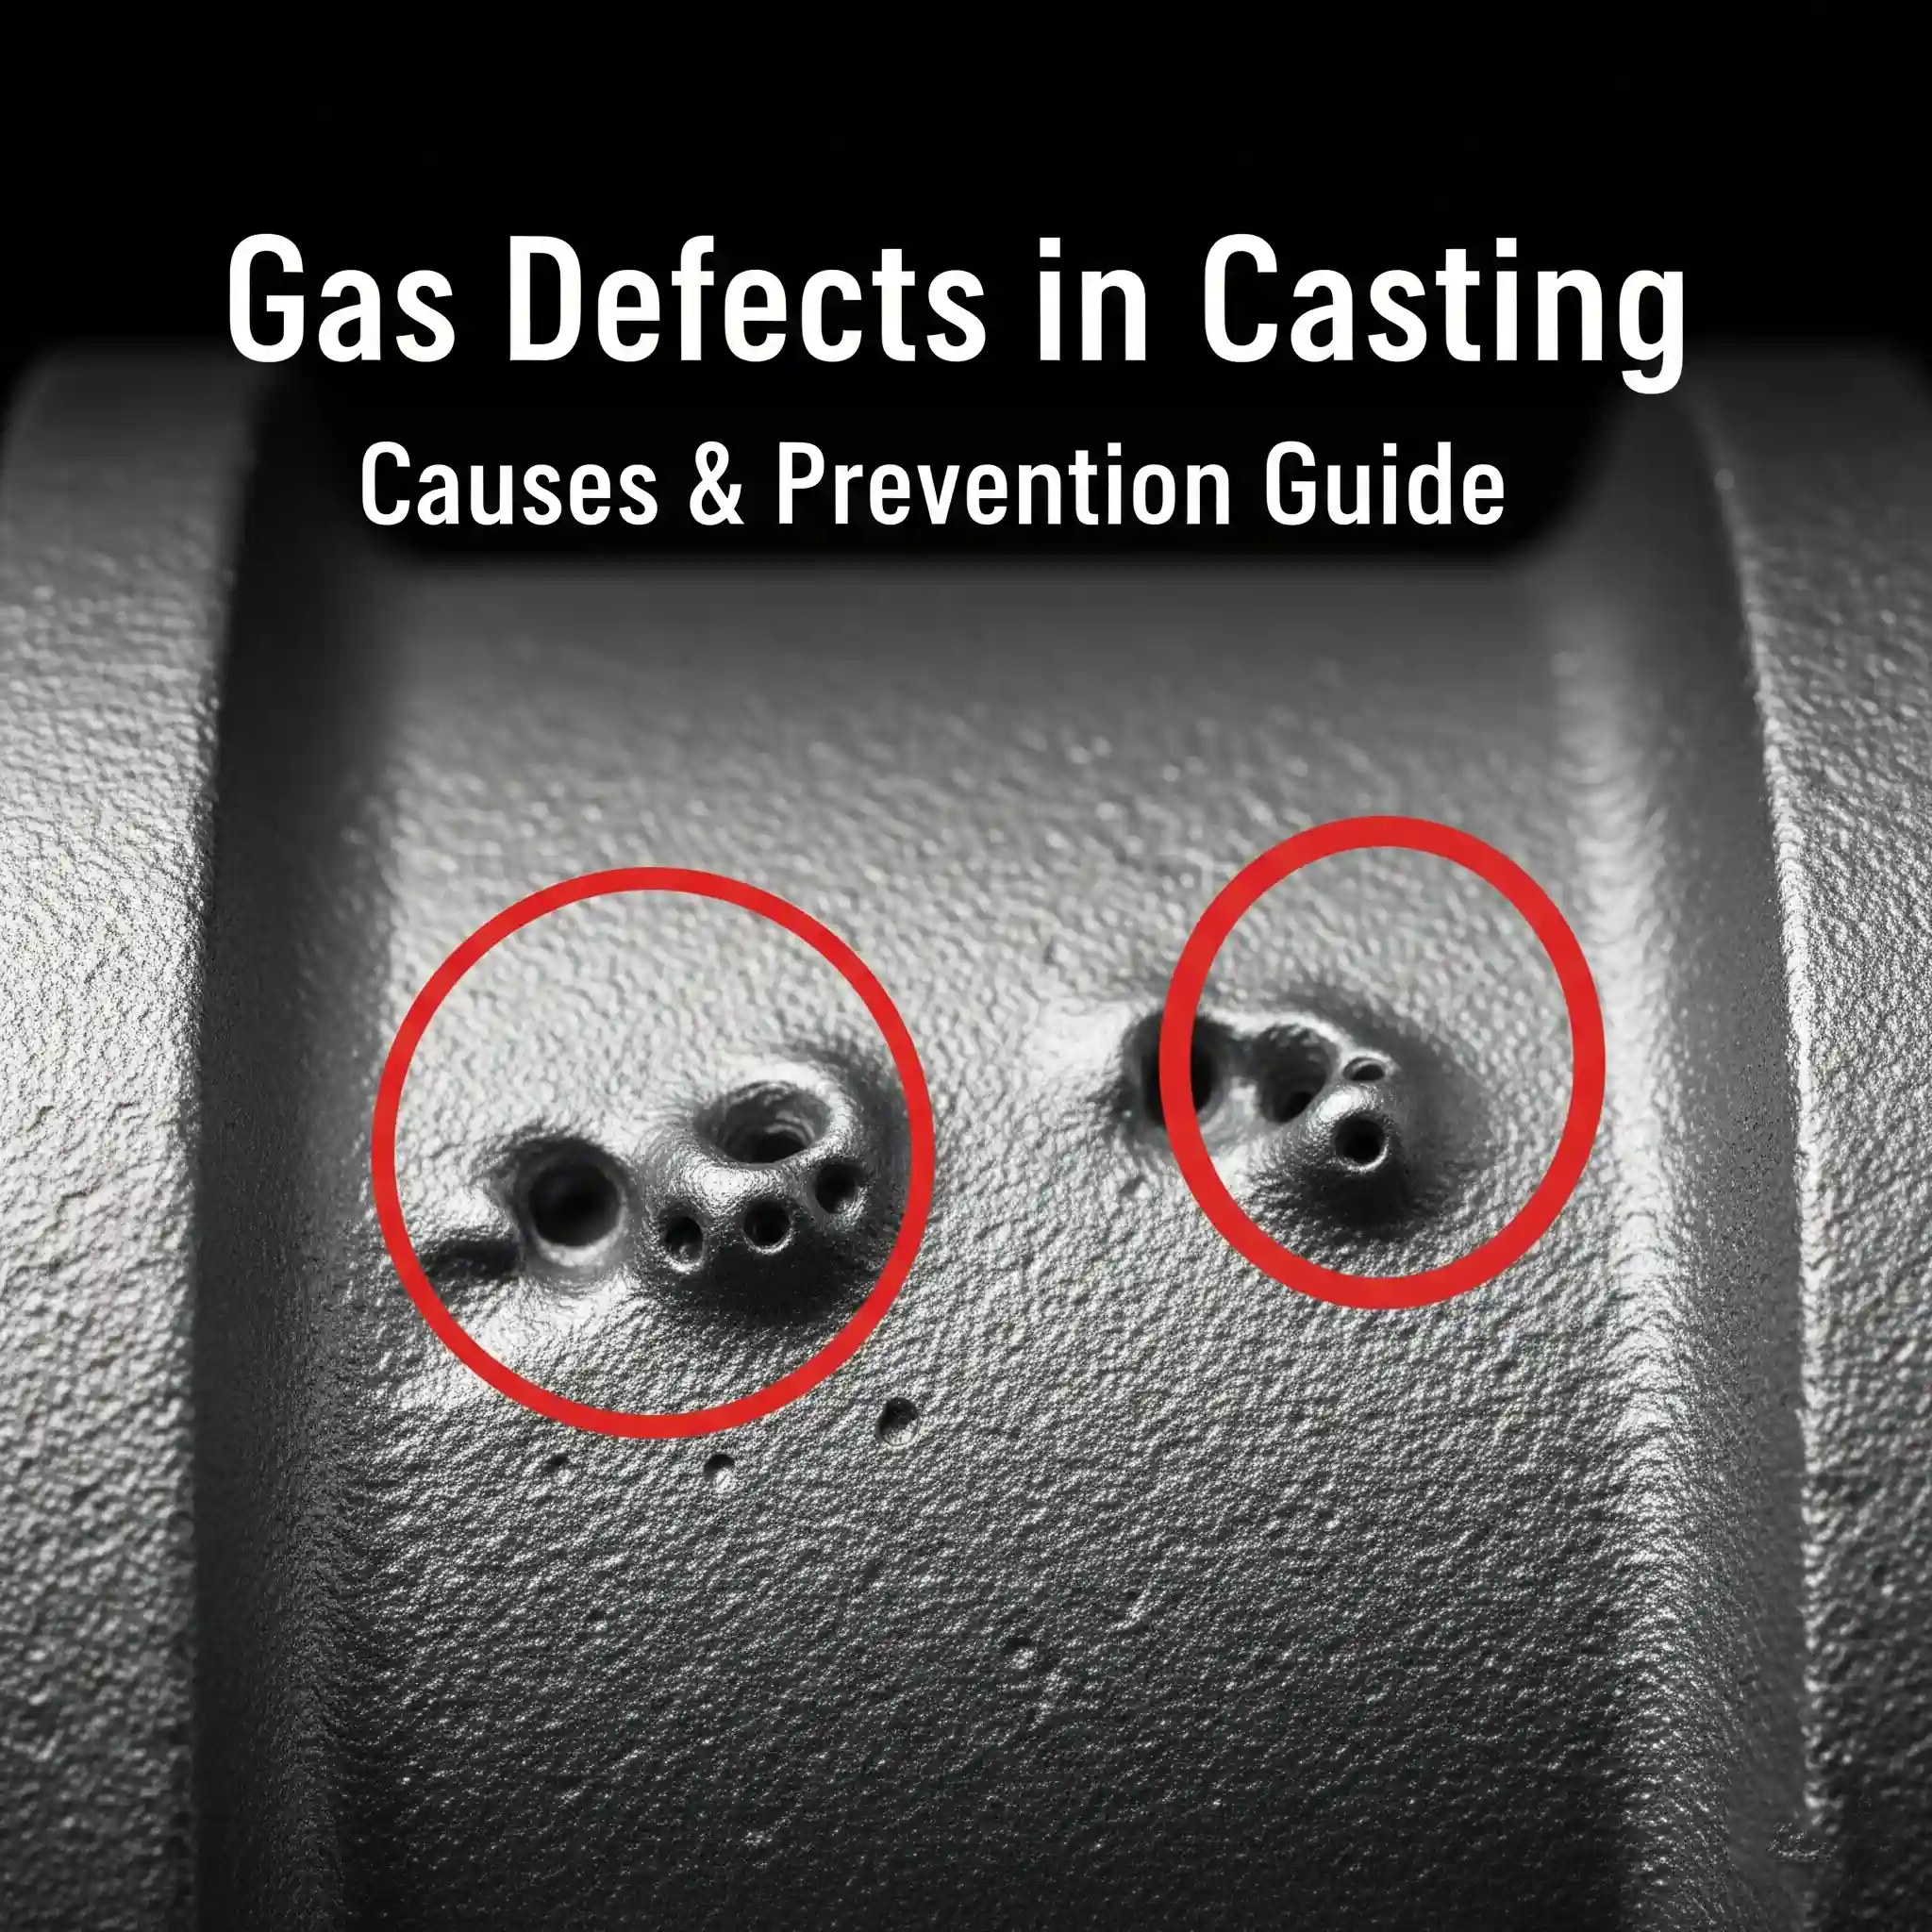
В сложном мире точного литья газовые дефекты являются одним из самых распространенных дефектов литья и могут быть...
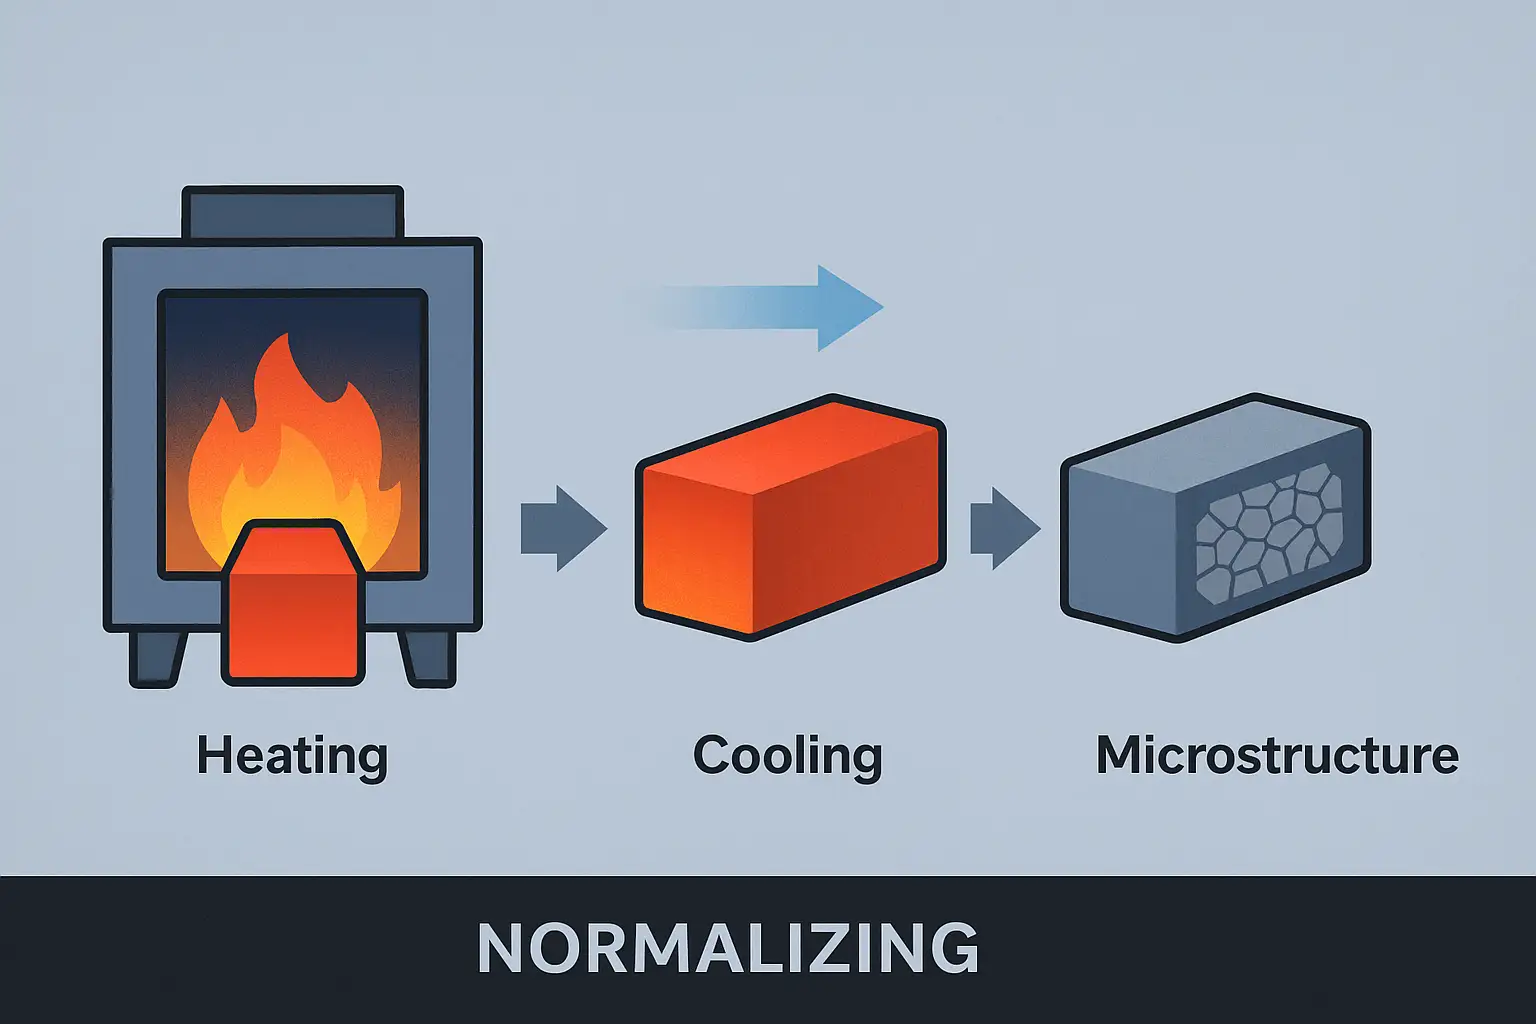
Термическая обработка - важный процесс для улучшения свойств металла. В этой статье представлены четыре распространенных метода - отжиг, нормализация, закалка и отпуск - с объяснением...
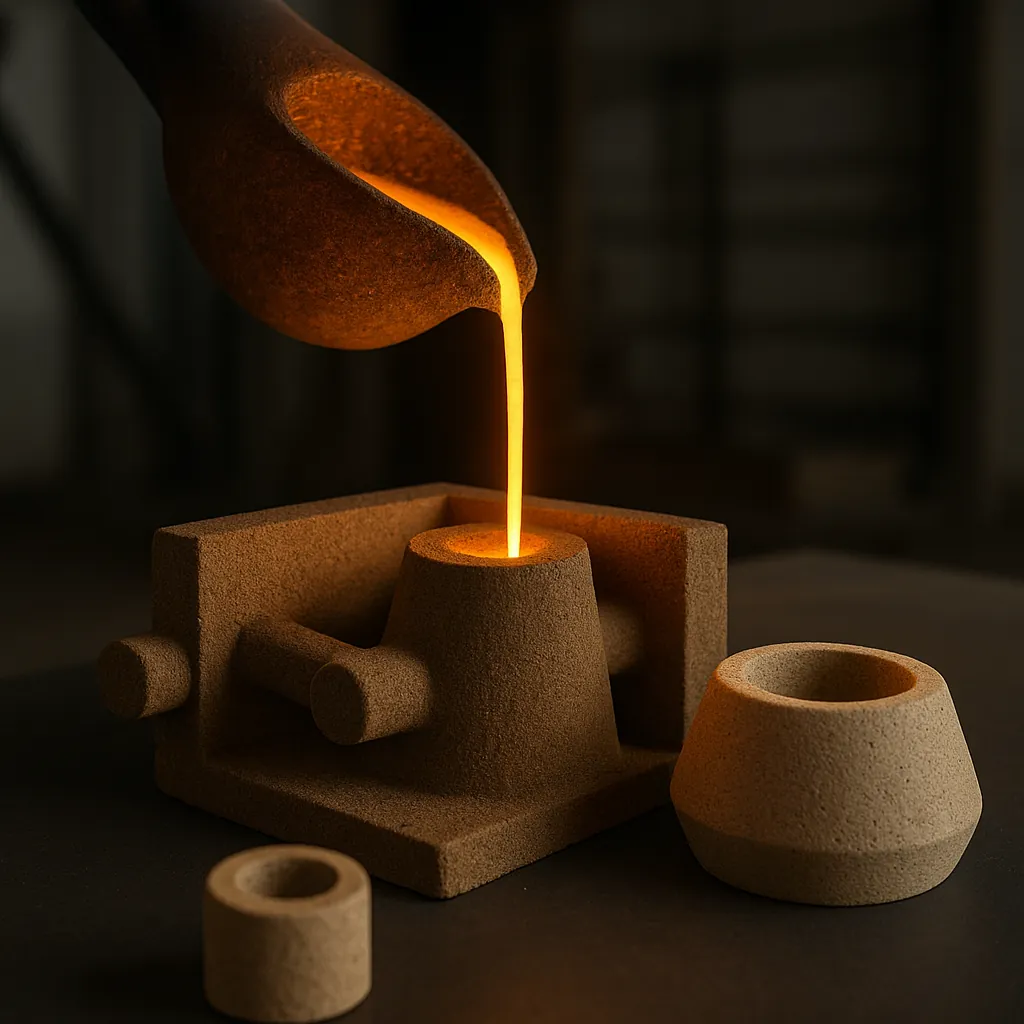
Откройте для себя основы изготовления стержней для литья в песчаные формы - от распространенных типов стержней и производственных процессов до практических советов по проектированию, которые...
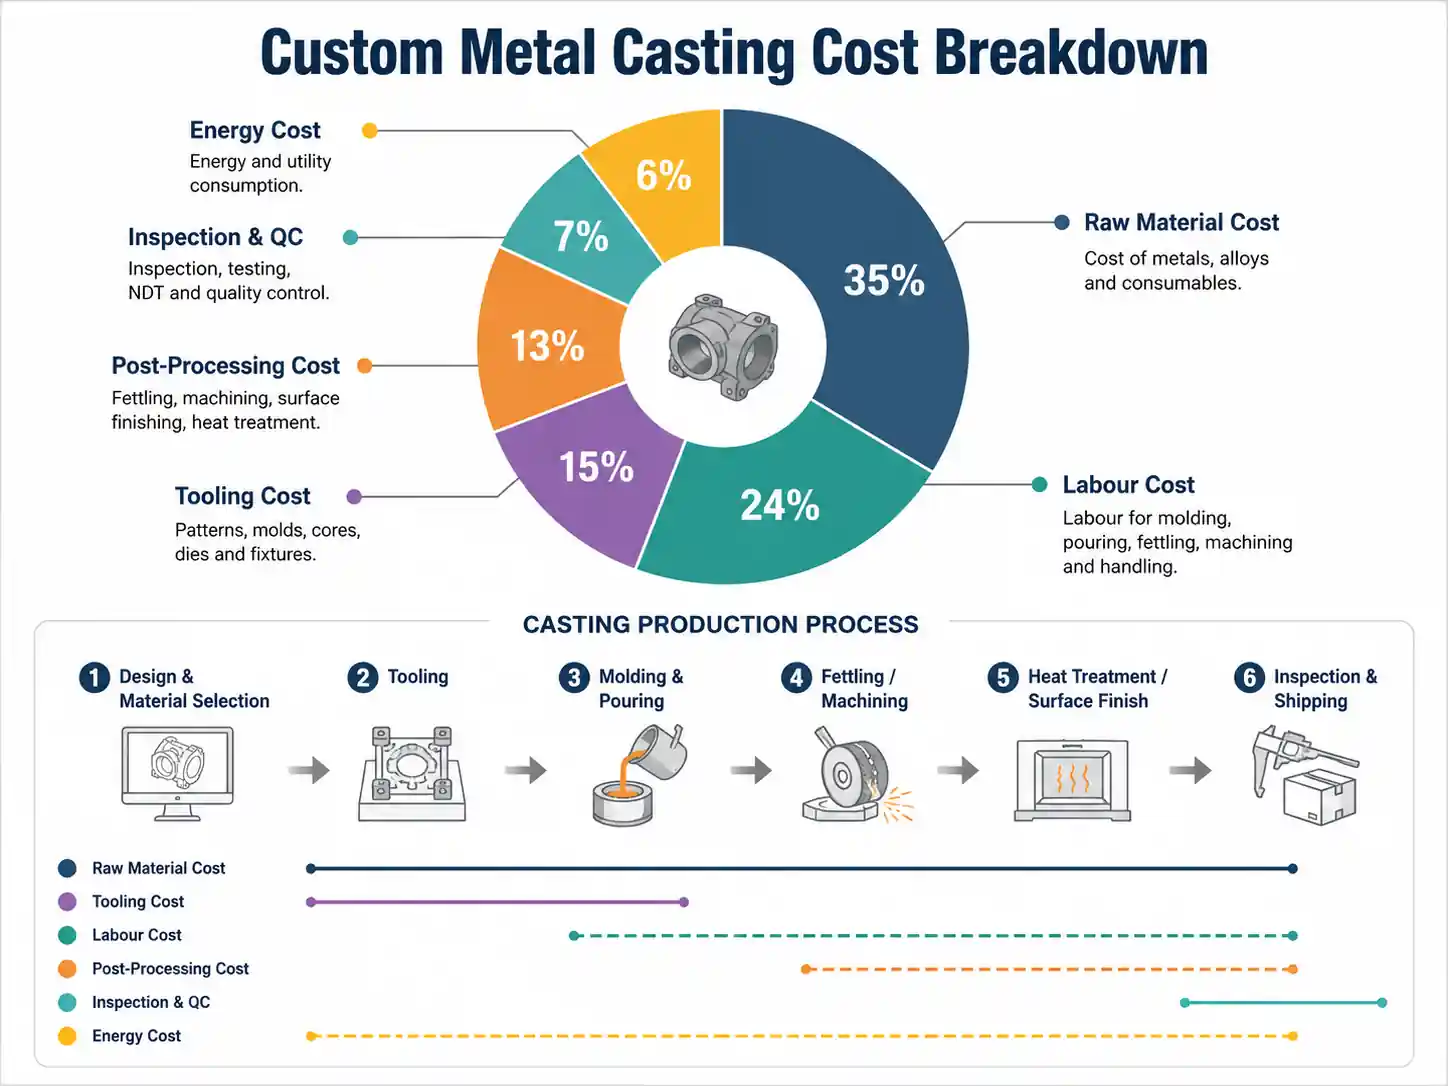
Узнайте о часто упускаемых из виду факторах, влияющих на стоимость литья металла на заказ - от выбора материала и сложности конструкции до механической обработки, допусков и логистики.....
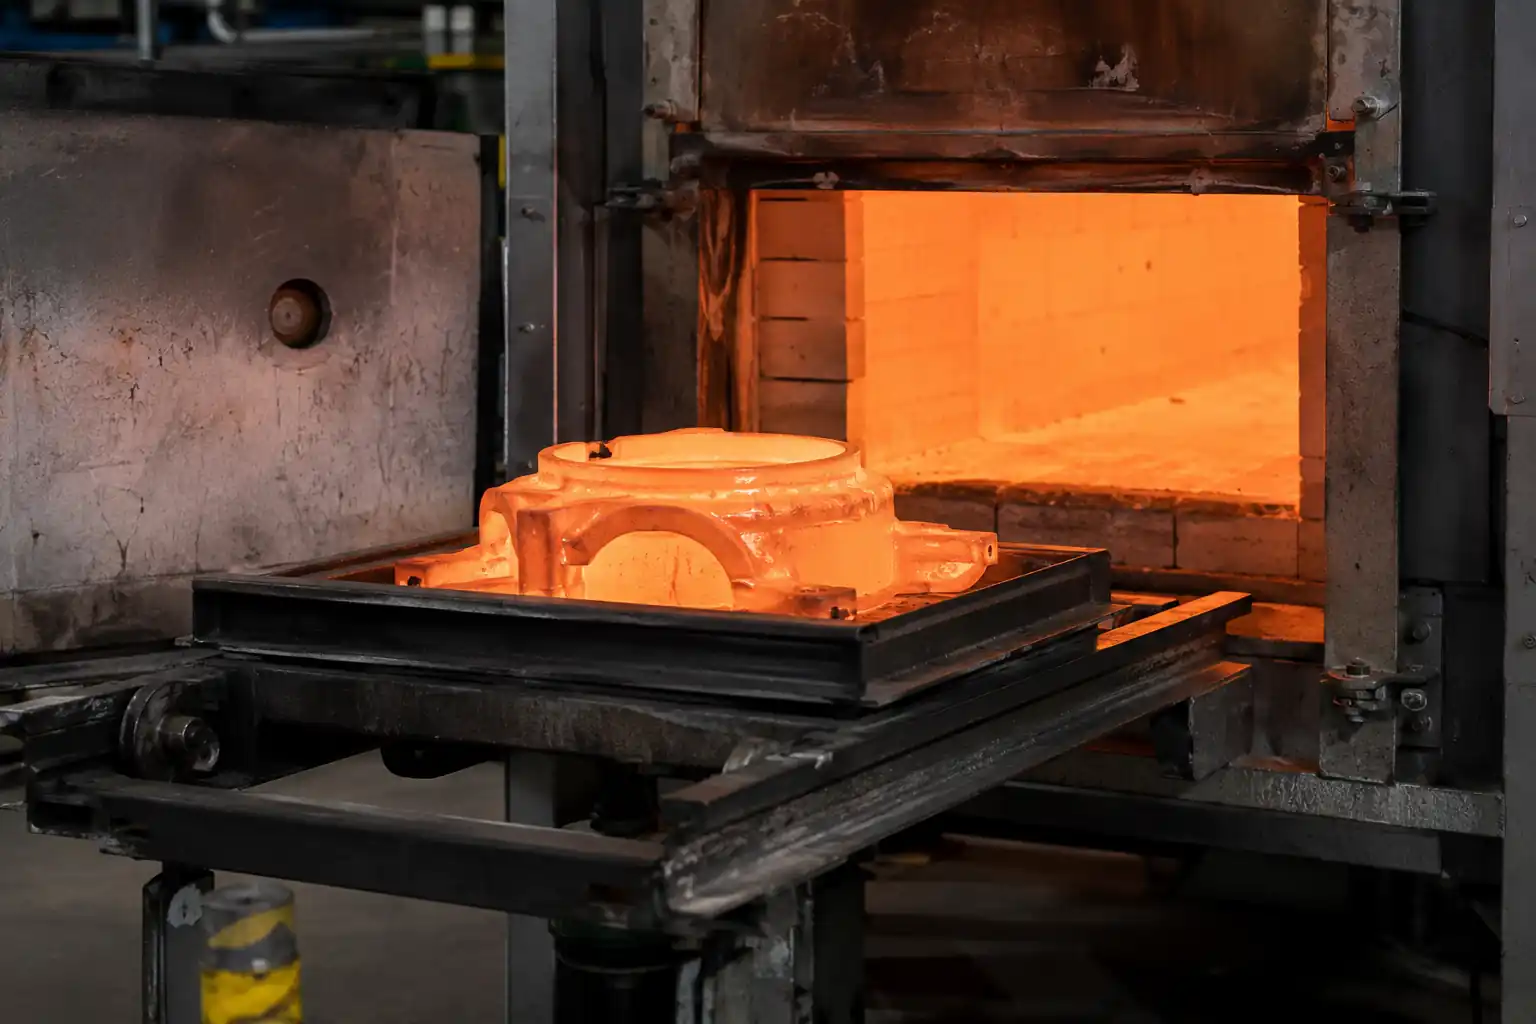
Узнайте, почему термообработка после литья имеет решающее значение для производительности. В этом руководстве объясняются основные методы и их применение к...
Сравните серый и ковкий чугун по микроструктуре, прочности, демпфированию вибраций и стоимости, чтобы выбрать подходящий материал для...
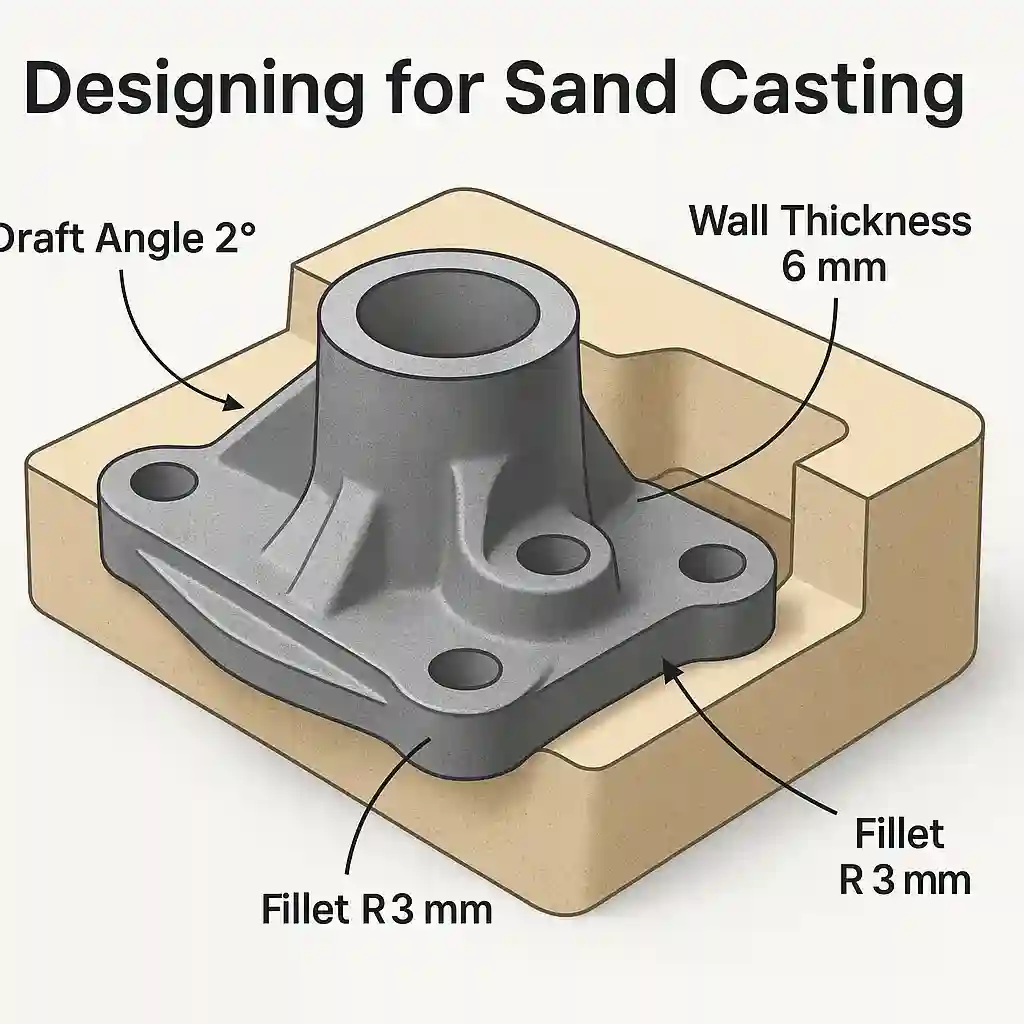
Изучите основные принципы проектирования отливок для песчаных форм, включая толщину стенок, углы осадки и предотвращение дефектов. Идеально подходит для инженеров...
Узнайте, почему литье в песчаные формы остается лучшим выбором для изготовления крупных сложных металлических деталей, обеспечивая непревзойденную гибкость, низкие затраты на оснастку и совместимость...

Узнайте, как управлять допусками в алюминиевых отливках, начиная с выбора технологического процесса и заканчивая припусками на обработку. Практические советы по балансу между точностью, стоимостью,...
Узнайте, как алюминиевое литье обеспечивает прочность, легкость и точность в различных отраслях промышленности - от деталей двигателей до электроники.
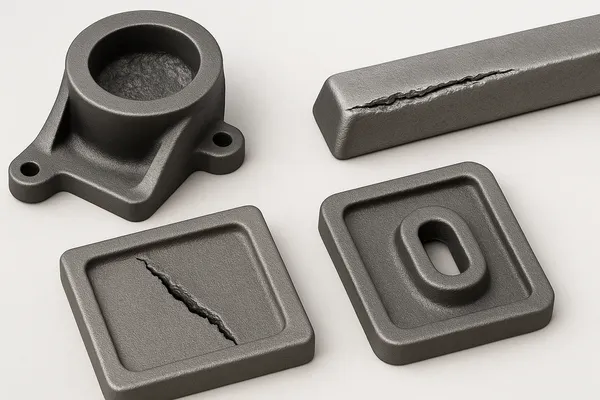
Узнайте о причинах и решениях наиболее распространенных дефектов литья, от газовой пористости до термических трещин, а также о том, как...
Изучите основные типы и свойства литой стали - идеального материала для высокопрочных, настраиваемых компонентов в сложных условиях эксплуатации.
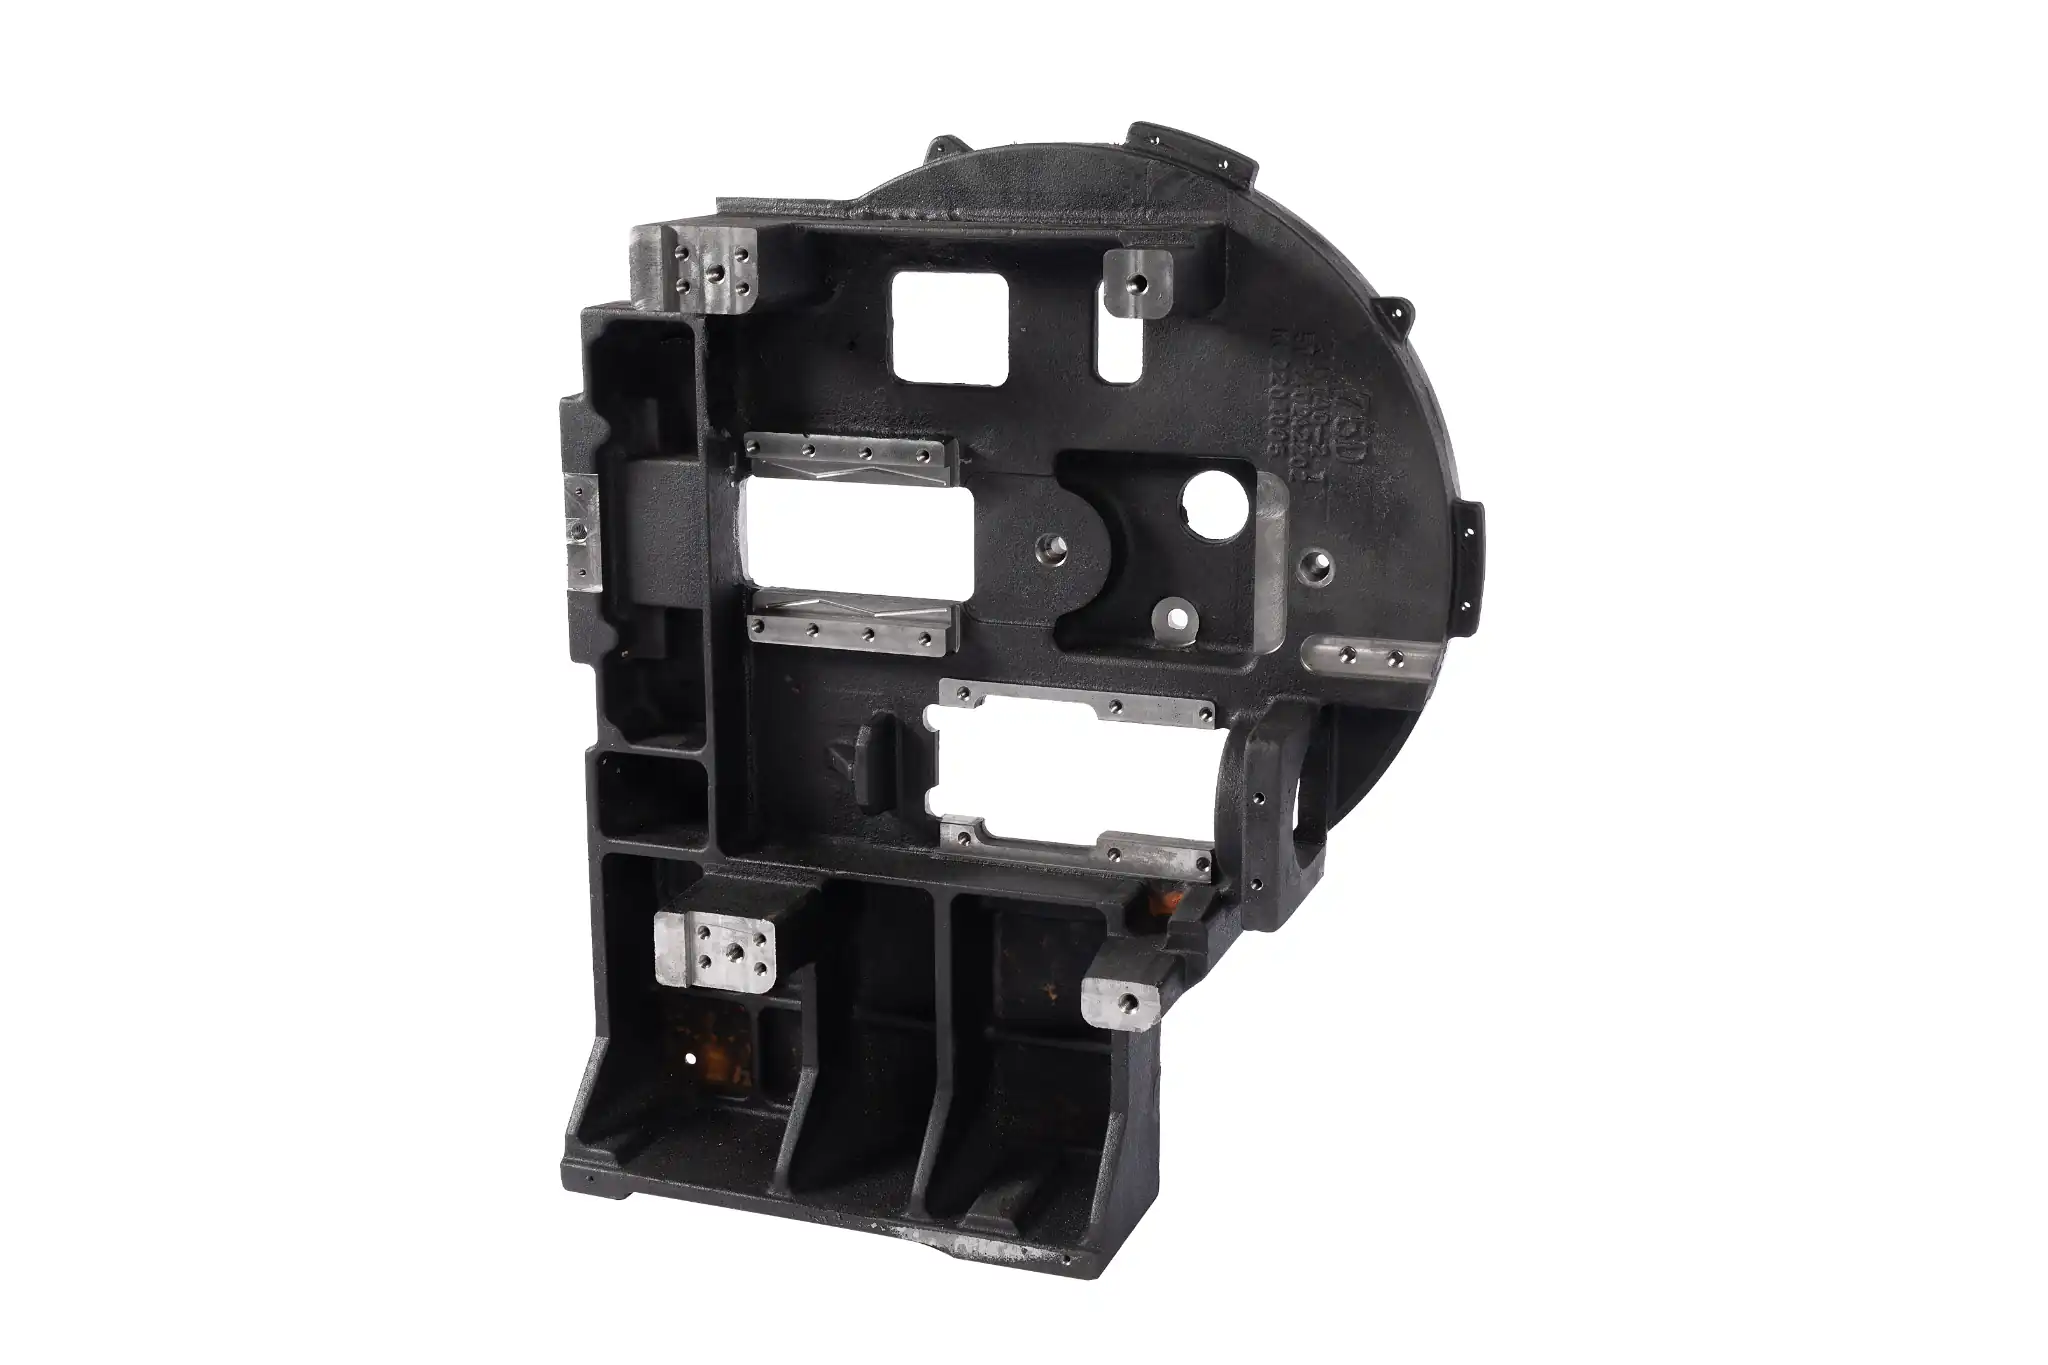
Узнайте о пяти основных типах чугуна и их уникальных свойствах, от серого до ковкого и уплотненного графитированного чугуна.....
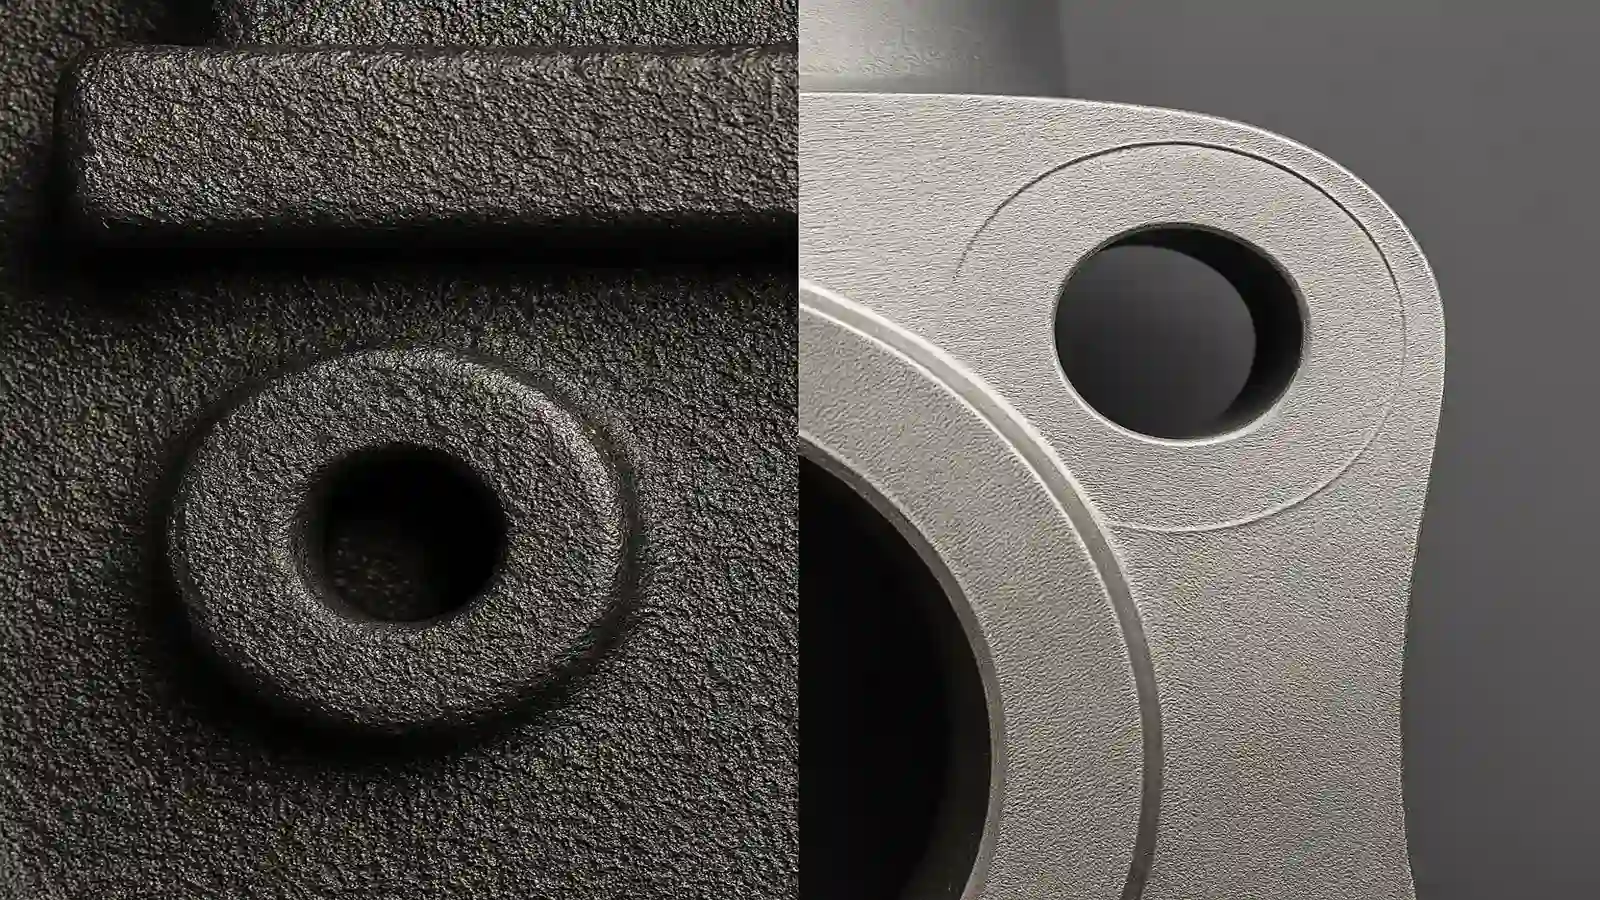
Чугун и литая сталь - оба эти материала незаменимы в промышленном производстве, но какой из них лучше подходит для ваших нужд?...
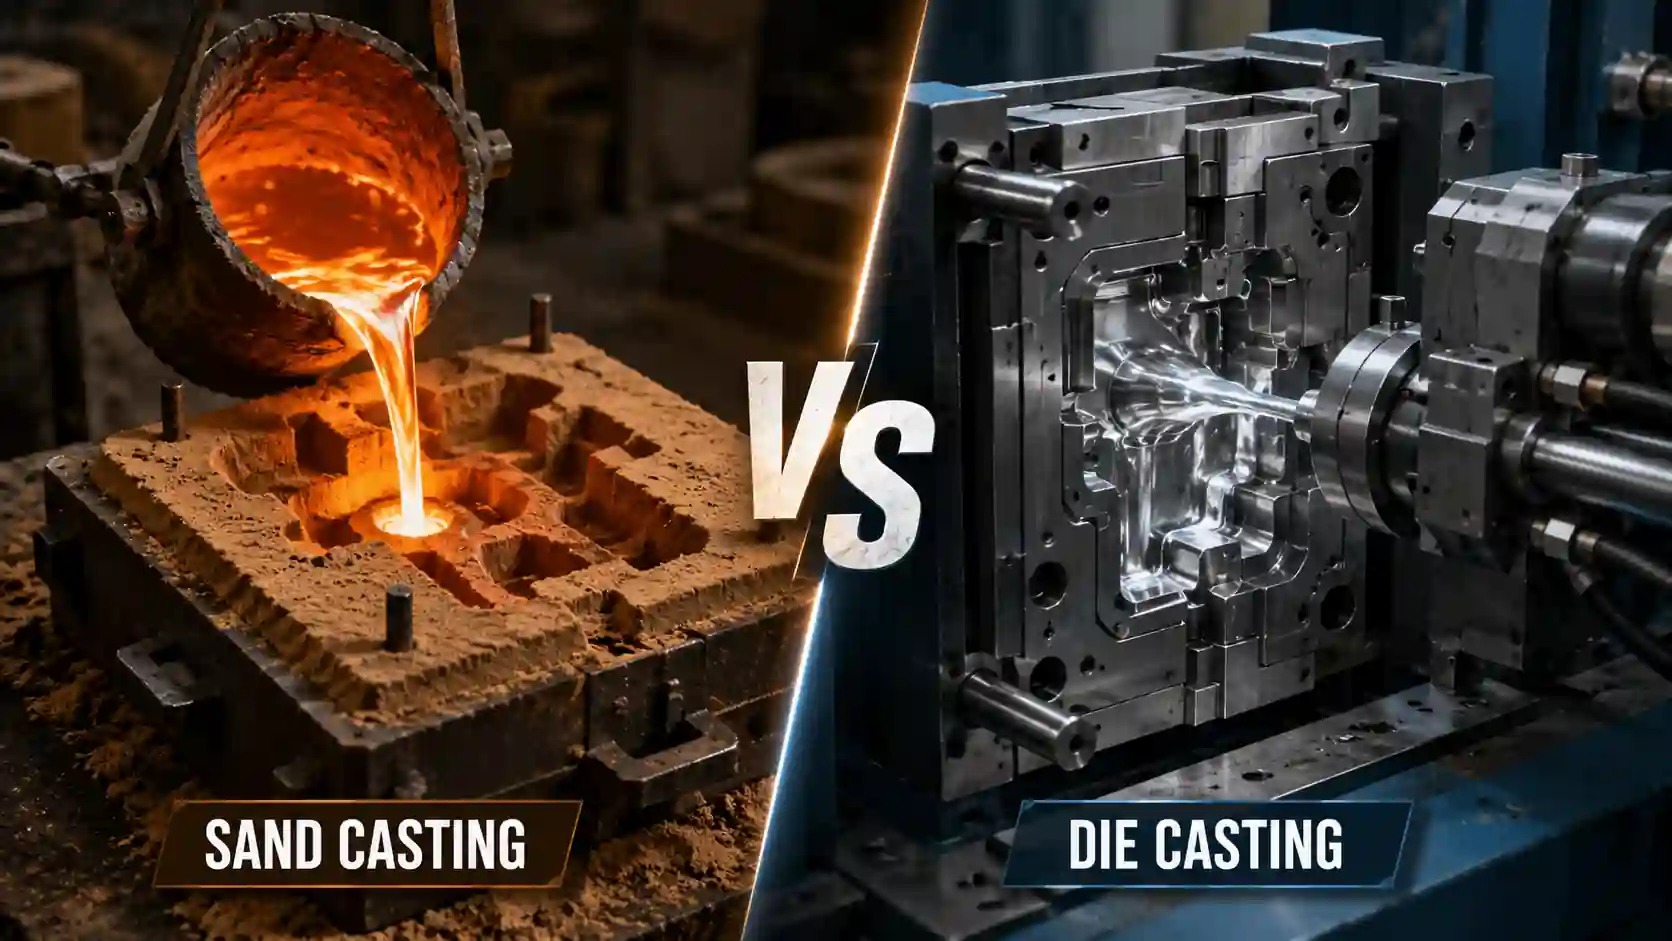
Литье в песчаные формы и литье под давлением широко используются в производстве металлических деталей, но они существенно отличаются по стоимости оснастки,...
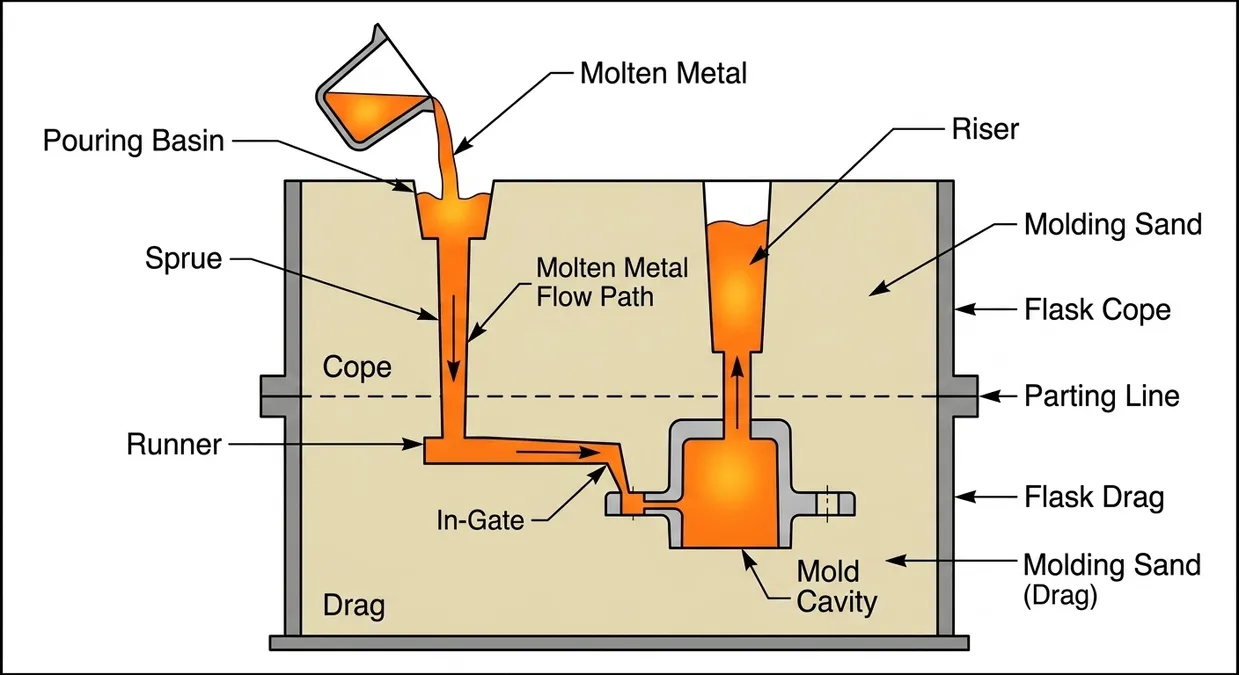
Литье в песчаные формы - очень гибкий и экономически эффективный метод производства металлических деталей любых размеров. Это руководство объясняет, как...
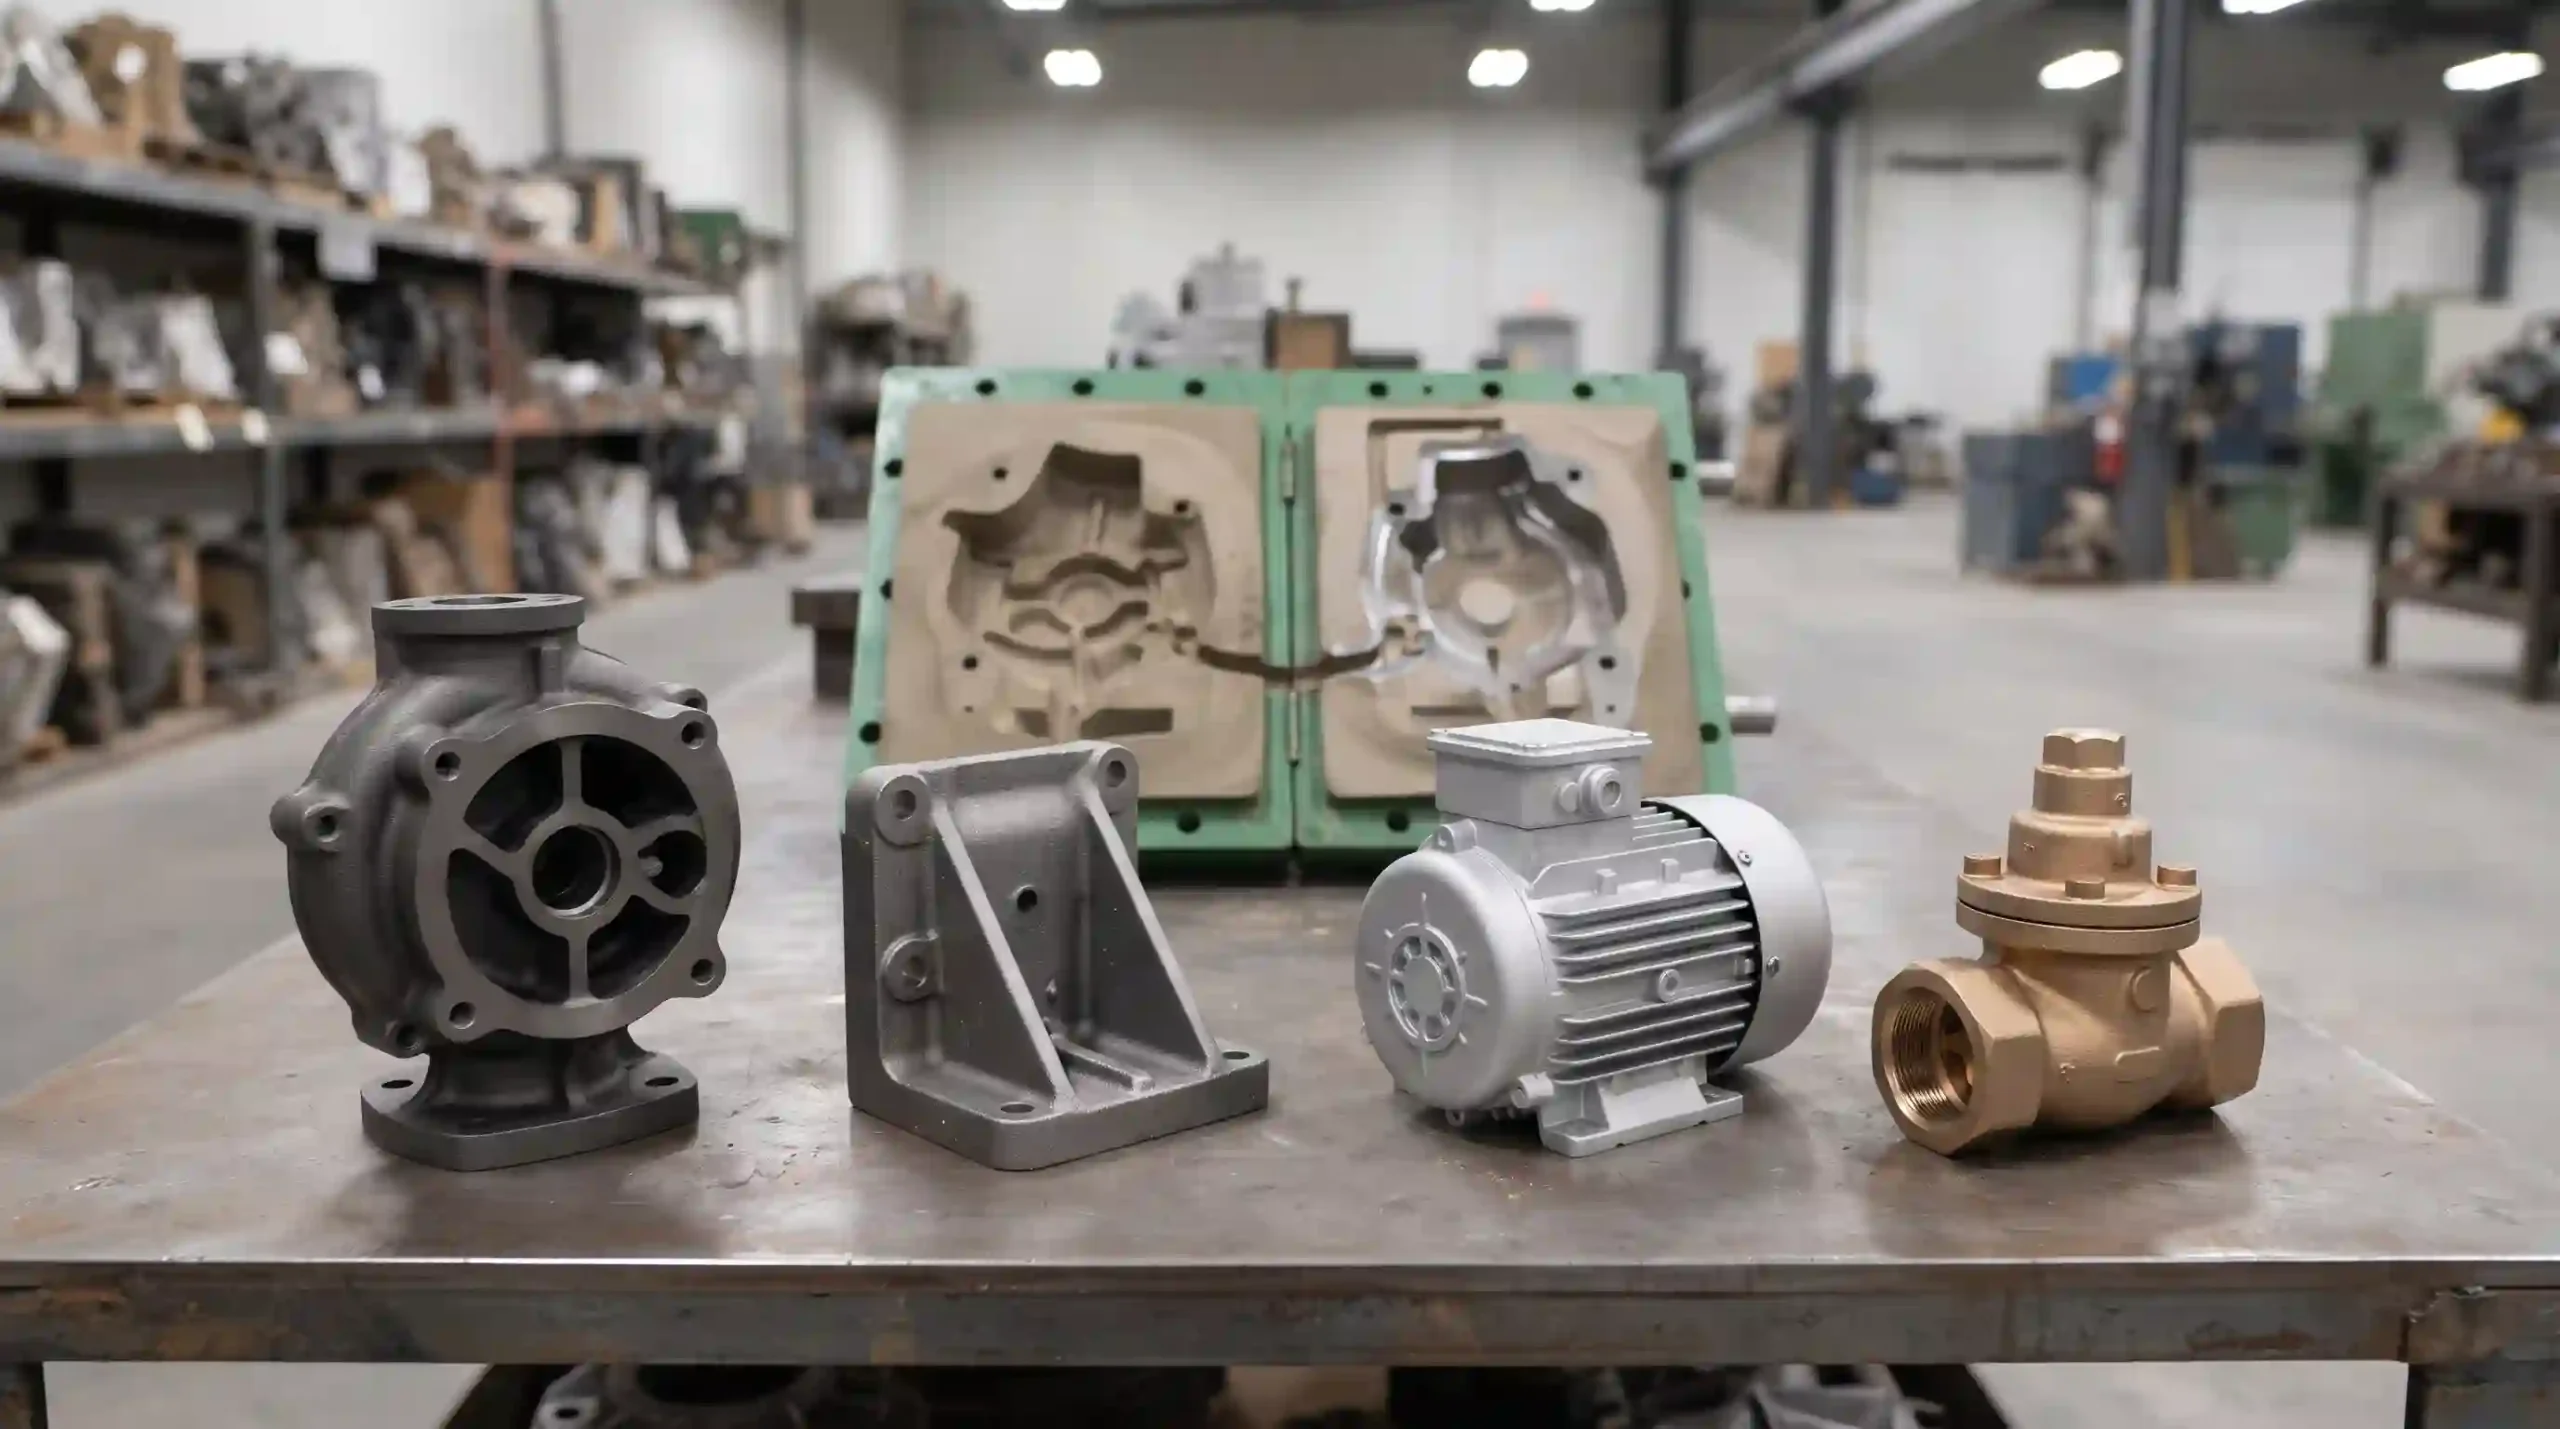
Какие материалы необходимы для литья в песчаные формы? Помимо металла, подлежащего литью, для этого процесса требуются модели, песок для формы,…
Услуги
Получить предложение

