ADI — это высокопрочное чугунное изделие с одним важным усовершенствованием: термообработкой методом аустенитизации, которая примерно вдвое увеличивает его рабочую прочность и придает ему износостойкость, близкую к прочности закаленной стали. Оно по-прежнему литьётся как высокопрочное чугун, поэтому вы сохраняете свободу проектирования, характерную для литья, но деталь получается достаточно прочной для использования в зубчатых колёсах, изнашиваемых деталях горнодобывающей промышленности и сельскохозяйственных компонентах, для которых обычно приходится прибегать к ковке. В данном руководстве рассказывается, что такое ADI, как работает этот процесс, какие марки следует выбирать и сколько на самом деле стоит его использование.
Что такое аустенизированный высокопрочный чугун?
ADI начинается как обычная компания ковкий чугун прямо с завода. Разница заключается в контролируемом термическая обработка этап, выполняемый после литья. Деталь нагревают до температурного диапазона аустенита, закаливают до зоны превращения в бейнит и выдерживают в этом состоянии в течение заданного периода времени. Во время этой выдержки матрица превращается в игольчатый феррит и обогащенный углеродом аустенит. Именно эта микроструктура обеспечивает ADI сочетание высокой прочности, вязкости и износостойкости.
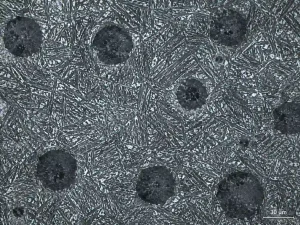
ADI — это не новый сплав и не отдельный сорт чугуна. Это тот же химический состав ковкого чугуна, который вам уже знаком, но улучшенный за счет оптимизации технологического процесса. Это важное различие, поскольку позволяет сохранить предсказуемость затрат на материал; большая часть дополнительных затрат приходится на термообработку и последующую механическую обработку.
Как производится ADI? Процесс аустенизирующего отжига
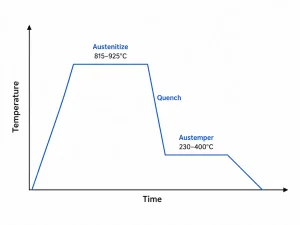
Процесс состоит из трёх этапов, и каждый из них влияет на конечные свойства:
- Аустенитизация – нагреть отливку примерно до 815–925 °C, чтобы матрица стала полностью аустенитной, а углерод полностью растворился
- Закалка – быстро охладить деталь до температурного диапазона аустенитизации, обычно 230–400 °C, чтобы предотвратить образование перлита
- Изотермическое выдерживание – выдерживать при данной температуре до тех пор, пока матрица не превратится в игольчатый феррит и обогащённый углеродом аустенит, после чего охладить до комнатной температуры
Температура аустенитизации является основным регулирующим фактором. Более низкие температуры (около 230–290 °C) обеспечивают более высокую прочность и твёрдость за счёт снижения пластичности. Более высокие температуры (350–400 °C) позволяют добиться лучшего удлинения и ударной вязкости за счёт некоторого снижения прочности. Время выдержки также имеет значение, но именно температура определяет характеристики марки.
Поскольку преобразование зависит от скорости охлаждения, толщина стенки определяет условия технологического процесса. Тонкие и толстые участки охлаждаются по-разному, поэтому Отливки ADI требует большего внимания к однородности сечения, чем обычное ковкое чугун. Ваш литейный цех должен подтвердить, что требуемый сорт чугуна достижим для конкретной толщины стенки, прежде чем приступить к изготовлению инструментов.
Классы ADI и механические свойства
Марки ADI обозначаются в следующем порядке: предел прочности при растяжении / предел текучести / относительное удлинение. Стандартными нормативными документами являются ASTM A897 и ISO 17804, а пять наиболее распространенных марок выглядят следующим образом:
| Оценка | Прочность на разрыв (МПа) | Предел текучести (МПа) | Удлинение (%) | Типичная твёрдость (HBW) |
|---|---|---|---|---|
| 900/650/09 | около 900 | около 650 | около 9 | 269-341 |
| 1050/700/07 | около 1050 | около 700 | около 7 | 302-363 |
| 1200/850/04 | около 1200 | около 850 | около 4 | 341-444 |
| 1400/1100/02 | около 1400 | около 11:00 | около 2 | 388-477 |
| 1600/1300/01 | около 1600 года | около 1300 | около 1 | 402-512 |
Выбирайте марку по нагрузке, а не по наибольшему числу. Марка 900 обеспечивает оптимальный баланс прочности и вязкости и наиболее легко поддается механической обработке. Марка 1600 — это материал, в котором приоритетом является износостойкость; он не обладает пластичностью, а его механическая обработка занимает много времени и обходится дорого.
ADI по сравнению с традиционным высокопрочным чугуном
Объективное сравнение сводится к четырём факторам: прочность, износостойкость, стоимость и обрабатываемость.
| Недвижимость | Обычный высокопрочный чугун | ADI |
|---|---|---|
| Прочность на разрыв | Обычно 400–800 МПа | 900–1600 МПа |
| Износостойкость | Умеренный | Близко к закаленной стали |
| Удлинение | 2-18% в зависимости от марки | 1-9%, капли при высоких степенях очистки |
| Относительная стоимость | Исходные данные | + затраты на термообработку и механическую обработку |
| Обрабатываемость | Легко | Сложно; более интенсивный износ инструмента и более длительные циклы |
Обычное высокопрочное чугунное изделие — оптимальный выбор для деталей, подверженных изгибу, кручению и ударным нагрузкам, при которых прочность не достигает предельных значений. Чугун ADI оправдывает свою более высокую стоимость в тех случаях, когда деталь подвергается сильному трению, высоким контактным напряжениям или многократным циклам нагружения. Если к детали не предъявляется особых требований по износостойкости, достаточно выбрать марку высокопрочного чугуна, соответствующую нагрузке, и на этом остановиться.
Типичные области применения отливок ADI
ADI применяется везде, где от литья требуется производительность, сопоставимая с кованой сталью:
- Шестерни и детали трансмиссии – сельскохозяйственные шестерни, шестерни редукторов, звездочки
- Добыча и дробление – вкладыши, износостойкие пластины, детали молотков, детали щек
- Сельскохозяйственная техника – отвалы плугов, корпуса редукторов, рычаги подвески
- Железнодорожный транспорт и большегрузные автомобили – детали тележек, детали тормозной системы, сцепные устройства
- Общее машиностроение – коленчатые валы, распределительные валы, высокопрочные кронштейны и корпуса
Наблюдается четкая закономерность: сложная геометрия, значительный объем и деталь, которая при изготовлении из обычного ковкого чугуна выходит из строя из-за износа или усталости. В случае таких деталей ADI зачастую превосходит кованную сталь по стоимости и удобству механической обработки.
Вопросы проектирования и закупок
Прежде чем нанести ADI на чертеж, уточните следующие четыре момента:
Толщина и однородность стенок. Аустемперирование зависит от скорости охлаждения. Следует обеспечить однородность сечений и согласовать толстые участки с литейным производством. Выступ толщиной 25 мм, расположенный рядом со стенкой толщиной 6 мм, не будет подвергаться одинаковой трансформации, если технологический процесс не будет специально рассчитан на такие условия.
Припуск на обработку. ADI — это материал, совершенно не похожий на обычное высокопрочное чугун. Твердость в диапазоне 300–500 HBW приводит к быстрому износу инструментов. Оставляйте значительный припуск на критических поверхностях и заранее согласуйте план обработки с поставщиком. Настоятельно рекомендуется провести пробную резку перед запуском в серийное производство.
Технические условия на класс. Укажите марку на чертеже, например 1050/700/07 в соответствии со стандартом ASTM A897, и согласуйте метод механических испытаний для приемки. Если оставить марку не указанной, вы получите то, что литейному заводу будет проще всего изготовить.
Общая стоимость. Стоимость ADI равна стоимости заготовки из высокопрочного чугуна плюс стоимость термообработки плюс более высокие затраты на механическую обработку. Прежде чем принимать окончательное решение, сравните эту общую сумму со стоимостью поковки или детали из высокопрочного чугуна с поверхностной закалкой. Во многих случаях ADI оказывается выгоднее; в некоторых — нет, и единственный способ это выяснить — рассчитать стоимость всей производственной цепочки.
Часто задаваемые вопросы
Что прочнее: ADI или высокопрочное чугунное изделие?
Конечно же, ADI. Типичная предел прочности на разрыв чугуна с высоким содержанием углерода составляет 400–800 МПа в зависимости от марки, тогда как у ADI этот показатель достигает 900–1600 МПа при более высокой износостойкости. Разница составляет примерно вдвое.
Можно ли обрабатывать ADI?
Да, но следует учитывать, что резка будет проходить медленнее, а износ инструмента — быстрее, чем при обработке обычного ковкого чугуна. Оставьте припуск на обработку, заранее спланируйте инструментарий и проведите пробную резку перед запуском серийного производства.
ADI дешевле кованой стали?
Как правило, это касается деталей сложной формы. Процесс ADI начинается с литья, что позволяет обойтись без ковочных штампов и самой операции ковки. Разница в цене сокращается, если деталь простая или требует значительной механической обработки, поэтому следует рассчитывать стоимость всей цепочки производственных операций, а не исходить из приблизительных предположений.
Подходит ли технология ADI для изготовления тонкостенных отливок?
С некоторыми ограничениями. Характер аустенизирующего превращения зависит от скорости охлаждения, поэтому очень тонкие или имеющие значительные перепады толщины стенки могут приводить к неравномерному строению. Перед утверждением проекта согласуйте диапазон толщины стенок с литейным производством.
Заключение
ADI — это практичный способ добиться прочности и износостойкости, сопоставимых с кованой сталью, при этом сохранив свободу проектирования и стоимость, характерную для литья. Используйте этот метод в тех случаях, когда деталь имеет сложную форму, объем производства значителен, а нагрузки оправдывают дополнительные затраты. Укажите марку стали, обеспечьте равномерную толщину стенок и рассчитайте стоимость механической обработки, прежде чем принимать окончательное решение. Если у вас есть чертеж детали и вы хотите получить четкий ответ на вопрос, целесообразно ли применение технологии ADI, отправьте его нашей кастинг-команде и мы вместе рассмотрим марку стали, термообработку и механическую обработку.