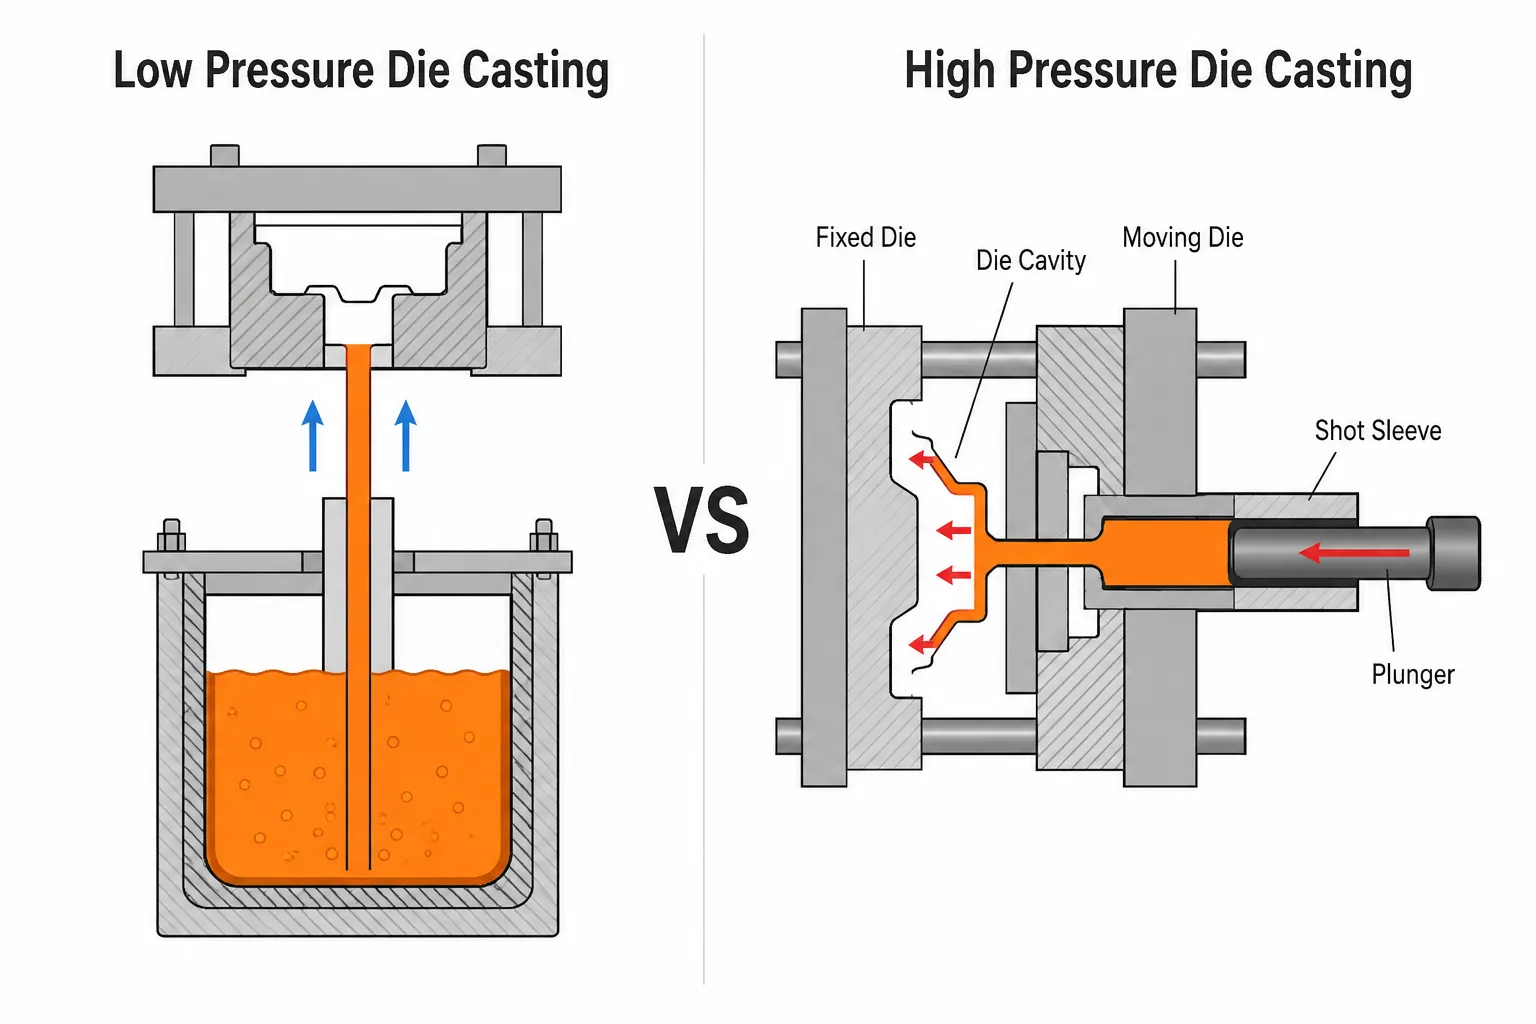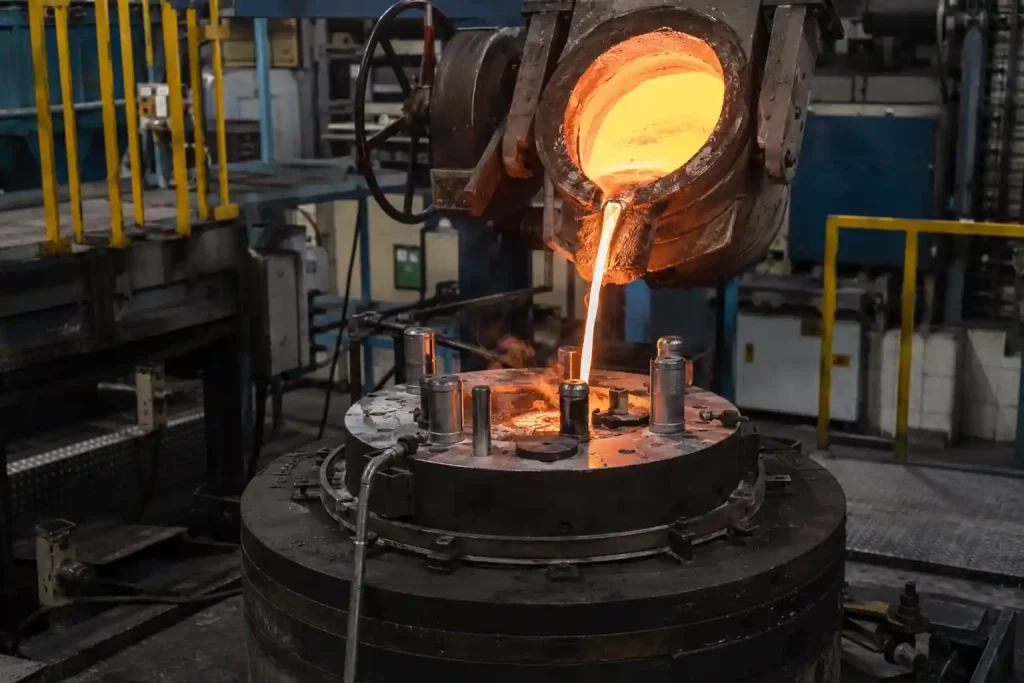
При литье под низким давлением (LPDC) используется давление воздуха 0,06–0,15 МПа для подачи расплавленного алюминия вверх в форму, где он плавно заполняет её и затвердевает под давлением. Данный процесс подходит для изготовления конструкционных деталей, таких как подрамники и корпуса аккумуляторов. Однако каким бы совершенным ни был сам процесс, некачественный проект всё равно приведёт к получению бракованных деталей. Данная статья предназначена для инженеров, занимающихся проектированием деталей для литья под низким давлением: в ней рассматриваются вопросы определения толщины стенок, допусков и углов наклона, а также правила проектирования, характерные именно для LPDC, и способы предотвращения пористости и усадки ещё на этапе проектирования. В качестве приложения приводится контрольный список для проверки чертежей.
Что такое литье под низким давлением?
При литье под низким давлением форма устанавливается над герметичной печью, подается сжатый воздух под давлением 0,06–0,15 МПа, который выталкивает металл по литниковой трубке для заполнения полости под давлением. Ключевое отличие от литья под высоким давлением заключается в характере заполнения: при литье под низким давлением заполнение происходит плавно с меньшим количеством уловленных газов, а детали можно подвергать термообработке. По сравнению с гравитационным литьем давление регулирует скорость заполнения и обеспечивает лучшую подачу материала, благодаря чему структура получается более плотной. Литье под низким давлением подходит для производства алюминиевых конструкционных деталей партиями от нескольких тысяч штук и более.
Как работает литье под низким давлением
Цикл LPDC состоит из шести этапов: закрытие и предварительный нагрев формы, создание давления, заполнение, удержание под давлением до затвердевания, сброс давления и открытие формы. Форма предварительно нагревается до 150–300 °C, сжатый воздух поступает в герметичную камеру, металл поднимается по литниковой трубке в полость, давление поддерживается до полного затвердевания, после чего форма открывается. Кривая давления и контроль температуры формы определяют качество наполнения и подачу материала на протяжении всего цикла, поэтому процесс LPDC требует строгого контроля технологического процесса.
Основные конструктивные параметры деталей LPDC
| Параметр | Рекомендуемое значение | Примечания |
|---|---|---|
| Толщина стенки | ≥3 мм, по возможности равномерно | Тонкие стенки затрудняют заполнение; резкие изменения толщины приводят к образованию «горячих точек» |
| Линейный допуск | ISO 8062 CT8 | Толщина стенки CT9; размеры деталей см. в таблице |
| Угол наклона | 1° внешний, 2–3° внутренний, диапазон 0,5–3° | Корректировка с учетом глубины рельефа и текстуры поверхности |
| Переходы между стенами | Постепенный | Во избежание усадки следует избегать резких переходов и отдельных участков с увеличенной толщиной |
| Углы | Филе | Следует избегать острых углов, в которых сосредотачиваются напряжения и которые ограничивают заполнение |
| Ребра | Используется для обеспечения жесткости | Используйте ребра вместо толстых стенок для снижения веса и предотвращения появления «горячих точек» |
Начните с толщины стенок и угла наклона, а затем проверьте переходы и скругления. Равномерная толщина стенок — это первое правило проектирования LPDC: участки с резким изменением толщины затвердевают с разной скоростью и чаще всего дают усадку.
Правила проектирования, характерные для LPDC
LPDC больше всего отличается от высокого давления и литье под действием силы тяжести В направлении наполнения: металл поднимается снизу через литниковую трубку. Это обусловливает три правила, которых нет в других технологиях.
Нижняя заслонка и тракт подачи. LPDC необходимо заполнять снизу, а положение литникового отверстия определяет траекторию подачи металла через подводящую трубку. Каждая толстая часть должна находиться на этой траектории, чтобы продолжать получать металл в процессе затвердевания; в противном случае в отдаленных от литникового отверстия участках возникнет «горячая точка», которая приведет к усадке.
Заранее проверьте расположение заслонок и подъемных труб. Расположение литниковых каналов и подводящих каналов не имеет прямого аналога в других процессах литья, и именно здесь чаще всего возникают дефекты, связанные с LPDC. Решить этот вопрос следует до изготовления режущего инструмента, а не после пробных запусков.
Следует избегать отдельных участков с утолщением. Толстые участки, которые невозможно подавать, являются зонами повышенной усадки. Необходимо проектировать участки таким образом, чтобы они соединялись с траекторией подачи, либо компенсировать это с помощью охлаждающих элементов и регулирования температуры формы.
Эти три правила — первое, на что обращает внимание литейное производство при рассмотрении чертежей LPDC.
Конструктивные недостатки и меры по их предотвращению
Три дефекта преобладают в деталях LPDC, и большинство из них можно предотвратить ещё на этапе проектирования:
- Пористость: увлеченный газ образуется в результате неравномерного заполнения; следует избегать тонких стенок и сложных сечений, вызывающих турбулентность. Растворенный газ поступает из расплава, и его содержание регулируется посредством дегазации.
- Усадка: возникает из-за недостаточного подачи воздуха; следует поддерживать равномерность температуры на стенках, избегать появления отдельных перегретых участков и полагаться на стояки и систему охлаждения.
- Холодные заслонки: металлические потоки соприкасаются, но не сплавляются; следует избегать чрезмерно тонких стенок и длинных путей заливки, а при необходимости повышать температуру заливки.
Проверка этих трех аспектов на этапе проектирования обходится гораздо дешевле, чем доработка после пробных запусков. Именно поэтому стандартная последовательность действий выглядит следующим образом: экспертиза проекта, моделирование, а затем испытания.
Материалы для литья под низким давлением
Компания LPDC использует термообрабатываемые алюминиевые литейные сплавы, чаще всего A356 (AlSi7Mg0,3), который обладает хорошей текучестью и поддается термообработке по режиму T6 для изготовления конструкционных деталей. ZL101A — это китайский аналог с аналогичными свойствами. Выбор материала следует осуществлять, ответив на два вопроса: требуется ли детали термообработка и предъявляются ли к условиям эксплуатации требования по термостойкости или коррозионной стойкости?
Контрольный список по проектированию LPDC
Перед началом проверки чертежа выполните следующие шесть проверок:
- Толщина стенки составляет ≥3 мм и является достаточно равномерной?
- Происходят ли переходы постепенно, без отдельных очагов напряженности?
- Углы скоса составляют 1° снаружи и 2–3° изнутри?
- Углы скруглены?
- Находятся ли толстые участки на пути подачи (доступные при загрузке снизу)?
- Было ли проверено положение затвора и подъемника?
Пройдите все шесть этапов — и конструкция готова к моделированию. Устраните недостатки конструкции до изготовления режущего инструмента.
Часто задаваемые вопросы
Какова минимальная толщина стенки для LPDC? Стандартный размер составляет ≥3 мм. При гладкой заливке толщина может быть меньше, однако при толщине менее 2 мм сопротивление заливке возрастает, что требует более точного контроля кривой давления и температуры формы, что приводит к увеличению затрат и рисков.
Какую допуски может выдерживать LPDC? Линейные размеры, как правило, соответствуют стандарту ISO 8062 класса CT8, а толщина стенок — классу CT9. Размеры деталей см. в таблице; более плотные посадки можно получить механической обработкой после литья.
Какой угол наклона требуется для LPDC? Минимальный уклон 1° на наружных поверхностях и 2–3° на внутренних поверхностях с поправкой на глубину элементов и текстуру поверхности. Слишком малый уклон приводит к натяжению и появлению царапин на поверхности при извлечении детали; слишком большой уклон приводит к перерасходу материала.
Какие дефекты чаще всего встречаются в LPDC? Пористость, усадка и холодные швы. Равномерная толщина стенок, отсутствие изолированных зон перегрева и четкий путь подачи материала позволяют предотвратить большинство этих проблем еще на этапе проектирования.
Нужно ли проводить моделирование перед изготовлением инструментов? Рекомендуется. Маршруты заливки LPDC и подача расплава представляют собой сложные процессы; моделирование позволяет прогнозировать распределение дефектов ещё до изготовления пресс-форм, а затем это подтверждается пробными запусками, что позволяет значительно сократить затраты, связанные с методом проб и ошибок.
Заключение
Конструкция LPDC сводится к трём основным моментам: равномерные стенки, правильный уклон и открытый канал подачи. Запомните следующие значения: толщина стенки ≥3 мм, допуск CT8, уклон 1–3°. Помните правило LPDC: заливка происходит снизу, поэтому толстые участки должны соединяться с каналом подачи. Проведите эти проверки на этапе проектирования — и количество брака при пробном и серийном производстве резко снизится. Если ваша деталь требует экспертизы конструкции, отправьте чертеж инженерной команде MinHe. Мы проверим толщину стенок, допуски и путь подачи по всем пунктам и предоставим отзыв о технологичности с предложением технологического процесса.