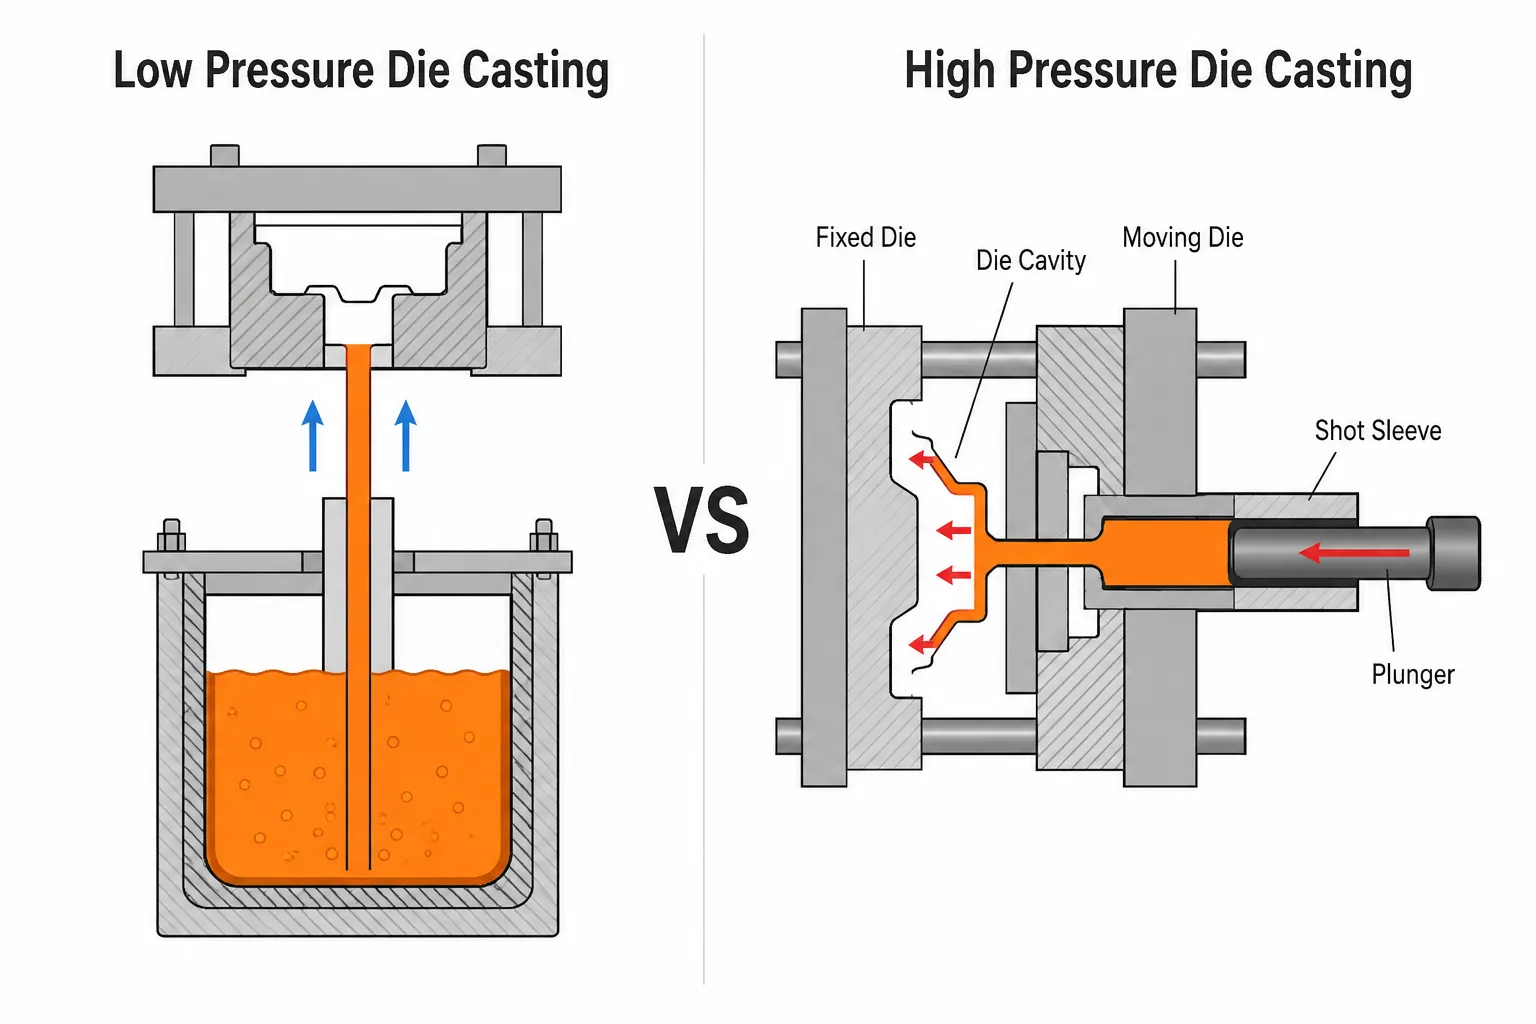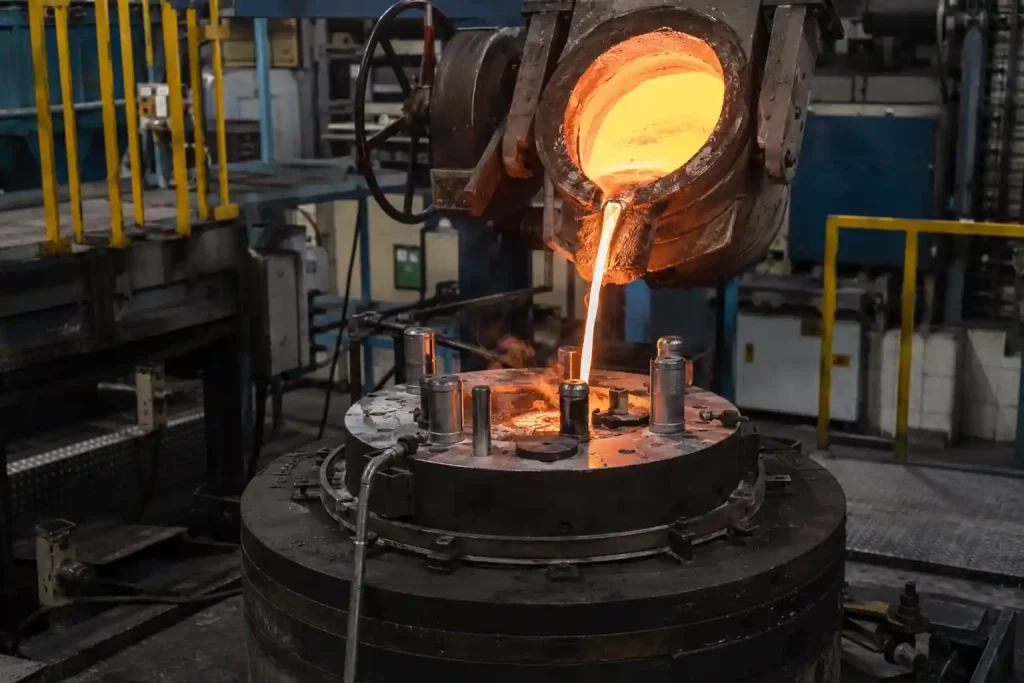
A fundição sob baixa pressão (LPDC) utiliza uma pressão de ar de 0,06 a 0,15 MPa para empurrar o alumínio fundido para cima, para dentro de um molde, preenchendo-o suavemente e solidificando-se sob pressão. O processo é adequado para peças estruturais, tais como subestruturas e caixas de baterias. No entanto, por melhor que seja o processo, um projeto deficiente continua a produzir peças com defeito. Este artigo destina-se a engenheiros que projetam peças por LPDC: aborda como definir a espessura das paredes, as tolerâncias e os ângulos de desbaste, quais as regras de projeto específicas do LPDC e como evitar a porosidade e o encolhimento na fase de projeto. Está incluída uma lista de verificação de projeto para a revisão de desenhos.
O que é a fundição sob baixa pressão?
Na fundição sob baixa pressão, o molde é colocado acima de um forno selado, aplica-se ar comprimido a uma pressão de 0,06-0,15 MPa e o metal é empurrado por um tubo de alimentação para preencher a cavidade sob pressão. A principal diferença em relação à fundição sob pressão elevada reside no comportamento de enchimento: a LPDC enche de forma suave, com menor retenção de gás, e as peças podem ser submetidas a tratamento térmico. Em comparação com a fundição por gravidade, a pressão controla a velocidade de enchimento e proporciona uma alimentação mais eficaz, pelo que a estrutura é mais densa. A LPDC é adequada para peças estruturais de alumínio em séries de alguns milhares de peças ou mais.
Como funciona a fundição por injeção a baixa pressão
O ciclo LPDC tem seis etapas: fechar e pré-aquecer o molde, pressurizar, encher, manter sob pressão para solidificar, libertar a pressão e abrir o molde. A matriz é pré-aquecida a 150-300 °C; o ar comprimido entra no forno selado; o metal sobe através do tubo de alimentação para a cavidade; a pressão é mantida até que a solidificação esteja completa; e, em seguida, a matriz abre-se. A curva de pressão e a temperatura da matriz determinam a qualidade do enchimento e a alimentação ao longo de todo o ciclo, razão pela qual o LPDC exige um controlo rigoroso do processo.
Parâmetros-chave de conceção para peças LPDC
| Parâmetro | Valor recomendado | Notas |
|---|---|---|
| Espessura da parede | ≥3 mm, o mais uniforme possível | As paredes finas resistem ao enchimento; as variações bruscas de espessura criam pontos quentes |
| Tolerância linear | ISO 8062 CT8 | Espessura da parede CT9; consulte a tabela para verificar as dimensões da peça |
| Ângulo de inclinação | 1° externo, 2-3° interno, intervalo de 0,5-3° | Ajustar em função da profundidade dos detalhes e da textura da superfície |
| Transições nas paredes | Gradual | Evite mudanças bruscas e secções espessas isoladas para reduzir o encolhimento |
| Cantos | Em filetes | Evite cantos agudos que concentrem a tensão e limitem o enchimento |
| Costelas | Utilizado para conferir rigidez | Utilize nervuras em vez de paredes mais espessas para controlar o peso e os pontos de sobreaquecimento |
Comece pela espessura da parede e pelo ângulo de desbaste e, em seguida, verifique as transições e os filetes. A espessura uniforme da parede é a primeira regra do projeto LPDC: as secções cuja espessura muda repentinamente solidificam a ritmos diferentes e, na maioria das vezes, encolhem.
Regras de conceção exclusivas da LPDC
O LPDC difere sobretudo da alta pressão e fundição por gravidade Na direção de enchimento: o metal sobe a partir do fundo através do tubo de alimentação. Isso dá origem a três regras que não se encontram noutros processos.
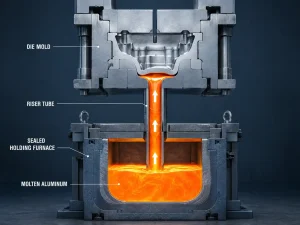
Entrada inferior e percurso de alimentação. O LPDC deve ser preenchido a partir da base, e a posição da porta define o percurso de alimentação através do tubo ascendente. Cada secção espessa deve situar-se nesse percurso de alimentação para continuar a receber metal durante a solidificação; um ponto quente afastado da porta irá encolher.
Verifique atempadamente as posições das comportas e dos tubos ascendentes. A colocação da porta e do canal de alimentação não tem equivalente direto noutros processos de fundição e é aí que os defeitos do LPDC surgem com maior frequência. Resolva esta questão antes de cortar as ferramentas, e não após os ensaios.
Evite secções espessas isoladas. As secções espessas que não podem ser alimentadas constituem pontos críticos de contração. Conceba as secções de forma a que se liguem ao percurso de alimentação ou compense esta situação com resfriadores e controlo da temperatura da matriz.
Estas três regras são os primeiros aspetos que uma fundição verifica ao analisar os desenhos da LPDC.
Defeitos de conceção e prevenção
Três defeitos predominam nas peças do LPDC, e a maioria pode ser evitada ainda na fase de conceção:
- Porosidade: o gás arrastado resulta de um enchimento instável; evite paredes finas e secções complexas que provoquem turbulência. O gás dissolvido provém da massa fundida e é controlado através da desgaseificação.
- Encolhimento: deve-se a uma alimentação insuficiente; mantenha as paredes uniformes, evite pontos quentes isolados e recorra a tubos ascendentes e a um sistema de refrigeração adequado.
- Fechos a frio: os jatos de metal encontram-se sem se fundirem; evite paredes excessivamente finas e percursos de enchimento longos e aumente a temperatura de vazamento quando necessário.
Verificar estes três aspetos na fase de conceção custa muito menos do que ter de refazer o trabalho após os testes. É por isso que o processo padrão consiste na revisão do projeto, na simulação e, por fim, nos testes.
Materiais para fundição sob baixa pressão
A LPDC utiliza ligas de alumínio fundido passíveis de tratamento térmico, sendo a mais comum a A356 (AlSi7Mg0,3), que apresenta boa fluidez e responde ao tratamento térmico T6 para peças estruturais. A ZL101A é o equivalente chinês com propriedades semelhantes. Escolha o material com base em duas questões: a peça necessita de tratamento térmico e o ambiente de utilização exige resistência à temperatura ou à corrosão?
Lista de verificação de conceção da LPDC
Verifique estes seis pontos antes da revisão do desenho:
- A espessura da parede é ≥3 mm e razoavelmente uniforme?
- As transições são graduais, sem pontos críticos isolados?
- Os ângulos de desbaste são de 1° no exterior e de 2-3° no interior?
- Os cantos têm arredondamento?
- Existem secções espessas no percurso de alimentação (acessíveis através do enchimento pela parte inferior)?
- A posição da comporta e do tubo ascendente já foi verificada?
Se passar nos seis, o projeto fica pronto para simulação. Resolva os problemas de projeto antes de avançar para a produção das ferramentas de corte.
Perguntas Frequentes
Qual é a espessura mínima da parede para o LPDC? A norma de conceção é ≥3 mm. No caso de um enchimento uniforme, é possível utilizar espessuras menores, mas abaixo dos 2 mm a resistência ao enchimento aumenta, exigindo um controlo mais preciso da curva de pressão e da temperatura da matriz, o que acarreta custos e riscos adicionais.
Qual é a tolerância que o LPDC pode suportar? As dimensões lineares cumprem normalmente a norma ISO 8062 CT8, com espessura de parede conforme CT9. Consulte a tabela para verificar as dimensões da peça; é possível obter ajustes mais apertados através de usinagem após a fundição.
Qual é o ângulo de inclinação necessário para o LPDC? 1° no mínimo nas superfícies externas e 2-3° nas superfícies internas, ajustado em função da profundidade dos detalhes e da textura da superfície. Um ângulo de inclinação demasiado pequeno provoca puxões e risca a superfície durante a ejeção; um ângulo de inclinação demasiado grande desperdiça material.
Que defeitos são comuns no LPDC? Porosidade, retração e falhas de soldadura a frio. Paredes uniformes, ausência de pontos quentes isolados e um percurso de alimentação bem definido permitem evitar a maioria destes problemas ainda na fase de conceção.
É necessário realizar uma simulação antes da produção das ferramentas? Recomendado. Os percursos de enchimento LPDC e a alimentação durante a solidificação são complexos; a simulação prevê a distribuição de defeitos antes da fabricação das ferramentas, sendo posteriormente confirmada por ensaios, o que permite poupar custos significativos associados ao método de tentativa e erro.
Conclusão
O projeto de peças LPDC resume-se a três aspetos: paredes uniformes, inclinação correta e um percurso de alimentação desobstruído. Lembre-se dos valores: espessura da parede ≥3 mm, tolerância CT8, inclinação de 1 a 3°. Lembre-se da regra das peças LPDC: o enchimento ocorre a partir da base, pelo que as secções mais espessas devem estar ligadas ao percurso de alimentação. Efetue estas verificações na fase de conceção e os defeitos nos ensaios e na produção diminuirão drasticamente. Se a sua peça necessitar de uma revisão de conceção, envie o desenho à equipa de engenharia da MinHe. Verificamos a espessura das paredes, as tolerâncias e o percurso de alimentação ponto a ponto e fornecemos feedback sobre a fabricabilidade, juntamente com uma proposta de processo.