

Beim Niederdruck-Druckguss (LPDC) wird geschmolzenes Aluminium mit einem Luftdruck von 0,06–0,15 MPa nach oben in eine Form gedrückt, wo es diese gleichmäßig ausfüllt und unter Druck erstarrt. Das Verfahren eignet sich für Strukturbauteile wie Hilfsrahmen und Batteriegehäuse. Doch egal, wie gut das Verfahren auch sein mag: Eine schlechte Konstruktion führt dennoch zu fehlerhaften Bauteilen. Dieser Artikel richtet sich an Ingenieure, die LPDC-Bauteile konstruieren: Er behandelt die Festlegung von Wandstärken, Toleranzen und Entformungsschrägen, erläutert die für LPDC spezifischen Konstruktionsregeln und zeigt auf, wie Porosität und Schrumpfung bereits in der Konstruktionsphase vermieden werden können. Eine Konstruktionscheckliste für die Zeichnungsprüfung ist ebenfalls enthalten.
Was ist Niederdruckgießen?
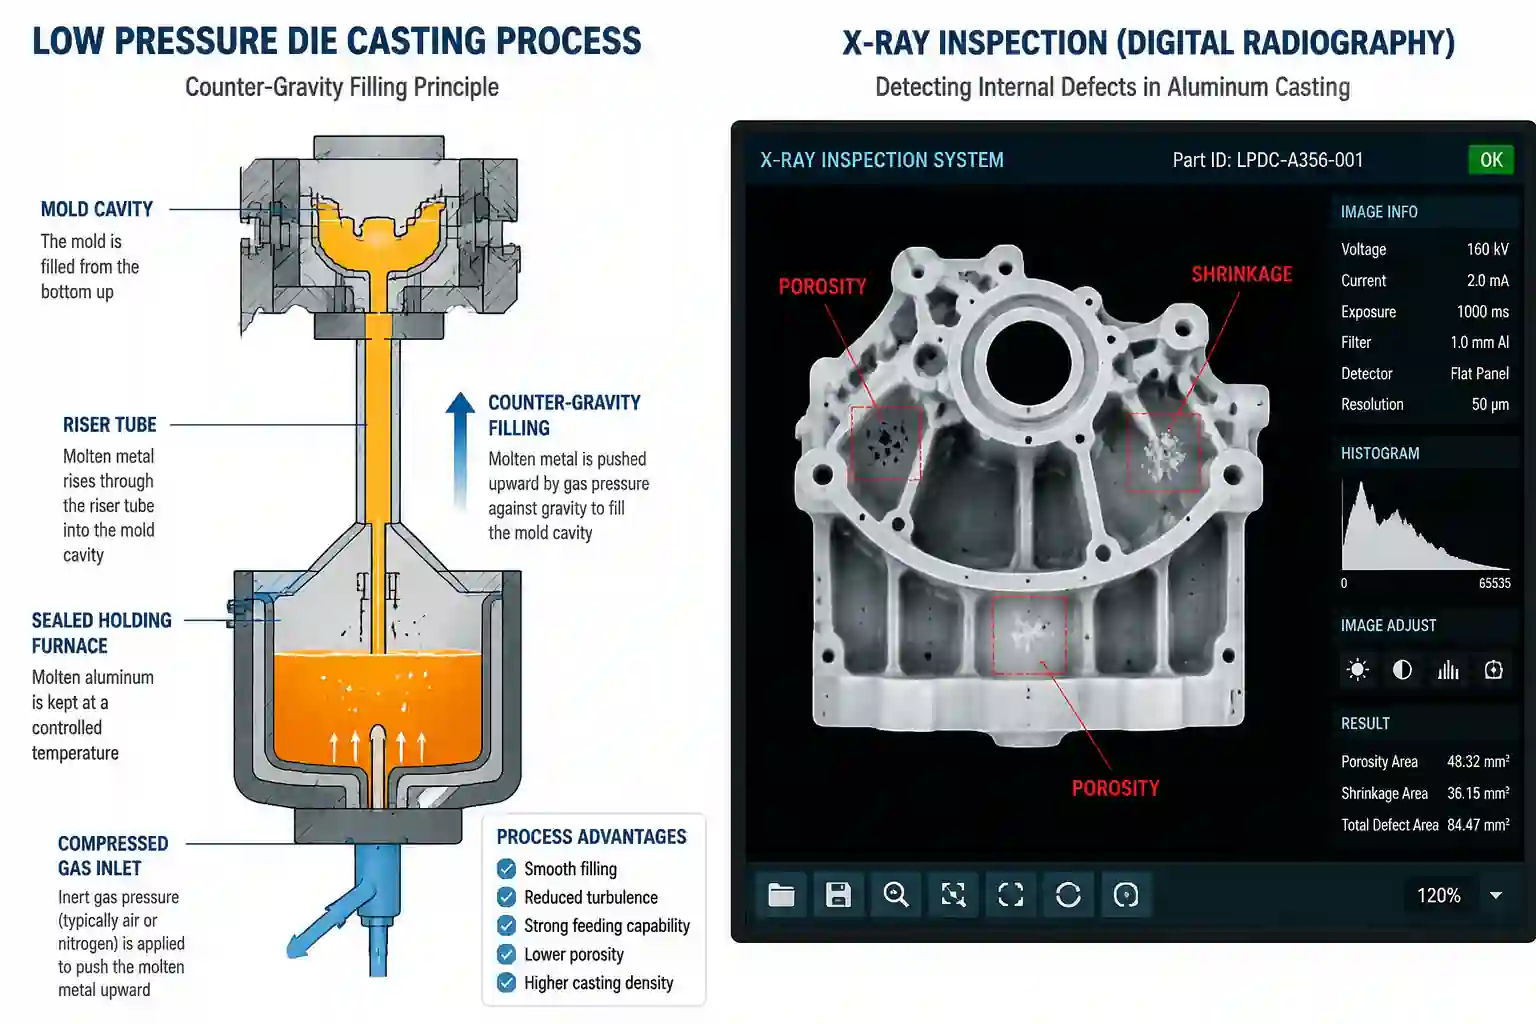
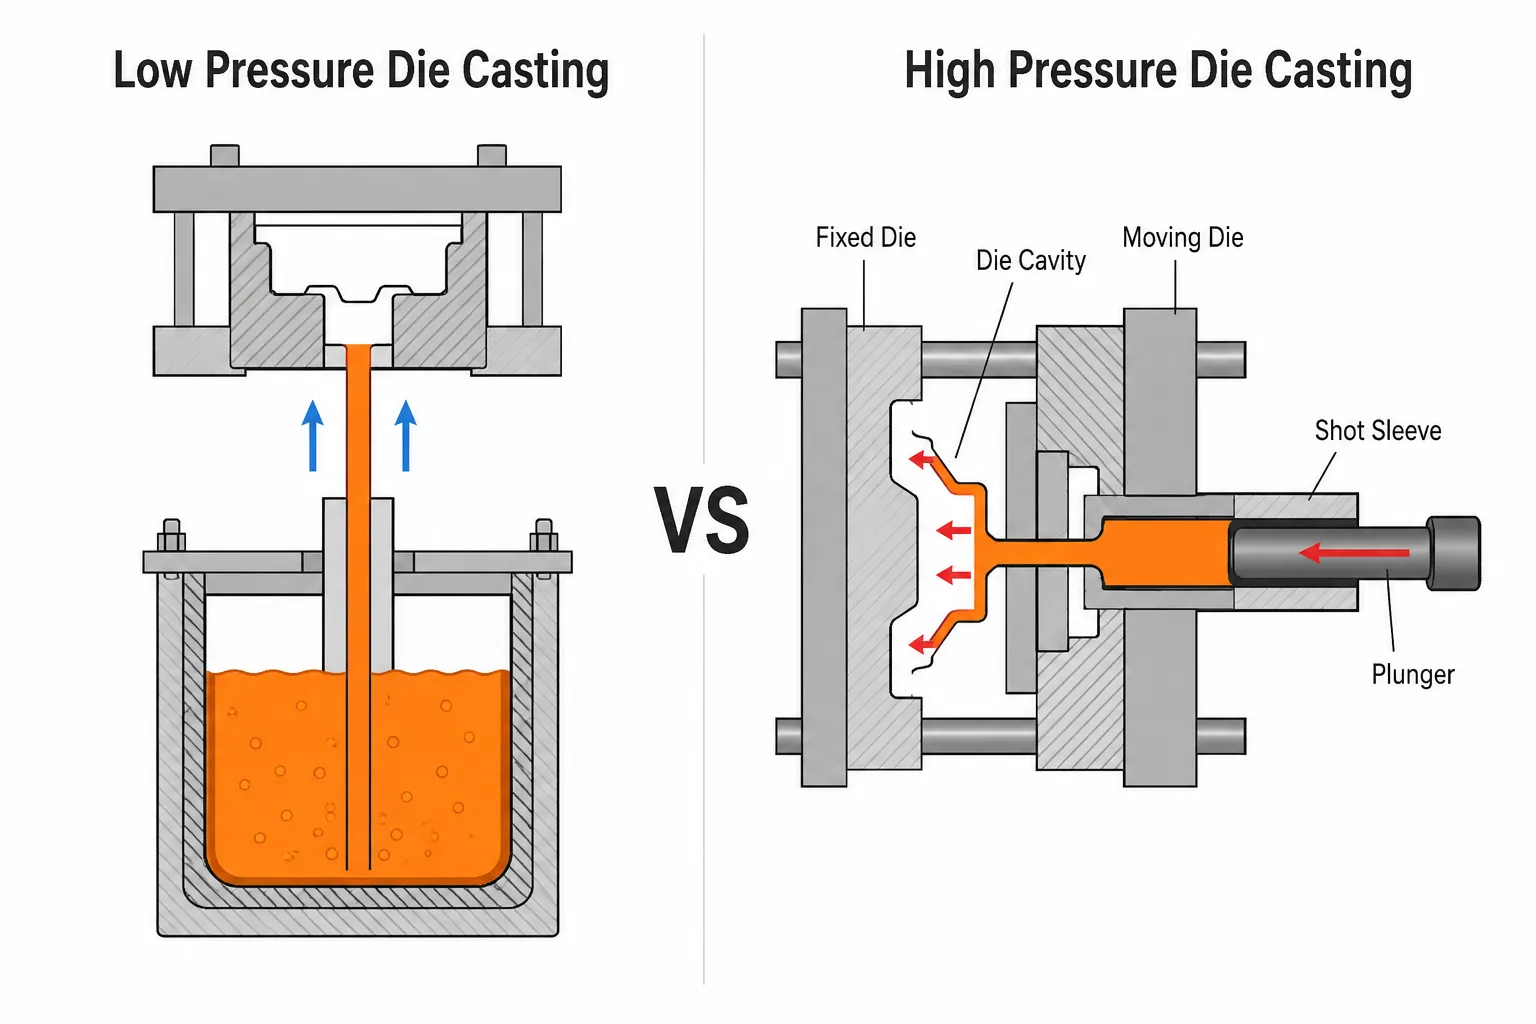
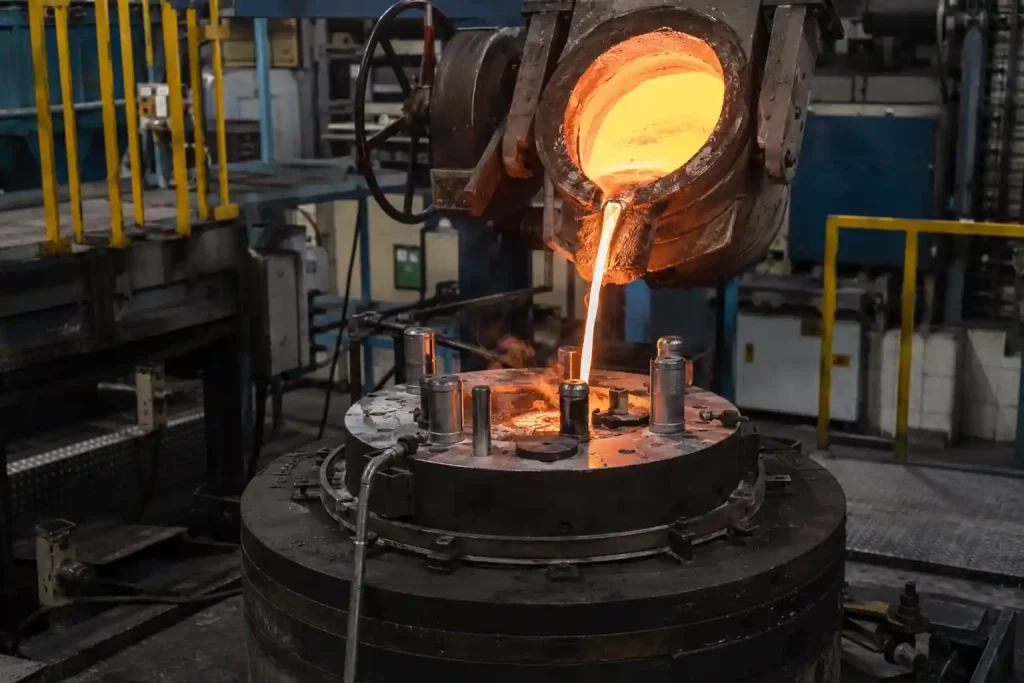
Beim Niederdruck-Druckguss wird die Form über einem abgedichteten Ofen angebracht, mit 0,06–0,15 MPa Druckluft beaufschlagt und das Metall durch ein Speiserohr nach oben gedrückt, um den Formhohlraum unter Druck zu füllen. Der wesentliche Unterschied zum Hochdruck-Druckguss liegt im Füllverhalten: Beim Niederdruck-Druckguss (LPDC) erfolgt die Befüllung gleichmäßig mit geringerer Gaseinschlussbildung, und die Teile können wärmebehandelt werden. Im Vergleich zum Schwerkraftguss sorgt der Druck für eine kontrollierte Füllgeschwindigkeit und eine bessere Zuführung, wodurch die Struktur dichter ausfällt. LPDC eignet sich für Aluminium-Strukturteile in Stückzahlen ab einigen Tausend.
So funktioniert der Niederdruck-Druckguss
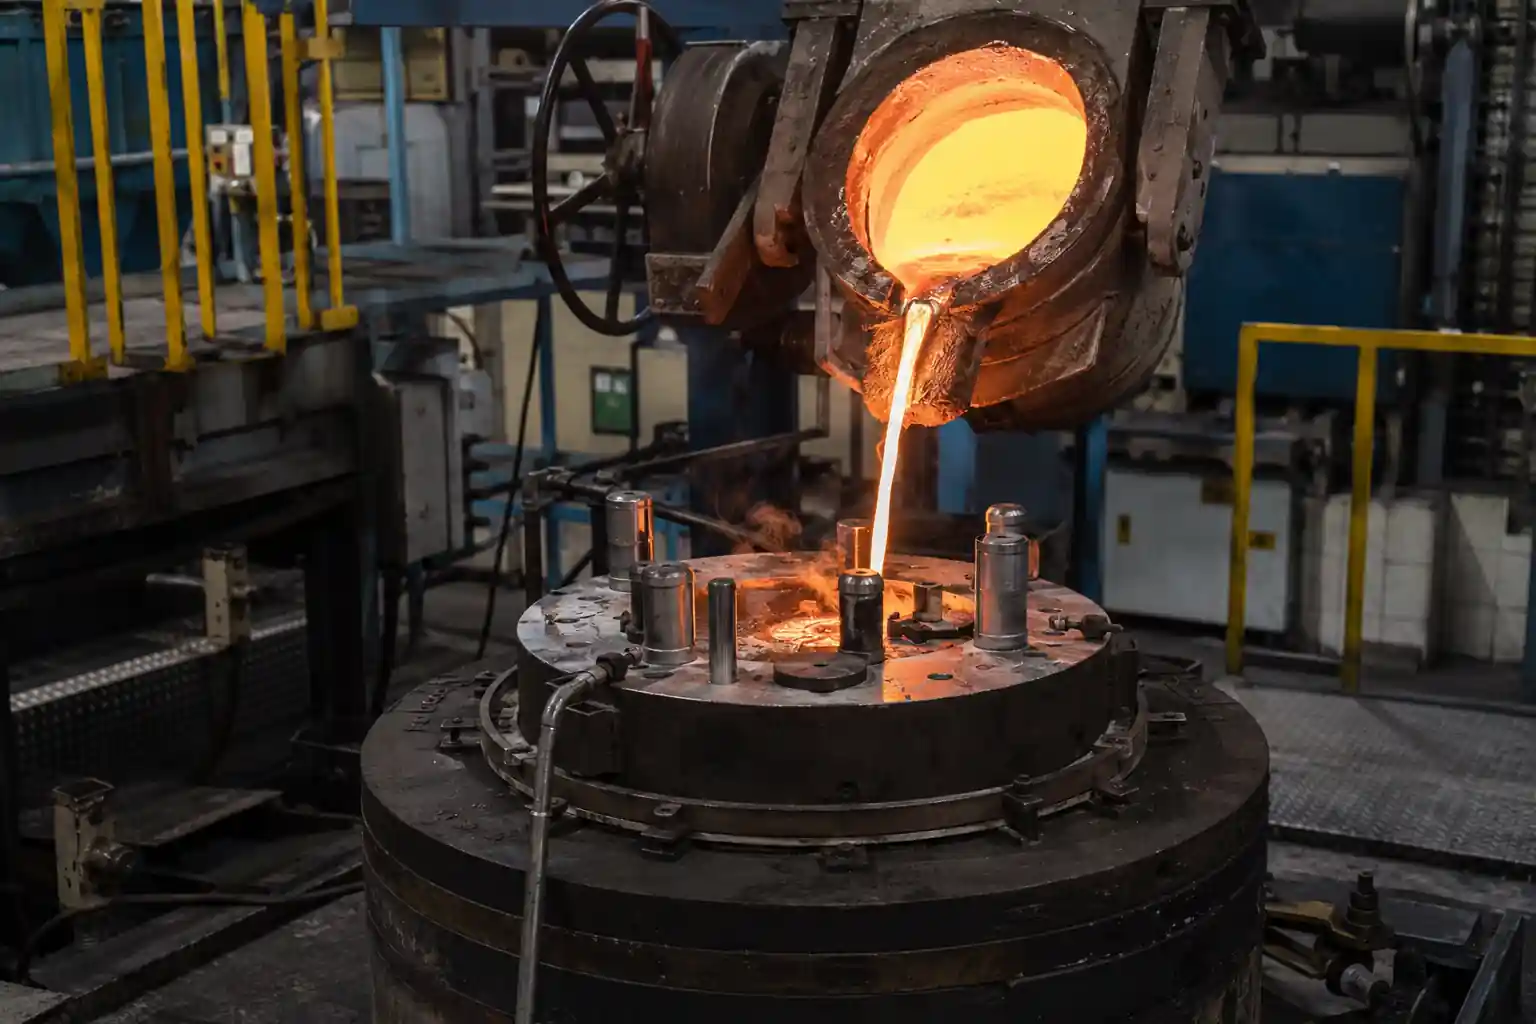
Der LPDC-Zyklus umfasst sechs Schritte: Schließen und Vorheizen der Form, Druckbeaufschlagung, Befüllung, Halten unter Druck zur Erstarrung, Druckentlastung und Öffnen der Form. Die Form wird auf 150–300 °C vorgewärmt, Druckluft strömt in den geschlossenen Ofen, das Metall steigt durch das Steigrohr in den Formhohlraum auf, der Druck wird bis zur vollständigen Erstarrung aufrechterhalten, dann öffnet sich die Form. Die Druckkurve und die Formtemperatur steuern die Füllqualität und die Zufuhr während des gesamten Zyklus, weshalb das LPDC-Verfahren eine strenge Prozesssteuerung erfordert.
Wichtige Konstruktionsparameter für LPDC-Bauteile
| Parameter | Empfohlener Wert | Anmerkungen |
|---|---|---|
| Wandstärke | ≥ 3 mm, möglichst gleichmäßig | Dünne Wände lassen sich nur schwer befüllen; abrupte Änderungen der Wandstärke führen zu Überhitzungsstellen |
| Lineare Toleranz | ISO 8062 CT8 | Wandstärke CT9; die Abmessungen des Bauteils sind der Tabelle zu entnehmen |
| Entwurfswinkel | 1° extern, 2–3° intern, Bereich 0,5–3° | Anpassung an die Tiefe der Merkmale und die Oberflächenstruktur |
| Wandübergänge | Schrittweise | Vermeiden Sie abrupte Übergänge und vereinzelte dickere Abschnitte, um die Schrumpfung zu verringern |
| Ecken | Filetiert | Vermeiden Sie scharfe Kanten, die Spannungen bündeln und das Befüllen erschweren |
| Rippchen | Wird zur Versteifung verwendet | Verwenden Sie Rippen anstelle von dickeren Wänden, um das Gewicht und lokale Überhitzungen zu kontrollieren |
Beginnen Sie mit der Wandstärke und dem Entformungswinkel und überprüfen Sie anschließend die Übergänge und Verrundungen. Eine gleichmäßige Wandstärke ist die erste Regel bei der LPDC-Konstruktion: Bereiche, in denen sich die Wandstärke plötzlich ändert, erstarren mit unterschiedlichen Geschwindigkeiten und schrumpfen meist stärker.
Für LPDC spezifische Designregeln
LPDC unterscheidet sich am stärksten vom Hochdruck und Schwerkraftguss In Füllrichtung: Das Metall steigt vom Boden aus durch das Steigrohr nach oben. Daraus ergeben sich drei Grundsätze, die Sie bei anderen Verfahren nicht finden werden.
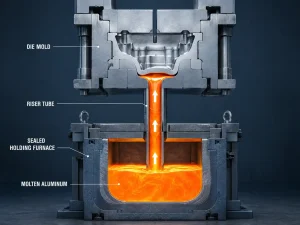
Unterer Einlauf und Zuführweg. LPDC muss von unten befüllt werden, und die Position des Angusses bestimmt den Zuführweg durch das Steigrohr. Jeder dicke Abschnitt muss auf diesem Zuführweg liegen, damit er während der Erstarrung kontinuierlich mit Metall versorgt wird; ein Hotspot, der weit vom Anguss entfernt ist, schrumpft.
Überprüfen Sie frühzeitig die Positionen der Absperrschleuse und des Steigrohrs. Die Platzierung von Anguss und Steigkanal hat in anderen Gussverfahren keine direkte Entsprechung und ist der Punkt, an dem LPDC-Fehler am häufigsten ihren Ursprung haben. Klären Sie dies vor dem Zerspanen der Gussformen und nicht erst nach den Testläufen.
Vermeiden Sie vereinzelte dicke Abschnitte. Dicke Abschnitte, die nicht zugeführt werden können, sind Schrumpfungs-Hotspots. Die Abschnitte sollten so konstruiert werden, dass sie an den Zuführweg anschließen, oder es sollte durch Kühlkörper und eine Temperaturregelung der Form ausgeglichen werden.
Diese drei Regeln sind die ersten Punkte, die eine Gießerei bei der Prüfung von LPDC-Zeichnungen überprüft.
Konstruktionsfehler und deren Vermeidung
Drei Mängel betreffen vor allem LPDC-Komponenten, und die meisten lassen sich bereits in der Konstruktionsphase vermeiden:
- Porosität: Eingeschlossenes Gas entsteht durch eine instabile Befüllung; vermeiden Sie dünne Wände und komplexe Querschnitte, die Turbulenzen verursachen. Gelöstes Gas stammt aus der Schmelze und wird durch Entgasung kontrolliert.
- Schrumpfung: Dies ist auf eine unzureichende Belüftung zurückzuführen; sorgen Sie für gleichmäßige Wandflächen, vermeiden Sie vereinzelte Überhitzungsstellen und setzen Sie auf Steigrohre und ein geeignetes Kühlkonzept.
- Kaltverschlüsse: Die Metallströme treffen aufeinander, ohne sich zu verbinden; vermeiden Sie zu dünne Wände und lange Füllwege und erhöhen Sie die Gießtemperatur bei Bedarf.
Die Überprüfung dieser drei Punkte bereits in der Entwurfsphase ist weitaus kostengünstiger als Nachbesserungen nach Testläufen. Deshalb lautet der Standardablauf: Entwurfsprüfung, Simulation und anschließend Test.
Werkstoffe für den Niederdruckdruckguss
LPDC verwendet wärmebehandelbare Aluminiumgusslegierungen, am häufigsten A356 (AlSi7Mg0,3), die eine gute Fließfähigkeit aufweist und sich für die T6-Wärmebehandlung von Bauteilen eignet. ZL101A ist das chinesische Äquivalent mit ähnlichen Eigenschaften. Die Materialauswahl richtet sich nach zwei Fragen: Benötigt das Bauteil eine Wärmebehandlung, und erfordern die Einsatzbedingungen Temperatur- oder Korrosionsbeständigkeit?
LPDC-Entwurfs-Checkliste
Führen Sie vor der Zeichnungsprüfung diese sechs Überprüfungen durch:
- Beträgt die Wandstärke ≥ 3 mm und ist sie hinreichend gleichmäßig?
- Verlaufen die Übergänge allmählich, ohne vereinzelte Brennpunkte?
- Betragen die Entformungsschrägen außen 1° und innen 2–3°?
- Sind die Ecken abgerundet?
- Befinden sich dicke Abschnitte auf dem Zuführweg (die über die Befüllung von unten erreichbar sind)?
- Wurden die Position des Schiebers und des Steigrohrs überprüft?
Wenn alle sechs Kriterien erfüllt sind, ist der Entwurf bereit für die Simulation. Beheben Sie etwaige Konstruktionsprobleme, bevor Sie die Werkzeuge anfertigen lassen.
Häufig gestellte Fragen
Wie groß ist die Mindestwandstärke bei LPDC? Der Konstruktionsstandard liegt bei ≥ 3 mm. Bei einer glatten Füllung sind auch geringere Dicken möglich, doch unterhalb von 2 mm steigt der Füllwiderstand, was eine präzisere Steuerung der Druckkurve und der Formtemperatur erfordert, was wiederum zusätzliche Kosten und Risiken mit sich bringt.
Welche Toleranz kann LPDC einhalten? Die linearen Maße entsprechen in der Regel der Norm ISO 8062 CT8, die Wandstärke der Norm CT9. Die Teilegrößen entnehmen Sie bitte der Tabelle; engere Passungen können nach dem Guss bearbeitet werden.
Welchen Anstellwinkel benötigt LPDC? Mindestens 1° an Außenflächen und 2–3° an Innenflächen, angepasst an die Tiefe der Formteile und die Oberflächenstruktur. Ein zu geringer Formschrägwinkel führt beim Auswerfen zu Zugkräften und Kratzern an der Oberfläche; ein zu großer Formschrägwinkel verursacht Materialverschwendung.
Welche Defekte treten bei LPDC häufig auf? Porosität, Schrumpfung und Kaltverschlüsse. Gleichmäßige Wandstärken, das Fehlen vereinzelter Überhitzungsstellen und ein klarer Angussweg verhindern die meisten dieser Probleme bereits in der Konstruktionsphase.
Ist vor der Werkzeugfertigung eine Simulation erforderlich? Empfehlenswert. LPDC-Füllwege und die Zuführung beim Erstarren sind komplex; die Simulation prognostiziert die Verteilung von Fehlern bereits vor der Werkzeugherstellung, was anschließend durch Testläufe bestätigt wird, wodurch erhebliche Kosten für Versuch und Irrtum eingespart werden.
Schlussfolgerung
Bei der Konstruktion von LPDC-Teilen kommt es auf drei Dinge an: gleichmäßige Wandstärken, korrekte Entformungsschräge und einen offenen Zuführweg. Beachten Sie die folgenden Werte: Wandstärke ≥ 3 mm, Toleranz CT8, Entformungsschräge 1–3°. Beachten Sie die LPDC-Regel: Die Füllung erfolgt von unten, daher müssen dicke Abschnitte an den Zuführweg angeschlossen sein. Führen Sie diese Prüfungen bereits in der Konstruktionsphase durch, dann sinken die Fehlerquoten bei Probelaufen und in der Serienfertigung deutlich. Wenn Ihr Bauteil einer Konstruktionsprüfung bedarf, senden Sie die Zeichnung an das MinHe-Konstruktionsteam. Wir prüfen Wandstärke, Toleranzen und Zuführweg Punkt für Punkt und geben Ihnen Feedback zur Herstellbarkeit zusammen mit einem Prozessvorschlag.