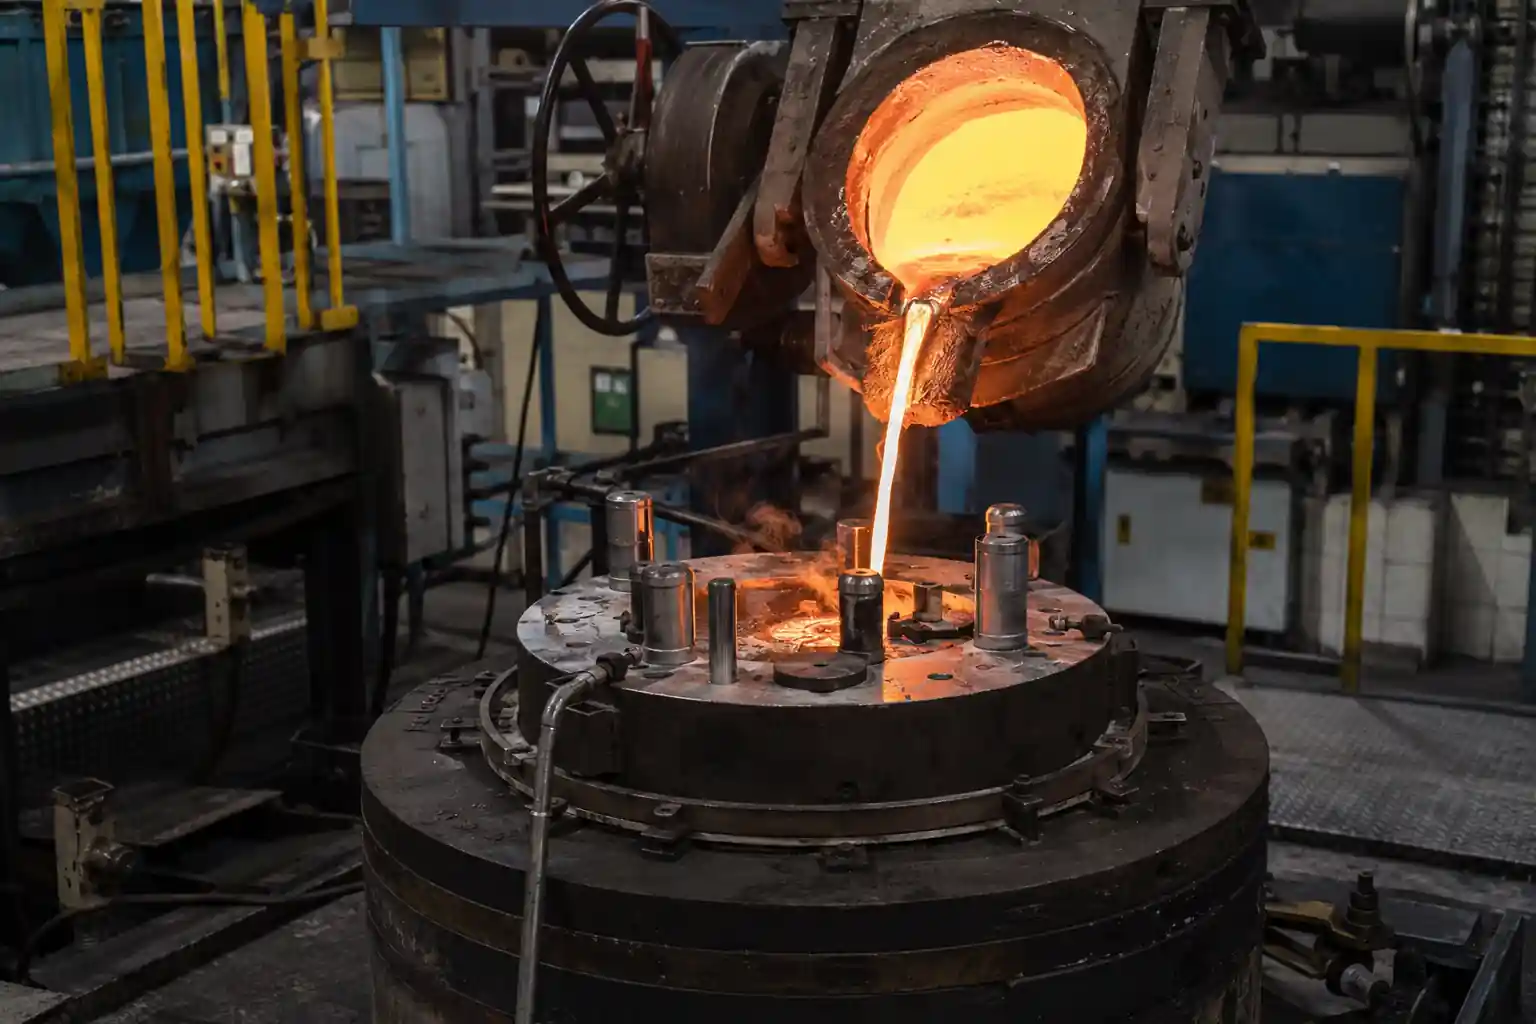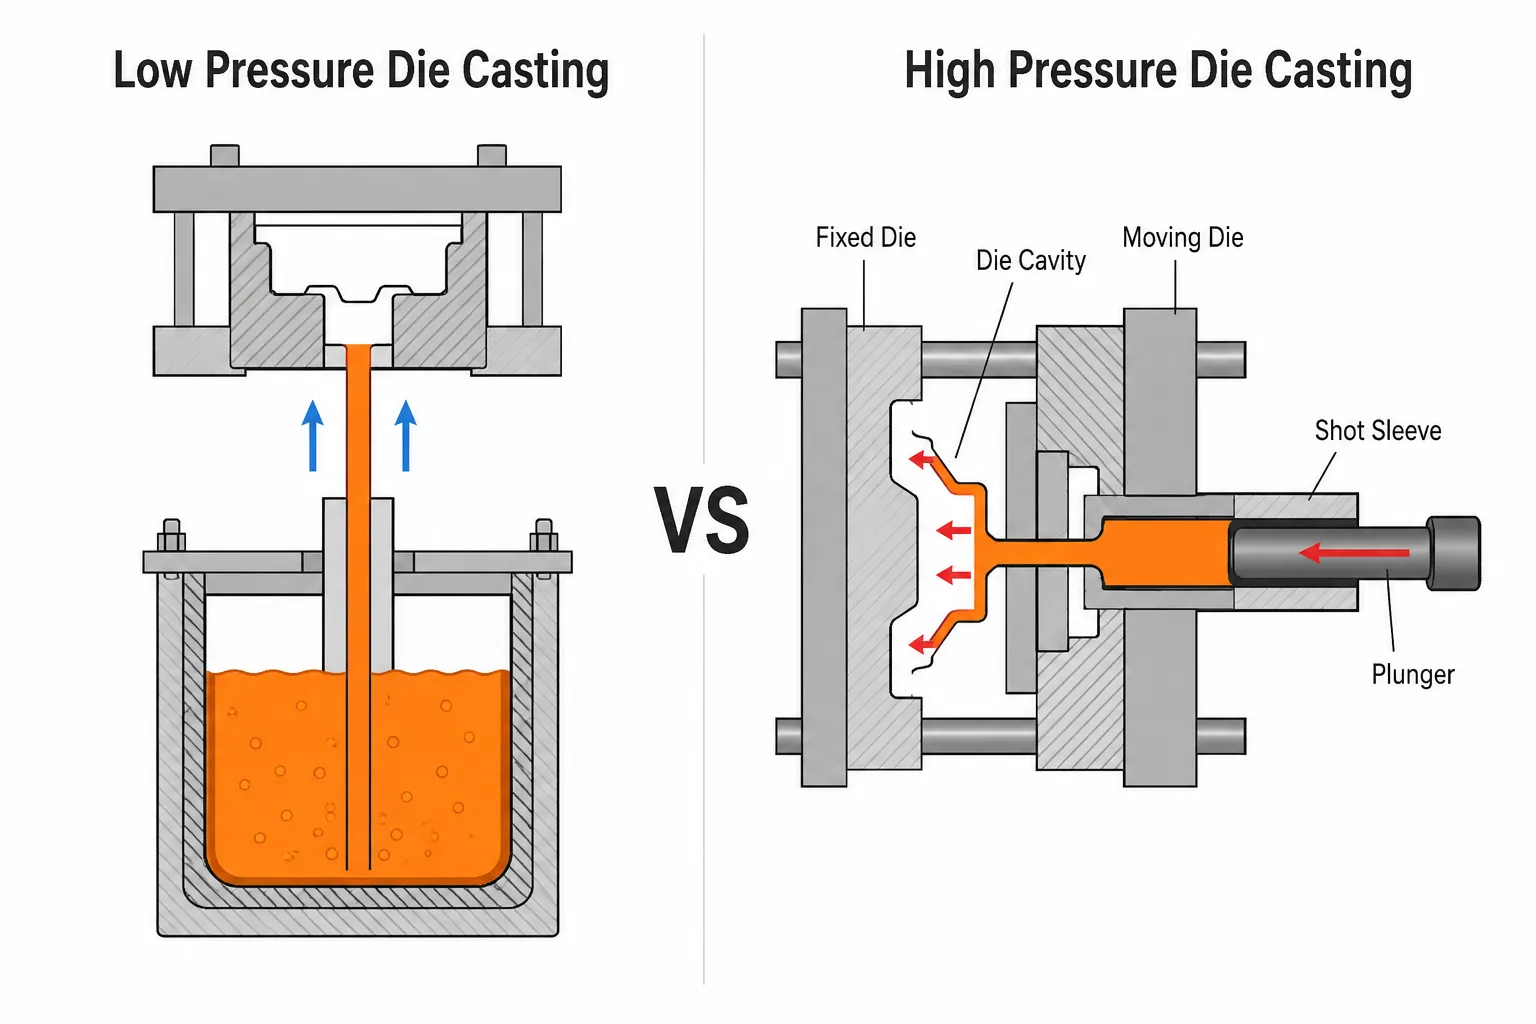


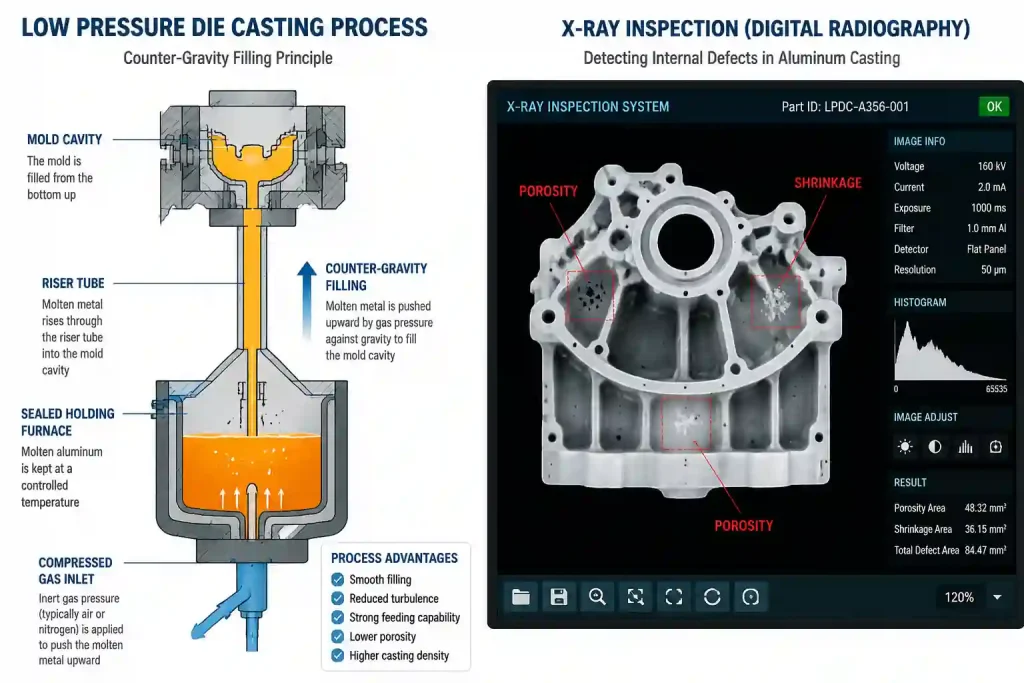
Der Niederdruck-Druckguss ist ein Gießverfahren gegen die Schwerkraft, bei dem komprimiertes Gas in einen geschlossenen Warmhalteofen eingeleitet wird, wodurch die Metallschmelze gleichmäßig durch ein Speiserohr nach oben gedrückt wird und den Formhohlraum ausfüllt, wo die Erstarrung unter Druck stattfindet. Im Vergleich zum Schwerkraftguss bietet der Niederdruckdruckguss eine stabile Formfüllung und eine hohe Zuführleistung, wodurch die Dichte der Gussstruktur deutlich verbessert wird. Doch trotz dieser offensichtlichen Verfahrensvorteile weisen Niederdruckdruckgussprodukte unvermeidlich verschiedene Gussfehler auf. Die genaue Identifizierung und Aussortierung fehlerhafter Teile, ohne das Produkt dabei zu beschädigen, ist zu einer zentralen Herausforderung in der Qualitätssicherung geworden – und die Technologie der zerstörungsfreien Prüfung (NDT) ist die zentrale Lösung für diese Herausforderung.
Typische Fehler und Qualitätsprobleme beim Niederdruckdruckguss
Häufige innere Mängel bei Niederdruckguss Zu den Mängeln zählen Gasporosität, Schrumpfhohlräume, Mikroschrumpfung, Gussfehler, Risse und Einschlüsse. Am Beispiel von wassergekühlten Gehäusen aus Aluminiumlegierungen führen die ungleichmäßige Wandstärke in dünnwandigen Abschnitten und die strukturellen Eigenschaften der inneren, tonnenförmigen Kühlwasserkanal-Sandkerne häufig zu Schrumpfung Hohlräume und Mikroschrumpfung – in der Praxis ist das frustrierendste Problem: „Man sieht es nicht, aber bei der Druckprüfung tritt Luft aus.“ A356-Leichtmetallräder neigen beim Niederdruck-Druckguss zudem zu Gasporosität und Schrumpfungshohlräumen.
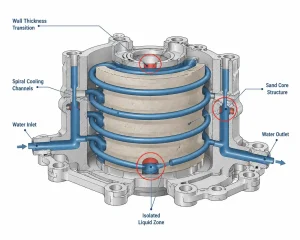
Die durch diese inneren Fehler verursachten Schäden sollten nicht unterschätzt werden. Gasporosität und Mikroschrumpfung verringern den effektiven tragenden Querschnitt des Gussteils erheblich und schwächen dessen mechanische Eigenschaften. Bei Funktionsbauteilen mit Dichtungs- oder Druckanforderungen können innere Poren zu Leckagewegen werden, was die langfristige Zuverlässigkeit beeinträchtigt. Was dies noch problematischer macht, ist die Tatsache, dass viele innere Fehler von außen völlig unsichtbar sind – ein Gussteil kann eine glatte Oberfläche aufweisen und die Maßprüfung bestehen, dennoch verborgene Fehler enthalten, die schwerwiegend genug sind, um im Betrieb zu einem Versagen zu führen. Daher reicht eine Oberflächenprüfung allein bei weitem nicht aus; eine systematische Bewertung mittels zerstörungsfreier Prüfverfahren ist unerlässlich.
ZfP-Verfahren im Niederdruck-Druckguss
In diesem Kapitel werden die wichtigsten im Niederdruck-Druckgussverfahren eingesetzten NDT-Verfahren nach ihrem Funktionsprinzip vorgestellt. Dazu gehören unter anderem Die Röntgenprüfung ist die am häufigsten eingesetzte Methode, während die anderen je nach Produktanforderungen und Fehlerarten als ergänzende Maßnahmen dienen.
Röntgenprüfung
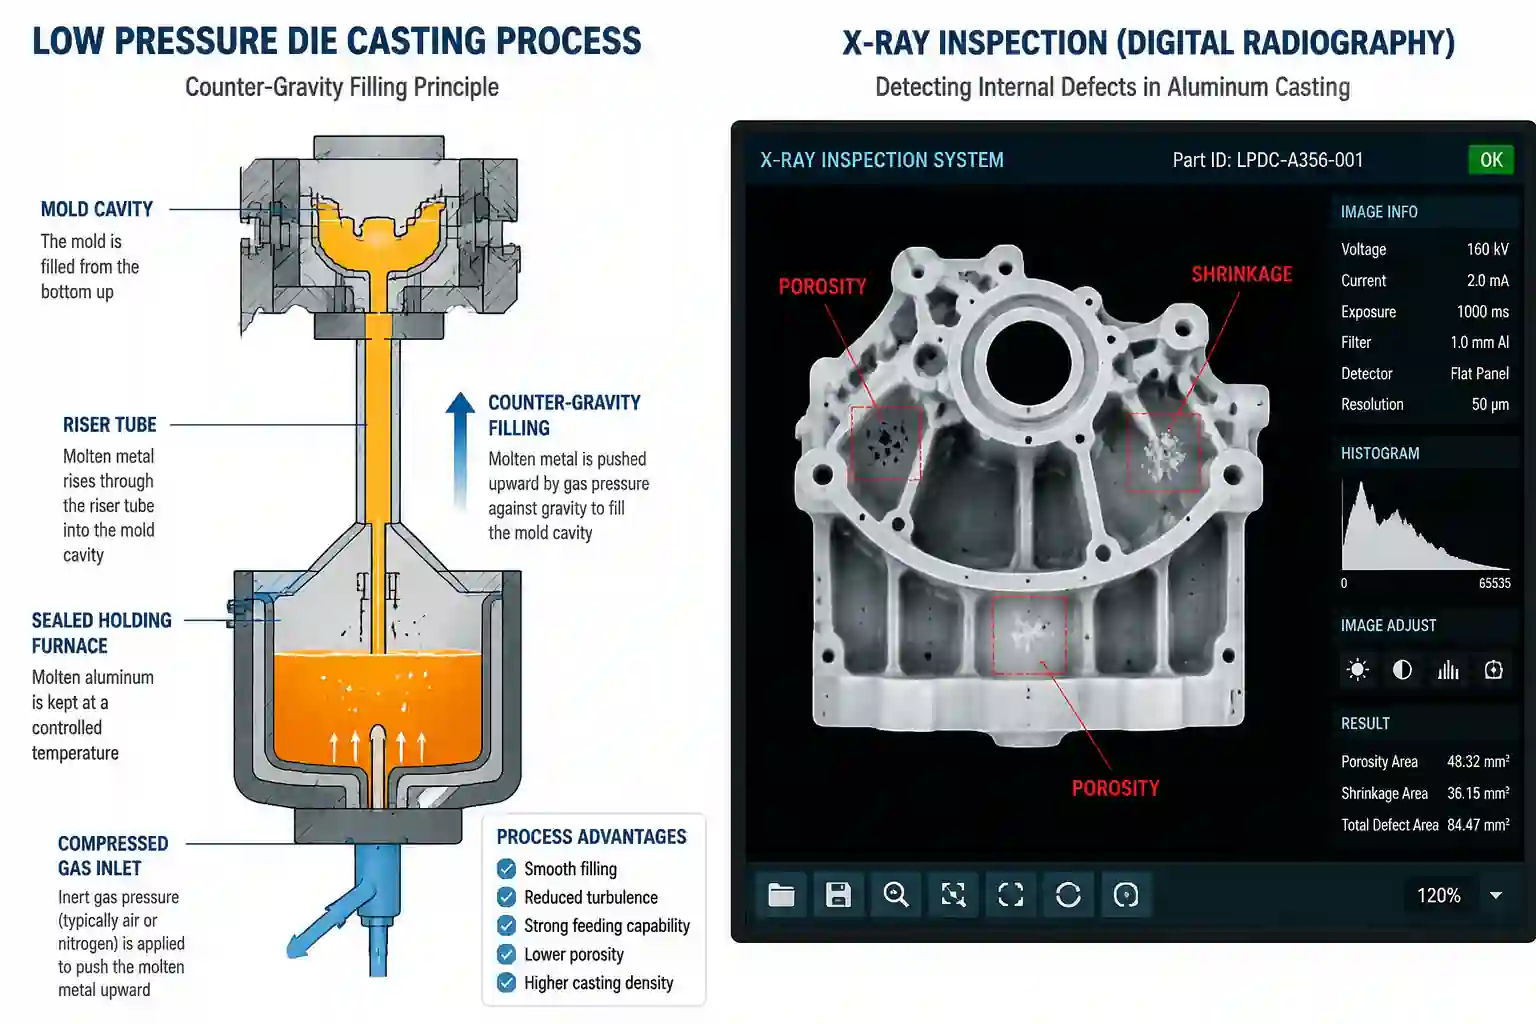
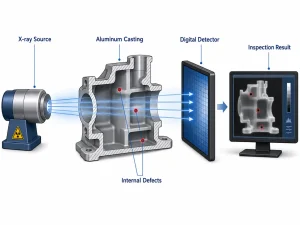
Bei der Röntgenprüfung werden Röntgenstrahlen durch das Gussteil geleitet; innere Fehler wie Gasporosität, Mikroschrumpfung und Einschlüsse bewirken eine unterschiedlich starke Abschwächung der Strahlung, wodurch auf dem Detektor graustufige Kontrastbilder entstehen, die die Visualisierung innerer Fehler ermöglichen. Je nach Bildgebungsverfahren lässt sich die Röntgenprüfung in die traditionelle Filmradiographie, die digitale Radiographie (DR) und die Computertomographie (CT) unterteilen. Zu ihren Vorteilen zählen die intuitive Darstellung von Form, Lage und Größe der Fehler sowie die dauerhafte Speicherung der Prüfergebnisse. Zu den Nachteilen zählen die relativ hohen Investitionskosten für die Ausrüstung sowie die Tatsache, dass dünne, blattartige Risse, die parallel zur Richtung des Röntgenstrahls verlaufen, leicht übersehen werden können. Derzeit ersetzt die digitale Radiographie (DR) nach und nach die traditionelle Filmradiographie und entwickelt sich zum Industriestandard.
Ultraschallprüfung
Bei der Ultraschallprüfung werden hochfrequente Schallwellen eingesetzt, um innere Fehler in Werkstoffen zu erkennen. Wenn Ultraschallwellen auf Gasporen, Risse oder Mikroschrumpfung treffen, verursachen sie Reflexionen, Dämpfung oder Geschwindigkeitsänderungen; durch die Analyse dieser Echosignale lassen sich Ort und Größe der Fehler ermitteln. Dieses Verfahren zeichnet sich durch tragbare Geräte und eine hohe Eindringtiefe aus, wodurch es sich für Vor-Ort-Prüfungen und Stichprobenkontrollen während des Fertigungsprozesses bei dickwandigen Gussteilen eignet. Zu seinen Einschränkungen zählen hohe Anforderungen an die Kopplungsbedingungen bei komplex geformten Gussteilen sowie eine erhebliche Abhängigkeit von der Erfahrung des Bedieners.
Eindringprüfung
Die Eindringprüfung ist ein Verfahren, das speziell zur Erkennung von oberflächenoffenen Fehlern entwickelt wurde. Bei der Prüfung wird ein Eindringmittel auf die Gussoberfläche aufgetragen, das durch Kapillarwirkung in oberflächliche Mikrofehler eindringt; nach der Reinigung wird ein Entwickler aufgetragen, um das Eindringmittel aus den Fehlern herauszuziehen und diese sichtbar zu machen. Dieses Verfahren ist einfach in der Anwendung, kostengünstig und hochsensibel, weshalb es in den meisten Gießereien als Standardverfahren zur Oberflächenqualitätskontrolle eingesetzt wird. Es kann jedoch nur oberflächenoffene Fehler erkennen und ist bei geschlossenen inneren Fehlern unwirksam.
Dichtheitsprüfung
Bei der Dichtheitsprüfung werden die Innenräume von Gussteilen mit Gas unter Druck gesetzt, und anhand von Druckabfall- oder Durchflussmessverfahren wird festgestellt, ob durch die Wand hindurchführende Leckagen vorhanden sind. Dies ist besonders wichtig bei Niederdruck-Druckgussteilen mit Dichtheits- oder Druckanforderungen (wie beispielsweise Zylinderköpfe und wassergekühlte Gehäuse) und stellt häufig ein verbindliches Abnahmekriterium des Kunden dar.
Darüber hinaus kommen in bestimmten Fällen Verfahren wie die Wirbelstromprüfung und die Infrarot-Thermografie zum Einsatz; diese sind jedoch bei der Prüfung von Niederdruck-Druckgussteilen nicht gängig und werden hier nicht näher erläutert.
Typische Anwendungsbereiche der zerstörungsfreien Prüfung (ZFP) bei der Qualitätskontrolle im Niederdruck-Druckguss
Dieser Abschnitt befasst sich mit praktischen Anwendungsbeispielen verschiedener zerstörungsfreier Prüfverfahren bei bestimmten Produkten und Produktionsprozessen.
Anwendung der Röntgenprüfung
Bei der Prüfung von wassergekühlten Gehäusen aus Niederdruck-Druckguss kommen Röntgen-DR-Systeme zum hochpräzisen Scannen von Gussteilen aus Aluminiumlegierungen zum Einsatz. In Kombination mit Bildverbesserungsverfahren lassen sich Gussteile mit inneren Strukturfehlern in kürzester Zeit identifizieren und aussortieren, was eine präzise Qualitätskontrolle ermöglicht. Im Bereich der Aluminiumlegierungsräder ist die Röntgenprüfung das Standardverfahren zur Erkennung innerer Fehler wie Gasporosität und Schrumpfhohlräume.
Die größten Vorteile von DR-Systemen gegenüber der herkömmlichen Filmradiographie sind die Echtzeit-Bildgebung und die digitale Speicherung, wodurch die Arbeitsschritte in der Dunkelkammer entfallen und die Prüfeffizienz erheblich gesteigert wird. Eine typische Konfiguration eines Online-Röntgeninspektionssystems umfasst eine Röntgenquelle, ein Detektorarray, ein Strahlenschutzgehäuse und eine Bildverarbeitungsstation und kann je nach Produktionsgeschwindigkeit der Fertigungslinie entweder für die automatische Inline-Prüfung oder für die Offline-Stichprobenprüfung eingerichtet werden.
Anwendung der Ultraschallprüfung
Bei kritischen tragenden Bereichen wie den gekrümmten Oberflächen der Felgen von Aluminiumlegierungsrädern kann die Ultraschall-Puls-Echo-Technologie zur Erkennung innerer Gussfehler eingesetzt werden. Die Geräte sind tragbar und für den Einsatz vor Ort geeignet. Darüber hinaus wird die Ultraschallprüfung häufig zur Wanddickenmessung bei Niederdruck-Druckgussteilen eingesetzt – sie ist einfach zu bedienen, liefert genaue Messergebnisse und dient als wirksame Ergänzung zur routinemäßigen Maßprüfung.
Es ist zu beachten, dass die Ultraschallprüfung empfindlich auf Oberflächenrauheit und Formkomplexität reagiert. Die Kopplungsfläche muss vor der Prüfung geschliffen werden, was die Effizienz bei der schnellen Durchsicht großer Stückzahlen mindert; daher eignet sich dieses Verfahren besser für Stichproben oder gezielte Nachprüfungen bestimmter Bereiche.
Anwendung der Eindringprüfung
Die Eindringprüfung ist ein gängiges Verfahren zur Kontrolle der Oberflächenqualität – einfach in der Anwendung, kostengünstig und in den meisten Gießereien ein Standardprüfverfahren. Die Norm EN 1371-1 enthält systematische Vorschriften für die Eindringprüfung von Sandgussteilen, Schwerkraftguss, sowie Niederdruck-Druckgussteile. Bei der Entwicklung von Motorenddeckeln aus Aluminiumlegierungen wird häufig die Eindringprüfung in Kombination mit der Röntgenprüfung eingesetzt, um sicherzustellen, dass keine oberflächenoffenen Fehler wie Risse oder Porositäten vorliegen.
Strategie für den kombinierten Einsatz mehrerer Methoden
In der Praxis kann eine einzelne Prüfmethode oft nicht alle Fehlerarten abdecken, sodass die Methoden je nach Produkteigenschaften flexibel kombiniert werden müssen. Eine typische Kombination für Aluminiumlegierungsräder aus Niederdruckguss ist: Röntgenprüfung auf innere Gasporosität und Schrumpfung, Ultraschallprüfung zur Nachkontrolle kritischer Felgenbereiche und Eindringprüfung auf Oberflächenmikrorisse. Bei Gehäusegussteilen mit Dichtheitsanforderungen muss zusätzlich eine Dichtheitsprüfung durchgeführt werden.
Dieser kombinierte Ansatz minimiert das Risiko, dass Fehler übersehen werden – allerdings verdoppeln sich dadurch die Prüfkosten. In der Praxis wird dieses Prüfniveau nur bei militärischen Produkten oder bei Rädern für Premium-Pkw angewendet. Für gewöhnliche Teile reichen Stichprobenprüfungen in Verbindung mit Röntgenuntersuchungen aus. Entscheidend ist, die Prüfstrategie auf der Grundlage der Einsatzbedingungen und der Kundenanforderungen festzulegen – so, dass die Qualität gewährleistet ist, ohne jedoch übermäßig zu prüfen.
Die praktische Bedeutung der zerstörungsfreien Prüfung (ZfP) für die Qualitätssicherung
Der Nutzen der zerstörungsfreien Prüfung zieht sich durch den gesamten Prozess – von der Prozessentwicklung bis zur Serienfertigung.
Während der Prozessentwicklungsphase, Die zerstörungsfreie Prüfung (NDT) bildet einen geschlossenen Regelkreis mit der Gusssimulation. Zunächst wird mithilfe von Simulationssoftware die Fehlerverteilung vorhergesagt, anschließend werden die tatsächlichen Prüfergebnisse zur Überprüfung damit verglichen. Dieser Ansatz beschleunigt die Optimierung der Prozessparameter, anstatt sich auf wiederholte Werkzeugänderungen im Versuch-und-Irrtum-Verfahren zu verlassen.
Während der Serienfertigung, Dabei übernimmt die zerstörungsfreie Prüfung (NDT) die Funktion der Qualitätssicherung. Sicherheitskritische Teile und abgedichtete Druckteile erfordern in der Regel eine 100%-Prüfung, während allgemeine Bauteile stichprobenartig geprüft werden können. Bei langfristigen Serienfertigungsprojekten sollten zudem Chargenprotokolle geführt werden, damit Qualitätsschwankungen zurückverfolgt werden können.
Was den Umgang mit Ausnahmesituationen betrifft, wenn bei der Prüfung eine ungewöhnlich hohe Ausschussquote festgestellt wird, sollte die Ursache anhand der entsprechenden Prozessparameter (Haltedruck, Formtemperatur, Einspritzgeschwindigkeit usw.) dieser Schicht ermittelt und nach der Identifizierung der Grundursache eine Korrektur vorgenommen werden – anstatt die fehlerhaften Teile einfach auszusortieren.
Konfiguration der Ausrüstung und Entwicklungstrends
Was die Anlagenkonfiguration betrifft, erfolgt die Einführung von NDT-Systemen in Niederdruck-Druckgussbetrieben in der Regel in drei Phasen: Die Anlaufphase umfasst grundlegende Verfahren wie die Eindringprüfung und die Dichtheitsprüfung; nach der Ausweitung des Betriebs werden Röntgen-DR-Systeme zur Prüfung auf innere Fehler eingeführt; und in High-End-Produktlinien kommen Ultraschallprüfungen und industrielle CT-Verfahren als Ergänzung hinzu.
Ein deutlicher Branchentrend ist die Integration von Röntgen-DR-Systemen in automatisierte Produktionslinien – die Prüfergebnisse werden in Echtzeit zurückgemeldet und zur Analyse mit Produktionsparametern verknüpft, wodurch Prozessingenieure Probleme schnell lokalisieren können. Gleichzeitig führen Fortschritte in der Bilderkennungstechnologie dazu, dass die Fehlerauswertung zunehmend von einer rein manuellen Beurteilung hin zu einer computergestützten Erkennung verlagert wird. Auch wenn eine vollständige Ersetzung des menschlichen Auges noch in weiter Ferne liegt, haben diese Hilfsmittel die Effizienz der Prüfung bereits erheblich verbessert.
Häufig gestellte Fragen (FAQ)
Frage 1: Welches zerstörungsfreie Prüfverfahren wird am häufigsten bei Niederdruck-Druckgussteilen eingesetzt?
A: Röntgenprüfung (insbesondere digitale Radiographie, DR) wird am häufigsten eingesetzt, da sie innere Fehler wie Gasporosität und Schrumpfung sichtbar macht und die Prüfergebnisse zur Rückverfolgbarkeit gespeichert werden können. Bei Produkten mit hohen Anforderungen an die Oberflächenqualität wird zusätzlich eine Eindringprüfung durchgeführt; bei dickwandigen Großbauteilen kommt manchmal die Ultraschallprüfung zum Einsatz.
Frage 2: Muss jedes Gussteil geprüft werden?
A: Das hängt von den Produktanforderungen ab. Sicherheitsrelevante Teile und abgedichtete Druckteile erfordern in der Regel eine 100%-Prüfung, während gewöhnliche Konstruktionsteile stichprobenartig geprüft werden können. In den Zeichnungen und technischen Spezifikationen des Kunden sind die Anforderungen klar festgelegt – halten Sie sich einfach an die Norm und vermeiden Sie übermäßige Prüfungen, die nur zusätzliche Kosten verursachen.
Frage 3: Was ist, wenn bei der Röntgenuntersuchung Fehler festgestellt werden, die nach der Bearbeitung verschwinden?
A: Das nennt man Fehlinterpretation von Bildern. Zwei häufige Szenarien: Zum einen sehen Schrumpfvertiefungen im Bearbeitungsaufmaß auf dem Film wie innere Gasporosität aus; zum anderen ähneln Dickenübergänge an Rippen oder Vorsprüngen auf dem Film Schrumpferscheinungen. Erfahrene Prüfer unterscheiden anhand der Form des Defekts – runde Defekte mit glatten Kanten sind in der Regel Gasporen, während unregelmäßige Defekte mit unscharfen Kanten eher auf Schrumpfung hindeuten. Im Zweifelsfall empfiehlt es sich, die Querschnittsprüfung mehrmals durchzuführen, um typische Referenzbilder für die eigenen Produkte zu sammeln.
Frage 4: Haben Sie Tipps für eine Gießerei, die zum ersten Mal Geräte für die zerstörungsfreie Prüfung anschaffen möchte?
A: Legen Sie zunächst fest, welche Produkte Sie prüfen, welche Fehler Sie erkennen müssen und welche Anforderungen an die Durchlaufzeit bestehen – und treffen Sie dann Ihre Auswahl entsprechend. Entscheiden Sie sich nicht gleich zu Beginn für die teuerste Konfiguration; weniger ist oft mehr. Achten Sie außerdem darauf, Schnittstellen und Datenformatkompatibilität für eine zukünftige Automatisierung oder MES-Integration vorzusehen.