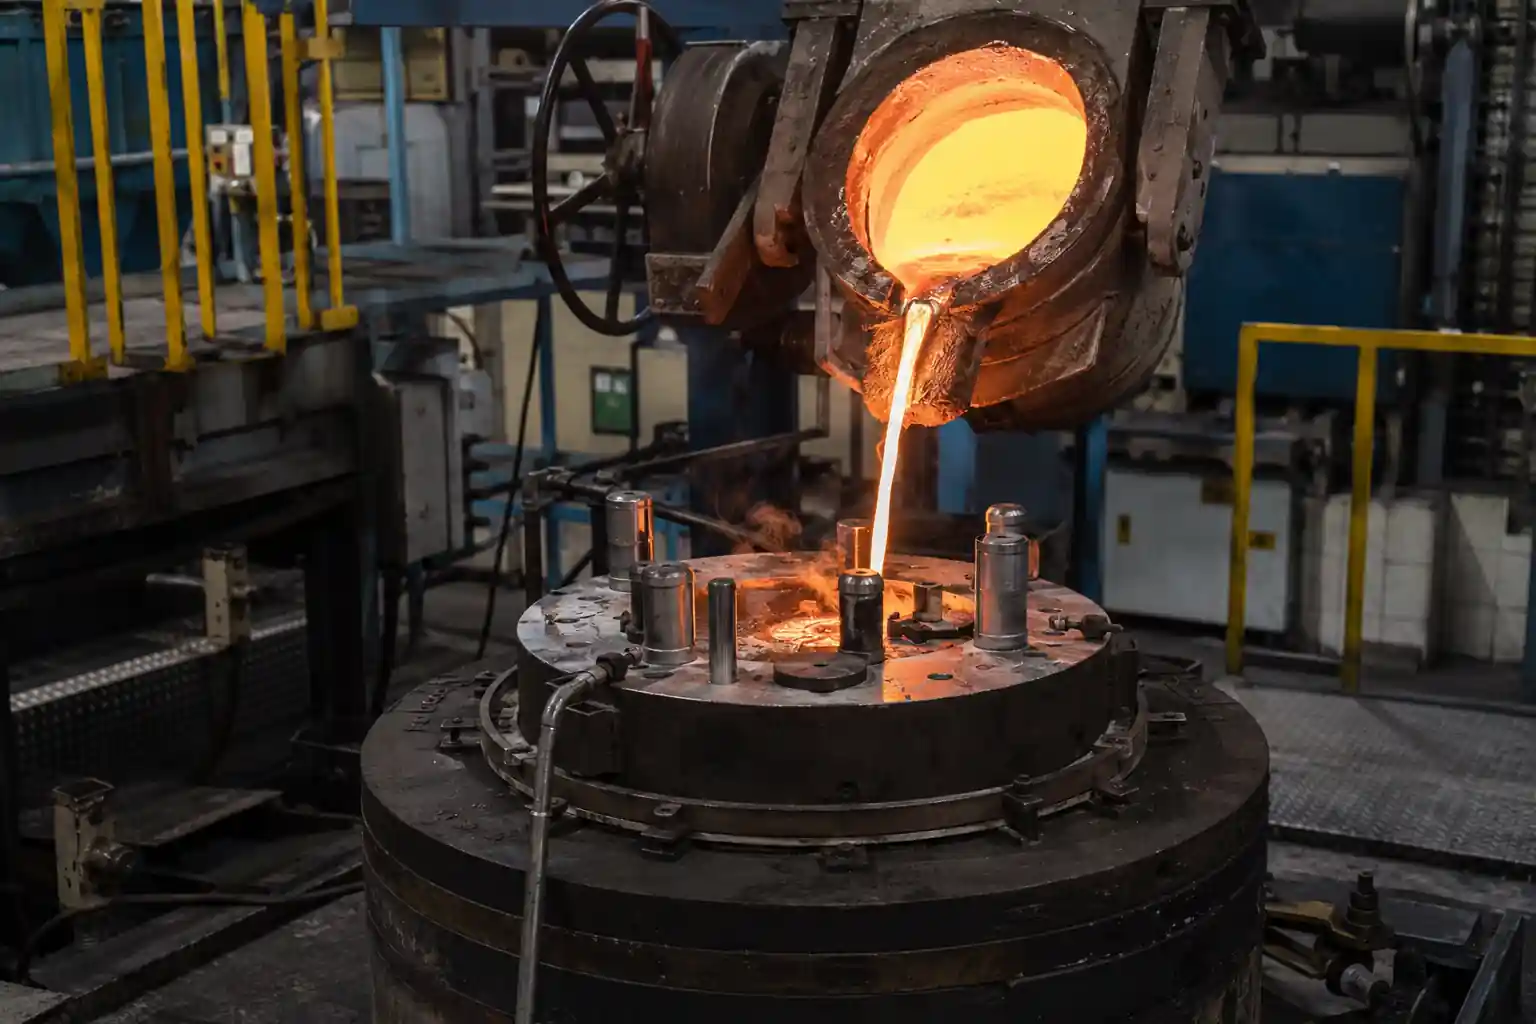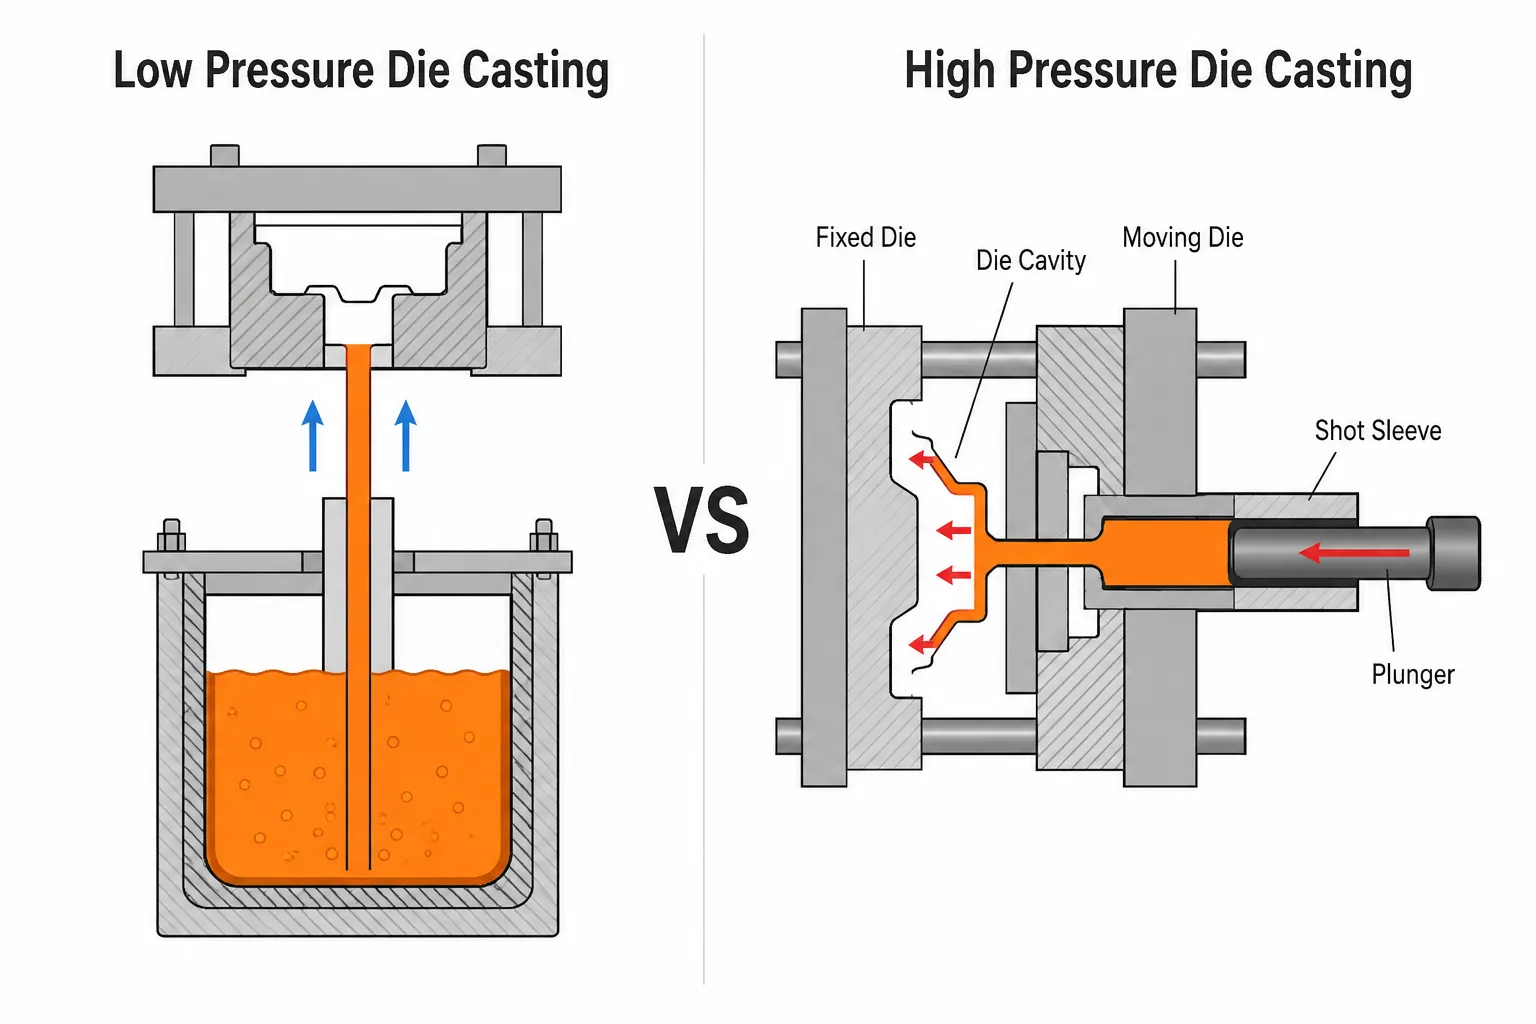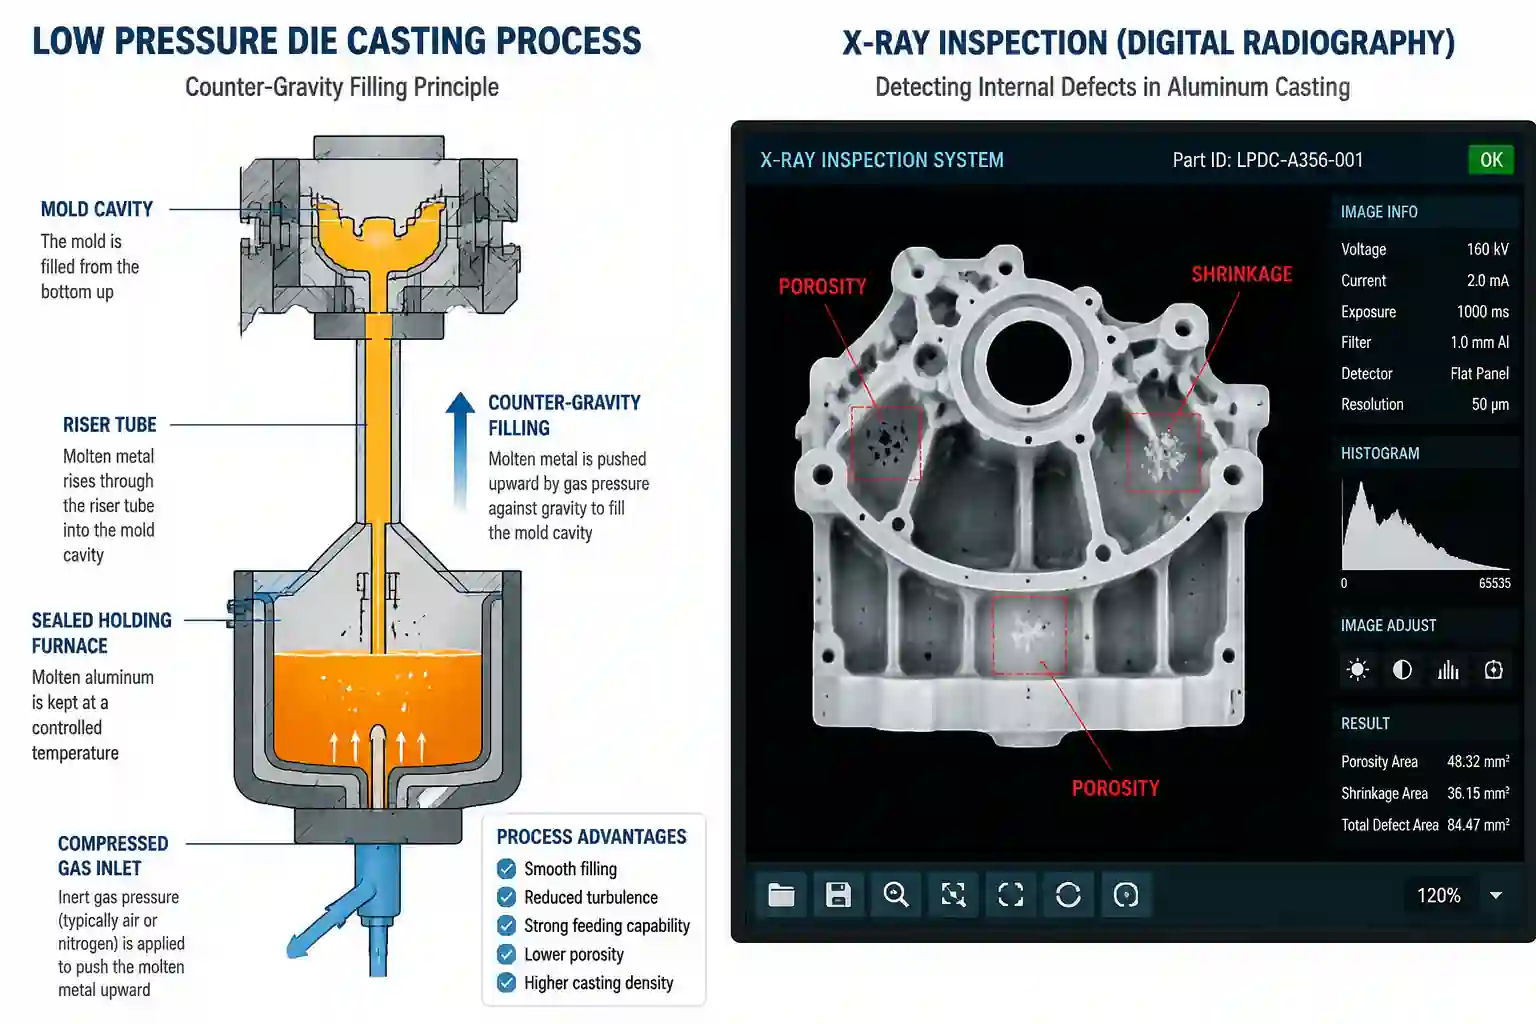


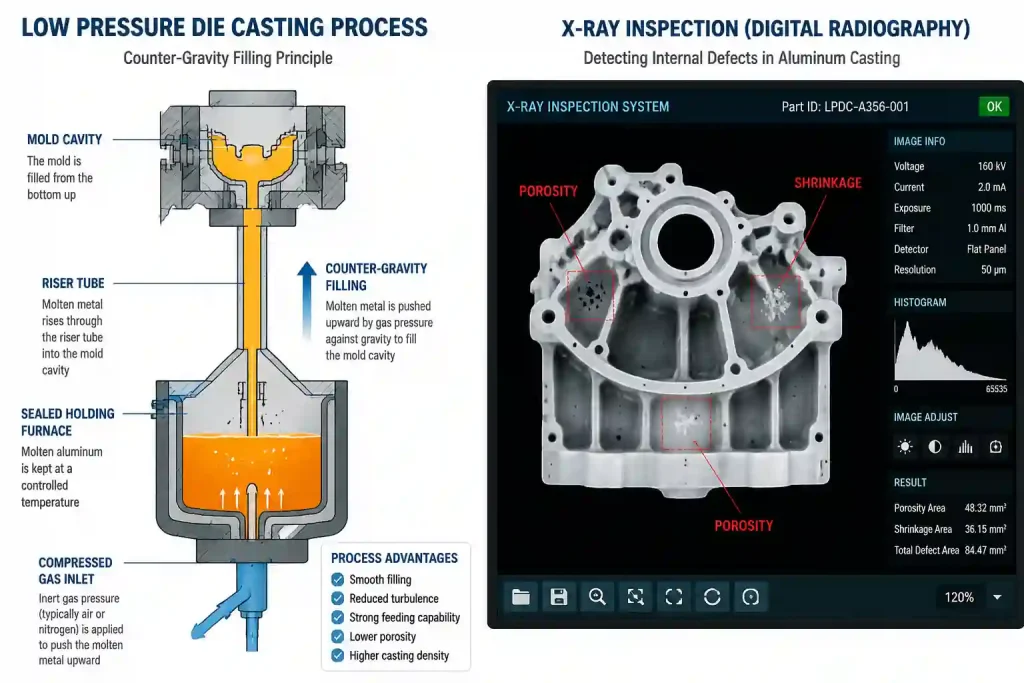
低圧ダイカストは、密閉された保持炉内に圧縮ガスを導入し、溶融金属をライザー管を通じてスムーズに上昇させ、金型キャビティに充填させ、そこで加圧下で凝固させるという、重力に逆らう鋳造プロセスです。 重力鋳造と比較して、低圧ダイカストは安定した金型充填と強力な送鋳能力を備えており、鋳造組織の密度を大幅に向上させます。 しかし、こうした明らかなプロセスの利点があるにもかかわらず、低圧ダイカスト製品には必然的にさまざまな鋳造欠陥が生じます。製品に損傷を与えることなく、欠陥部品を正確に特定し、除去する方法を見つけることは、品質保証における重要な課題となっています。そして、非破壊検査(NDT)技術こそが、この課題に対する中核となる解決策なのです。
低圧ダイカストにおける代表的な欠陥と品質上の課題
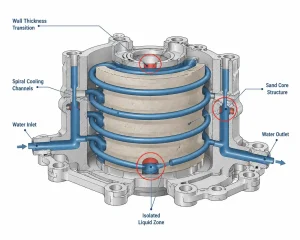
にみられる一般的な内部欠陥 低圧ダイカスト 製品に生じる欠陥には、ガス孔、収縮空洞、微細収縮、流出し、ひび割れ、および介在物などがあります。アルミニウム合金製の水冷ハウジングを例にとると、薄肉部の肉厚の不均一や、内部の樽型の冷却水路を持つ砂型の中身の構造的特性により、しばしば 縮み キャビティや微小収縮 — 実際の生産現場において、最も頭を悩ませる問題は、「目には見えないが、圧力試験ではリークが確認される」という点です。また、A356合金製のホイールは、低圧ダイカスト成形時にガス孔や収縮キャビティが生じやすい傾向があります。
こうした内部欠陥による被害は、決して過小評価すべきではありません。ガス孔や微細収縮は、鋳物の有効耐荷重断面積を著しく減少させ、その機械的特性を低下させます。シール性や耐圧性が求められる機能部品の場合、内部の気孔が漏れ経路となり、長期的な信頼性に影響を及ぼす可能性があります。 さらに厄介なのは、多くの内部欠陥が外部からは全く見えないという点です。鋳物は表面が滑らかで寸法検査に合格していても、使用中に故障を引き起こすほど深刻な隠れた欠陥を含んでいる可能性があります。したがって、表面検査だけでは全く不十分であり、非破壊検査(NDT)手法による体系的な評価が不可欠です。
低圧ダイカストにおける非破壊検査法
この章では、低圧ダイカストで用いられる主な非破壊検査(NDT)手法を、その原理に基づいて紹介します。その中でも、 X線検査は最も広く利用されている、一方、その他の方法は、製品の要件や欠陥の種類に応じて補助的な手段として用いられます。
X線検査
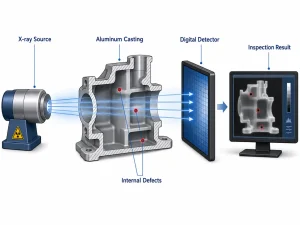
X線検査は、鋳物にX線を透過させることで行われます。ガス孔、微細収縮、介在物などの内部欠陥は、放射線の減衰度合いに違いをもたらし、検出器上にグレースケールのコントラスト画像を形成することで、内部欠陥を可視化します。 撮像方法に応じて、従来のフィルム放射線撮影、デジタル放射線撮影(DR)、およびコンピュータ断層撮影(CT)に分類されます。その利点としては、欠陥の形状、位置、大きさを直感的に表示できることや、検査結果を恒久的に保存できることが挙げられます。 欠点としては、設備投資が比較的高いこと、およびX線ビームの方向と平行な薄くてシート状の亀裂が見逃されやすいことが挙げられます。現在、デジタル放射線撮影(DR)が従来のフィルム放射線撮影に徐々に取って代わり、業界標準となりつつあります。
超音波検査
超音波検査は、高周波の音波を用いて材料内部の欠陥を検出する手法です。超音波が気孔、き裂、または微細収縮に遭遇すると、反射、減衰、あるいは伝播速度の変化が生じます。これらのエコー信号を分析することで、欠陥の位置や大きさを特定することができます。 この方法は、装置が持ち運び可能で浸透深度が深いという特徴があり、現場での検査や厚肉鋳物の製造工程中の抜き取り検査に適しています。その一方で、形状が複雑な鋳物では結合条件に対する要求が高く、また作業者の経験に大きく依存するという制限があります。
浸透探傷試験
浸透探傷試験は、表面に開口した欠陥を検出するために特別に考案された手法です。試験では、鋳物の表面に浸透剤を塗布し、毛細管現象によって表面の微小欠陥に浸透させます。その後、洗浄を行い、現像剤を塗布して欠陥から浸透剤を引き出し、欠陥を可視化します。 この方法は操作が簡単で、コストも低く、感度が高いため、ほとんどの鋳造所において標準的な表面品質管理手法となっています。ただし、表面に開口している欠陥しか検出できず、閉じた内部欠陥に対しては効果がありません。
気密試験
漏れ試験では、鋳物の内部空洞にガスを充填して加圧し、圧力低下や流量測定の方法を用いて、壁を貫通する漏れ経路の有無を検知します。これは、シール性や耐圧性が要求される低圧ダイカスト部品(シリンダーヘッドや水冷式ハウジングなど)において特に重要であり、多くの場合、顧客による受入基準として必須となっています。
また、渦電流検査や赤外線サーモグラフィーなどの手法も特定の状況下では用いられますが、低圧ダイカストの検査においては主流ではなく、ここでは詳しく説明しません。
低圧ダイカストの品質管理における非破壊検査(NDT)の代表的な用途
このセクションでは、特定の製品や製造工程における、さまざまな非破壊検査(NDT)手法の実用的な適用事例に焦点を当てています。
X線検査の応用
低圧ダイカストによる水冷ハウジングの検査では、X線DRシステムを用いてアルミニウム合金鋳物を高精度にスキャンしています。画像強調処理と組み合わせることで、内部に構造上の異常がある鋳物を最短時間で特定・排除することができ、精密な品質管理を実現しています。 アルミ合金ホイール分野では、ガス孔や収縮空洞などの内部欠陥を検出するための標準的な手法として、X線検査が採用されています。
従来のフィルム放射線撮影と比較して、DRシステムの最大の利点は、リアルタイムでの画像表示とデジタル保存であり、これにより暗室での現像工程が不要となり、検査効率が大幅に向上します。 一般的なオンラインX線検査システムの構成には、X線源、検出器アレイ、放射線遮蔽エンクロージャー、および画像処理ワークステーションが含まれており、生産ラインの処理速度に応じて、インライン自動検査またはオフラインのスポットチェックのいずれにも設定可能です。
超音波検査の応用
アルミニウム合金ホイールのリム曲面など、重要な荷重承受部については、超音波パルス・エコー技術を用いて鋳造内部の欠陥を検出することができます。この装置は携帯型であり、現場での作業に適しています。 さらに、超音波検査は低圧ダイカスト製品の肉厚測定にも広く利用されています。操作が簡単で正確な測定値が得られ、日常的な寸法検査を効果的に補完する役割を果たしています。
なお、超音波検査は表面の粗さや形状の複雑さに影響を受けやすいことに留意すべきである。検査前にカップリング面を研磨する必要があるため、大量かつ迅速なスクリーニングには効率的ではない。したがって、この検査法は、抜き取り検査や特定の領域に焦点を当てた再検査に適している。
浸透探傷試験の応用
浸透探傷試験は、表面品質管理において広く用いられている手法であり、操作が簡単でコストも低く、ほとんどの鋳造工場において標準的な検査方法となっています。規格EN 1371-1は、砂型鋳造の浸透探傷試験に関する体系的な規定を定めており、 重力鋳造、および低圧ダイカスト部品。アルミニウム合金製モーターエンドカバーの開発においては、亀裂や気孔などの表面に現れる欠陥がないことを確認するため、浸透探傷検査がX線探傷検査と組み合わせて行われることが多い。
複数の手法を組み合わせて活用するための戦略
実際の生産現場では、1つの検査方法だけではすべての欠陥タイプを網羅できないことが多いため、製品の特性に応じて検査方法を柔軟に組み合わせる必要があります。 低圧ダイカストによるアルミニウム合金ホイールの場合、典型的な組み合わせは次の通りです。内部のガス孔や収縮の検査にはX線検査、重要なリム部分の再検査には超音波検査、表面の微小亀裂の検査には浸透探傷検査を用います。また、シール性が要求されるハウジング鋳物については、漏れ試験も追加する必要があります。
この組み合わせによるアプローチは、欠陥の見落としリスクを最小限に抑えますが、その代償として検査コストが2倍になります。 実際には、このレベルの検査は軍用製品や高級乗用車のホイールにのみ適用されます。一般的な部品については、抜き取り検査とX線検査を組み合わせれば十分です。重要なのは、使用条件や顧客の要求に基づいて検査戦略を決定することです。つまり、品質を確保するのに十分な検査を行う一方で、過剰な検査は避けるということです。
品質保証における非破壊検査(NDT)の実務上の役割
非破壊検査(NDT)の価値は、プロセス開発から量産に至るまでの全工程にわたり発揮されます。
プロセス開発段階において、非破壊検査(NDT)は鋳造シミュレーションと密接に連携しています。まずシミュレーションソフトウェアを用いて欠陥の分布を予測し、その後、実際の検査結果と比較して検証を行います。このアプローチにより、試行錯誤を繰り返して金型を修正することに頼るのではなく、プロセスパラメータの最適化を迅速に行うことができます。
量産段階において、非破壊検査(NDT)は品質管理の役割を果たします。安全上重要な部品や密閉圧力部品については、通常、100%検査が必要ですが、一般的な構造部品については抜き取り検査で済みます。長期にわたる量産プロジェクトでは、品質の変動を追跡できるよう、バッチ記録も適切に管理する必要があります。
異常処理に関しては、検査の結果、異常に高い不良率が判明した場合は、単に不良品を廃棄するのではなく、そのシフトにおける関連する工程パラメータ(保持圧力、金型温度、注入速度など)を遡って原因を特定し、根本原因を突き止めた上で是正措置を講じるべきである。
機器の構成と開発動向
設備構成の観点から見ると、低圧ダイカスト鋳造工場における非破壊検査(NDT)システムの導入は、通常、3つの段階を経て進められます。立ち上げ段階では、浸透探傷検査や漏洩検査などの基本的な検査方法が実施されます。その後、生産規模の拡大に伴い、内部欠陥検査のためにX線DRシステムが導入されます。さらに、ハイエンドの生産ラインでは、それを補完する手段として超音波検査や産業用CTが追加されます。
業界における明確な傾向として、X線DRシステムと自動生産ラインの統合が挙げられます。検査結果はリアルタイムでフィードバックされ、分析のために生産パラメータと連動されるため、プロセスエンジニアは問題を迅速に特定できるようになります。 一方、画像認識技術の進歩により、欠陥の判定は、純粋な目視による判断からコンピュータ支援による認識へと移行しつつあります。人間の目を完全に置き換えるにはまだ道のりがありますが、補助ツールとしてのこれらの技術は、すでに検査効率を大幅に向上させています。
よくある質問(FAQ)
Q1:低圧ダイカストには、どの非破壊検査(NDT)手法が最も一般的に用いられていますか?
A: X線検査(特にデジタルラジオグラフィー(DR)) これは、ガス孔や収縮などの内部欠陥を視覚的に確認できるうえ、検査結果を保存してトレーサビリティを確保できるため、最も広く用いられています。表面品質の要求が厳しい製品については、浸透探傷試験が補完的に追加され、肉厚の大型部品については、超音波探傷試験が用いられることもあります。
Q2:すべての鋳造品は検査が必要ですか?
A: 製品の要件によります。安全上重要な部品や密閉圧力部品については、一般的に100%検査が必要ですが、通常の構造部品については抜き取り検査で済みます。顧客の図面や技術仕様書には要件が明確に記されていますので、その基準に従い、コスト増につながるだけの過剰な検査は避けるようにしてください。
Q3:X線検査で欠陥が確認されたものの、機械加工後にその欠陥が消失した場合はどうなりますか?
A: これは 画像の誤解釈. よくあるケースが2つあります。1つは、加工余肉部分の収縮による窪みが、フィルム上では内部ガス気孔のように見える場合です。もう1つは、リブやボス部分の厚み変化が、フィルム上では収縮のように見える場合です。 経験豊富な検査員は、欠陥の形状に基づいてこれらを区別します。縁が滑らかな円形のものは通常ガス孔であり、縁が不鮮明で不規則な形状のものは収縮である可能性が高いです。判断に迷った場合は、断面検証を数回実施し、自社製品特有の典型的な参照画像を蓄積しておくことをお勧めします。
Q4:初めて非破壊検査(NDT)機器の購入を検討している鋳造会社へのアドバイスはありますか?
A: まず、検査対象となる製品、検出が必要な欠陥、および生産サイクルタイムの要件を特定し、それに応じて選定してください。最初から最高スペックの構成を目指す必要はありません。必要十分なもので十分です。また、将来の自動化やMESとの統合に備えて、インターフェースやデータ形式の互換性を確保しておくようにしてください。