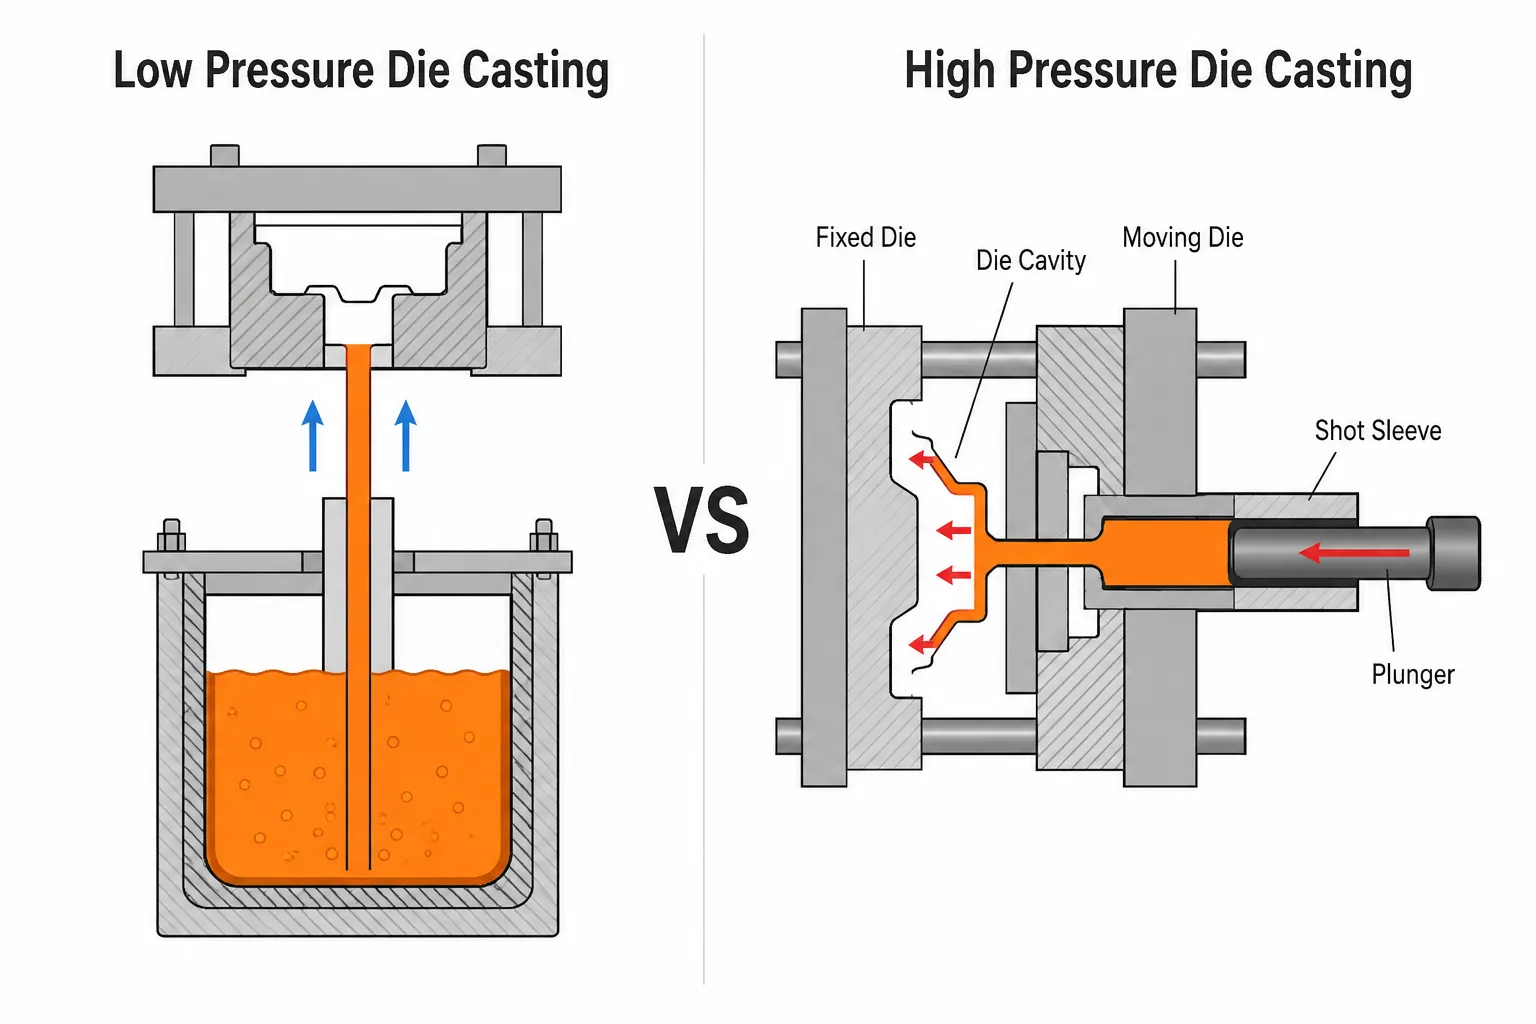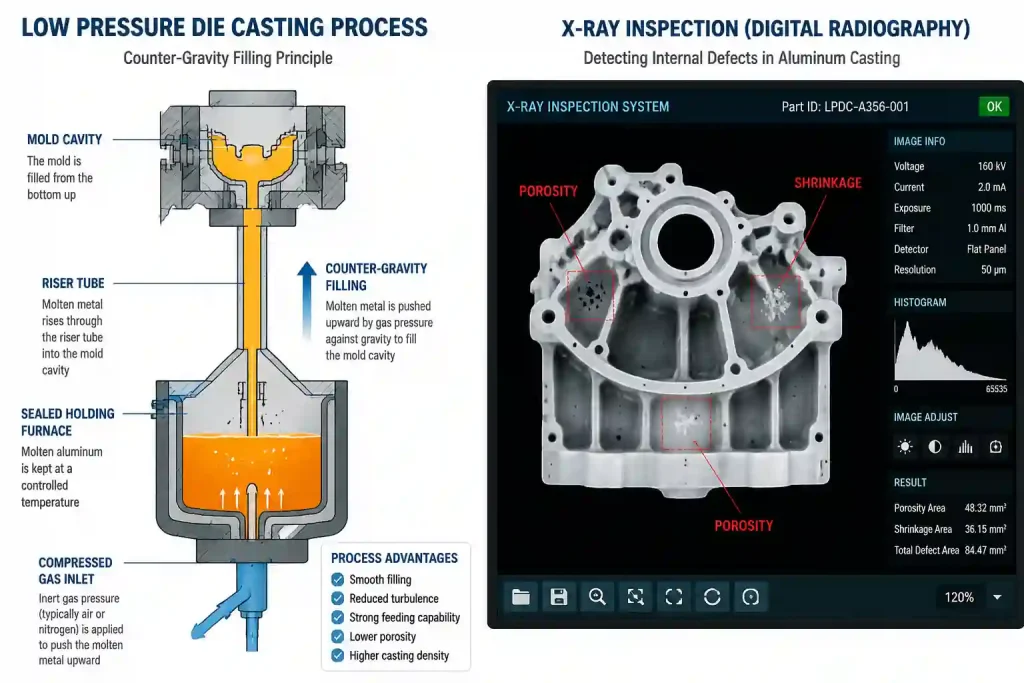
Le moulage sous basse pression est un procédé de moulage à contre-gravité dans lequel du gaz comprimé est injecté dans un four de maintien hermétique, ce qui force le métal en fusion à remonter en douceur par un tube de coulée et à remplir la cavité du moule, où la solidification s'opère sous pression. Par rapport au moulage par gravité, le moulage sous basse pression offre un remplissage stable du moule et une forte capacité d’alimentation, ce qui améliore considérablement la densité de la structure de la pièce moulée. Cependant, malgré ces avantages évidents du procédé, les pièces issues du moulage sous basse pression présentent inévitablement divers défauts de moulage. Savoir identifier avec précision et éliminer les pièces défectueuses sans endommager le produit est devenu un enjeu majeur en matière d’assurance qualité — et la technologie des essais non destructifs (END) constitue la solution clé pour relever ce défi.
Défauts courants et problèmes de qualité liés au moulage sous pression à basse pression
Défauts internes courants dans moulage sous basse pression Les défauts peuvent notamment être les suivants : porosité due au gaz, cavités de retrait, micro-retrait, défauts de coulée, fissures et inclusions. Prenons l’exemple des carters en alliage d’aluminium refroidis à l’eau : l’épaisseur inégale des parois dans les sections à parois minces et les caractéristiques structurelles des noyaux de sable formant les canaux internes de refroidissement en forme de tonneau entraînent souvent rétrécissement cavités et micro-rétrécissements — dans la production réelle, le problème le plus frustrant est le suivant : « on ne le voit pas, mais cela se détecte lors des essais de pression ». Les jantes en alliage A356 sont également sujettes à la porosité gazeuse et aux cavités de rétrécissement lors du moulage sous pression à basse pression.
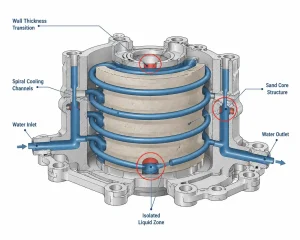
Il ne faut pas sous-estimer les dommages causés par ces défauts internes. La porosité gazeuse et le micro-retrait réduisent considérablement la section effective porteuse de la pièce moulée et affaiblissent ses propriétés mécaniques. Pour les composants fonctionnels soumis à des exigences d’étanchéité ou de pression, les pores internes peuvent devenir des voies de fuite, affectant ainsi la fiabilité à long terme. Ce qui rend la situation encore plus problématique, c’est que de nombreux défauts internes sont totalement invisibles de l’extérieur : une pièce moulée peut présenter une surface lisse et passer avec succès le contrôle dimensionnel, tout en recelant des défauts cachés suffisamment graves pour entraîner une défaillance en service. Par conséquent, le contrôle de surface seul est loin d’être suffisant ; une évaluation systématique à l’aide de méthodes de contrôle non destructif (CND) est indispensable.
Méthodes de contrôle non destructif dans le moulage sous pression à basse pression
Ce chapitre présente, selon leur principe de fonctionnement, les principales méthodes de contrôle non destructif utilisées dans le moulage sous pression à basse pression. Parmi celles-ci, Le contrôle par rayons X est la méthode la plus couramment utilisée, tandis que les autres constituent des moyens complémentaires, en fonction des exigences liées au produit et des types de défauts.
Inspection par rayons X
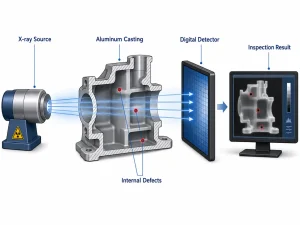
L'inspection par rayons X consiste à faire passer des rayons X à travers la pièce moulée ; les défauts internes tels que la porosité gazeuse, le micro-retrait et les inclusions provoquent des degrés variables d'atténuation du rayonnement, formant ainsi des images en niveaux de gris sur le détecteur, ce qui permet de visualiser les défauts internes. Selon la méthode d’imagerie utilisée, on distingue la radiographie traditionnelle sur film, la radiographie numérique (DR) et la tomodensitométrie (CT). Parmi ses avantages, on peut citer l’affichage intuitif de la forme, de l’emplacement et de la taille des défauts, ainsi que le stockage permanent des résultats d’inspection. Ses inconvénients sont un investissement relativement élevé en équipement et le fait que les fissures fines, en forme de feuille, parallèles à la direction du faisceau de rayons X, sont faciles à manquer. Actuellement, la radiographie numérique (DR) remplace progressivement la radiographie sur film traditionnelle et devient la norme dans l’industrie.
Contrôle par ultrasons
Le contrôle par ultrasons utilise des ondes sonores à haute fréquence pour détecter les défauts internes des matériaux. Lorsque les ondes ultrasonores rencontrent des porosités gazeuses, des fissures ou des micro-rétrécissements, elles produisent des réflexions, une atténuation ou des variations de vitesse ; l'analyse de ces signaux d'écho permet de déterminer l'emplacement et la taille des défauts. Cette méthode se caractérise par un équipement portable et une grande profondeur de pénétration, ce qui la rend adaptée à l’inspection sur site et au contrôle ponctuel en cours de fabrication des pièces moulées à parois épaisses. Ses limites incluent des exigences élevées en matière de conditions de couplage sur les pièces moulées de forme complexe et une forte dépendance à l’égard de l’expérience de l’opérateur.
Contrôle par ressuage
Le contrôle par ressuage est une méthode spécialement conçue pour détecter les défauts ouverts en surface. Lors de l'essai, un ressuage est appliqué sur la surface de la pièce moulée et pénètre dans les micro-défauts de surface par capillarité ; après nettoyage, un révélateur est appliqué pour faire ressortir le ressuage des défauts, les rendant ainsi visibles. Cette méthode est simple à mettre en œuvre, peu coûteuse et très sensible, ce qui en fait une méthode standard de contrôle de la qualité de surface dans la plupart des fonderies. Cependant, elle ne permet de détecter que les défauts ouverts en surface et s’avère inefficace pour les défauts internes fermés.
Contrôle d'étanchéité
Le contrôle d'étanchéité consiste à mettre sous pression les cavités internes des pièces moulées à l'aide d'un gaz, puis à utiliser des méthodes de mesure de la chute de pression ou du débit pour détecter l'existence éventuelle de fuites traversant la paroi. Ce contrôle revêt une importance particulière pour les pièces moulées sous basse pression soumises à des exigences d'étanchéité ou de pression (telles que les culasses et les carters refroidis à l'eau), et constitue souvent un critère d'acceptation obligatoire pour le client.
Par ailleurs, des méthodes telles que le contrôle par courants de Foucault et la thermographie infrarouge sont utilisées dans certains cas spécifiques, mais elles ne sont pas couramment employées dans le cadre de l'inspection du moulage sous pression à basse pression et ne seront pas abordées plus en détail ici.
Applications typiques des essais non destructifs (END) dans le contrôle qualité du moulage sous pression à basse pression
Cette section est consacrée aux cas d'application concrets de diverses méthodes de contrôle non destructif (CND) à des produits et des processus de fabrication spécifiques.
Application de l'inspection par rayons X
Lors du contrôle des carters refroidis à l'eau issus de la coulée sous pression à basse pression, des systèmes de radiographie numérique (DR) sont utilisés pour effectuer un balayage de haute précision des pièces moulées en alliage d'aluminium. Associés à un traitement d'amélioration de l'image, ces systèmes permettent d'identifier et d'éliminer dans les plus brefs délais les pièces présentant des anomalies structurelles internes, garantissant ainsi un contrôle qualité précis. Dans le secteur des jantes en alliage d'aluminium, l'inspection par rayons X est la méthode standard pour détecter les défauts internes tels que la porosité gazeuse et les cavités de retrait.
Les principaux avantages des systèmes de radiographie numérique (DR) par rapport à la radiographie traditionnelle sur film résident dans l'imagerie en temps réel et le stockage numérique, ce qui élimine les étapes de traitement en chambre noire et améliore considérablement l'efficacité des contrôles. Une configuration type de système d’inspection par rayons X en ligne comprend une source de rayons X, un réseau de détecteurs, une enceinte de protection contre les rayonnements et un poste de travail dédié au traitement d’images. Elle peut être configurée soit pour une inspection automatique en ligne, soit pour des contrôles ponctuels hors ligne, en fonction du rythme de production de la ligne.
Application des contrôles par ultrasons
Pour les zones porteuses critiques, telles que les surfaces courbes de la jante des roues en alliage d'aluminium, la technologie des ultrasons à écho d'impulsion peut être utilisée pour détecter les défauts internes de coulée. L'équipement est portable et adapté aux interventions sur site. De plus, le contrôle par ultrasons est largement utilisé pour mesurer l'épaisseur des parois des pièces moulées sous basse pression : simple à utiliser, il fournit des mesures précises et constitue un complément efficace aux contrôles dimensionnels de routine.
Il convient de noter que le contrôle par ultrasons est sensible à la rugosité de surface et à la complexité de la forme. La surface de couplage doit être meulée avant l'inspection, ce qui rend cette méthode moins efficace pour un tri rapide à grande échelle ; elle est donc plus adaptée aux contrôles ponctuels ou aux réinspections ciblées de zones spécifiques.
Application du contrôle par ressuage
Le contrôle par ressuage est une méthode couramment utilisée pour le contrôle de la qualité des surfaces : simple à mettre en œuvre, peu coûteuse, elle constitue une méthode d'inspection standard dans la plupart des fonderies. La norme EN 1371-1 définit des règles systématiques pour le contrôle par ressuage des pièces moulées au sable, moulage par gravité, ainsi que les pièces moulées sous basse pression. Lors de la conception des couvercles d'extrémité de moteur en alliage d'aluminium, le contrôle par ressuage est souvent utilisé en complément du contrôle radiographique afin de s'assurer de l'absence de défauts superficiels ou apparents, tels que des fissures ou de la porosité.
Stratégie d'utilisation combinée de plusieurs méthodes
En pratique, une seule méthode de contrôle ne suffit souvent pas à détecter tous les types de défauts ; il est donc nécessaire de combiner les méthodes de manière flexible en fonction des caractéristiques du produit. Une combinaison typique pour les jantes en alliage d'aluminium moulées sous basse pression est la suivante : rayons X pour détecter la porosité interne due aux gaz et le retrait, ultrasons pour revérifier les zones critiques de la jante, et contrôle par ressuage pour détecter les microfissures superficielles. Pour les pièces moulées de boîtiers soumises à des exigences d'étanchéité, il faut également ajouter un contrôle d'étanchéité.
Cette approche combinée minimise le risque de passer à côté de défauts — mais en contrepartie, les coûts d'inspection doublent. Dans la pratique, ce niveau d’inspection n’est appliqué qu’aux produits militaires ou aux jantes de véhicules particuliers haut de gamme. Pour les pièces courantes, un contrôle ponctuel associé à une radiographie suffit. L’essentiel est de définir la stratégie d’inspection en fonction des conditions d’utilisation et des exigences du client : suffisamment pour garantir la qualité, mais sans pour autant surcharger le processus d’inspection.
Rôle concret des contrôles non destructifs (CND) dans l'assurance qualité
L'intérêt des contrôles non destructifs (CND) s'étend à l'ensemble du processus, depuis le développement des procédés jusqu'à la production en série.
Au cours de la phase de développement du procédé, les essais non destructifs (END) forment une boucle fermée avec la simulation de la coulée. Un logiciel de simulation est d'abord utilisé pour prédire la répartition des défauts, puis les résultats réels de l'inspection sont comparés à des fins de vérification. Cette approche accélère l'optimisation des paramètres de processus, plutôt que de s'appuyer sur des modifications répétées des outils par essais et erreurs.
Au cours de la phase de production en série, les contrôles non destructifs (CND) assurent le contrôle de la qualité. Les pièces critiques pour la sécurité et les pièces sous pression étanches nécessitent généralement une inspection selon la norme 100%, tandis que les pièces structurelles générales peuvent faire l'objet de contrôles ponctuels. Pour les projets de production en série à long terme, il convient également de conserver les registres de lots afin de pouvoir retracer les fluctuations de qualité.
En ce qui concerne la gestion des anomalies, lorsque le contrôle révèle un taux de défauts anormalement élevé, il convient d'en rechercher la cause parmi les paramètres de processus concernés (pression de maintien, température du moule, vitesse de coulée, etc.) pour cette équipe, et d'apporter les corrections nécessaires après avoir identifié la cause première — plutôt que de se contenter de mettre au rebut les pièces défectueuses.
Configuration des équipements et tendances en matière de développement
Du point de vue de la configuration des équipements, la mise en œuvre d'un système de contrôle non destructif (CND) dans les fonderies de moulage sous pression à basse pression se déroule généralement en trois phases : la phase de démarrage couvre les méthodes de base telles que le contrôle par ressuage et le contrôle d'étanchéité ; après la montée en puissance, des systèmes de radiographie numérique (DR) sont mis en place pour l'inspection des défauts internes ; enfin, les lignes de production haut de gamme intègrent le contrôle par ultrasons et la tomographie industrielle en complément.
Une tendance claire du secteur est l’intégration des systèmes de radiographie numérique (DR) aux lignes de production automatisées : les résultats d’inspection sont transmis en temps réel et associés aux paramètres de production à des fins d’analyse, ce qui aide les ingénieurs de procédés à identifier rapidement les problèmes. Parallèlement, les progrès de la technologie de reconnaissance d’images font évoluer l’interprétation des défauts d’un jugement purement manuel vers une reconnaissance assistée par ordinateur. Même si le remplacement complet de l’œil humain n’est pas encore pour demain, ces outils, utilisés en complément, ont déjà considérablement amélioré l’efficacité des inspections.
Foire aux questions (FAQ)
Q1 : Quelle est la méthode de contrôle non destructif la plus couramment utilisée pour les pièces moulées sous pression à basse pression ?
R : Contrôle par rayons X (notamment la radiographie numérique ou DR) est la méthode la plus couramment utilisée, car elle permet de mettre en évidence visuellement les défauts internes tels que la porosité gazeuse et le retrait, et les résultats des contrôles peuvent être archivés à des fins de traçabilité. Pour les produits soumis à des exigences élevées en matière de qualité de surface, on recourt en complément au contrôle par ressuage ; pour les pièces de grande taille à parois épaisses, on utilise parfois le contrôle par ultrasons.
Q2 : Faut-il inspecter chaque pièce moulée ?
R : Cela dépend des exigences du produit. Les pièces critiques pour la sécurité et les pièces étanches sous pression nécessitent généralement une inspection selon la norme 100%, tandis que les pièces structurelles ordinaires peuvent faire l'objet d'un contrôle par échantillonnage. Les plans et les spécifications techniques du client indiquent clairement ces exigences : il suffit de respecter la norme et d'éviter les contrôles excessifs, qui ne font qu'augmenter les coûts.
Q3 : Que faire si la radiographie révèle des défauts qui disparaissent après l'usinage ?
R : Cela s'appelle interprétation erronée d'une image. Deux cas de figure courants : d’une part, les creux de retrait sur la marge d’usinage peuvent ressembler à des porosités gazeuses internes sur l’image ; d’autre part, les variations d’épaisseur au niveau des nervures ou des bossages peuvent présenter un aspect similaire à celui du retrait sur l’image. Les inspecteurs expérimentés font la distinction en fonction de la forme du défaut : une forme ronde aux bords lisses correspond généralement à une porosité gazeuse, tandis qu’une forme irrégulière aux bords flous est plus susceptible d’être un retrait. En cas de doute, il est recommandé de procéder à plusieurs vérifications en coupe transversale afin de constituer une base d’images de référence typiques pour vos propres produits.
Q4 : Auriez-vous des conseils à donner à une fonderie qui envisage d'acheter du matériel de contrôle non destructif pour la première fois ?
R : Commencez par déterminer quels produits vous inspectez, quels défauts vous devez détecter et quelles sont les exigences en matière de temps de cycle de production, puis faites votre choix en conséquence. Ne visez pas d’emblée la configuration la plus haut de gamme ; il suffit de choisir ce qui est nécessaire. Veillez également à prévoir des interfaces et une compatibilité des formats de données en vue d’une automatisation future ou d’une intégration au système MES.