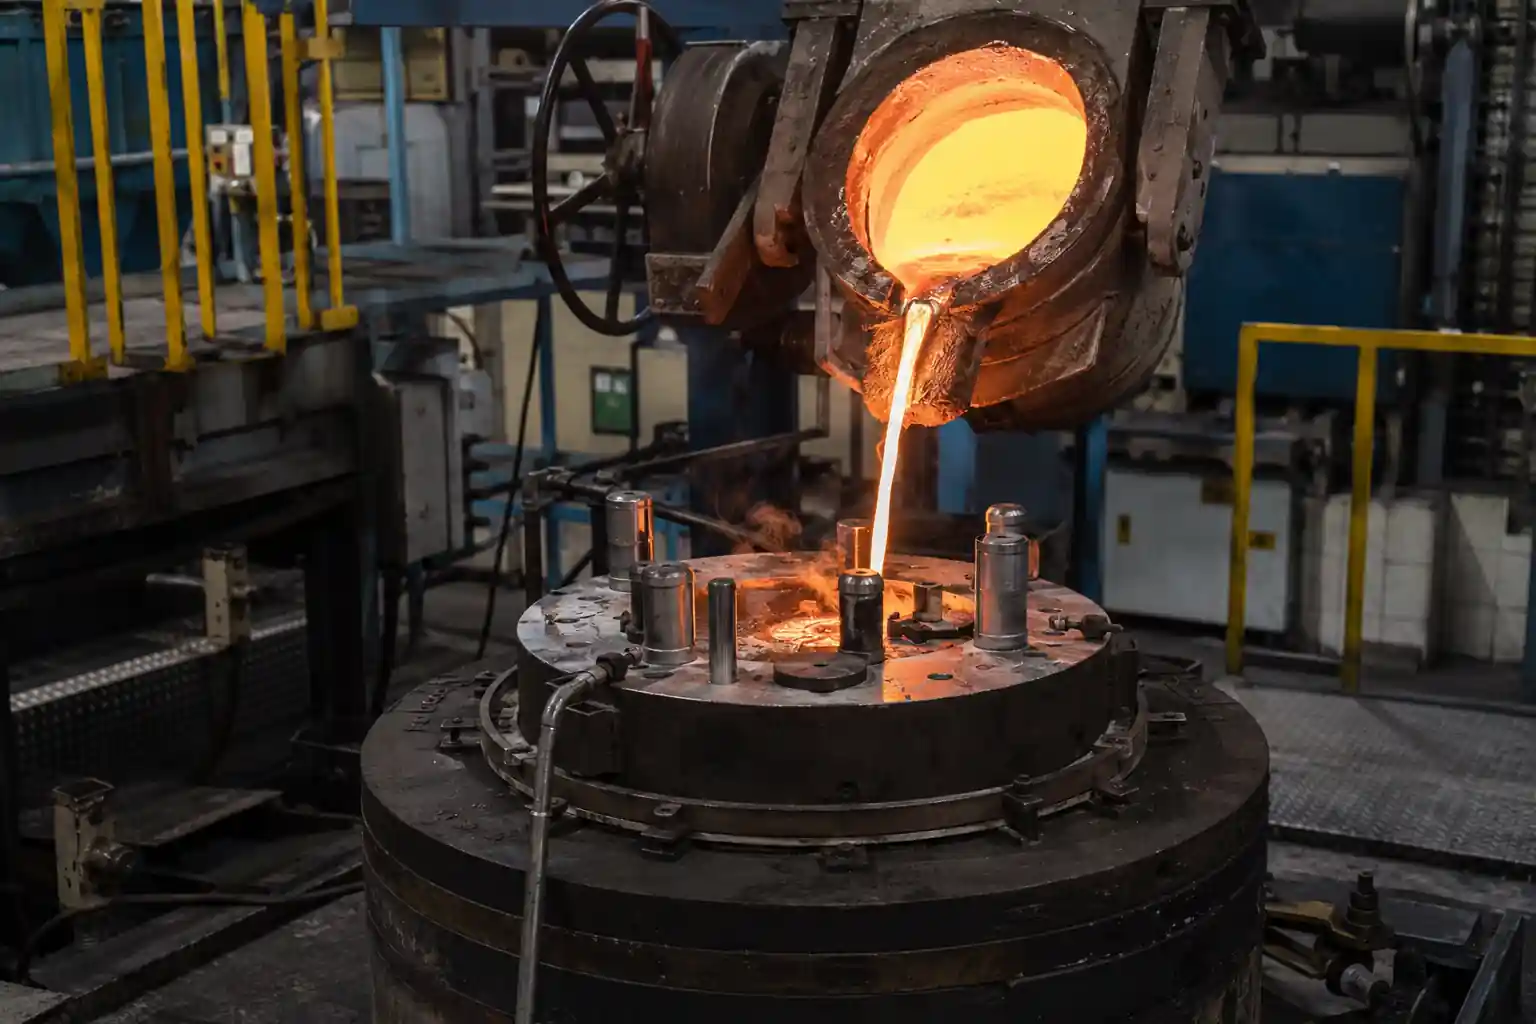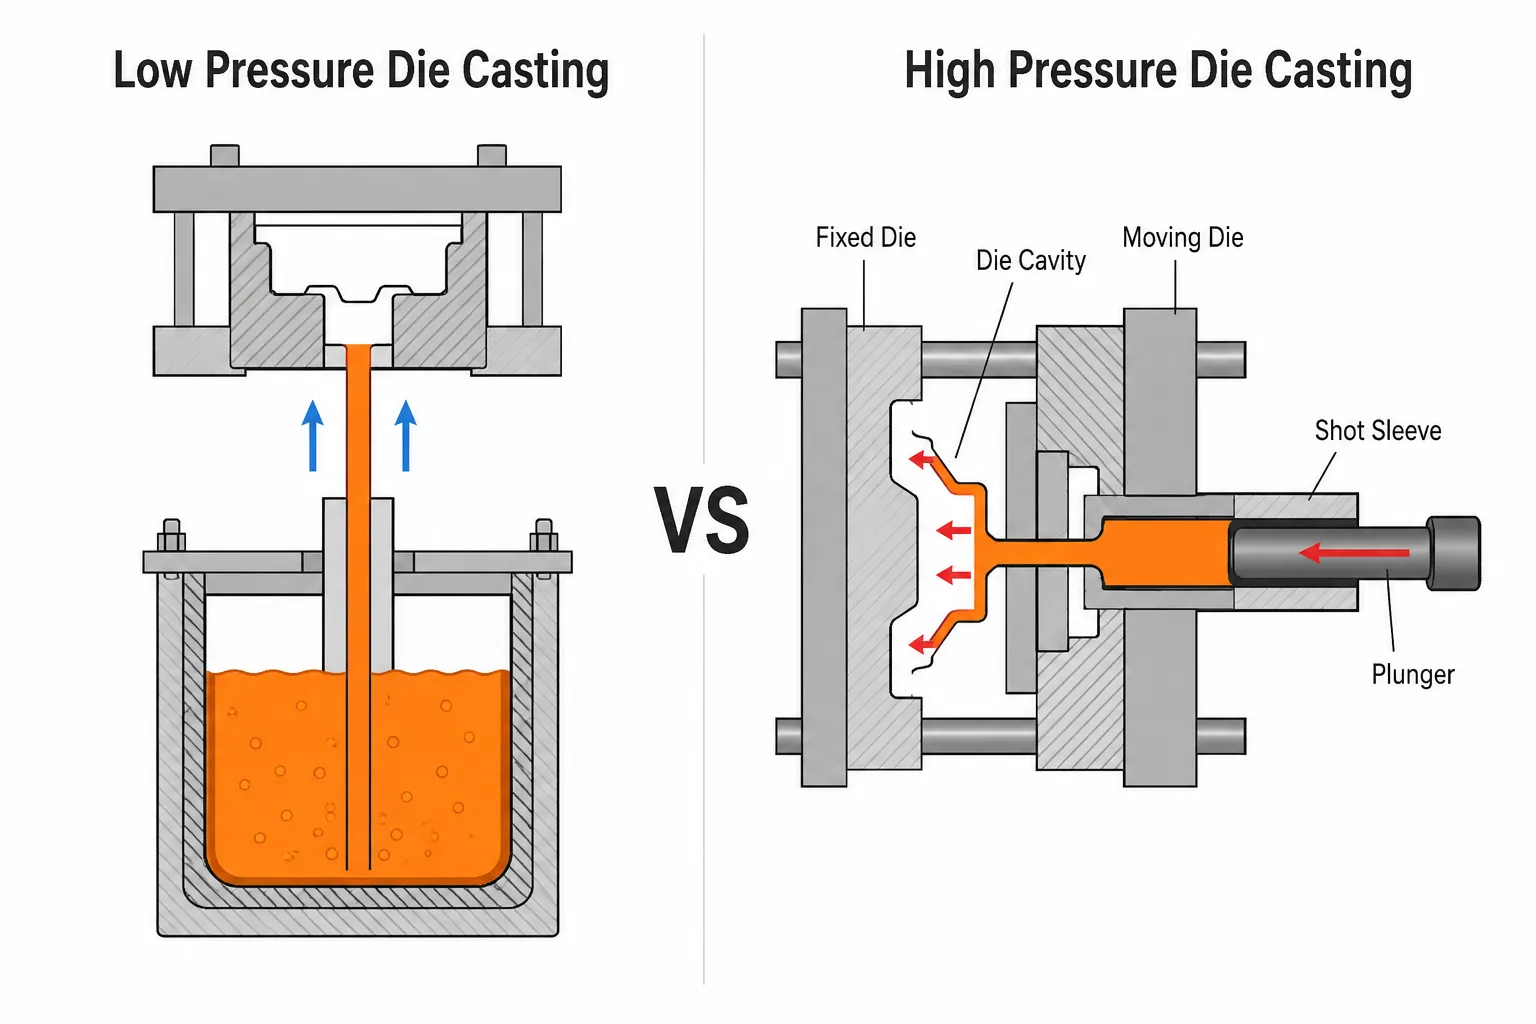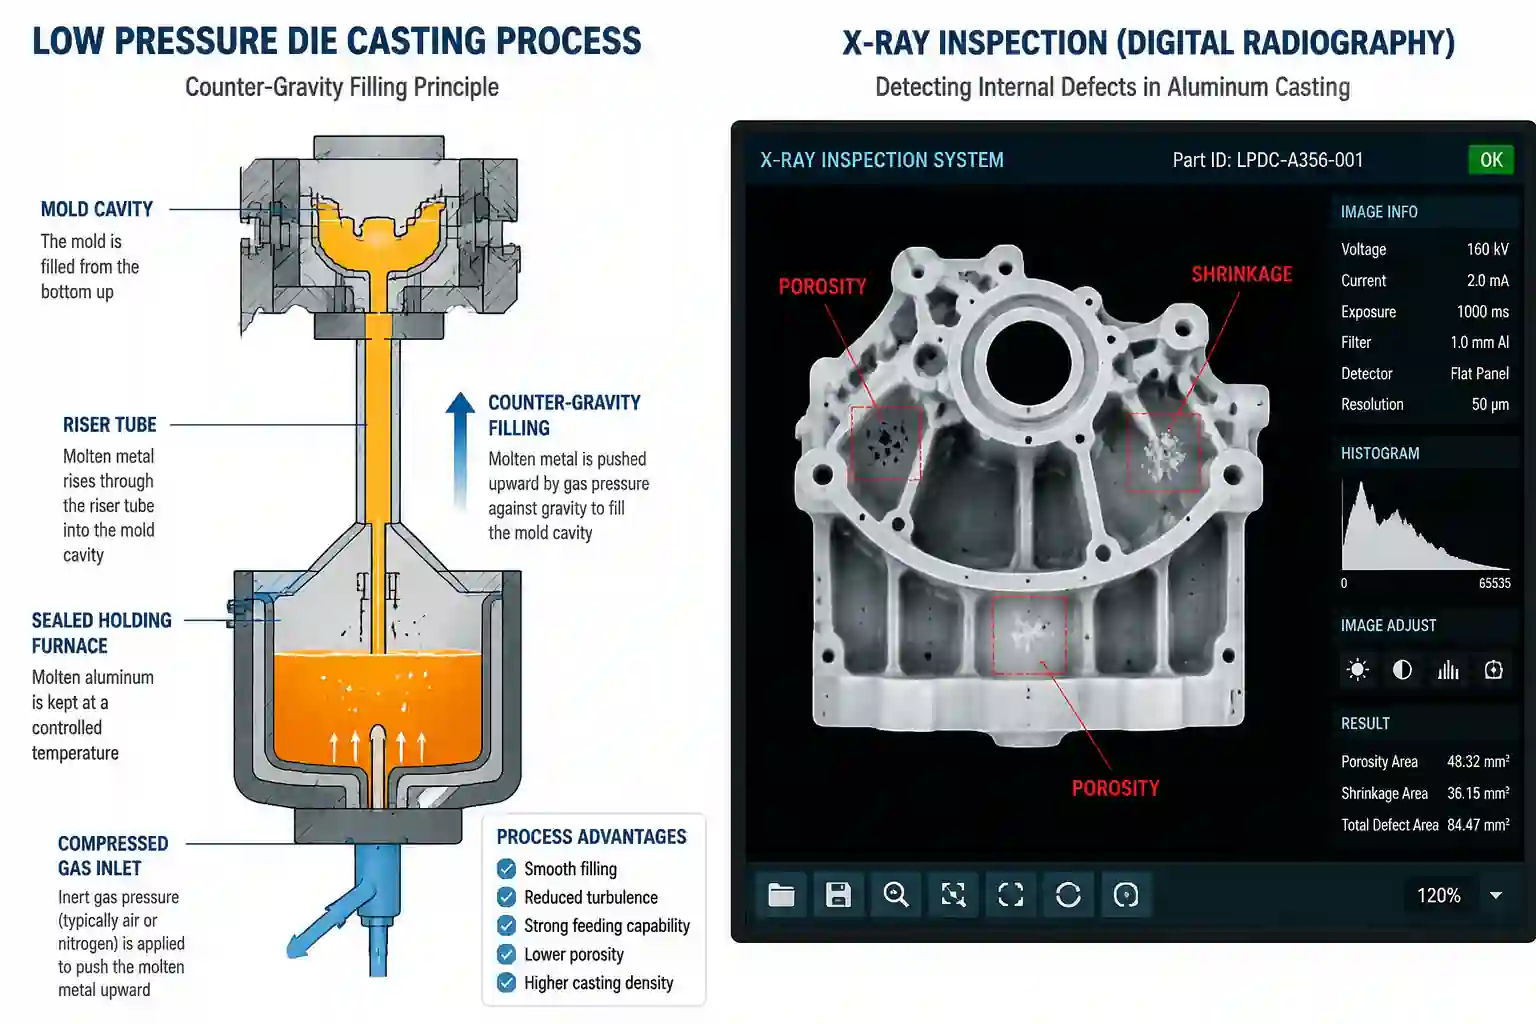


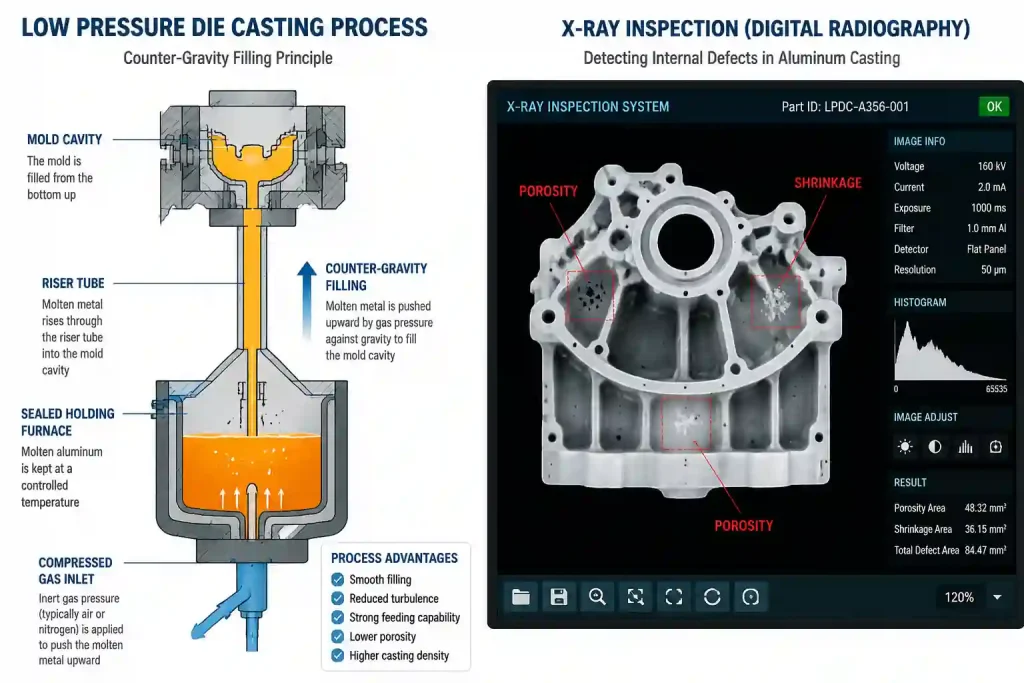
La fundición a presión a baja presión es un proceso de fundición contra la gravedad en el que se introduce gas comprimido en un horno de mantenimiento sellado, lo que obliga al metal fundido a ascender suavemente a través de un tubo de alimentación y a llenar la cavidad del molde, donde se produce la solidificación bajo presión. En comparación con la fundición por gravedad, la fundición a presión ofrece un llenado estable del molde y una gran capacidad de alimentación, lo que mejora significativamente la densidad de la estructura de la pieza fundida. Sin embargo, incluso con estas claras ventajas del proceso, los productos de fundición a presión a baja presión se enfrentan inevitablemente a diversos defectos de fundición. Cómo identificar y retirar con precisión las piezas defectuosas sin causar ningún daño al producto se ha convertido en un reto clave en el control de calidad, y la tecnología de ensayos no destructivos (END) es la solución fundamental a este reto.
Defectos típicos y problemas de calidad en la fundición a presión a baja presión
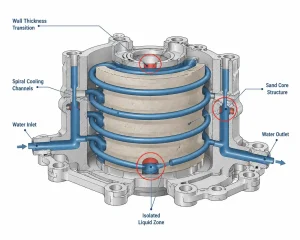
Defectos internos habituales en fundición a baja presión Entre los defectos que pueden aparecer se encuentran la porosidad por gas, las cavidades por contracción, la microcontracción, los defectos de colada, las grietas y las inclusiones. Tomando como ejemplo las carcasas de aleación de aluminio refrigeradas por agua, el espesor irregular de las paredes en las secciones de pared delgada y las características estructurales de los núcleos de arena de los canales internos de agua de refrigeración, con forma de barril, suelen provocar contracción cavidades y microcontracción: en la producción real, el problema más frustrante es que «no se ve, pero presenta fugas en las pruebas de presión». Las llantas de aleación A356 también son propensas a la porosidad por gas y a las cavidades por contracción durante la fundición a presión a baja presión.
No se debe subestimar el daño causado por estos defectos internos. La porosidad gaseosa y la microcontracción reducen significativamente la sección transversal efectiva de la pieza fundida capaz de soportar carga y debilitan sus propiedades mecánicas. En el caso de los componentes funcionales con requisitos de estanqueidad o presión, los poros internos pueden convertirse en vías de fuga, lo que afecta a la fiabilidad a largo plazo. Lo que hace que esto resulte aún más problemático es que muchos defectos internos son completamente invisibles desde el exterior: una pieza fundida puede presentar una superficie lisa y superar la inspección dimensional, pero contener defectos ocultos lo suficientemente graves como para provocar fallos durante su uso. Por lo tanto, la inspección superficial por sí sola dista mucho de ser suficiente; es esencial realizar una evaluación sistemática mediante métodos de ensayo no destructivo (END).
Métodos de ensayo no destructivo en la fundición a presión a baja presión
En este capítulo se presentan, según su principio de funcionamiento, los principales métodos de ensayo no destructivo (END) utilizados en la fundición a presión a baja presión. Entre ellos, La inspección por rayos X es la más utilizada, mientras que los demás sirven como medios complementarios en función de los requisitos del producto y los tipos de defectos.
Inspección por rayos X
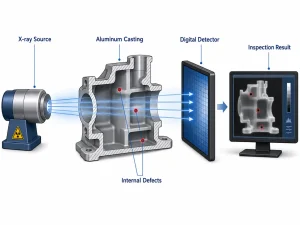
La inspección por rayos X consiste en hacer pasar rayos X a través de la pieza fundida; los defectos internos, como la porosidad por gas, la microcontracción y las inclusiones, provocan distintos grados de atenuación de la radiación, lo que genera imágenes en escala de grises en el detector y permite visualizar los defectos internos. En función del método de obtención de imágenes, se puede dividir en radiografía tradicional con película, radiografía digital (DR) y tomografía computarizada (TC). Entre sus ventajas se incluyen la visualización intuitiva de la forma, la ubicación y el tamaño de los defectos, así como el almacenamiento permanente de los resultados de la inspección. Los inconvenientes son la inversión relativamente elevada en equipamiento y el hecho de que las grietas finas, en forma de lámina y paralelas a la dirección del haz de rayos X, son fáciles de pasar por alto. En la actualidad, la radiografía digital (DR) está sustituyendo gradualmente a la radiografía tradicional con película y se está convirtiendo en el estándar del sector.
Pruebas ultrasónicas
Los ensayos por ultrasonidos utilizan ondas sonoras de alta frecuencia para detectar defectos internos en los materiales. Cuando las ondas ultrasónicas se encuentran con porosidad gaseosa, grietas o microcontracción, producen reflexiones, atenuación o cambios de velocidad; el análisis de estas señales de eco revela la ubicación y el tamaño de los defectos. Este método se caracteriza por el uso de equipos portátiles y una gran profundidad de penetración, lo que lo hace adecuado para la inspección in situ y los controles puntuales durante el proceso de piezas de fundición de paredes gruesas. Entre sus limitaciones se encuentran los elevados requisitos en cuanto a las condiciones de acoplamiento en piezas de fundición de formas complejas y una dependencia significativa de la experiencia del operador.
Ensayo por penetración
El ensayo por penetrante es un método diseñado específicamente para detectar defectos abiertos en la superficie. Durante el ensayo, se aplica el penetrante sobre la superficie de la pieza fundida y este penetra en los microdefectos superficiales por acción capilar; tras la limpieza, se aplica un revelador para extraer el penetrante de los defectos y hacerlos visibles. Este método es sencillo de aplicar, económico y muy sensible, lo que lo convierte en un método estándar de control de calidad superficial en la mayoría de las fundiciones. Sin embargo, solo permite detectar defectos que se abren hacia la superficie y resulta ineficaz para los defectos internos cerrados.
Pruebas de estanqueidad
Las pruebas de estanqueidad consisten en presurizar las cavidades internas de las piezas fundidas con gas y utilizar métodos de caída de presión o de medición del caudal para detectar si existen vías de fuga a través de la pared. Esto resulta especialmente importante en el caso de las piezas fundidas a baja presión que deben cumplir requisitos de estanqueidad o de presión (como las culatas y las carcasas refrigeradas por agua), y suele ser un criterio obligatorio para la aceptación por parte del cliente.
Además, en determinados casos concretos se utilizan métodos como el control por corrientes de Foucault y la termografía infrarroja, pero no son habituales en la inspección de piezas de fundición a presión a baja presión, por lo que no se tratarán en detalle en este documento.
Aplicaciones habituales de los ensayos no destructivos (END) en el control de calidad de la fundición a presión a baja presión
Esta sección se centra en casos prácticos de aplicación de diversos métodos de ensayos no destructivos (END) en productos y procesos de producción concretos.
Aplicación de la inspección por rayos X
En la inspección de carcasas refrigeradas por agua fabricadas mediante fundición a presión a baja presión, se utilizan sistemas de radiografía digital (DR) para el escaneo de alta precisión de piezas fundidas de aleación de aluminio. En combinación con el procesamiento de mejora de la imagen, las piezas fundidas con anomalías estructurales internas pueden identificarse y eliminarse en el menor tiempo posible, lo que permite un control de calidad preciso. En el sector de las llantas de aleación de aluminio, la inspección por rayos X es el método estándar para detectar defectos internos, como la porosidad por gas y las cavidades de contracción.
Las principales ventajas de los sistemas de radiografía digital (DR) frente a la radiografía tradicional con película son la obtención de imágenes en tiempo real y el almacenamiento digital, lo que elimina los pasos de revelado en el cuarto oscuro y mejora significativamente la eficiencia de la inspección. Una configuración típica de un sistema de inspección por rayos X en línea incluye una fuente de rayos X, una matriz de detectores, una cabina de protección contra la radiación y una estación de trabajo de procesamiento de imágenes, y puede configurarse tanto para la inspección automática en línea como para la inspección puntual fuera de línea, en función de la cadencia de producción de la línea.
Aplicación de los ensayos por ultrasonidos
En zonas críticas que soportan carga, como las superficies curvas del aro de las llantas de aleación de aluminio, se puede utilizar la tecnología de eco de pulso ultrasónico para detectar defectos internos de fundición. El equipo es portátil y adecuado para operaciones in situ. Además, los ensayos por ultrasonidos se utilizan ampliamente para medir el espesor de las paredes de las piezas de fundición a presión a baja presión: son fáciles de manejar, proporcionan lecturas precisas y constituyen un complemento eficaz a la inspección dimensional rutinaria.
Cabe señalar que los ensayos por ultrasonidos son sensibles a la rugosidad de la superficie y a la complejidad de la forma. La superficie de acoplamiento debe pulirse antes de la inspección, lo que reduce su eficacia para el cribado rápido de grandes volúmenes; por lo tanto, resulta más adecuado para la comprobación puntual o la reinspección específica de determinadas zonas.
Aplicación de los ensayos por penetración
El ensayo por penetración es un método habitual para el control de la calidad de las superficies: es fácil de llevar a cabo, tiene un coste reducido y constituye un método de inspección estándar en la mayoría de las fundiciones. La norma EN 1371-1 establece disposiciones sistemáticas para el ensayo por penetración de piezas de fundición en arena, fundición por gravedad, y piezas de fundición a presión a baja presión. En el desarrollo de las tapas de los extremos de los motores de aleación de aluminio, la inspección por penetración se utiliza a menudo junto con la inspección radiográfica para garantizar que no haya defectos superficiales abiertos, como grietas o porosidad.
Estrategia para el uso combinado de múltiples métodos
En la producción real, un único método de inspección no suele bastar para detectar todos los tipos de defectos, por lo que los métodos deben combinarse de forma flexible en función de las características del producto. Una combinación típica para las llantas de aleación de aluminio fundidas a baja presión es la siguiente: rayos X para detectar porosidad interna por gas y contracción, ultrasonidos para volver a comprobar las zonas críticas de la llanta y ensayo por penetración para detectar microfisuras superficiales. En el caso de las piezas fundidas de carcasas con requisitos de estanqueidad, también debe añadirse un ensayo de fugas.
Este enfoque combinado minimiza el riesgo de que se pasen por alto defectos, pero a cambio los costes de inspección se duplican. En la práctica, este nivel de inspección solo se aplica a productos militares o a las llantas de vehículos de pasajeros de gama alta. Para las piezas comunes, basta con una inspección aleatoria complementada con rayos X. La clave está en determinar la estrategia de inspección en función de las condiciones de uso y los requisitos del cliente: lo suficiente para garantizar la calidad, pero sin necesidad de realizar inspecciones excesivas.
El papel práctico de los ensayos no destructivos (END) en el control de calidad
El valor de los ensayos no destructivos (END) se extiende a lo largo de todo el proceso, desde el desarrollo del proceso hasta la producción en serie.
Durante la fase de desarrollo del proceso, Los ensayos no destructivos (END) forman un ciclo cerrado con la simulación de la fundición. En primer lugar, se utiliza un software de simulación para predecir la distribución de los defectos y, a continuación, se comparan los resultados reales de la inspección para su verificación. Este enfoque acelera la optimización de los parámetros del proceso, en lugar de depender de modificaciones repetidas de las herramientas mediante ensayo y error.
Durante la fase de producción en serie, Los ensayos no destructivos (END) desempeñan la función de control de calidad. Las piezas críticas para la seguridad y las piezas selladas sometidas a presión suelen requerir una inspección 100%, mientras que las piezas estructurales generales pueden someterse a controles aleatorios. En el caso de proyectos de producción en serie a largo plazo, también deben conservarse los registros de los lotes para poder rastrear las fluctuaciones de calidad.
En cuanto a la gestión de anomalías, cuando la inspección revela una tasa de defectos inusualmente alta, se debe determinar la causa en los parámetros de proceso pertinentes (presión de mantenimiento, temperatura del molde, velocidad de vertido, etc.) de ese turno y aplicar las correcciones necesarias tras identificar la causa raíz, en lugar de limitarse a desechar las piezas defectuosas.
Configuración de los equipos y tendencias de desarrollo
Desde el punto de vista de la configuración de los equipos, la implantación de sistemas de ensayos no destructivos (END) en fundiciones de fundición a presión a baja presión suele desarrollarse en tres fases: la fase inicial abarca métodos básicos como los ensayos con penetrante y las pruebas de estanqueidad; tras la ampliación de la producción, se introducen sistemas de radiografía digital (DR) para la inspección de defectos internos; y las líneas de producción de gama alta incorporan ensayos por ultrasonidos y tomografía computarizada industrial como complementos.
Una clara tendencia del sector es la integración de los sistemas de radiografía digital (DR) con las líneas de producción automatizadas: los resultados de la inspección se transmiten en tiempo real y se vinculan con los parámetros de producción para su análisis, lo que ayuda a los ingenieros de procesos a identificar rápidamente los problemas. Por otra parte, los avances en la tecnología de reconocimiento de imágenes están haciendo que la interpretación de los defectos pase de ser una tarea puramente manual a un reconocimiento asistido por ordenador. Aunque aún queda un largo camino por recorrer antes de que se pueda sustituir por completo al ojo humano, estas herramientas, como apoyo, ya han mejorado significativamente la eficiencia de la inspección.
Preguntas más frecuentes (FAQ)
Pregunta 1: ¿Qué método de ensayos no destructivos (END) se utiliza con mayor frecuencia en las piezas de fundición a presión a baja presión?
R: Inspección por rayos X (especialmente radiografía digital, DR) Es el método más utilizado porque permite visualizar defectos internos, como la porosidad por gas y la contracción, y los resultados de la inspección pueden almacenarse para garantizar la trazabilidad. En el caso de productos con elevados requisitos de calidad superficial, se añade el ensayo por penetración como complemento; para piezas grandes de paredes gruesas, a veces se recurre al ensayo por ultrasonidos.
Pregunta 2: ¿Es necesario inspeccionar todas las piezas de fundición?
R: Depende de los requisitos del producto. Las piezas críticas para la seguridad y las piezas selladas sometidas a presión suelen requerir una inspección según la norma 100%, mientras que las piezas estructurales comunes pueden someterse a controles aleatorios. Los planos y las especificaciones técnicas del cliente indicarán claramente los requisitos; basta con seguir la norma y evitar las inspecciones excesivas, que solo aumentan los costes.
Pregunta 3: ¿Qué ocurre si la radiografía muestra defectos que desaparecen tras el mecanizado?
R: A esto se le llama interpretación errónea de una imagen. Dos situaciones habituales: una es que las depresiones por contracción en el margen de mecanizado parezcan porosidad interna por gas en la imagen; la otra es que las transiciones de espesor en las nervaduras o salientes se asemejen a la contracción en la imagen. Los inspectores experimentados distinguen ambos fenómenos en función de la forma del defecto: los redondos con bordes lisos suelen ser porosidad gaseosa, mientras que los irregulares con bordes difusos son más probablemente contracciones. En caso de duda, se recomienda realizar varias verificaciones de la sección transversal para acumular imágenes de referencia típicas de sus propios productos.
Pregunta 4: ¿Algún consejo para una fundición que quiera adquirir equipos de ensayos no destructivos (END) por primera vez?
R: En primer lugar, identifica qué productos vas a inspeccionar, qué defectos debes detectar y cuáles son los requisitos en cuanto al tiempo del ciclo de producción; a continuación, elige en consecuencia. No te decantes por la configuración más avanzada desde el principio; con lo justo basta. Además, asegúrate de reservar interfaces y garantizar la compatibilidad de formatos de datos para una futura automatización o integración con el MES.