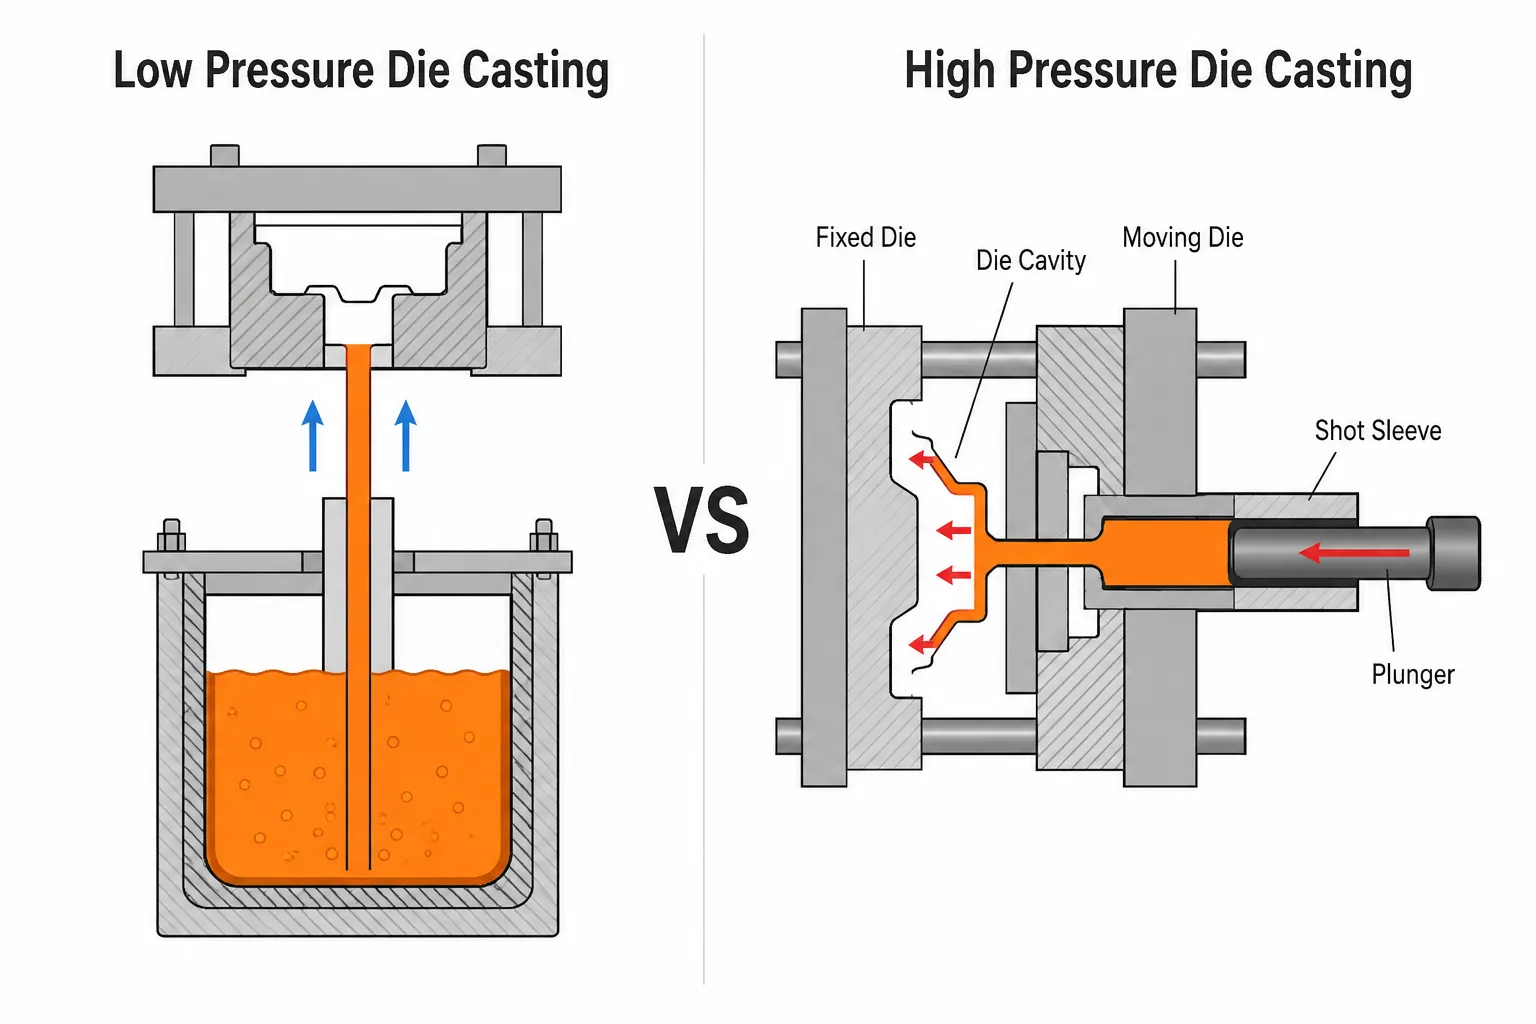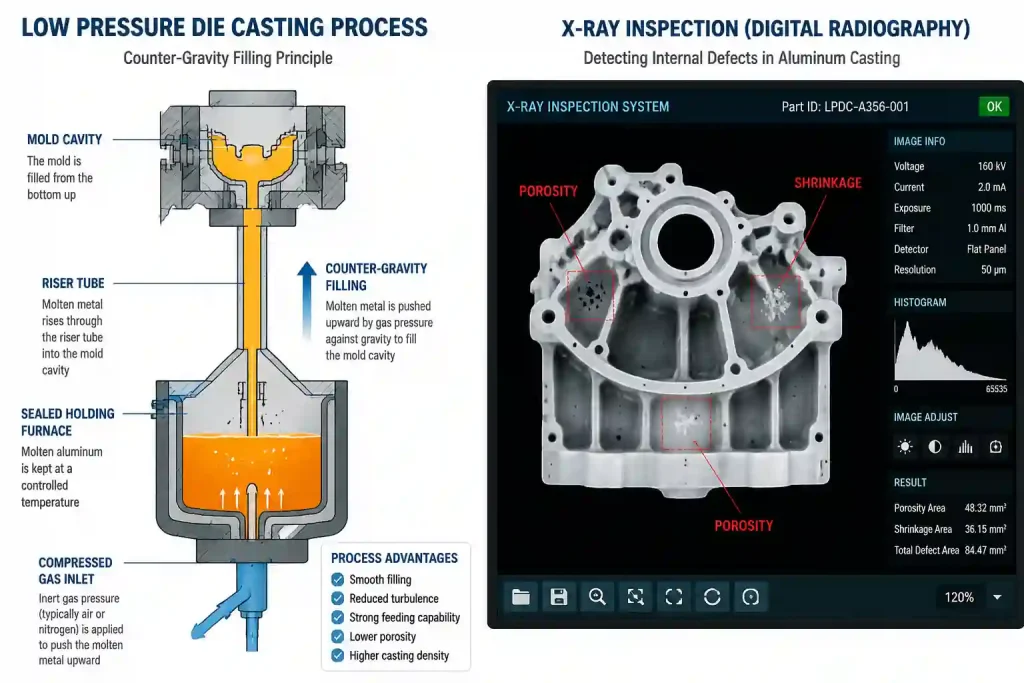
Литье под низким давлением — это процесс литья, противодействующий силе тяжести, при котором сжатый газ подается в герметичную печь-удерживатель, заставляя расплавленный металл плавно подниматься по литниковой трубке и заполнять полость формы, где происходит затвердевание под давлением. По сравнению с литьем под действием силы тяжести литье под низким давлением обеспечивает стабильное заполнение формы и высокую производительность подачи, что значительно повышает плотность структуры отливки. Однако даже при наличии этих очевидных преимуществ процесса изделия, изготовленные методом литья под низким давлением, неизбежно сталкиваются с различными дефектами литья. Как точно выявить и удалить дефектные детали, не нанеся при этом никакого ущерба изделию, стало ключевой задачей в области обеспечения качества — и технология неразрушающего контроля (НК) является основным решением этой задачи.
Типичные дефекты и проблемы с качеством при литье под низким давлением
Распространенные внутренние дефекты в литье под низким давлением К таким дефектам относятся газовые пористости, усадочные полости, микроусадка, дефекты литья, трещины и включения. На примере водоохлаждаемых корпусов из алюминиевого сплава можно отметить, что неравномерная толщина стенок в тонкостенных участках и конструктивные особенности внутренних бочкообразных песчаных сердечников каналов охлаждающей воды часто приводят к усадка пустоты и микроусадка — на практике самой неприятной проблемой является то, что «это не видно, но при испытании под давлением обнаруживается утечка». Литые диски из сплава A356 также подвержены образованию газовой пористости и усадочных пустот при литье под низким давлением.
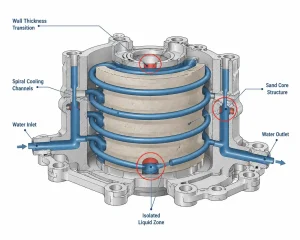
Не следует недооценивать вред, наносимый этими внутренними дефектами. Газовая пористость и микроусадка значительно уменьшают эффективное несущее сечение отливки и ослабляют её механические свойства. Для функциональных деталей, к которым предъявляются требования по герметичности или выдерживаемому давлению, внутренние поры могут стать путями утечки, что сказывается на долговечности. Ещё большую проблему представляет то, что многие внутренние дефекты совершенно незаметны снаружи — отливка может иметь гладкую поверхность и пройти контроль размеров, но при этом содержать скрытые дефекты, достаточно серьёзные, чтобы привести к выходу из строя в процессе эксплуатации. Поэтому одного только поверхностного осмотра далеко не достаточно; необходима систематическая оценка с помощью методов неразрушающего контроля.
Методы неразрушающего контроля при литье под низким давлением
В данной главе представлены основные методы неразрушающего контроля, применяемые в литье под низким давлением, с описанием их принципов действия. Среди них: Рентгеновский контроль является наиболее широко применяемым методом, в то время как остальные методы используются в качестве дополнительных средств в зависимости от требований к продукции и типов дефектов.
Рентгеновский контроль
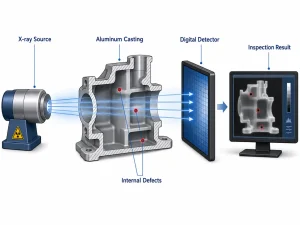
Рентгеновский контроль основан на прохождении рентгеновских лучей через отливку; внутренние дефекты, такие как газовая пористость, микроусадка и включения, вызывают ослабление излучения в различной степени, формируя на детекторе изображения с контрастом в оттенках серого, что позволяет визуализировать внутренние дефекты. В зависимости от метода визуализации рентгеновский контроль можно разделить на традиционную пленочную рентгенографию, цифровую рентгенографию (DR) и компьютерную томографию (КТ). К его преимуществам относятся наглядное отображение формы, местоположения и размера дефектов, а также возможность постоянного хранения результатов контроля. К недостаткам относятся относительно высокие инвестиции в оборудование, а также тот факт, что тонкие линейные трещины, параллельные направлению рентгеновского пучка, легко упустить из виду. В настоящее время цифровая рентгенография (DR) постепенно вытесняет традиционную плёночную рентгенографию и становится отраслевым стандартом.
Ультразвуковой контроль
Ультразвуковой контроль использует высокочастотные звуковые волны для обнаружения внутренних дефектов в материалах. При столкновении ультразвуковых волн с газовыми поражениями, трещинами или микроусадкой возникают отражения, затухание или изменения скорости; анализ этих эхо-сигналов позволяет определить местоположение и размер дефектов. Этот метод отличается использованием портативного оборудования и большой глубиной проникновения, что делает его пригодным для контроля на месте и выборочной проверки толстостенных отливок в процессе производства. К его ограничениям относятся высокие требования к условиям сопряжения на отливках сложной формы и значительная зависимость от опыта оператора.
Капиллярный контроль
Капиллярный контроль — это метод, специально разработанный для выявления дефектов, выходящих на поверхность. В ходе испытания на поверхность отливки наносится проникающий раствор, который проникает в поверхностные микродефекты за счет капиллярного действия; после очистки наносится проявитель, который вытягивает проникающий раствор из дефектов, делая их видимыми. Этот метод прост в применении, недорог и обладает высокой чувствительностью, что делает его стандартным методом контроля качества поверхности на большинстве литейных предприятий. Однако он позволяет обнаруживать только дефекты, открывающиеся на поверхности, и неэффективен при выявлении закрытых внутренних дефектов.
Проверка герметичности
Проверка на герметичность заключается в создании давления газа во внутренних полостях отливок и использовании методов измерения падения давления или расхода для выявления наличия сквозных путей утечки. Это особенно важно для отливок, изготовленных методом литья под низким давлением, к которым предъявляются требования по герметичности или давлению (таких как головки цилиндров и корпуса с водяным охлаждением), и зачастую является обязательным критерием приемки со стороны заказчика.
Кроме того, в некоторых конкретных случаях применяются такие методы, как вихретоковый контроль и инфракрасная термография, однако они не являются основными методами контроля при литье под низким давлением и здесь подробно не рассматриваются.
Типичные области применения неразрушающего контроля в процессе контроля качества литья под низким давлением
В данном разделе рассматриваются конкретные примеры практического применения различных методов неразрушающего контроля в отношении определенных видов продукции и производственных процессов.
Применение рентгеновского контроля
При контроле корпусов с водяным охлаждением, изготовленных методом литья под низким давлением, для высокоточного сканирования отливок из алюминиевых сплавов используются рентгеновские системы прямого рентгеновского излучения (DR). В сочетании с технологиями улучшения качества изображения это позволяет выявлять и отбраковывать отливки с внутренними структурными аномалиями в кратчайшие сроки, обеспечивая точный контроль качества. В секторе производства колесных дисков из алюминиевых сплавов рентгеновский контроль является стандартным методом обнаружения внутренних дефектов, таких как газовая пористость и усадочные пустоты.
Основными преимуществами систем цифровой рентгенографии (DR) по сравнению с традиционной пленочной рентгенографией являются получение изображений в режиме реального времени и цифровое хранение данных, что позволяет исключить этапы обработки в фотолаборатории и значительно повысить эффективность контроля. Типичная конфигурация системы онлайн-рентгеновского контроля включает в себя рентгеновский источник, матрицу детекторов, защитный кожух от излучения и рабочую станцию обработки изображений; в зависимости от скорости конвейерного производства систему можно настроить как для автоматического контроля на линии, так и для выборочной проверки вне линии.
Применение ультразвукового контроля
Для критически важных несущих зон, таких как изогнутые поверхности обода колесных дисков из алюминиевого сплава, для выявления внутренних дефектов литья можно использовать технологию ультразвукового импульсно-эхового контроля. Оборудование является портативным и подходит для проведения работ на месте. Кроме того, ультразвуковой контроль широко применяется для измерения толщины стенок деталей, изготовленных методом литья под низким давлением — он прост в эксплуатации, обеспечивает точные показания и служит эффективным дополнением к рутинному контролю размеров.
Следует отметить, что ультразвуковой контроль чувствителен к шероховатости поверхности и сложности формы. Перед проведением контроля поверхность соприкосновения необходимо отшлифовать, что снижает эффективность этого метода при массовом быстром скрининге; поэтому он лучше подходит для выборочной проверки или целенаправленного повторного контроля определенных участков.
Применение метода капиллярного контроля
Капиллярный контроль — это широко распространенный метод контроля качества поверхности: он прост в применении, не требует больших затрат и является стандартным методом контроля на большинстве литейных предприятий. Стандарт EN 1371-1 содержит систематические требования к капиллярному контролю изделий, отлитых в песчаные формы, литье под действием силы тяжести, а также детали, изготовленные методом литья под низким давлением. При разработке торцевых крышек двигателей из алюминиевых сплавов часто применяется капиллярный контроль в сочетании с радиографическим, чтобы убедиться в отсутствии поверхностных дефектов, таких как трещины или пористость.
Стратегия комбинированного применения нескольких методов
В реальных производственных условиях один метод контроля зачастую не позволяет выявить все типы дефектов, поэтому методы необходимо гибко комбинировать с учетом характеристик продукции. Типичная комбинация для литых под низким давлением колесных дисков из алюминиевого сплава включает: рентгеновский контроль для выявления внутренней газовой пористости и усадки, ультразвуковой контроль для повторной проверки критических участков обода и капиллярный контроль для выявления поверхностных микротрещин. Для отливок корпусов, к которым предъявляются требования по герметичности, необходимо также добавить испытание на герметичность.
Такой комбинированный подход сводит к минимуму риск пропуска дефектов, однако в качестве компромисса затраты на контроль удваиваются. На практике такой уровень контроля применяется только к военной продукции или колесам легковых автомобилей высокого класса. Для обычных деталей достаточно выборочной проверки в сочетании с рентгеновским контролем. Главное — определить стратегию контроля с учетом условий эксплуатации и требований заказчика: достаточно, чтобы обеспечить качество, но без излишнего контроля.
Практическая роль неразрушающего контроля в обеспечении качества
Значение неразрушающего контроля прослеживается на всех этапах — от разработки технологического процесса до серийного производства.
На этапе разработки технологического процесса, НК образует замкнутый цикл с моделированием литья. Сначала с помощью программного обеспечения для моделирования прогнозируется распределение дефектов, а затем для проверки проводится сравнение с фактическими результатами контроля. Такой подход ускоряет оптимизацию технологических параметров, позволяя избежать многократных модификаций инструментов методом проб и ошибок.
На этапе серийного производства, НК выполняет функцию контроля качества. Детали, критичные с точки зрения безопасности, и герметичные детали, работающие под давлением, как правило, требуют проверки по стандарту 100%, тогда как обычные конструктивные детали можно проверять выборочно. В случае долгосрочных проектов серийного производства также следует вести учет партий продукции, чтобы можно было отслеживать колебания качества.
Что касается обработки аномалий, если в ходе проверки выявляется необычно высокий уровень брака, следует выяснить причину, обратив внимание на соответствующие технологические параметры (давление удержания, температуру пресс-формы, скорость заливки и т. д.) для данной смены, и принять меры по исправлению ситуации после выявления первопричины — а не просто браковать дефектные детали.
Конфигурация оборудования и тенденции развития
С точки зрения конфигурации оборудования внедрение систем неразрушающего контроля (НК) на литейных предприятиях, занимающихся литьем под низким давлением, обычно проходит в три этапа: на начальном этапе применяются базовые методы, такие как капиллярный контроль и проверка герметичности; после расширения масштабов производства для контроля внутренних дефектов внедряются рентгеновские системы цифровой рентгенографии (DR); а на высокотехнологичных производственных линиях в качестве дополнительных методов используются ультразвуковой контроль и промышленная компьютерная томография (КТ).
Явной тенденцией в отрасли является интеграция рентгеновских систем цифровой рентгенографии (DR) с автоматизированными производственными линиями — результаты контроля передаются в режиме реального времени и сопоставляются с производственными параметрами для анализа, что помогает инженерам-технологам быстро выявлять проблемы. Между тем, благодаря достижениям в области технологий распознавания изображений интерпретация дефектов переходит от чисто ручной оценки к компьютерному распознаванию. Хотя до полной замены человеческого глаза ещё далеко, эти инструменты, используемые в качестве вспомогательных средств, уже значительно повысили эффективность контроля.
Часто задаваемые вопросы (FAQ)
Вопрос 1: Какой метод неразрушающего контроля чаще всего применяется для деталей, изготовленных методом литья под низким давлением?
A: Рентгеновский контроль (в частности, цифровая рентгенография, DR) является наиболее широко используемым методом, поскольку позволяет визуально выявить внутренние дефекты, такие как газовая пористость и усадка, а результаты контроля можно сохранить для обеспечения прослеживаемости. Для изделий с высокими требованиями к качеству поверхности в качестве дополнительного метода применяется капиллярный контроль; для толстостенных крупногабаритных деталей иногда используется ультразвуковой контроль.
Вопрос 2: Нужно ли проверять каждую деталь?
A: Это зависит от требований к изделию. Детали, критичные с точки зрения безопасности, и герметичные детали, работающие под давлением, как правило, требуют проверки по стандарту 100%, тогда как обычные конструкционные детали можно проверять выборочно. Требования будут четко указаны в чертежах и технических спецификациях заказчика — просто следуйте стандарту и избегайте излишних проверок, которые только увеличивают затраты.
Вопрос 3: Что делать, если на рентгеновском снимке обнаружены дефекты, которые исчезают после механической обработки?
A: Это называется неправильная интерпретация изображения. Существуют два типичных сценария: в первом случае усадочные впадины на припуске на обработку на пленке выглядят как внутренняя газовая пористость; во втором — переходы толщины в области ребер или выступов на пленке напоминают усадку. Опытные инспекторы различают дефекты по их форме: круглые с ровными краями — это, как правило, газовые поры, а нерегулярные с размытыми краями — скорее усадка. В случае сомнений рекомендуется несколько раз провести проверку по поперечному сечению, чтобы накопить типичные эталонные изображения для вашей продукции.
Вопрос 4: Есть ли какие-нибудь рекомендации для литейного предприятия, которое впервые планирует приобрести оборудование для неразрушающего контроля?
A: Сначала определите, какие продукты вы проверяете, какие дефекты необходимо выявлять и каковы требования к длительности производственного цикла — после чего сделайте соответствующий выбор. Не стремитесь с самого начала к самой дорогой конфигурации; достаточно того, что необходимо. Кроме того, позаботьтесь о наличии интерфейсов и совместимости форматов данных для будущей автоматизации или интеграции с системой MES.