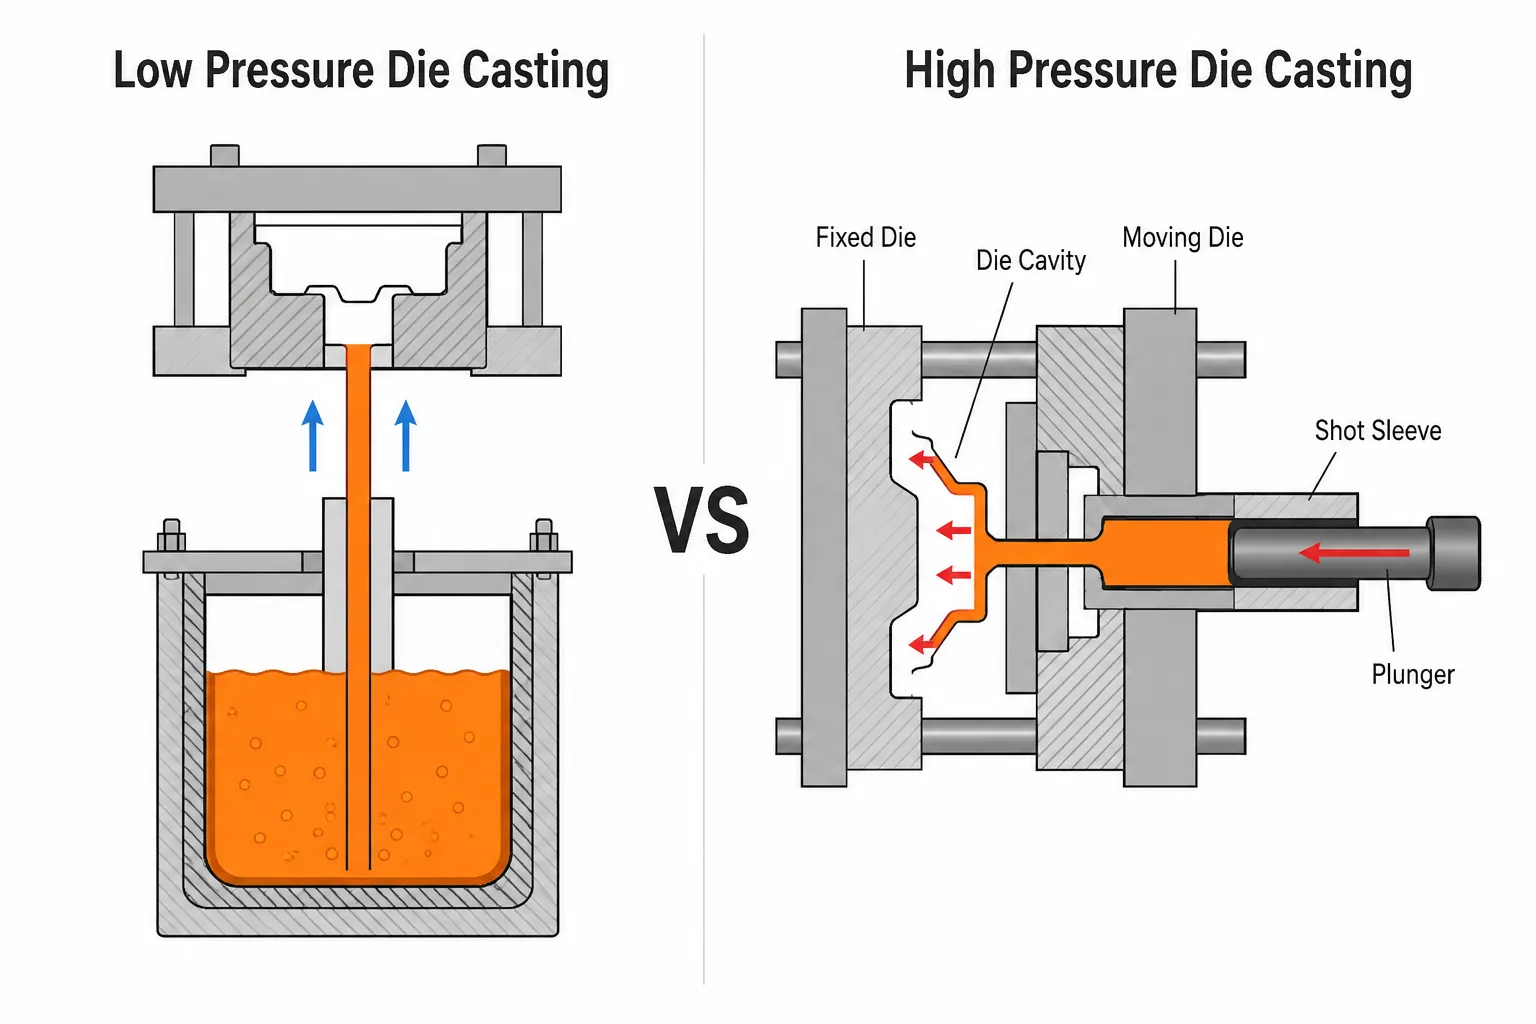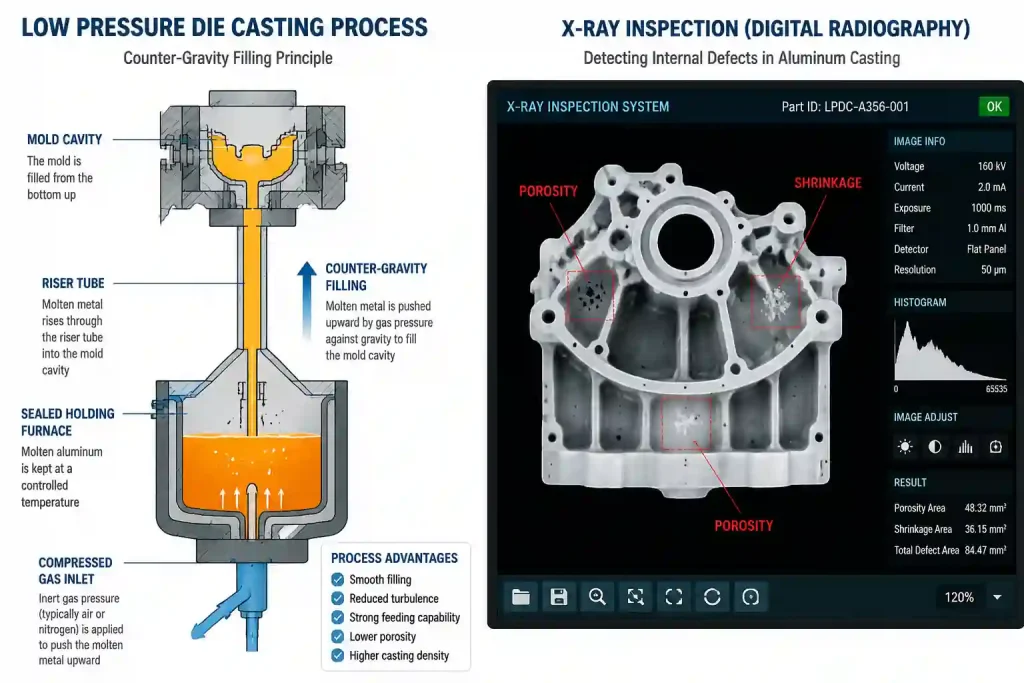
A fundição sob baixa pressão é um processo de fundição contra a gravidade no qual se introduz gás comprimido num forno de retenção selado, forçando o metal fundido a subir suavemente através de um tubo de alimentação e a encher a cavidade do molde, onde ocorre a solidificação sob pressão. Em comparação com a fundição por gravidade, a fundição sob baixa pressão oferece um enchimento estável do molde e uma forte capacidade de alimentação, melhorando significativamente a densidade da estrutura da peça fundida. No entanto, mesmo com estas vantagens evidentes do processo, os produtos de fundição sob pressão baixa enfrentam inevitavelmente vários defeitos de fundição. Saber identificar e remover com precisão as peças defeituosas sem causar quaisquer danos ao produto tornou-se um desafio fundamental na garantia de qualidade — e a tecnologia de Ensaios Não Destrutivos (END) é a solução central para este desafio.
Defeitos típicos e desafios de qualidade na fundição por injeção a baixa pressão
Defeitos internos comuns em fundição sob baixa pressão Os defeitos incluem porosidade por gás, cavidades de retração, micro-retração, falhas de vazamento, fissuras e inclusões. Tomando como exemplo as caixas de liga de alumínio arrefecidas a água, a espessura irregular das paredes nas secções de parede fina e as características estruturais dos núcleos de areia dos canais internos de água de arrefecimento em forma de barril conduzem frequentemente a encolhimento cavidades e micro-retração — na produção efetiva, o problema mais frustrante é «não se consegue ver, mas apresenta fugas no ensaio de pressão». As jantes de liga leve A356 também são propensas a porosidade por gás e cavidades de retração durante a fundição sob pressão a baixa pressão.
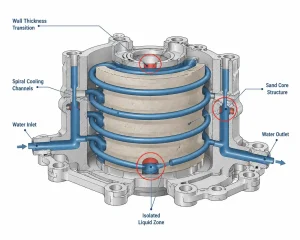
Os danos causados por estes defeitos internos não devem ser subestimados. A porosidade por gás e a micro-retração reduzem significativamente a secção transversal efetiva de suporte de carga da peça fundida e enfraquecem as suas propriedades mecânicas. No caso de componentes funcionais com requisitos de vedação ou pressão, os poros internos podem tornar-se vias de fuga, afetando a fiabilidade a longo prazo. O que torna isto ainda mais problemático é o facto de muitos defeitos internos serem completamente invisíveis do exterior — uma peça fundida pode ter uma superfície lisa e passar na inspeção dimensional, mas conter defeitos ocultos suficientemente graves para causar falhas em serviço. Por conseguinte, a inspeção superficial por si só está longe de ser suficiente; é essencial uma avaliação sistemática através de métodos de ensaio não destrutivo (END).
Métodos de ensaio não destrutivo na fundição sob pressão baixa
Este capítulo apresenta, por princípio, os principais métodos de ensaio não destrutivo (END) utilizados na fundição sob pressão a baixa pressão. Entre estes, A inspeção por raios X é a mais utilizada, enquanto os restantes funcionam como meios complementares, dependendo dos requisitos do produto e dos tipos de defeito.
Inspeção por raios X
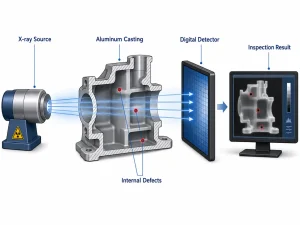
A inspeção por raios X funciona através da passagem de raios X pela peça fundida; defeitos internos, tais como porosidade por gás, micro-retração e inclusões, provocam diferentes graus de atenuação da radiação, formando imagens em escala de cinzentos no detetor, o que permite a visualização dos defeitos internos. Dependendo do método de imagem, pode ser dividida em radiografia tradicional com película, radiografia digital (DR) e tomografia computadorizada (TC). As suas vantagens incluem a visualização intuitiva da forma, localização e dimensão dos defeitos, bem como o armazenamento permanente dos resultados da inspeção. As desvantagens são o investimento relativamente elevado em equipamento e o facto de as fissuras finas, semelhantes a folhas, paralelas à direção do feixe de raios X, serem fáceis de passar despercebidas. Atualmente, a radiografia digital (DR) está a substituir gradualmente a radiografia tradicional com película, tornando-se o padrão da indústria.
Ensaios por ultrassons
Os ensaios ultrassónicos utilizam ondas sonoras de alta frequência para detetar defeitos internos nos materiais. Quando as ondas ultrassónicas encontram porosidade gasosa, fissuras ou micro-retração, produzem reflexões, atenuação ou alterações de velocidade; a análise destes sinais de eco revela a localização e a dimensão dos defeitos. Este método caracteriza-se por utilizar equipamento portátil e por uma penetração profunda, tornando-o adequado para inspeções no local e verificações pontuais durante o processo de peças fundidas de paredes espessas. As suas limitações incluem requisitos elevados em termos de condições de acoplamento em peças fundidas de formas complexas e uma dependência significativa da experiência do operador.
Ensaio por penetração
O ensaio por penetração é um método especificamente concebido para detetar defeitos com abertura à superfície. Durante o ensaio, o penetrante é aplicado na superfície da peça fundida e penetra nos microdefeitos superficiais por ação capilar; após a limpeza, é aplicado um revelador para extrair o penetrante dos defeitos, tornando-os visíveis. Este método é simples de aplicar, de baixo custo e altamente sensível, o que o torna um método padrão de controlo de qualidade da superfície na maioria das fundições. No entanto, só consegue detetar defeitos que se abrem para a superfície e é ineficaz para defeitos internos fechados.
Teste de estanqueidade
O ensaio de estanqueidade consiste em pressurizar as cavidades internas das peças fundidas com gás e utilizar métodos de medição da queda de pressão ou do caudal para detetar se existem percursos de fuga através da parede. Isto é particularmente importante para peças fundidas por injeção a baixa pressão com requisitos de estanqueidade ou de pressão (tais como cabeças de cilindro e caixas arrefecidas a água), sendo frequentemente um critério obrigatório de aceitação por parte do cliente.
Além disso, métodos como o ensaio por correntes de Foucault e a termografia por infravermelhos são utilizados em determinados cenários específicos, mas não são comuns na inspeção da fundição sob baixa pressão e não serão abordados em pormenor neste documento.
Aplicações típicas dos ensaios não destrutivos (END) no controlo de qualidade da fundição sob pressão a baixa pressão
Esta secção centra-se em casos práticos de aplicação de vários métodos de ensaio não destrutivo (END) em produtos e processos de produção específicos.
Aplicação da inspeção por raios X
Na inspeção de caixas refrigeradas a água moldadas por injeção de baixa pressão, são utilizados sistemas de radiografia digital (DR) para a análise de alta precisão de peças fundidas em liga de alumínio. Em combinação com o processamento de melhoria de imagem, é possível identificar e retirar, no menor tempo possível, peças fundidas com anomalias estruturais internas, permitindo um controlo de qualidade preciso. No setor das jantes de liga de alumínio, a inspeção por raios X é o método padrão para a deteção de defeitos internos, tais como porosidade por gás e cavidades de contração.
As maiores vantagens dos sistemas de DR em relação à radiografia tradicional com película são a obtenção de imagens em tempo real e o armazenamento digital, o que elimina as etapas de processamento na câmara escura e melhora significativamente a eficiência da inspeção. Uma configuração típica de um sistema de inspeção por raios X em linha inclui uma fonte de raios X, um conjunto de detetores, uma câmara de proteção contra radiação e uma estação de trabalho de processamento de imagens, podendo ser configurada tanto para inspeção automática em linha como para verificações pontuais fora de linha, dependendo da cadência de produção da linha.
Aplicação dos ensaios por ultrassons
Em áreas críticas de suporte de carga, como as superfícies curvas do aro das jantes de liga de alumínio, a tecnologia de eco de impulso ultrassónico pode ser utilizada para detetar defeitos internos de fundição. O equipamento é portátil e adequado para operações no local. Além disso, os ensaios por ultrassons são amplamente utilizados para a medição da espessura das paredes de peças fundidas por injeção a baixa pressão — são simples de operar, fornecem leituras precisas e constituem um complemento eficaz à inspeção dimensional de rotina.
É importante referir que os ensaios por ultrassons são sensíveis à rugosidade da superfície e à complexidade da forma. A superfície de acoplamento tem de ser polida antes da inspeção, o que torna este método menos eficiente para a triagem rápida de grandes volumes; por conseguinte, é mais adequado para verificações pontuais ou para a reinspeção específica de determinadas áreas.
Aplicação do ensaio por penetração
O ensaio por penetração é um método comum para o controlo da qualidade da superfície — simples de realizar, de baixo custo e um método de inspeção padrão na maioria das fundições. A norma EN 1371-1 estabelece regras sistemáticas para o ensaio por penetração de peças moldadas em areia, fundição por gravidade, e peças moldadas por fundição sob baixa pressão. No desenvolvimento de tampas de motor em liga de alumínio, a inspeção por penetração é frequentemente utilizada em combinação com a inspeção radiográfica para garantir que não existam defeitos superficiais, tais como fissuras ou porosidade.
Estratégia para a utilização combinada de vários métodos
Na produção efetiva, um único método de inspeção muitas vezes não consegue abranger todos os tipos de defeitos, pelo que os métodos devem ser combinados de forma flexível, de acordo com as características do produto. Uma combinação típica para jantes de liga de alumínio fundidas por injeção a baixa pressão é: raios X para detetar porosidade interna por gás e encolhimento, ultrassons para reverificar áreas críticas do aro e ensaio por penetração para detetar microfissuras superficiais. No caso de peças fundidas para caixas com requisitos de estanqueidade, deve também ser adicionado o ensaio de estanqueidade.
Esta abordagem combinada minimiza o risco de não detetar defeitos — mas a contrapartida é que os custos de inspeção duplicam. Na prática, este nível de inspeção é aplicado apenas a produtos militares ou a jantes de veículos de passageiros de gama alta. Para peças comuns, basta uma inspeção por amostragem complementada com raios X. O essencial é determinar a estratégia de inspeção com base nas condições de utilização e nos requisitos do cliente — o suficiente para garantir a qualidade, mas sem necessidade de inspeções excessivas.
Papel prático dos ensaios não destrutivos na garantia da qualidade
O valor dos ensaios não destrutivos (END) está presente em todo o processo, desde o desenvolvimento do processo até à produção em série.
Durante a fase de desenvolvimento do processo, os ensaios não destrutivos (NDT) formam um ciclo fechado com a simulação da fundição. O software de simulação é utilizado, em primeiro lugar, para prever a distribuição de defeitos e, em seguida, os resultados reais da inspeção são comparados para verificação. Esta abordagem acelera a otimização dos parâmetros do processo, em vez de depender de modificações repetidas nas ferramentas por meio de tentativa e erro.
Durante a fase de produção em série, os ensaios não destrutivos (END) desempenham a função de controlo de qualidade. As peças críticas para a segurança e as peças seladas sob pressão requerem normalmente uma inspeção 100%, enquanto as peças estruturais gerais podem ser submetidas a controlos pontuais. No caso de projetos de produção em série a longo prazo, devem também ser mantidos registos de lotes, para que seja possível rastrear eventuais flutuações de qualidade.
No que diz respeito ao tratamento de anomalias, quando a inspeção revelar uma taxa de defeitos invulgarmente elevada, a causa deve ser identificada com base nos parâmetros de processo relevantes (pressão de manutenção, temperatura do molde, velocidade de injeção, etc.) desse turno, e devem ser efetuadas correções após a identificação da causa principal — em vez de simplesmente descartar as peças com defeito.
Configuração do equipamento e tendências de desenvolvimento
Do ponto de vista da configuração do equipamento, a implementação de sistemas de ensaios não destrutivos (END) em fundições de fundição sob pressão a baixa pressão decorre normalmente em três fases: a fase de arranque abrange métodos básicos, tais como o ensaio por penetração e o ensaio de estanqueidade; após o aumento da escala de produção, são introduzidos sistemas de radiografia digital (DR) para a inspeção de defeitos internos; e as linhas de produção de gama alta incorporam o ensaio por ultrassons e a tomografia computadorizada industrial como complementos.
Uma tendência clara no setor é a integração de sistemas de radiografia digital (DR) com linhas de produção automatizadas — os resultados da inspeção são transmitidos em tempo real e associados aos parâmetros de produção para análise, ajudando os engenheiros de processo a identificar rapidamente os problemas. Entretanto, os avanços na tecnologia de reconhecimento de imagens estão a fazer com que a interpretação de defeitos passe de um julgamento puramente manual para um reconhecimento assistido por computador. Embora ainda esteja longe de substituir totalmente o olho humano, estas ferramentas, enquanto auxílio, já melhoraram significativamente a eficiência da inspeção.
Perguntas Frequentes (FAQ)
P1: Qual é o método de ensaio não destrutivo (END) mais utilizado em peças fundidas por injeção a baixa pressão?
R: Inspeção por raios X (especialmente radiografia digital, DR) é o mais utilizado, uma vez que permite visualizar defeitos internos, tais como porosidade por gás e retração, e os resultados da inspeção podem ser arquivados para efeitos de rastreabilidade. No caso de produtos com elevados requisitos de qualidade superficial, recorre-se ao ensaio por penetração como complemento; no caso de peças grandes de paredes espessas, recorre-se, por vezes, ao ensaio por ultrassons.
P2: É necessário inspecionar todas as peças fundidas?
R: Depende dos requisitos do produto. As peças críticas para a segurança e as peças seladas sob pressão exigem, geralmente, uma inspeção 100%, enquanto as peças estruturais comuns podem ser submetidas a uma inspeção por amostragem. Os desenhos e as especificações técnicas do cliente indicarão claramente os requisitos — basta seguir a norma e evitar uma inspeção excessiva, que apenas aumenta os custos.
P3: E se o raio-X revelar defeitos que desaparecem após a maquinagem?
R: A isto chama-se interpretação errada da imagem. Dois cenários comuns: um é o facto de as depressões de contração na margem de usinagem se assemelharem a porosidade interna de gás na imagem; o outro é o facto de as transições de espessura nas nervuras ou saliências parecerem semelhantes à contração na imagem. Os inspetores experientes distinguem com base na forma do defeito — se for redondo com bordas suaves, trata-se geralmente de porosidade de gás, enquanto que, se for irregular com bordas difusas, é mais provável que se trate de retração. Em caso de dúvida, recomenda-se realizar várias verificações da secção transversal para acumular imagens de referência típicas dos seus próprios produtos.
P4: Tem algum conselho para uma fundição que pretenda adquirir equipamento de ensaios não destrutivos (END) pela primeira vez?
R: Em primeiro lugar, identifique quais os produtos que está a inspecionar, quais os defeitos que precisa de detetar e quais são os requisitos relativos ao tempo do ciclo de produção — depois, faça a sua escolha em conformidade. Não opte logo pela configuração mais avançada; o suficiente é o suficiente. Além disso, certifique-se de que reserva interfaces e compatibilidade de formatos de dados para futura automatização ou integração com o MES.