


Ângulos de descoadamento e linhas de separação na fundição em areia
Os ângulos de descoadamento e as linhas de separação são aspetos importantes a ter em conta na conceção da fundição em areia. Este artigo explica…


Serviços de fundição sob alta pressão para peças metálicas personalizadas, com apoio em usinagem e acabamento de superfícies, para cumprir as especificações dos seus desenhos e os requisitos de produção.
A MinHe apoia projetos de fundição sob alta pressão, desde a análise de desenhos e o desenvolvimento de ferramentas até à produção de peças fundidas, maquinagem CNC, acabamento de superfícies e entrega final. Analisamos a geometria das peças, a seleção de ligas e os volumes de produção para identificar os requisitos de fabrico antes do início do desenvolvimento das ferramentas. Durante a produção, concentramo-nos na consistência dimensional, na qualidade da superfície e nos requisitos de inspeção especificados nos seus desenhos.
| Material | Caraterísticas típicas | Aplicações comuns |
|---|---|---|
| Liga de alumínio A380 | Uma liga amplamente utilizada na fundição sob alta pressão que oferece um equilíbrio entre a facilidade de fundição, a resistência mecânica e a usinabilidade para componentes industriais de uso geral. | Caixas para o setor automóvel, tampas para equipamentos, suportes de montagem, e caixas de proteção industriais. |
| ADC12 Liga de alumínio | A boa fluidez e as características de preenchimento do molde tornam o ADC12 adequado para formas complexas e componentes de paredes finas na produção em série. | Caixas de velocidades, tampas de motor, caixas de proteção para equipamentos eletrónicos, e componentes automóveis. |
| Liga de alumínio A360 | Oferece boas características de resistência à corrosão e estanqueidade à pressão. O desempenho final da peça fundida depende da geometria da peça, do desenho das ferramentas e do controlo do processo. | Caixas de bombas, componentes para manuseamento de fluidos, caixas de equipamentos, e peças industriais que exigem resistência à corrosão. |
A fundição sob alta pressão permite produzir peças metálicas complexas com paredes finas, detalhes precisos e dimensões consistentes. Os ciclos de produção rápidos e os moldes de aço reutilizáveis tornam-na ideal para encomendas recorrentes e volumes de produção mais elevados. Elementos como nervuras, saliências e pontos de fixação podem ser incorporados na peça fundida, reduzindo a necessidade de maquinagem e montagem adicionais.
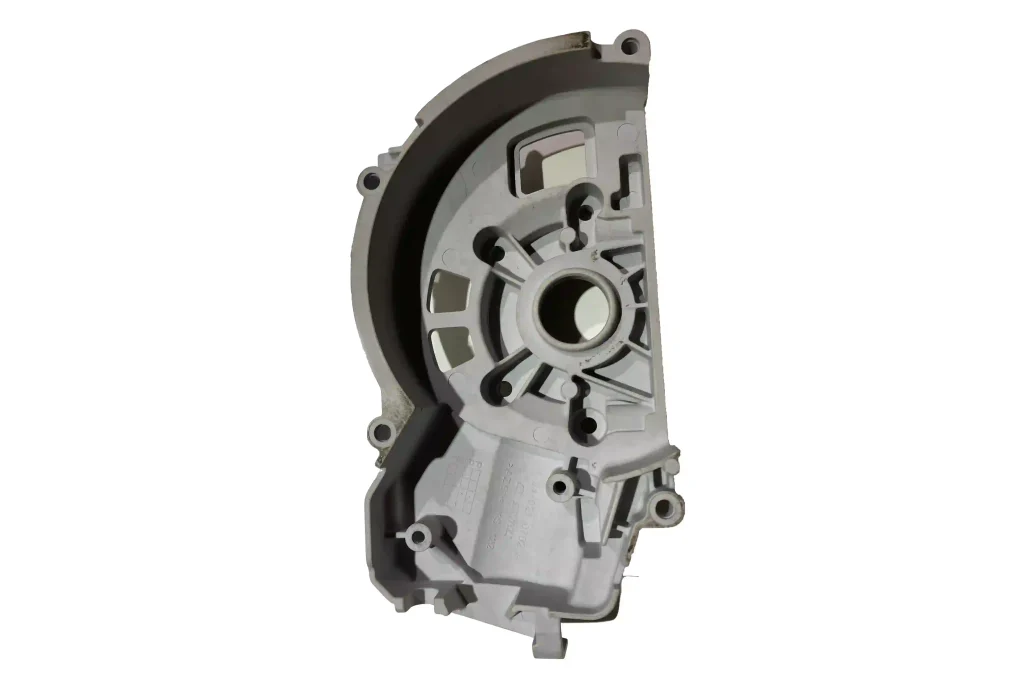
Apoiamos projetos personalizados de fundição sob alta pressão, desde a análise de desenhos e o desenvolvimento de ferramentas até à fundição, desbaste, maquinagem CNC e acabamento de superfícies. A viabilidade das peças, as tolerâncias, a capacidade de produção e os prazos de entrega são confirmados durante a avaliação do projeto.
| Especificação | Detalhes |
|---|---|
| Gama de pesos de fundição | Confirmado após análise das dimensões da peça, da geometria e dos requisitos da máquina |
| Ligas típicas | A380, ADC12, A360, dependendo dos requisitos do projeto e da disponibilidade |
| Volume de produção | Avaliado com base na complexidade da peça, na configuração das ferramentas e na quantidade encomendada |
| Tolerância dimensional | Analisado em relação aos requisitos do desenho; algumas características críticas podem exigir maquinagem CNC |
| Tempo de execução das ferramentas | Orçamento após análise das ferramentas, incluindo o fabrico das matrizes e a produção de amostras |
| Tipo de processo | Fundição injectada a alta pressão (HPDC) |
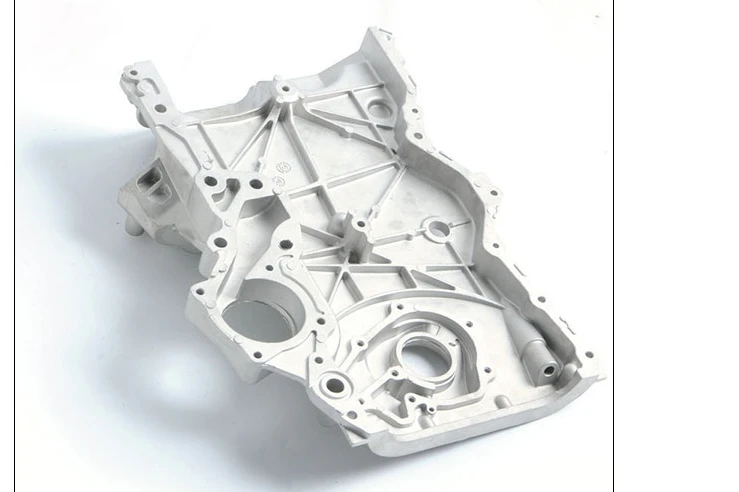
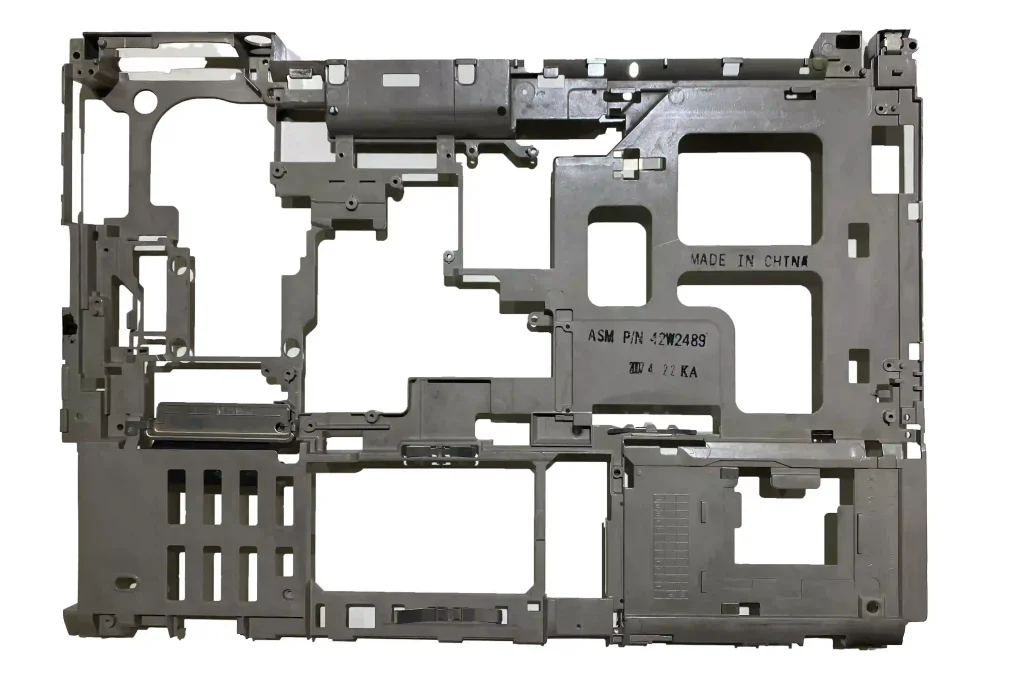
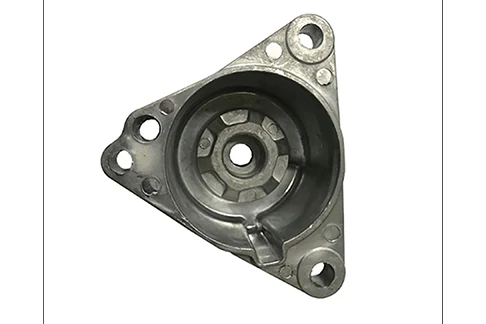
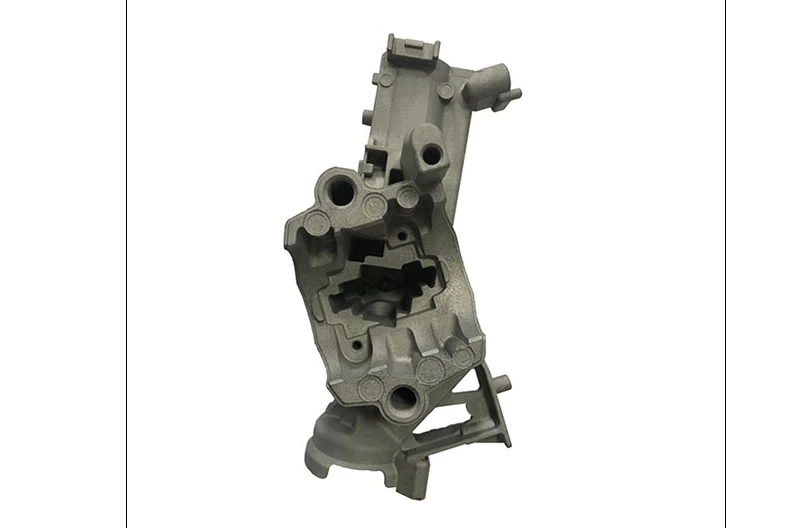
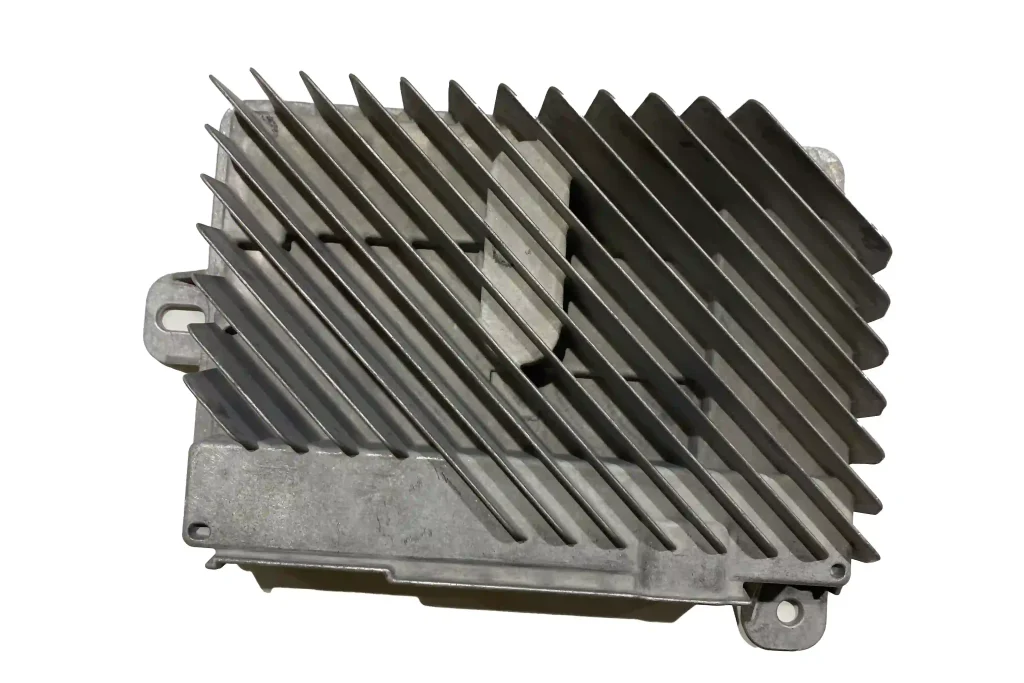
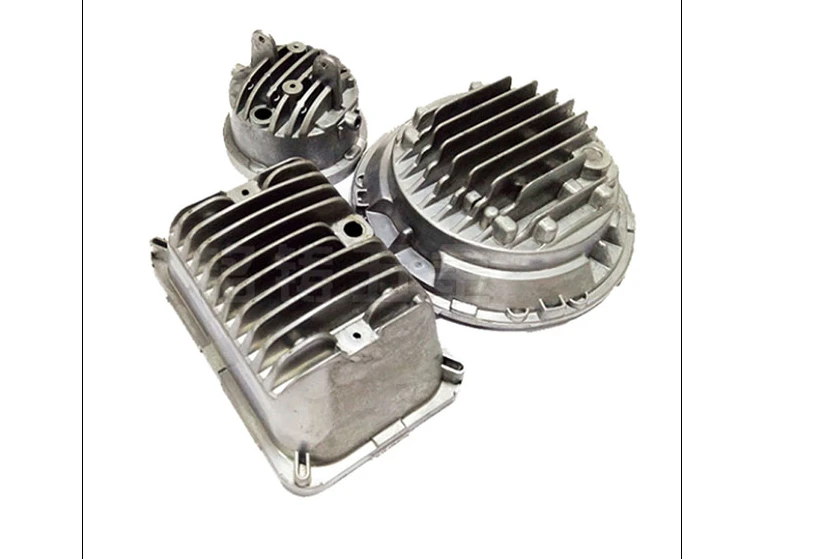
A fundição sob alta pressão é amplamente utilizada para a produção de componentes de alumínio nos setores automóvel, eletrónico, de maquinaria industrial e de ferramentas elétricas. Entre as peças típicas contam-se carcaças de motores, tampas de caixas de velocidades, caixas de proteção para equipamentos eletrónicos e suportes de montagem. O processo é adequado para a produção em série de componentes que exigem formas complexas, paredes finas e dimensões consistentes.
A fundição sob alta pressão (HPDC) é um processo de fabrico no qual o metal fundido é injetado num molde de aço reutilizável a alta velocidade e pressão. Assim que o metal solidifica, o molde abre-se e a peça fundida é ejetada para ser aparada e submetida a qualquer usinagem ou acabamento necessário. O processo é amplamente utilizado para peças de alumínio com formas complexas, paredes finas e características integradas. Os ciclos de produção rápidos e as dimensões consistentes tornam-no adequado para a produção de médio a grande volume de caixas, tampas, suportes e invólucros.
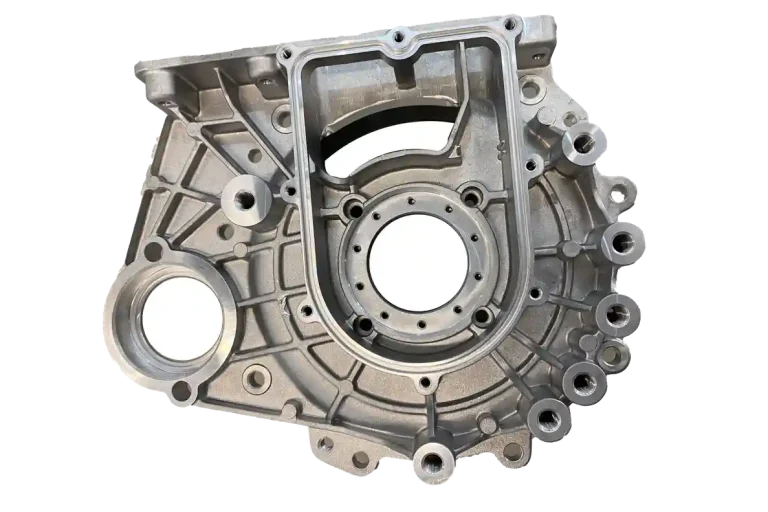
Apoiamos projetos personalizados de fundição sob pressão de alumínio através da análise de desenhos, seleção de ligas, planeamento da produção, maquinagem e inspeção, com os requisitos acordados antes do início da produção.
Analisamos a espessura das paredes, os ângulos de desbaste, as nervuras e as margens de usinagem antes do desenvolvimento das ferramentas. Isto ajuda a identificar potenciais problemas de enchimento, ejeção e montagem, numa fase em que é mais fácil introduzir alterações. .
Ajudamos a avaliar os modelos A380, ADC12 e A360 em função da geometria da sua peça, dos requisitos mecânicos, do ambiente de funcionamento e das necessidades de acabamento. As especificações dos materiais são confirmadas durante a revisão do projeto. .
Coordenamos os processos de fundição, desbaste, maquinagem CNC e acabamento de superfícies de acordo com os requisitos do seu pedido. As interfaces críticas, os orifícios roscados e as superfícies de vedação são submetidos ao processamento secundário especificado nos seus desenhos. .
Os requisitos de inspeção são definidos durante a revisão dos desenhos, incluindo a verificação dos materiais, as verificações dimensionais e a inspeção visual. São acordados ensaios e documentação adicionais de acordo com a aplicação do componente e os critérios de aceitação. .
O nosso fluxo de trabalho abrange a preparação das matrizes, a injeção a alta pressão, o corte e a inspeção final. A maquinagem e o acabamento superficial são realizados de acordo com os seus desenhos e requisitos de entrega.
As peças críticas são maquinadas por CNC, sempre que necessário. As peças acabadas são verificadas de acordo com os requisitos dimensionais, visuais e de ensaio acordados, antes da embalagem e expedição. .
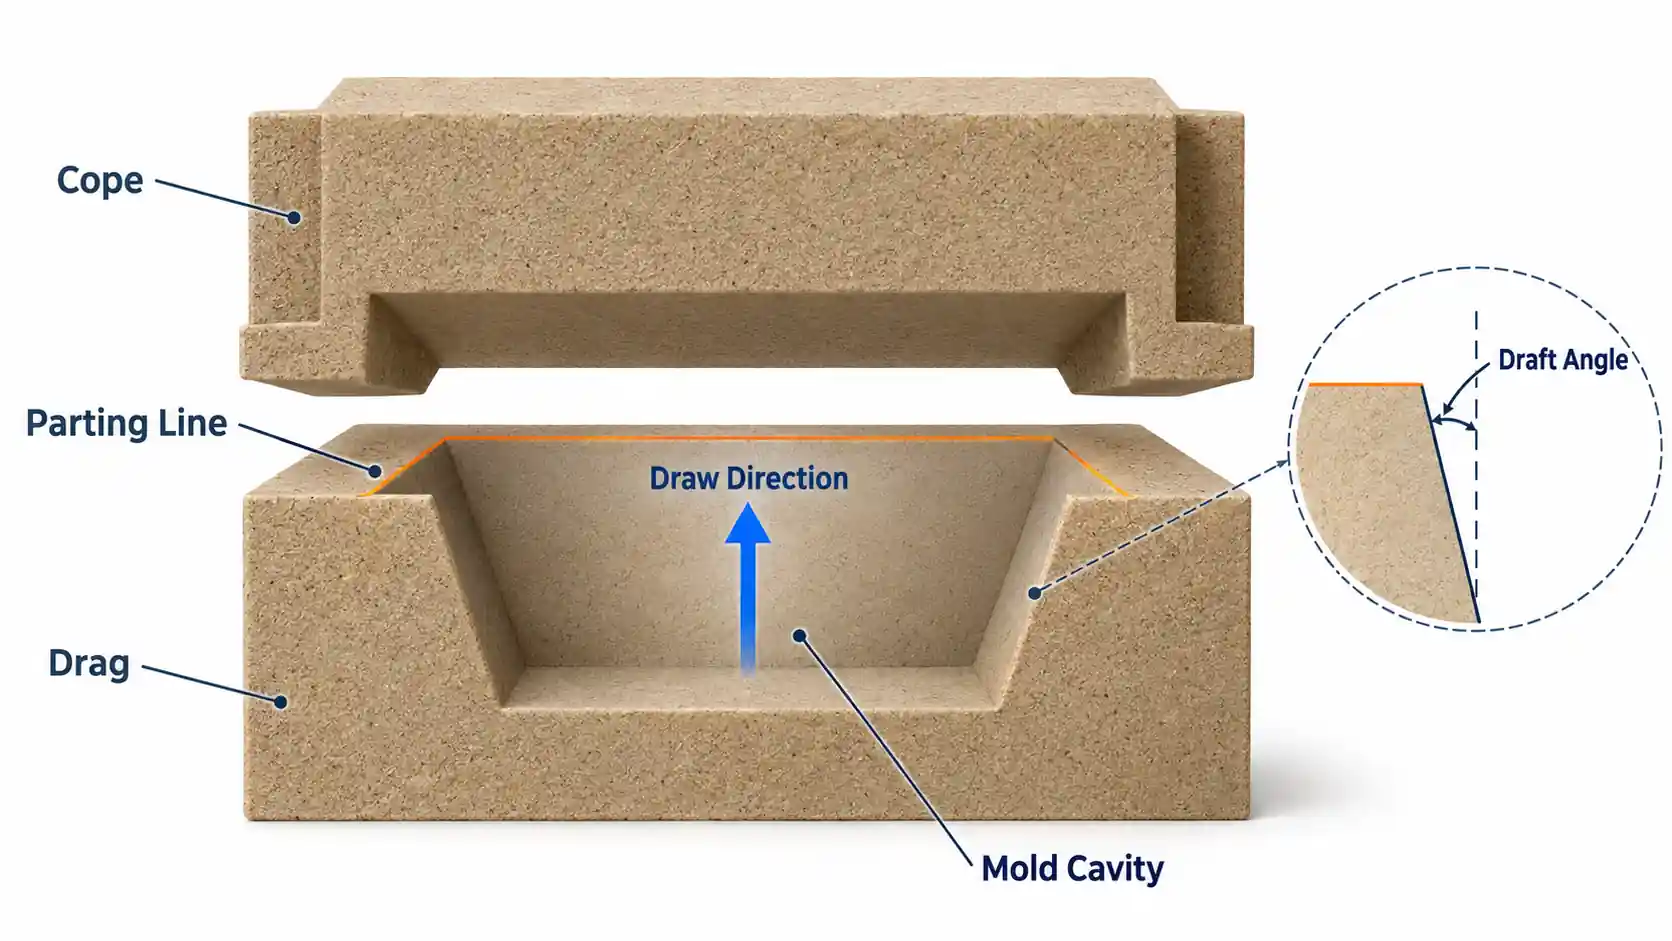
Os ângulos de descoadamento e as linhas de separação são aspetos importantes a ter em conta na conceção da fundição em areia. Este artigo explica…
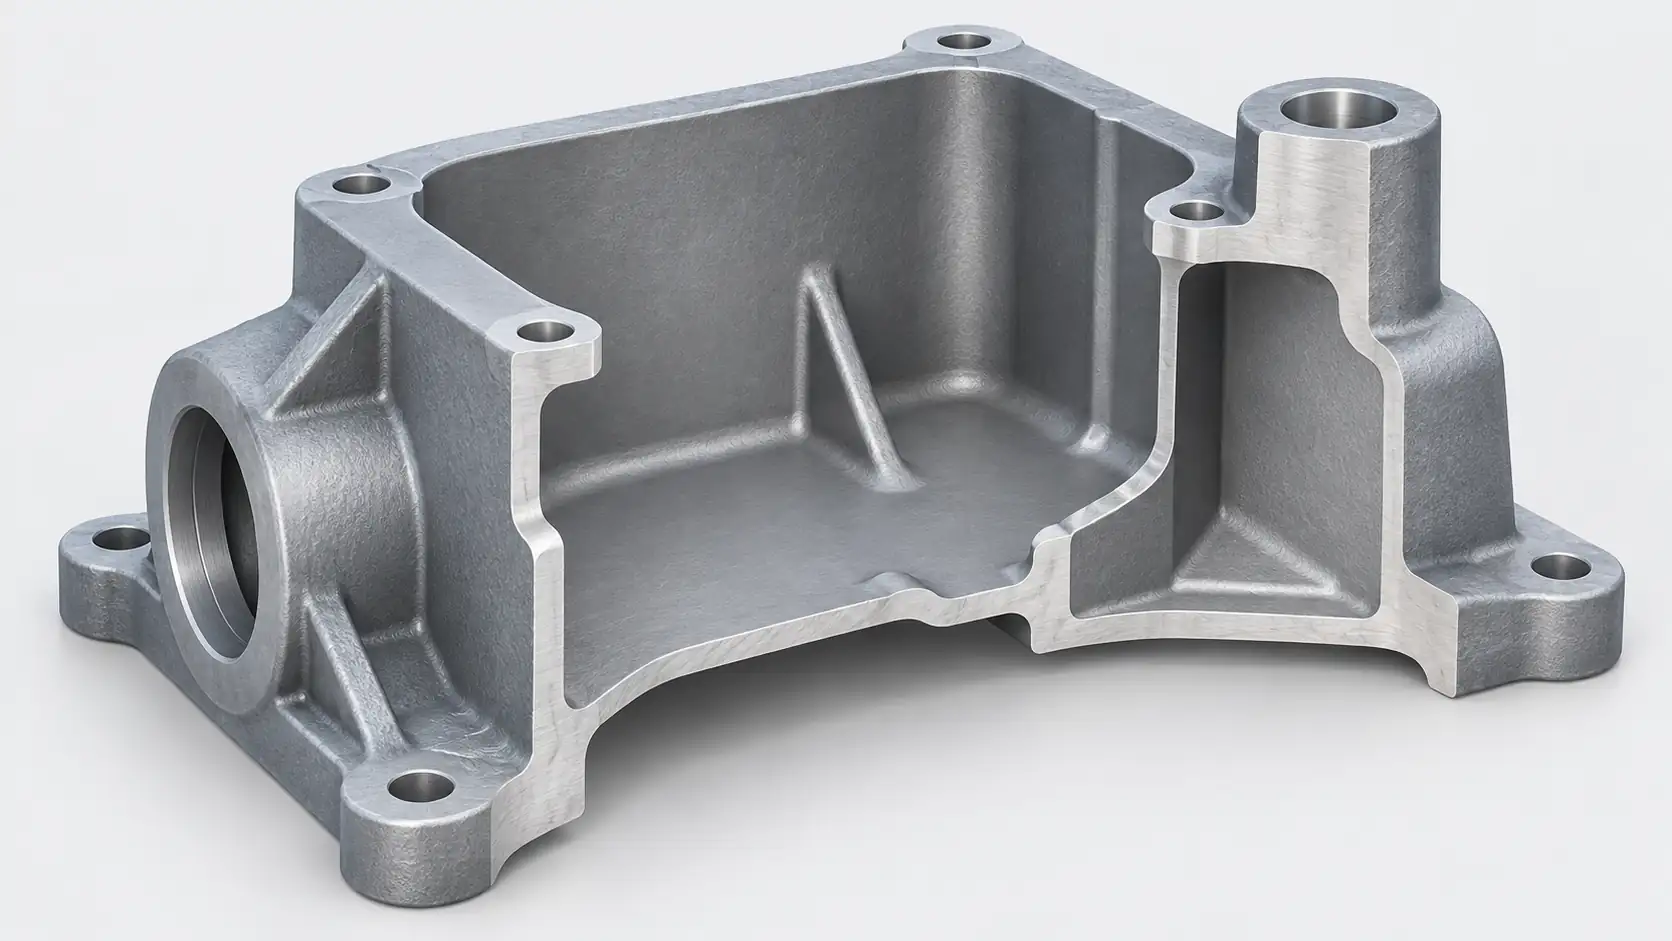
A espessura mínima da parede na fundição de alumínio em areia depende do comprimento da secção, da fluidez da liga e…
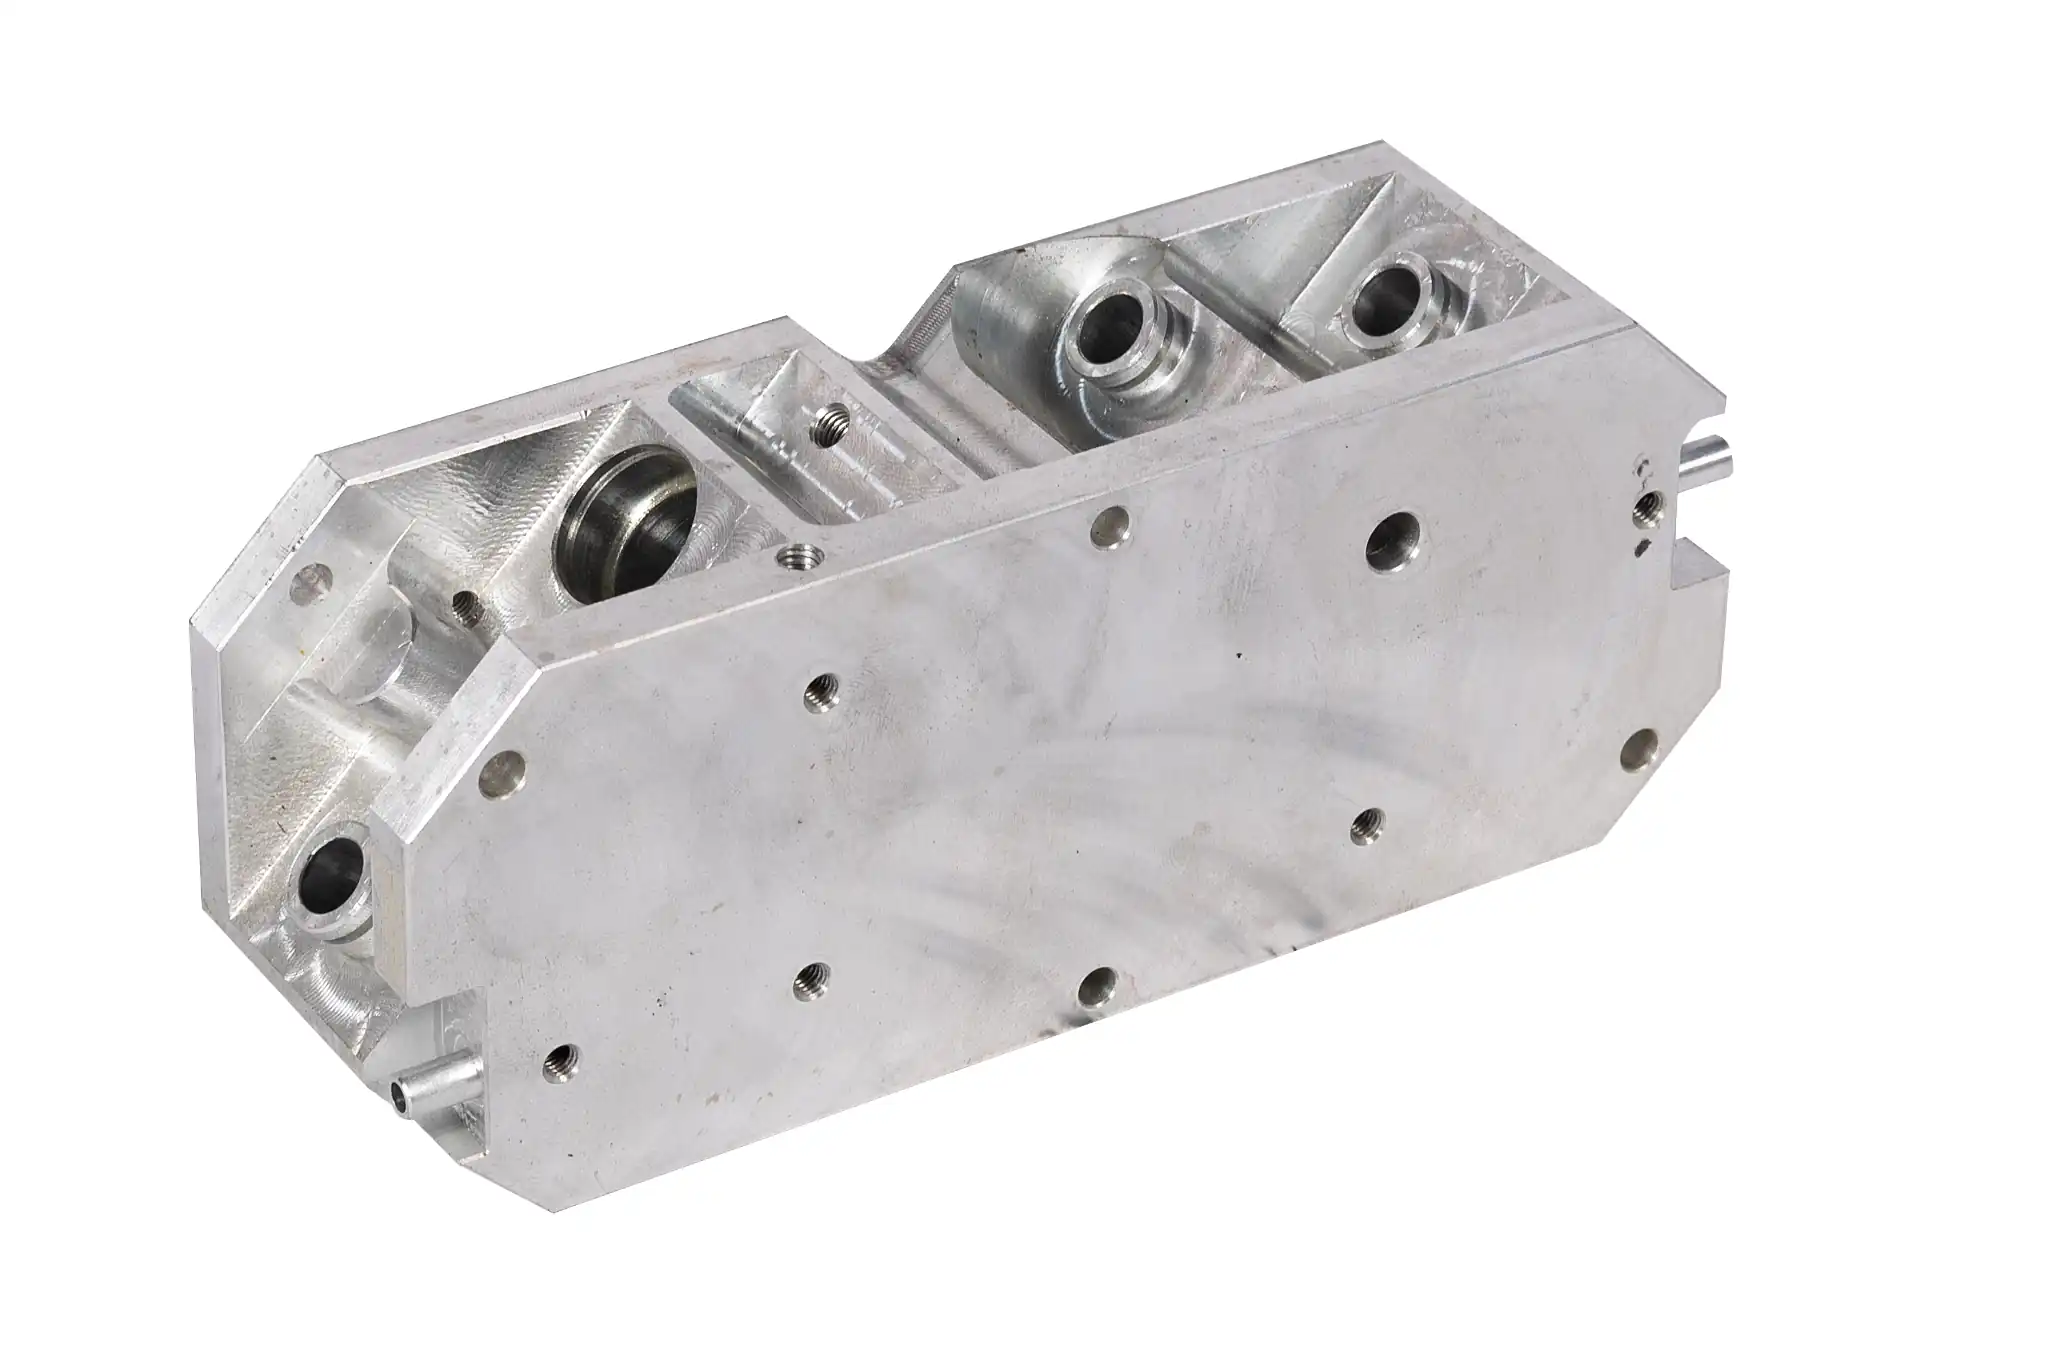
Podem detetar-se fissuras em peças fundidas de alumínio após a solidificação, a desmoldagem, a maquinagem ou o tratamento térmico. Isto…

