


Углы наклона и линии разъема при литье в песчаные формы
Углы наклона и линии разъема являются важными факторами, которые необходимо учитывать при проектировании форм для литья в песчаные формы. В этой статье объясняется…


Услуги по литью под высоким давлением металлических деталей по индивидуальному заказу, включая механическую обработку и отделку поверхностей в соответствии с вашими техническими чертежами и производственными требованиями.
Компания MinHe оказывает поддержку проектам по литью под высоким давлением на всех этапах — от анализа чертежей и разработки пресс-форм до производства отливок, обработки на станках с ЧПУ, финишной обработки поверхностей и конечной поставки. Мы анализируем геометрию деталей, выбор сплава и объемы производства, чтобы определить производственные требования до начала изготовления пресс-форм. В ходе производства мы уделяем особое внимание стабильности размеров, качеству поверхности и требованиям к контролю, указанным в ваших чертежах.
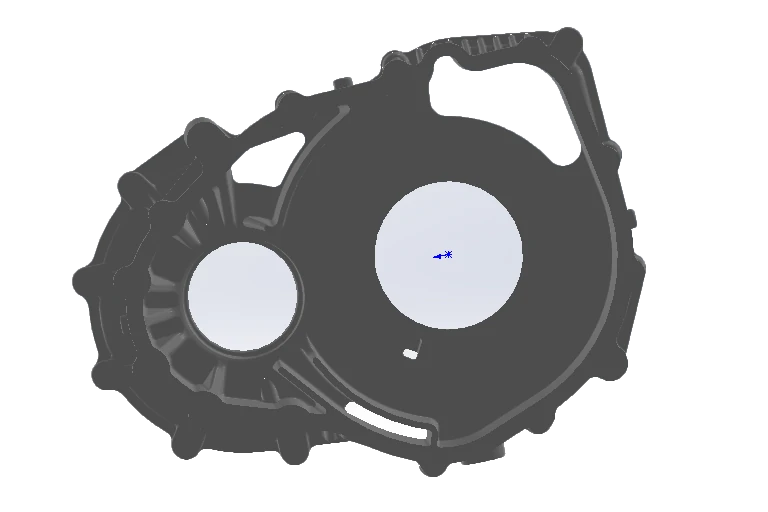
| Материал | Типовые характеристики | Общие приложения |
|---|---|---|
| Алюминиевый сплав A380 | Широко применяемый сплав для литья под высоким давлением, обеспечивающий оптимальное соотношение литейных свойств, механической прочности и обрабатываемости для промышленных деталей общего назначения. | Автомобильные корпуса, кожухи оборудования, монтажные кронштейны, а также промышленные корпуса. |
| Алюминиевый сплав ADC12 | Благодаря хорошей текучести и способности заполнять формы материал ADC12 подходит для изготовления деталей сложной формы и тонкостенных компонентов в серийном производстве. | Корпуса редукторов, крышки двигателей, корпуса электронных блоков, а также автомобильные детали. |
| Алюминиевый сплав A360 | Обладает хорошей коррозионной стойкостью и герметичностью . Конечные характеристики отливки зависят от геометрии детали, конструкции пресс-формы и контроля технологического процесса. | Корпуса насосов, детали для перекачки жидкостей, корпуса оборудования, а также промышленные детали, требующие коррозионной стойкости. |
Литье под высоким давлением позволяет изготавливать сложные металлические детали с тонкими стенками, мелкими деталями и стабильными габаритами. Быстрые производственные циклы и многоразовые стальные формы делают этот метод идеальным для повторных заказов и больших объемов производства. В отливку можно встроить такие элементы, как ребра жесткости, выступы и крепежные точки, что сокращает необходимость в дополнительной механической обработке и сборке.
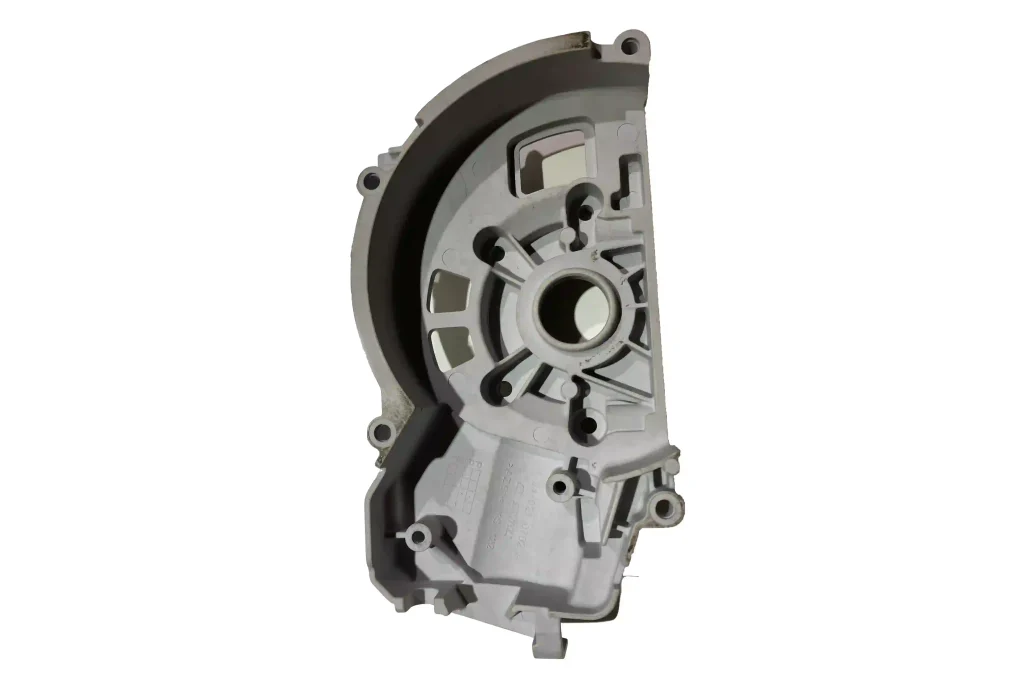
Мы осуществляем поддержку индивидуальных проектов литья под высоким давлением — от анализа чертежей и разработки пресс-форм до литья, обрезки, обработки на станках с ЧПУ и финишной обработки поверхности. В ходе оценки проекта подтверждаются техническая осуществимость изготовления детали, допуски, производственные мощности и сроки поставки.
| Технические характеристики | Подробности |
|---|---|
| Диапазон веса отливки | Подтверждено после проверки размеров детали, её геометрии и требований к оборудованию |
| Типичные сплавы | A380, ADC12, A360 — в зависимости от требований проекта и наличия |
| Объем производства | Оценка производится с учетом сложности детали, конфигурации инструментального оборудования и объема заказа |
| Допуск на размеры | Проверено на соответствие требованиям чертежа; для изготовления критически важных элементов может потребоваться обработка на станках с ЧПУ |
| Время изготовления инструмента | Цена указывается после проверки инструментального оснащения, включая изготовление штампов и изготовление пробных изделий |
| Тип процесса | Литье под высоким давлением (HPDC) |
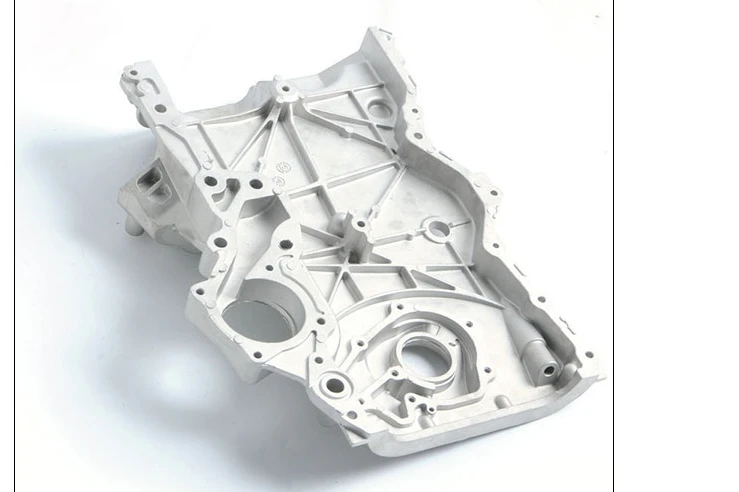
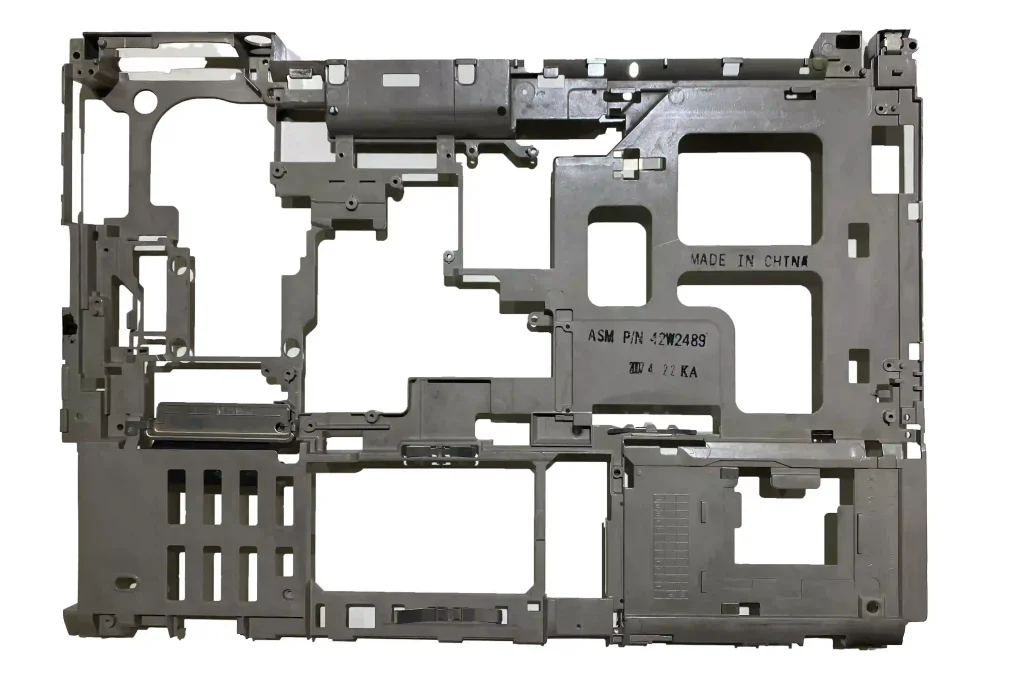
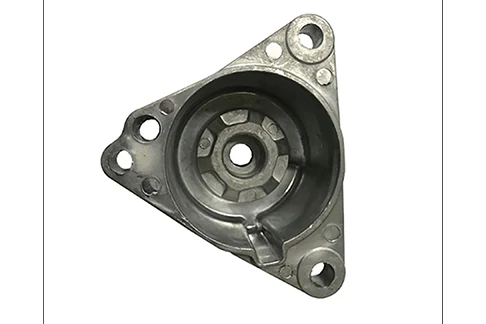
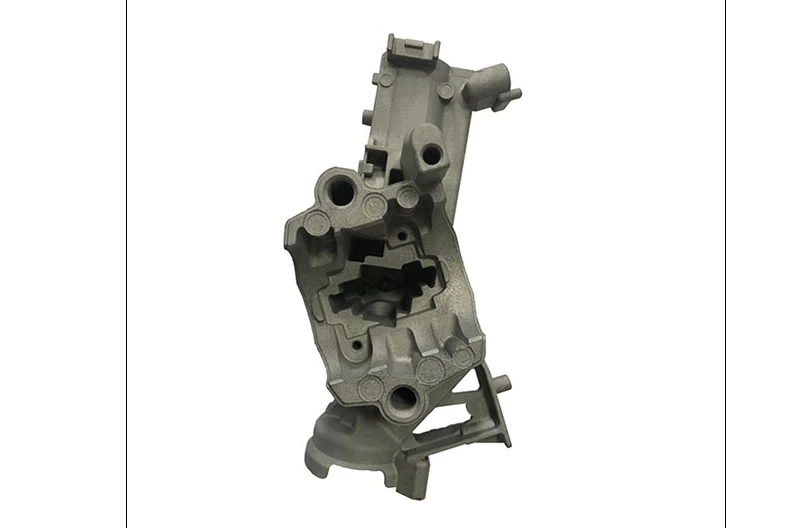
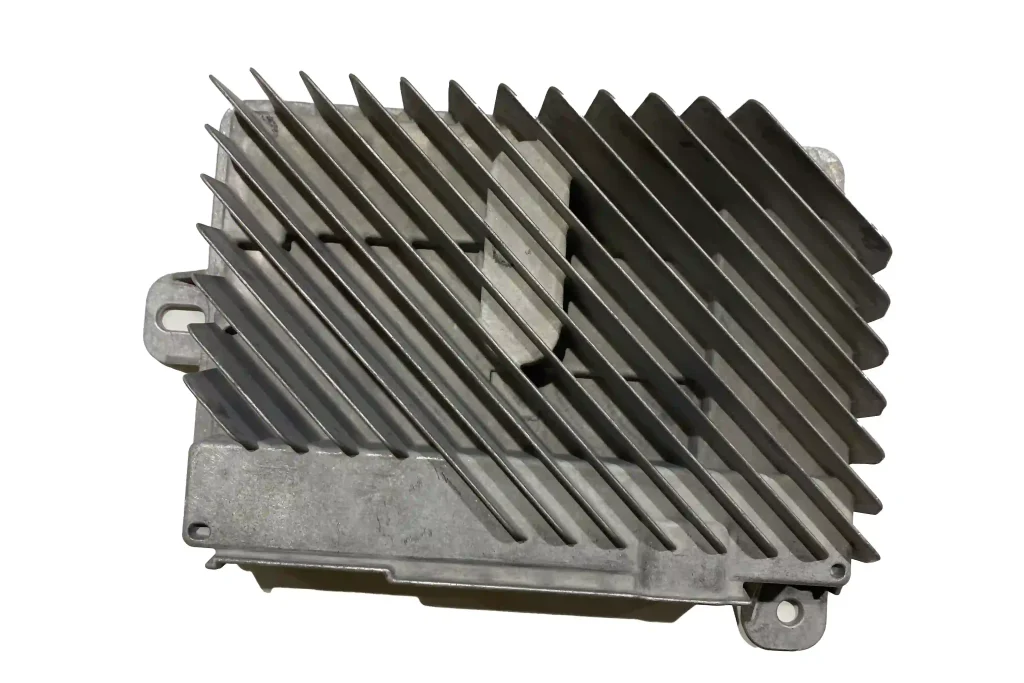
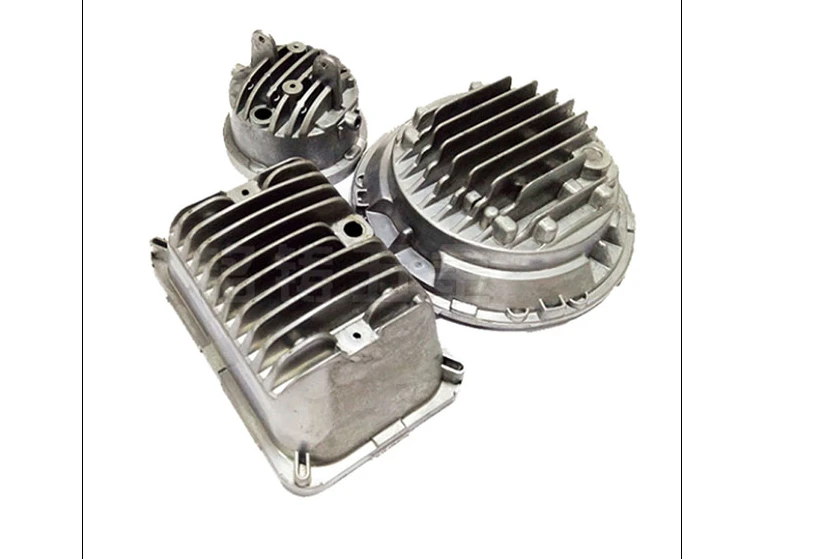
Литье под высоким давлением широко применяется для изготовления алюминиевых деталей в автомобилестроении, электронике, производстве промышленного оборудования и электроинструментов. К типичным деталям относятся корпуса двигателей, крышки редукторов, корпуса электронных устройств и монтажные кронштейны. Данный процесс подходит для серийного производства деталей, требующих сложных форм, тонких стенок и стабильных габаритов.
Литье под высоким давлением (HPDC) — это технологический процесс, при котором расплавленный металл под высоким давлением и с высокой скоростью впрыскивается в многоразовую стальную форму. После затвердевания металла форма открывается, и отливка извлекается для обрезки и проведения необходимой механической обработки или финишной отделки. Этот процесс широко применяется для изготовления алюминиевых деталей сложной формы, с тонкими стенками и интегрированными элементами. Быстрые производственные циклы и стабильные габариты делают его подходящим для производства корпусов, крышек, кронштейнов и кожухов как средними, так и крупными партиями.
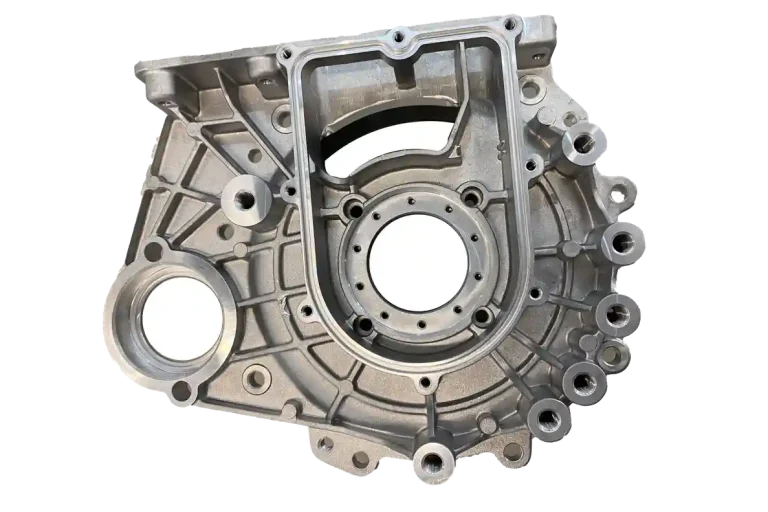
Мы оказываем поддержку в реализации индивидуальных проектов по литью алюминия под давлением, включая анализ чертежей, подбор сплава, планирование производства, механическую обработку и контроль качества, при этом все требования согласовываются до начала производства.
Перед разработкой инструментов мы анализируем толщину стенок, углы спуска, ребра жесткости и припуски на механическую обработку. Это позволяет выявить потенциальные проблемы с заполнением, выталкиванием и сборкой на этапе, когда внести изменения ещё проще. .
Мы помогаем провести оценку моделей A380, ADC12 и A360 с учетом геометрии ваших деталей, механических требований, условий эксплуатации и требований к отделке. Характеристики материалов уточняются в ходе рассмотрения проекта. .
Мы координируем процессы литья, обрезки, обработки на станках с ЧПУ и финишной обработки поверхности в соответствии с требованиями вашего заказа. Критически важные соединительные поверхности, резьбовые отверстия и уплотнительные поверхности подвергаются дополнительной обработке в соответствии с указаниями на ваших чертежах. .
Требования к контролю устанавливаются в ходе рассмотрения чертежей и включают проверку материалов, контроль размеров и визуальный осмотр. Дополнительные испытания и документация согласовываются с учетом области применения детали и критериев приемки. .
Наш технологический процесс включает в себя подготовку пресс-форм, литье под высоким давлением, обрезку и окончательный контроль качества. Механическая обработка и финишная обработка поверхности выполняются в соответствии с вашими чертежами и требованиями к поставке.
Ключевые детали, где это необходимо, обрабатываются на станках с ЧПУ. Готовые детали перед упаковкой и отгрузкой проходят проверку на соответствие согласованным требованиям к размерам, внешнему виду и испытаниям. .
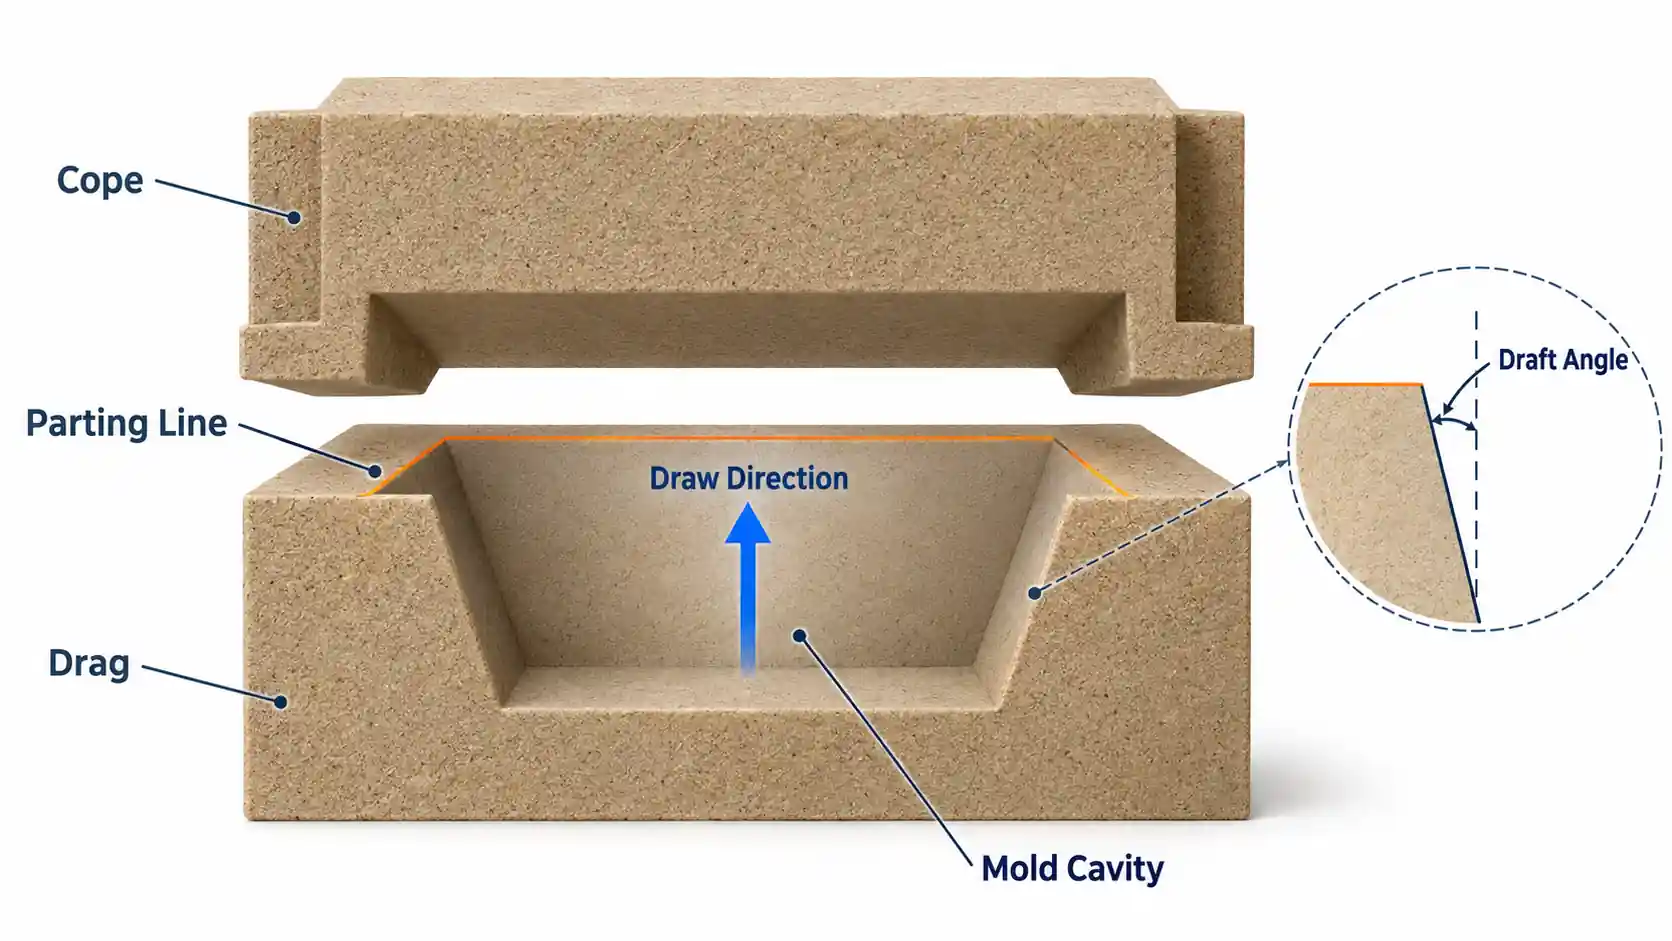
Углы наклона и линии разъема являются важными факторами, которые необходимо учитывать при проектировании форм для литья в песчаные формы. В этой статье объясняется…
Минимальная толщина стенок при литье алюминия в песчаные формы зависит от длины сечения, текучести сплава и…
Трещины в алюминиевых отливках могут обнаруживаться после затвердевания, извлечения из формы, механической обработки или термообработки. Это…

