


Entformungsschrägen und Trennlinien beim Sandguss
Entformungsschrägen und Trennlinien sind wichtige Aspekte bei der Konstruktion von Sandgussteilen. In diesem Artikel wird erläutert…


Hochdruck-Druckgussdienstleistungen für kundenspezifische Metallteile, einschließlich Unterstützung bei der Bearbeitung und Oberflächenveredelung, um Ihre Zeichnungsvorgaben und Produktionsanforderungen zu erfüllen.
MinHe unterstützt Projekte im Bereich des Hochdruck-Druckgusses von der Zeichnungsprüfung über die Werkzeugentwicklung bis hin zur Gussfertigung, CNC-Bearbeitung, Oberflächenveredelung und Endauslieferung. Wir prüfen die Geometrie der Bauteile, die Wahl der Legierung und die Produktionsmengen, um die Fertigungsanforderungen zu ermitteln, bevor mit dem Werkzeugbau begonnen wird. Während der Produktion legen wir besonderen Wert auf Maßhaltigkeit, Oberflächenqualität und die in Ihren Zeichnungen festgelegten Prüfanforderungen.
| Material | Typische Merkmale | Gemeinsame Anwendungen |
|---|---|---|
| A380-Aluminiumlegierung | Eine weit verbreitete Hochdruck-Druckgusslegierung, die ein ausgewogenes Verhältnis zwischen Gießbarkeit, mechanischer Festigkeit und Zerspanbarkeit für industrielle Allzweckbauteile bietet. | Gehäuse für die Automobilindustrie, Abdeckungen für Geräte, Halterungen und Industriegehäuse. |
| ADC12 Aluminium-Legierung | Dank seiner guten Fließfähigkeit und Formfüllbarkeit eignet sich ADC12 für komplexe Geometrien und dünnwandige Bauteile in der Serienfertigung. | Getriebegehäuse, Motorabdeckungen, Elektronikgehäuse und Automobilkomponenten. |
| A360 Aluminiumlegierung | Bietet gute Korrosionsbeständigkeit und Druckdichtheit. Die endgültige Gussqualität hängt von der Bauteilgeometrie, der Werkzeugkonstruktion und der Prozesssteuerung ab. | Pumpengehäuse, Komponenten für den Flüssigkeitstransport, Gerätegehäuse sowie Industrieteile, die Korrosionsbeständigkeit erfordern. |
Beim Hochdruckguss werden komplexe Metallteile mit dünnen Wänden, feinen Details und gleichbleibenden Abmessungen hergestellt. Dank kurzer Produktionszyklen und wiederverwendbarer Stahlformen eignet sich dieses Verfahren besonders gut für Folgeaufträge und höhere Produktionsmengen. Elemente wie Versteifungsrippen, Vorsprünge und Befestigungspunkte können direkt in das Gussteil integriert werden, wodurch der Bedarf an zusätzlicher Bearbeitung und Montage reduziert wird.
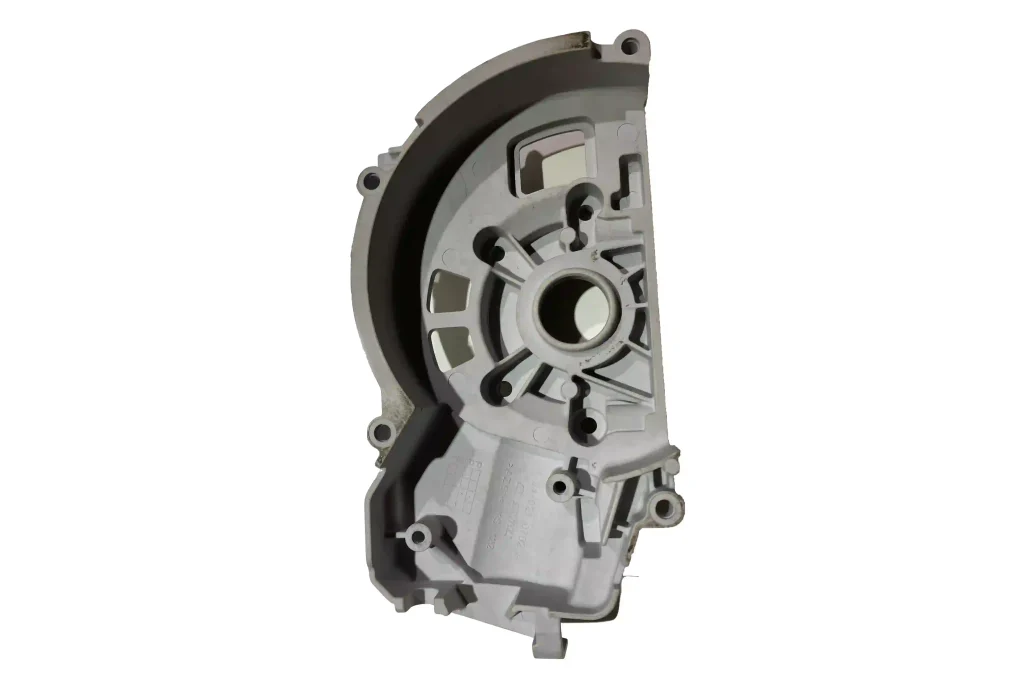
Wir unterstützen kundenspezifische Hochdruck-Druckgussprojekte von der Zeichnungsprüfung und Werkzeugentwicklung bis hin zum Guss, zum Entgraten, zur CNC-Bearbeitung und zur Oberflächenveredelung. Die Machbarkeit der Teile, Toleranzen, Produktionskapazitäten und Liefertermine werden im Rahmen der Projektbewertung bestätigt.
| Spezifikation | Einzelheiten |
|---|---|
| Wurfgewichtsbereich | Nach Überprüfung der Teilemaße, der Geometrie und der Maschinenanforderungen bestätigt |
| Typische Legierungen | A380, ADC12, A360, je nach Projektanforderungen und Verfügbarkeit |
| Produktionsvolumen | Bewertung anhand der Komplexität der Teile, der Werkzeugkonfiguration und der Bestellmenge |
| Abmessungstoleranz | Auf Übereinstimmung mit den Zeichnungsanforderungen geprüft; kritische Merkmale erfordern möglicherweise eine CNC-Bearbeitung |
| Vorlaufzeit für Werkzeuge | Angebot nach Prüfung der Werkzeuge, einschließlich der Herstellung der Stanzformen und der Musterfertigung |
| Prozess-Typ | Druckgießen (HPDC) |
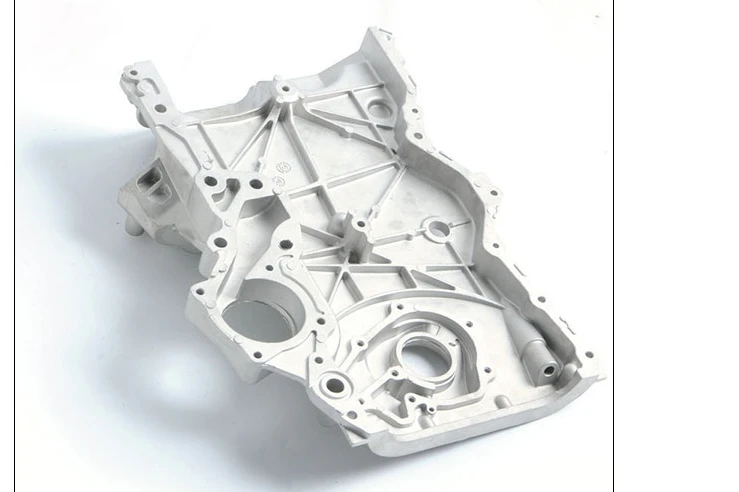
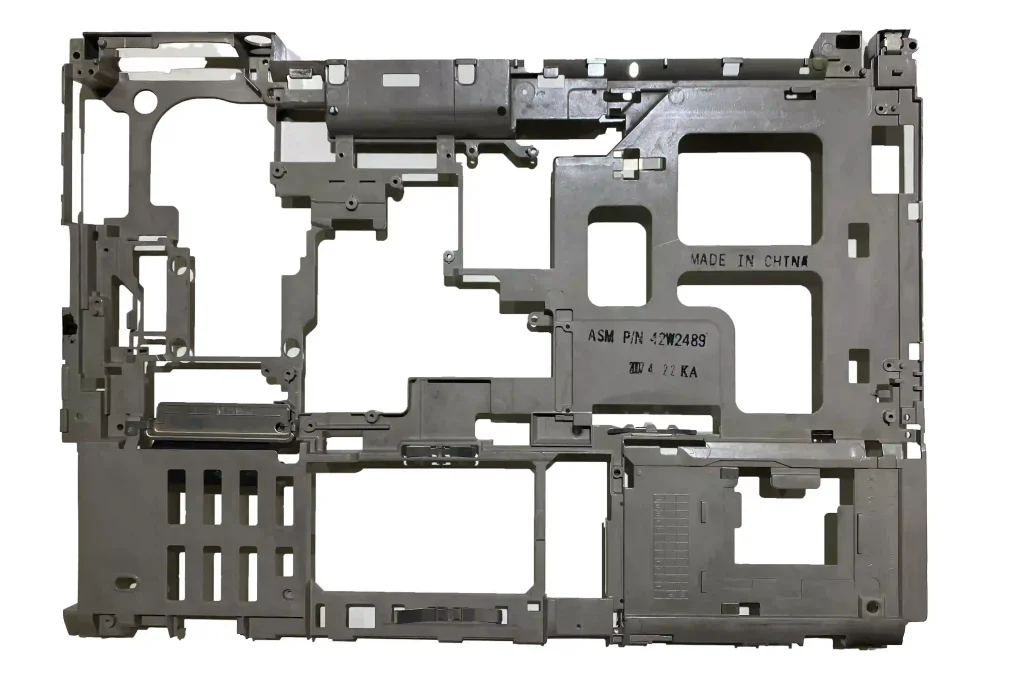
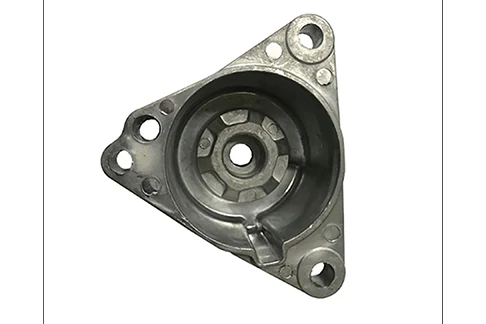
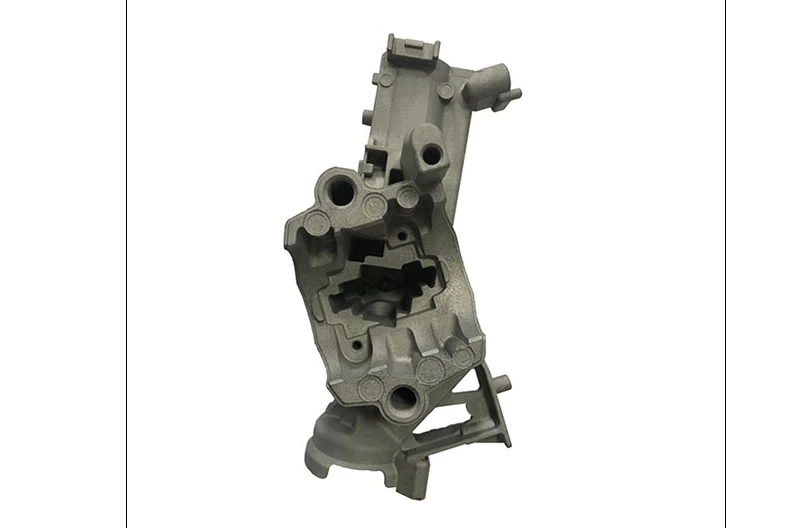
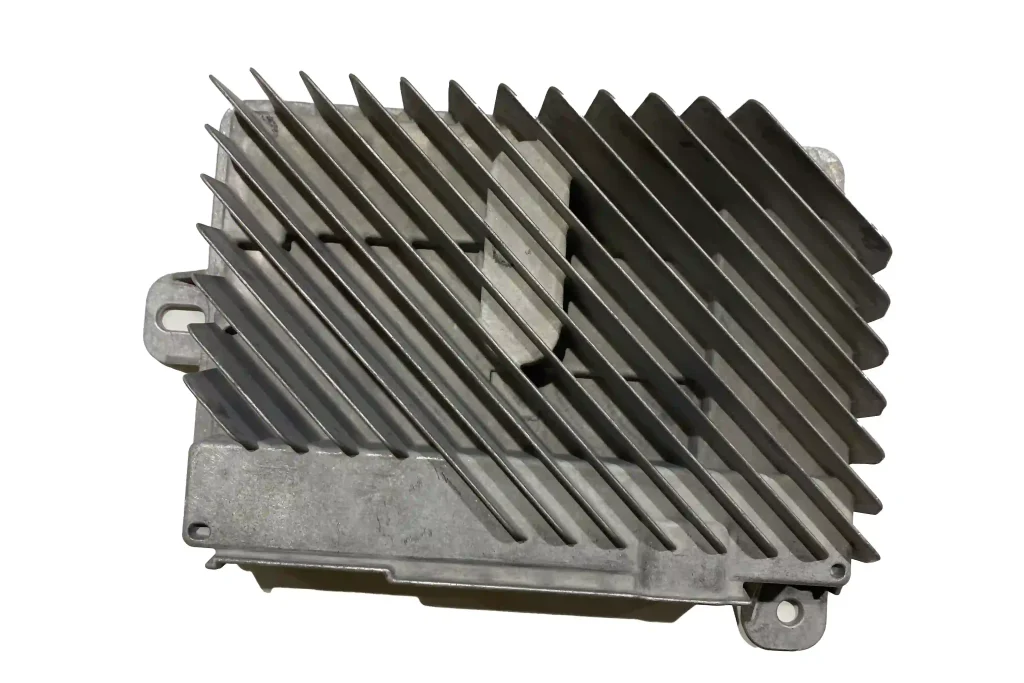
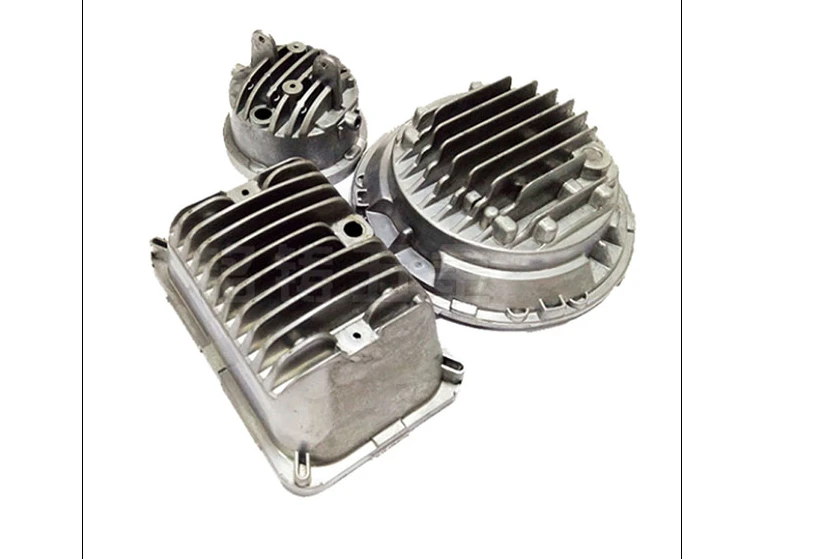
Der Hochdruckguss wird häufig für Aluminiumkomponenten in der Automobilindustrie, der Elektronik, im Maschinenbau und bei Elektrowerkzeugen eingesetzt. Zu den typischen Bauteilen zählen Motorgehäuse, Getriebeabdeckungen, Elektronikgehäuse und Befestigungshalterungen. Das Verfahren eignet sich für die Serienfertigung von Bauteilen, die komplexe Formen, dünne Wandstärken und gleichbleibende Abmessungen erfordern.
Das Hochdruckgussverfahren (HPDC) ist ein Fertigungsprozess, bei dem geschmolzenes Metall mit hoher Geschwindigkeit und hohem Druck in eine wiederverwendbare Stahlform eingespritzt wird. Sobald das Metall erstarrt ist, öffnet sich die Form und das Gussteil wird ausgeworfen, um es zu entgraten und gegebenenfalls weiter zu bearbeiten oder zu veredeln. Das Verfahren wird häufig für Aluminiumteile mit komplexen Formen, dünnen Wänden und integrierten Merkmalen eingesetzt. Dank schneller Produktionszyklen und gleichbleibender Maße eignet es sich für die Mittel- bis Großserienfertigung von Gehäusen, Abdeckungen, Halterungen und Einhausungen.
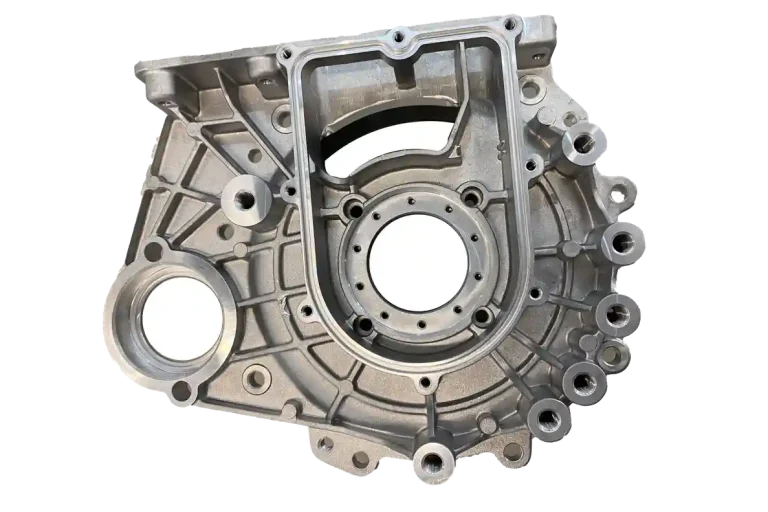
Wir unterstützen kundenspezifische Aluminiumdruckgussprojekte durch die Prüfung von Zeichnungen, die Auswahl der Legierung, die Produktionsplanung, die Bearbeitung und die Prüfung, wobei die Anforderungen vor Beginn der Fertigung vereinbart werden.
Vor der Entwicklung der Werkzeuge prüfen wir Wandstärken, Entformungsschrägen, Versteifungsrippen und Bearbeitungszugaben. So lassen sich potenzielle Probleme beim Füllen, Auswerfen und Zusammenbauen frühzeitig erkennen, solange Änderungen noch problemlos vorgenommen werden können. .
Wir unterstützen Sie bei der Bewertung der Modelle A380, ADC12 und A360 im Hinblick auf Ihre Bauteilgeometrie, mechanischen Anforderungen, Betriebsumgebung und Oberflächenbearbeitungsanforderungen. Die Materialspezifikationen werden im Rahmen der Projektprüfung bestätigt. .
Wir koordinieren Guss, Beschnitt, CNC-Bearbeitung und Oberflächenveredelung entsprechend Ihren Auftragsanforderungen. Kritische Schnittstellen, Gewindebohrungen und Dichtflächen werden gemäß den in Ihren Zeichnungen festgelegten Nachbearbeitungsvorgaben bearbeitet. .
Die Prüfvorgaben werden im Rahmen der Zeichnungsprüfung festgelegt, einschließlich Materialprüfung, Maßkontrollen und Sichtprüfung. Zusätzliche Prüfungen und Dokumentationen werden entsprechend dem Einsatzzweck des Bauteils und den Abnahmekriterien vereinbart. .
Unser Arbeitsablauf umfasst die Formvorbereitung, den Hochdruckspritzguss, das Entgraten und die Endkontrolle. Die Bearbeitung und Oberflächenveredelung erfolgen gemäß Ihren Zeichnungen und Liefervorgaben.
Kritische Bauteile werden bei Bedarf CNC-bearbeitet. Die fertigen Teile werden vor dem Verpacken und Versand anhand der vereinbarten Maß-, Sicht- und Prüfvorgaben geprüft. .
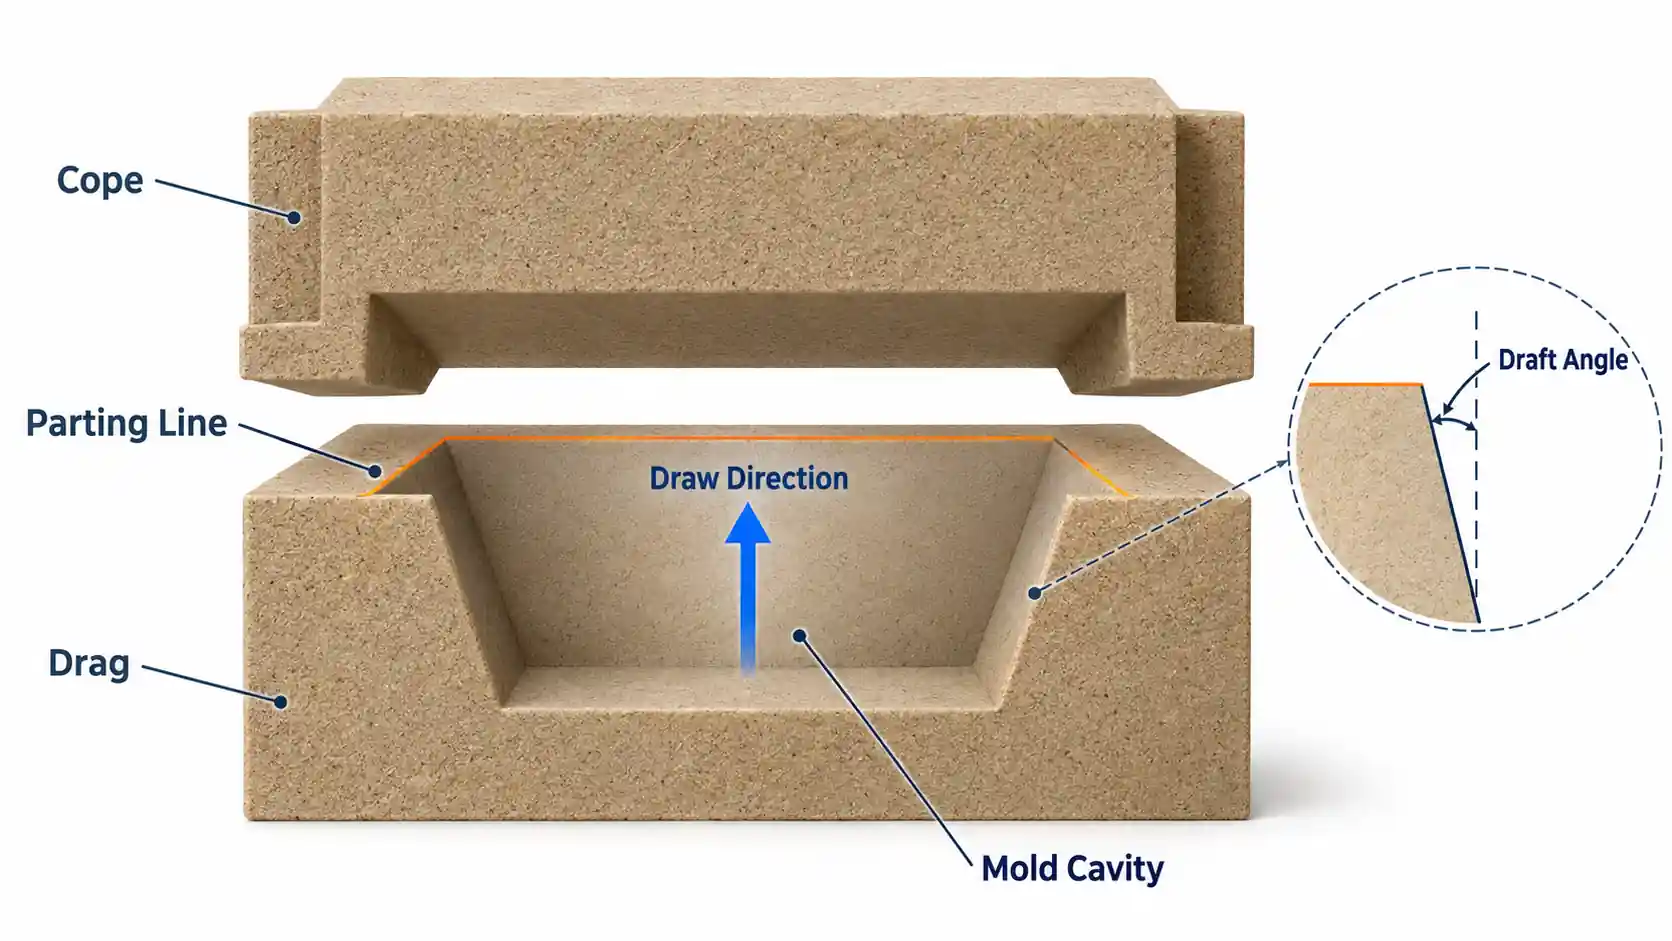
Entformungsschrägen und Trennlinien sind wichtige Aspekte bei der Konstruktion von Sandgussteilen. In diesem Artikel wird erläutert…
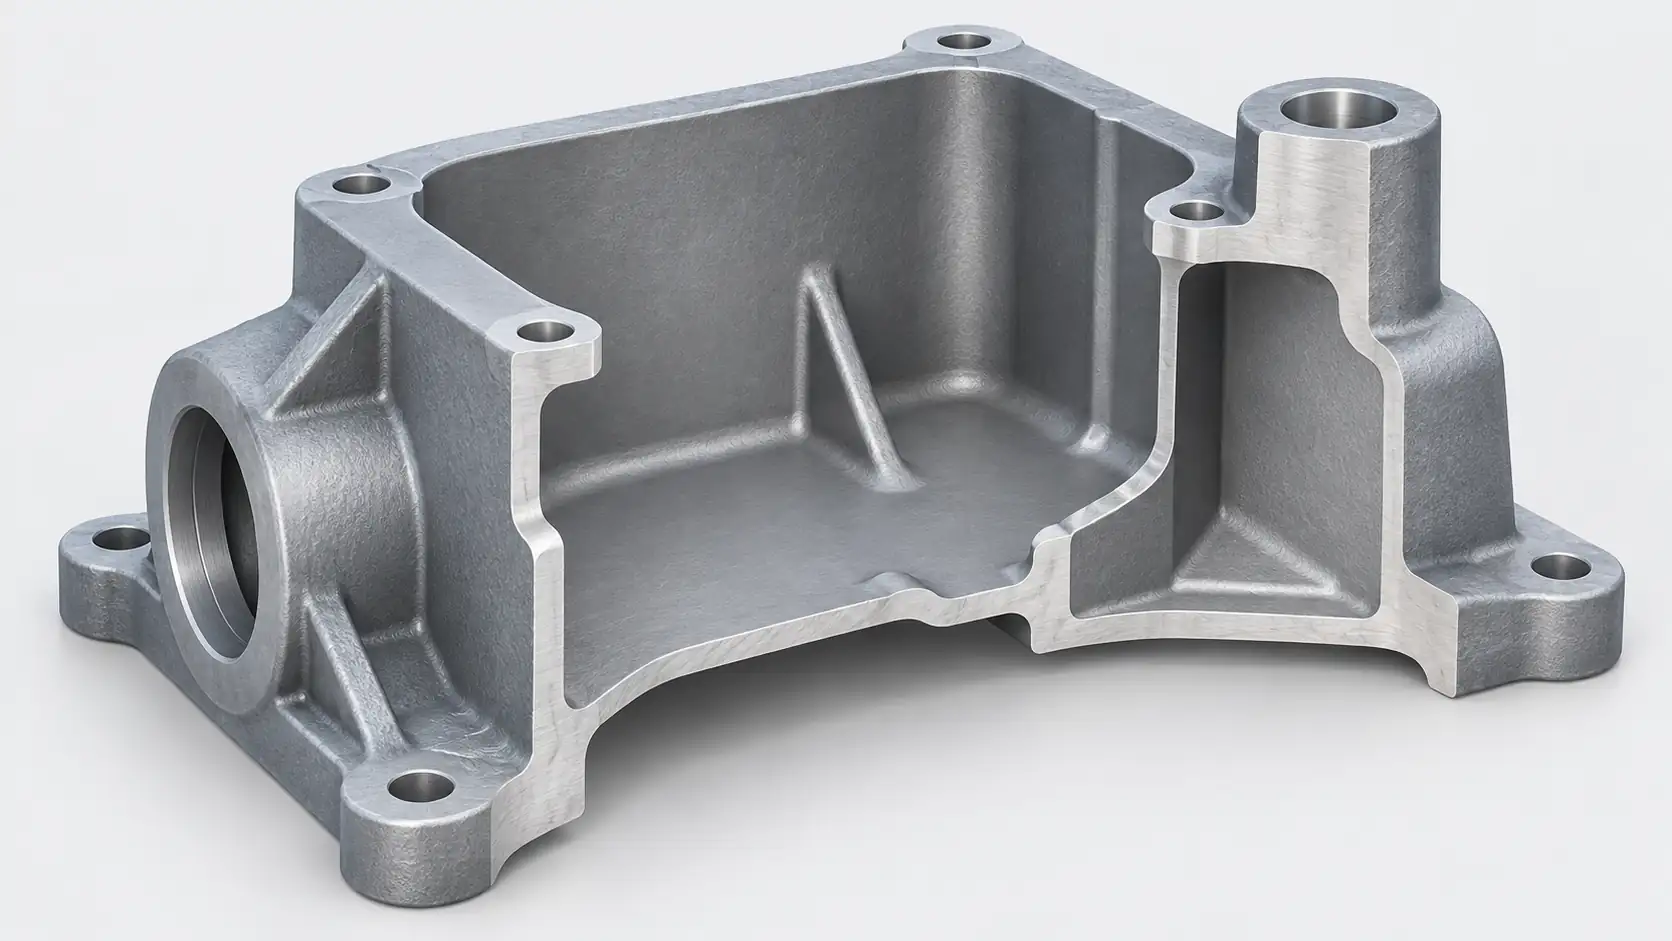
Die Mindestwandstärke beim Aluminium-Sandguss hängt von der Querschnittslänge, der Fließfähigkeit der Legierung und … ab.
Risse in Aluminiumgussteilen können nach dem Erstarren, dem Entformen, der Bearbeitung oder der Wärmebehandlung auftreten. Dies…

