


Ángulos de desmoldeo y líneas de separación en la fundición en arena
Los ángulos de desmoldeo y las líneas de separación son aspectos importantes a tener en cuenta en el diseño de la fundición en arena. Este artículo explica…


 Spanish
Servicios de fundición a presión de alta presión para piezas metálicas a medida, con apoyo en mecanizado y acabado de superficies para cumplir con las especificaciones de sus planos y sus requisitos de producción.
MinHe ofrece apoyo en proyectos de fundición a presión de alta presión, desde la revisión de planos y el desarrollo de utillaje hasta la producción de piezas fundidas, el mecanizado CNC, el acabado superficial y la entrega final. Analizamos la geometría de las piezas, la selección de aleaciones y los volúmenes de producción para identificar los requisitos de fabricación antes de que comience la fabricación del utillaje. Durante la producción, nos centramos en la consistencia dimensional, la calidad de la superficie y los requisitos de inspección especificados en sus planos.
| Material | Características típicas | Aplicaciones comunes |
|---|---|---|
| Aleación de aluminio A380 | Una aleación muy utilizada para la fundición a presión de alta presión que ofrece un equilibrio entre fundibilidad, resistencia mecánica y maquinabilidad para componentes industriales de uso general. | Carcasas para el sector de la automoción, cubiertas para equipos, soportes de montaje y cajas de protección industriales. |
| ADC12 Aleación de aluminio | Gracias a su buena fluidez y a sus buenas características de llenado del molde, el ADC12 resulta adecuado para formas complejas y piezas de paredes finas en la producción en serie. | Cajas de cambios, cubiertas de motor, cajas de electrónica y componentes de automoción. |
| Aleación de aluminio A360 | Ofrece buenas características de resistencia a la corrosión y estanqueidad. El rendimiento final de la fundición depende de la geometría de la pieza, el diseño del utillaje y el control del proceso. | Carcasas de bombas, componentes para el manejo de fluidos, carcasas de equipos y piezas industriales que requieren resistencia a la corrosión. |
La fundición a presión de alta presión permite fabricar piezas metálicas complejas con paredes delgadas, detalles precisos y dimensiones uniformes. Los ciclos de producción rápidos y los moldes de acero reutilizables hacen que este proceso sea ideal para pedidos recurrentes y grandes volúmenes de producción. Se pueden incorporar a la pieza fundida elementos como nervaduras, salientes y puntos de fijación, lo que reduce la necesidad de mecanizado y montaje adicionales.
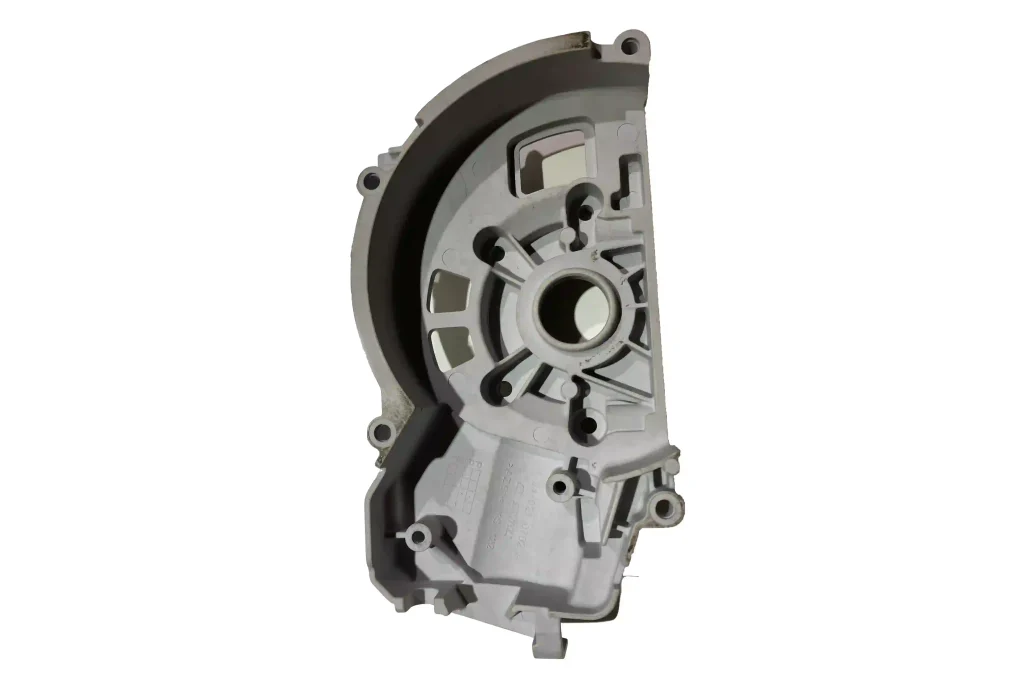
Ofrecemos apoyo en proyectos personalizados de fundición a presión de alta presión, desde la revisión de planos y el desarrollo de utillaje hasta la fundición, el recorte, el mecanizado CNC y el acabado superficial. Durante la evaluación del proyecto se confirman la viabilidad de las piezas, las tolerancias, la capacidad de producción y los plazos de entrega.
| Especificación | Detalles |
|---|---|
| Gama de pesos de colada | Se ha confirmado tras revisar las dimensiones de las piezas, la geometría y los requisitos de las máquinas. |
| Aleaciones típicas | A380, ADC12, A360, en función de los requisitos del proyecto y de la disponibilidad |
| Volumen de producción | Se evalúa en función de la complejidad de la pieza, la configuración de las herramientas y la cantidad del pedido |
| Tolerancia dimensional | Se ha comprobado que cumple con los requisitos del plano; es posible que las características críticas requieran mecanizado CNC |
| Plazo de entrega de las herramientas | Presupuesto tras la revisión de los utillajes, incluida la fabricación de matrices y la toma de muestras |
| Tipo de proceso | Fundición a alta presión (HPDC) |
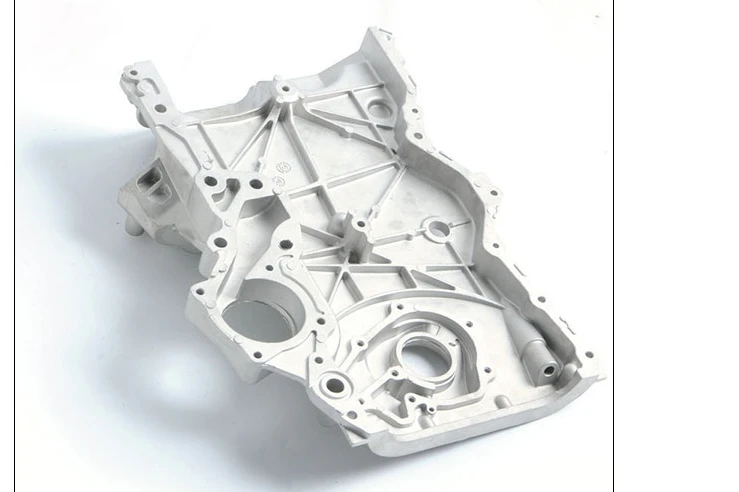
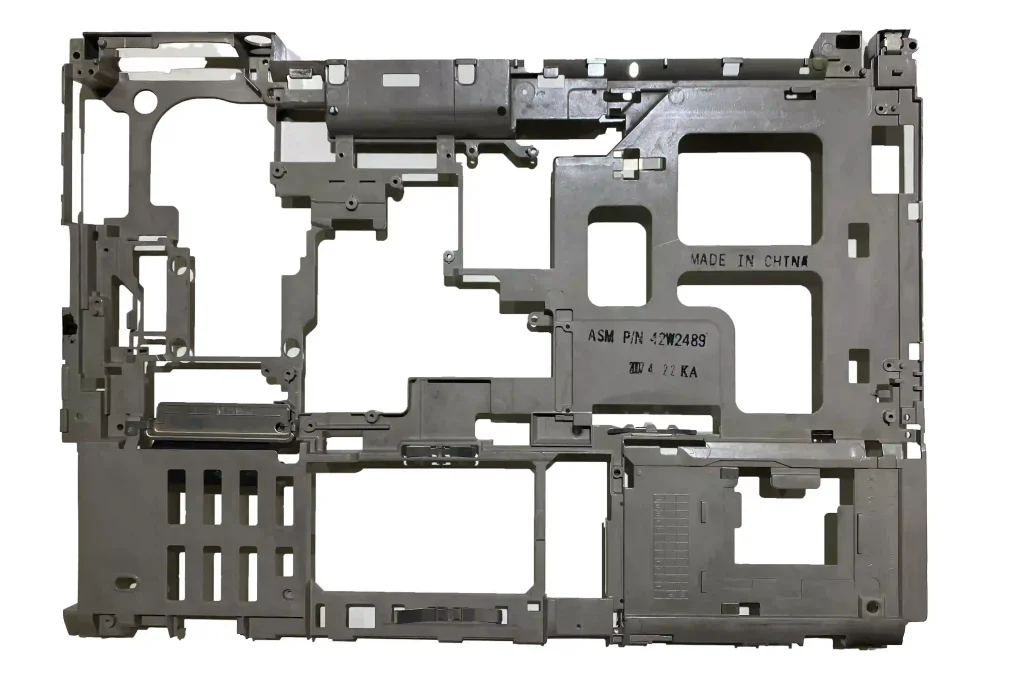
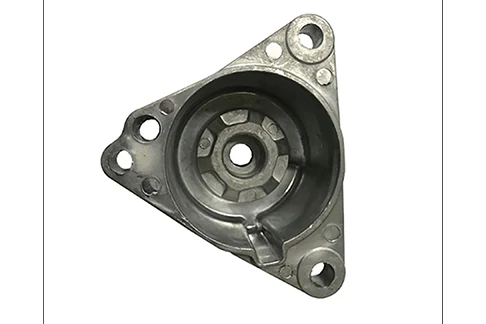
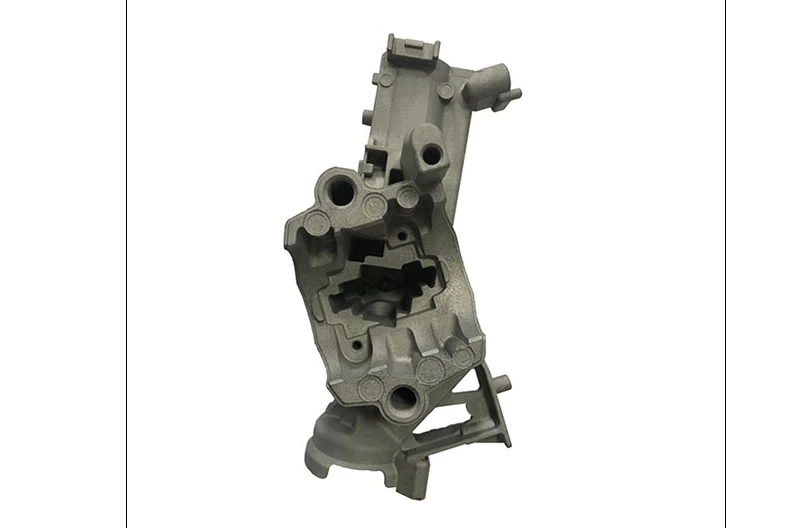
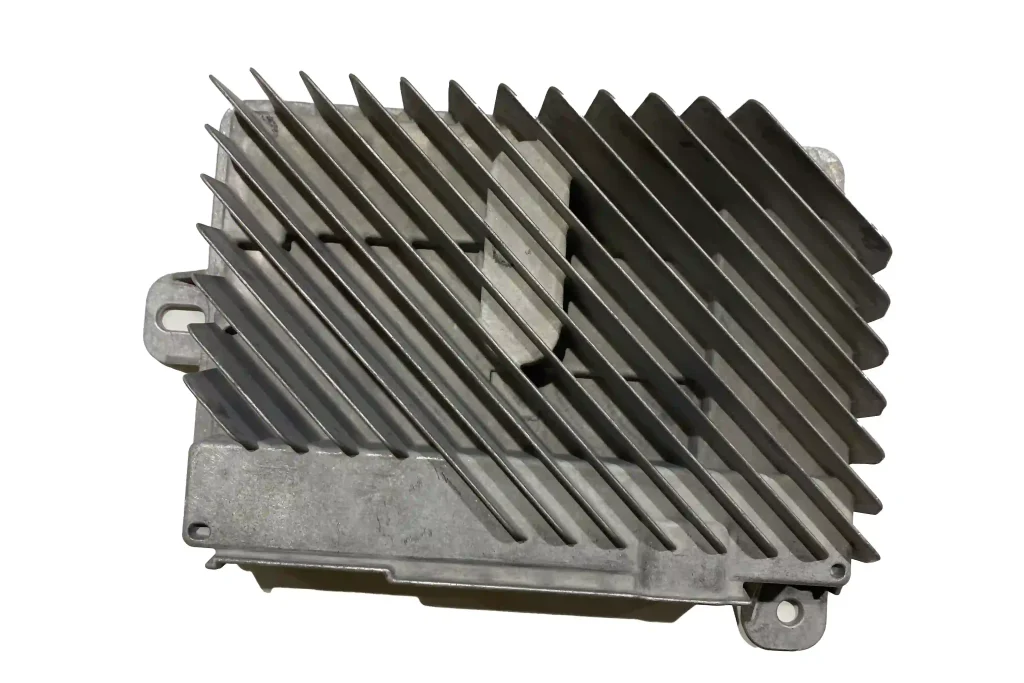
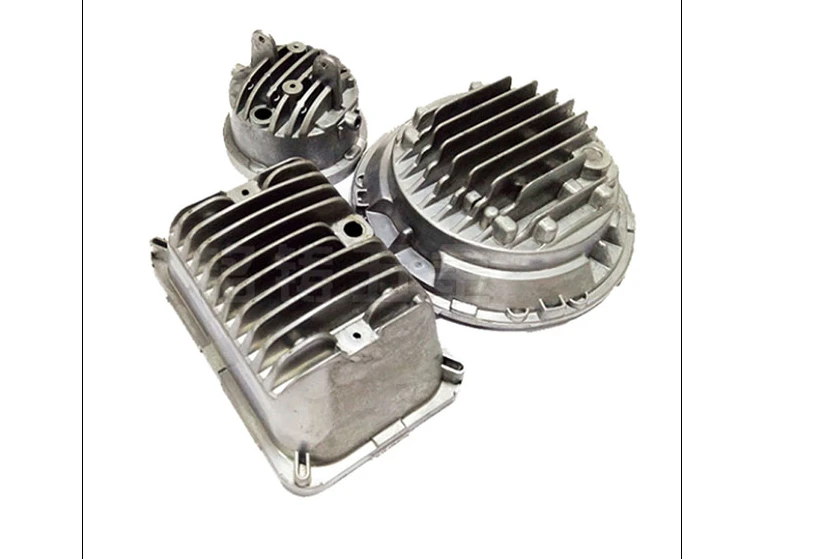
La fundición a presión de alta presión se utiliza ampliamente para la fabricación de componentes de aluminio en los sectores de la automoción, la electrónica, la maquinaria industrial y las herramientas eléctricas. Entre las piezas más habituales se encuentran las carcasas de motores, las tapas de cajas de cambios, las cajas de componentes electrónicos y los soportes de montaje. Este proceso resulta idóneo para la producción en serie de componentes que requieren formas complejas, paredes delgadas y dimensiones uniformes.
La fundición a presión de alta presión (HPDC) es un proceso de fabricación en el que se inyecta metal fundido en un molde de acero reutilizable a alta velocidad y presión. Una vez que el metal se solidifica, el molde se abre y la pieza fundida se expulsa para su recorte y cualquier mecanizado o acabado necesario. Este proceso se utiliza ampliamente para piezas de aluminio con formas complejas, paredes delgadas y elementos integrados. Los ciclos de producción rápidos y las dimensiones uniformes lo hacen adecuado para la producción de volúmenes medios a altos de carcasas, tapas, soportes y recintos.
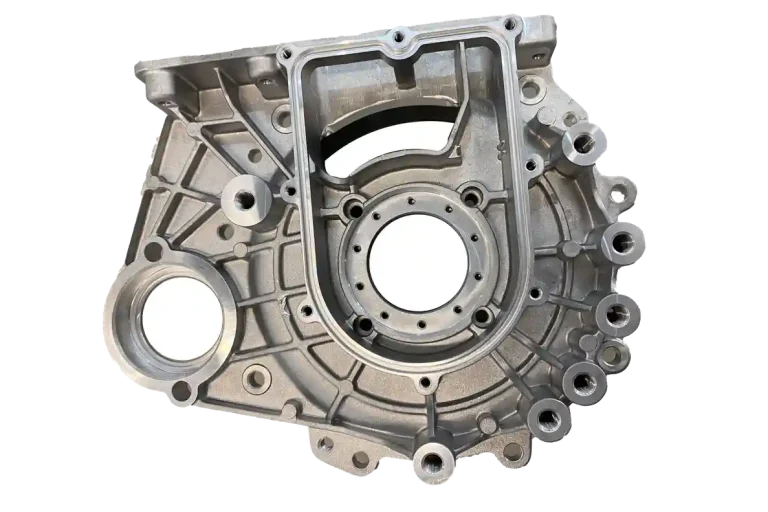
Ofrecemos apoyo en proyectos personalizados de fundición a presión de aluminio mediante la revisión de planos, la selección de aleaciones, la planificación de la producción, el mecanizado y la inspección, tras acordar los requisitos antes de que comience la fabricación.
Antes de desarrollar las herramientas, revisamos el espesor de las paredes, los ángulos de desmoldeo, las nervaduras y los márgenes de mecanizado. Esto ayuda a identificar posibles problemas de llenado, expulsión y montaje, cuando aún es más fácil introducir cambios. .
Le ayudamos a evaluar los modelos A380, ADC12 y A360 en función de la geometría de su pieza, los requisitos mecánicos, el entorno de funcionamiento y las necesidades de acabado. Las especificaciones de los materiales se confirman durante la revisión del proyecto. .
Coordinamos los procesos de fundición, desbarbado, mecanizado CNC y acabado superficial según los requisitos de su pedido. Las uniones críticas, los orificios roscados y las superficies de sellado se someten al tratamiento secundario especificado en sus planos. .
Los requisitos de inspección se establecen durante la revisión de los planos, lo que incluye la verificación de los materiales, los controles dimensionales y la inspección visual. Las pruebas y la documentación adicionales se acuerdan en función de la aplicación del componente y de los criterios de aceptación. .
Nuestro proceso de trabajo abarca la preparación de los moldes, la inyección a alta presión, el recorte y la inspección final. El mecanizado y el acabado superficial se realizan de acuerdo con sus planos y sus requisitos de entrega.
Las piezas críticas se mecanizan mediante CNC cuando es necesario. Las piezas acabadas se someten a controles para verificar que cumplen los requisitos acordados en cuanto a dimensiones, aspecto y ensayos antes de su embalaje y envío. .
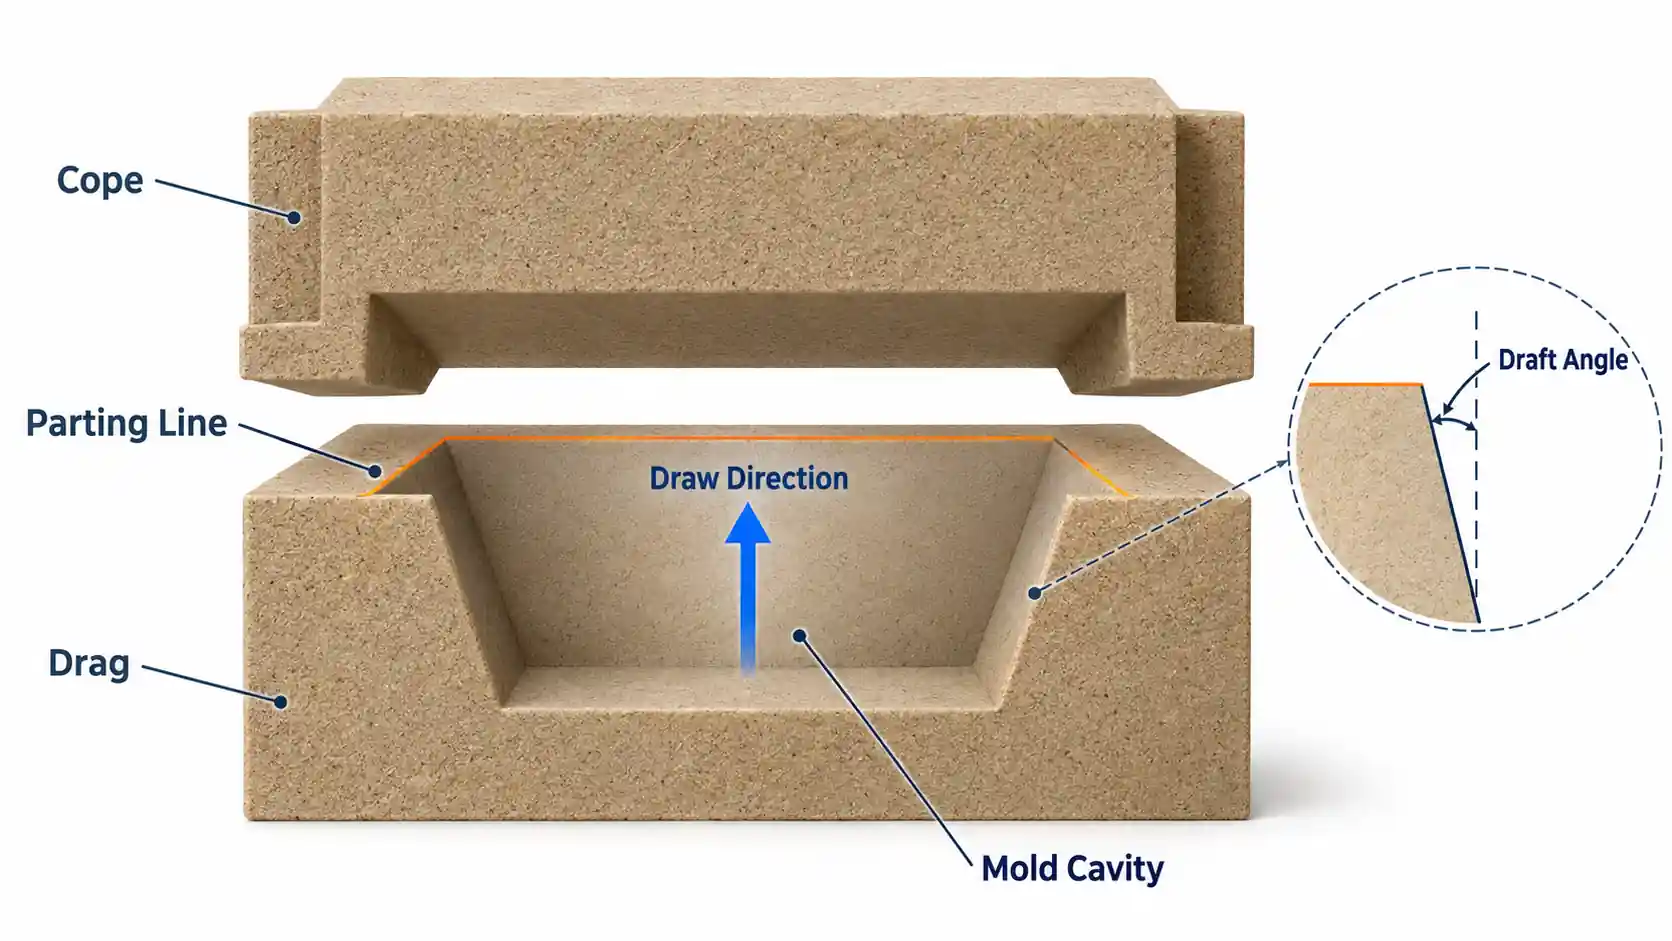
Los ángulos de desmoldeo y las líneas de separación son aspectos importantes a tener en cuenta en el diseño de la fundición en arena. Este artículo explica…
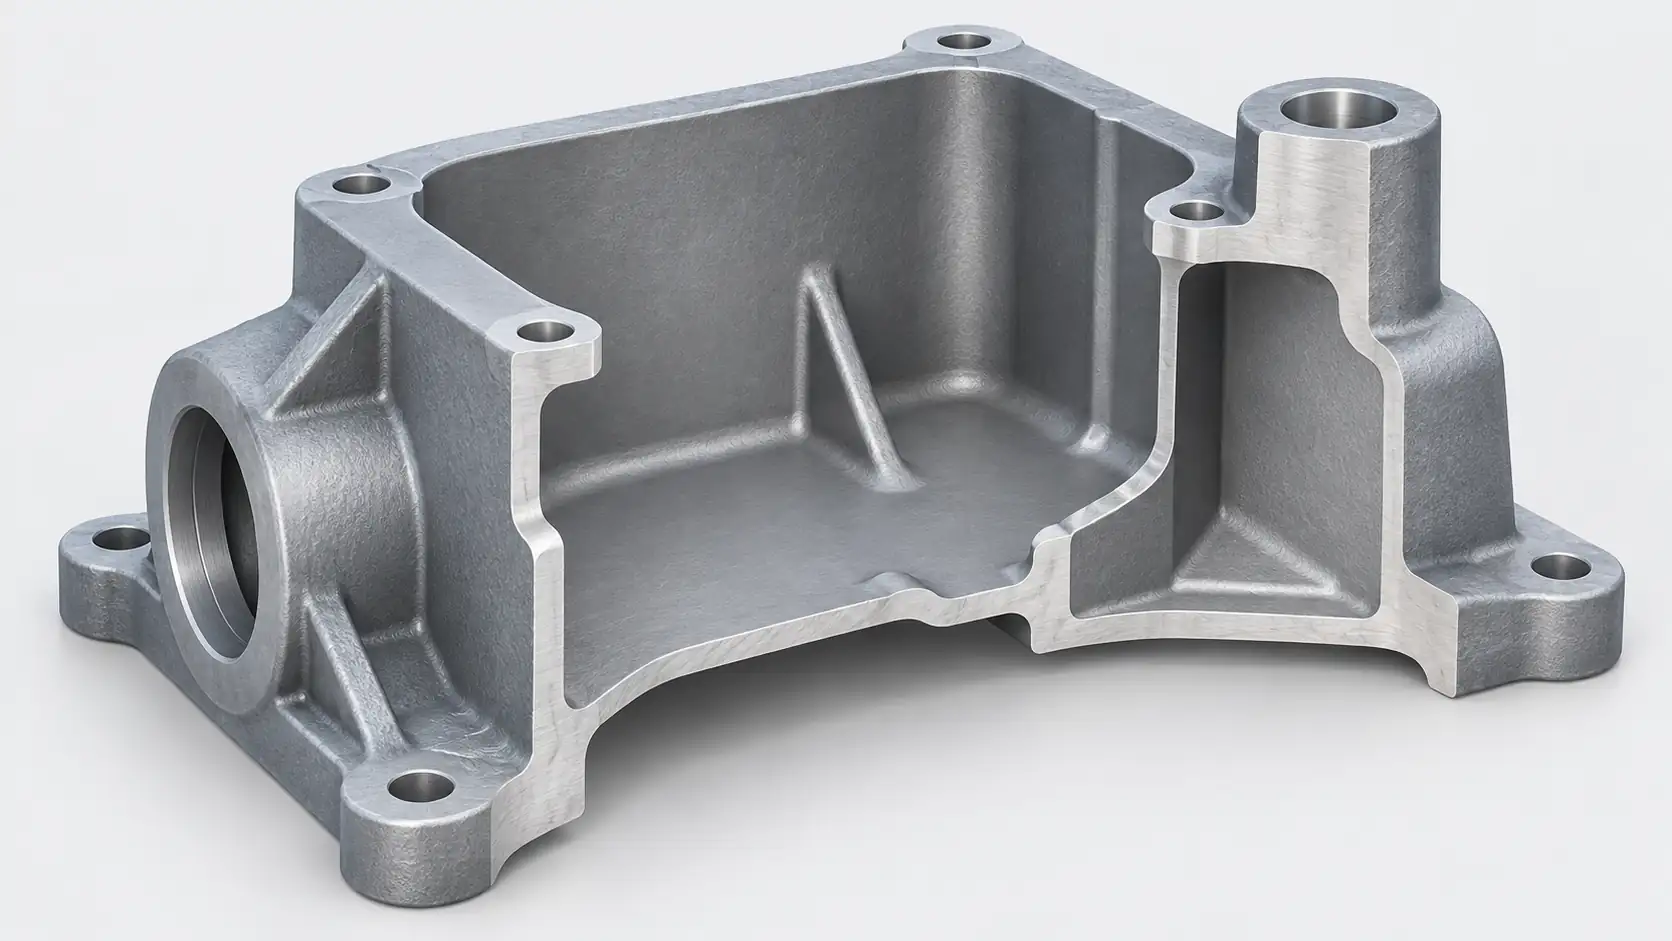
El espesor mínimo de la pared en la fundición de aluminio en arena depende de la longitud de la sección, la fluidez de la aleación y…
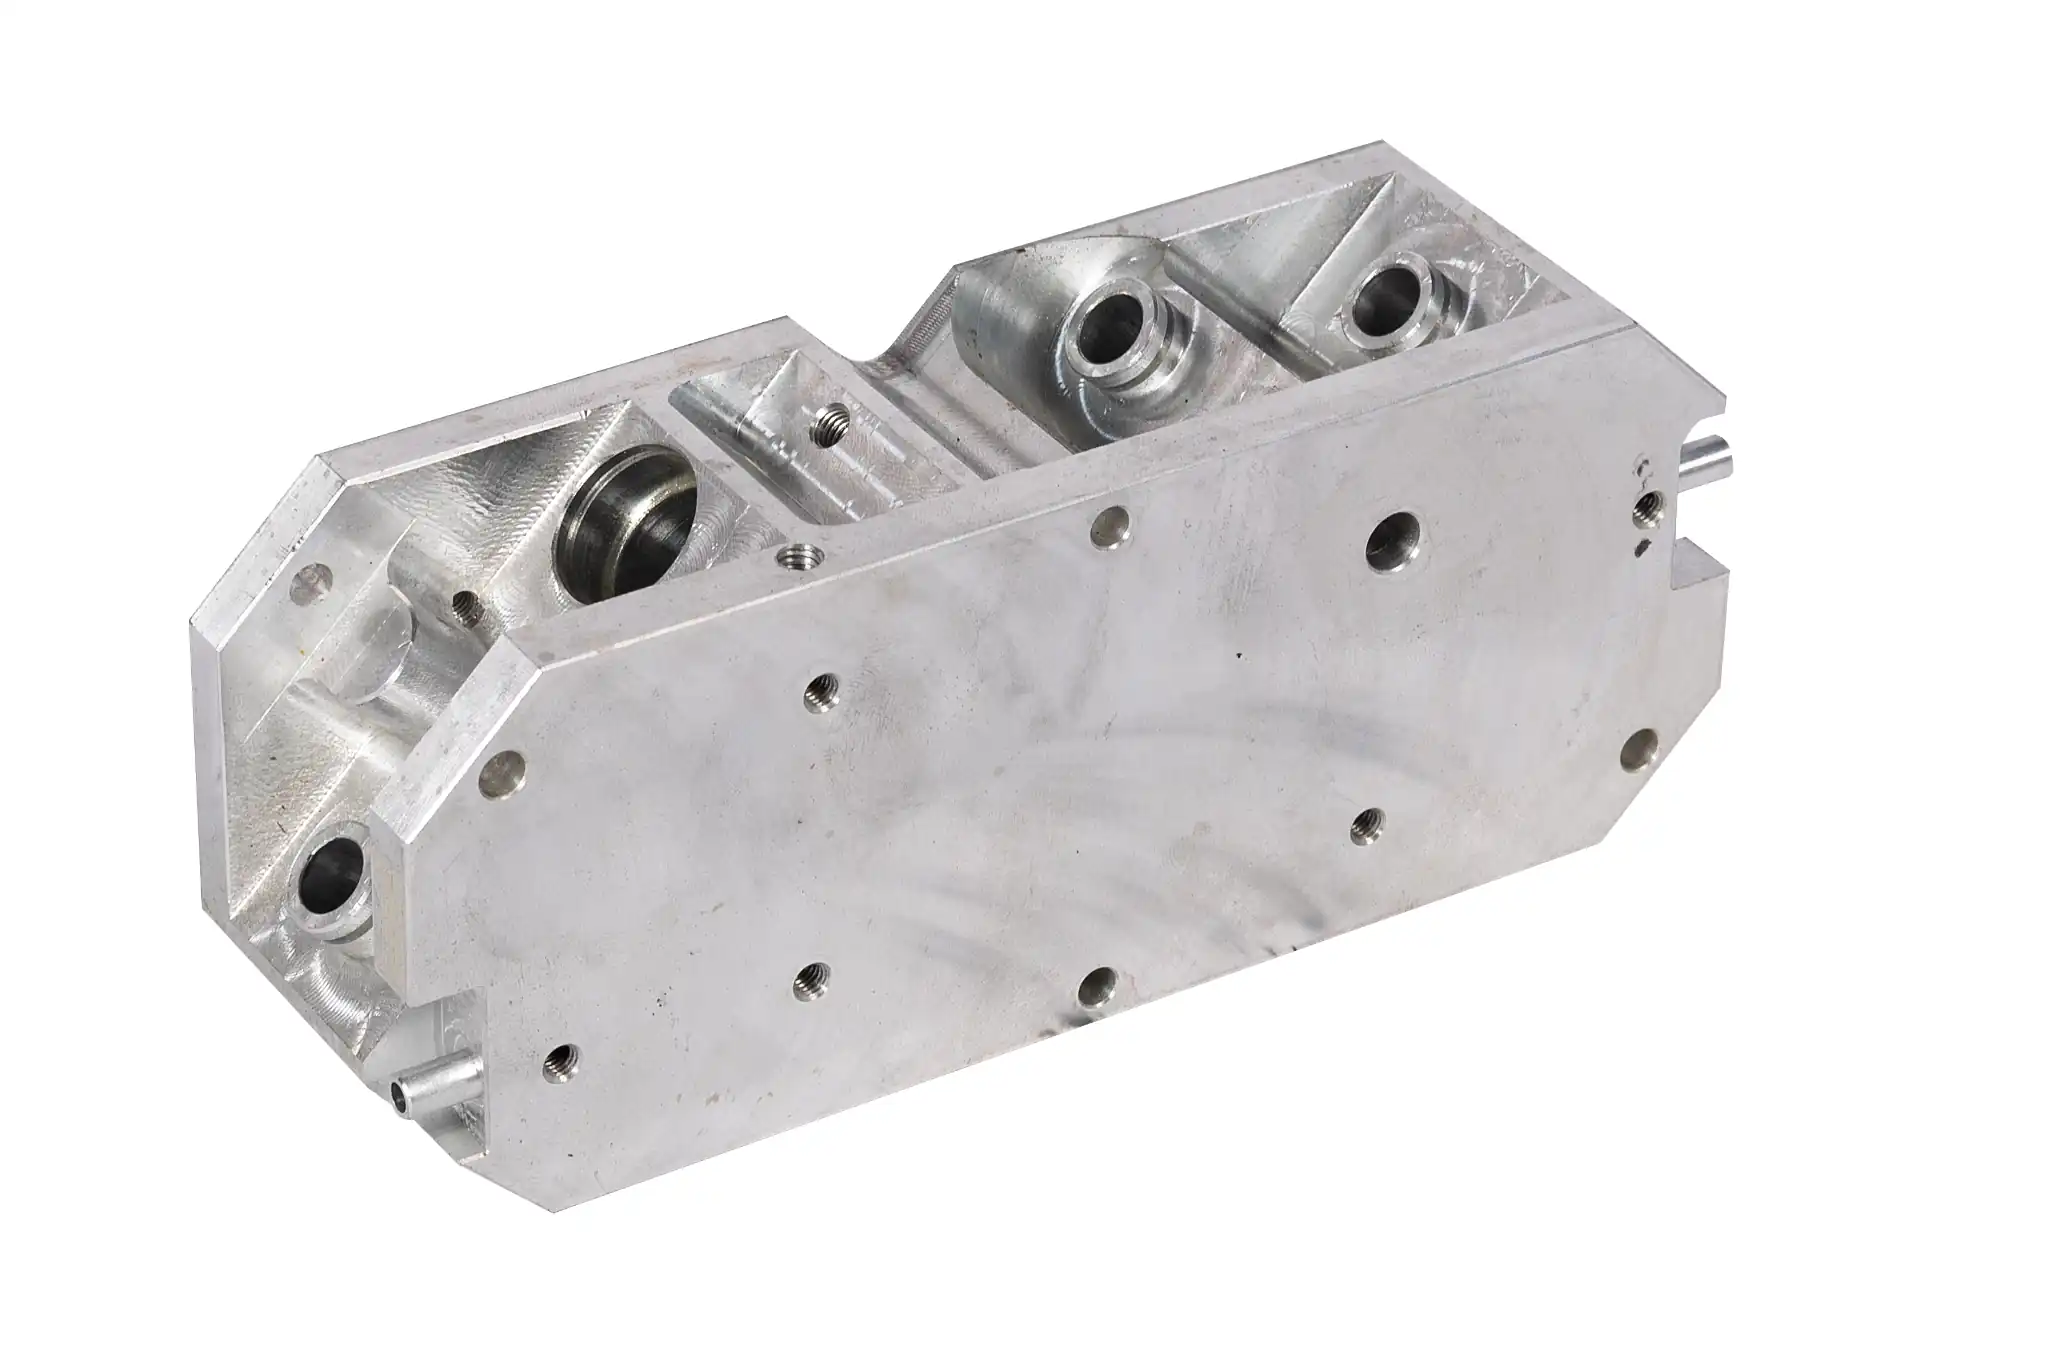
Las grietas en las piezas de fundición de aluminio pueden detectarse tras la solidificación, el desmoldeo, el mecanizado o el tratamiento térmico. Esto…

