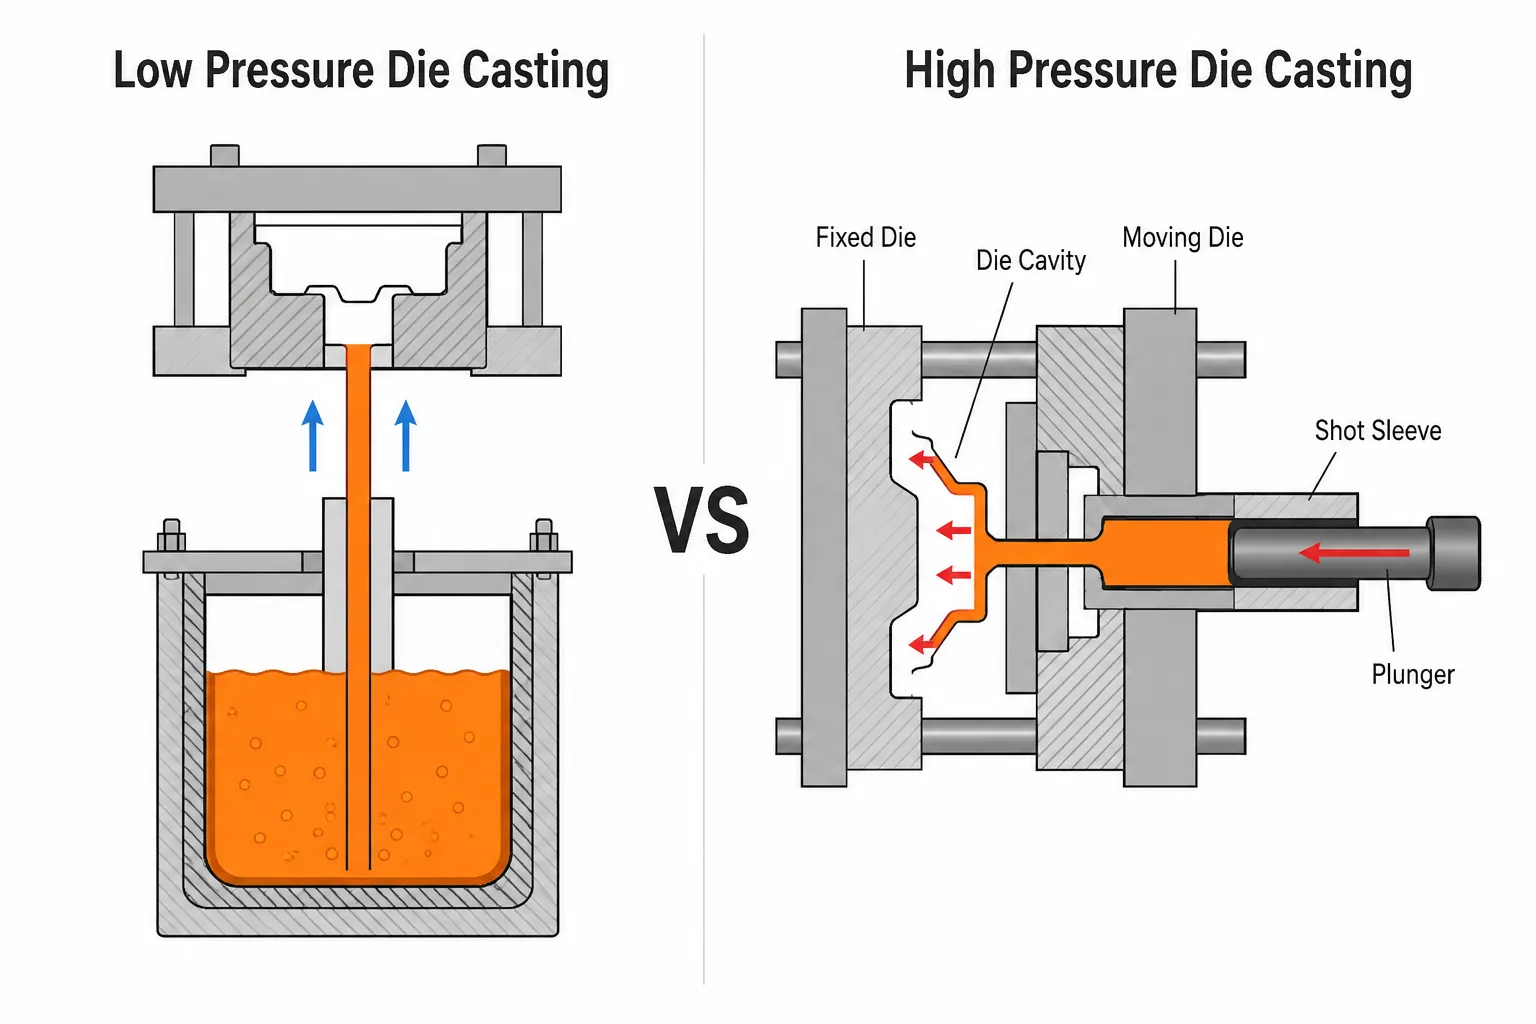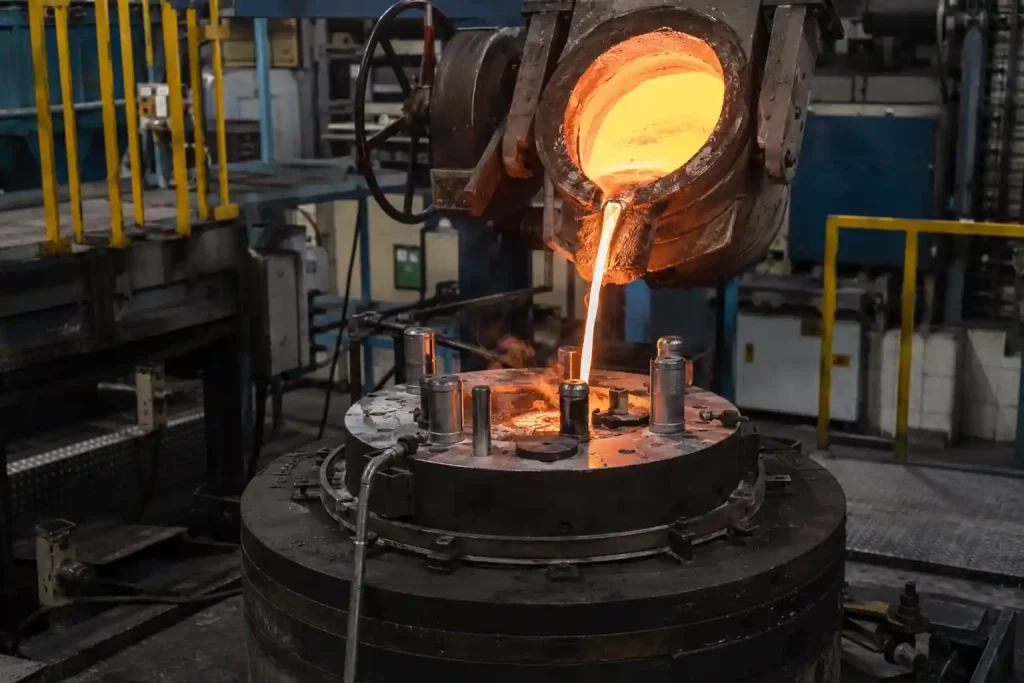
La fundición a presión a baja presión (LPDC) utiliza una presión de aire de entre 0,06 y 0,15 MPa para impulsar el aluminio fundido hacia arriba dentro de un molde, donde se vierte de forma uniforme y se solidifica bajo presión. Este proceso es adecuado para piezas estructurales, como subchasis y carcasas de baterías. Sin embargo, por muy bueno que sea el proceso, un diseño deficiente seguirá dando lugar a piezas defectuosas. Este artículo está dirigido a ingenieros que diseñan piezas mediante LPDC: aborda cómo establecer el espesor de las paredes, las tolerancias y los ángulos de desmoldeo, qué reglas de diseño son específicas del LPDC y cómo evitar la porosidad y la contracción en la fase de diseño. Se incluye una lista de comprobación de diseño para la revisión de planos.
¿Qué es la fundición a presión a baja presión?
En la fundición a presión a baja presión, el molde se coloca sobre un horno sellado, se aplica aire comprimido a una presión de entre 0,06 y 0,15 MPa y se impulsa el metal a través de un tubo ascendente para llenar la cavidad a presión. La diferencia clave con respecto a la fundición a presión de alta presión radica en el comportamiento de llenado: la LPDC se llena de forma uniforme con menor retención de gases, y las piezas pueden someterse a tratamiento térmico. En comparación con la fundición por gravedad, la presión controla la velocidad de llenado y la alimentación es mejor, por lo que la estructura es más densa. La LPDC es adecuada para piezas estructurales de aluminio en series de varios miles de unidades o más.
Cómo funciona la fundición a presión a baja presión
El ciclo LPDC consta de seis pasos: cierre y precalentamiento del molde, presurización, llenado, mantenimiento de la presión para la solidificación, liberación de la presión y apertura del molde. El molde se precalienta a 150-300 °C; el aire comprimido entra en el horno sellado; el metal asciende a través del tubo de subida hasta la cavidad; se mantiene la presión hasta que se completa la solidificación y, a continuación, se abre el molde. La curva de presión y el control de la temperatura del molde determinan la calidad del llenado y la alimentación a lo largo de todo el ciclo, por lo que el proceso LPDC exige un control riguroso del proceso.
Parámetros clave de diseño para piezas LPDC
| Parámetro | Valor recomendado | Notas |
|---|---|---|
| Espesor de la pared | ≥3 mm, lo más uniforme posible | Las paredes delgadas se resisten al relleno; los cambios bruscos de grosor provocan puntos calientes |
| Tolerancia lineal | ISO 8062 CT8 | Espesor de pared CT9; consulta la tabla para conocer las dimensiones de la pieza |
| Ángulo de calado | 1° externo, 2-3° interno, rango de 0,5 a 3° | Ajustar en función de la profundidad de los rasgos y la textura de la superficie |
| Transiciones entre paredes | Gradual | Evita los cambios bruscos y las secciones gruesas aisladas para reducir la contracción. |
| Esquinas | Fileteado | Evita las esquinas afiladas que concentran la tensión y dificultan el llenado |
| Costillas | Se utiliza para tratar la rigidez | Utiliza nervaduras en lugar de paredes más gruesas para controlar el peso y los puntos de sobrecalentamiento |
Empieza por el espesor de la pared y el ángulo de desmoldeo; a continuación, comprueba las transiciones y los redondeos. Un espesor de pared uniforme es la primera regla del diseño LPDC: las secciones cuyo espesor cambia bruscamente se solidifican a ritmos diferentes y suelen contraerse con mayor frecuencia.
Normas de diseño exclusivas de LPDC
La LPDC se diferencia sobre todo de la alta presión y la fundición por gravedad En la dirección de llenado: el metal asciende desde el fondo a través del tubo de subida. Esto da lugar a tres reglas que no encontrarás en otros procesos.
Compuerta inferior y recorrido de alimentación. El LPDC debe llenarse desde la parte inferior, y la posición de la entrada define la trayectoria de alimentación a través del tubo ascendente. Cada sección gruesa debe situarse en esa trayectoria de alimentación para que siga recibiendo metal durante la solidificación; un punto caliente alejado de la entrada se contraerá.
Comprueba con antelación la posición de las compuertas y los tubos ascendentes. La colocación de la compuerta y los conductos de subida no tiene un equivalente directo en otros procesos de fundición y es precisamente ahí donde suelen originarse los defectos del LPDC. Resuélvelo antes de fabricar las herramientas de corte, no después de las pruebas de funcionamiento.
Evita las secciones gruesas aisladas. Las secciones gruesas que no se pueden alimentar son puntos críticos de contracción. Diseña las secciones de manera que se conecten con la trayectoria de alimentación, o compénsalas mediante enfriadores y el control de la temperatura del molde.
Estas tres normas son lo primero que comprueba una fundición al revisar los planos de LPDC.
Defectos de diseño y prevención
Tres defectos son los principales causantes de los problemas de LPDC, y la mayoría de ellos pueden evitarse ya en la fase de diseño:
- Porosidad: El gas arrastrado se debe a un llenado inestable; hay que evitar las paredes delgadas y las secciones complejas que provocan turbulencias. El gas disuelto procede de la masa fundida y se controla mediante la desgasificación.
- Encogimiento: se debe a una ventilación insuficiente; mantén las paredes uniformes, evita los puntos calientes aislados y recurre a los conductos ascendentes y a un diseño de refrigeración adecuado.
- Cierres en frío: los chorros de metal se unen sin fundirse; evita las paredes demasiado finas y los recorridos de colada largos, y aumenta la temperatura de colada cuando sea necesario.
Comprobar estos tres aspectos en la fase de diseño cuesta mucho menos que tener que volver a trabajar en ellos tras las pruebas. Por eso, el proceso habitual es: revisión del diseño, simulación y, a continuación, pruebas.
Materiales para la fundición a presión a baja presión
LPDC utiliza aleaciones de aluminio fundido susceptibles de tratamiento térmico, siendo la más habitual la A356 (AlSi7Mg0,3), que presenta una buena fluidez y responde al tratamiento térmico T6 para piezas estructurales. La ZL101A es el equivalente chino con propiedades similares. La elección del material debe basarse en dos cuestiones: ¿necesita la pieza un tratamiento térmico? y ¿el entorno de uso exige resistencia a la temperatura o a la corrosión?
Lista de comprobación de diseño de LPDC
Revisa estos seis puntos antes de la revisión del boceto:
- ¿El espesor de la pared es ≥3 mm y razonablemente uniforme?
- ¿Las transiciones son graduales, sin puntos críticos aislados?
- ¿Los ángulos de desmoldeo son de 1° en el exterior y de 2-3° en el interior?
- ¿Las esquinas están redondeadas?
- ¿Hay secciones gruesas en la trayectoria de alimentación (a las que se puede acceder mediante el llenado por la parte inferior)?
- ¿Se ha revisado la posición de la compuerta y del elevador?
Si superas las seis pruebas, el diseño estará listo para la simulación. Corrige los problemas de diseño antes de fabricar las herramientas de corte.
Preguntas frecuentes
¿Cuál es el espesor mínimo de la pared para el LPDC? El estándar de diseño es ≥3 mm. En un llenado uniforme se puede utilizar un espesor menor, pero por debajo de los 2 mm la resistencia al llenado aumenta y se requiere un control más preciso de la curva de presión y de la temperatura del molde, lo que supone un aumento de los costes y de los riesgos.
¿Qué tolerancia puede admitir el LPDC? Las dimensiones lineales suelen cumplir con la norma ISO 8062 CT8, y el espesor de pared con la norma CT9. Consulte la tabla para conocer las dimensiones de la pieza; los ajustes más ajustados pueden mecanizarse tras la fundición.
¿Qué ángulo de inclinación necesita el LPDC? 1° como mínimo en las superficies externas y entre 2 y 3° en las superficies internas, ajustado en función de la profundidad de los detalles y la textura de la superficie. Un ángulo de desmoldeo demasiado pequeño tira de la superficie y la raya durante la expulsión; uno demasiado grande supone un desperdicio de material.
¿Qué defectos son habituales en el LPDC? Porosidad, contracción y faltas de soldadura por frío. Unas paredes uniformes, la ausencia de puntos calientes aislados y una trayectoria de alimentación clara permiten evitar la mayoría de estos problemas ya en la fase de diseño.
¿Es necesaria la simulación antes de la fabricación de las herramientas? Recomendado. Las trayectorias de llenado y la alimentación durante la solidificación del LPDC son complejas; la simulación predice la distribución de defectos antes de la fabricación de los moldes y, posteriormente, las pruebas piloto lo confirman, lo que supone un ahorro significativo en los costes derivados del método de prueba y error.
Conclusión
El diseño de LPDC se reduce a tres aspectos: paredes uniformes, un ángulo de desmoldeo correcto y una vía de alimentación abierta. Recuerda las cifras: espesor de pared ≥3 mm, tolerancia CT8, ángulo de desmoldeo de 1-3°. Recuerda la regla de LPDC: se rellena desde la parte inferior, por lo que las secciones gruesas deben conectarse a la vía de alimentación. Realiza estas comprobaciones en la fase de diseño y los defectos en las pruebas piloto y en la producción se reducirán drásticamente. Si tu pieza necesita una revisión de diseño, envía el plano al equipo de ingeniería de MinHe. Comprobamos punto por punto el espesor de las paredes, las tolerancias y la trayectoria de alimentación, y te enviamos comentarios sobre la fabricabilidad junto con una propuesta de proceso.