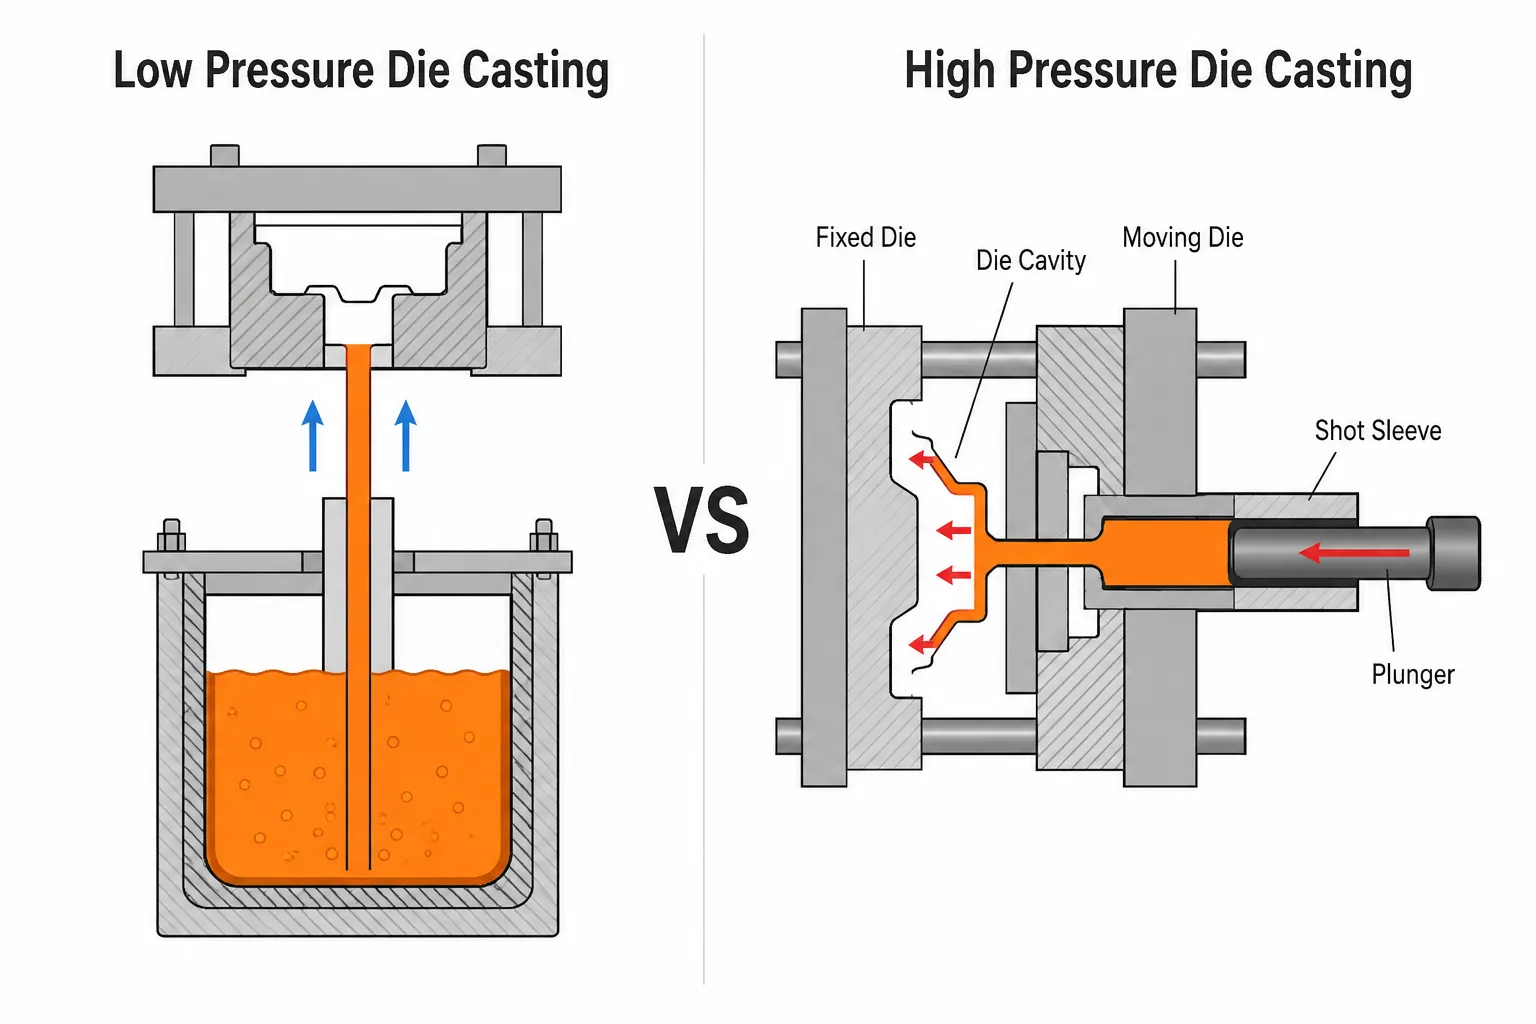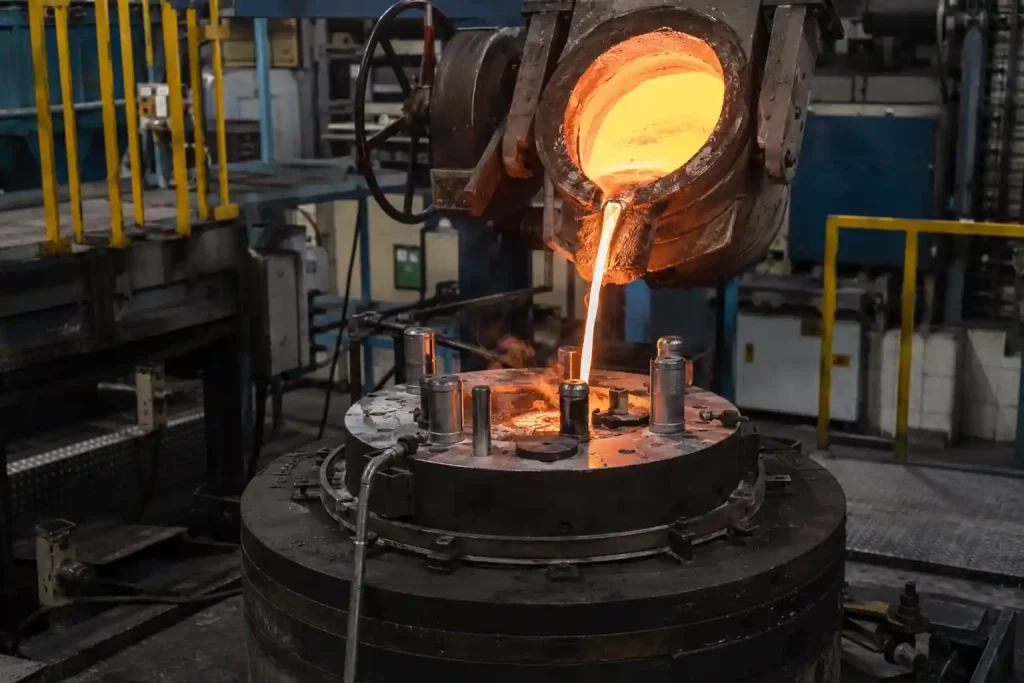
低圧ダイカスト(LPDC)では、0.06~0.15 MPaの空気圧を用いて溶融アルミニウムを金型内に上方へ押し上げ、金型内を滑らかに充填し、加圧下で凝固させます。このプロセスは、サブフレームやバッテリーハウジングなどの構造部品に適しています。 しかし、このプロセスがどれほど優れていても、設計が不十分であれば欠陥部品が生じてしまいます。本記事は、LPDC部品の設計に携わるエンジニア向けに執筆されたもので、肉厚、公差、抜き勾配の設定方法、LPDC特有の設計ルール、および設計段階で気孔や収縮を回避する方法について解説しています。図面レビュー用の設計チェックリストも掲載されています。
低圧ダイカストとは何ですか?
低圧ダイカストでは、金型を密閉炉の上に設置し、0.06~0.15 MPaの圧縮空気を吹き込み、ライザー管を通じて金属を押し上げ、加圧下でキャビティを充填します。 高圧ダイカストとの主な違いは充填挙動にあります。LPDCではガス混入が少なくスムーズに充填され、部品に熱処理を施すことも可能です。重力鋳造と比較すると、圧力によって充填速度が制御され、材料の供給がスムーズに行われるため、組織が緻密になります。LPDCは、数千個以上のロットで生産されるアルミニウム製構造部品に適しています。
低圧ダイカストの仕組み
LPDCサイクルは、金型の閉鎖と予熱、加圧、充填、加圧状態での保持による凝固、減圧、金型の開放という6つのステップから構成されています。 金型は150~300°Cまで予熱され、密閉された炉内に圧縮空気が導入されると、金属がライザー管を通ってキャビティ内に上昇し、凝固が完了するまで圧力が維持された後、金型が開きます。 圧力曲線と金型温度の制御が、サイクル全体を通じて充填品質と供給量を左右するため、LPDCでは厳密なプロセス制御が求められます。
LPDC部品の主要設計パラメータ
| パラメータ | 推奨値 | 注記 |
|---|---|---|
| 肉厚 | 3 mm以上、できるだけ均一なもの | 薄い壁は充填されにくく、厚さの急激な変化はホットスポットを生じさせる |
| 直線公差 | ISO 8062 CT8 | 肉厚:CT9。部品のサイズについては表をご確認ください。 |
| ドラフト角 | 1°(外側)、2~3°(内側)、範囲 0.5~3° | 特徴の深さと表面の質感に合わせて調整する |
| 壁の継ぎ目 | 段階的な | 収縮を抑えるため、急激な変化や孤立した厚い部分を避ける |
| コーナー | フィレ状にカットされた | 応力が集中したり、充填が妨げられたりするような鋭い角は避ける |
| リブ | こわばりの緩和に用いる | 重量や熱の集中を抑えるために、厚い壁の代わりにリブを使用する |
まず肉厚と抜き勾配を設定し、次に段差やフィレットを確認します。肉厚を均一に保つことは、LPDC設計の第一の原則です。肉厚が急激に変化する断面では、凝固速度が異なり、収縮が生じやすくなります。
LPDC独自の設計ルール
LPDCは、高圧とは最も大きく異なる および重力鋳造 充填方向において、金属は底部からライザー管を通って上昇します。これにより、他のプロセスには見られない3つのルールが生まれます。
底部ゲートおよび供給経路。 LPDCでは、下から充填する必要があり、ゲートの位置によってライザー管を通る供給経路が決まります。すべての厚肉部は、凝固中に金属が供給され続けるよう、その供給経路上に位置していなければなりません。ゲートから遠く離れた箇所では、収縮が生じます。
ゲートとライザーの位置を早めに確認してください。 ゲートやライザーの配置は、他の鋳造プロセスには直接対応するものがなく、LPDCの欠陥が最も頻繁に発生する原因となっています。試作の後ではなく、金型を製作する前にこの点を確定させておく必要があります。
孤立した厚い部分ができるのを避けてください。 送り込みができない厚い断面は、収縮が集中しやすい箇所となります。断面を設計する際は、送り込み経路と接続するようにするか、チルや金型温度制御によってこれを補正してください。
鋳造工場がLPDCの図面を審査する際、まず最初に確認するのは、この3つのルールです。
設計上の欠陥とその防止策
3つの欠陥 LPDC部品に多く見られる問題であり、そのほとんどは設計段階で防止することが可能です:
- 気孔率: 混入ガスは、充填が不安定な場合に発生する。乱流を引き起こすような薄い壁や複雑な断面は避けること。溶存ガスは溶融物から発生し、脱ガスによって制御される。
- 収縮: 給餌不足が原因です。壁面を均一に保ち、局所的な高温箇所が生じないようにし、ライザーや冷却設計を活用してください。
- コールドシャット: 金属の流れが合流しても溶着しない。壁を過度に薄くしたり、充填経路を長くしたりしないようにし、必要に応じて注湯温度を上げる。
設計段階でこれら3点を確認しておく方が、試運転後の手直しを行うよりもはるかにコストが抑えられます。そのため、標準的な流れとしては、設計レビュー、シミュレーション、そして試運転という順序になります。
低圧ダイカスト用材料
LPDCでは、熱処理可能なアルミニウム鋳造合金を採用しており、最も一般的なのはA356(AlSi7Mg0.3)です。この合金は流動性に優れ、構造部品向けのT6熱処理に対応しています。 ZL101Aは、同様の特性を持つ中国の同等品です。材料の選定にあたっては、「その部品に熱処理が必要か」、および「使用環境において耐熱性や耐食性が求められるか」という2つの点を考慮してください。
LPDC 設計チェックリスト
レビューを依頼する前に、以下の6つの確認事項を必ず確認してください:
- 壁厚は3 mm以上で、かつ適度に均一ですか?
- 変化は緩やかで、局所的な急激な変化は見られないのでしょうか?
- 抜き勾配は、外側で1°、内側で2~3°ですか?
- 角には面取りが施されていますか?
- 厚い断面は送り経路上に位置していますか(底面からの充填で到達可能ですか)?
- ゲートとライザーの位置は確認されましたか?
6つすべてに合格すれば、設計はシミュレーションの準備が整います。金型を製作する前に、設計上の問題を修正してください。
よくある質問
LPDCの最小肉厚はどれくらいですか? 設計基準は3 mm以上です。充填がスムーズであれば、これより薄くすることも可能ですが、2 mmを下回ると充填抵抗が高まり、より精密な圧力曲線および金型温度の制御が必要となるため、コストとリスクが増大します。
LPDCにはどの程度の許容誤差がありますか? 外形寸法は通常、ISO 8062 CT8に準拠しており、肉厚はCT9です。部品のサイズについては表をご確認ください。よりきつい嵌合が必要な場合は、鋳造後に機械加工を行うことができます。
LPDCにはどの程度のドラフト角が必要ですか? 外面は1°以上、内面は2~3°以上とし、形状の深さや表面の質感を考慮して調整する。抜き勾配が小さすぎると、金型からの取り出し時に表面が引っ張られたり傷がついたりする。逆に大きすぎると材料が無駄になる。
LPDCにはどのような欠陥がよく見られますか? 気孔、収縮、およびコールドシャット。肉厚を均一にし、局所的な過熱箇所をなくし、明確な溶融金属の流れを確保することで、これらの問題のほとんどは設計段階で防ぐことができます。
金型製作の前にシミュレーションは必要ですか? おすすめ。LPDCの充填経路や凝固時の材料供給は複雑ですが、シミュレーションにより金型製作前に欠陥の分布を予測し、試作でそれを確認することで、試行錯誤にかかるコストを大幅に削減できます。
結論
LPDCの設計において重要なのは、均一な肉厚、適切な抜き勾配、そして開通した充填経路の3点です。以下の数値を覚えておいてください:肉厚 ≥3 mm、公差 CT8、抜き勾配 1~3°。LPDCのルールとして、下から充填されるため、肉厚の厚い部分は充填経路に接続されている必要があります。 設計段階でこれらのチェックを行い、試作や量産時の欠陥を大幅に削減できます。部品の設計見直しが必要な場合は、図面をMinHeのエンジニアリングチームにお送りください。壁厚、公差、供給経路を一点ずつ確認し、製造可能性に関するフィードバックとプロセス提案をご返送いたします。