

今日の急速に変化する産業環境において、構造的健全性、軽量化、そして大量生産の効率性の間で最適なバランスを実現することは極めて重要です。 メーカー各社が性能と信頼性の限界に絶えず挑戦する中、適切な金属成形技術の選定はかつてないほど重要になっています。本記事では、業界で最も信頼されている製造プロセスの一つを取り上げ、その基本原理、主な利点、応用分野、およびサプライヤーの選定基準について解説します。
低圧鋳造とは何ですか?
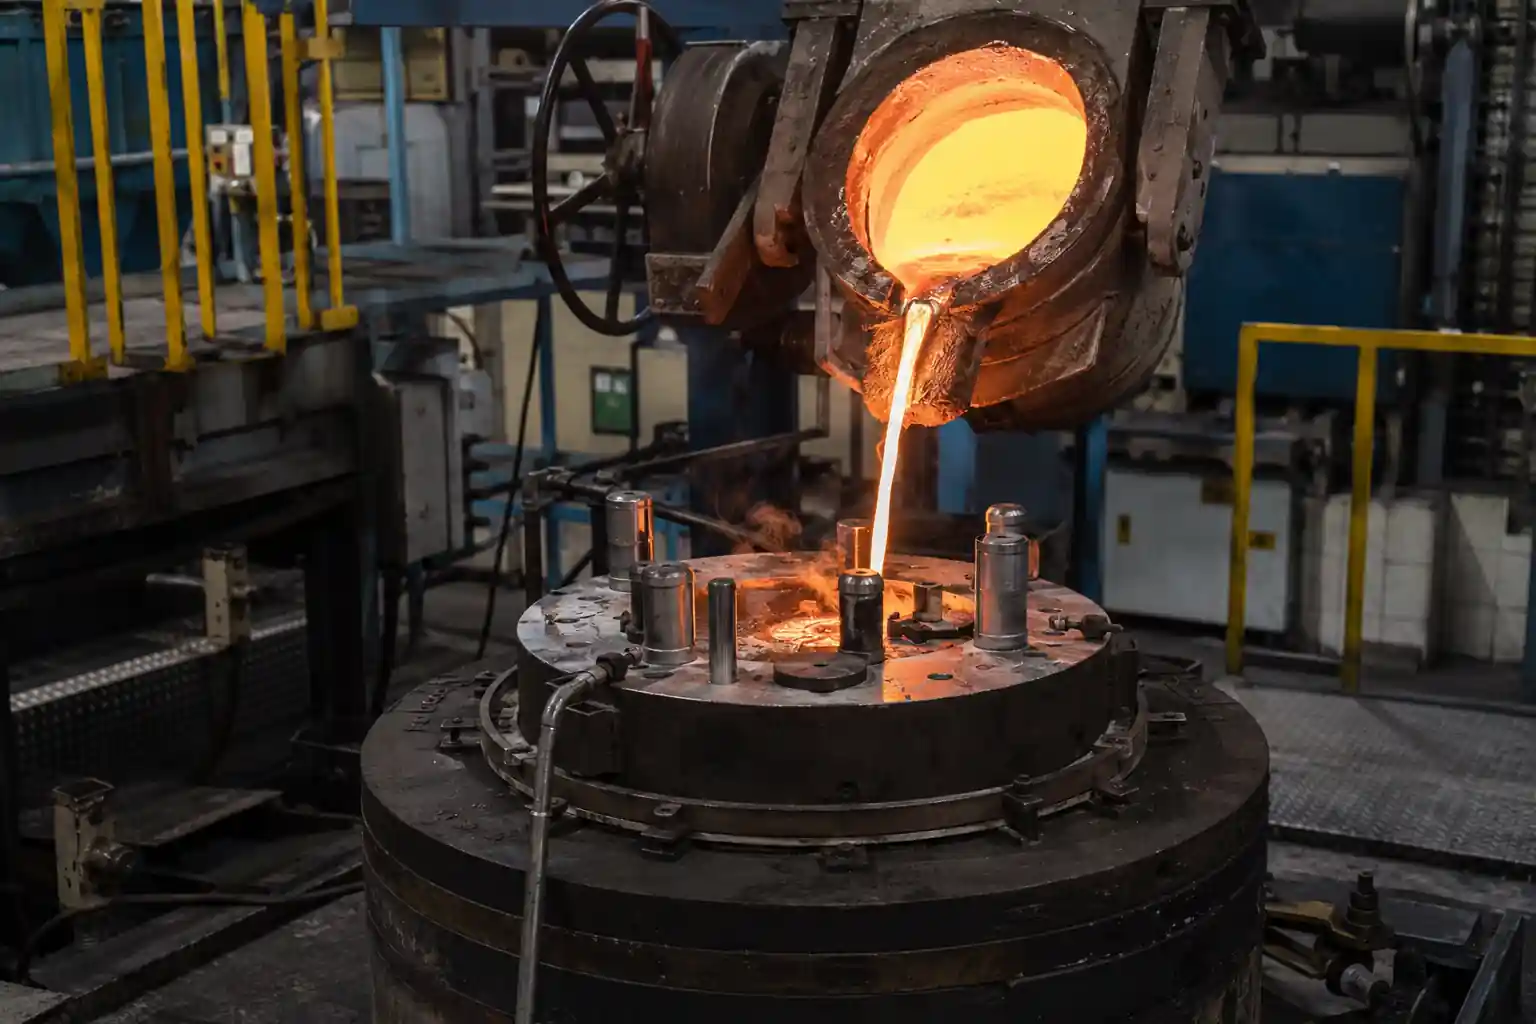
低圧鋳造(LPC) これは、工業生産において広く用いられている高度な金属成形プロセスであり、主に高性能かつ高気密性の金属部品(最も一般的なのはアルミニウム合金)の大量生産に用いられます。このプロセスでは、制御可能な圧縮空気(通常は 20 および 100 kPa または 0.2 および 1 bar) 溶融金属を金型キャビティ内にスムーズに押し上げるため。
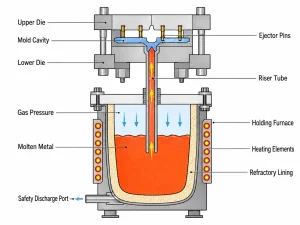
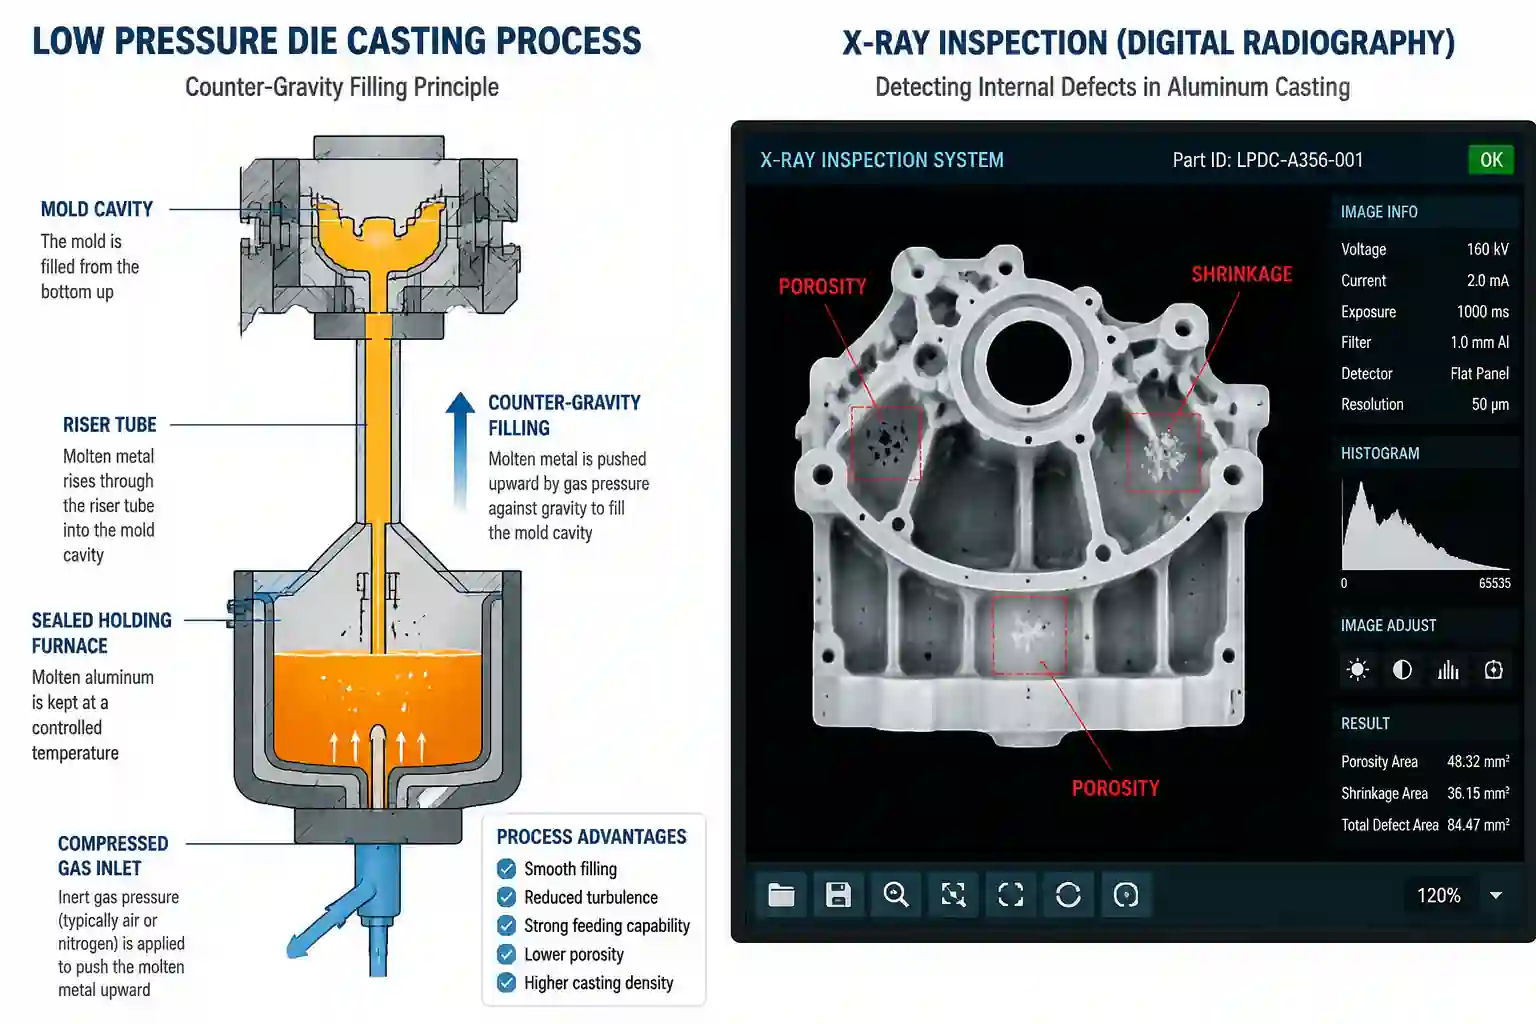
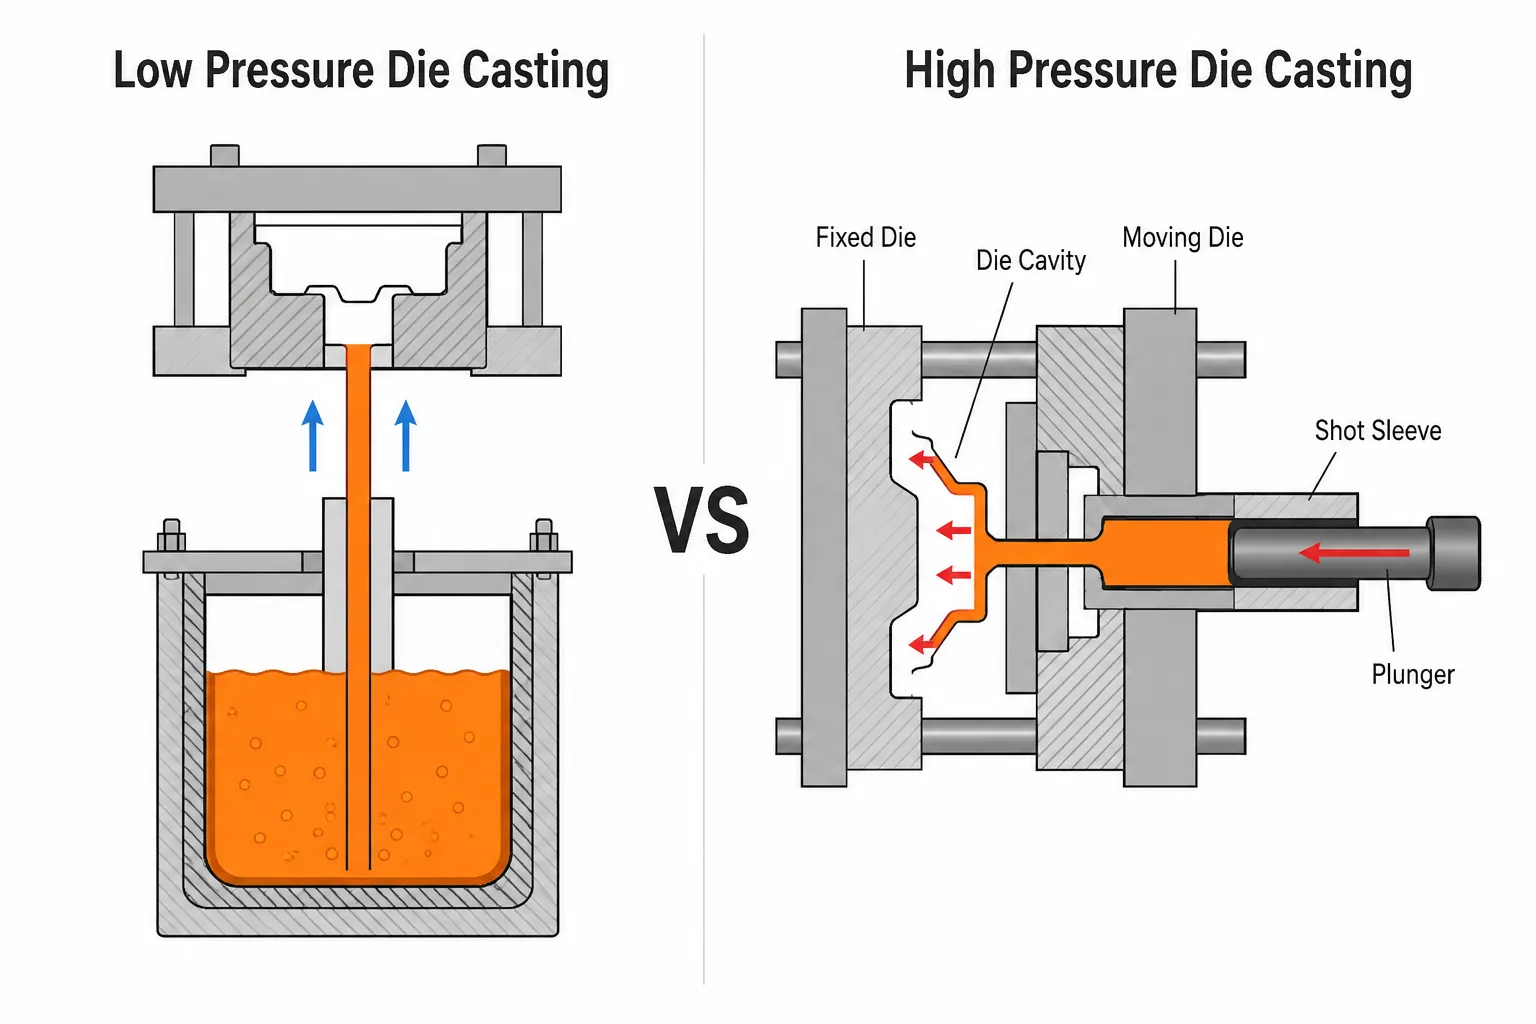
一般的な低圧鋳造システムでは、溶融金属を収容した密閉式の保持炉が、鋳型の真下に配置されています。 溶融金属の表面に空気圧が加えられると、溶融金属はライザー管を通って滑らかに上昇し、鋳型キャビティを満たします。鋳造物が完全に凝固するまで圧力が維持され、その後、ライザー管に残った溶融金属は自動的に炉内に流れ戻ります。
なぜ低圧鋳造は工業生産で広く採用されているのか?
現代の工業生産において、製品の性能、品質の安定性、大量生産といった厳しい要求に直面する中、従来の鋳造法ではしばしばその要求を満たせないのに対し、低圧鋳造には次のような独自のプロセス上の利点があります:
- 優れた機械的特性: 現代の産業では、部品に対して極めて高い強度と信頼性が求められています。従来の鋳造では、乱流によってガスが閉じ込められたり、介在物が生じたりしやすいのに対し、低圧鋳造では下から上への層流による充填が行われるため、内部の気孔欠陥を効果的に低減し、鋳造品の引張強度と全体的な品質を大幅に向上させることができます。
- 卓越した気密性: 産業用途における耐圧シール部品は、決して漏れがあってはなりません。低圧鋳造では、金属の凝固プロセス全体を通じて強制送鋳のための炉内圧力を一定に維持することで、マクロ収縮を効果的に低減し、厳しい気密性基準を満たします。
- 高い素材利用率: 従来のプロセスでは、凝固収縮を補うために大型のライザーが必要となり、その結果、原材料の浪費が甚だしい。低圧鋳造は、連続的な空気圧式動的供給を採用しており、材料利用率を大幅に向上させ、工業的な大量生産における原材料コストを効果的に削減する。
- スケーラブルな量産によるメリット: 初期の金型投資は高額になるものの、このプロセスは自動化された生産ラインに極めて適しています。不良率が極めて低く、寸法精度が安定しており、後工程での機械加工の必要性も最小限に抑えられるため、中規模から大規模の生産において最も費用対効果の高い選択肢となっています。
低圧鋳造の主な応用分野
低圧鋳造は、部品の信頼性が極めて高く求められる産業製造分野や、軽量化と構造強度を深く融合させる必要がある分野において不可欠な技術です:
その 自動車産業、これはアルミニウム合金ホイールの大規模な工業生産において最適な選択肢であり、シリンダーヘッド、エンジンブロック、インテークマニホールドなどのパワートレイン部品をはじめ、電気自動車(EV)のバッテリートレイ、シャーシの構造部品、サスペンションシステム部品などにも広く採用されています。
その 航空宇宙分野、このプロセスは、厳しい疲労強度要件が求められる軽量構造用ブラケット、ギアボックスハウジング、および各種補助機器の筐体の製造に用いられています。
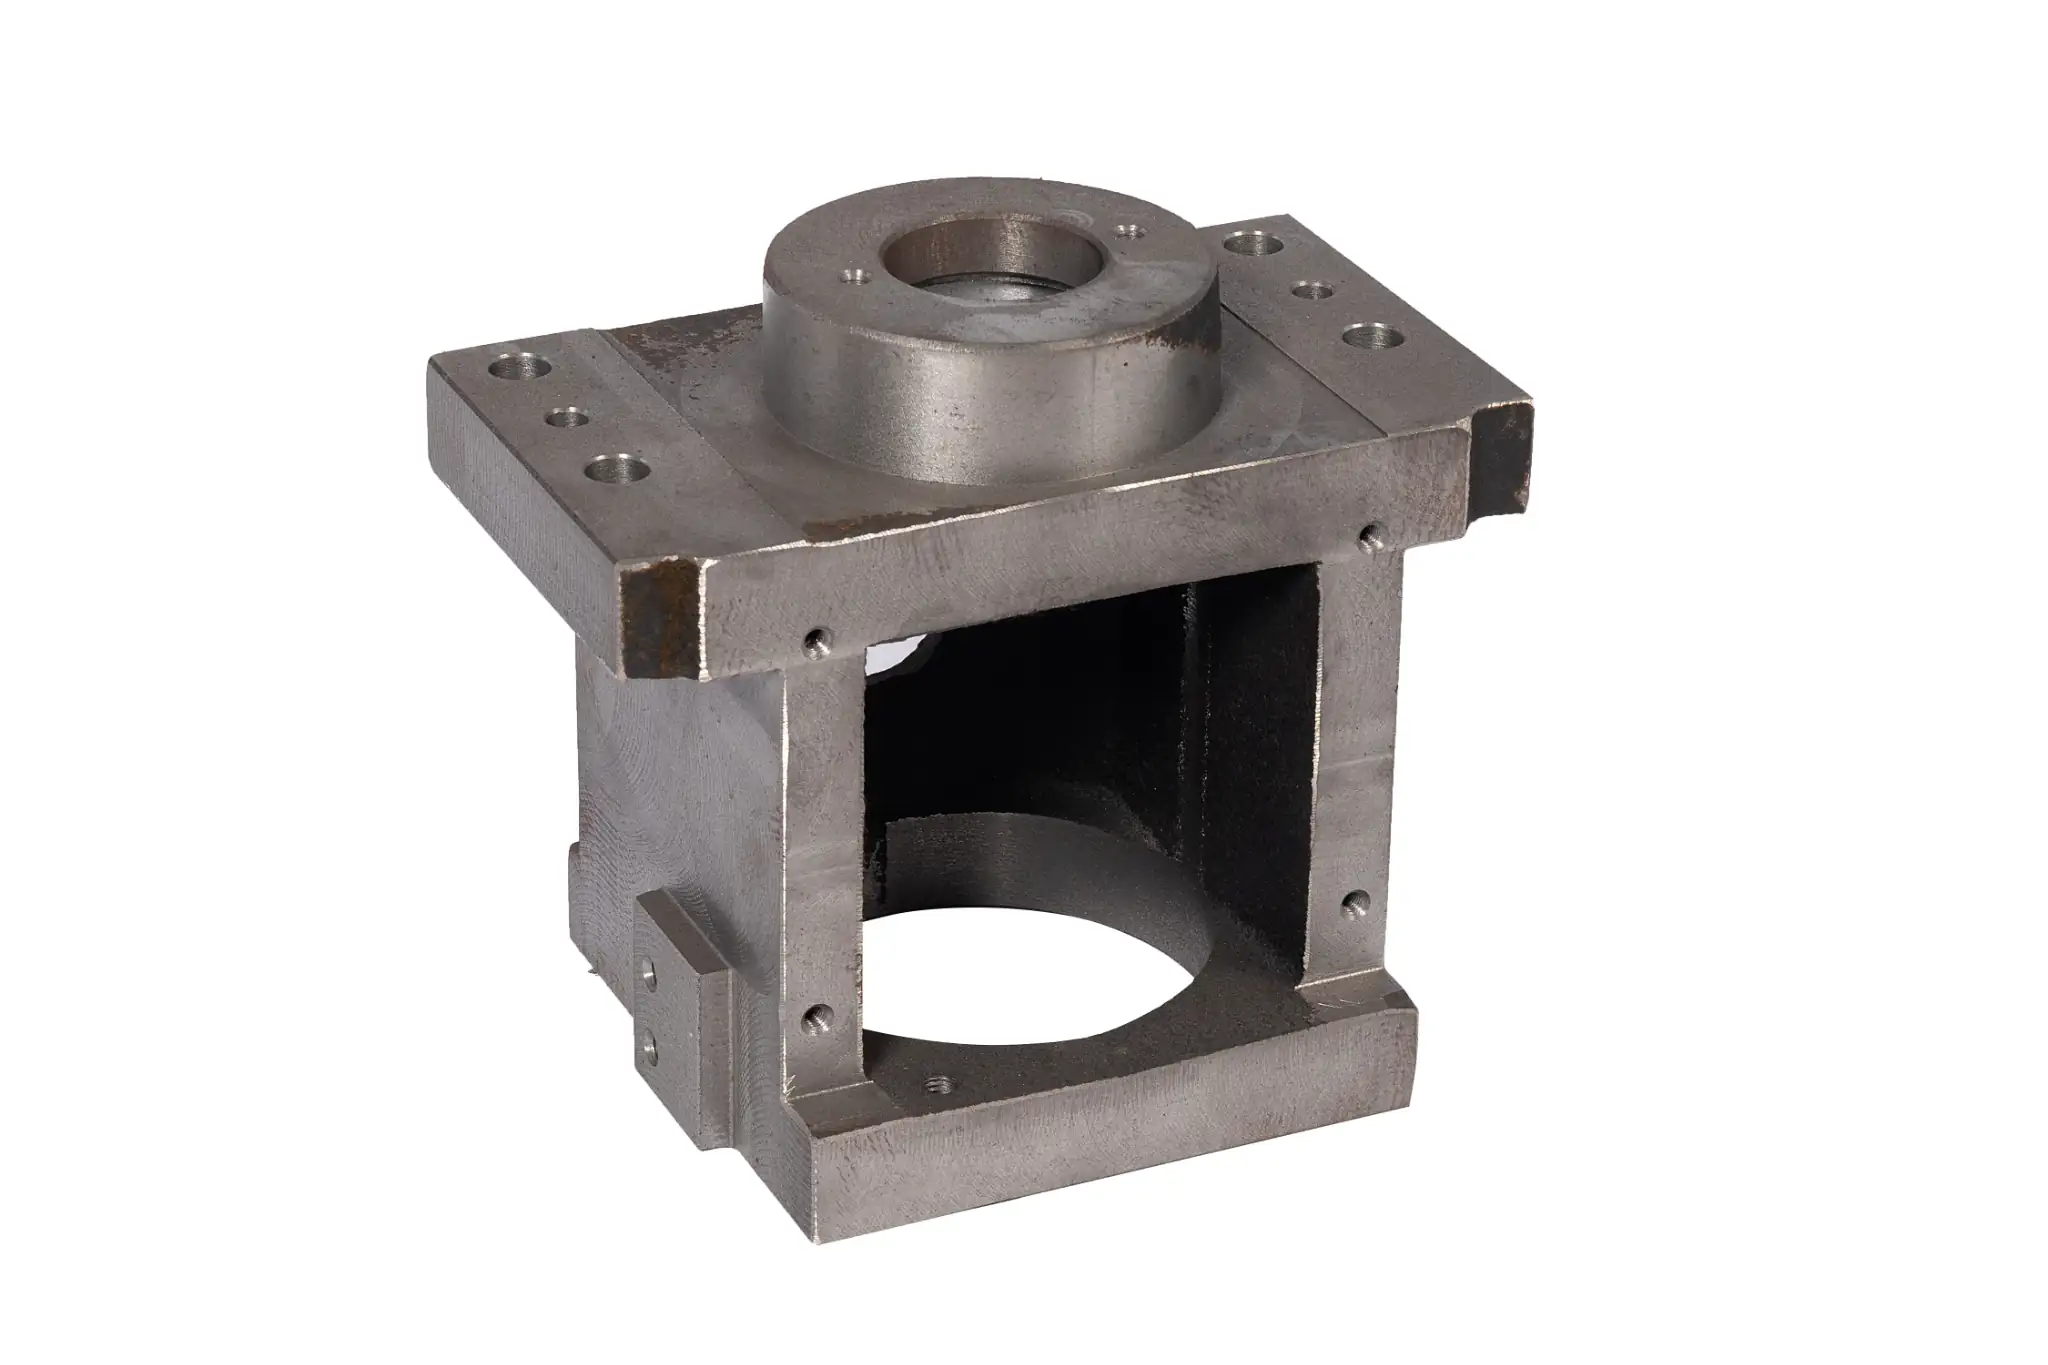
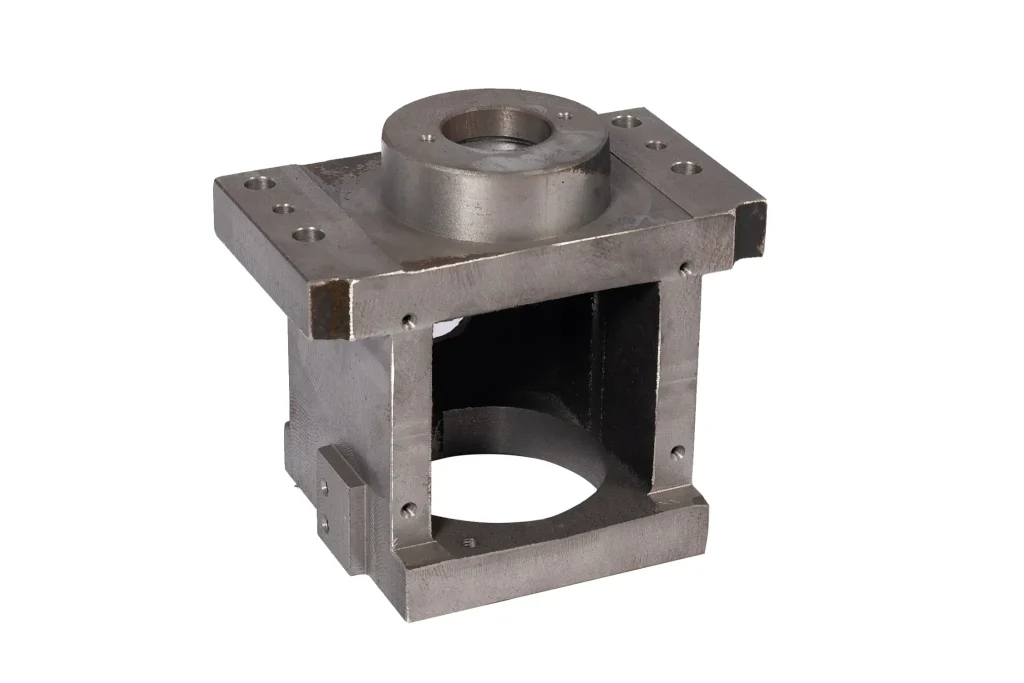
その 一般機械分野, これにより、産業用ポンプ、高圧バルブ、油圧バルブボディなどの製品に対する厳しい産業用シール要件を完全に満たし、漏れを完全にゼロに抑えます。
低圧鋳造には、どのような設備と生産能力が必要ですか?
工業用低圧鋳造を成功させるには、高度なハードウェア構成と厳格な工程管理の組み合わせが不可欠です。この工程に不可欠な要素は以下の通りです:
主要機器の構成
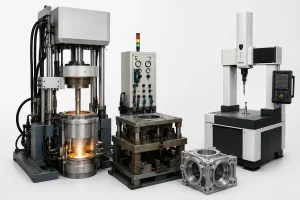
低圧鋳造システムは、主に精密な圧力制御システムを備えた鋳造機を用いて、スムーズな金型充填と多段階の保圧を実現するとともに、密閉型の保温炉により溶融金属の温度を一定に保ち、介在物を最小限に抑えます。 金型は、高品質な耐熱鋼で作られ、多点独立温度制御ユニットと組み合わせることで、金型の各ゾーンにわたる精密な温度制御が可能となります。さらに、ロボットによる部品取り出し、自動コーティング、中子設置機構を統合した自動生産ユニットにより、安全かつ効率的な生産と、安定した部品の搬送が確保されます。
主な生産能力
製造企業は、高度なプロセスシミュレーションおよび凝固制御能力を備え、専門的な金型流動解析や冷却設計を活用して、溶融金属を科学的に誘導し、方向性凝固を実現することで、内部収縮孔を効果的に防止しなければならない。 さらに、分光分析、非破壊検査、気密性試験などの品質検査ツールを整備し、生産プロセス全体を通じて原材料の組成や鋳物の内部品質を厳格に管理しなければならない。
低圧鋳造のサプライヤーはどのように選べばよいでしょうか?
最適な製造パートナーを見つけるには、技術的な専門性と全体的な納品能力の両面について、包括的な評価を行う必要があります:
技術と合金に関する専門知識
工業用アルミニウム合金(A356やA380など)の冶金学において豊富な実務経験を有し、MAGMAsoftなどの金型流動解析用エンジニアリング支援ソフトウェアの活用において確かな実績を持つサプライヤーを優先的に選定する。
品質マネジメントシステム
サプライヤーは、IATF 16949などの業界で認められた品質マネジメントシステム認証を取得している必要があり、また、X線検査、気密性試験、引張試験などの包括的な内部欠陥検出ツールを整備し、工業用バッチ生産における本質的な品質を厳格に管理しなければならない。
配送と包括的なサポート
サプライヤーの機械のトン数および保持炉の容量が、貴社の具体的な部品寸法や生産量要件に合致しているかどうかを評価するとともに、類似部品の納入実績や金型開発サイクルにおける対応の迅速さも評価してください。
エンジニアリングサービスおよび技術サポート体制
MinHe Foundryとの提携は、単なる設備や製造にとどまらず、製品のライフサイクル全体にわたる包括的なエンジニアリングサポートを得ることにより、プロジェクトのリスクを低減し、市場投入までの期間を短縮することを意味します:
-
共同設計と製造を考慮した設計(DFM): MinHeでは、製品設計においてお客様と緊密に連携するため、早期ベンダー参画(EVI)を提供しています。初期段階で肉厚、リブ構造、抜き勾配を最適化することで、エンジニアが部品の性能を向上させると同時に、低圧鋳造に完全に最適化された設計を実現できるよう支援します。
-
ラピッドプロトタイピングと金型の反復改良: 開発サイクルを短縮するため、MinHeでは3Dプリントによる砂型や仮金型を用いたラピッドプロトタイピングサービスを提供しています。これにより、高価な恒久的な鋼製金型を導入する前に、迅速な機能検証や実機試験を行うことが可能になります。
-
ライフサイクル全体にわたるサポートおよびバリューエンジニアリングの支援: 卓越したサポートには、ターンキー方式の後加工ソリューション(T6熱処理、CNC精密加工、表面処理など)、量産段階における継続的な工程最適化、およびプロジェクトのライフサイクル全体を通じて迅速なトラブルシューティングを行うための専任の技術サポートが含まれます。
結論
低圧鋳造は、高い機械的性能と産業規模での製造効率を完璧に両立させます。底部注入による流体力学と精密な圧力制御により、一般的な鋳造欠陥を排除しつつ、材料の活用率を最大化します。自動車や航空宇宙といった現代産業が軽量化と構造的信頼性に引き続き注力する中、低圧鋳造プロセスの習得と応用は、現代の製造業において依然として中核的な競争優位性となっています。