



Services de moulage de fonte
Fonderie MinHe propose des solutions sur mesure fonte grise (ASTM A48 / EN-GJL) et fonte ductile (ASTM A536 / EN-GJS) pièces moulées selon les procédés du sable vert, du sable résiné et du moulage en coquille, avec usinage secondaire CNC et finition de surface réalisés en interne, destinées à des applications industrielles et commerciales.
Dimensions maximales de la pièce : Jusqu'à 2 500 × 1 500 × 1 000 mm (dimensions sur mesure selon le plan et la ligne de moulage)
Plage de poids des pièces : De 0,5 kg à plus de 1 500 kg (allant des petits boîtiers de précision aux châssis industriels à usage intensif)
Usinage secondaire : Usinage interne par fraisage CNC à 3, 4 ou 5 axes, alésage, perçage et taraudage pour les alésages, filetages et surfaces d'étanchéité critiques
Finition de surface : Grenaillage, huile antirouille, apprêt époxy, revêtement en poudre et peinture industrielle
Tolérance : Tel que coulé ISO 8062 CT8 – CT11; tolérances de précision après usinage CNC jusqu'à ±0,01 mm sur les caractéristiques essentielles
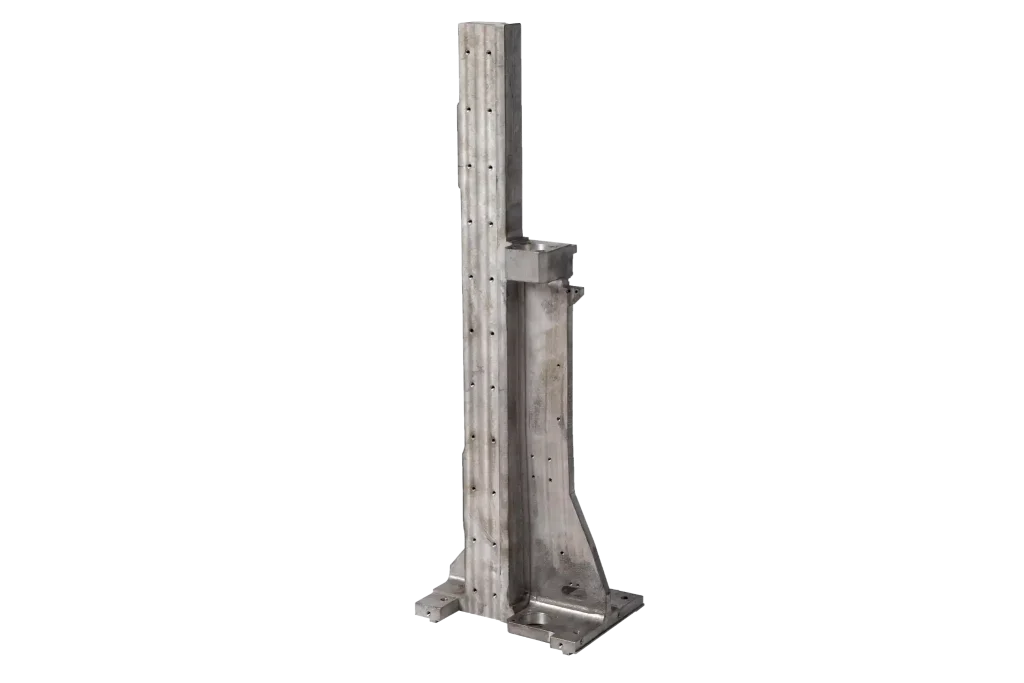
Minhe - Solutions de moulage de fonte
Minhe assure le soutien à la fabrication pour les projets de moulage en fonte, depuis l'évaluation initiale jusqu'à la livraison finale des pièces. Forts d'un système de gestion de la qualité certifié ISO 9001, nous garantissons une exécution stable des projets, qu'il s'agisse de la coordination des processus, de la production des pièces moulées, de l'usinage ultérieur ou de la finition de surface. Pour les composants courants en fonte, tels que les carters, les couvercles, les socles, les supports et autres pièces moulées structurelles, nous accordons une importance particulière à la cohérence dimensionnelle, à la qualité de surface, aux performances d'amortissement des vibrations et à la stabilité de la production en série afin de répondre aux différentes exigences structurelles et d'application.
Alliages courants pour la fonderie de fer
Nous proposons des nuances de fonte grise et ductile conçues pour offrir une résistance structurelle, une résistance aux vibrations et une résistance à l'usure optimales dans les machines industrielles, les pompes, les systèmes hydrauliques et les applications automobiles.
Les qualités suivantes constituent des choix courants offrant une fiabilité résistance mécanique, résistance aux chocs et usinabilité pour des composants économiques et d'une grande longévité.
| Teneur en fer | Caractéristiques principales | Applications typiques | Exemples de pièces |
|---|---|---|---|
| ASTM A48 Classe 30 | Fonte grise présentant une bonne capacité d'amortissement et une bonne usinabilité. Elle offre une résistance suffisante pour les éléments de structure soumis à de faibles charges. | Socles de machines, carters, capots de compresseurs et composants industriels divers. | Bâti de tour, carter de compresseur, couvercle de pompe |
| ASTM A48 Classe 40 | Fonte grise à haute résistance, offrant une meilleure résistance à l'usure et une dureté accrue. Convient aux composants nécessitant une stabilité dimensionnelle et un contrôle des vibrations. | Carter de boîte de vitesses, composants de freinage, blocs-moteurs et pièces de friction. | Carter de boîte de vitesses, tambour de frein, châssis de la machine |
| ASTM A536 65-45-12 | Fonte ductile (nodulaire) offrant une bonne ductilité, une résistance modérée, une bonne résistance aux chocs et une bonne soudabilité. Excellentes performances en matière de fatigue. | Suspensions automobiles, pièces soumises à la pression et composants de machines industrielles. | Bras de suspension, bride, boîtier sous pression |
| ASTM A536 80-55-06 | Fonte ductile à haute résistance, présentant une dureté et une résistance à l'usure améliorées, adaptée aux composants mécaniques soumis à des contraintes moyennes. | Pièces hydrauliques, engrenages, moyeux et composants de machines tournantes. | Pignon central, corps hydraulique, roue de pompe |
| ASTM A536 100-70-03 | Fonte ductile à haute résistance, offrant une excellente résistance à la traction et à la fatigue, adaptée aux applications structurelles soumises à des charges élevées et aux applications critiques pour la sécurité. | Arbres à usage intensif, composants de vilebrequins, équipements de levage et systèmes de pression. | Vilebrequin, chemise de vilebrequin, support structurel |
Procédés de moulage pris en charge pour les pièces en fonte
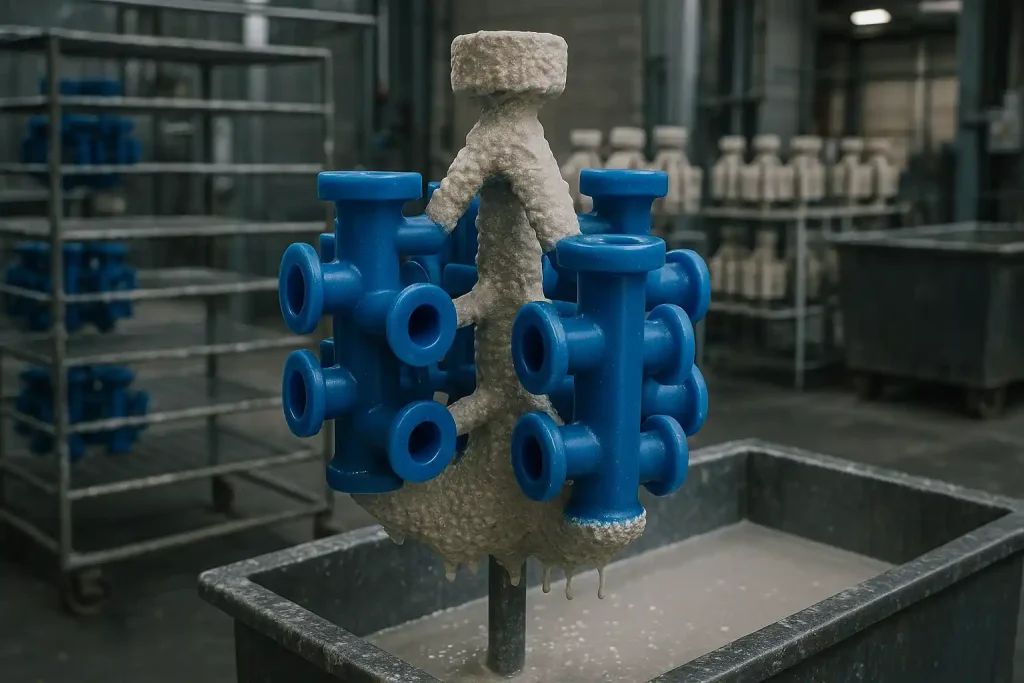
Moulage au sable
Le moulage au sable est le procédé de fabrication le plus courant pour les pièces en fonte grise et en fonte ductile ; il permet de produire des composants de grande taille, complexes et lourds à moindre coût.
Il est idéal pour les socles de machines, les corps de pompes, les carters, les composants automobiles et les pièces mécaniques en général.
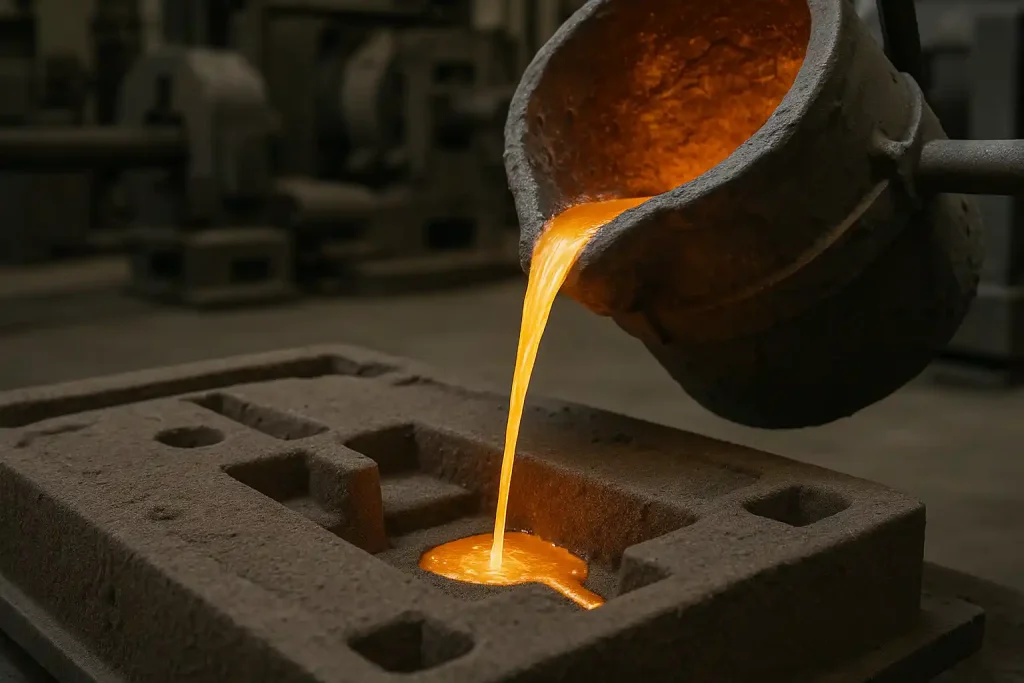
Moulage en coquille
Le moulage en coquille offre une précision dimensionnelle et une qualité de surface supérieures pour les pièces moulées en fonte, en particulier celles à parois minces ou aux formes complexes.
Il est largement utilisé pour les engrenages de précision, les pièces moulées automobiles, les corps de soupapes et les composants industriels produits en grande série.
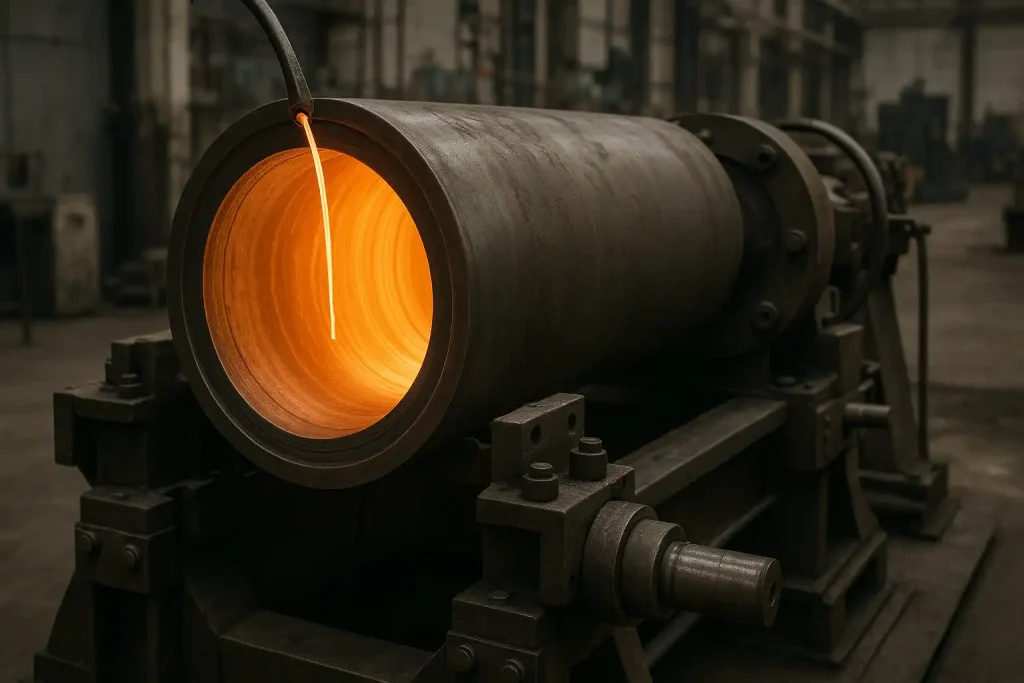
Moulage à mousse perdue
Le moulage à mousse perdue convient aux pièces en fonte présentant des formes complexes et peu de contraintes liées aux lignes de joint. Il est souvent utilisé lorsque la flexibilité de conception, la géométrie intégrée et la réduction des besoins d'usinage sont des critères importants.
Applications de la fonte par secteur d'activité
Machines industrielles
Les pièces moulées en fonte sont largement utilisées dans les machines industrielles où la rigidité, l'amortissement des vibrations et la facilité d'usinage sont des critères importants. Parmi les applications courantes, on peut citer les carters, les socles de machines, les couvercles et d'autres composants structurels utilisés dans les équipements généraux.
Énergie et services publics
Les pièces en fonte sont couramment utilisées dans les secteurs de l'énergie, des services publics et d'autres équipements lourds, où la stabilité structurelle, la durabilité et une production rentable sont indispensables.
Secteur des pompes et des vannes
Les pièces moulées en fonte conviennent à la fabrication de corps de pompes, de boîtiers de vannes, de carters de roues et d'autres composants destinés au transport de fluides, largement utilisés dans les applications de pompes et de vannes.
Post-traitement des pièces moulées en fonte
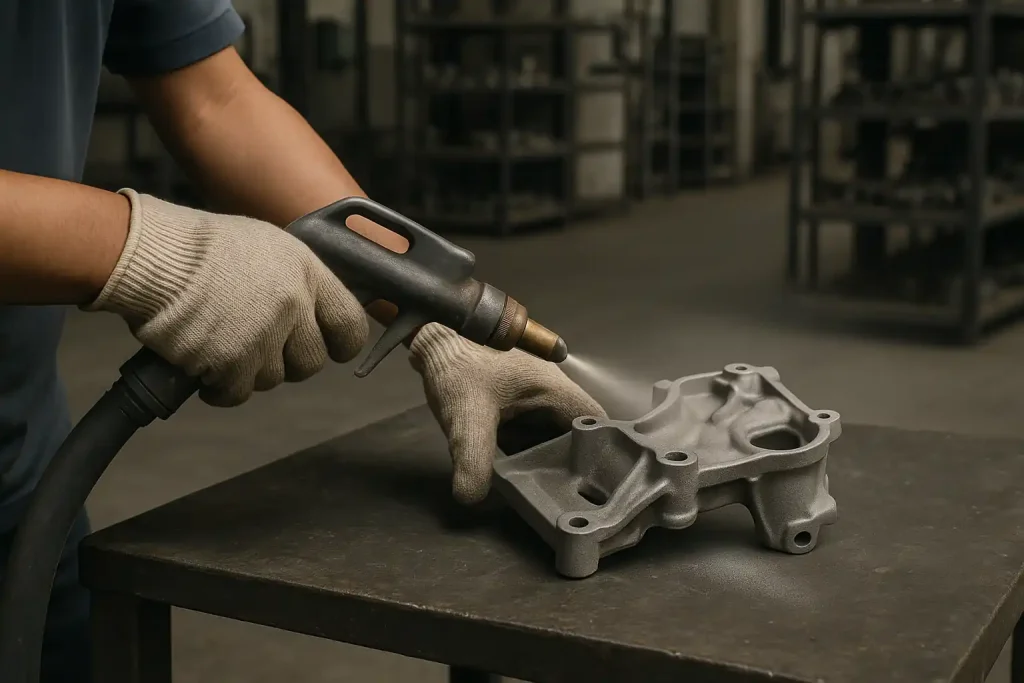
Préparation de la surface
Élimine les bavures de moulage, les résidus de sable, les aspérités et les dépôts superficiels par rognage, meulage, grenaillage ou nettoyage, créant ainsi une surface propre et uniforme prête pour l'usinage ou la finition.
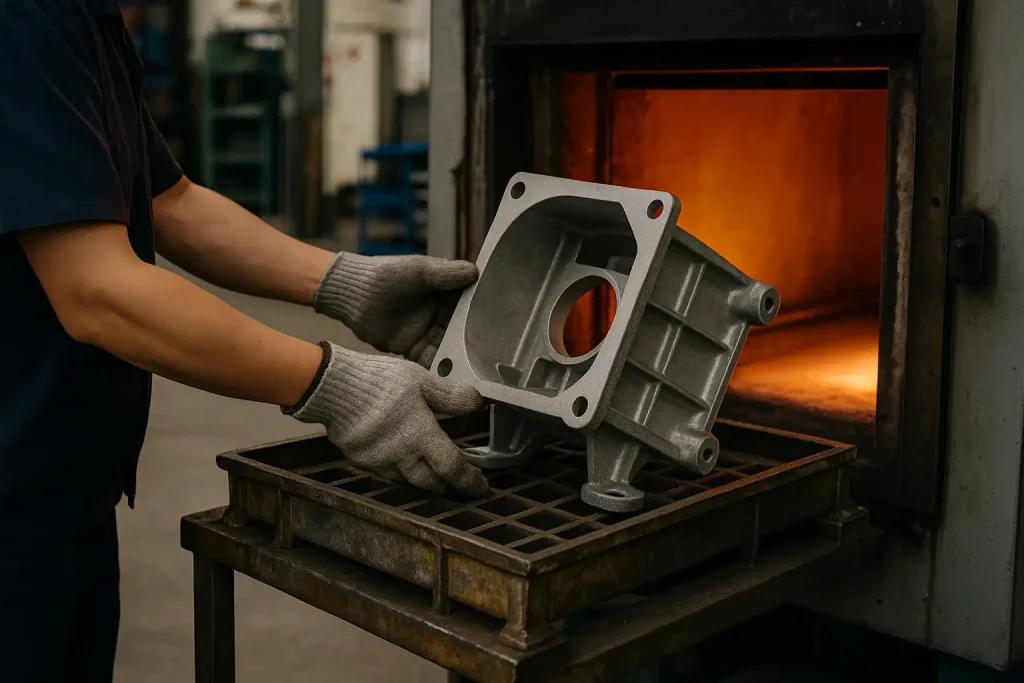
Traitement thermique
Les pièces en fonte peuvent présenter une dureté, une résistance à l'usure et une stabilité dimensionnelle améliorées grâce à des méthodes de traitement thermique adaptées, en fonction de la nuance du matériau et des exigences de l'application.
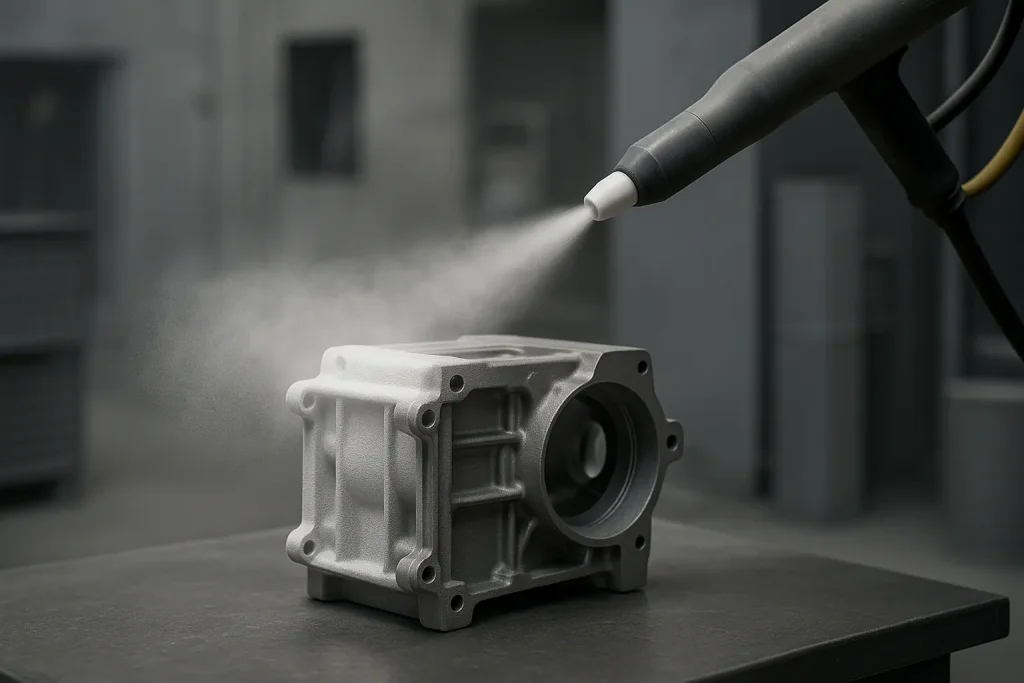
Revêtement de surface
La finition de surface peut améliorer la résistance à la corrosion, l'aspect esthétique et les performances spécifiques à chaque application. Parmi les options courantes, on peut citer la peinture, le revêtement par poudre, le placage ou d'autres traitements protecteurs, en fonction des exigences du projet.
Avantages de la fonte
-
Bonne maniabilité au lancer
-
Bon amortissement des vibrations
-
Bonne résistance à l'usure
-
Rentable pour les pièces volumineuses et lourdes
-
Bonne compatibilité d'usinage
-
Convient aux composants structurels complexes
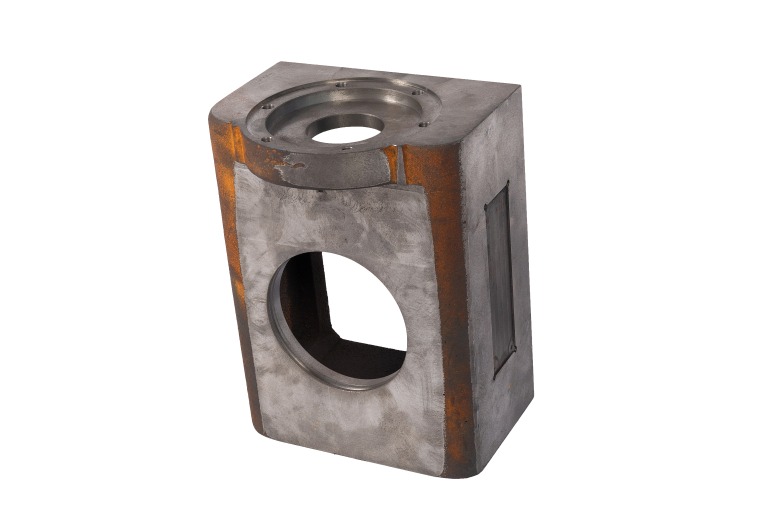
Qu'est-ce que la fonderie en fonte ?
La fonderie en fonte est un procédé de fabrication consistant à couler de la fonte en fusion dans un moule afin d'obtenir des pièces présentant la forme souhaitée. Ce procédé convient à la production d'une large gamme de composants en fonte sur mesure et est couramment utilisé pour la fabrication de carters, de socles de machines, de couvercles, de supports et d'autres pièces nécessitant une bonne coulabilité, une bonne rigidité, un bon amortissement des vibrations et une production rentable.
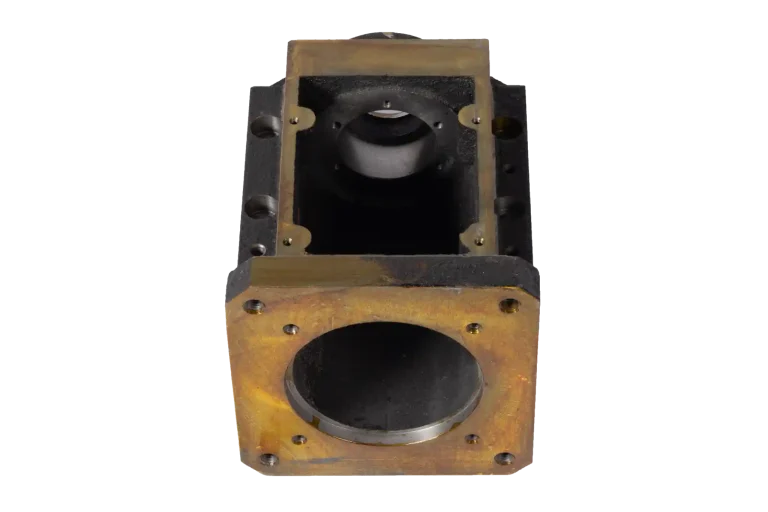
Pièces typiques en fonte
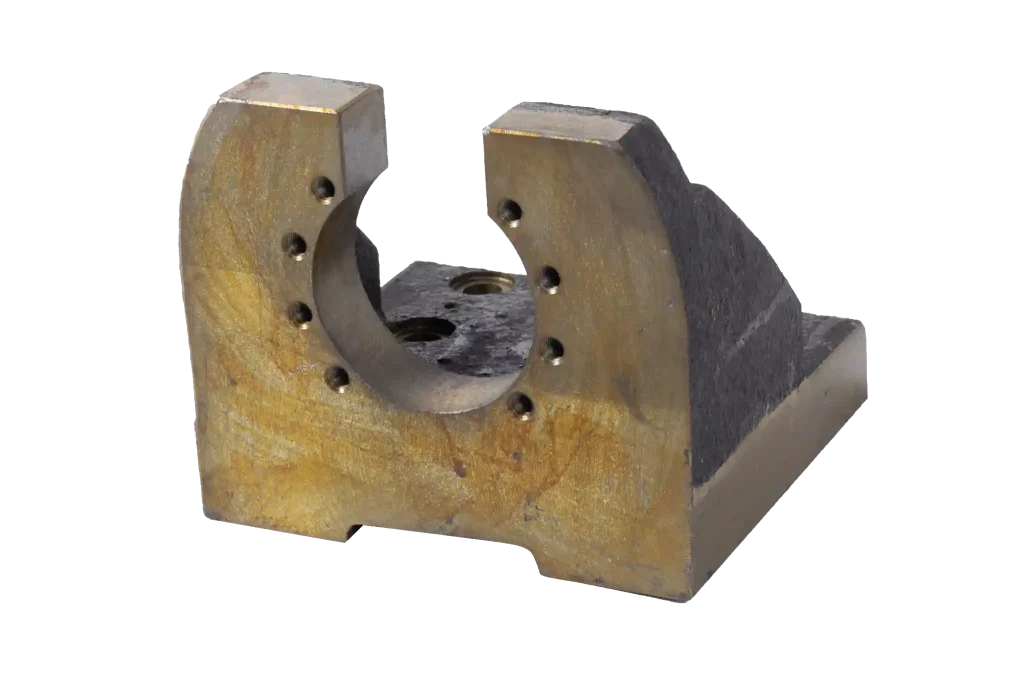
Siège de palier en fonte
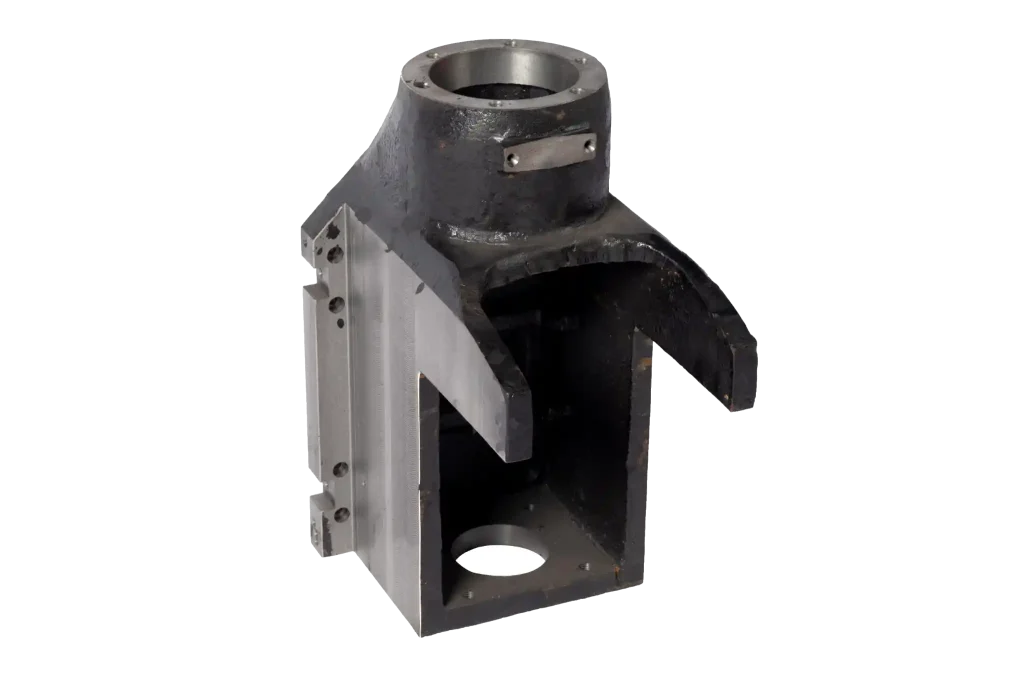
Boîtier de support en fonte
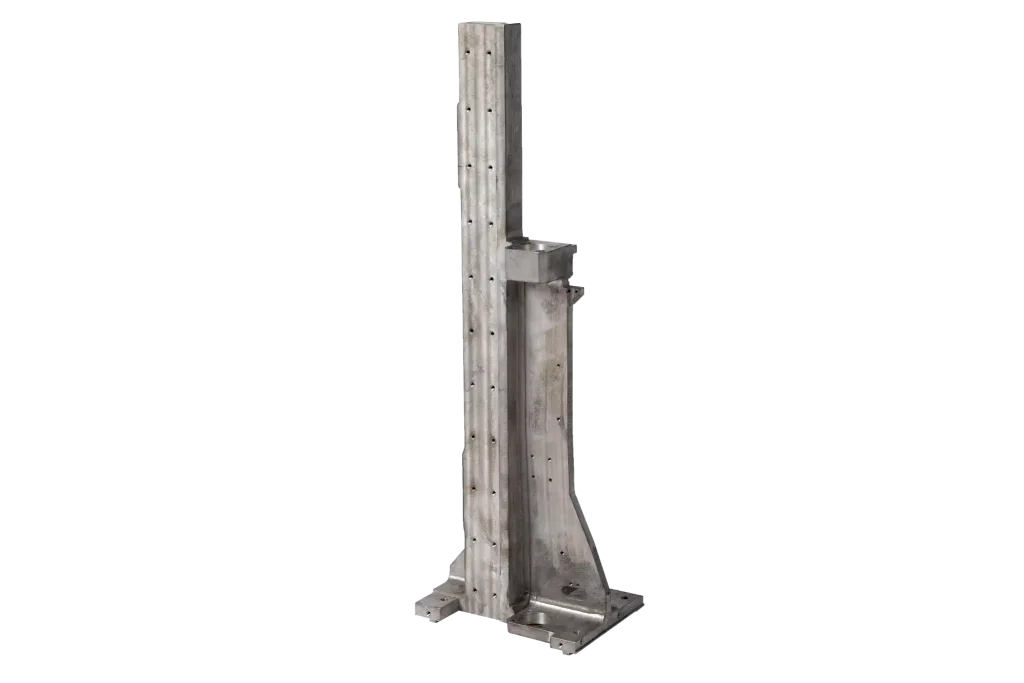
Support de colonne en fonte
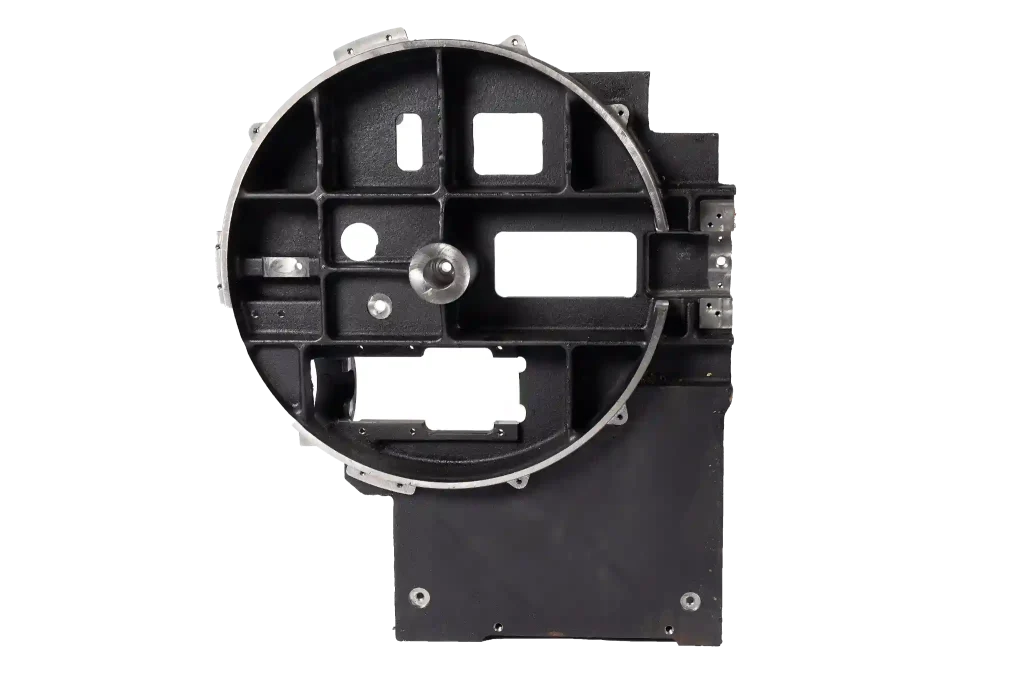
Couvercle de boîtier en fonte
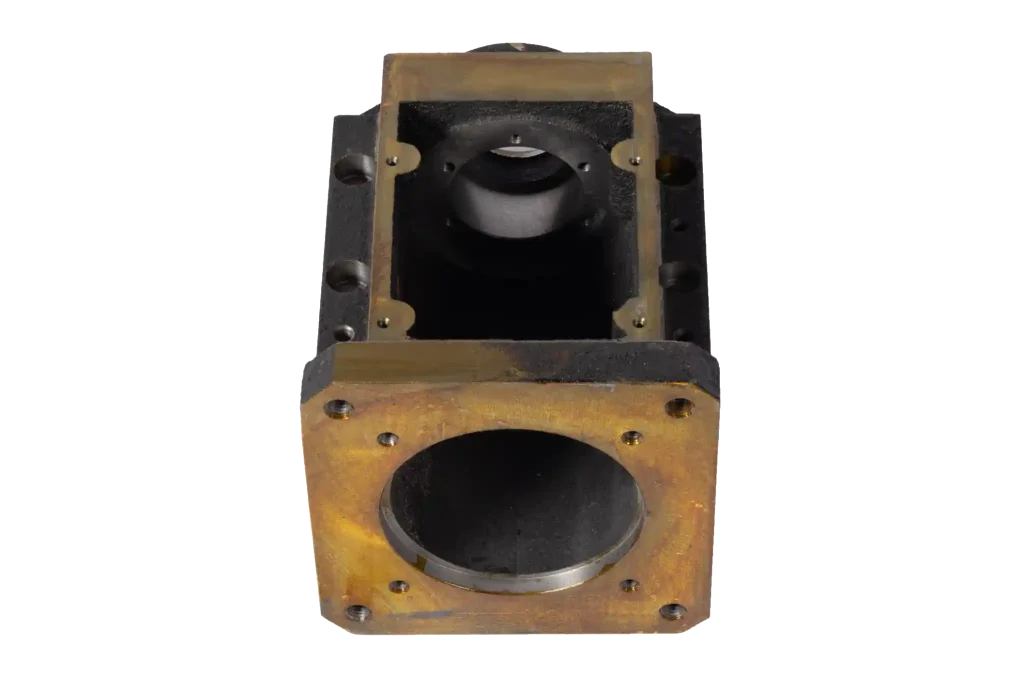
Carter de boîte de vitesses en fonte
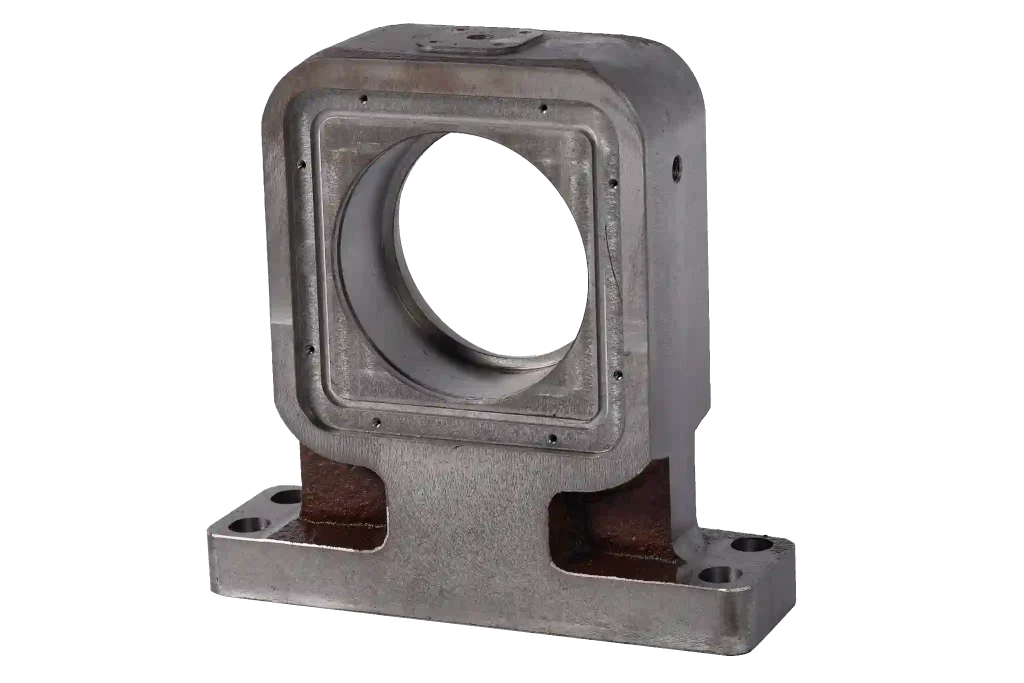
Bloc de palier en fonte
Assurance qualité des pièces moulées en fonte
Le contrôle qualité couvre plusieurs étapes clés, allant de la vérification des matériaux et de l'examen des plans jusqu'au contrôle final avant expédition, ce qui contribue à améliorer la cohérence dimensionnelle, la qualité de surface et la stabilité de la production des pièces en fonte.
Vérification des matériaux
Examen des plans et des procédés
Contrôle en cours de fabrication
Contrôle dimensionnel
Inspection visuelle et de surface
Contrôle final avant expédition
FAQ – Foire aux questions sur la fonderie de fonte
- Excellente absorption des vibrations et résistance à l'usure
- Rentable pour la production en grande série
- Bonne usinabilité et bonne conductivité thermique
- Convient aux composants automobiles, aux pompes et aux composants industriels
- Moulage au sable vert
- Moulage au sable avec résine
- Moulage en coquille
- Conception et simulation de moules à l'aide de la CAO
- Essais métallurgiques et analyses chimiques
- Contrôles dimensionnels et contrôles non destructifs (UT/MT) si nécessaire
- Contrôles finaux de la qualité des surfaces et de l'usinage

