ADI ist duktilem Gusseisen mit einer wichtigen Verbesserung: einer Austemperierungs-Wärmebehandlung, die seine Nutzfestigkeit etwa verdoppelt und ihm eine Verschleißfestigkeit verleiht, die eher der von gehärtetem Stahl entspricht. Es lässt sich nach wie vor wie duktilem Gusseisen gießen, sodass Sie die Gestaltungsfreiheit eines Gussteils behalten, das Bauteil ist jedoch fest genug für Zahnräder, Verschleißteile im Bergbau und landwirtschaftliche Komponenten, für die Sie normalerweise auf Schmiedeteile zurückgreifen müssten. Dieser Leitfaden erklärt, was ADI ist, wie der Prozess funktioniert, welche Güteklassen zu spezifizieren sind und welche Kosten bei der Verwendung tatsächlich anfallen.
Was ist austenitisiert-temperiertes duktilem Gusseisen?
ADI beginnt ganz normal duktiles Gusseisen direkt aus der Gießerei. Der Unterschied besteht in einer kontrollierten Wärmebehandlung Schritt, der nach dem Gießen durchgeführt wird. Das Bauteil wird in den Austenitbereich erhitzt, bis in die Bainit-Umwandlungszone abgeschreckt und dort für eine bestimmte Zeit gehalten. Während dieser Haltezeit wandelt sich die Matrix in nadelförmiges Ferrit und kohlenstoffangereicherten Austenit um. Diese Mikrostruktur verleiht ADI seine Kombination aus hoher Festigkeit, Zähigkeit und Verschleißfestigkeit.
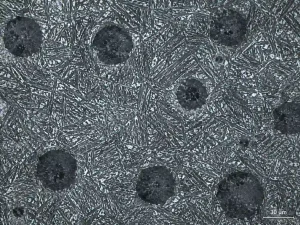
ADI ist keine neue Legierung und auch keine andere Eisensorte. Es handelt sich um dieselbe chemische Zusammensetzung von duktilem Gusseisen, die Sie bereits kennen, die jedoch durch Prozesssteuerung optimiert wurde. Diese Unterscheidung ist wichtig, da sie die Materialkosten vorhersehbar hält; der Großteil der zusätzlichen Kosten entfällt auf die Wärmebehandlung und die anschließende Bearbeitung.
Wie wird ADI hergestellt? Der Austempering-Prozess
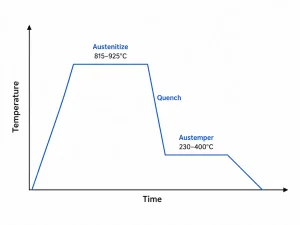
Der Prozess umfasst drei Stufen, von denen jede die endgültigen Eigenschaften beeinflusst:
- Austenitisierung – Erhitze den Guss auf etwa 815–925 °C, damit die Matrix vollständig austenitisch wird und sich der Kohlenstoff vollständig auflöst
- Abschrecken – Das Bauteil schnell auf den Austempering-Bereich abkühlen, in der Regel 230–400 °C, um die Bildung von Perlit zu vermeiden
- Isotherme Haltephase – auf dieser Temperatur halten, bis sich die Matrix in nadelförmiges Ferrit und kohlenstoffangereicherten Austenit umwandelt, anschließend auf Raumtemperatur abkühlen lassen
Die Austemperierungstemperatur ist der wichtigste Einflussfaktor. Niedrigere Temperaturen (etwa 230–290 °C) führen zu höherer Festigkeit und Härte auf Kosten der Duktilität. Höhere Temperaturen (350–400 °C) gehen mit einem gewissen Festigkeitsverlust einher, sorgen dafür aber für eine bessere Dehnung und Schlagzähigkeit. Auch die Haltezeit spielt eine Rolle, doch die Temperatur ist entscheidend für die Festigkeitsklasse.
Da die Umformung von der Abkühlgeschwindigkeit abhängt, ist die Wandstärke ausschlaggebend für die Prozessgestaltung. Dünne und dicke Bereiche kühlen unterschiedlich ab, weshalb ADI-Gussteile Erfordern eine größere Sorgfalt hinsichtlich der Gleichmäßigkeit der Querschnitte als gewöhnliches duktilem Gusseisen. Ihre Gießerei sollte vor Beginn der Werkzeugherstellung bestätigen, dass die angestrebte Güteklasse für Ihre spezifische Wandstärke erreichbar ist.
ADI-Güteklassen und mechanische Eigenschaften
ADI-Güteklassen werden als Zugfestigkeit / Streckgrenze / Dehnung angegeben. Die Normen sind ASTM A897 und ISO 17804, und die fünf gängigen Güteklassen sehen wie folgt aus:
| Note | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Typische Härte (HBW) |
|---|---|---|---|---|
| 900/650/09 | etwa 900 | etwa 650 | etwa 9 | 269-341 |
| 1050/700/07 | um 10:50 Uhr | etwa 700 | etwa 7 | 302-363 |
| 1200/850/04 | etwa 1200 | etwa 850 | etwa 4 | 341-444 |
| 1400/1100/02 | etwa 1400 | gegen 11:00 Uhr | etwa 2 | 388-477 |
| 1600/1300/01 | um 1600 | etwa 1300 | etwa 1 | 402-512 |
Wählen Sie die Güteklasse anhand der Belastung aus, nicht anhand der höchsten Zahl. Die Güteklasse 900 bietet ein ausgewogenes Verhältnis zwischen Festigkeit und Zähigkeit und lässt sich am einfachsten bearbeiten. Die Güteklasse 1600 ist ein Material, bei dem der Verschleiß im Vordergrund steht; es bietet keine Duktilität, und die Bearbeitung ist zeitaufwendig und kostspielig.
ADI im Vergleich zu herkömmlichem duktilem Gusseisen
Bei einem objektiven Vergleich kommt es letztlich auf vier Faktoren an: Festigkeit, Verschleißfestigkeit, Kosten und Bearbeitbarkeit.
| Eigenschaft | Herkömmliches duktilem Gusseisen | ADI |
|---|---|---|
| Zugfestigkeit | typischerweise 400–800 MPa | 900–1600 MPa |
| Verschleißfestigkeit | Mäßig | Ähnlich wie vergüteter Stahl |
| Dehnung | 2-18%, je nach Güteklasse | 1-9%, Abfälle mit hohem Gehalt |
| Relative Kosten | Ausgangswert | + Kosten für Wärmebehandlung und Bearbeitung |
| Bearbeitbarkeit | Einfach | Schwer; höherer Werkzeugverschleiß und längere Zyklen |
Herkömmliches duktilem Gusseisen ist die richtige Wahl für Biegung, Torsion und stoßbelastete Bauteile, bei denen die Festigkeit unterhalb ihres Bereichs bleibt. ADI rechtfertigt seinen Aufpreis, wenn das Bauteil starker Reibung, hoher Kontaktbelastung oder wiederholten Belastungszyklen ausgesetzt ist. Wenn das Bauteil keine nennenswerten Verschleißanforderungen aufweist, sollten Sie die duktilem Gusseisensorte wählen, die der Belastung entspricht, und es dabei belassen.
Typische Anwendungsbereiche von ADI-Gussteilen
ADI kommt überall dort zum Einsatz, wo ein Gussteil die Leistungsfähigkeit von Schmiedestahl erfordert:
- Zahnräder und Antriebskomponenten – landwirtschaftliche Zahnräder, Getriebezahnräder, Kettenräder
- Bergbau und Zerkleinerung – Auskleidungen, Verschleißplatten, Hammerkomponenten, Backenteile
- Landwirtschaftliche Maschinen – Pflugscharen, Getriebegehäuse, Aufhängungsarme
- Schienenfahrzeuge und Schwerlastfahrzeuge – Drehgestellkomponenten, Bremsteile, Kupplungen
- Allgemeiner Maschinenbau – Kurbelwellen, Nockenwellen, hochfeste Halterungen und Gehäuse
Das Muster ist immer dasselbe: komplexe Geometrie, bedeutendes Volumen und ein Bauteil, das bei der Herstellung aus gewöhnlichem duktilem Gusseisen aufgrund von Verschleiß oder Materialermüdung versagt. Bei solchen Bauteilen ist ADI in puncto Kosten und Bearbeitbarkeit oft dem geschmiedeten Stahl überlegen.
Überlegungen zu Planung und Beschaffung
Bevor Sie ADI in die Zeichnung einfügen, klären Sie bitte diese vier Punkte:
Wandstärke und Gleichmäßigkeit. Das Austemperieren ist abhängig von der Abkühlgeschwindigkeit. Achten Sie auf gleichmäßige Querschnitte und stimmen Sie dicke Querschnitte mit der Gießerei ab. Ein 25 mm dicker Vorsprung neben einer 6 mm dicken Wand wird sich nicht auf dieselbe Weise umwandeln, es sei denn, der Prozess ist speziell darauf ausgelegt.
Bearbeitungszugabe. ADI lässt sich keineswegs wie gewöhnliches duktilem Gusseisen bearbeiten. Die Härte im Bereich von 300–500 HBW führt zu einem schnellen Verschleiß der Werkzeuge. Planen Sie an kritischen Oberflächen großzügige Aufmaße ein und stimmen Sie den Bearbeitungsplan frühzeitig mit Ihrem Lieferanten ab. Es wird dringend empfohlen, vor der Serienfertigung Probeschnitte durchzuführen.
Qualitätsspezifikation. Tragen Sie die Güteklasse in die Zeichnung ein, zum Beispiel 1050/700/07 gemäß ASTM A897, und legen Sie das mechanische Prüfverfahren für die Abnahme fest. Wenn Sie die Güteklasse offen lassen, erhalten Sie das, was die Gießerei am einfachsten herstellen kann.
Gesamtkosten. Die Kosten für ADI setzen sich zusammen aus dem Rohling aus duktilem Gusseisen, der Wärmebehandlung sowie den höheren Bearbeitungskosten. Vergleichen Sie diese Gesamtsumme mit den Kosten für ein Schmiedeteil oder ein oberflächengehärtetes Teil aus duktilem Gusseisen, bevor Sie sich entscheiden. In vielen Fällen ist ADI die bessere Wahl; in manchen Fällen jedoch nicht, und das lässt sich nur herausfinden, wenn man die gesamte Kostenkette durchrechnet.
Häufig gestellte Fragen
Was ist fester: ADI oder duktilem Gusseisen?
ADI, ganz klar. Die Zugfestigkeit von typischem duktilem Gusseisen liegt je nach Güteklasse zwischen 400 und 800 MPa, während ADI 900 bis 1600 MPa erreicht und dabei eine bessere Verschleißfestigkeit aufweist. Der Unterschied beträgt etwa das Doppelte.
Lässt sich ADI bearbeiten?
Ja, aber rechnen Sie mit einer langsameren Zerspanung und einem schnelleren Werkzeugverschleiß als bei gewöhnlichem duktilem Gusseisen. Planen Sie ausreichend Bearbeitungszugabe ein, legen Sie die Werkzeugauswahl frühzeitig fest und führen Sie vor der Serienfertigung einen Probeschnitt durch.
Ist ADI günstiger als geschmiedeter Stahl?
In der Regel bei komplexen Formen. ADI beginnt als Gussstück, wodurch Schmiedegesenke und der Schmiedevorgang selbst entfallen. Der Preisunterschied verringert sich, wenn das Bauteil einfach ist oder umfangreiche maschinelle Bearbeitung erfordert; berechnen Sie daher den Preis für die gesamte Fertigungskette, anstatt von Annahmen auszugehen.
Eignet sich ADI für dünnwandige Gussteile?
Mit Einschränkungen. Die Austempering-Umwandlung hängt von der Abkühlgeschwindigkeit ab, sodass sehr dünne oder stark variierende Wandstärken zu einer uneinheitlichen Struktur führen können. Klären Sie den Wandstärkenbereich vor der endgültigen Festlegung des Designs mit Ihrer Gießerei ab.
Fazit
ADI ist eine praktische Methode, um Festigkeit und Verschleißfestigkeit auf dem Niveau von Schmiedestahl zu erzielen und gleichzeitig die Gestaltungsfreiheit und Kostenstruktur eines Gussteils beizubehalten. Setzen Sie diese Methode ein, wenn das Bauteil komplex ist, das Produktionsvolumen beträchtlich ist und die Belastung den Mehrpreis rechtfertigt. Legen Sie die Güteklasse fest, achten Sie auf gleichmäßige Wandstärken und berechnen Sie die Bearbeitungskosten, bevor Sie sich festlegen. Wenn Sie eine Bauteilzeichnung haben und eine klare Antwort darauf wünschen, ob ADI sinnvoll ist, Schicken Sie es an unser Casting-Team und wir werden gemeinsam die Güteklasse, die Wärmebehandlung und die Bearbeitung durchgehen.