O ADI é um ferro dúctil com uma melhoria importante: um tratamento térmico de austempering que praticamente duplica a sua resistência útil e lhe confere uma resistência ao desgaste mais próxima da do aço temperado. Continua a ser fundido como o ferro dúctil, pelo que mantém a liberdade de conceção de uma peça fundida, mas a peça resulta suficientemente resistente para engrenagens, peças de desgaste na indústria mineira e componentes agrícolas que, normalmente, o levariam a optar por uma peça forjada. Este guia aborda o que é o ADI, como funciona o processo, quais as classes a especificar e qual o custo real da sua utilização.
O que é o ferro dúctil austemperado?
A ADI começa como uma empresa comum ferro dúctil diretamente da fundição. A diferença reside num processo controlado tratamento térmico etapa aplicada após a fundição. A peça é aquecida até à faixa da austenita, temperada até à zona de transformação da bainita e mantida nessa zona durante um período definido. Durante esse tempo de manutenção, a matriz transforma-se em ferrita acicular e austenita enriquecida com carbono. É essa microestrutura que confere ao ADI a sua combinação de elevada resistência, tenacidade e resistência ao desgaste.
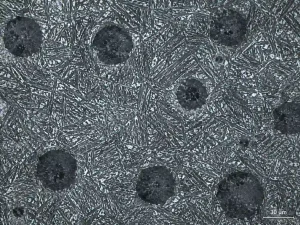
O ADI não é uma liga nova, nem um tipo diferente de ferro. Trata-se da mesma composição química do ferro dúctil que já conhece, aperfeiçoada através do controlo do processo. Essa distinção é importante porque mantém o custo do material previsível; a maior parte do custo adicional reside no tratamento térmico e na maquinação subsequente.
Como é fabricado o ADI? O processo de austempering
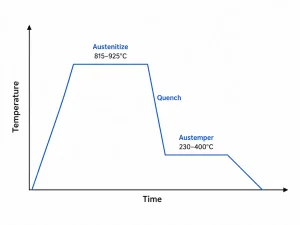
O processo tem três fases, e cada uma delas altera as propriedades finais:
- Austenitização – aquecer a peça fundida a uma temperatura de aproximadamente 815-925 °C, para que a matriz se torne totalmente austenítica e o carbono se dissolva completamente
- Têmpera – arrefecer rapidamente a peça até à janela de austemperagem, normalmente entre 230 e 400 °C, para evitar a formação de perlita
- Manutenção isotérmica – manter à temperatura até que a matriz se transforme em ferrite acicular e austenite enriquecida com carbono e, em seguida, arrefecer até à temperatura ambiente
A temperatura de austemperamento é o principal fator determinante. Temperaturas mais baixas (cerca de 230-290 °C) proporcionam maior resistência e dureza, em detrimento da ductilidade. Temperaturas mais elevadas (350-400 °C) sacrificam alguma resistência em troca de melhor alongamento e tenacidade ao impacto. O tempo de manutenção também é importante, mas é a temperatura que determina a classe do material.
Uma vez que a transformação depende da velocidade de arrefecimento, a espessura da parede determina a conceção do processo. As secções finas e grossas arrefecem de forma diferente, razão pela qual Peças fundidas ADI requerem maior atenção à uniformidade da secção do que o ferro dúctil comum. A sua fundição deve confirmar se o grau pretendido é exequível para a espessura de parede específica antes do início da produção das ferramentas.
Classificações ADI e propriedades mecânicas
As classes ADI são indicadas da seguinte forma: resistência à tração / limite de escoamento / alongamento. As normas de referência são a ASTM A897 e a ISO 17804, e as cinco classes mais comuns são as seguintes:
| Nota | Resistência à tração (MPa) | Limite de escoamento (MPa) | Alongamento (%) | Dureza típica (HBW) |
|---|---|---|---|---|
| 900/650/09 | cerca de 900 | cerca de 650 | cerca de 9 | 269-341 |
| 1050/700/07 | por volta das 10h50 | cerca de 700 | cerca de 7 | 302-363 |
| 1200/850/04 | por volta das 12h00 | cerca de 850 | cerca de 4 | 341-444 |
| 1400/1100/02 | por volta das 14h00 | por volta das 11h00 | cerca de 2 | 388-477 |
| 1600/1300/01 | por volta de 1600 | por volta das 13h00 | cerca de 1 | 402-512 |
Escolha a classe com base na carga, e não no valor numérico mais elevado. A classe 900 apresenta um equilíbrio entre resistência e tenacidade e é a mais fácil de maquinar. A classe 1600 é um material que se desgasta rapidamente; não oferece ductilidade e a sua maquinação é lenta e dispendiosa.
ADI vs. Ferro fundido dúctil convencional
A comparação objetiva resume-se a quatro aspetos: resistência, resistência ao desgaste, custo e usinabilidade.
| Propriedade | Ferro fundido dúctil convencional | ADI |
|---|---|---|
| Resistência à tração | 400-800 MPa (valor típico) | 900-1600 MPa |
| Resistência ao desgaste | Moderado | Semelhante ao aço temperado |
| Alongamento | 2-18%, dependendo da classe | 1-9%, quedas em declives acentuados |
| Custo relativo | Valor de referência | + custos de tratamento térmico e usinagem |
| Usinabilidade | Fácil | Difícil; maior desgaste das ferramentas e ciclos mais longos |
O ferro dúctil convencional é a escolha certa para peças sujeitas a flexão, torção e impactos, em que a resistência se mantém abaixo do seu intervalo máximo. O ADI justifica o seu preço mais elevado quando a peça está sujeita a atrito intenso, elevadas tensões de contacto ou ciclos de carga repetidos. Se a peça não tiver requisitos reais em termos de desgaste, opte pelo tipo de ferro dúctil que satisfaça a carga e limite-se a isso.
Aplicações típicas das peças fundidas da ADI
A ADI está presente sempre que uma peça fundida necessita de um desempenho comparável ao do aço forjado:
- Engrenagens e peças do sistema de transmissão – engrenagens agrícolas, engrenagens de caixas de velocidades, rodas dentadas
- Exploração mineira e trituração – revestimentos, placas de proteção, componentes de martelos, peças de mandíbulas
- Maquinaria agrícola – pontas de arado, caixas de velocidades, braços de suspensão
- Comboios e veículos pesados – componentes de bogies, peças de travões, acopladores
- Engenharia geral – virabrequins, árvores de cames, suportes e caixas de alta resistência
O padrão é consistente: geometria complexa, volume significativo e uma peça que se danifica devido ao desgaste ou à fadiga se for fabricada em ferro dúctil comum. No caso dessas peças, o ADI supera frequentemente o aço forjado em termos de custo e facilidade de maquinagem.
Considerações sobre a conceção e a aquisição
Antes de inserir o ADI no desenho, esclareça estes quatro pontos:
Espessura e uniformidade da parede. O austempering é sensível à velocidade de arrefecimento. Mantenha as secções uniformes e confirme as secções mais espessas junto à fundição. Uma saliência de 25 mm junto a uma parede de 6 mm não se transformará da mesma forma, a menos que o processo seja concebido tendo isso em conta.
Margem de usinagem. A ADI não maquina materiais semelhantes ao ferro dúctil comum. A dureza na gama de 300 a 500 HBW desgasta rapidamente as ferramentas. Deixe uma margem generosa nas superfícies críticas e confirme o plano de maquinagem com o seu fornecedor com antecedência. Recomenda-se vivamente a realização de cortes de teste antes do início da produção.
Especificação da classificação. Indique a classe no desenho, por exemplo, 1050/700/07, de acordo com a norma ASTM A897, e chegue a acordo quanto ao método de ensaio mecânico para aceitação. Se não especificar a classe, receberá aquilo que a fundição considerar mais fácil de produzir.
Custo total. O custo do ADI equivale ao da peça em bruto de ferro dúctil, acrescido do tratamento térmico e de um custo de maquinagem mais elevado. Compare esse total com o de uma peça forjada ou de ferro dúctil com endurecimento superficial antes de tomar uma decisão. Em muitos casos, o ADI sai a ganhar; noutros, não, e a única forma de saber é calcular o custo total da cadeia de produção.
Perguntas frequentes
O que é mais resistente, o ADI ou o ferro dúctil?
ADI, sem dúvida. A resistência à tração típica do ferro dúctil situa-se entre os 400 e os 800 MPa, dependendo da classe, enquanto a do ADI atinge os 900 a 1600 MPa, com melhor resistência ao desgaste. A diferença é, aproximadamente, o dobro.
O ADI pode ser maquinado?
Sim, mas tenha em conta que o corte será mais lento e o desgaste da ferramenta mais rápido do que no ferro dúctil comum. Deixe uma margem de usinagem, planeie as ferramentas com antecedência e faça um corte de teste antes de iniciar a produção em série.
O ADI é mais barato do que o aço forjado?
Normalmente, no caso de formas complexas, o processo ADI começa com uma peça fundida, o que evita o uso de matrizes de forja e a própria operação de forjamento. A diferença de preço diminui quando a peça é simples ou requer muita maquinação; por isso, é melhor calcular o preço de toda a cadeia de produção, em vez de partir de suposições.
O ADI é adequado para peças fundidas de parede fina?
Com algumas restrições. A transformação de austempering depende da velocidade de arrefecimento, pelo que paredes muito finas ou com grande variação de espessura podem resultar numa estrutura inconsistente. Confirme o intervalo de espessura das paredes com a sua fundição antes de finalizar o projeto.
Conclusão
A ADI é uma forma prática de obter resistência e resistência ao desgaste comparáveis às do aço forjado, mantendo ao mesmo tempo a liberdade de conceção e a estrutura de custos de uma peça fundida. Utilize-a quando a peça for complexa, o volume for significativo e a carga justifique o custo adicional. Especifique a classe do material, mantenha as paredes uniformes e calcule o custo da maquinagem antes de se comprometer. Se tiver um desenho da peça e quiser uma resposta direta sobre se o ADI faz sentido, envia-o à nossa equipa de seleção de elenco e iremos analisar em conjunto a classe do material, o tratamento térmico e a maquinagem.