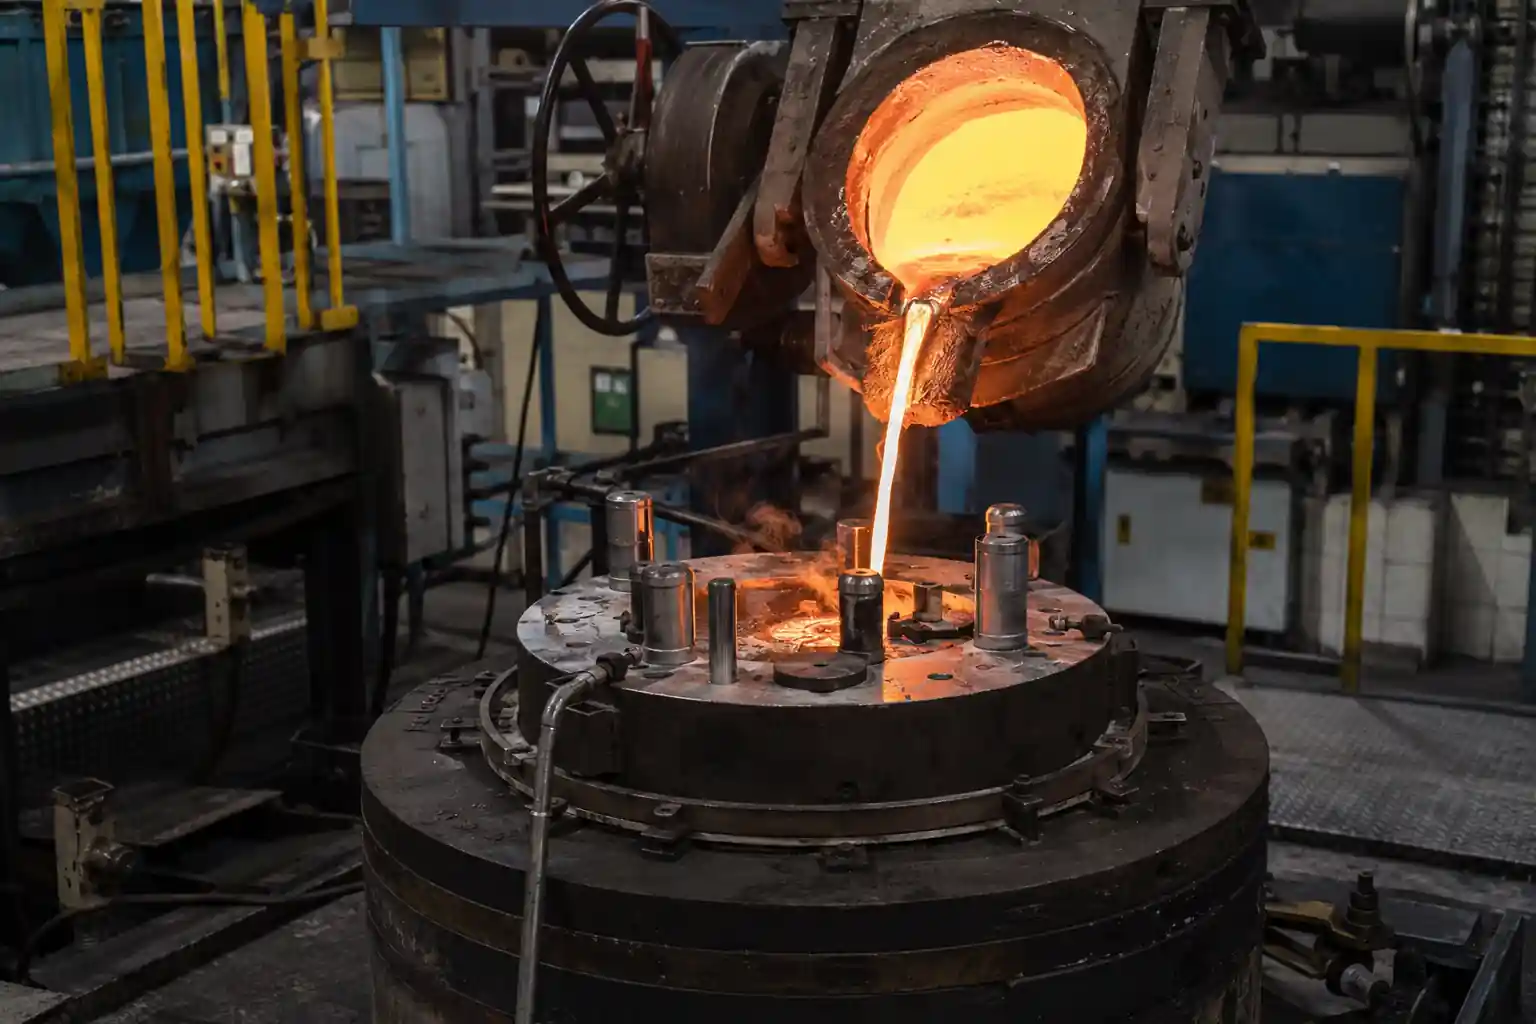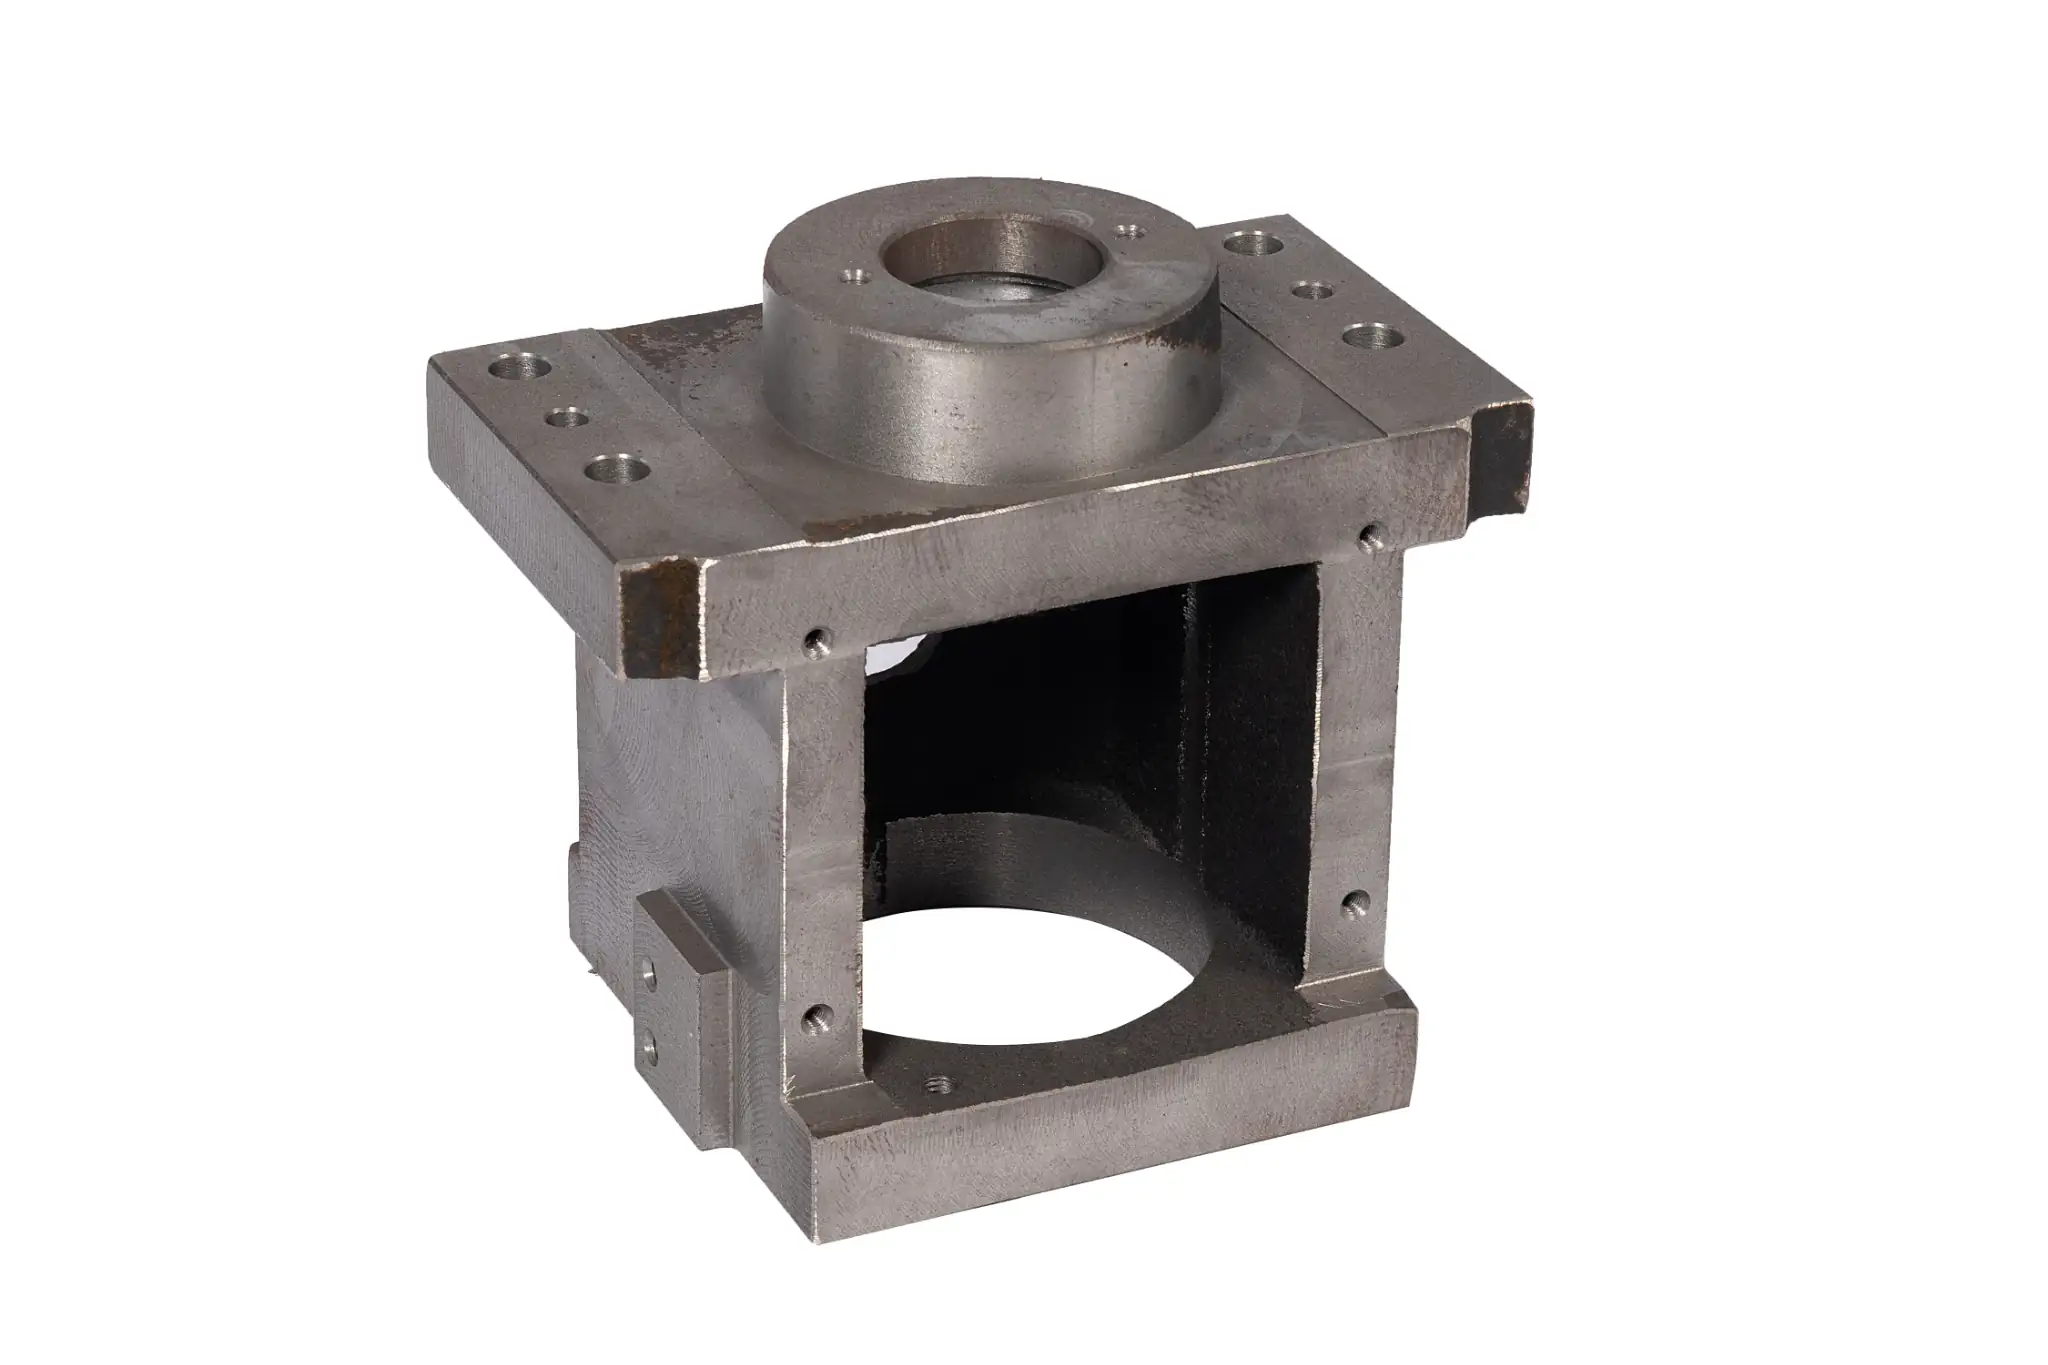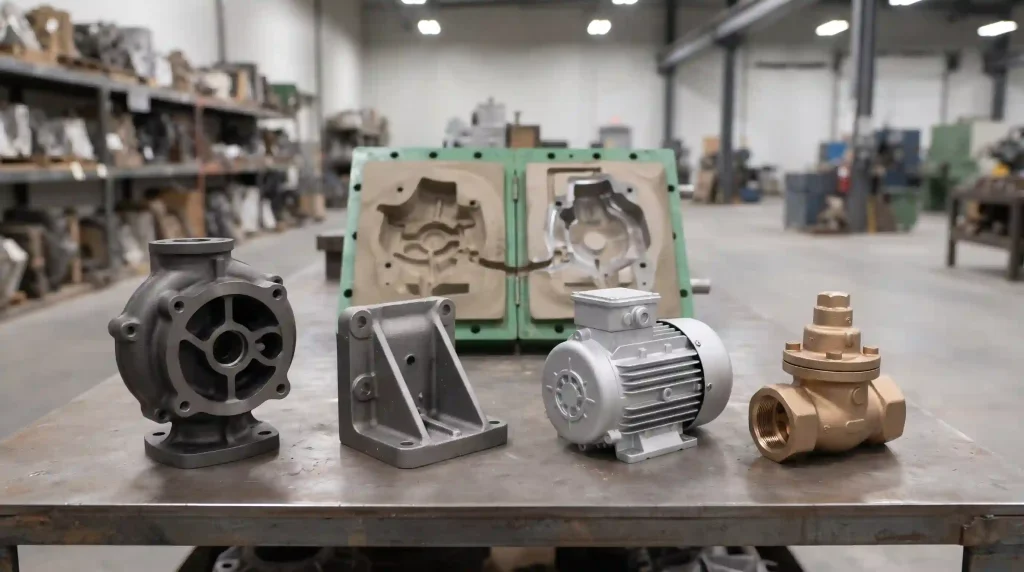
Чугун, литая сталь, алюминиевые сплавы и медные сплавы входят в число металлов, наиболее часто используемых в песочном литье. Каждый из них обладает своими свойствами, необходимыми для изготовления таких деталей, как основания станков, корпуса насосов, корпуса клапанов и облегченные кронштейны. Помимо самого металла, в этом процессе также используются песок, связующие вещества и другие формовочные материалы, необходимые для формирования детали и обеспечения её устойчивости при заливке.
Распространенные металлы, используемые при литье в песчаные формы
Литье в песчаные формы подходит для широкого спектра черных и цветных металлов, включая чугун, литую сталь, алюминиевые и медные сплавы. Магний, цинк, а также некоторые сплавы на основе никеля и титана также можно лить в песчаные формы, хотя для некоторых из них требуются специальные материалы для изготовления форм, плавильное оборудование и средства контроля технологического процесса.
Чугун
Чугун широко используется в пещаном литье благодаря своей литейной способности, виброгасящим свойствам и обрабатываемости. Типичные области применения включают основания станков, корпуса насосов, корпуса редукторов и механические кронштейны. К распространенным видам относятся серый чугун, высокопрочный чугун, ковкий чугун и чугун с уплотненным графитом. Типичные марки включают ASTM A48 класса 30 и ASTM A536 65-45-12.
Литая сталь
Литая сталь обладает прочностью и вязкостью, необходимыми для механических деталей, подвергающихся значительным нагрузкам и ударам. Песочное литье используется для производства корпусов промышленных клапанов, кронштейнов для тяжелой техники, несущих соединений и крупных конструкционных отливок. К распространенным категориям относятся углеродистая сталь, низколегированная сталь, нержавеющая сталь и жаропрочная сталь. Типичными марками являются ASTM A216 WCB и ASTM A27 Grade 70-36.
Алюминиевые сплавы
Алюминиевые сплавы сочетают в себе низкую плотность с хорошей коррозионной стойкостью и обрабатываемостью, что делает их пригодными для изготовления облегчённых промышленных деталей. Методом литья в песчаные формы можно изготавливать корпуса оборудования, корпуса насосов, конструктивные кронштейны и детали со сложными внутренними каналами. К распространённым группам сплавов относятся алюминиево-кремниевые, алюминиево-медные и алюминиево-магниевые сплавы. Типичные марки включают A356.0, 319.0 и 356.0.
Медные сплавы
Медные сплавы обладают хорошей коррозионной стойкостью, а отдельные марки также характеризуются износостойкостью, теплопроводностью и полезными механическими свойствами. К типичным изделиям, изготовленным методом песчаного литья, относятся корпуса клапанов, корпуса насосов, втулки, подшипники и другие промышленные детали. К распространённым категориям относятся оловянная бронза, алюминиевая бронза и латунь. Типичные марки включают C83600, C95400 и C87500.
Магниевые сплавы
Магниевые сплавы обладают низкой плотностью и высоким соотношением прочности к весу, что делает их пригодными для изготовления облегчённых корпусов и конструктивных элементов. Литьё в песчаные формы применяется для изготовления корпусов аэрокосмического оборудования, механических кронштейнов и других деталей, для которых важен вес, однако требует принятия специальных мер по защите расплава. К распространённым группам сплавов относятся магний-алюминий-цинк, магний-цинк-редкоземельные элементы и магний-редкоземельные сплавы. Типичные марки включают AZ91E, ZE41A и WE43.
Цинковые сплавы
Цинковые сплавы отличаются относительно низкой температурой плавления, хорошей текучестью и хорошей обрабатываемостью. Хотя они в основном используются в литье под давлением, отдельные сплавы также могут литься в песчаные формы для изготовления механических деталей, декоративных элементов и небольших партий продукции. К распространенным категориям относятся цинк-алюминиевые и цинк-алюминиево-медные сплавы. Некоторые сплавы серии ZA, в том числе ZA-12 и ZA-27, подходят для литья в песчаные формы.
Сплавы на основе никеля
Сплавы на основе никеля обладают термостойкостью, коррозионной стойкостью и стойкостью к окислению, что позволяет использовать их в химической промышленности, энергетическом оборудовании и других сложных промышленных областях. Отдельные сплавы могут быть отлиты в песчаные формы для изготовления корпусов насосов, корпусов клапанов и термостойких конструкционных элементов, однако это требует тщательного контроля условий плавки и материалов форм. К распространённым группам относятся никель-хромовые, никель-хромо-молибденовые и никель-медные сплавы. ASTM A494 CW-12MW является одним из типичных литейных марок.
Титановые сплавы
Титановые сплавы отличаются высоким соотношением прочности к весу и хорошей коррозионной стойкостью, что делает их пригодными для применения в аэрокосмической отрасли, химической промышленности и при производстве специализированного промышленного оборудования. Отдельные сплавы могут быть отлиты в корпуса насосов, корпуса клапанов и сложные конструктивные элементы с использованием специальных технологий формования в песчаных формах. Для этого требуются специальные огнеупорные материалы для форм, а также оборудование для плавки в вакууме или в контролируемой атмосфере. К распространенным категориям относятся альфа-, альфа-бета- и бета-титановые сплавы, типичным представителем которых является сплав Ti-6Al-4V.
Какие материалы необходимы для литья в песчаные формы?
Помимо заливаемого металла, для литья в песчаные формы требуются модели, основной песок, связующие вещества, добавки и литейные покрытия. Модели определяют внешнюю форму отливки, а песчаные формы и стержни образуют полость, в которую поступает расплавленный металл. Связующие вещества, добавки и покрытия помогают контролировать рабочие характеристики формы и качество отливки.
Шаблоны и ядра
Модели формируют внешнюю полость формы в песке и, как правило, изготавливаются из дерева, пластика или металла. Деревянные модели подходят для единичных отливок и небольших партий, пластиковые модели обеспечивают хорошую стабильность размеров, а металлические модели — для серийного производства. Детали с внутренними каналами или сложными полостями также требуют песчаных стержней, которые, как правило, изготавливаются из песка и связующего вещества с использованием стержневых ящиков. Как только модели и стержни готовы, Процесс изготовления форм для литья в песчаные формы включает в себя заполнение и уплотнение песка, извлечение модели, установку стержней и сборку формы.
Песок для основания
Базовый песок — основной материал, используемый для изготовления форм и стержней. Он должен обладать соответствующей огнеупорностью, воздухопроницаемостью и характеристиками зерна. Кремнеземный песок является наиболее широко используемым вариантом, поскольку он легко доступен и относительно недорог. Хромитовые, цирконовые и оливиновые пески используются в тех случаях, когда их применение оправдано специфическими требованиями к огнеупорности, тепловому расширению или устойчивости к проникновению металла.
Папки
Связующие вещества скрепляют песчинки между собой, благодаря чему формы и стержни сохраняют достаточную прочность во время формования, перемещения и заливки. К распространённым связующим веществам относятся бентонит, фурановая смола, фенольная смола и силикат натрия. Бентонит в основном используется в сыром песке, тогда как смолы и силикат натрия обычно применяются в химически связанных формах и стержнях. Эти различные методы связывания лежат в основе три распространенные системы формования в песке: песок из зелёного песка, песок из силиката натрия и песок с фурановой смолой.
Добавки
Добавки изменяют определенные свойства песка, что позволяет уменьшить пригарание, улучшить качество поверхности отливок или оптимизировать характеристики формования. К типичным примерам относятся угольная пыль, крахмал и материалы на основе целлюлозы. Угольная пыль в основном используется для улучшения качества поверхности чугунных отливок, тогда как добавки на основе крахмала и целлюлозы могут улучшать такие свойства, как вязкость, формуемость и сжимаемость, в зависимости от состава смеси.
Покрытия для литейного производства
Литейные покрытия наносятся на поверхности форм или стержней для создания огнеупорного барьера, который помогает уменьшить проникновение металла, пригарание и другие дефекты поверхности. К распространенным огнеупорным наполнителям относятся цирконовая мука, оксид алюминия и графит. Цирконовая мука и оксид алюминия обеспечивают огнеупорную защиту, а графит обладает полезными антиадгезионными свойствами и используется в некоторых покрытиях форм для чугунных отливок.
Области применения литья в песчаные формы
С помощью литья в песчаные формы изготавливаются детали из чугуна, литой стали, алюминиевых сплавов и других металлов. К типичным изделиям относятся блоки цилиндров, корпуса насосов, корпуса клапанов и станины станков. Данный процесс особенно подходит для изготовления крупных деталей, деталей со сложной внутренней геометрией, а также для небольших партий продукции.
- Автомобилестроение и транспорт: К типичным деталям относятся блоки цилиндров, головки блоков цилиндров, корпуса коробки передач и тормозные барабаны. Песчаные сердечники образуют охлаждающие каналы, масляные каналы и другие внутренние полости.
- Промышленное оборудование: К типичным изделиям относятся станины станков, основания оборудования, корпуса редукторов и корпуса подшипников. В крупных чугунных станинах и основаниях используются виброгасящие свойства материала для обеспечения стабильной опоры оборудования.
- Насосы и клапаны: Литье в песчаные формы применяется для изготовления корпусов насосов, крышек насосов, корпусов клапанов и рабочих колес. Этот метод позволяет изготавливать детали со внутренними проходными каналами и сложной формой корпуса, при этом уплотнительные поверхности и соединительные элементы обрабатываются механически впоследствии.
- Энергетическое и силовое оборудование: К числу областей применения относятся корпуса турбин, корпуса энергетического оборудования и крупные опорные узлы. Выбор материала зависит от рабочей температуры, нагрузок и рабочей среды.
- Сельскохозяйственная и строительная техника: К типичным деталям относятся корпуса коробки передач, ступицы колес, противовесы и кронштейны; материалы для их изготовления подбираются с учетом требований к несущей способности, износостойкости и габаритным размерам.
Заключение
При литье в песчаные формы используются песчаные формы и стержни для формирования внешней формы и внутренних полостей таких деталей, как блоки цилиндров, корпуса насосов, корпуса клапанов и станин станков. Этот метод подходит для литья различных металлов, деталей разных размеров и в любых объемах производства, при этом качество отливки зависит от контроля на всех этапах: формовки, изготовления стержней, заливки и охлаждения. Детали с более жесткими требованиями к размерам требуют соответствующих припусков на механическую обработку, чтобы их можно было довести до состояния, соответствующего чертежным спецификациям.
Если вы выбираете метод литья для конкретной детали, наша услуги по литью в песчаные формы Мы готовы оказать поддержку на всех этапах — от литья до механической обработки — в соответствии с вашими чертежами и требованиями к применению. Пришлите нам свои чертежи, чтобы получить рекомендации по технологическому процессу и коммерческое предложение по проекту.