

В машиностроении цехам часто приходится изготавливать крупные детали нестандартной формы в средних или небольших партиях. Традиционные формы из зеленого песка имеют мягкую структуру и склонны к деформации, что требует удаления большого количества лишнего металла при механической обработке. С другой стороны, изготовление постоянных металлических пресс-форм занимает недели и обходится слишком дорого, чтобы оправдать его применение при производстве небольших партий.
Литье в песчаные формы с использованием смолы позволяет устранить этот недостаток. Оно обеспечивает затвердевание песчаных форм при комнатной температуре за счет химической реакции, что позволяет достичь баланса между быстрым изготовлением моделей и жесткими допусками на детали.
Ниже приводится полное описание технологии «смола-песок», её преимущества и недостатки, типичные области применения, а также краткие ответы на часто задаваемые вопросы.
Что такое литье в песчаные формы с использованием смолы?
Смоляной песок — это просто кварцевый песок, смешанный с небольшим количеством жидкой химической смолы и катализатором. При смешивании этих компонентов смола вступает в реакцию и за считанные минуты превращает сыпучий песок в твёрдую, похожую на камень форму.
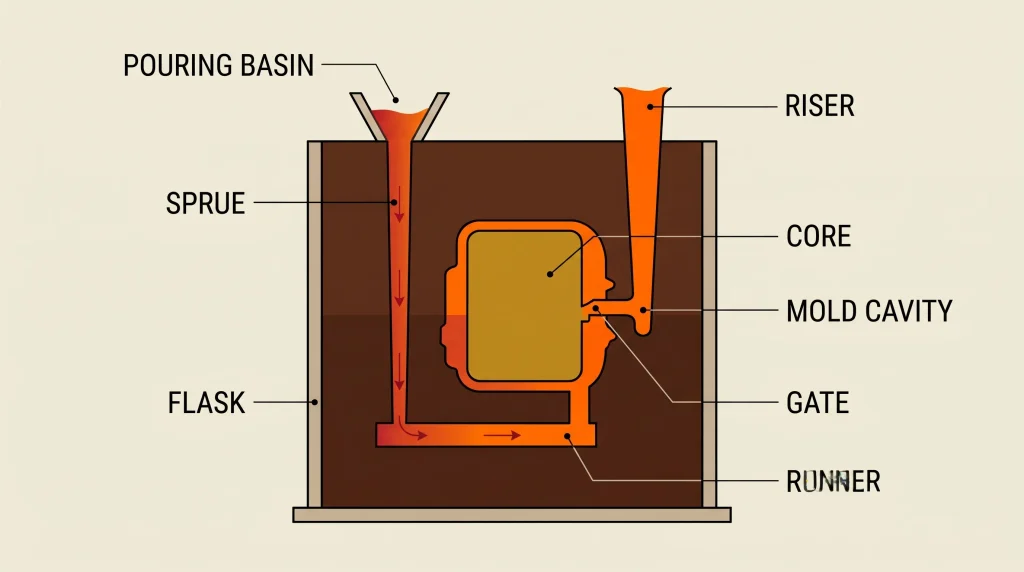
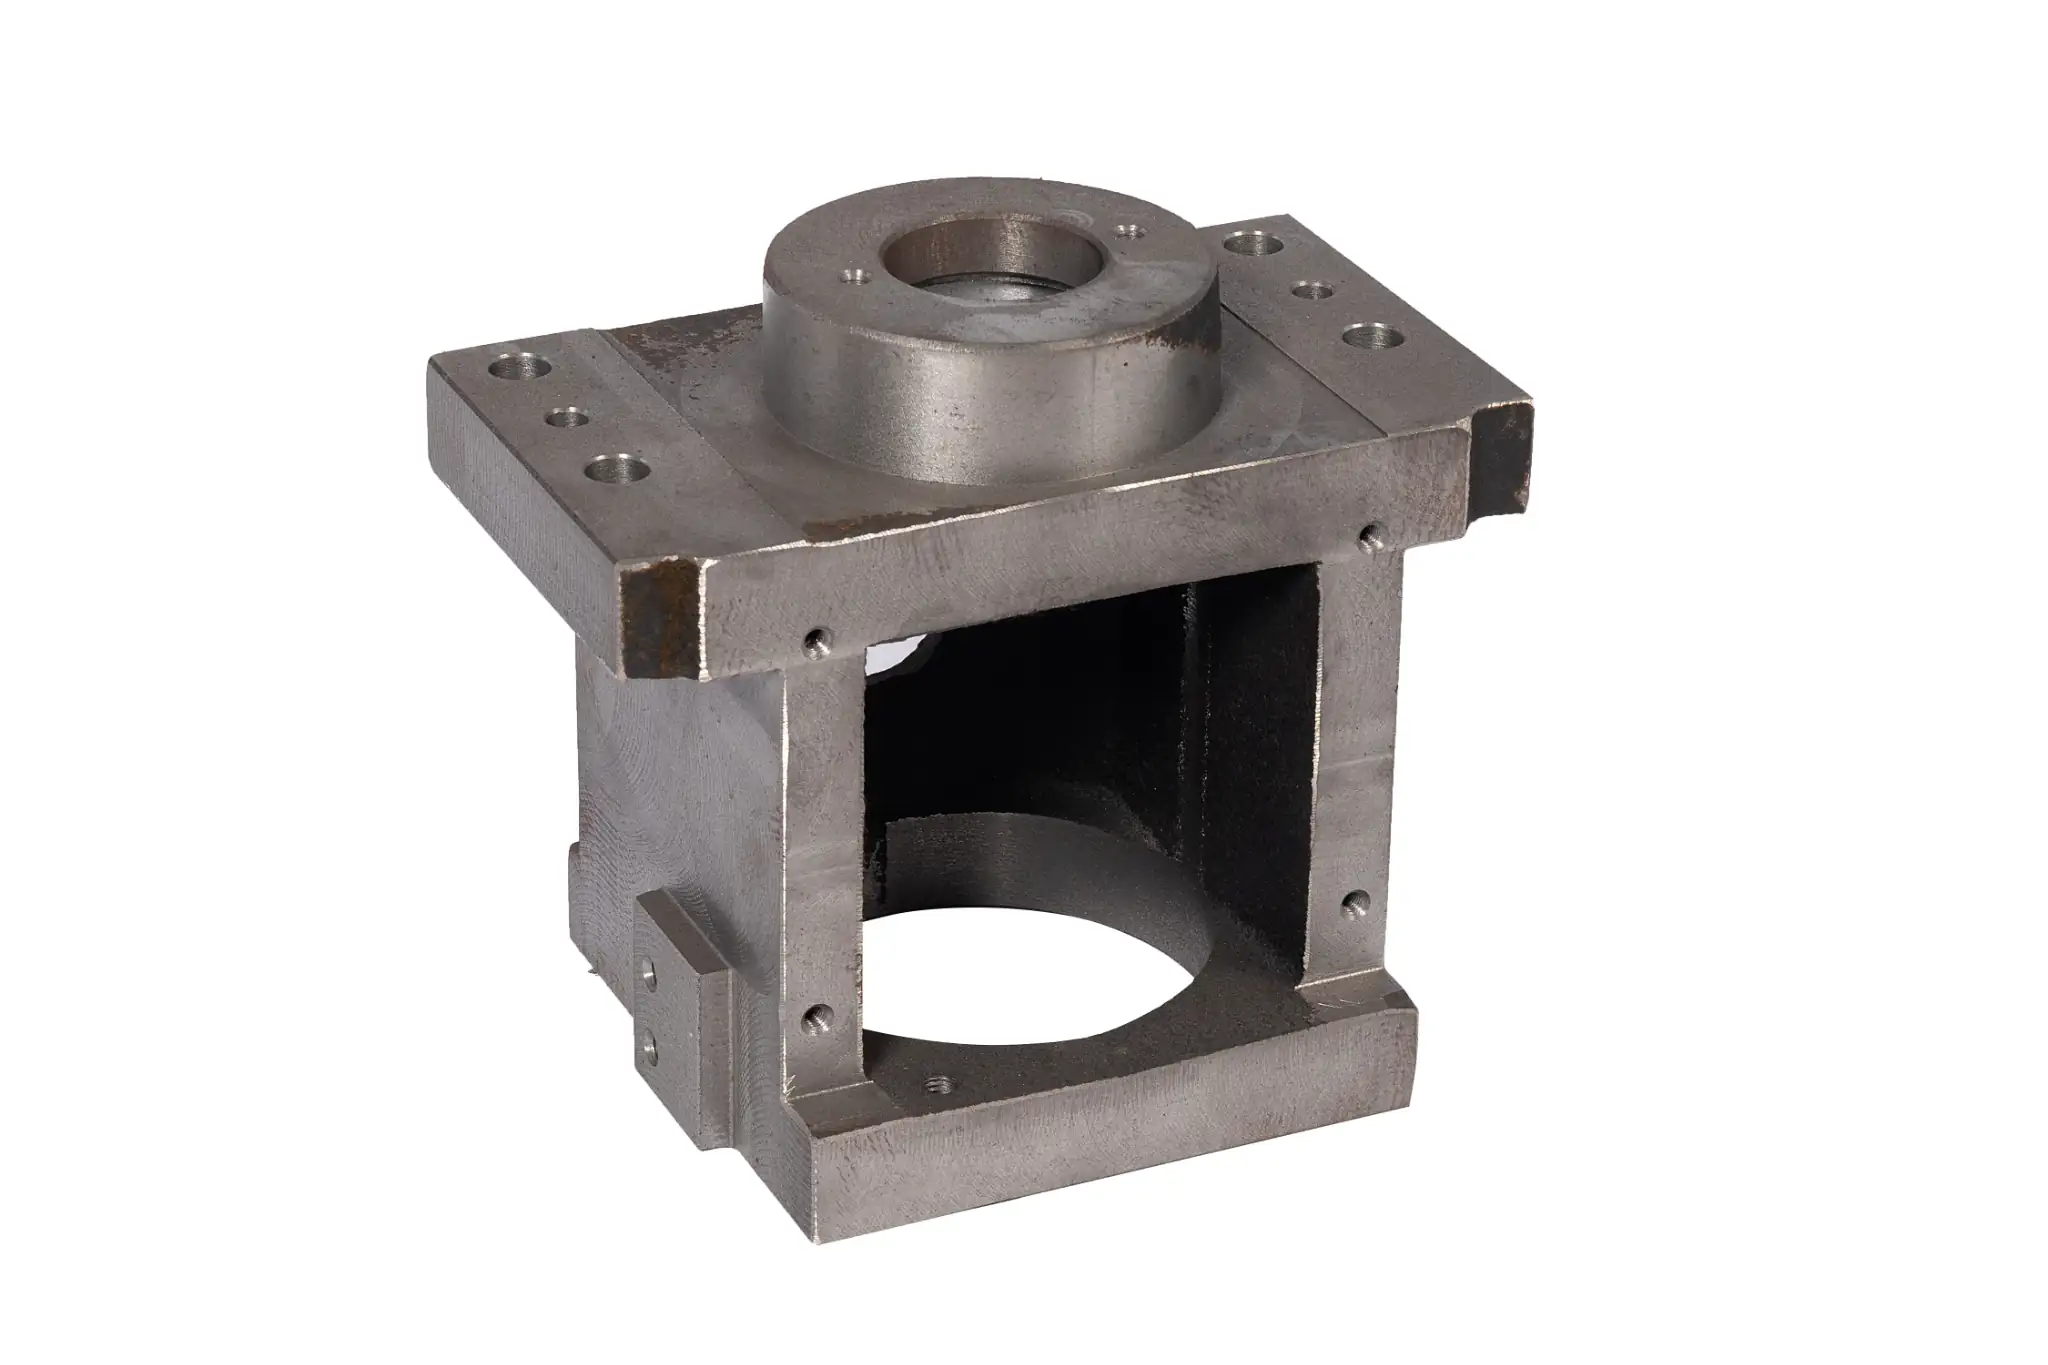
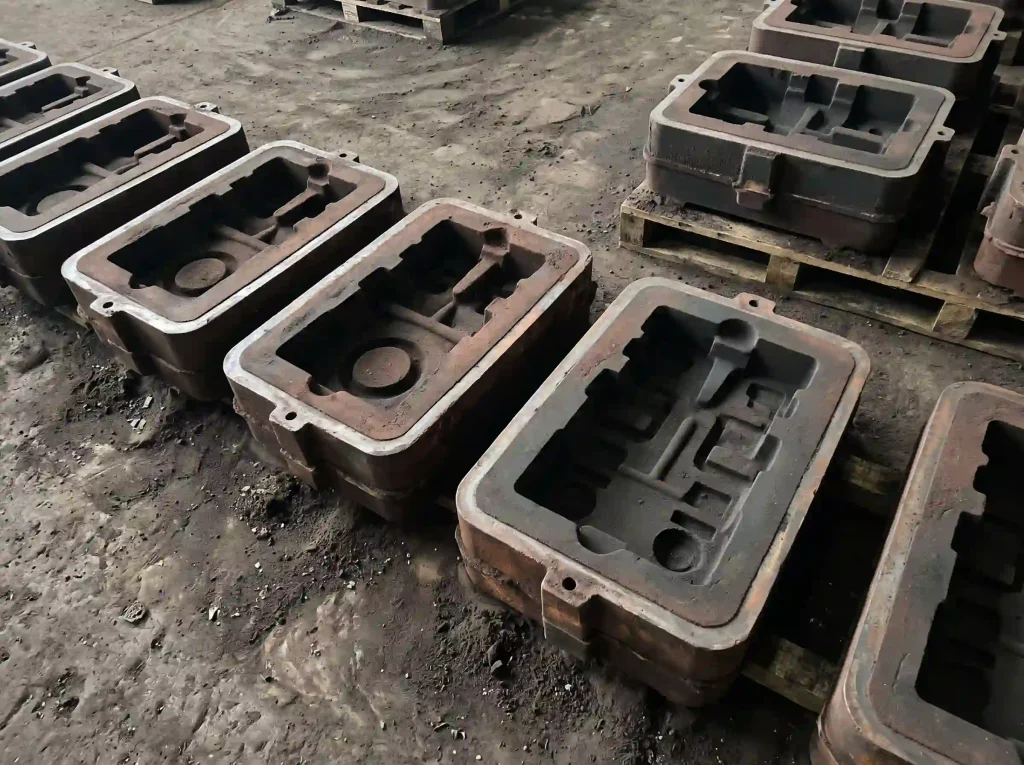
Смоляной песок можно использовать как для изготовления всей формы, так и только для внутренних песчаных сердечников. Благодаря своей прочности форма выдерживает воздействие расплавленного чугуна или стали, не смещаясь и не разрушаясь. После остывания металла тепло, выделяемое при заливке, разрушает смоляное связующее вещество. Песок вновь размягчается, что позволяет легко вытряхнуть отливку из формы, обрезать литниковые каналы и обработать деталь на станке до получения конечных размеров.
Пошаговый процесс литья из смолы в песчаные формы
1. Перемешивание песка
Сухой кремнезем или керамический песок поступает в смеситель непрерывного действия. Зная правильное виды песка, используемые в пещаном литье здесь имеет решающее значение, поскольку качество сырого песка напрямую влияет на характеристики вяжущего. Машина закачивает примерно 1% синтетической смолы и точно отмеренное количество катализатора, смешивая их за считанные секунды, чтобы каждое зерно песка было покрыто ровным тонким слоем.
2. Уплотнение формы и стержней
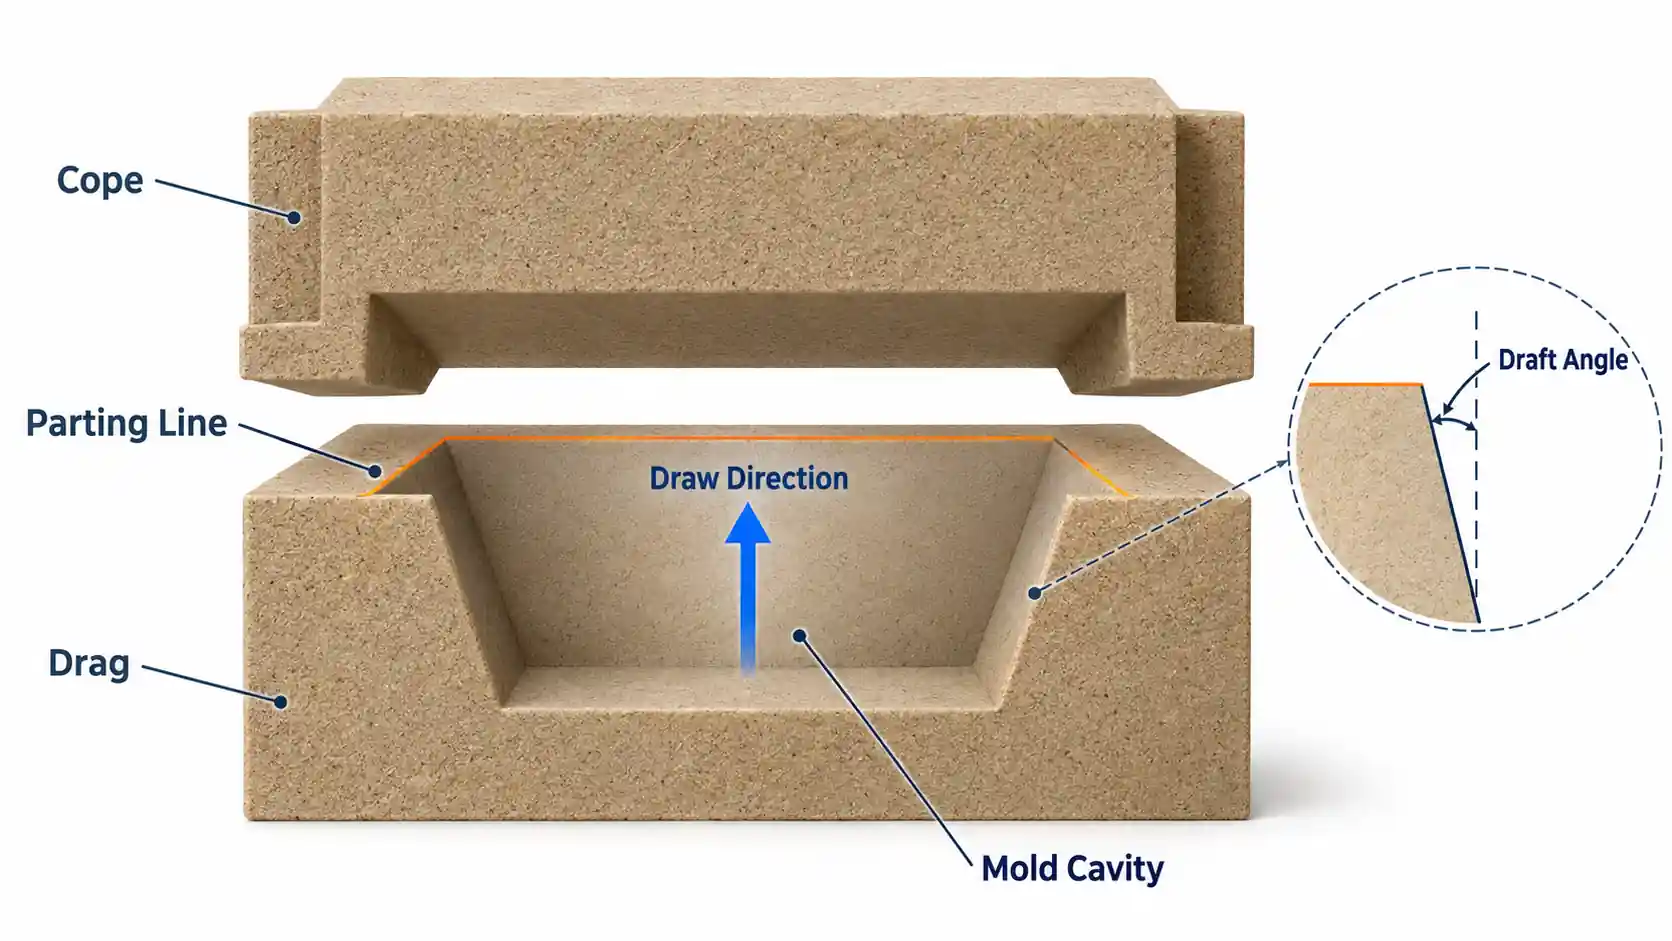
Рабочие засыпают свежесмешанный песок вокруг деревянной, металлической или полимерной формы. Поскольку смешанный песок легко течет, для его уплотнения в узких углах и глубоких углублениях достаточно легкой вибрации или уплотнения вручную. Такая прочная песчаная связка также играет важную роль в изготовление сердечников при песочном литье, обеспечивая, чтобы сложные сердечники не смещались и не ломались под воздействием высоких тепловых нагрузок.
3. Отверждение при комнатной температуре и снятие пленки
Связующее вещество отвердевает химическим путем при комнатной температуре. Через 15–30 минут форма приобретает достаточную твердость, чтобы можно было безопасно извлечь модель, не повредив края. Затем форму оставляют для достижения полной прочности.
4. Нанесение огнеупорного покрытия
Операторы наносят спиртовое цирконовое покрытие на полости формы и стержни с помощью распылителя или кисти, а затем поджигают его, чтобы сжечь носитель. В результате образуется прочный термостойкий барьер, предотвращающий прожигание расплавленного металла в песок.
5. Монтаж и заливка
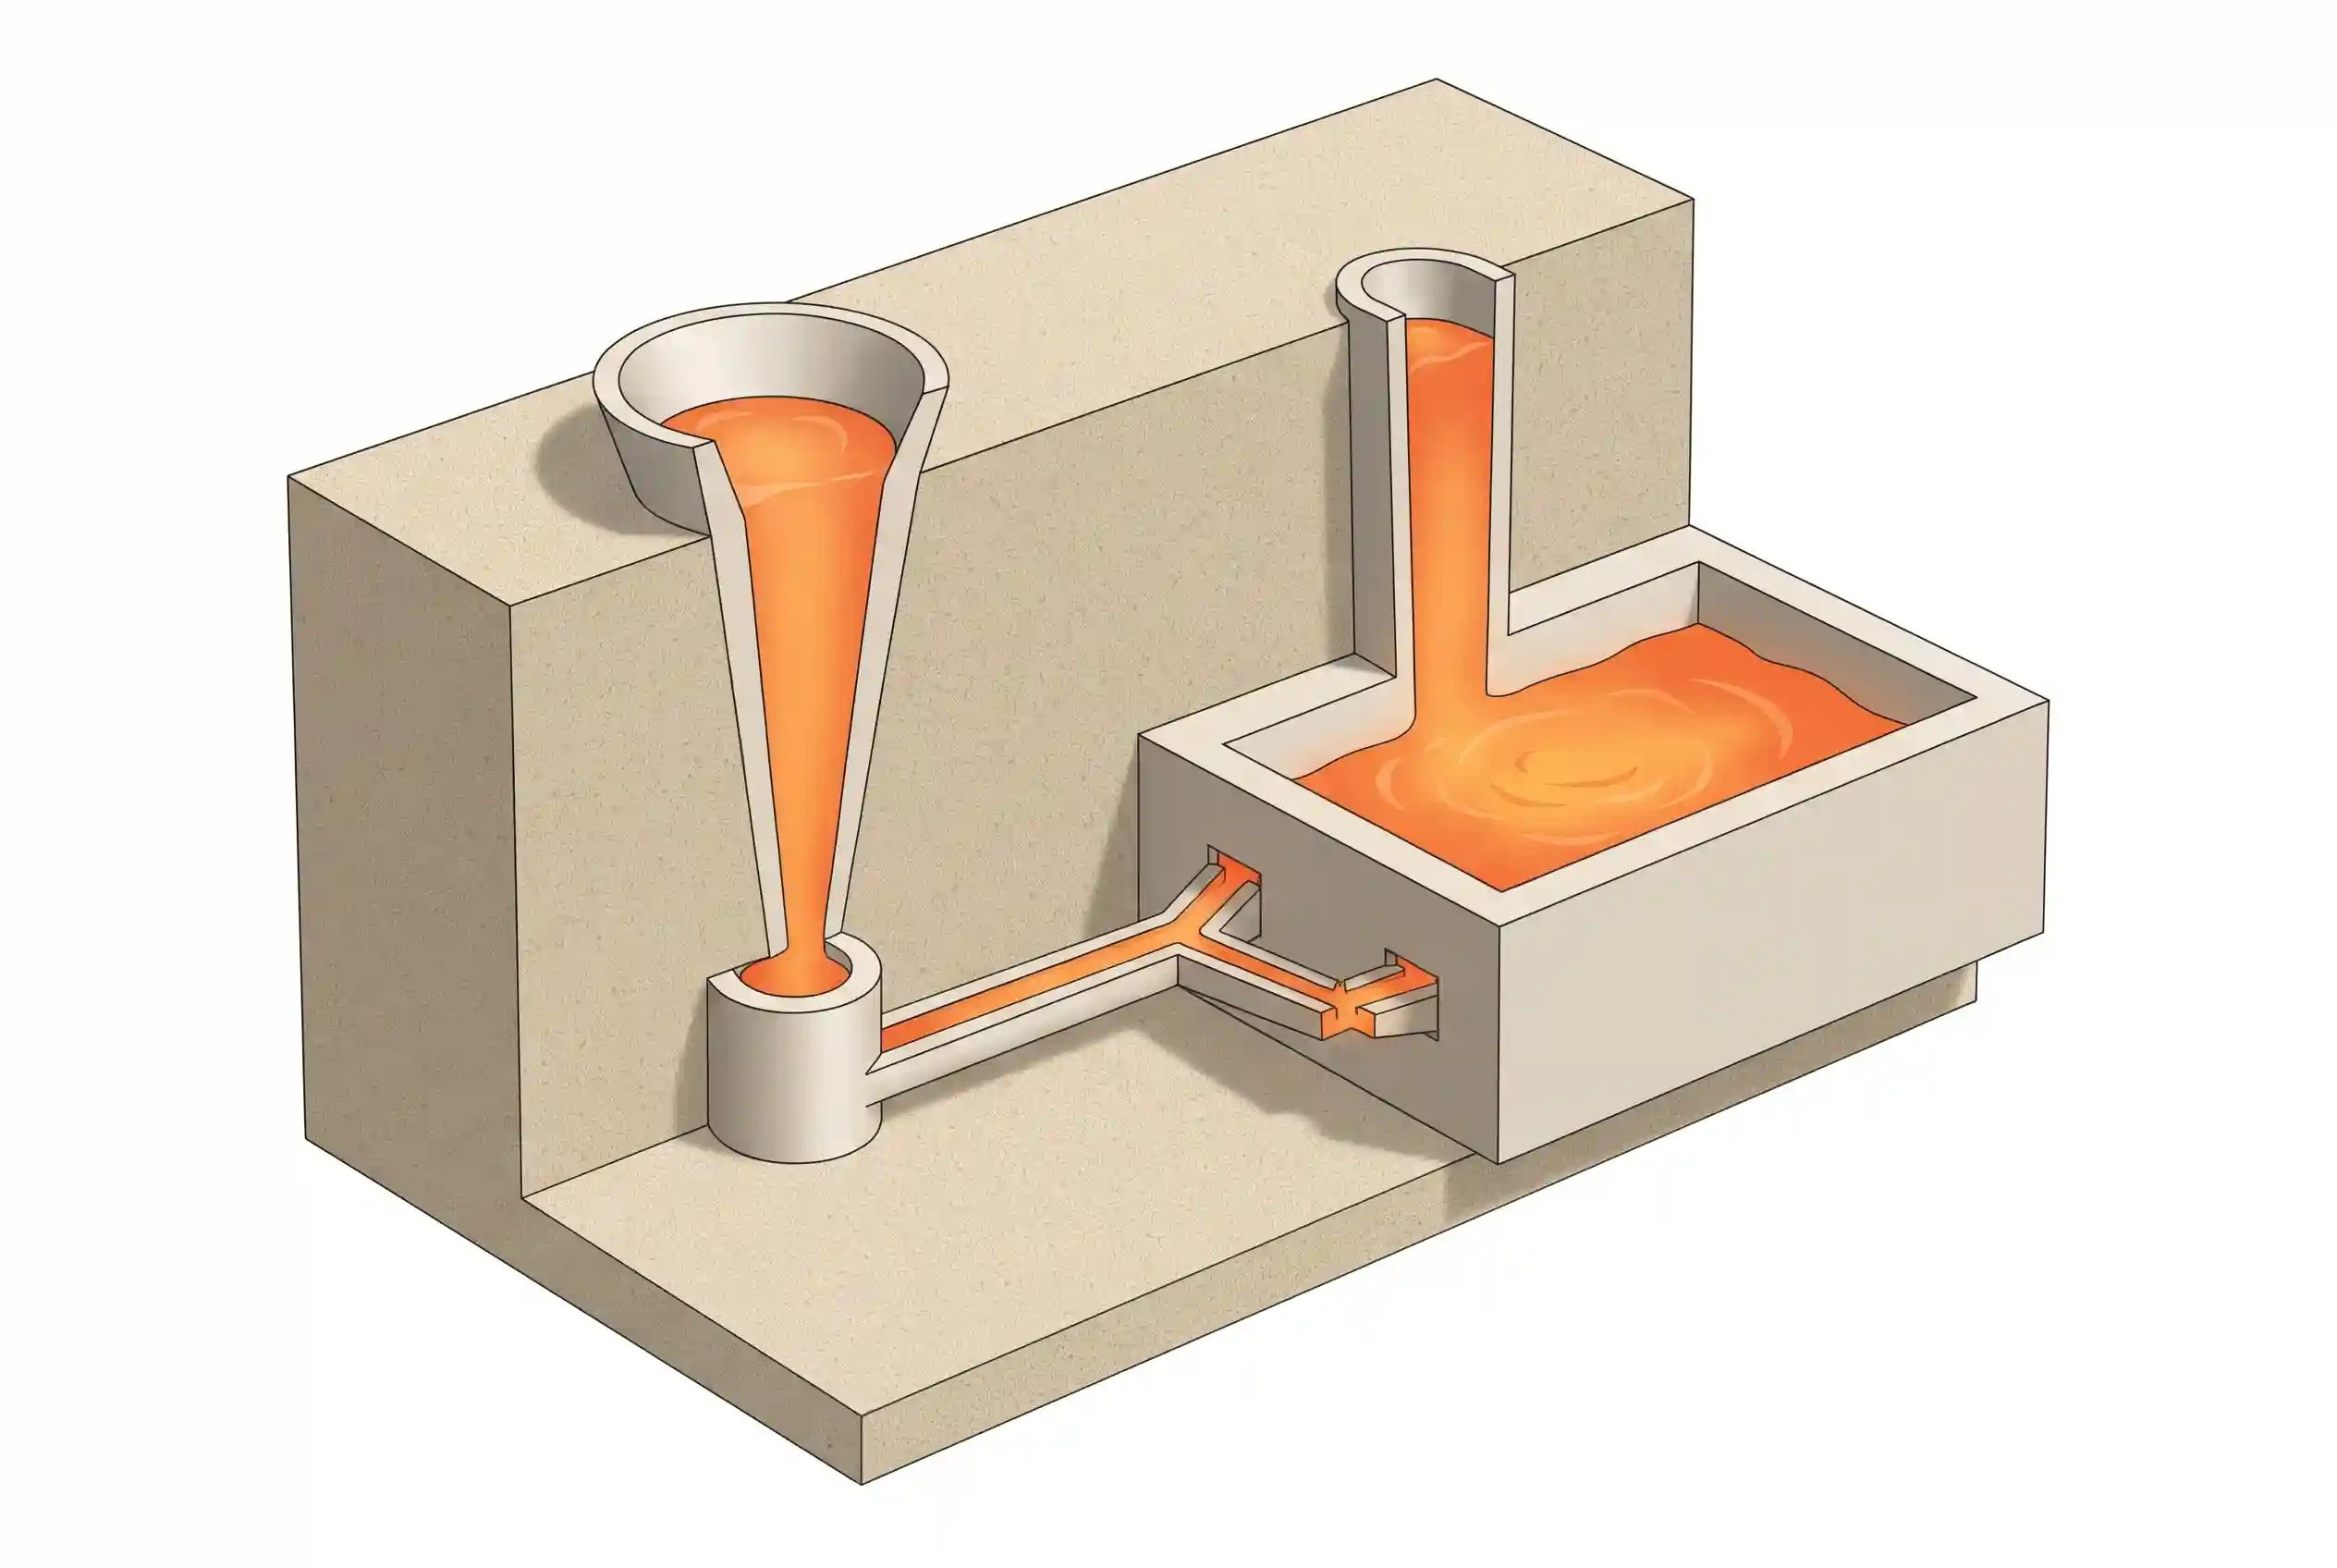
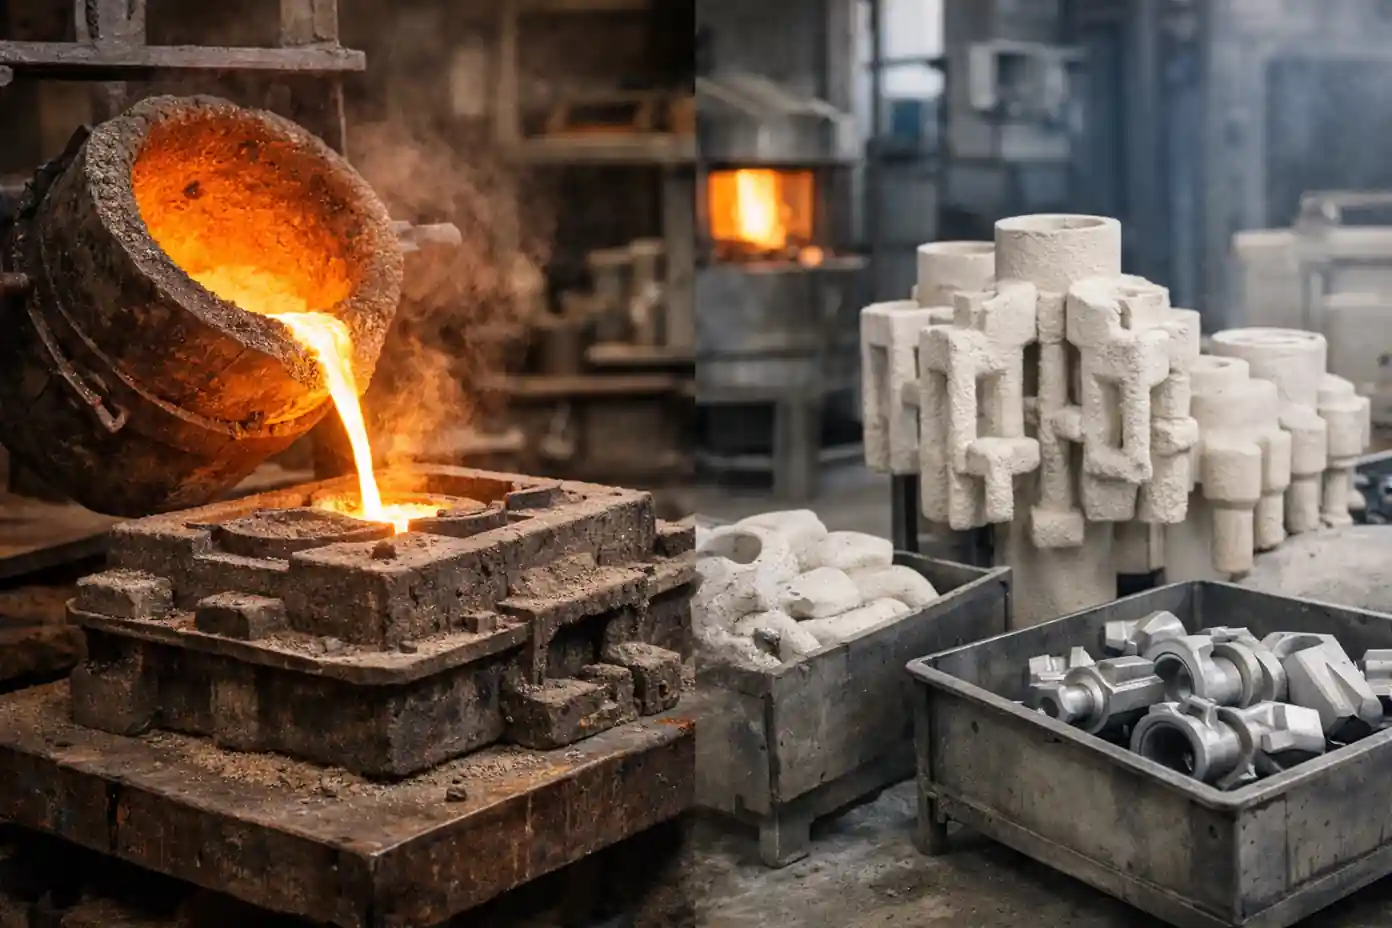
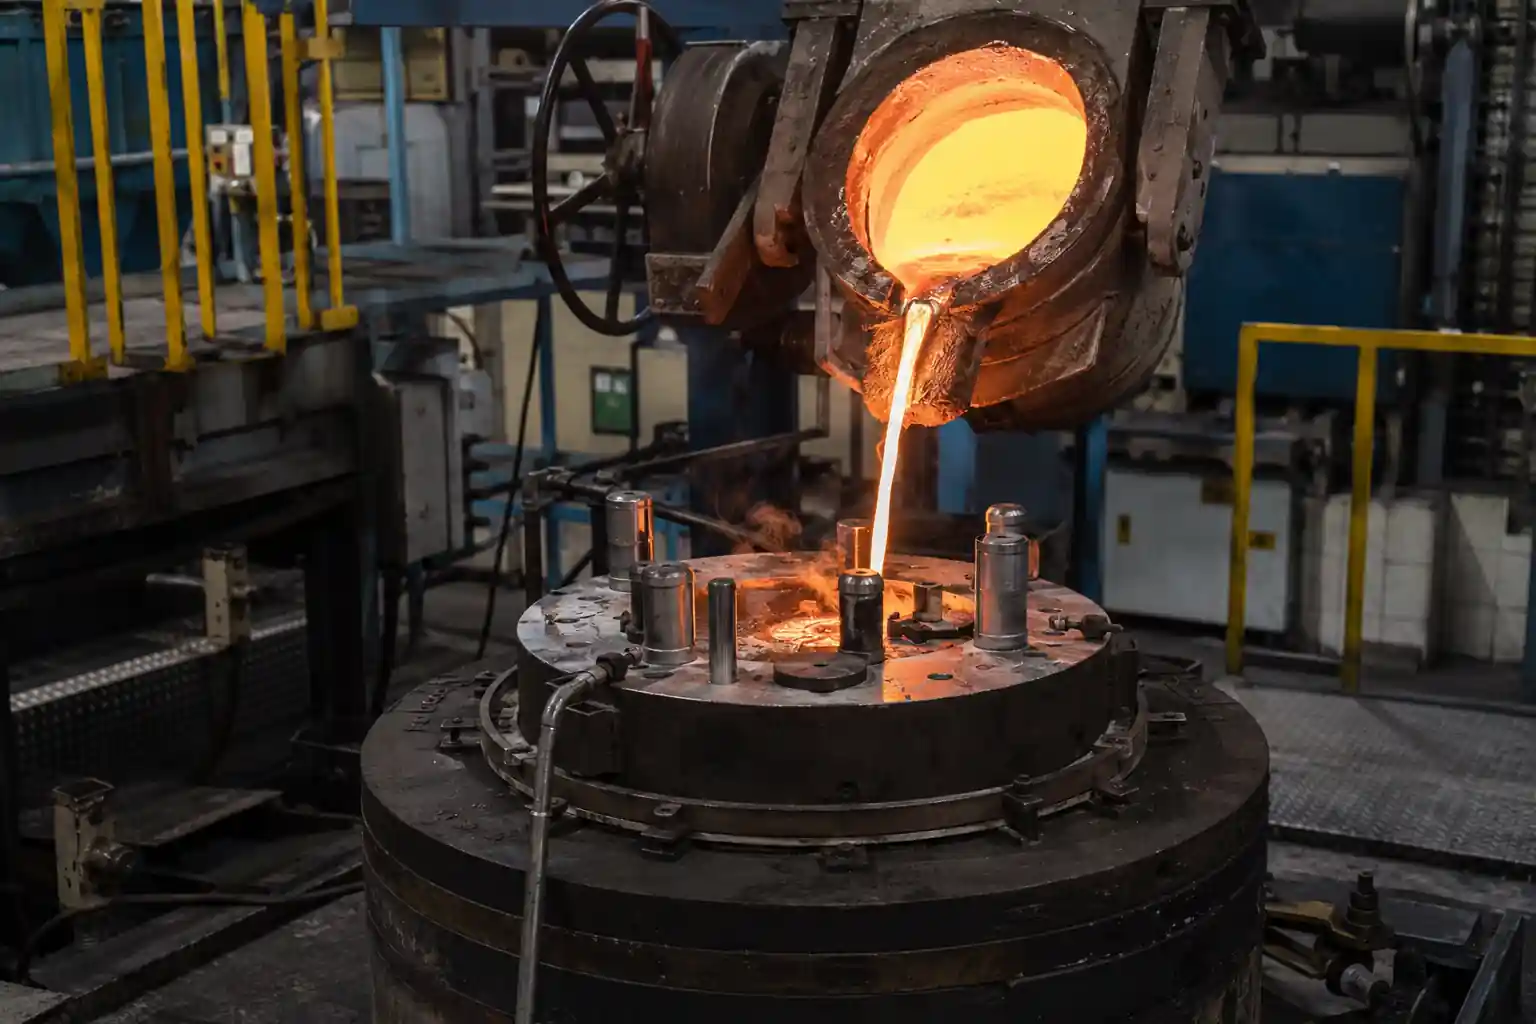
Рабочие удаляют остатки сыпучего песка, устанавливают внутренние сердечники, размещают керамические фильтры и сжимают половинки формы. Затем расплавленный металл плавно заливается в форму при контролируемой температуре.
6. Встряхивание, очистка и регенерация песка
После остывания металла вибрационная машина встряхивает форму, чтобы отделить песок. Операторы отрезают литниковые каналы, подвергают поверхность дробеструйной обработке для удаления окалины, а отработанный песок направляют в механическую установку регенерации, где с него смывают старую смолу для повторного использования.
Преимущества литья в песчаные формы с использованием смолы
- Компактные размеры и меньший объем механической обработки: Форма отвердевает до извлечения детали, что предотвращает её деформацию. Детали стабильно соответствуют допускам по стандарту ISO 8062 (классы CT8–CT10).
- Гладкая поверхность: Благодаря основе из мелкого песка и цирконовой промывке шероховатость поверхности составляет от Ra 12,5 до 25 мкм — это более гладкая поверхность, чем у стандартного сырого песка.
- Меньше газовых пор: При замешивании вода не добавляется, что исключает основной источник образования пара и пузырей.
- Высокая детализация сложных ядер: Высокая прочность сердечника позволяет отливать сложные внутренние масляные каналы, глубокие отверстия и тонкие ребра без провисания.
- Простая расправка: Связующее из смолы выгорает под воздействием высокой температуры расплавленного металла, поэтому песок легко рассыпается во время очистки.
Ограничения литья в формы из смоляного песка
- Рост затрат на материалы: Синтетические смолы и кислотные катализаторы стоят заметно дороже, чем бентонитовая глина и вода.
- Запахи и выбросы: При смешивании и розливе выделяются органические пары (ЛОС), что требует наличия специальной вентиляции и скрубберов в производственном цехе.
- Требуется рекультивация песчаных земель: Поскольку новый песок и смола стоят дорого, литейное производство должно иметь линию механической или термической регенерации, чтобы оставаться конкурентоспособным.
- Чувствительность к качеству необработанного песка: Высокое содержание глины или пыли приводит к поглощению излишков смолы и ослаблению сцепления.
- Быстрое выделение газа: Смолы быстро разлагаются при контакте с раскалённым металлом, поэтому вентиляционные отверстия в форме должны быть достаточно большими, чтобы газы могли быстро выходить.
Общие приложения
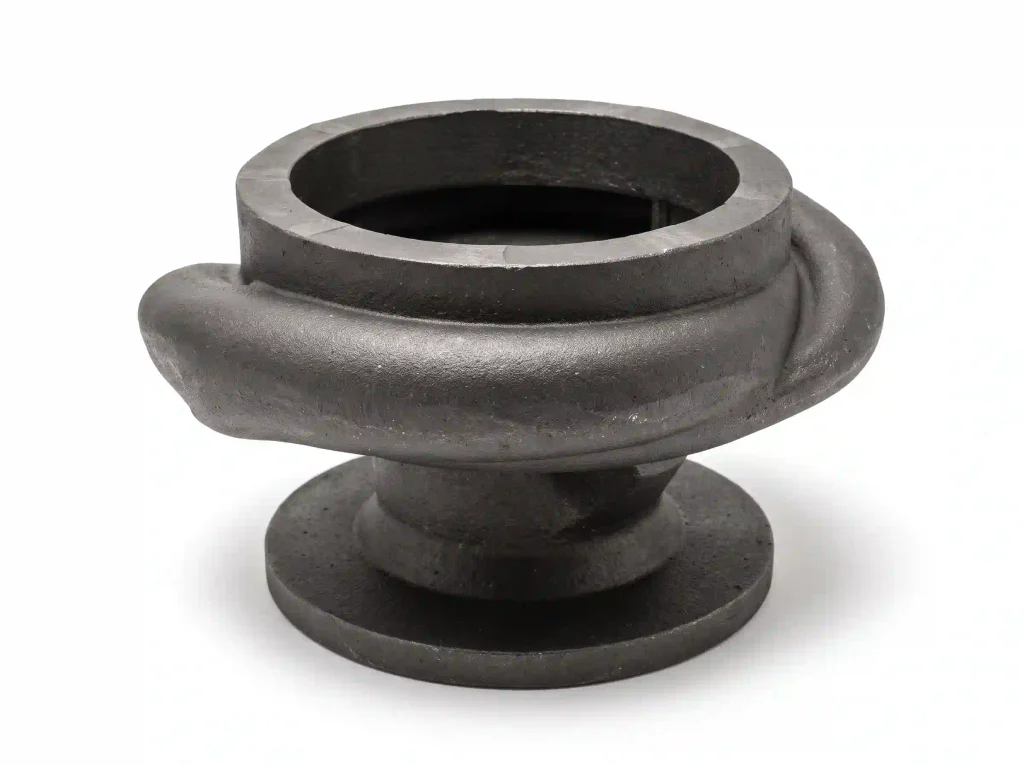
Литье в смоляные формы — это наиболее распространенный метод изготовления металлических деталей средних и крупных размеров, для которых требуются высокая жесткость и низкий процент брака:
- Станки: Станины станков с ЧПУ, опоры моста, поперечные балки и рабочие столы, для которых стабильность размеров и гашение вибраций имеют решающее значение.
- Насосы и клапаны: Корпуса клапанов высокого давления, корпуса шламовых насосов, рабочие колеса водяных турбин и крупные трубные фитинги, изготовленные из ковкий чугун или литая сталь.
- Тяжелые двигатели: Блоки дизельных двигателей, головки цилиндров, картеры судовых двигателей и втулки ветрогенераторов.
- Горнодобывающая техника и тяжелая техника: Рамы дробилок, редукторы экскаваторов и крупные противовесы.
Часто задаваемые вопросы
Вопрос 1: Как правильно шлифовать смолу?
Всегда надевайте пылезащитную маску и защитные очки, так как вдыхание пыли смолы вредно для здоровья. Сначала убедитесь, что смола полностью отвердела, иначе она забивает наждачную бумагу. Лучше всего подходит влажная шлифовка — вода улавливает пыль, находящуюся в воздухе, и предотвращает размягчение поверхности под воздействием тепла. Начните с наждачной бумаги зернистостью 120–400 для обработки неровных краёв, перейдите к зернистости 600–1000, чтобы сгладить царапины, и завершите обработку наждачной бумагой зернистостью 1500–3000 с использованием полировальной пасты, если вам нужна поверхность с высоким блеском.
Вопрос 2: Можно ли смешивать смолу и песок?
Да. На литейных заводах смешивание небольшого количества смолы с песком позволяет создавать прочные формы для литья металла. В строительстве смешивание эпоксидной смолы с отсортированным песком даёт высокопрочный раствор для промышленных полов и ремонта трещин. В рукоделии художники смешивают прозрачную эпоксидную смолу с цветным песком для создания пляжных пейзажей. Золотое правило гласит: песок должен быть абсолютно сухим, так как любая влага может помешать отвердеванию смолы.
Вопрос 3: Является ли смоляной песок тем же, что и полимерный песок?
Нет, они служат совершенно разным целям. Смоляной песок — это промышленный литейный материал, получаемый путем смешивания песка с жидкими химическими смолами для заливки расплавленного металла при температуре 1400 °C. Полимерный песок — это сухой продукт в мешках, предназначенный для ландшафтного дизайна на открытом воздухе; его засыпают в швы между плитами террасы и опрыскивают водой, чтобы зафиксировать плиты на месте.
Заключение
Литье в песчаные формы с использованием смолы позволяет найти компромисс между грубым литьем в сыром песке и дорогостоящим изготовлением металлических пресс-форм. Благодаря отвердеванию песка при комнатной температуре эта технология обеспечивает гладкие поверхности, жесткие допуски и высокую свободу конструирования, не обременяя вас длительными сроками изготовления пресс-форм. Если ваш проект предусматривает изготовление тяжелых или требующих высокой точности размеров конструкционных деталей, ознакомьтесь с нашими услуги по литью в песчаные формы чтобы узнать, как наши инженерные решения и литейное производство могут удовлетворить ваши требования.