

機械製造において、工場では、大型で不規則な形状の部品を中量または少量生産する必要があることがよくあります。従来の 緑砂型 柔らかく変形しやすいため、機械加工の際に余分な金属を大量に除去する必要があります。一方、恒久的な金属製金型を作るには数週間を要し、コストも高すぎるため、小ロットの生産には採算が合いません。
樹脂砂型鋳造はこの課題を解決します。化学反応を利用して室温で砂型を硬化させるため、パターンの短納期と部品の厳しい公差とのバランスを実現します。
ここでは、樹脂砂プロセスの詳細な解説、その長所と短所、代表的な用途、およびよくある質問への簡単な回答をご紹介します。
樹脂砂型鋳造とは?
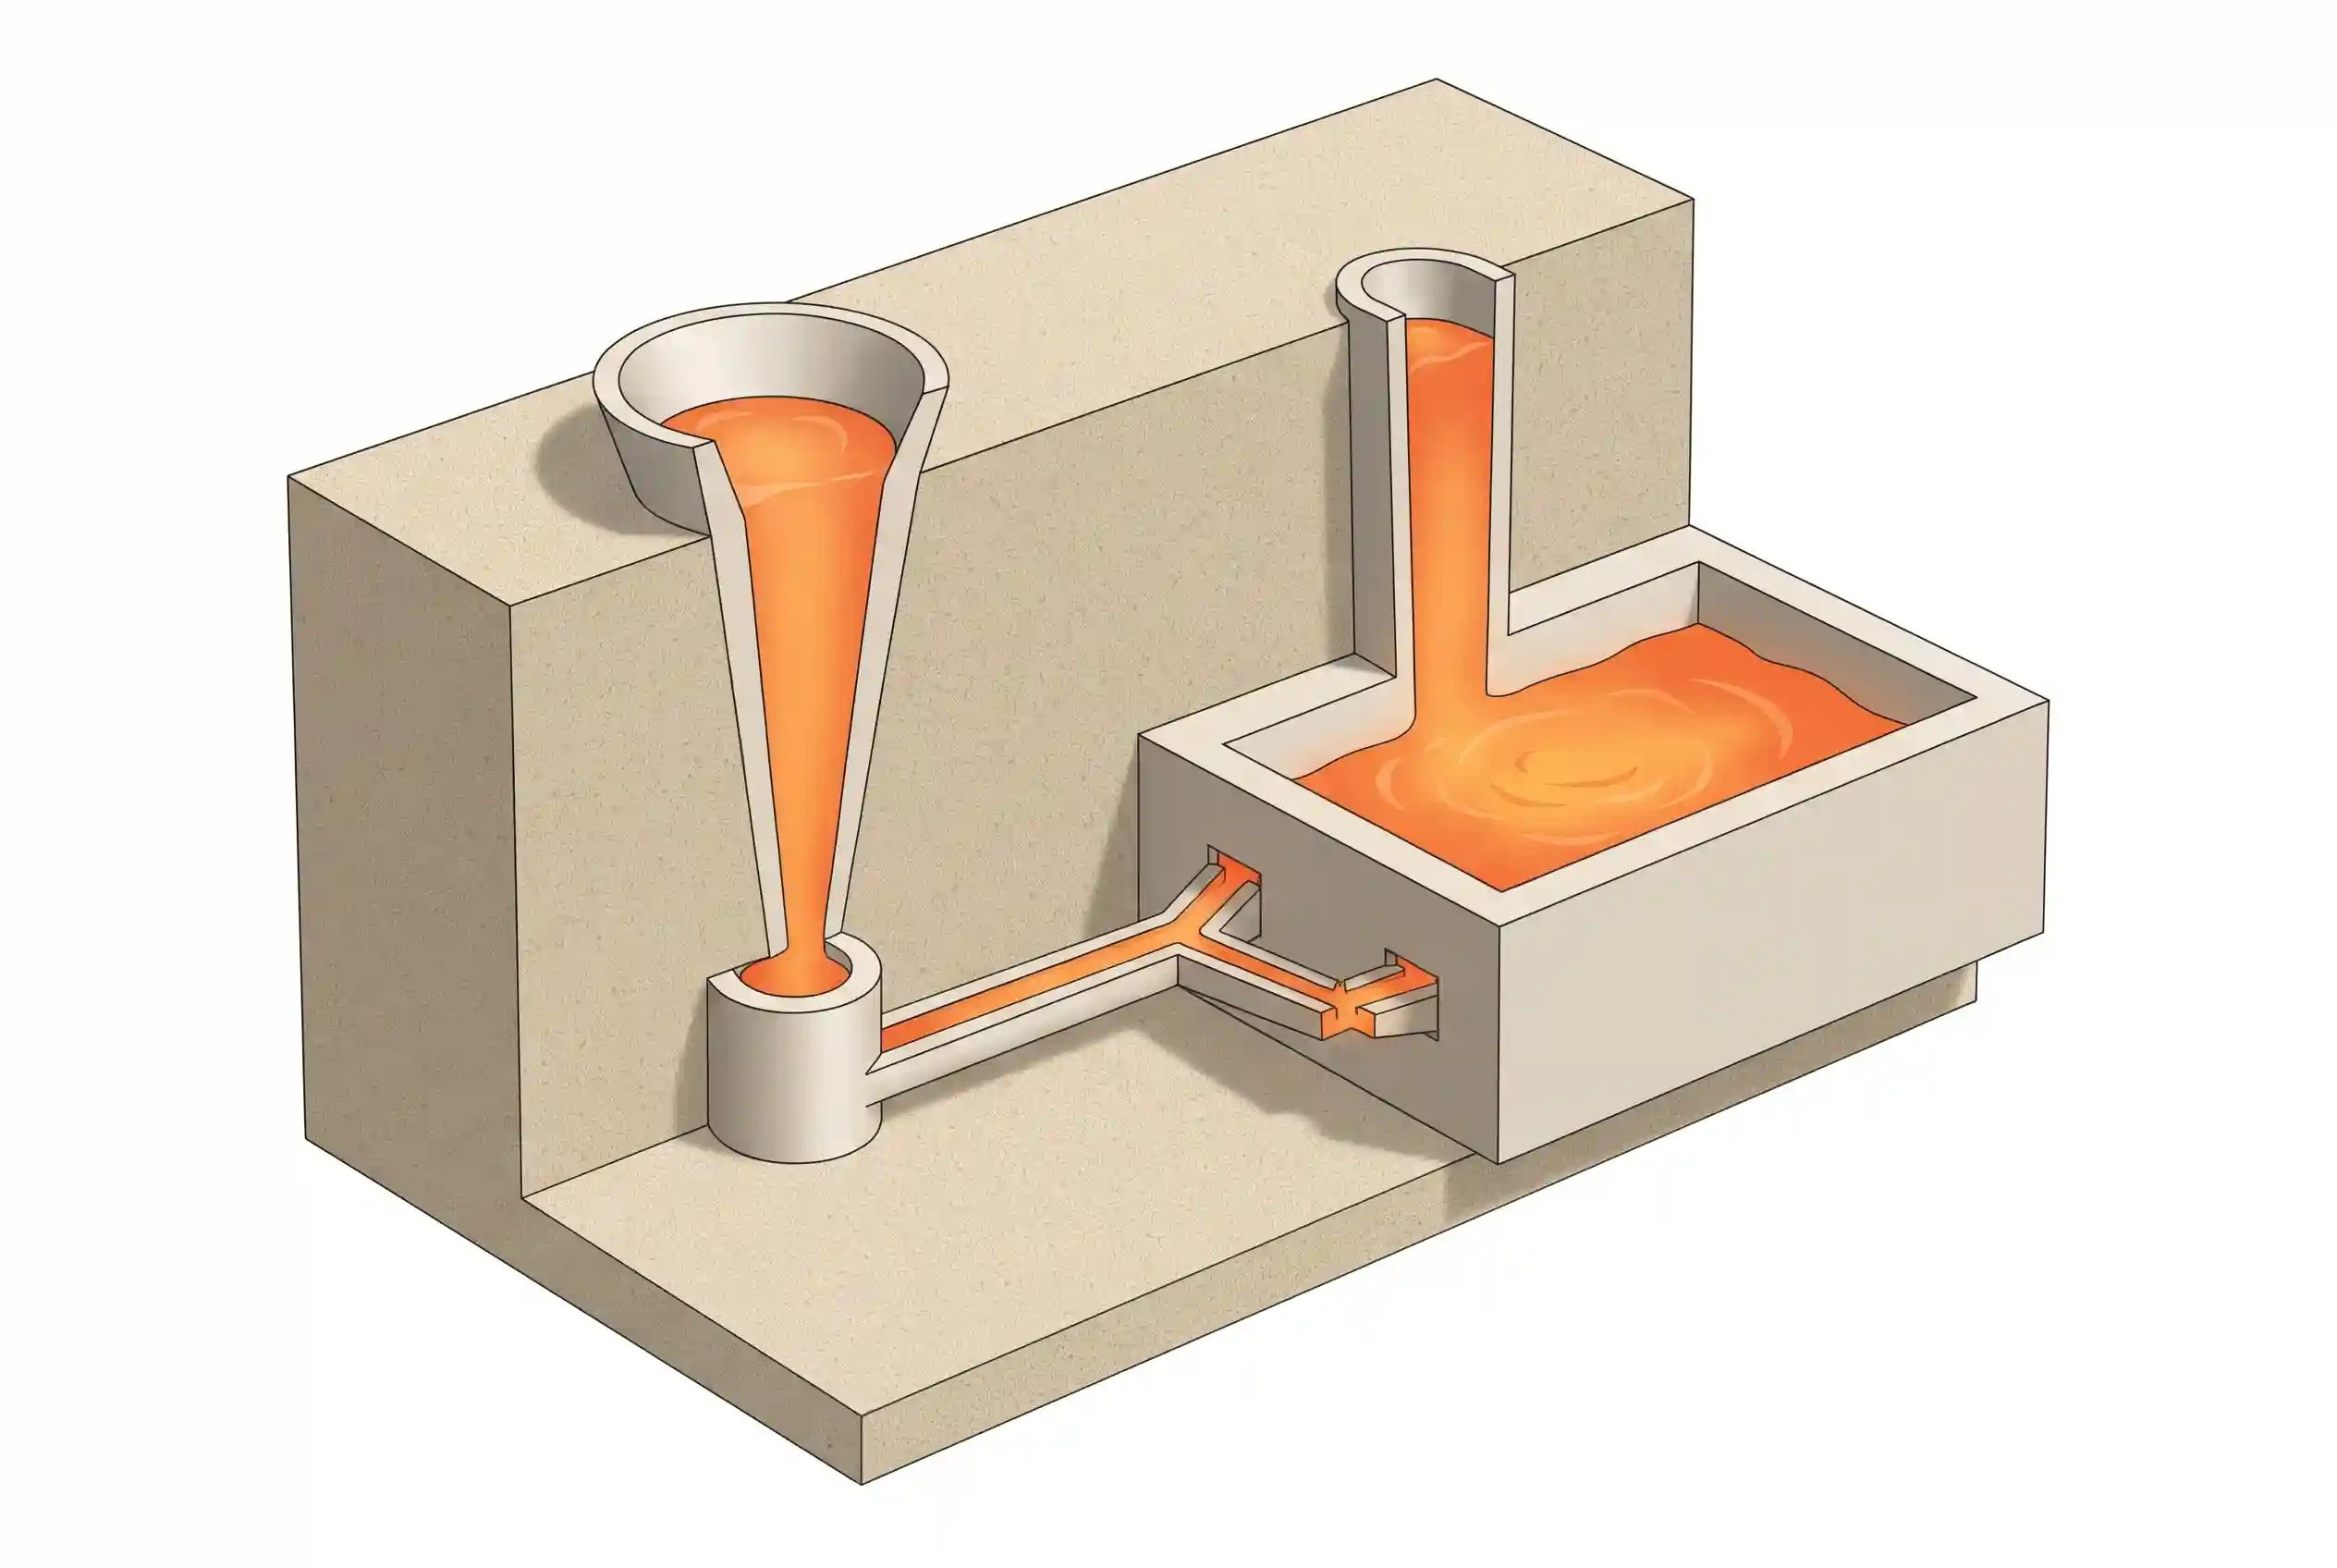
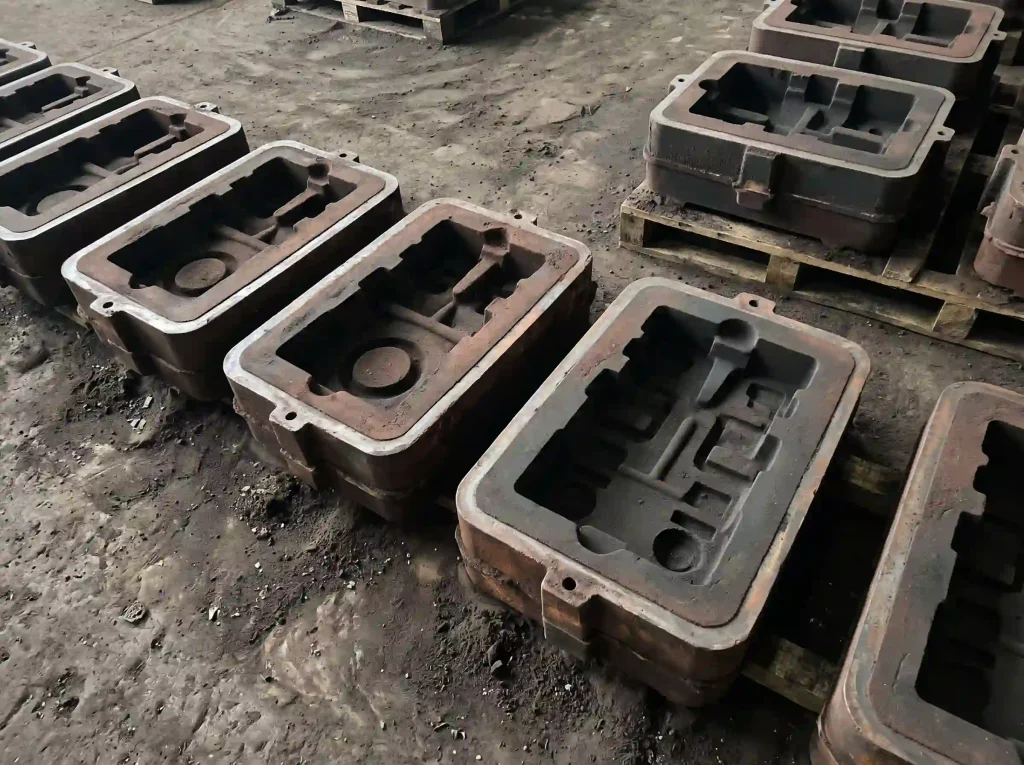
樹脂砂とは、単にシリカ砂に少量の液体化学樹脂と触媒を混ぜたものです。これらを混ぜ合わせると、樹脂が反応し、数分以内に緩い砂を硬く、石のような固い型へと硬化させます。
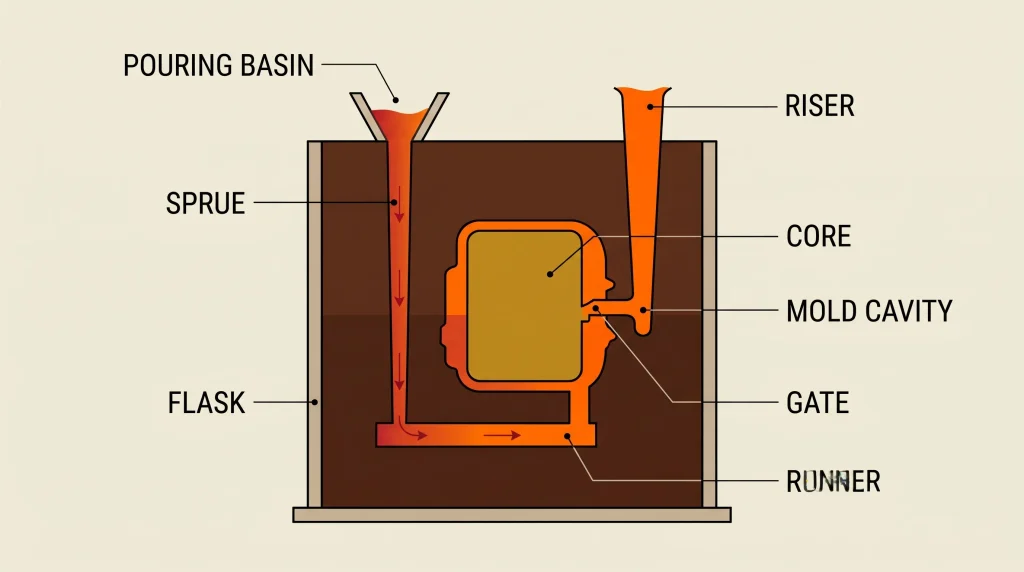
樹脂砂は、鋳型全体を作る際にも、内部の砂コアだけを作る際にも使用できます。この鋳型は強度が高いため、溶融した鉄や鋼を扱っても、ずれや破損が生じません。金属が冷却されると、注湯時の熱によって樹脂結合剤が分解されます。 砂は再び柔らかくなり、鋳物を型から容易に振り出し、注入口を切り取り、最終仕様に合わせて部品を機械加工することが可能になります。
樹脂砂型鋳造の工程(手順別解説)
1. 砂の混ぜ合わせ
乾燥したシリカまたはセラミック砂が連続ミキサーに投入される。適切な 砂型鋳造に使用される砂の種類 ここで重要なのは、原砂の品質が結合剤の性能に直接影響を与えるという点です。この機械は、約1%の合成樹脂と計量された量の触媒を注入し、数秒でそれらを混合することで、砂粒ひとつひとつに均一で薄いコーティングを施します。
2. 金型とコアの充填
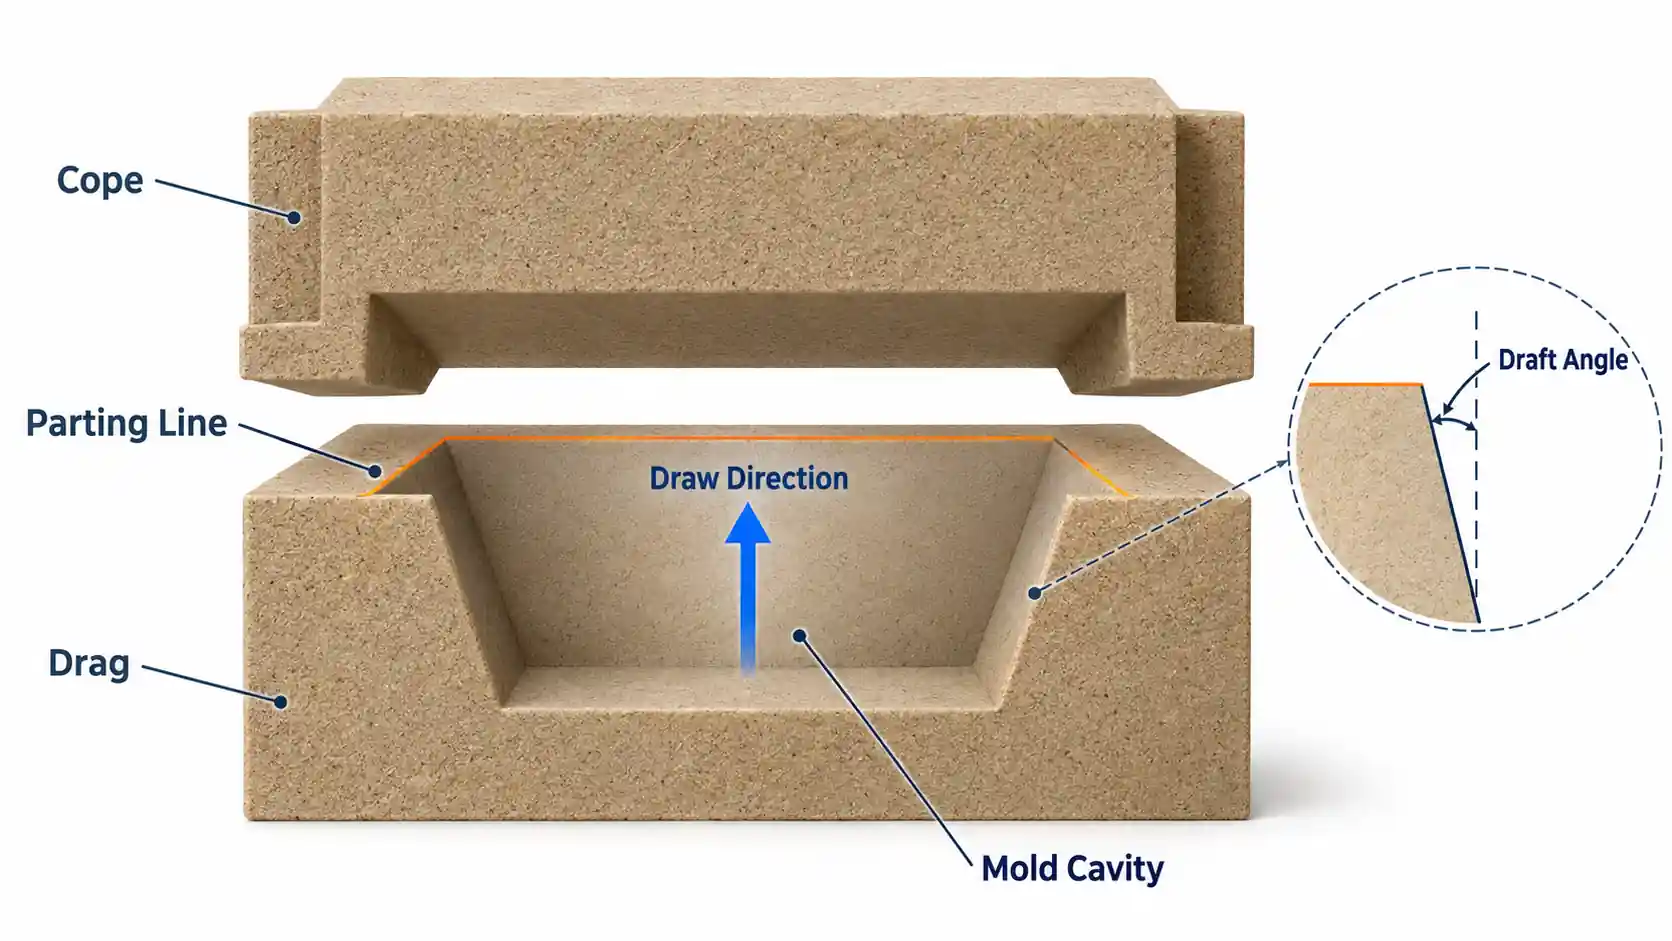
作業員は、木製、金属製、あるいは樹脂製の型枠の周囲に、混ぜたての砂を充填します。混ぜた砂は流動性が高いため、軽い振動や手作業での突き固めだけで、狭い隙間や深い窪みにもしっかりと詰め込むことができます。この強固な砂の結合は、 砂型鋳造における中子の製作、これにより、複雑なコアが高熱負荷下でもずれたり破損したりしないようにします。
3. 室温での硬化と剥離
このバインダーは室温で化学的に硬化します。15分から30分後、金型は十分な硬度に達し、エッジを欠けることなく安全に原型を取り出すことができます。その後、金型を放置して完全な強度に達するまで待ちます。
4. 耐火コーティングの塗布
作業員は、金型のキャビティやコアにアルコールベースのジルコンコーティングをスプレーまたは刷毛で塗布し、火をつけてキャリアを燃焼させて除去します。これにより、溶融金属が砂に焼き付くのを防ぐ、硬くて耐熱性のあるバリアが形成されます。
5. 組み立てと注入
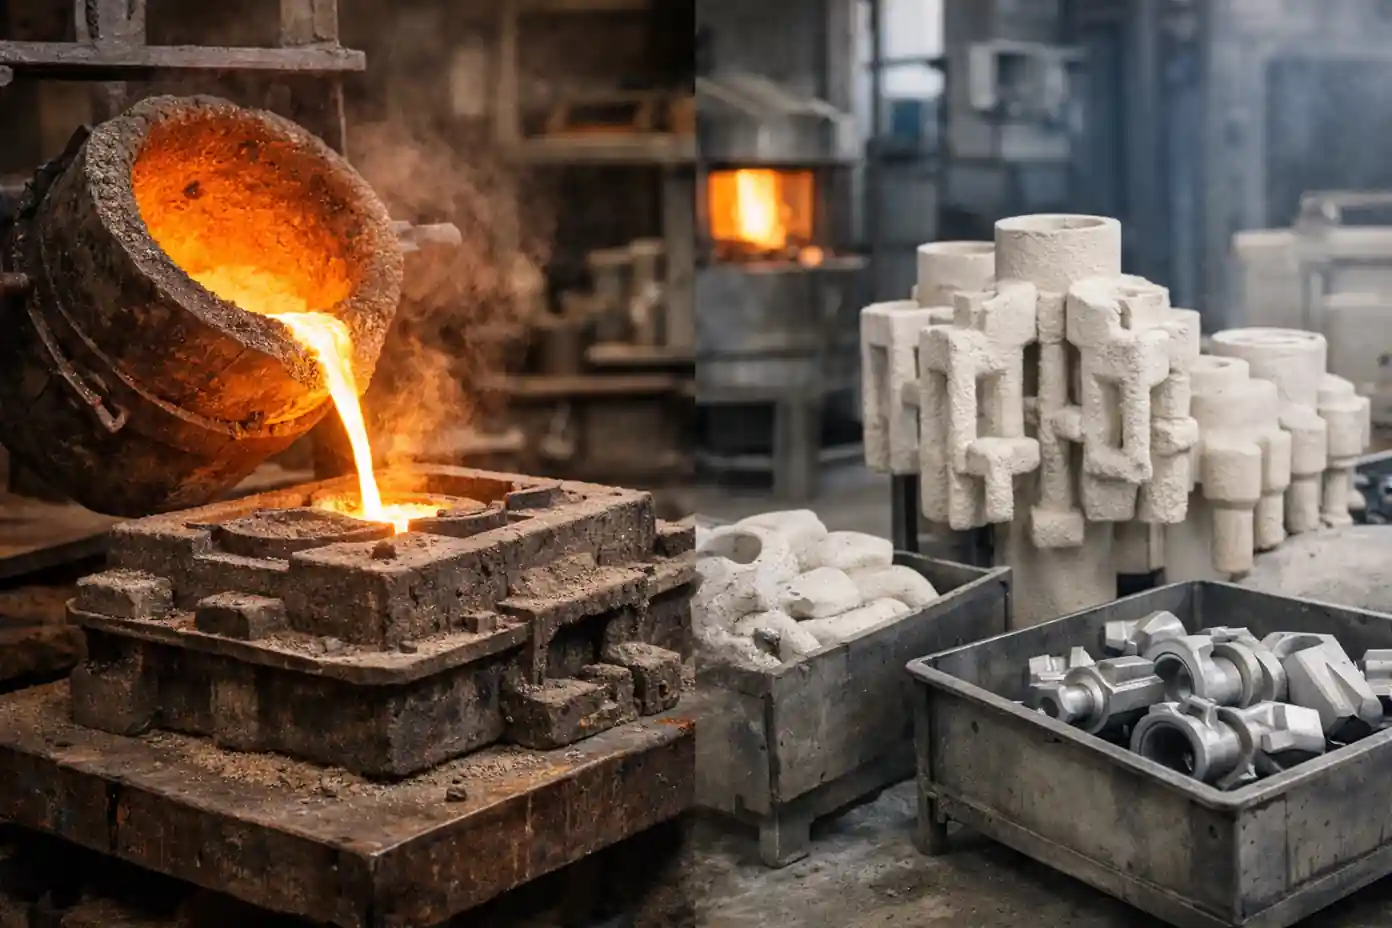
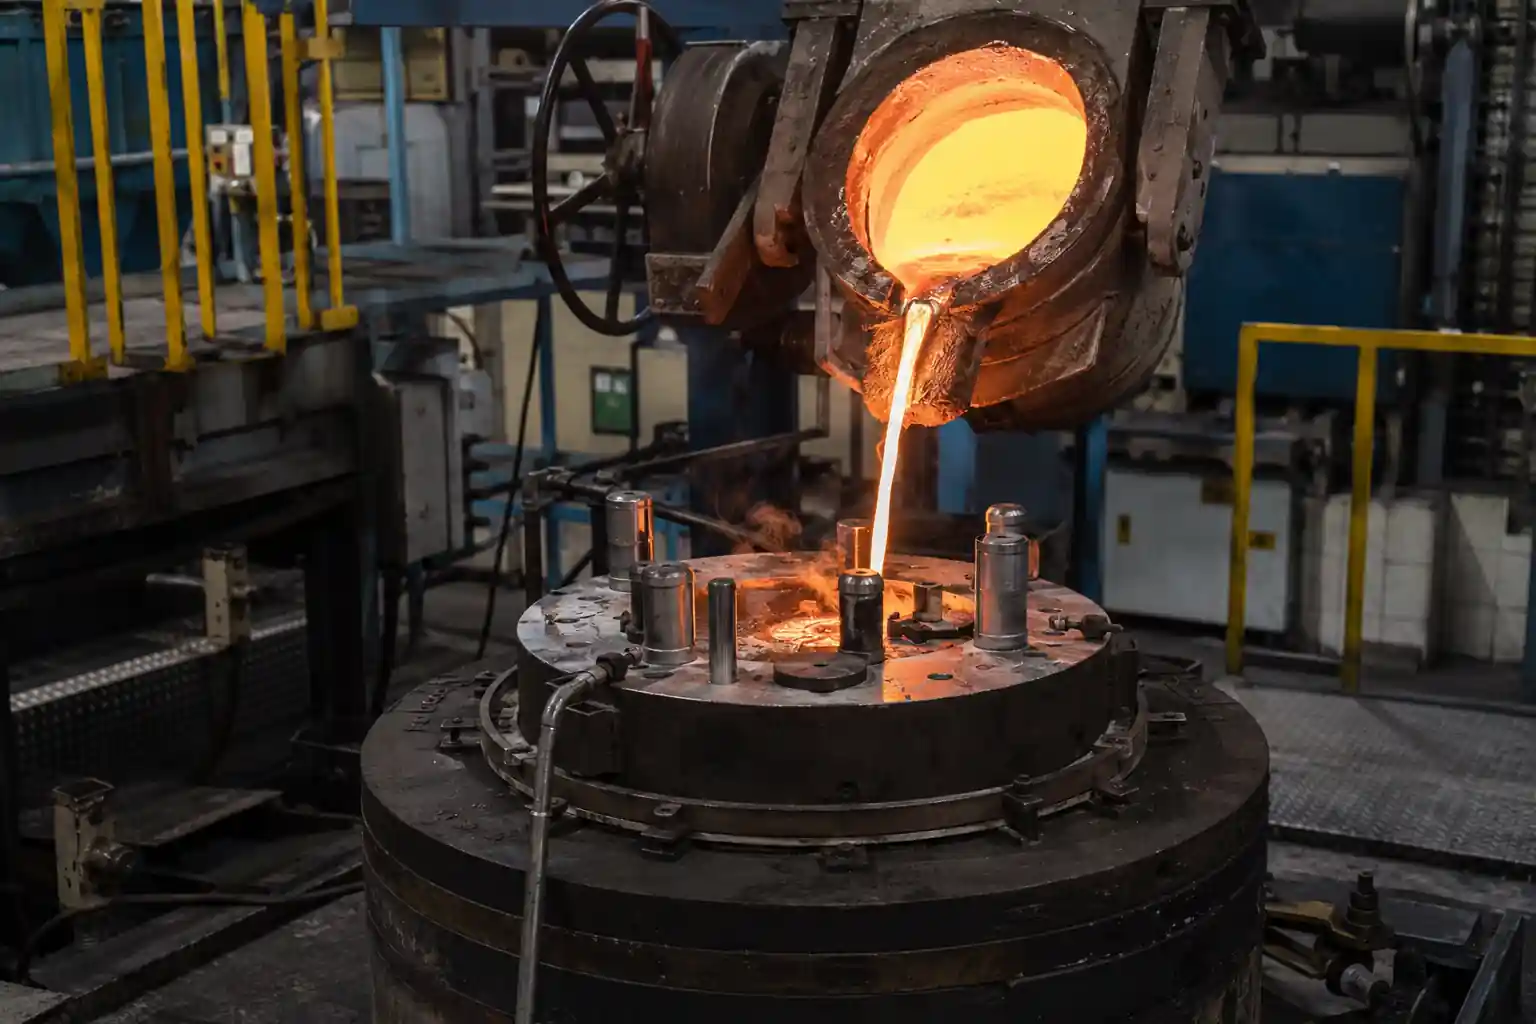
作業員は、型内の余分な砂を吹き飛ばし、内部コアをセットし、セラミックフィルターを配置した後、型の両半身をクランプで固定します。その後、温度を制御した溶融金属を型に滑らかに注ぎ込みます。
6. シェイクアウト、洗浄、および砂の回収
金属が冷却された後、シェイクアウト機が金型を振動させて砂を剥がし取ります。作業員はゲートを切断し、表面をショットブラスト処理してスケールを除去した後、使用済みの砂を機械式再生装置に通して古い樹脂を洗い流し、再利用します。
樹脂砂型鋳造の利点
- 寸法公差が厳しく、機械加工が少なくて済む: 金型は離型前に硬化するため、歪みが生じません。部品は常にISO 8062のCT8~CT10の公差範囲を満たしています。
- 滑らかな表面仕上げ: 微細な砂を基材とし、ジルコンをコーティングすることで、表面粗さはRa 12.5~25 μmとなり、標準的な生砂よりも滑らかです。
- ガス孔の数が少ない: 混練中に水を加えないため、蒸気や気泡の主な発生源を排除できます。
- 複雑なコアに対する高精度な解析: 高いコア強度が、複雑な内部オイル通路や深い穴、薄いリブを、たわみなく成形することを可能にします。
- 簡単なシェイクアウト: 樹脂バインダーは溶融金属の熱によって燃焼し尽くされるため、後処理の際に砂は簡単に崩れ落ちる。
樹脂砂型鋳造の限界
- 原材料費の高騰: 合成樹脂や酸触媒は、ベントナイト粘土や水に比べてかなり高価である。
- 臭気および排出物: 混合や注ぎ込みの作業では有機性揮発性物質(VOC)が発生するため、作業現場には専用の換気設備とスクラバーが必要となる。
- 砂の再生処理が必要: 新しい砂や樹脂は高価であるため、鋳造所は競争力を維持するために、機械式または熱式の再生ラインを稼働させなければならない。
- 生砂の品質に敏感: 粘土やほこりの含有量が多いと、余分な樹脂が吸収され、接着強度が低下します。
- 急速なガス放出: 高温の金属が樹脂に接触すると、樹脂は急速に分解してしまうため、ガスが素早く逃げられるよう、金型の通気口は十分な大きさでなければならない。
一般的なアプリケーション
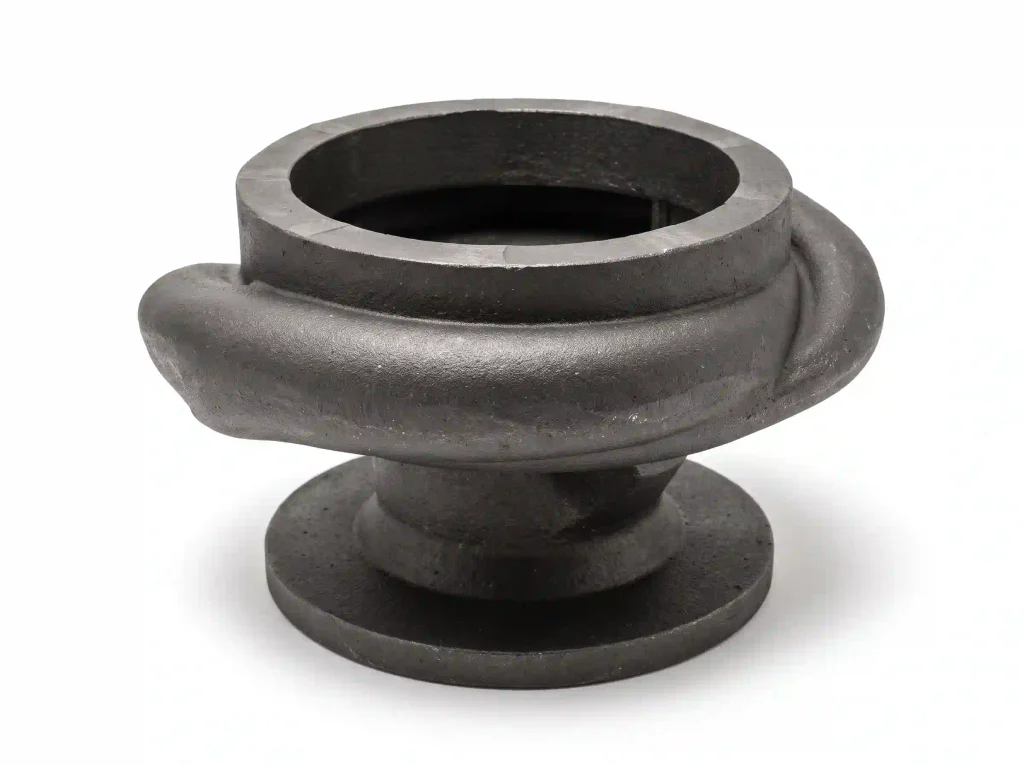
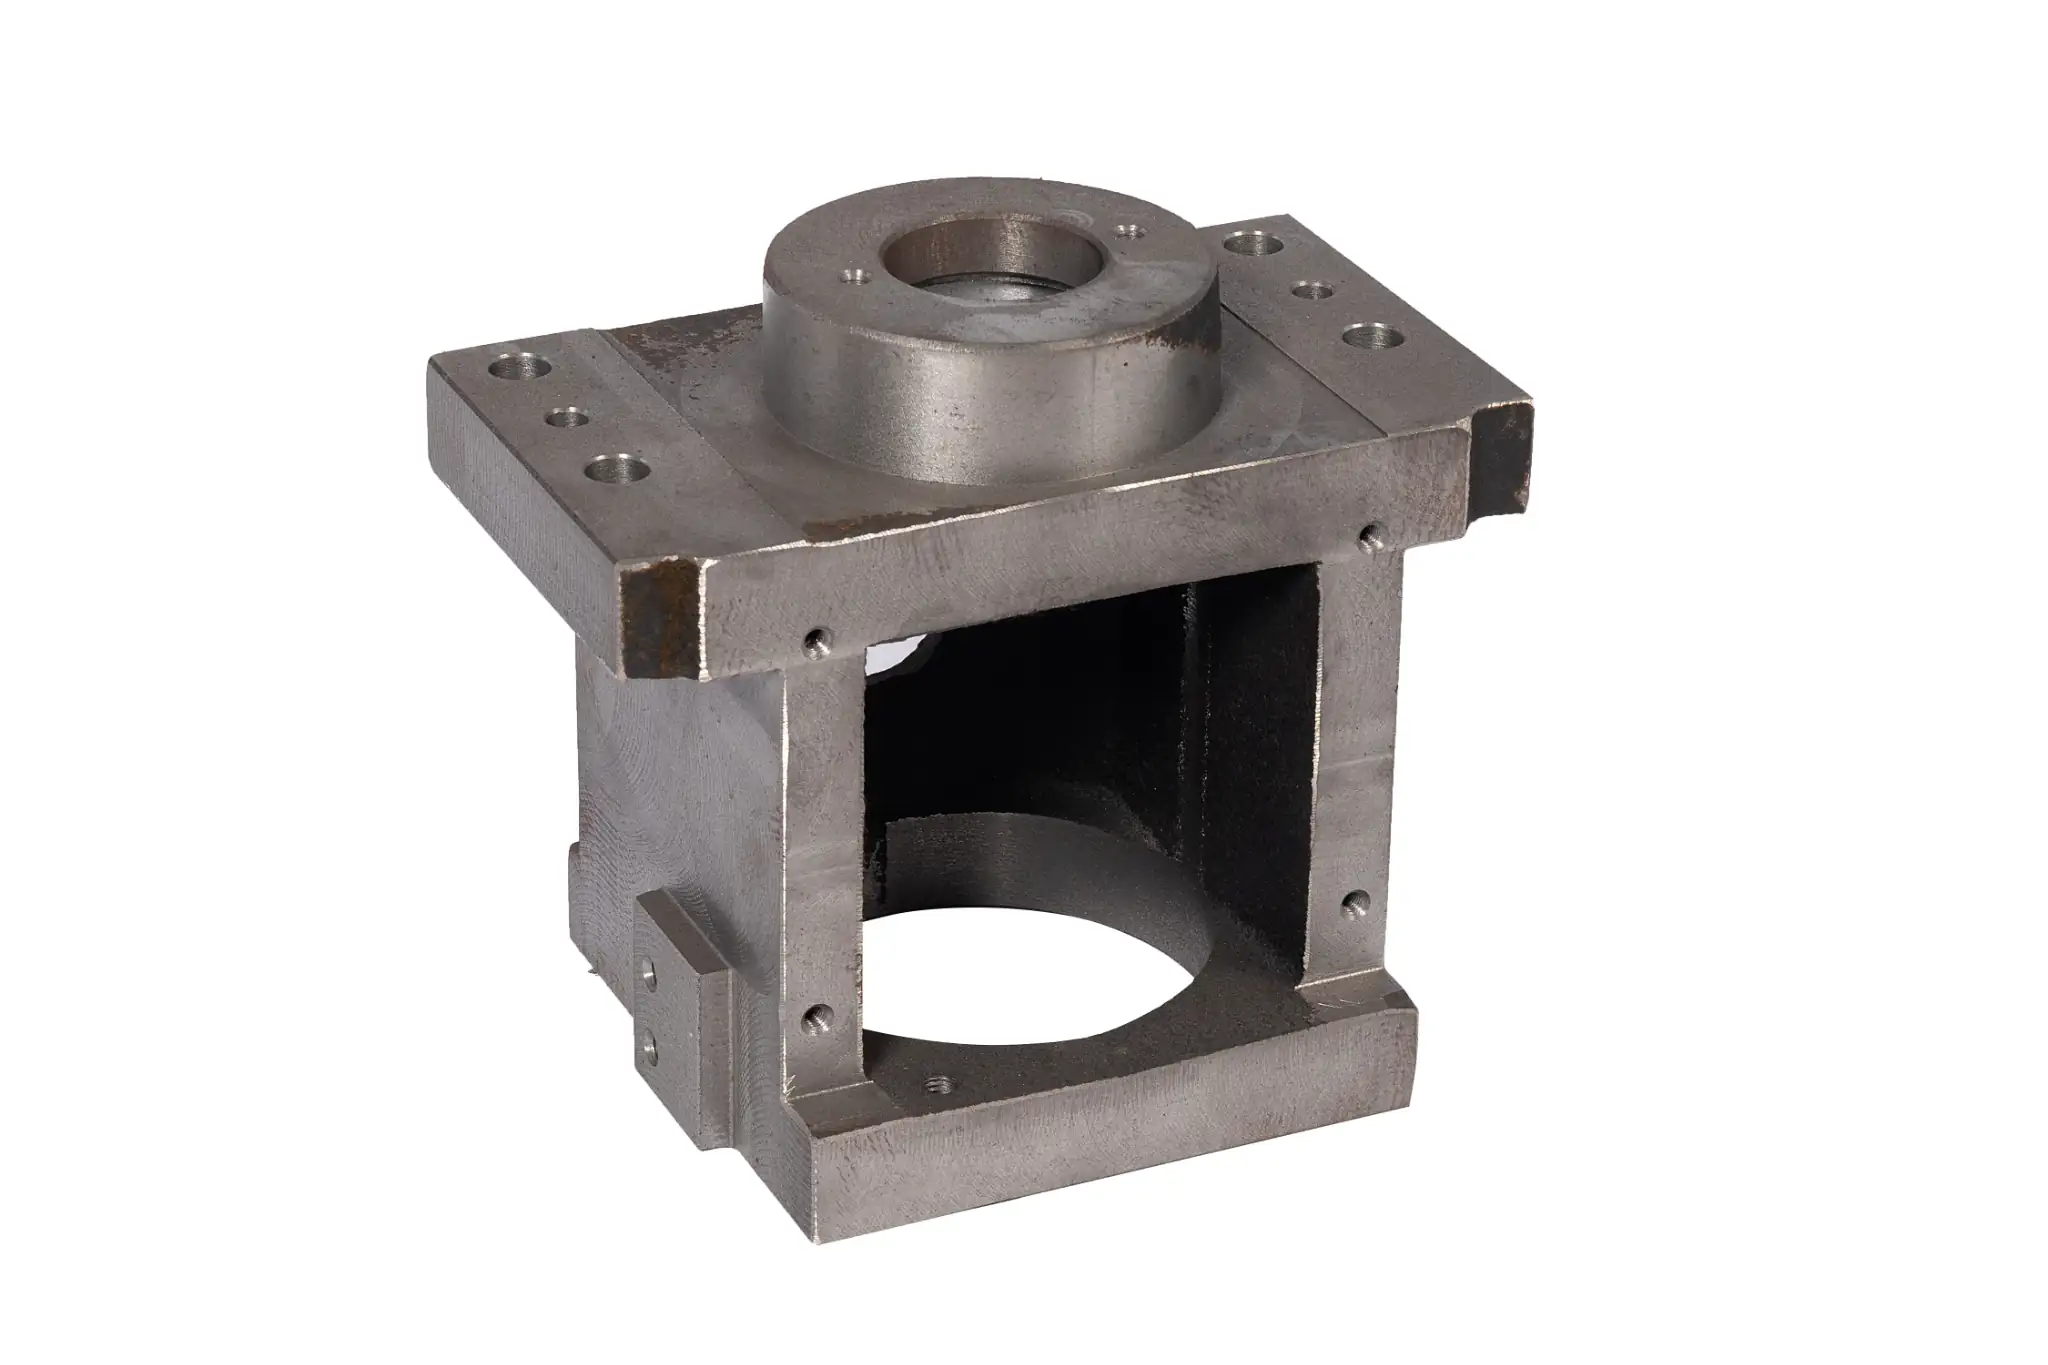
樹脂砂型鋳造は、高い剛性と低い不良率が必要な中~大型の構造用金属部品において、最も一般的な製造方法です:
- 工作機械: 寸法安定性と振動減衰が極めて重要なCNC工作機械のベッド、ブリッジコラム、クロスビーム、および作業台。
- ポンプとバルブ: 高圧バルブ本体、スラリーポンプのハウジング、水力タービンのインペラ、および以下から製造された大型配管継手 ダクタイル鋳鉄 または鋳鋼。
- 大型エンジン: ディーゼルエンジンのブロック、シリンダーヘッド、船舶用クランクケース、および風力タービンのハブ。
- 鉱山・重機: クラッシャーフレーム、ショベルのギアボックス、および大型カウンターウェイト。
よくある質問
Q1: 樹脂を適切に研磨するにはどうすればよいですか?
樹脂の粉塵を吸い込むと有害ですので、必ず防塵マスクとゴーグルを着用してください。まず、樹脂が完全に硬化したことを確認してください。そうしないと、サンドペーパーが詰まってしまいます。湿式研磨が最も効果的です。水は空気中の粉塵を捕らえ、熱によって表面が柔らかくなるのを防ぎます。 まず、粗いエッジには120~400番の紙やすりで研磨し、次に600~1000番の紙やすりで傷を滑らかにし、最後に1500~3000番の紙やすりで仕上げ、高光沢な表面が必要な場合はバフ研磨剤を使用してください。
Q2: 樹脂と砂を混ぜてもいいですか?
はい。鋳造工場では、砂に少量の樹脂を混ぜることで、堅牢な金属鋳型を作ります。建設現場では、エポキシ樹脂と粒度調整された砂を混ぜることで、工業用床やひび割れ補修用の高強度モルタルを作ります。手工芸では、アーティストが透明なエポキシ樹脂と色付き砂を混ぜて、ビーチの風景を表現します。 重要なルールとして、砂は完全に乾いている必要があります。少しでも水分があると、樹脂の硬化が妨げられてしまうからです。
Q3:樹脂砂とポリマー砂は同じものですか?
いいえ、それらはまったく異なる用途に使われます。樹脂砂は、砂と液体の化学樹脂を混合して作られる工業用鋳造材料で、1400°Cの溶融金属を流し込むために使用されます。 一方、ポリマーサンドは、屋外造園用に作られた乾燥した袋入り製品です。パティオの舗装石の隙間に掃き入れ、水を噴霧することで舗装石を固定します。
結論
樹脂砂型鋳造は、粗い生砂と高価な金属金型との間のギャップを埋めるものです。室温で砂を硬化させることで、長い金型製作リードタイムに縛られることなく、滑らかな表面、厳しい公差、そして高い設計の自由度を実現します。プロジェクトで重量のある構造部品や、寸法精度が要求される構造部品を扱う場合は、当社の 砂型鋳造サービス 当社のエンジニアリングおよび鋳造体制が、お客様の要件をどのように満たせるかをご確認ください。