砂型鋳造における鋳型配置は、鋳型モデルの製作、中子の組み立て、鋳型の位置合わせ、およびその後の機械加工に影響を与えます。 パーティングラインは鋳型の各セクションが接合する位置を示し、抜き勾配は引き抜き時に原型が砂から分離しやすくする役割を果たします。深いポケット、リブ、ボス、または機械加工面を持つ部品の場合、これらの設計上の選択は、局所的な肉厚、寸法基準、および機械加工余肉にも影響を及ぼします。
「ドラフト角」と「分型線」とは何ですか?
ドラフト角度
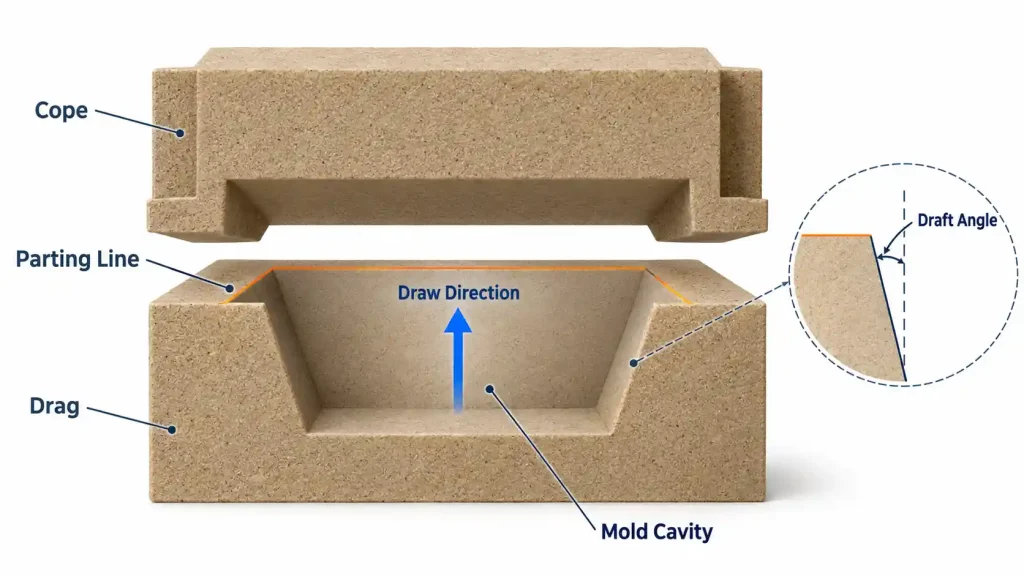
抜き角とは、抜き出し方向に対して型表面に付けられるテーパーのことである。このテーパーにより、型を取り出す際に、表面が砂から徐々に分離するようになる。
抜き勾配がない場合、直線状の壁面は、引き抜きストロークの大部分において金型と接触したままになることがあります。表面の粗さ、引き抜き時の位置ずれ、あるいは砂型の端部の支持が不十分な場合、引きずり、キャビティの損傷、角の破損を引き起こす可能性があります。抜き勾配を設けることで、原型が移動する際にクリアランスが確保されますが、その結果は依然として原型の状態や成形方法に左右されます。
従来の砂型鋳造では、鋳込みの前に原型を取り外します。その後、固化した鋳物は、振出し工程で砂から取り出されます。したがって、原型の取り外しは、永久金型から固化した鋳物を取り出す場合とは異なる条件を伴います。
パーティングライン
型分け面とは、隣接する金型セクション間の境界面のことです。一般的な水平型分けの2分割金型では、これはコープとドラッグの境界面となります。この境界面が鋳造面と交差する部分が、型分け線となります。
分割面と分割線は、それぞれ異なる形状をとります。例えば、高さの中央で分割された円柱の場合、分割面は平面であり、分割線は円形になることがあります。分割面が平面である場合、鋳物上に直線が必要となることはありません。
目に見える継ぎ目は、多くの場合、パーティングラインに沿って生じます。界面の隙間に形成される薄い余分な金属は「フラッシュ」と呼ばれ、金型セクション間の位置ずれによって生じる段差は「ミスマッチ」と呼ばれます。 米国鋳造協会:金属鋳造用語
砂型鋳造では、パーティングラインはどのように選定されるのでしょうか?
パターンは撤回できるか
パーティングラインの位置は、まず部品の形状によって決定されます。各金型セクションには、十分な引き抜き経路が必要です。側面のボス、裏向きの凹み、その他のアンダーカットは、その動きを妨げる可能性があります。
対称形状の場合、対称面はしばしば有用な出発点となります。複雑な筐体については、どの面を直接成形でき、どの面に別部品やコアが必要かを判断するために、さまざまな向きを検討する必要があります。
分割面を単一の平面に設定すると、一般的に型紙の作成や金型の組み立てが簡素化されます。段付きや曲面状の分割面は、より複雑な形状に対応できますが、その接合部の製造、位置決め、検査に手間がかかります。 SFSA:パーティングラインの設計指針
重要寸法はどのように形成されるのか
寸法は、1つの鋳型セクション内のみ、コープとドラッグにまたがって、あるいは鋳型表面と中子の間に形成される場合があります。それぞれの配置によって、ばらつきの要因が異なります。これらの関係は、仕様を定める際にも重要となります。 アルミニウム鋳造の公差.
例えば、鋳型の上型と下型によってそれぞれ一部が形成された鋳造後の円筒形断面を考えてみましょう。各セクション間の横方向の変位により、接合部に段差が生じる可能性があります。また、分割面を横切る高さ寸法については、組み立て時の隙間も結果に影響を与える可能性があります。
機械加工が必要な場合、鋳造公差を考慮した上で、最終的な形状を実現するために十分な肉厚が残されている必要があります。平均的な全体寸法のみを確認すると、局所的な材料不足を見落とす恐れがあります。
コアアセンブリと機能性表面
別れの取り決めでは、以下の者への面会権を確保する必要がある。 コアアセンブリ、位置決め、および金型を閉じる前の検査。メインパターンを引き抜きやすい位置に設定すると、コアの取り付けが困難になったり、金型を閉じる際に干渉が生じたりする可能性がある。
鋳造時の継ぎ目跡は、シール面、嵌合面、および目に見える部分における後工程の作業にも影響を及ぼします。鋳造状態のまま残される表面は、その形状および清浄度の要件を直接満たす必要があります。機械加工される表面には、許容範囲内の継ぎ目跡や寸法公差を取り除くのに十分な余肉が必要です。
したがって、パーティングラインの選定にあたっては、金型の引き抜き、中子の組み立て、寸法管理、および機械加工の要件を比較検討する必要があります。
砂型鋳造における一般的なドラフト角はどれくらいですか?
外面、深いポケット、狭いリブの間には、それぞれ異なる抜き条件があります。そのため、1つの部品に複数の抜き勾配が用いられることがあります。
以下の数値は、公表されている鋼鋳造設計指針における一般的な推奨値です:
| 成形工程 | 主な機能 | 豊富な資金力 |
|---|---|---|
| グリーンサンド — 手作業による鋳型作成 | 1.5° | 2.0° |
| グリーンサンド — 自動成形 | 1.0° | 1.5° |
| 焼成不要成形およびシェル成形 | 1.0° | 1.5° |
出典: SFSA 補足資料 3:鋼鋳物の寸法特性、表 2.1. これらの推奨事項は鋼鋳物に関するものであり、アルミニウム砂型鋳物やその他のプロジェクトに対する普遍的な要件として扱うべきではありません。
ドラフト指名にはどのような条件が影響するのでしょうか?
「引き込み深さ」とは、表面が引き込み方向に沿って延びる距離のことです。深さのある形状ほど接触経路が長くなるため、パターンの位置ずれや局所的な摩擦の影響が大きくなります。
狭い窪みや間隔の狭いリブがあると、形状の間に薄い砂の層が残ることがあります。こうした部分の支持条件は、開放された外面のそれとは異なります。また、型に傷、継ぎ目、コーティングの損傷、摩耗がある場合も、同じ公称角度であっても、引き抜き結果に違いが生じることがあります。
特定の箇所で繰り返し損傷が発生する場合は、その箇所の形状や引き抜き方向を検証する必要があります。全体的な抜き勾配を大きくしても、根本的な原因を取り除かない限り、部品の形状が変化してしまう可能性があります。
「標準喫水」と「最小喫水」とはどういう意味ですか?
設計ガイドに記載されている標準値、鋳造工場の社内規定、および特定の形状に使用される最小角度は、それぞれ異なる目的を持っています。
標準値は、設計の指針となります。社内規定には通常、特定の金型材料、成形設備、および生産実績が反映されています。各部品の抜き勾配を小さくできるかどうかは、その部品の実際の抜き出し性能によって決まります。
一部の形状は、中子を用いて形成することができ、それによって主鋳型における抜き勾配への依存度を変えることができます。しかし、中子には依然として製造、配置、および取り外しの工程が必要です。また、従来の中子箱では、開口部の配置や中子の取り出し条件も形状を制限する要因となります。
単に角度を大きくすればいいのでは?
角度を大きくすると、引き抜きクリアランスがより早く確保できますが、その一方で、形状の高さ方向に沿ったプロファイルの変化も大きくなります。
高さのあるハウジングの壁面では、その変更によって組立クリアランスが不足する可能性があります。薄肉構造の場合、内側と外側のテーパーの比率によって、最小肉厚が変化する可能性があります。機械加工面では、切削経路に沿った切削余量が変化します。適切な角度は、成形条件と完成品の形状の両方を満たすものでなければなりません。
ドラフト角はどのように計算するのですか?
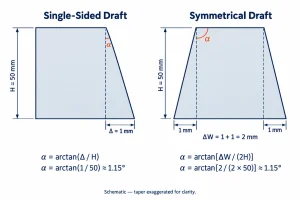
高さとオフセットから角度を計算する
直線状で片側のみにテーパーが施された面の場合:
α = arctan(Δ ÷ H)
場所:
- α がドラフト角です。
- H これは、引き抜き方向に沿って測定された高さです。
- Δ その曲面の両端間の横方向のオフセットです。
引き抜き高さを50 mm、片側の横方向オフセットを1 mmと仮定すると:
α = arctan(1 ÷ 50) ≈ 1.15°
電卓を使用する際は、逆正接の計算結果が度単位で表示されていることを確認してください。この例は幾何学的角度を定義するものであり、推奨されるプロセス設定ではありません。
両側の対称ドラフトの計算
互いに向き合う2つの面に等しく対称な抜き勾配が設けられている場合、総幅の差には両側の変化分が含まれます。
各辺の角度は次のとおりです:
α = arctan[総幅の差 ÷ (2 × H)]
たとえば、高さ50 mmの範囲で幅が2 mm変化する場合、各側面が1 mmずつ寄与することになります。各側面の抜き勾配は約1.15°です。
片側だけが先細りになっている場合や、両側の角度が異なる場合は、それぞれ個別に計算する必要があります。全幅の差を2で割っただけでは、そのような形状を正しく表現することはできません。
既知の角度から寸法変化を計算する
角度と高さがわかっている場合、片側のオフセットは次のようになります:
Δ = H × tan α
高さ50 mm、抜き勾配1°の場合:
Δ = 50 × tan 1° ≈ 0.87 mm
同じ角度において、高さが大きい形状ほど、横方向の変化も大きくなります。この計算は、端部の寸法、組立クリアランス、および加工余量の評価に役立ちます。
ドラフトは壁厚や加工にどのような影響を与えるのか?
ハウジングの肉厚は、内面と外面の両方に依存します。外面の断面形状が一方の端に向かって広がり、内面の断面形状が変化しない場合、その端の肉厚は厚くなります。逆に、異なる配置を採用することで、その部分の断面を薄くすることも可能です。
リブも同様の挙動を示します。リブの先端部と根元部の厚さは、ドラフトの影響により異なる場合がありますが、先細りのリブと根元フィレットが組み合わさると、局所的に断面が厚くなる場合があります。したがって、断面チェックでは、1つの公称肉厚だけでなく、異なる高さについて確認を行う必要があります。
設計された肉厚が、後で機械加工によって垂直面になる場合は、鋳造後の完全な形状と仕上げ後の形状との間の距離も確認する必要があります。一方の端には十分な余材がある一方で、もう一方の端は完全に仕上げられない場合があります。この点については、全体的な寸法、肉厚、および基準面と整合させる必要があります。 砂型鋳造設計.
パーティングラインとその表面の痕跡をどのように軽減できるか?
別れの儀式の簡素化
パーティングラインの複雑さを軽減するには、まず型枠の分割面と抜き出し経路から見直す必要があります。形状上可能な場合は、不要な段差や方向転換、余分な型枠部品を取り除くことで、位置決め、洗浄、検査の作業を簡素化できます。
しかし、単一平面配置を無理に採用すると、アンダーカットや肉薄部分が生じたり、他の箇所で抜き出しが困難になったりする恐れがあります。比較を行う際は、目に見える線の長さだけでなく、成形プロセス全体を網羅する必要があります。
フラッシュとミスマッチの見分け方
フラッシュやミスマッチは、同じパーティングライン付近で発生することがありますが、それぞれ異なる確認作業が必要です。
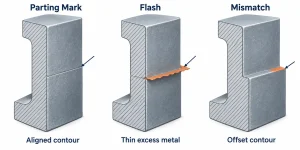
| 鋳造面の状態 | 主な確認事項 |
|---|---|
| 継ぎ目沿いの余分な金属を削り取る | インターフェースギャップ、分型面の損傷、注湯時の金型拘束 |
| 接合部の両側にあるプロファイル間の段差 | 部品の位置決め、鋳型の状態、コープとドラッグの位置合わせ |
| ある箇所に不規則な窪みや突起が繰り返し見られる | 局所的な型面状態、砂による損傷、金型閉合時の干渉 |
界面に砂が散在していたり、位置決め部品が摩耗していたり、金型表面の一部が押しつぶされていたりすると、組み立てに支障をきたす可能性があります。鋳造欠陥を対応する原型、金型、および位置決め部と関連づけることで、問題の原因を特定しやすくなります。
洗浄や機械加工によって何が除去できるのでしょうか?
切削や研削により、バリや局所的な余分な金属を取り除くことができます。鋳造状態のままの表面については、清掃した箇所についても、凹み、形状の不連続、あるいは壁厚の過度な薄化がないか確認する必要があります。
シール面、軸受界面、および精密取り付け面は、一般的に、規定された寸法や表面要件を満たすように機械加工されます。機械加工により、許容される材料余裕の範囲内で分割痕を取り除くことは可能です。しかし、金型の不整合によってすでに欠損している材料を補うことはできません。
受入要件は製造工程にも影響を及ぼします。「バリ取り」は主に洗浄の結果を規定するものです。一方、「目に見える型割れ跡がないこと」は、型割れ位置、鋳造状態、およびその後の機械加工や仕上げに関わるため、これとは異なる作業範囲を表しています。
結論
抜き勾配と分型線は、パターンの抜き出し、金型の位置合わせ、および加工条件に共同で影響を及ぼします。分型配置を決定する際には、抜き出し経路、コアアセンブリ、および重要寸法を考慮する必要があります。抜き勾配の選定には、成形条件と、それによる形状の変化の評価が必要です。 パーティングライン付近のバリや位置ずれは、その修正が設計、金型組立、あるいは洗浄のいずれで行うべきかを決定する前に、個別に特定する必要があります。
アルミニウムの砂型鋳造プロジェクトについては、2D図面、3Dモデル、合金仕様、および重要な機械加工要件をMinHeまでお送りください。 お問い合わせ 分離条件、ドラフト角、肉厚の配分、および加工面について協議する。