A disposição do molde na fundição em areia afeta a construção do modelo, a montagem do núcleo, o alinhamento do molde e a maquinagem subsequente. A linha de separação marca o ponto de união das secções do molde, enquanto os ângulos de desbaste ajudam o modelo a separar-se da areia durante a retirada. No caso de peças com cavidades profundas, nervuras, saliências ou interfaces maquinadas, estas escolhas de conceção também afetam a espessura local das paredes, as referências dimensionais e a margem de usinagem.
O que são ângulos de inclinação e linhas de divisão?
Ângulo de inclinação
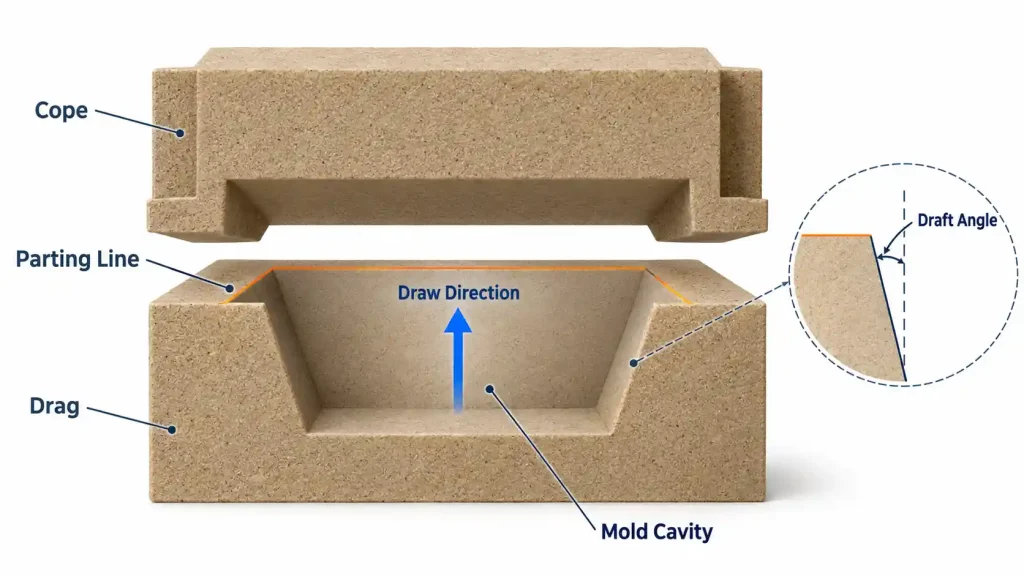
O ângulo de descoadamento é o afunilamento aplicado à superfície de um modelo em relação à direção de retirada. Este afunilamento permite que a superfície se separe progressivamente da areia à medida que o modelo é retirado.
Sem inclinação de desmoldagem, uma parede reta pode permanecer em contacto com o molde durante grande parte do curso de retirada. A rugosidade da superfície, o desalinhamento durante a retirada ou as arestas de areia mal apoiadas podem causar atrito, danos na cavidade e cantos partidos. A inclinação de desmoldagem cria uma folga à medida que o modelo se move, embora o resultado continue a depender do estado do modelo e das práticas de moldagem.
Na fundição em areia convencional, o modelo é removido antes do vazamento. A peça fundida solidificada é posteriormente separada da areia durante a desmoldagem por agitação. A remoção do modelo envolve, portanto, condições diferentes das necessárias para retirar uma peça fundida solidificada de um molde metálico permanente.
Linha de separação
A superfície de separação é a interface entre as secções adjacentes do molde. Num molde típico de duas partes, com separação horizontal, trata-se da interface entre a parte superior e a parte inferior. No ponto em que esta interface se cruza com a superfície de fundição, forma-se a linha de separação.
A superfície de separação e a linha de separação descrevem geometrias diferentes. Por exemplo, um cilindro dividido na sua altura média pode ter uma superfície de separação plana e uma linha de separação circular. Uma superfície de separação plana não requer uma linha reta na peça fundida.
Uma costura visível segue frequentemente a linha de separação. O excesso de metal fino que se forma numa fenda na interface denomina-se «flash», enquanto um degrau causado pelo desalinhamento entre as secções do molde se denomina «mismatch». Sociedade Americana de Fundição: Termos de fundição de metais
Como é selecionada a linha de separação na fundição em areia?
Se o padrão pode ser retirado
A localização da linha de separação é, em primeiro lugar, determinada pela geometria da peça. Cada secção do molde necessita de um percurso de retirada desobstruído. Saliências laterais, recantos voltados para o lado oposto e outros recortes podem obstruir esse movimento.
No caso de uma peça simétrica, o plano de simetria constitui frequentemente um ponto de partida útil. No caso de uma estrutura complexa, é necessário analisar diferentes orientações para determinar quais as superfícies que podem ser moldadas diretamente e quais as que requerem peças soltas ou núcleos.
A linha de separação num único plano simplifica, em geral, a construção do padrão e a montagem do molde. As superfícies de separação escalonadas ou contornadas permitem formas mais complexas, mas aumentam o trabalho de fabrico, posicionamento e inspeção da interface. SFSA: Orientações para a conceção da linha de separação
Como se formam as dimensões críticas
Uma dimensão pode ser formada inteiramente dentro de uma secção do molde, abrangendo a parte superior e a parte inferior, ou entre uma superfície do molde e um núcleo. Cada disposição apresenta diferentes fontes de variação. Estas relações também são importantes na especificação tolerâncias na fundição de alumínio.
Por exemplo, considere um perfil cilíndrico tal como foi fundido, formado em parte pela forma superior e em parte pela forma inferior. O deslocamento lateral entre as secções pode criar um degrau na junção. No caso de uma dimensão de altura que atravesse a interface de separação, uma folga de montagem também pode afetar o resultado.
Nos casos em que seja necessária a usinagem, deve permanecer material suficiente após as variações da fundição para se obter a geometria final. A verificação apenas de uma dimensão média global pode fazer com que se ignore uma falta local de material.
Montagem do núcleo e superfícies funcionais
O acordo de separação deve prever o acesso a conjunto do núcleo, posicionamento e inspeção antes do fecho do molde. Uma localização que facilite a retirada do modelo principal pode dificultar a instalação do núcleo ou causar interferências durante o fecho.
As marcas de junção também afetam os trabalhos subsequentes nas faces de vedação, nas superfícies de contacto e nas áreas visíveis. As superfícies deixadas tal como foram fundidas devem cumprir diretamente os requisitos de perfil e limpeza. As superfícies maquinadas necessitam de material em excesso suficiente para remover marcas de junção aceitáveis e variações dimensionais.
A seleção da linha de separação implica, portanto, comparar a retirada do molde, a montagem do núcleo, o controlo dimensional e os requisitos de maquinagem.
Quais são os ângulos de descoadamento típicos na fundição em areia?
As superfícies externas, as cavidades profundas e os espaços estreitos entre as nervuras apresentam condições de desmoldagem diferentes. Por conseguinte, uma única peça pode necessitar de vários ângulos de desmoldagem.
Os valores a seguir são recomendações típicas extraídas de orientações publicadas sobre a conceção de peças fundidas de aço:
| Processo de moldagem | Principais funcionalidades | Bolsos fundos |
|---|---|---|
| Areia verde — moldagem manual | 1,5° | 2,0° |
| Areia verde — moldagem automatizada | 1,0° | 1,5° |
| Moldagem sem cozedura e moldagem em concha | 1,0° | 1,5° |
Fonte: Suplemento 3 da SFSA: Capacidades dimensionais das peças fundidas de aço, Tabela 2.1. Estas recomendações dizem respeito a peças fundidas de aço e não devem ser consideradas como requisitos universais para peças fundidas de alumínio em areia ou outros projetos.
Que fatores influenciam a escolha no draft?
A profundidade de deslocamento é a distância que uma superfície se estende ao longo da direção de retirada. As características mais profundas têm um percurso de contacto mais longo, o que torna o desalinhamento do padrão e o atrito local mais significativos.
Os recessos estreitos e as nervuras muito próximas umas das outras podem deixar pequenas camadas de areia entre os elementos. As condições de apoio destes diferem das de uma superfície externa aberta. Arranhões, juntas, revestimentos danificados e desgaste no modelo também podem produzir resultados de retirada diferentes, mesmo com o mesmo ângulo nominal.
Quando se verificam danos repetidos num mesmo local, é necessário analisar o padrão local da superfície e o movimento de retração. Aumentar o ângulo de inclinação em toda a peça pode alterar o perfil da peça sem eliminar a causa original.
O que significam as expressões «calado normal» e «calado mínimo»?
Um valor típico num guia de conceção, uma regra interna da fundição e o ângulo mínimo utilizado numa característica específica têm finalidades diferentes.
Os valores típicos constituem um ponto de partida para o projeto. As regras internas refletem, normalmente, materiais específicos, equipamento de moldagem e experiência de produção. A possibilidade de uma peça utilizar um ângulo de desmoldagem menor depende do seu desempenho real na retirada do molde.
Algumas características podem ser moldadas com núcleos, alterando a sua dependência do ângulo de descoadamento no modelo principal. No entanto, os núcleos continuam a exigir fabrico, posicionamento e remoção. Com as caixas de núcleos convencionais, a disposição das aberturas e as condições de extração dos núcleos também limitam a geometria.
Porque não aumentar simplesmente o ângulo?
Um ângulo maior permite obter mais rapidamente a folga de retirada, mas também provoca uma variação mais acentuada no perfil ao longo da altura da peça.
Numa parede alta da caixa, essa alteração pode reduzir a folga de montagem. Numa estrutura de paredes finas, a relação entre os afunilamentos interno e externo pode alterar a espessura mínima da parede. Numa superfície maquinada, altera a quantidade de material a remover ao longo do percurso de corte. Um ângulo adequado deve ter em conta tanto as condições de moldagem como a geometria da peça acabada.
Como se calcula o ângulo de inclinação?
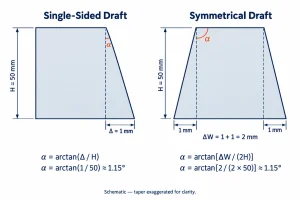
Cálculo do ângulo a partir da altura e do desvio
Para uma superfície reta, cónica de um só lado:
α = arctan(Δ ÷ H)
Onde:
- α é o ângulo de inclinação.
- H é a altura medida ao longo da direção de retirada.
- Δ é o deslocamento lateral entre as duas extremidades dessa superfície.
Suponha que a altura de embutimento seja de 50 mm e que o desvio lateral num único lado seja de 1 mm:
α = arctan(1 ÷ 50) ≈ 1,15°
Ao utilizar uma calculadora, verifique se o resultado da tangente inversa está expresso em graus. Este exemplo serve para determinar um ângulo geométrico; não se trata de uma configuração recomendada para o processo.
Cálculo do ângulo de inclinação simétrico em ambos os lados
Se duas superfícies opostas tiverem um ângulo de inclinação igual e simétrico, a diferença total de largura inclui a variação em ambos os lados.
O ângulo de cada lado é:
α = arctan[Diferença total de largura ÷ (2 × H)]
Por exemplo, se a largura variar 2 mm ao longo de uma altura de 50 mm, cada lado contribui com 1 mm. O ângulo de desbaste em cada lado é de aproximadamente 1,15°.
Se apenas um dos lados for cónico, ou se os dois lados tiverem ângulos diferentes, estes devem ser calculados separadamente. Dividir a diferença total de largura por dois não permitiria descrever corretamente essas geometrias.
Cálculo da variação dimensional a partir de um ângulo conhecido
Se o ângulo e a altura forem conhecidos, o desvio de um único lado é:
Δ = H × tan α
Para uma altura de 50 mm e um ângulo de desbaste de 1°:
Δ = 50 × tan 1° ≈ 0,87 mm
No mesmo ângulo, um elemento mais alto produz uma variação lateral maior. Este cálculo ajuda a avaliar as dimensões finais, as folgas de montagem e a margem de usinagem.
De que forma o rascunho afeta a espessura da parede e a maquinagem?
A espessura da parede do invólucro depende tanto da superfície interna como da externa. Se o perfil externo se alargar numa das extremidades, enquanto o perfil interno se mantiver inalterado, a parede torna-se mais espessa nessa extremidade. Uma disposição diferente pode, em vez disso, reduzir a secção local.
As nervuras comportam-se de forma semelhante. As espessuras na ponta e na raiz podem variar devido ao ângulo de inclinação, enquanto a combinação de uma nervura cónica com um filete na raiz pode criar uma secção localmente mais espessa. Por conseguinte, as verificações da secção têm de abranger diferentes alturas, em vez de se limitarem a uma única espessura nominal da parede.
Se uma parede esboçada vier a ser posteriormente maquinada para formar uma superfície vertical, a distância entre o perfil fundido completo e o perfil acabado também deve ser verificada. Uma das extremidades pode apresentar material em excesso, enquanto a outra pode não ser possível de limpar totalmente. Isto tem de ser coordenado com as dimensões, as paredes e os planos de referência no conjunto conceção de fundição em areia.
Como é que se podem reduzir as linhas de separação e as marcas que deixam na superfície?
Simplificar os trâmites da separação
A redução da complexidade da linha de separação começa pelas secções do molde e pelos percursos de retirada. Sempre que a geometria o permitir, a eliminação de degraus desnecessários, mudanças de direção e peças adicionais do molde pode simplificar a localização, a limpeza e a inspeção.
No entanto, impor uma disposição num único plano pode dar origem a recortes, secções de areia finas ou dificuldades na remoção noutros pontos. A comparação deve abranger todo o processo de moldagem, em vez de se limitar apenas ao comprimento da linha visível.
Distinguir o «flash» da «incompatibilidade»
Podem ocorrer saliências e desalinhamentos junto à mesma linha de separação, mas exigem verificações diferentes.
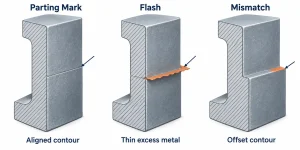
| Condição da superfície da peça fundida | Principais aspetos a verificar |
|---|---|
| Afinar o excesso de metal ao longo da junta | Espaço na interface, superfícies de separação danificadas, restrição do molde durante o vazamento |
| Um degrau entre perfis situados em lados opostos da junta | Localização dos componentes, estado do molde, alinhamento da parte superior e da parte inferior do molde |
| Depressões ou saliências irregulares repetidas num único local | Condições do modelo local, danos causados pela areia, interferências durante o fecho do molde |
A areia solta na interface, os componentes de posicionamento desgastados e as superfícies do molde localmente amassadas podem afetar a montagem. Estabelecer a relação entre o defeito da peça fundida e o modelo, o molde e os elementos de posicionamento correspondentes ajuda a identificar a origem do problema.
O que é que a limpeza e a usinagem conseguem remover?
O corte e o esmerilamento permitem remover rebarbas e excessos locais de metal. Nas superfícies deixadas tal como foram fundidas, a área limpa também deve ser examinada para detetar depressões, perfis descontínuos ou afilamento excessivo das paredes.
As faces de vedação, as interfaces dos rolamentos e as superfícies de montagem de precisão são geralmente maquinadas para estabelecer as suas dimensões especificadas e os requisitos de superfície. A maquinagem pode remover marcas de corte dentro da margem de material disponível. Não pode, contudo, substituir o material já em falta devido a um desalinhamento do molde.
Os requisitos de aceitação também influenciam o processo de fabrico. «Remover rebarbas» define, principalmente, um resultado de limpeza. «Sem marcas de separação visíveis» envolve a localização da separação, as condições de fundição e a maquinagem ou acabamento subsequentes, pelo que representa um âmbito de trabalho diferente.
Conclusão
Os ângulos de inclinação e as linhas de separação influenciam, em conjunto, a retirada do modelo, o alinhamento do molde e as condições de maquinagem. A disposição das linhas de separação deve ter em conta os percursos de retirada, a montagem do núcleo e as dimensões críticas. A seleção da inclinação requer uma avaliação das condições de moldagem e das alterações de perfil daí resultantes. As rebarbas e os desalinhamentos junto à linha de separação devem ser identificados separadamente antes de se decidir se a correção deve ser feita ao nível do projeto, da montagem do molde ou da limpeza.
Para um projeto de fundição em areia de alumínio, envie à MinHe os seus desenhos 2D, o modelo 3D, as especificações da liga e os requisitos críticos de maquinagem. Contactar-nos para discutir o esquema de separação, os ângulos de esboço, a distribuição das paredes e as superfícies maquinadas.