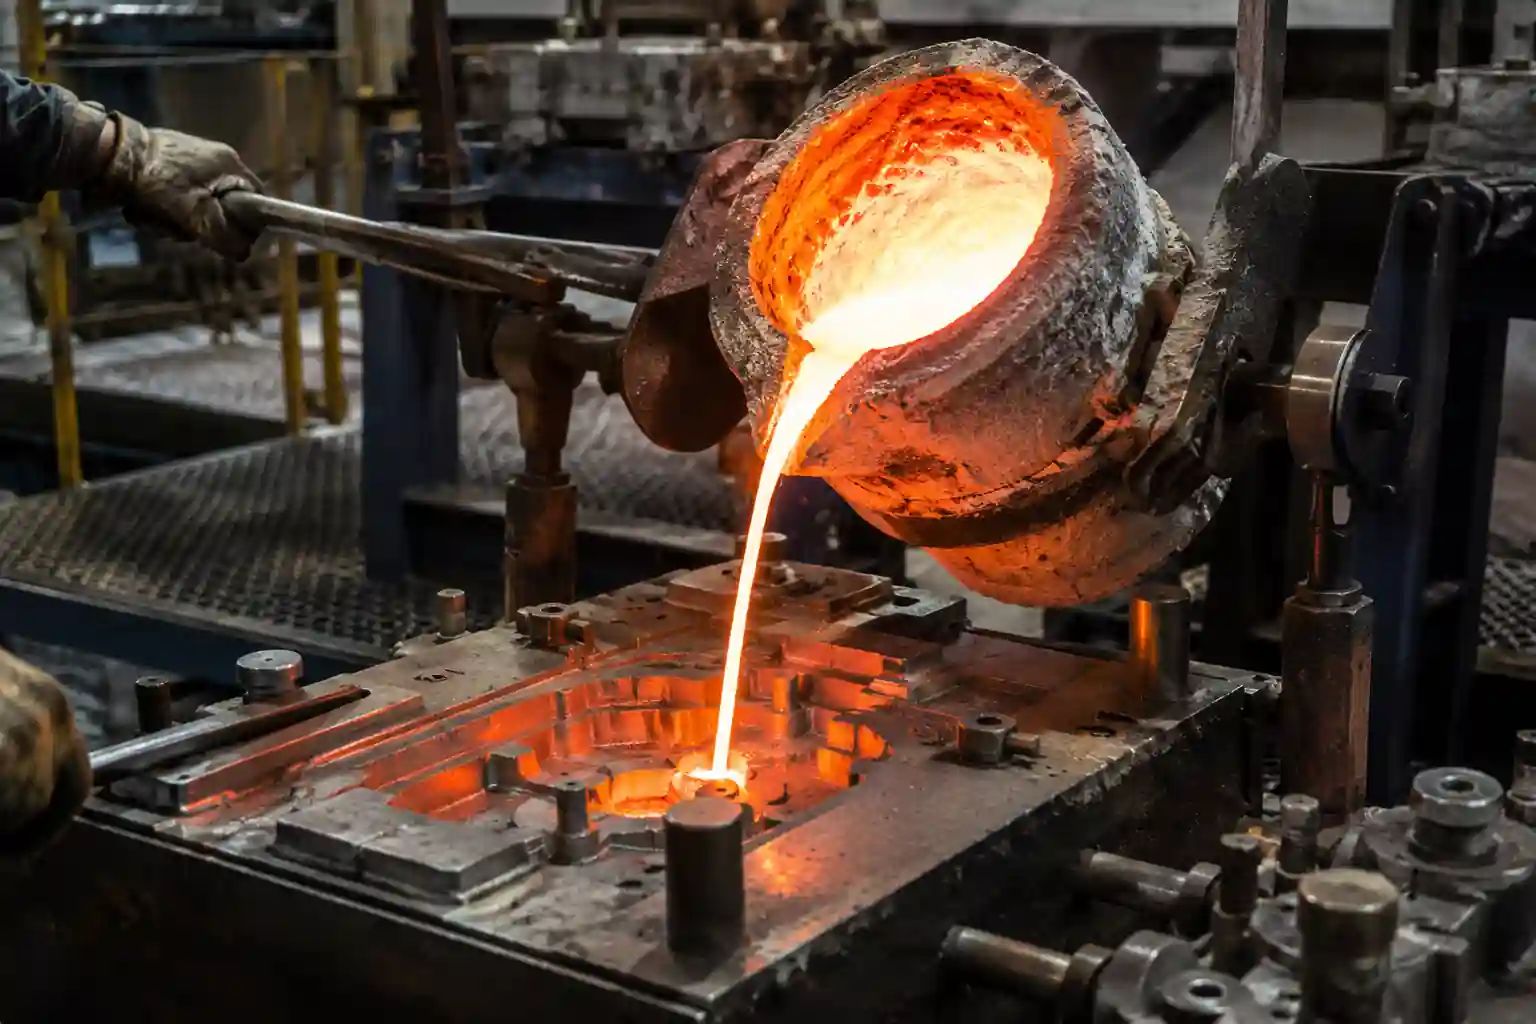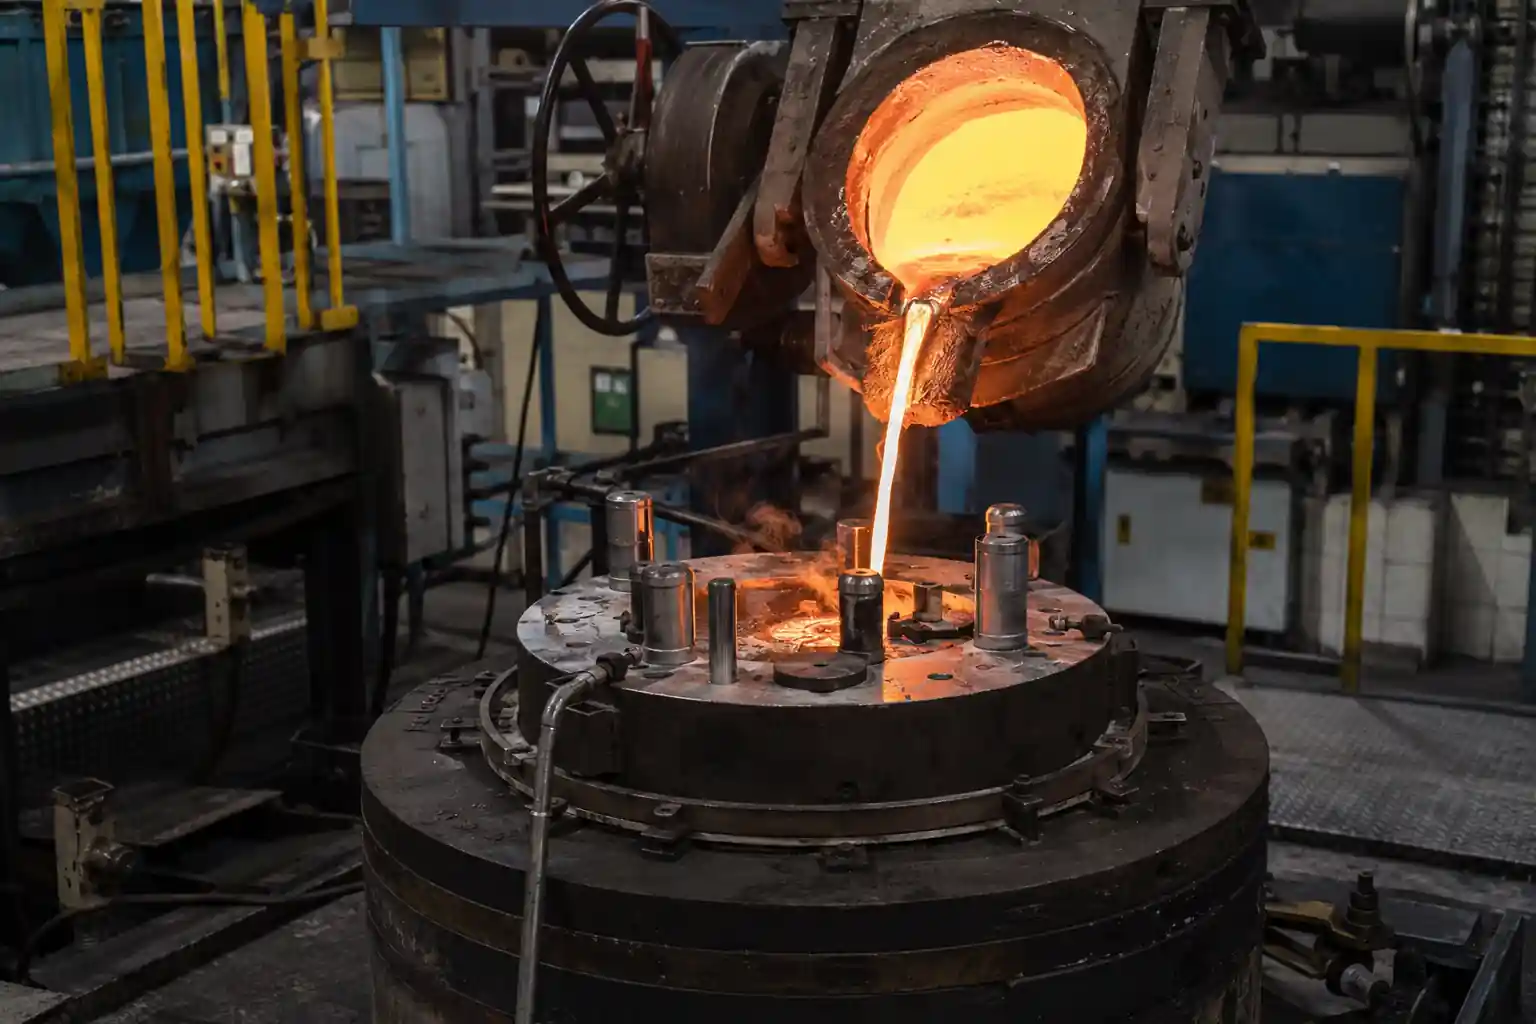


Na fundição de metais, o metal fundido entra na cavidade do molde através de um sistema de canais de alimentação. A disposição destes canais influencia o enchimento completo do molde pelo metal e o aparecimento de defeitos, tais como falhas de soldadura, fluxos irregulares e inclusões.
As secções seguintes explicam os componentes de um sistema de portas, as diferenças entre sistemas pressurizados e não pressurizados e as principais considerações a ter em conta na sua conceção.
O que é um sistema de controlo de acesso?
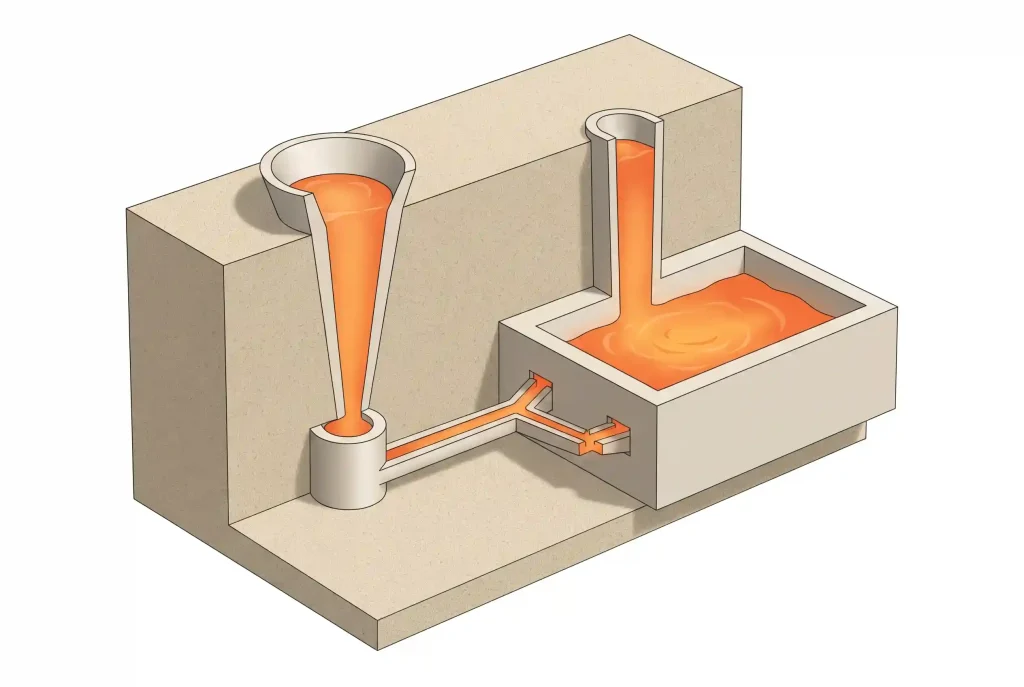
Um sistema de canais de alimentação é uma rede de passagens que conduz o metal fundido desde a entrada de vazamento até à cavidade do molde. Durante o vazamento, o metal desce pelo canal principal, passa pelos canais secundários e entra na cavidade através das entradas de vazamento.
Os sistemas de alimentação são utilizados na fundição em areia, na fundição por cera perdida e na fundição por gravidade em molde. As suas configurações variam, mas cada uma requer um percurso de fluxo adequado à liga e à geometria do componente.
Para além de fornecer o metal fundido, o sistema de alimentação controla o caudal e a velocidade. Uma velocidade excessiva pode aumentar os salpicos, a incorporação de ar e a erosão do molde. Um enchimento demasiado lento pode fazer com que o metal comece a solidificar antes de a cavidade estar cheia, causando falhas de solidificação ou defeitos de vazamento.
Principais componentes de um sistema de portas
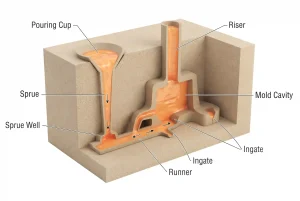
Um sistema de alimentação típico é composto por um copo de vazamento, um canal de alimentação, um poço de alimentação, um canal principal e bocais de alimentação. Cada componente desempenha uma função diferente ao longo do percurso do metal até à cavidade.
Copo com bico
O copo de vazamento encontra-se na entrada do sistema de canais de vazamento. Recebe o metal fundido da concha e encaminha-o para o canal de vazamento.
A sua capacidade deve permitir um abastecimento contínuo durante o vazamento. A forma do copo e o nível do metal também influenciam os salpicos e a formação de vórtices, pelo que o seu design deve contribuir para limitar a entrada de ar no canal de alimentação juntamente com o metal.
Canal de fundição e cavidade do canal de fundição
O canal de alimentação está localizado abaixo do copo de vazamento e conduz o metal fundido para baixo. À medida que o metal acelera durante a sua descida, a área da secção transversal do jato altera-se. Por conseguinte, os canais de alimentação têm frequentemente uma forma cónica, sendo mais largos na parte superior e mais estreitos na parte inferior, o que ajuda a reduzir as folgas entre o jato e a passagem que poderiam permitir a entrada de ar.
O poço do canal de alimentação é um espaço de transição na base do canal de alimentação. Aqui, o metal muda de direção e entra no canal de distribuição. Uma transição adequada ajuda a reduzir o impacto e a erosão da areia na curva.
Corredor
O canal de distribuição liga a base do canal de alimentação às entradas de injeção e distribui o metal fundido. Quando são utilizadas várias entradas de injeção, o metal percorre o canal de distribuição para chegar às diferentes entradas das cavidades.
O comprimento do canal de alimentação, a área da secção transversal e a posição dos ramos afetam o fluxo de metal para cada porta de entrada. Também podem ser incorporadas extensões do canal de alimentação, coletores de escória ou filtros para ajudar a impedir que algumas inclusões entrem na peça fundida.
Ingate
A entrada de fundição é a abertura por onde o metal fundido entra na cavidade do molde. A sua posição e direção influenciam o local onde o enchimento começa e a forma como este decorre.
O número e a área transversal total das entradas de material também afetam a velocidade de entrada. Após a solidificação, as ligações das entradas de material requerem, normalmente, a remoção e limpeza, pelo que a sua localização deve permitir o acesso das ferramentas sem danificar a superfície do componente.
Tipos de sistemas de alimentação na fundição
Os mesmos componentes básicos podem formar sistemas de alimentação pressurizados ou não pressurizados, alterando as relações entre as áreas de secção transversal do canal de alimentação, dos canais de distribuição e das entradas de material.
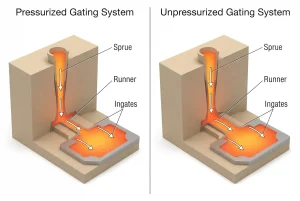
Ambos os sistemas possuem um estrangulador que controla o caudal. As diferenças entre eles residem na localização do estrangulador e na forma como as áreas de passagem estão distribuídas a montante e a jusante.
Sistema de alimentação pressurizado
Um sistema pressurizado controla normalmente o caudal junto às entradas. A área total relativamente pequena das entradas restringe o caudal na extremidade do sistema, ajudando a manter as passagens a montante cheias.
Estes sistemas apresentam, geralmente, canais de alimentação compactos que consomem menos metal. No entanto, para a mesma vazão, uma área total de saída menor produz uma velocidade média de entrada mais elevada. Se o jato atingir diretamente um núcleo ou a parede do molde, pode aumentar a erosão da areia, os salpicos e o arrastamento de ar.
«Pressurizado» refere-se à restrição de fluxo criada no interior do sistema de canais de alimentação. Não significa que uma máquina de fundição sob pressão injeta o metal na cavidade.
Sistema de controlo de portas não pressurizado
Um sistema não pressurizado controla normalmente o fluxo junto à base do canal de alimentação, com áreas transversais totais maiores nos canais de distribuição e nas entradas de material a jusante.
Esta disposição pode diminuir a velocidade média a jusante e reduzir o impacto à medida que o metal entra na cavidade. É frequentemente utilizada em peças fundidas de alumínio, em que é importante limitar o arrastamento da película de óxido.
O enchimento e a distribuição do metal através das passagens alargadas continuam a exigir atenção. Correntes em queda livre ou um abastecimento desigual entre os ramos podem causar a aspiração de ar e um enchimento instável.
Conceção de sistemas de portas lógicas
Depois de compreendido o tipo de sistema, é necessário definir as dimensões das passagens e a disposição das entradas para o componente. O projeto começa normalmente pelo preenchimento dos requisitos, seguido pelos canais de distribuição, pelas entradas de material, pela filtração e pela ventilação. A alimentação durante a solidificação também deve ser avaliada.
Tempo de enchimento e velocidade
O tempo de enchimento é o tempo necessário para que o metal fundido preencha a cavidade do molde. Depende da liga, do peso da peça fundida, da espessura mínima da parede e da temperatura de vazamento.
As secções finas perdem calor rapidamente. Se o metal chegar a essas secções demasiado tarde, estas podem não se formar completamente. No entanto, aumentar a velocidade sem ter em conta o padrão de fluxo pode causar salpicos e arrastamento de ar. Por conseguinte, deve ser estabelecido um tempo de enchimento adequado antes de se dimensionarem as passagens, de modo a garantir um fornecimento suficiente de metal.
A velocidade e o tempo de enchimento estão relacionados, mas são diferentes. Uma velocidade elevada numa entrada de fundição não significa necessariamente que toda a cavidade se encha rapidamente. A área total da entrada de fundição e o volume de metal necessário também são fatores importantes.
Dimensões das passagens e rácios de alimentação
As dimensões do canal de passagem afetam tanto a quantidade de metal que pode passar como a sua velocidade. As áreas na base do canal de alimentação, nos canais de distribuição e nas entradas de metal devem, por isso, ser consideradas em conjunto.
A relação de gating é normalmente expressa da seguinte forma:
Área da secção transversal do canal de alimentação de referência : área da secção transversal total do canal de distribuição : área da secção transversal total da entrada de material.
Quando forem utilizados vários corredores ou portas de entrada, as respetivas áreas devem ser somadas. Tanto a largura como a profundidade da passagem são importantes; a comparação apenas das larguras não permite determinar a relação entre as áreas.
Após selecionar uma relação inicial, devem ser verificados os efeitos do comprimento do percurso, das curvas e da resistência do filtro. A simulação ou as peças de ensaio podem, então, orientar os ajustes.
Posição de entrada do metal
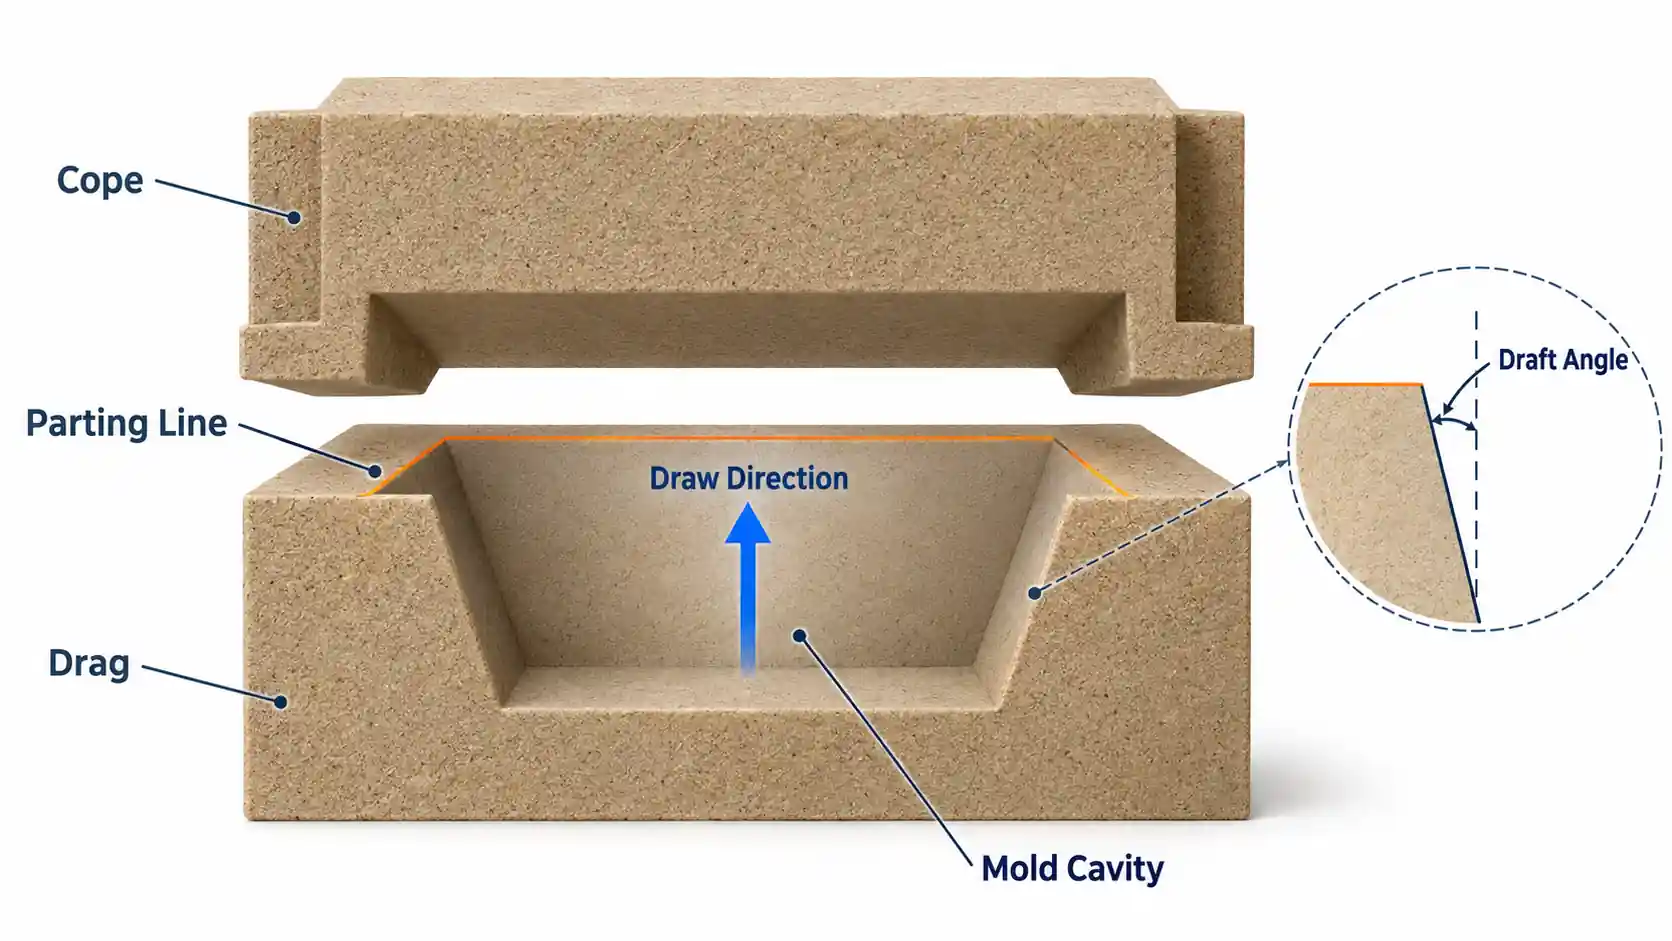
O metal pode entrar na cavidade a partir de uma posição superior, inferior ou lateral. As disposições mais comuns incluem a alimentação pela parte superior, pela parte inferior e pela linha de separação.
Porta superior introduz metal na parte superior da cavidade e pode proporcionar um percurso de fluxo curto. No entanto, uma queda acentuada pode aumentar os salpicos e a erosão causada pela areia.
Controlo inferior introduz metal na parte inferior da cavidade, permitindo que o nível do líquido suba progressivamente. Isto reduz o impacto associado a um jato de grande altura, mas o metal deve manter capacidade de enchimento suficiente para atingir as secções superiores e mais distantes.
Sistema de alimentação na linha de separação coloca as entradas de material perto do plano de separação do molde, facilitando a sua integração no processo de moldagem. A forma como o metal preenche as regiões superior e inferior depende da posição do plano de separação e da geometria da peça.
Disposição do Ingate
As entradas devem conduzir o metal para o interior da cavidade, evitando percursos desnecessários. Os fluxos não devem incidir diretamente sobre núcleos delgados ou paredes fracas do molde.
No caso de componentes de grandes dimensões ou geometrias com secções muito distantes entre si, a utilização de múltiplas entradas de material pode encurtar os percursos locais do fluxo. Além disso, criam pontos de convergência entre os fluxos, pelo que é necessário prestar atenção aos tempos de chegada e aos locais de convergência. Se os fluxos se encontrarem a uma temperatura demasiado baixa, podem formar-se bloqueios por frio.
As portas de entrada também afetam a distribuição local da temperatura. É necessário verificar a sua localização para evitar a formação de pontos de calor intensos, que podem dificultar a alimentação.
Controlo e filtração de escória
As inclusões podem ser arrastadas pelo metal fundido para o interior da cavidade. As extensões dos canais de alimentação, os coletores de escória e os filtros cerâmicos podem ajudar a reduzir a quantidade que chega à peça fundida.
Os filtros devem ser selecionados em função da liga, da temperatura de vazamento e do caudal. Uma área de filtragem insuficiente ou uma resistência excessiva podem prolongar o tempo de enchimento. Após a instalação de um filtro, o sistema deve ser verificado para confirmar se a cavidade ainda consegue ser enchida dentro do tempo previsto.
Desabafo
À medida que o metal preenche a cavidade, o ar que já se encontra no interior tem de sair. Os moldes de areia e os núcleos também podem gerar gás quando aquecidos, pelo que a ventilação deve ser coordenada com o percurso de enchimento.
Os pontos altos, as cavidades cegas e as zonas de enchimento tardio requerem uma atenção especial. Dependendo do processo de moldagem, o gás pode escapar através da permeabilidade da areia, dos orifícios de ventilação ou de outras passagens de ventilação. Estas vias devem permanecer desobstruídas, em vez de serem seladas pelo metal demasiado cedo.
Alimentação e solidificação
O sistema de alimentação introduz o metal na cavidade, enquanto os canais de alimentação fornecem metal fundido adicional para compensar a contração por solidificação.
Um canal de alimentação é um reservatório ligado à cavidade do molde. Enche-se durante o vazamento e, à medida que a peça fundida se solidifica e contrai, o metal líquido do canal de alimentação alimenta a peça fundida através dessa ligação.
O canal de alimentação deve ter capacidade suficiente e manter-se líquido durante tempo suficiente para fornecer o metal de alimentação necessário. Se a ligação congelar demasiado cedo, a alimentação interrompe-se, mesmo que ainda haja metal líquido no canal de alimentação. As posições da porta e do canal de alimentação devem, por isso, ser consideradas em conjunto e avaliadas através de fundições de ensaio, simulação e inspeção.
Conclusão
Os sistemas de canalização pressurizados e não pressurizados utilizam componentes básicos semelhantes. As suas principais diferenças residem nas relações entre as áreas de secção transversal das passagens e no local onde o fluxo é controlado.
O projeto deve permitir que o metal preencha a cavidade atempadamente, limitando simultaneamente os salpicos, a entrada de ar e a erosão do molde. Assim que as dimensões das passagens e as posições das entradas de fundição forem definidas, devem também ser verificados a filtração, a ventilação e a alimentação. As peças de ensaio e os resultados da inspeção podem, então, orientar ajustes adicionais.