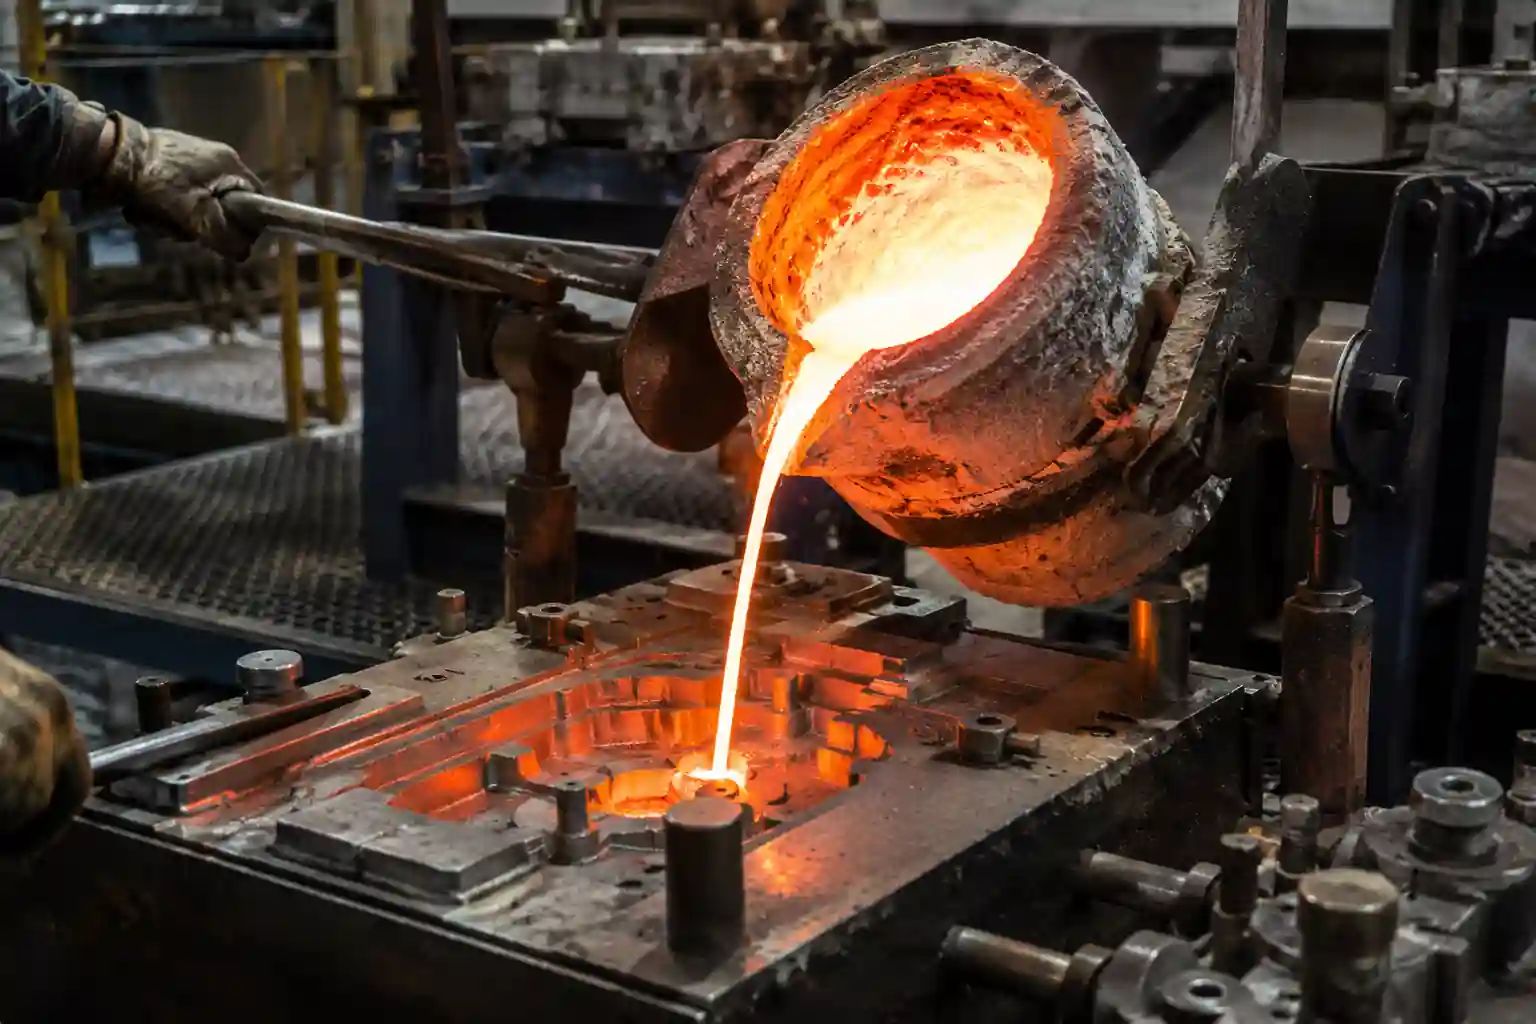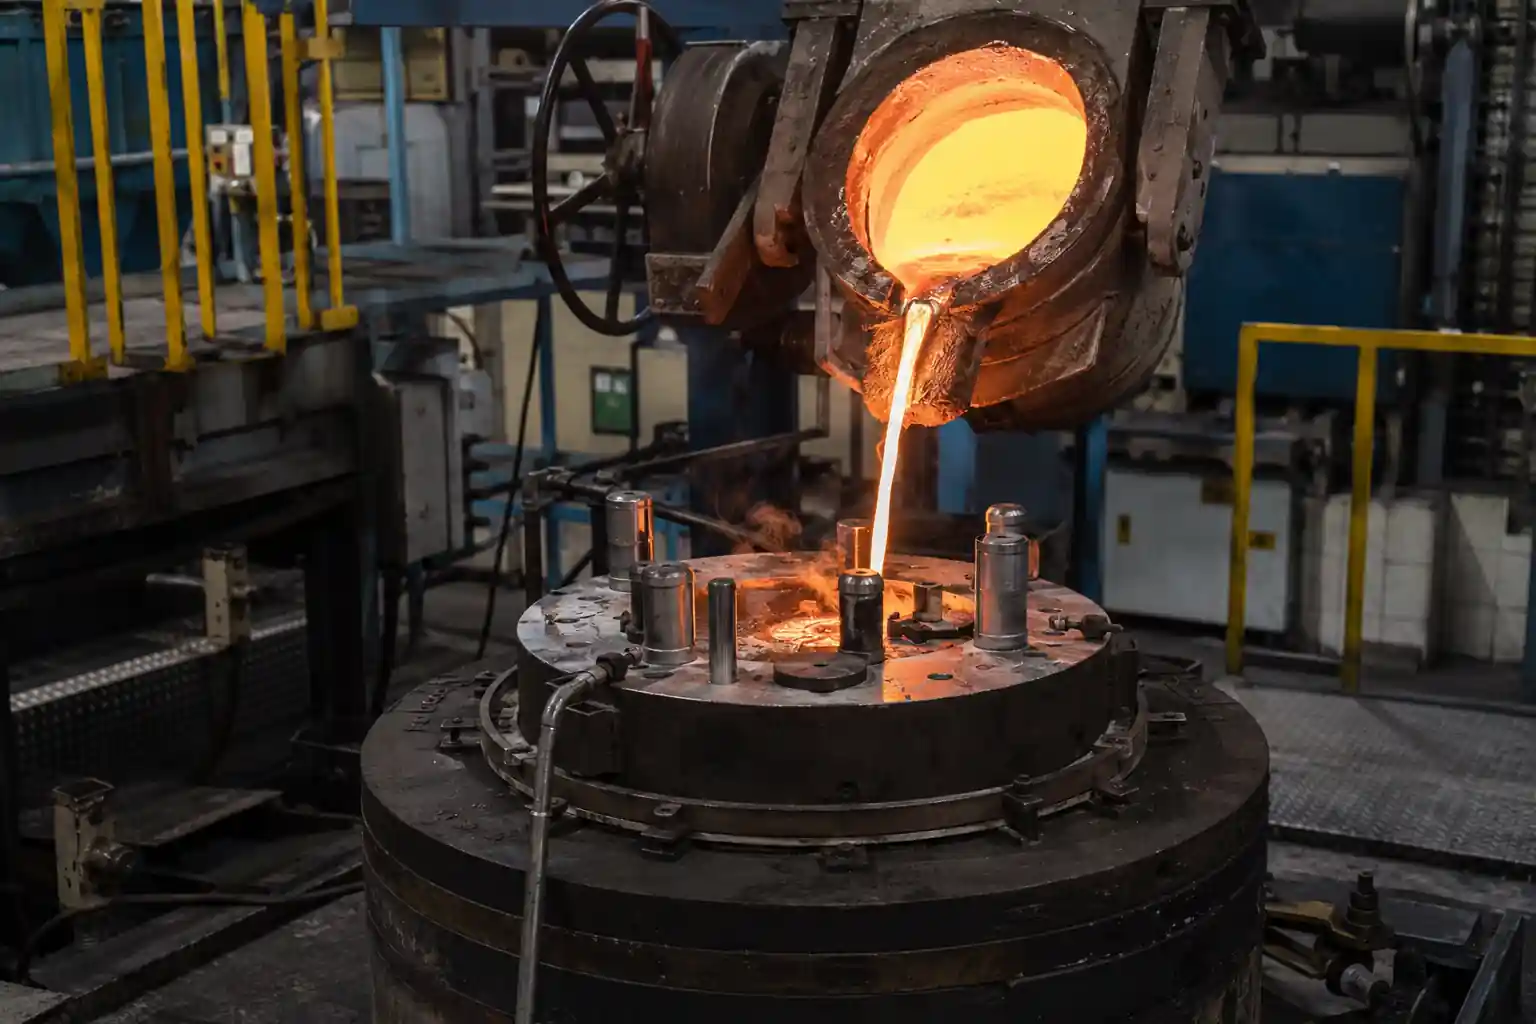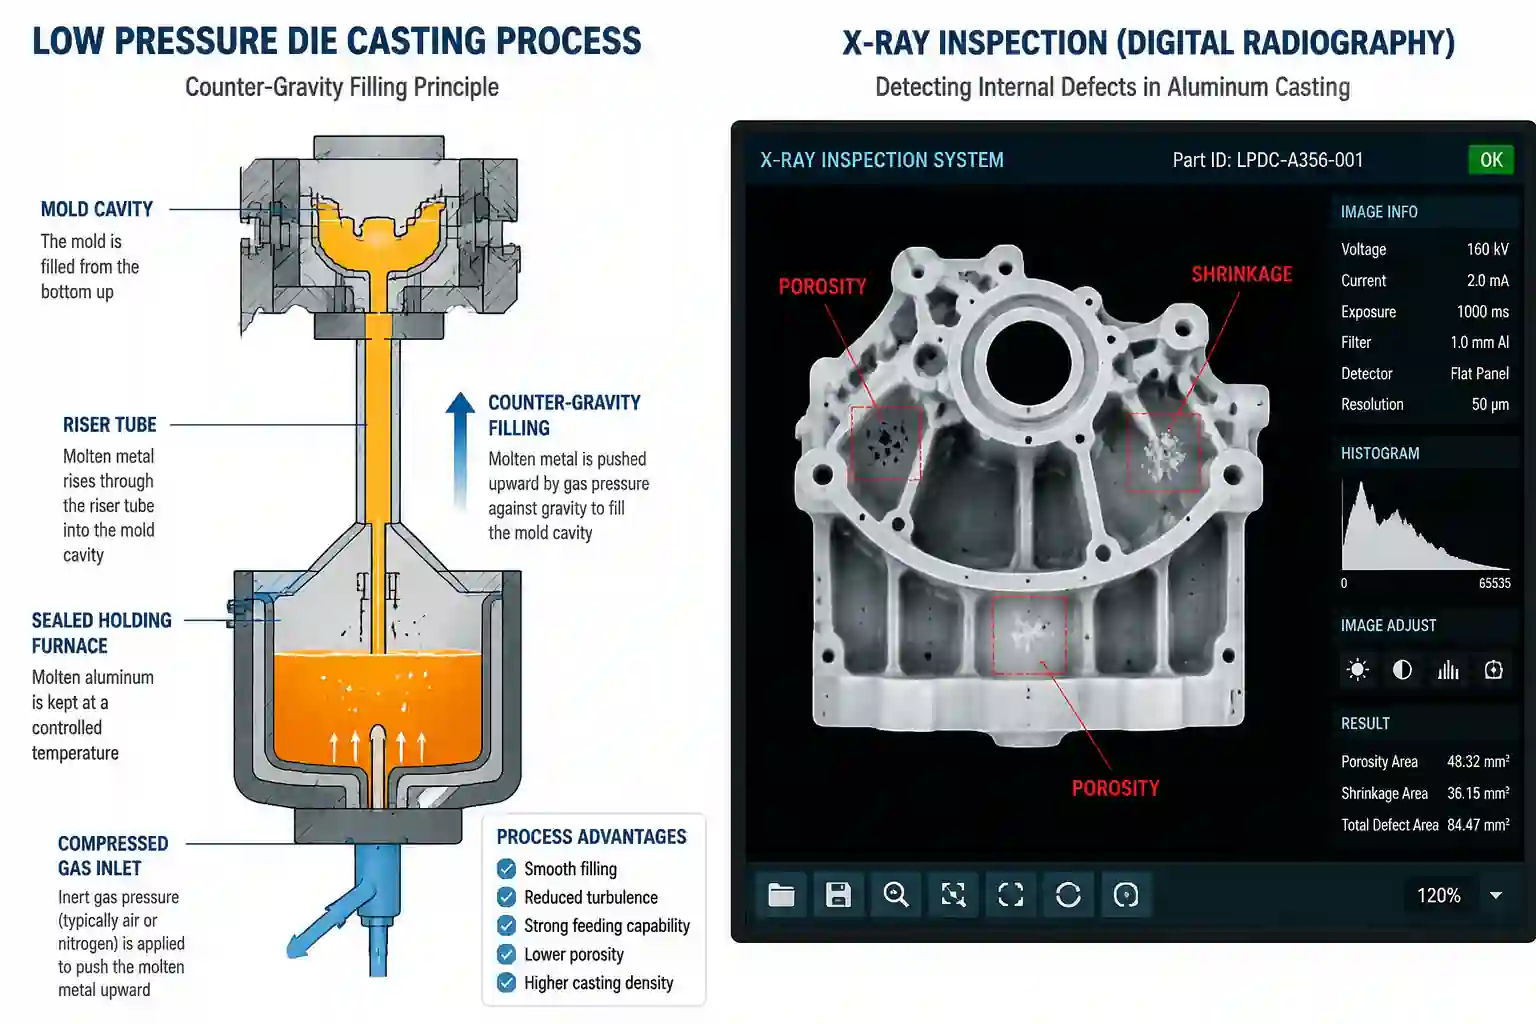


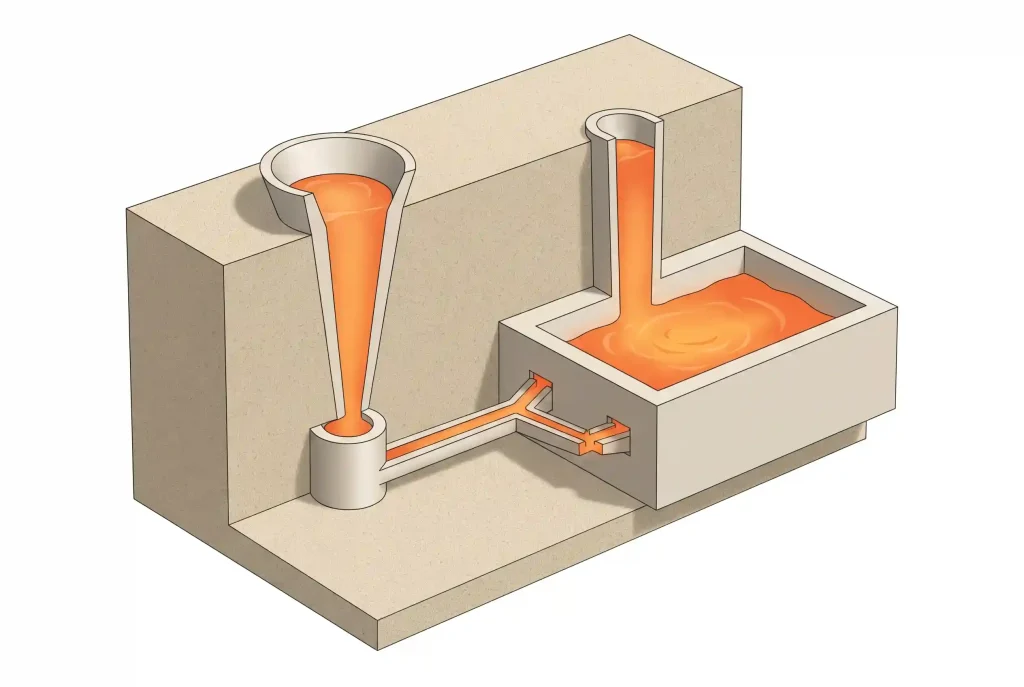
Dans la fonderie, le métal en fusion pénètre dans la cavité du moule par un système de canaux de coulée. La disposition de ces canaux détermine si le métal remplit entièrement le moule et si des défauts tels que les retassures, les défauts de coulée et les inclusions apparaissent.
Les sections suivantes présentent les composants d'un système de commande de cycle, les différences entre les systèmes sous pression et non sous pression, ainsi que les principaux éléments à prendre en compte lors de leur conception.
Qu'est-ce qu'un système de gating ?
Un système de distribution est un réseau de canaux qui achemine le métal en fusion depuis l'entrée de coulée jusqu'à la cavité du moule. Lors de la coulée, le métal s'écoule le long de la tige de coulée, traverse les canaux de distribution et pénètre dans la cavité par les points d'injection.
Les systèmes de distribution sont utilisés dans le moulage au sable, le moulage à la cire perdue et le moulage sous pression par gravité. Leurs configurations varient, mais chacune nécessite un circuit d'écoulement adapté à l'alliage et à la géométrie de la pièce.
Outre l'acheminement du métal en fusion, le système de coulée permet de contrôler le débit et la vitesse d'écoulement. Une vitesse excessive peut accroître les projections, l'entraînement d'air et l'érosion du moule. Un remplissage trop lent peut entraîner la solidification du métal avant que la cavité ne soit entièrement remplie, ce qui provoque des défauts de soudure ou des défauts de coulée.
Principaux composants d'un système de commande de porte
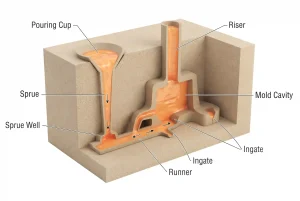
Un système d'alimentation classique se compose d'une coupelle de coulée, d'un canal de coulée, d'un puits de coulée, d'un canal principal et de points d'injection. Chaque élément remplit une fonction distincte tout au long du parcours du métal jusqu'à la cavité.
Tasse verseur
La coupelle de coulée est située à l'entrée du système de coulée. Elle reçoit le métal en fusion provenant de la poche de coulée et l'achemine vers la canalisation de coulée.
Sa capacité doit permettre un écoulement continu pendant la coulée. La forme du godet et le niveau de métal ont également une incidence sur les projections et la formation de tourbillons ; sa conception doit donc contribuer à limiter la pénétration d'air dans le canal de coulée avec le métal.
Canal de coulée et puits de coulée
La buse de coulée est située sous la coupelle de coulée et guide le métal en fusion vers le bas. À mesure que le métal accélère pendant sa descente, la section transversale du jet varie. Les buses de coulée présentent donc généralement une forme conique, plus large en haut et plus étroite en bas, ce qui contribue à réduire les espaces entre le jet et le canal de coulée susceptibles de laisser entrer de l'air.
Le puits de coulée est un espace de transition situé à la base de la tige de coulée. C'est là que le métal change de direction pour s'engouffrer dans le canal de coulée. Une transition bien conçue permet de réduire les chocs et l'érosion du sable au niveau du coude.
Coureur
Le canal de coulée relie la base de la tige de coulée aux entrées de coulée et distribue le métal en fusion. Lorsque plusieurs entrées de coulée sont utilisées, le métal circule le long du canal de coulée pour atteindre les différentes entrées des cavités.
La longueur des canaux de coulée, leur section transversale et la position des dérivations influent sur l'alimentation de chaque entrée de coulée. Des prolongements de canaux, des pièges à scories ou des filtres peuvent également être intégrés afin d'empêcher certaines inclusions de pénétrer dans la pièce moulée.
Ingate
La buse d'injection est l'orifice par lequel le métal en fusion pénètre dans la cavité du moule. Sa position et son orientation déterminent le point de départ du remplissage et la manière dont celui-ci se déroule.
Le nombre et la section transversale totale des canaux d'injection influent également sur la vitesse d'entrée. Après la solidification, les raccords des canaux d'injection doivent généralement être retirés et nettoyés ; leur emplacement doit donc permettre l'accès aux outils sans endommager la surface de la pièce.
Types de systèmes de canalisations dans la fonderie
Ces mêmes composants de base permettent de réaliser des systèmes d'alimentation sous pression ou sans pression en modifiant les rapports entre les sections transversales de la tige d'alimentation, des canaux de coulée et des points d'injection.
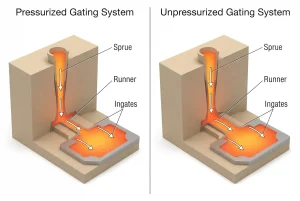
Ces deux systèmes sont équipés d'un étranglement qui régule le débit. Leurs différences résident dans l'emplacement de cet étranglement et dans la répartition des sections de passage en amont et en aval.
Système d'injection sous pression
Un système sous pression régule généralement le débit à proximité des orifices d'entrée. La surface totale relativement réduite de ces orifices limite le débit en sortie du système, ce qui permet aux passages en amont de rester remplis.
Ces systèmes sont généralement dotés de canaux d'alimentation compacts qui nécessitent moins de métal. Cependant, à débit égal, une section totale de sortie plus petite entraîne une vitesse d'entrée moyenne plus élevée. Si le flux vient frapper directement un noyau ou une paroi du moule, cela peut accroître l'érosion du sable, les projections et l'entraînement d'air.
Le terme « sous pression » fait référence à la restriction de débit créée au sein du système d'alimentation. Cela ne signifie pas que la machine de moulage sous pression injecte le métal dans la cavité.
Système de distribution non pressurisé
Un système non pressurisé régule généralement le débit près de la base de la tige d'injection, les sections transversales totales étant plus importantes dans les canaux de coulée et les points d'injection situés en aval.
Cette configuration permet de réduire la vitesse moyenne en aval et d'atténuer l'impact lorsque le métal pénètre dans la cavité. Elle est couramment utilisée pour les pièces moulées en aluminium, pour lesquelles il est important de limiter l'entraînement du film d'oxyde.
Le remplissage et la répartition du métal dans les passages élargis nécessitent encore une attention particulière. Des flux en chute libre ou une alimentation inégale entre les branches peuvent entraîner une aspiration d’air et un remplissage instable.
Conception d'un système de commutation
Une fois le type de système défini, il convient de déterminer les dimensions des passages et les dispositions d'entrée pour le composant. La conception commence généralement par la définition des exigences de remplissage, puis porte sur les canaux de coulée, les points d'injection, la filtration et l'aération. L'alimentation pendant la solidification doit également être évaluée.
Temps de remplissage et vitesse
Le temps de remplissage correspond au temps nécessaire au métal en fusion pour remplir la cavité du moule. Il dépend de l'alliage, du poids de la pièce moulée, de l'épaisseur minimale de la paroi et de la température de coulée.
Les sections minces se refroidissent rapidement. Si le métal les atteint trop tard, elles risquent de ne pas se former complètement. Cependant, augmenter la vitesse sans tenir compte du régime d’écoulement peut entraîner des projections et l’entraînement d’air. Il convient donc de déterminer un temps de remplissage approprié avant de dimensionner les passages afin d’assurer un apport suffisant en métal.
La vitesse et le temps de remplissage sont liés, mais ce ne sont pas la même chose. Une vitesse élevée au niveau d'un point d'injection ne signifie pas nécessairement que l'ensemble de la cavité se remplit rapidement. La surface totale des points d'injection et le volume de métal nécessaire jouent également un rôle.
Dimensions des passages et rapports de distribution
Les dimensions du passage influent à la fois sur la quantité de métal pouvant le traverser et sur sa vitesse. Il convient donc d'examiner conjointement les zones situées à la base de la tige de coulée, au niveau des canaux de coulée et des points d'injection.
Le rapport de déclenchement s'exprime généralement sous la forme suivante :
Section transversale de référence du canal de coulée : section transversale totale du canal de coulée : section transversale totale de l'entrée de coulée.
Lorsque plusieurs couloirs ou entrées sont utilisés, leurs surfaces respectives doivent être additionnées. La largeur et la profondeur du passage ont toutes deux leur importance ; la comparaison des largeurs seules ne permet pas de déterminer le rapport entre les surfaces.
Après avoir choisi un rapport initial, il convient de vérifier les effets de la longueur du passage, du nombre de spires et de la résistance du filtre. Des simulations ou des essais de coulée permettront ensuite d'orienter les ajustements.
Position d'entrée du métal
Le métal peut pénétrer dans la cavité par le haut, par le bas ou par le côté. Parmi les configurations courantes, on trouve l'injection par le haut, l'injection par le bas et l'injection au niveau de la ligne de joint.
Top gating introduit du métal dans la partie supérieure de la cavité et peut permettre un parcours d'écoulement court. Cependant, une forte chute de niveau peut accroître les projections et l'érosion par le sable.
Commande par le bas introduit du métal dans la partie inférieure de la cavité, ce qui permet au niveau du liquide de monter progressivement. Cela réduit l'impact lié à un jet tombant de grande hauteur, mais le métal doit conserver une capacité de remplissage suffisante pour atteindre les sections supérieures et éloignées.
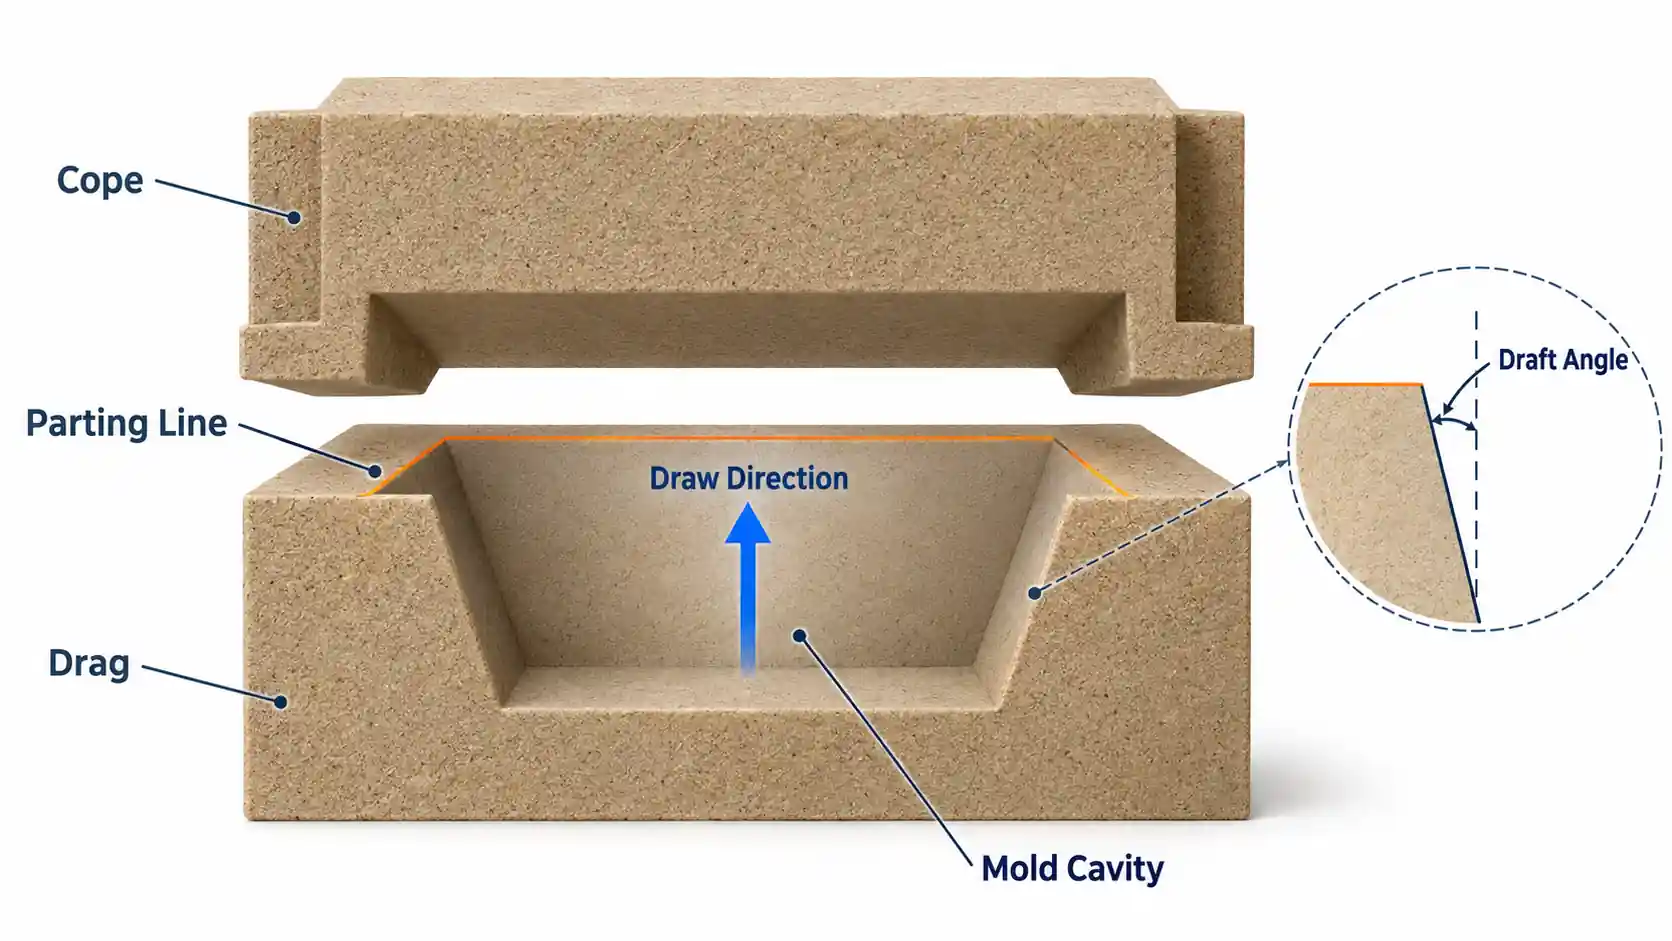
Système d'alimentation par ligne de joint de moulage place les points d'injection près du plan de joint du moule, ce qui facilite leur intégration dans le processus de moulage. La manière dont le métal remplit les zones supérieure et inférieure dépend de la position du plan de joint et de la géométrie de la pièce.
Disposition des portes d'entrée
Les entrées doivent guider le métal vers la cavité tout en évitant les parcours inutiles. Les flux ne doivent pas heurter directement les noyaux effilés ni les parois fragiles du moule.
Pour les composants de grande taille ou les géométries comportant des sections très éloignées les unes des autres, l'utilisation de plusieurs points d'injection peut raccourcir les trajets d'écoulement locaux. Cela crée également des points de convergence entre les flux ; il convient donc d'accorder une attention particulière aux temps d'arrivée et aux points de convergence. Si les flux se rejoignent à une température trop basse, des défauts de soudure par refroidissement peuvent se former.
Les portes d'entrée ont également une incidence sur la répartition locale de la température. Il convient de vérifier leur emplacement afin d'éviter la formation de zones de forte chaleur qui pourraient être difficiles à alimenter.
Contrôle et filtration des scories
Les inclusions peuvent être entraînées par le métal en fusion dans la cavité. Les prolongements de canaux d'alimentation, les pièges à scories et les filtres en céramique peuvent contribuer à réduire la quantité d'inclusions atteignant la pièce moulée.
Le choix des filtres doit tenir compte de l'alliage, de la température de coulée et du débit. Une surface filtrante insuffisante ou une résistance excessive peuvent allonger le temps de remplissage. Après avoir installé un filtre, il convient de vérifier le système afin de s'assurer que la cavité peut toujours être remplie dans le délai prévu.
Évacuation
À mesure que le métal remplit la cavité, l'air qui s'y trouve doit s'échapper. Les moules en sable et les noyaux peuvent également dégager du gaz lorsqu'ils sont chauffés ; il convient donc de coordonner l'aération avec le trajet de remplissage.
Les points hauts, les poches aveugles et les zones de remplissage tardif nécessitent une attention particulière. Selon le procédé de moulage, le gaz peut s'échapper par la perméabilité du sable, les trous d'aération ou d'autres voies d'évacuation. Ces voies doivent rester dégagées et ne pas être obturées prématurément par le métal.
Alimentation et solidification
Le système de distribution achemine le métal dans la cavité, tandis que les masselottes fournissent du métal en fusion supplémentaire afin de compenser le retrait de solidification.
Un canal de coulée est un réservoir relié à la cavité du moule. Il se remplit lors de la coulée et, à mesure que la pièce moulée se solidifie et se contracte, le métal liquide provenant du canal de coulée alimente la pièce moulée par l'intermédiaire de cette connexion.
Le canal de coulée doit avoir une capacité suffisante et rester à l'état liquide suffisamment longtemps pour assurer l'alimentation en métal requise. Si le raccord se solidifie trop tôt, l'alimentation s'interrompt même s'il reste du métal liquide dans le canal de coulée. Les positions de la buse et du canal de coulée doivent donc être étudiées conjointement et évaluées à l'aide de moulages d'essai, de simulations et d'inspections.
Conclusion
Les systèmes de distribution sous pression et sans pression utilisent des composants de base similaires. Leurs principales différences résident dans les rapports entre les sections transversales des passages et l'emplacement où le débit est régulé.
La conception doit permettre au métal de remplir la cavité dans les délais impartis, tout en limitant les projections, l'entraînement d'air et l'érosion du moule. Une fois les dimensions des passages et les positions des points d'injection déterminées, il convient également de vérifier la filtration, la ventilation et l'alimentation. Les pièces moulées d'essai et les résultats des contrôles permettront ensuite d'orienter les ajustements ultérieurs.