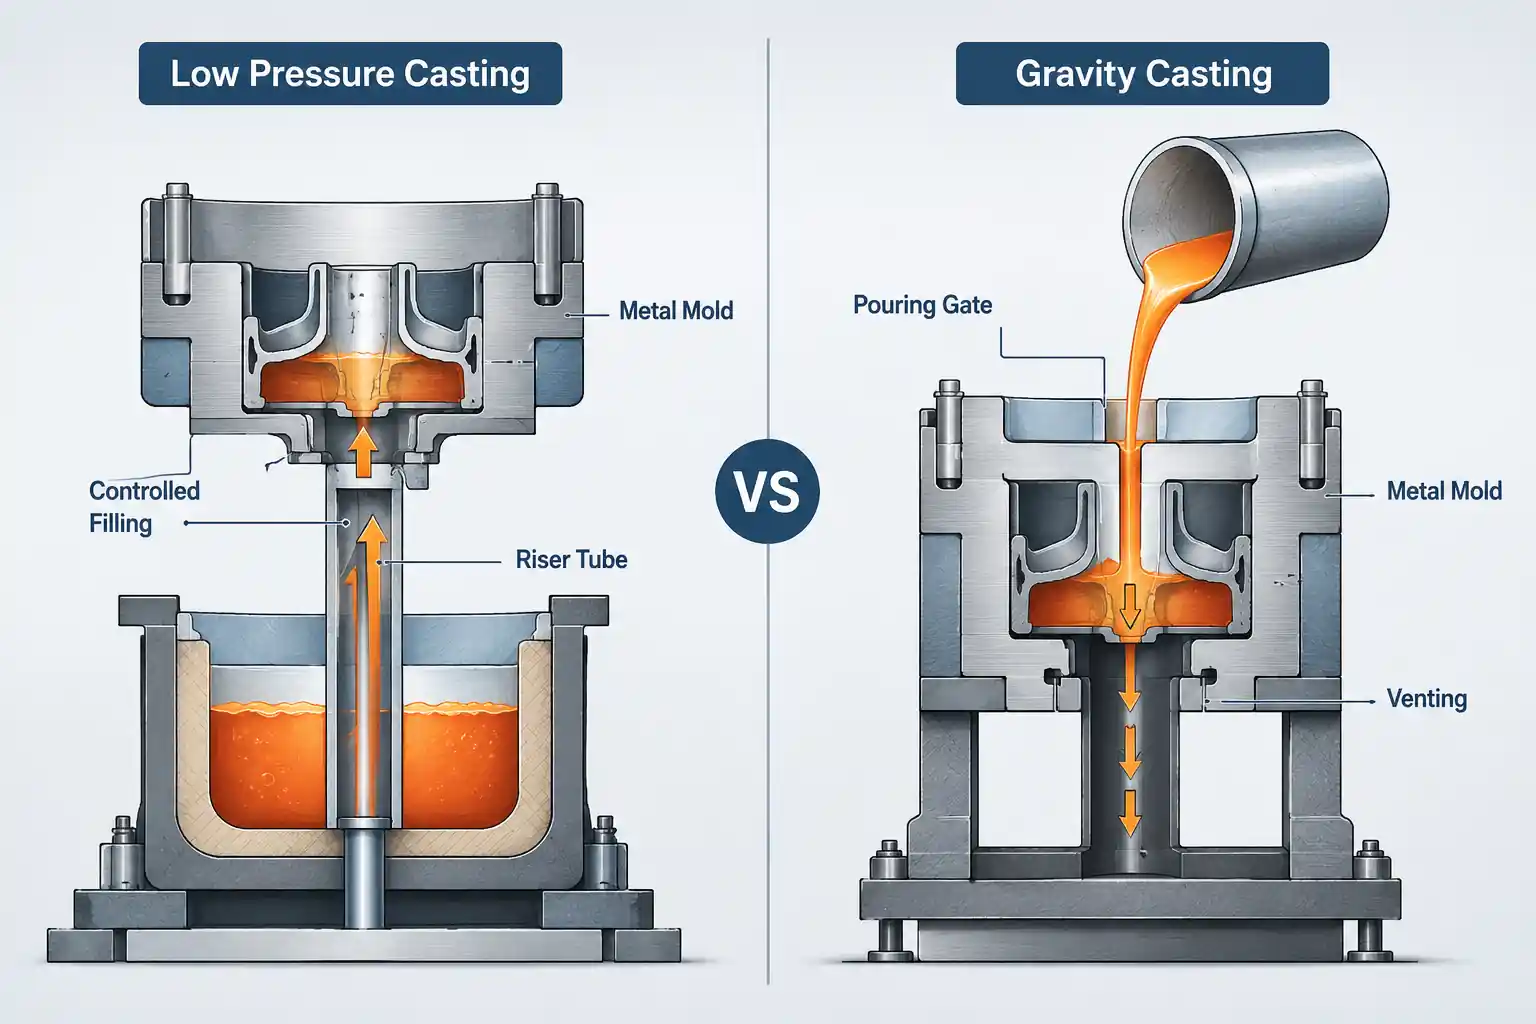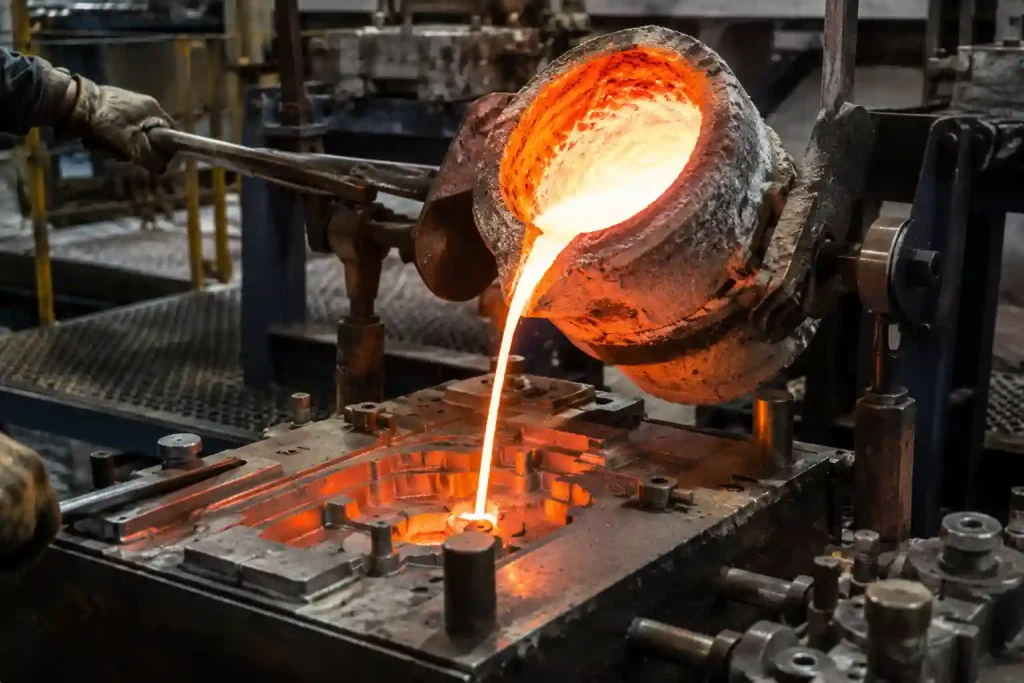
Le moulage sous pression par gravité (GDC) consiste à couler de l'aluminium fondu dans un moule métallique où il se solidifie sous l'effet de la gravité. La qualité de la pièce finale dépend de la fluidité avec laquelle l'aluminium fondu pénètre dans la cavité, de la manière dont l'air s'échappe, de l'épaisseur des sections alimentées pendant la solidification, ainsi que de la régularité avec laquelle la température du moule, la température de coulée, la vitesse de coulée et la qualité de la masse fondue sont contrôlées.
Conception de pièces
La géométrie de la pièce influe sur le trajet d'écoulement du métal, la séquence de solidification et la stabilité dimensionnelle. Lors du lancement du projet, les fournisseurs examinent les plans afin d'évaluer certaines caractéristiques géométriques spécifiques.
Épaisseur des parois et transitions
L'épaisseur de la paroi influe sur la manière dont le métal remplit la cavité et sur la vitesse à laquelle il se solidifie. Des variations importantes d'épaisseur entraînent des vitesses de solidification inégales ; les sections épaisses retiennent la chaleur plus longtemps et créent des points chauds, tandis que les sections minces refroidissent plus rapidement et peuvent provoquer des défauts de coulée ou des soudures à froid. Des transitions progressives d’épaisseur contribuent à atténuer les concentrations de contraintes et à équilibrer la répartition de la chaleur. Si ces transitions ne peuvent être évitées, il est souvent nécessaire d’ajuster les rayons locaux ou la conception du système d’alimentation.
Rayons, bossages et surépaisseur d'usinage
Les rayons internes contribuent à guider l'écoulement du métal et à réduire les turbulences. Les bossages, les plots de fixation et les faces usinées peuvent créer des zones localement épaisses qui agissent comme des réservoirs de chaleur. La surépaisseur d'usinage doit tenir compte des variations de la pièce moulée, du dévers, des déformations potentielles et des exigences de l'usinage CNC ultérieur. Une surépaisseur excessive augmente le temps d'usinage et peut mettre en évidence la porosité interne, tandis qu'une surépaisseur insuffisante peut empêcher le nettoyage correct de la surface pendant l'usinage.
Conception des matrices, température et revêtements
Le moule métallique ne se contente pas de donner sa forme à la pièce moulée, il régule également la dissipation de la chaleur dans les différentes zones de la pièce.
Séparation, éjection et retrait
L'emplacement de la ligne de joint influence la disposition des systèmes d'éjection, des bavures, des évents et des canaux d'injection. Les mécanismes d'éjection doivent être conçus de manière à équilibrer les forces exercées sur l'ensemble de la pièce. Les fournisseurs tiennent compte de la disposition des systèmes d'éjection dès la conception du moule afin de garantir que la pièce moulée, encore chaude et relativement fragile, ne soit pas soumise à des forces inégales susceptibles de provoquer une déformation ou des dommages superficiels.
Température et refroidissement de la matrice
La température du moule influe sur le remplissage, l'état de surface, la vitesse de solidification et la stabilité dimensionnelle. Si le moule est trop froid, cela peut entraîner une solidification prématurée et des défauts de soudure ; s'il est trop chaud, cela peut allonger les temps de cycle et nuire à la solidification locale. L'équilibre thermique est obtenu grâce à une disposition optimisée des canaux de refroidissement, à un refroidissement localisé ou au préchauffage du moule. Ces paramètres sont ajustés lors des essais de coulée afin de maintenir des champs thermiques homogènes.
Revêtements et agents de démoulage
Les revêtements moulés assurent une fonction antiadhésive et font office de barrière thermique pour réguler le transfert de chaleur. L'épaisseur et l'uniformité du revêtement influent sur le transfert de chaleur et la qualité de la surface. Un revêtement trop épais modifie le transfert de chaleur local et peut affecter les dimensions de la cavité ; un revêtement trop fin peut entraîner un collage, des déchirures ou un aspect de surface rugueux. L'épaisseur du revêtement et la fréquence de pulvérisation sont systématiquement contrôlées pendant la production.
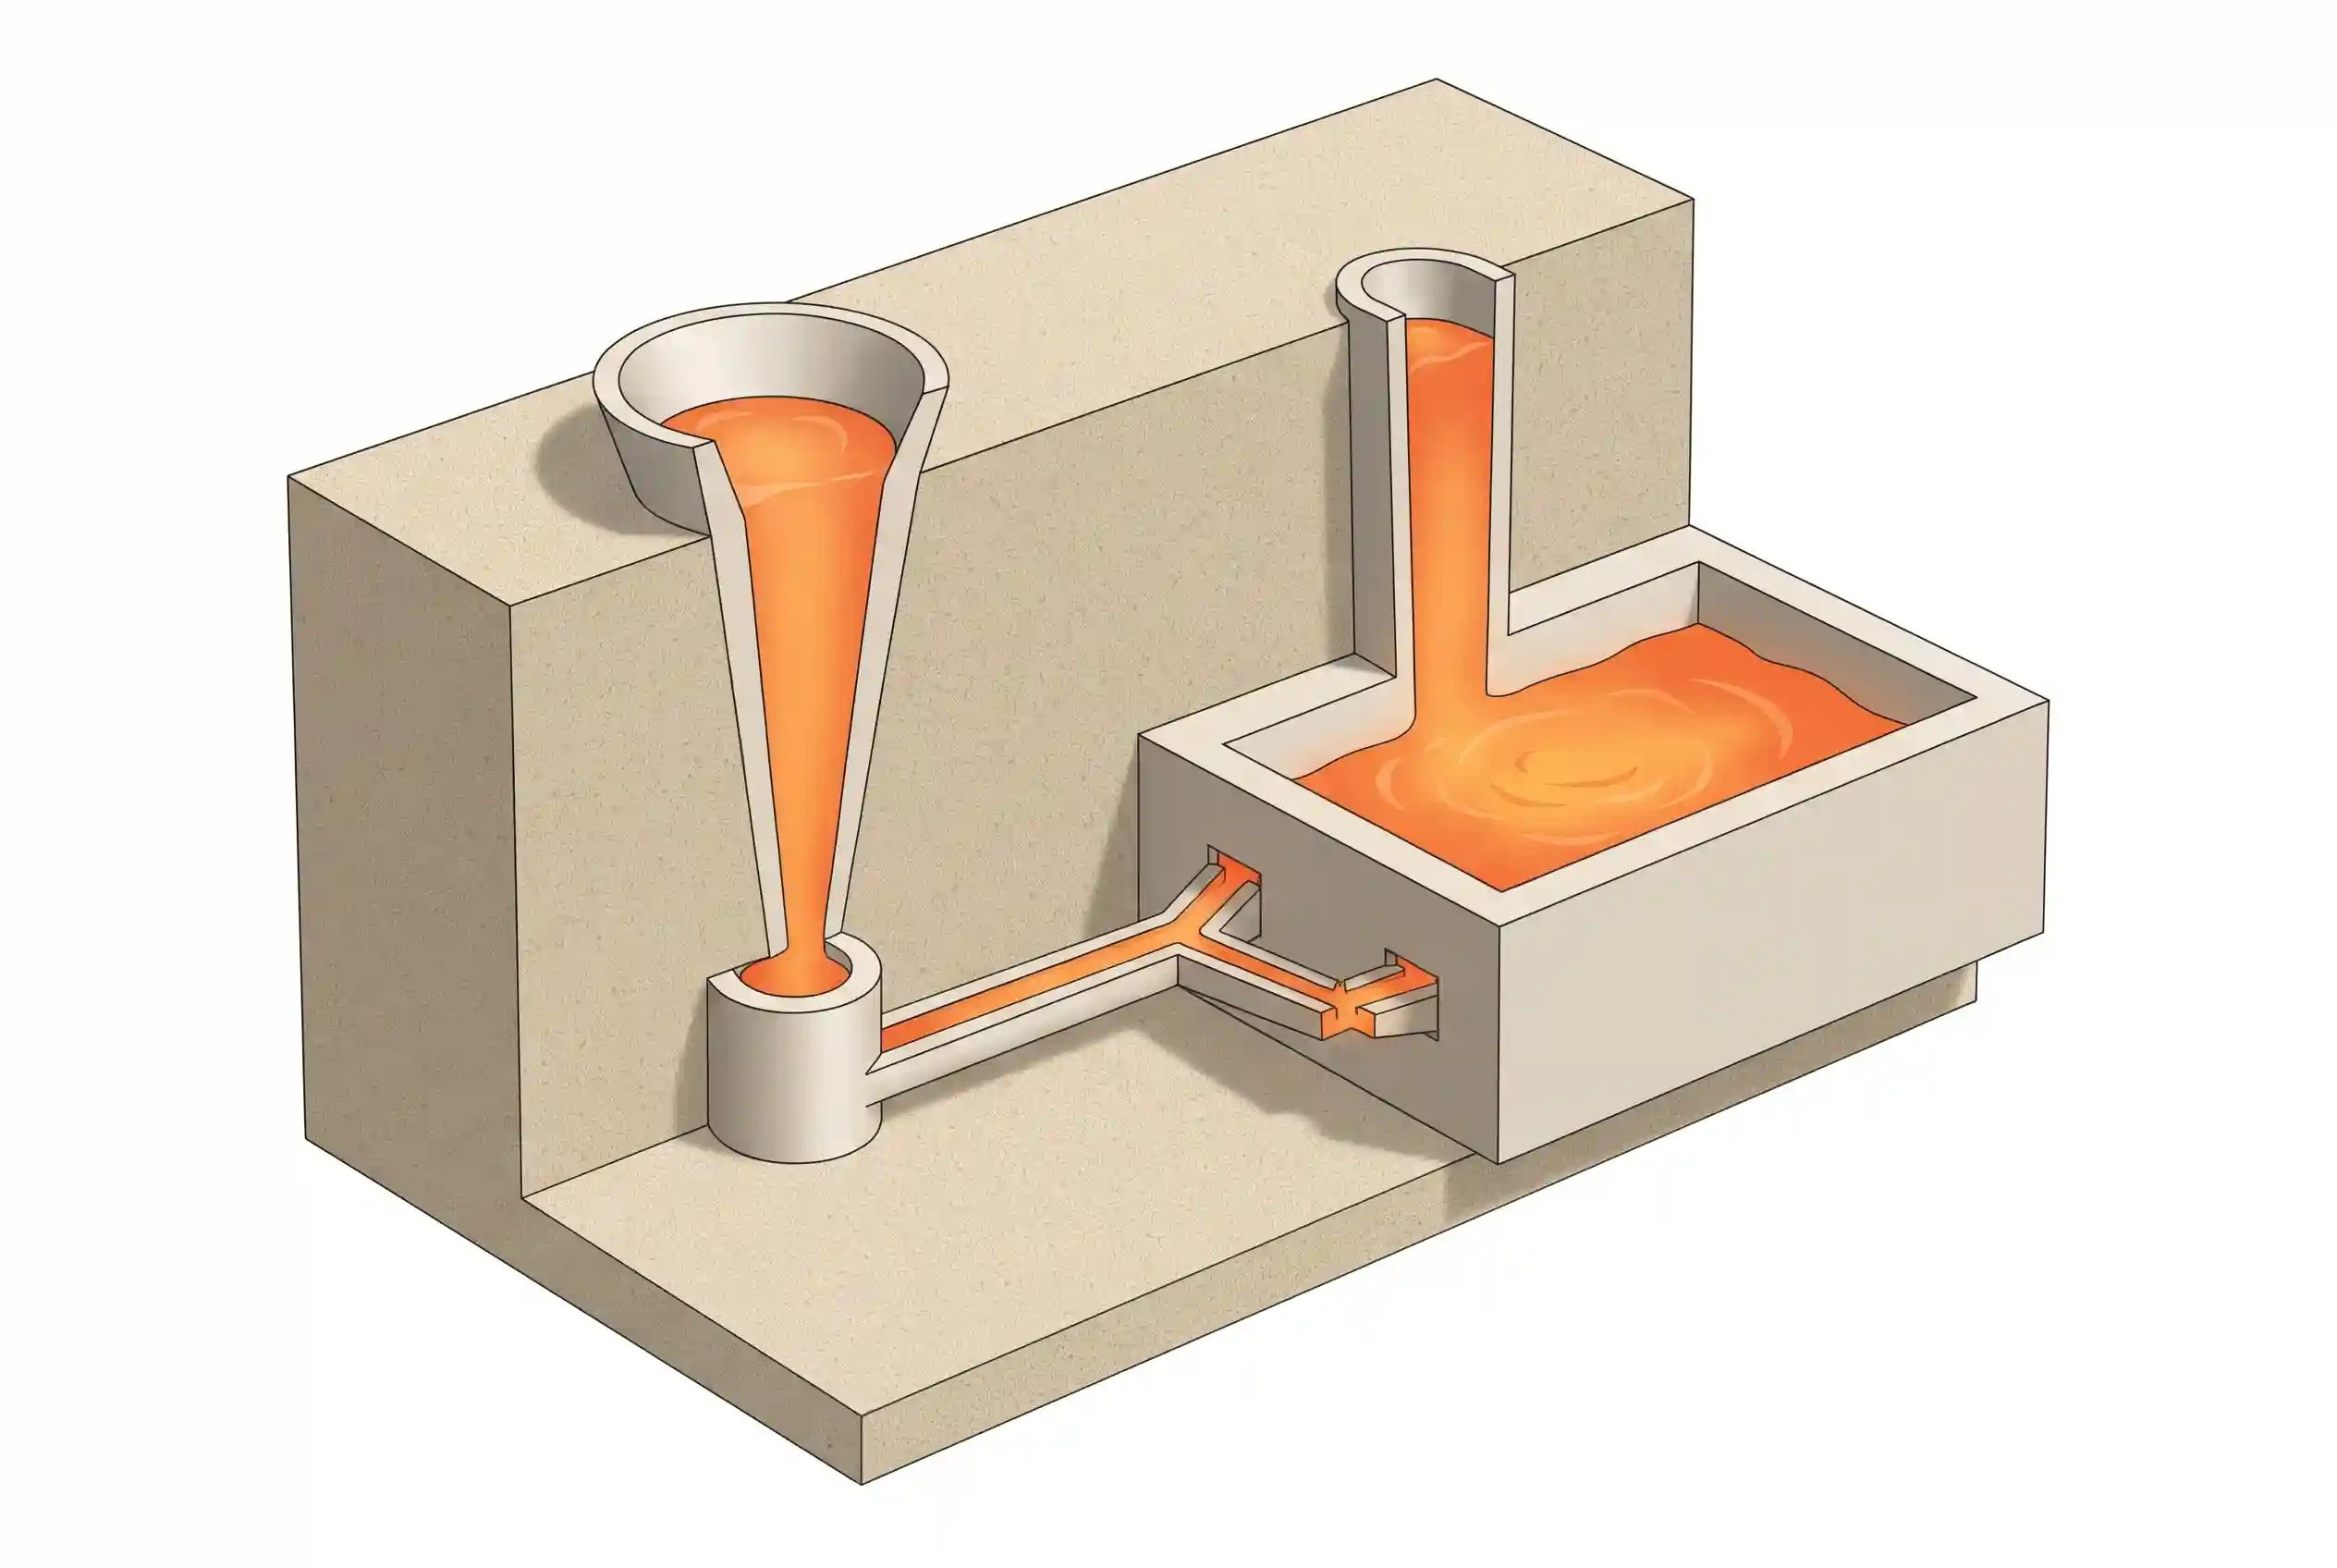
Position de coulée, canaux de coulée et évents
Même avec une pièce bien conçue, une mauvaise position de coulée ou une conception inadéquate du système d'alimentation peut entraîner un remplissage instable. Les fournisseurs doivent évaluer la manière dont le métal pénètre dans la cavité, les points de fuite d'air et la façon dont les sections épaisses sont alimentées.
Position de versement
La position de coulée est choisie en fonction de la géométrie de la pièce afin de permettre au métal de pénétrer en douceur dans la cavité et d’éviter les turbulences ou les poches d’air provoquées par la chute libre. On peut envisager un remplissage latéral ou un remplissage assisté par le fond pour faciliter le déplacement du film d’oxyde et contrôler la séquence de remplissage.
Commande des vannes et purge
Le système d’alimentation contrôle la vitesse et la direction de l’aluminium fondu qui pénètre dans la cavité. Une entrée brusque, des virages serrés ou des canaux d’alimentation mal dimensionnés provoquent des turbulences, des inclusions d’oxyde ou des poches d’air. Les évents doivent être placés à proximité des zones remplies en dernier, des zones de convergence du métal ou des zones sujettes à la formation de poches d'air. Les trajets des canaux d'alimentation et des évents doivent être vérifiés conjointement avec le sens d'alimentation et les exigences de solidification lors des essais de coulée.
Conduites d'alimentation et colonnes montantes
L'aluminium se rétracte lors de la solidification. Les canaux d'alimentation alimentent les sections épaisses, les bossages, les plots de fixation, les bords de bride et les zones sensibles. Les masselottes doivent rester en fusion plus longtemps que la zone de la pièce qu’elles alimentent ; si le chemin d’alimentation se solidifie trop tôt, une porosité de retrait peut subsister à l’intérieur de la pièce. Le retrait peut n’apparaître qu’après l’usinage, la découpe, le contrôle aux rayons X ou l’essai de pression, ce qui rend indispensable la vérification de la taille et de la position des masselottes lors des essais de coulée.
Conditions de coulée
La température de coulée, la vitesse de coulée et la température de la matrice doivent être considérées comme un processus global.
Température de coulée
La température doit garantir une fluidité suffisante pour remplir la cavité sans pour autant être inutilement élevée. Une température trop basse réduit la fluidité et peut entraîner des défauts de coulée ou des défauts de soudure. Une température élevée peut accroître l'oxydation, l'absorption d'hydrogène, la charge thermique du moule, la grossièreté du grain ou le risque de retrait. La plage de température appropriée dépend de l'alliage, de l'épaisseur de paroi, du poids de la pièce moulée, de la température du moule et du temps de transfert.
Vitesse de versement
La vitesse de coulée doit être adaptée à la capacité de dégazage, à la conception de la buse de coulée et à la structure de la pièce moulée. Une vitesse trop élevée peut entraîner des turbulences, des projections et l'emprisonnement d'air. Une vitesse trop faible peut entraîner une perte de température et un remplissage incomplet. La coulée mécanique peut contribuer à améliorer la répétabilité, bien que la coulée manuelle soit efficace lorsque les opérateurs maintiennent une hauteur de coulée, une position de la poche de coulée et un temps de coulée constants.
Qualité et traitement de l'aluminium fondu
La qualité de la fusion influe sur l'intégrité interne, l'étanchéité et les performances d'usinage.
Composition des matériaux
La composition de l'alliage doit être conforme aux plans ou aux normes applicables aux matériaux. Une composition stable permet de maintenir la fluidité, le comportement à la solidification et les propriétés mécaniques dans les limites prévues.
Dégazage et filtration
Le dégazage permet de réduire la teneur en hydrogène dissous dans l'aluminium fondu. La filtration céramique contribue à réduire les films d'oxyde, les inclusions et les fines particules non métalliques. Il s'agit là d'étapes de traitement de la masse fondue, et non de solutions universelles pour tous les défauts ; si la coulée génère des turbulences, des films d'oxyde peuvent encore être entraînés même après filtration.
Détention et transfert
La température de maintien doit rester dans une plage de processus appropriée. Il convient d'éviter toute agitation excessive de la masse fondue pendant le transfert et la coulée afin de réduire le risque d'oxydation secondaire ; les poches doivent être sèches et préchauffées.
Noyaux de sable et structures internes
Pour les pièces moulées présentant des cavités internes, des passages ou une géométrie complexe, le recours à des noyaux en sable doit faire l'objet d'une réflexion approfondie.
Positionnement et soutien du tronc
Les noyaux doivent être fixés à l'aide d'empreintes de noyau ou d'éléments de soutien afin d'assurer leur stabilité face à la poussée hydrostatique et aux chocs de l'aluminium en fusion. Tout déplacement des noyaux a une incidence sur la position interne de la cavité, l'épaisseur des parois et la marge d'usinage.
Purge du noyau et élimination du sable
Le liant présent dans les noyaux de sable peut dégager du gaz lorsqu'il est exposé à l'aluminium fondu à haute température. Les voies d'évacuation des gaz des noyaux doivent permettre au gaz de s'échapper par les empreintes des noyaux. Les cavités internes doivent également être conçues avec des voies d'évacuation suffisantes pour garantir l'élimination du sable après la coulée, afin d'éviter tout problème lié au sable piégé ou aux dommages dus aux contraintes.
Moulage d'essai et stabilité des lots
La fiabilité d’un procédé de moulage par gravité est généralement vérifiée au moyen de moulages d’essai plutôt que sur la seule base d’hypothèses de conception.
Contrôle des pièces moulées d'essai
Le contrôle peut inclure des mesures visuelles, la vérification de l'usinage, des essais d'étanchéité, des essais de pression, une inspection aux rayons X ou une analyse de coupe, en fonction des exigences de la pièce. Les résultats des essais permettent d'identifier les problèmes de remplissage, de retrait, de déplacement du noyau ou liés aux surépaisseurs d'usinage. La porosité près des zones de remplissage tardif indique souvent des problèmes d'évacuation des gaz, tandis que le retrait dans les bossages épais peut être le signe de problèmes d'alimentation ou de température du moule.
Ajustement du processus
En fonction des résultats des essais, les fournisseurs ajustent la position de l'entrée de coulée, la taille des canaux de coulée, l'emplacement des évents, la taille des masselottes, la température du moule, l'épaisseur du revêtement, la température de coulée ou la vitesse de coulée. L'objectif est de définir une plage de paramètres de processus pouvant être reproduite lors de la production en série.
Contrôle par lots et registres de processus
Au cours de la production en série, les données clés — telles que la température de fusion, le numéro de cuvée ou de lot, l’état de dégazage, le poids de la pièce coulée et les résultats de l’inspection visuelle — sont consignées. Les registres de processus permettent de remonter, en cas de problèmes ultérieurs (tels que la porosité due à l’usinage, les fuites, les défauts de retrait ou les variations dimensionnelles), jusqu’à la température de coulée, l’état de la masse fondue, la ventilation, l’alimentation ou la température du moule. La stabilité des lots dépend du maintien de la cohérence de ces conditions de processus.