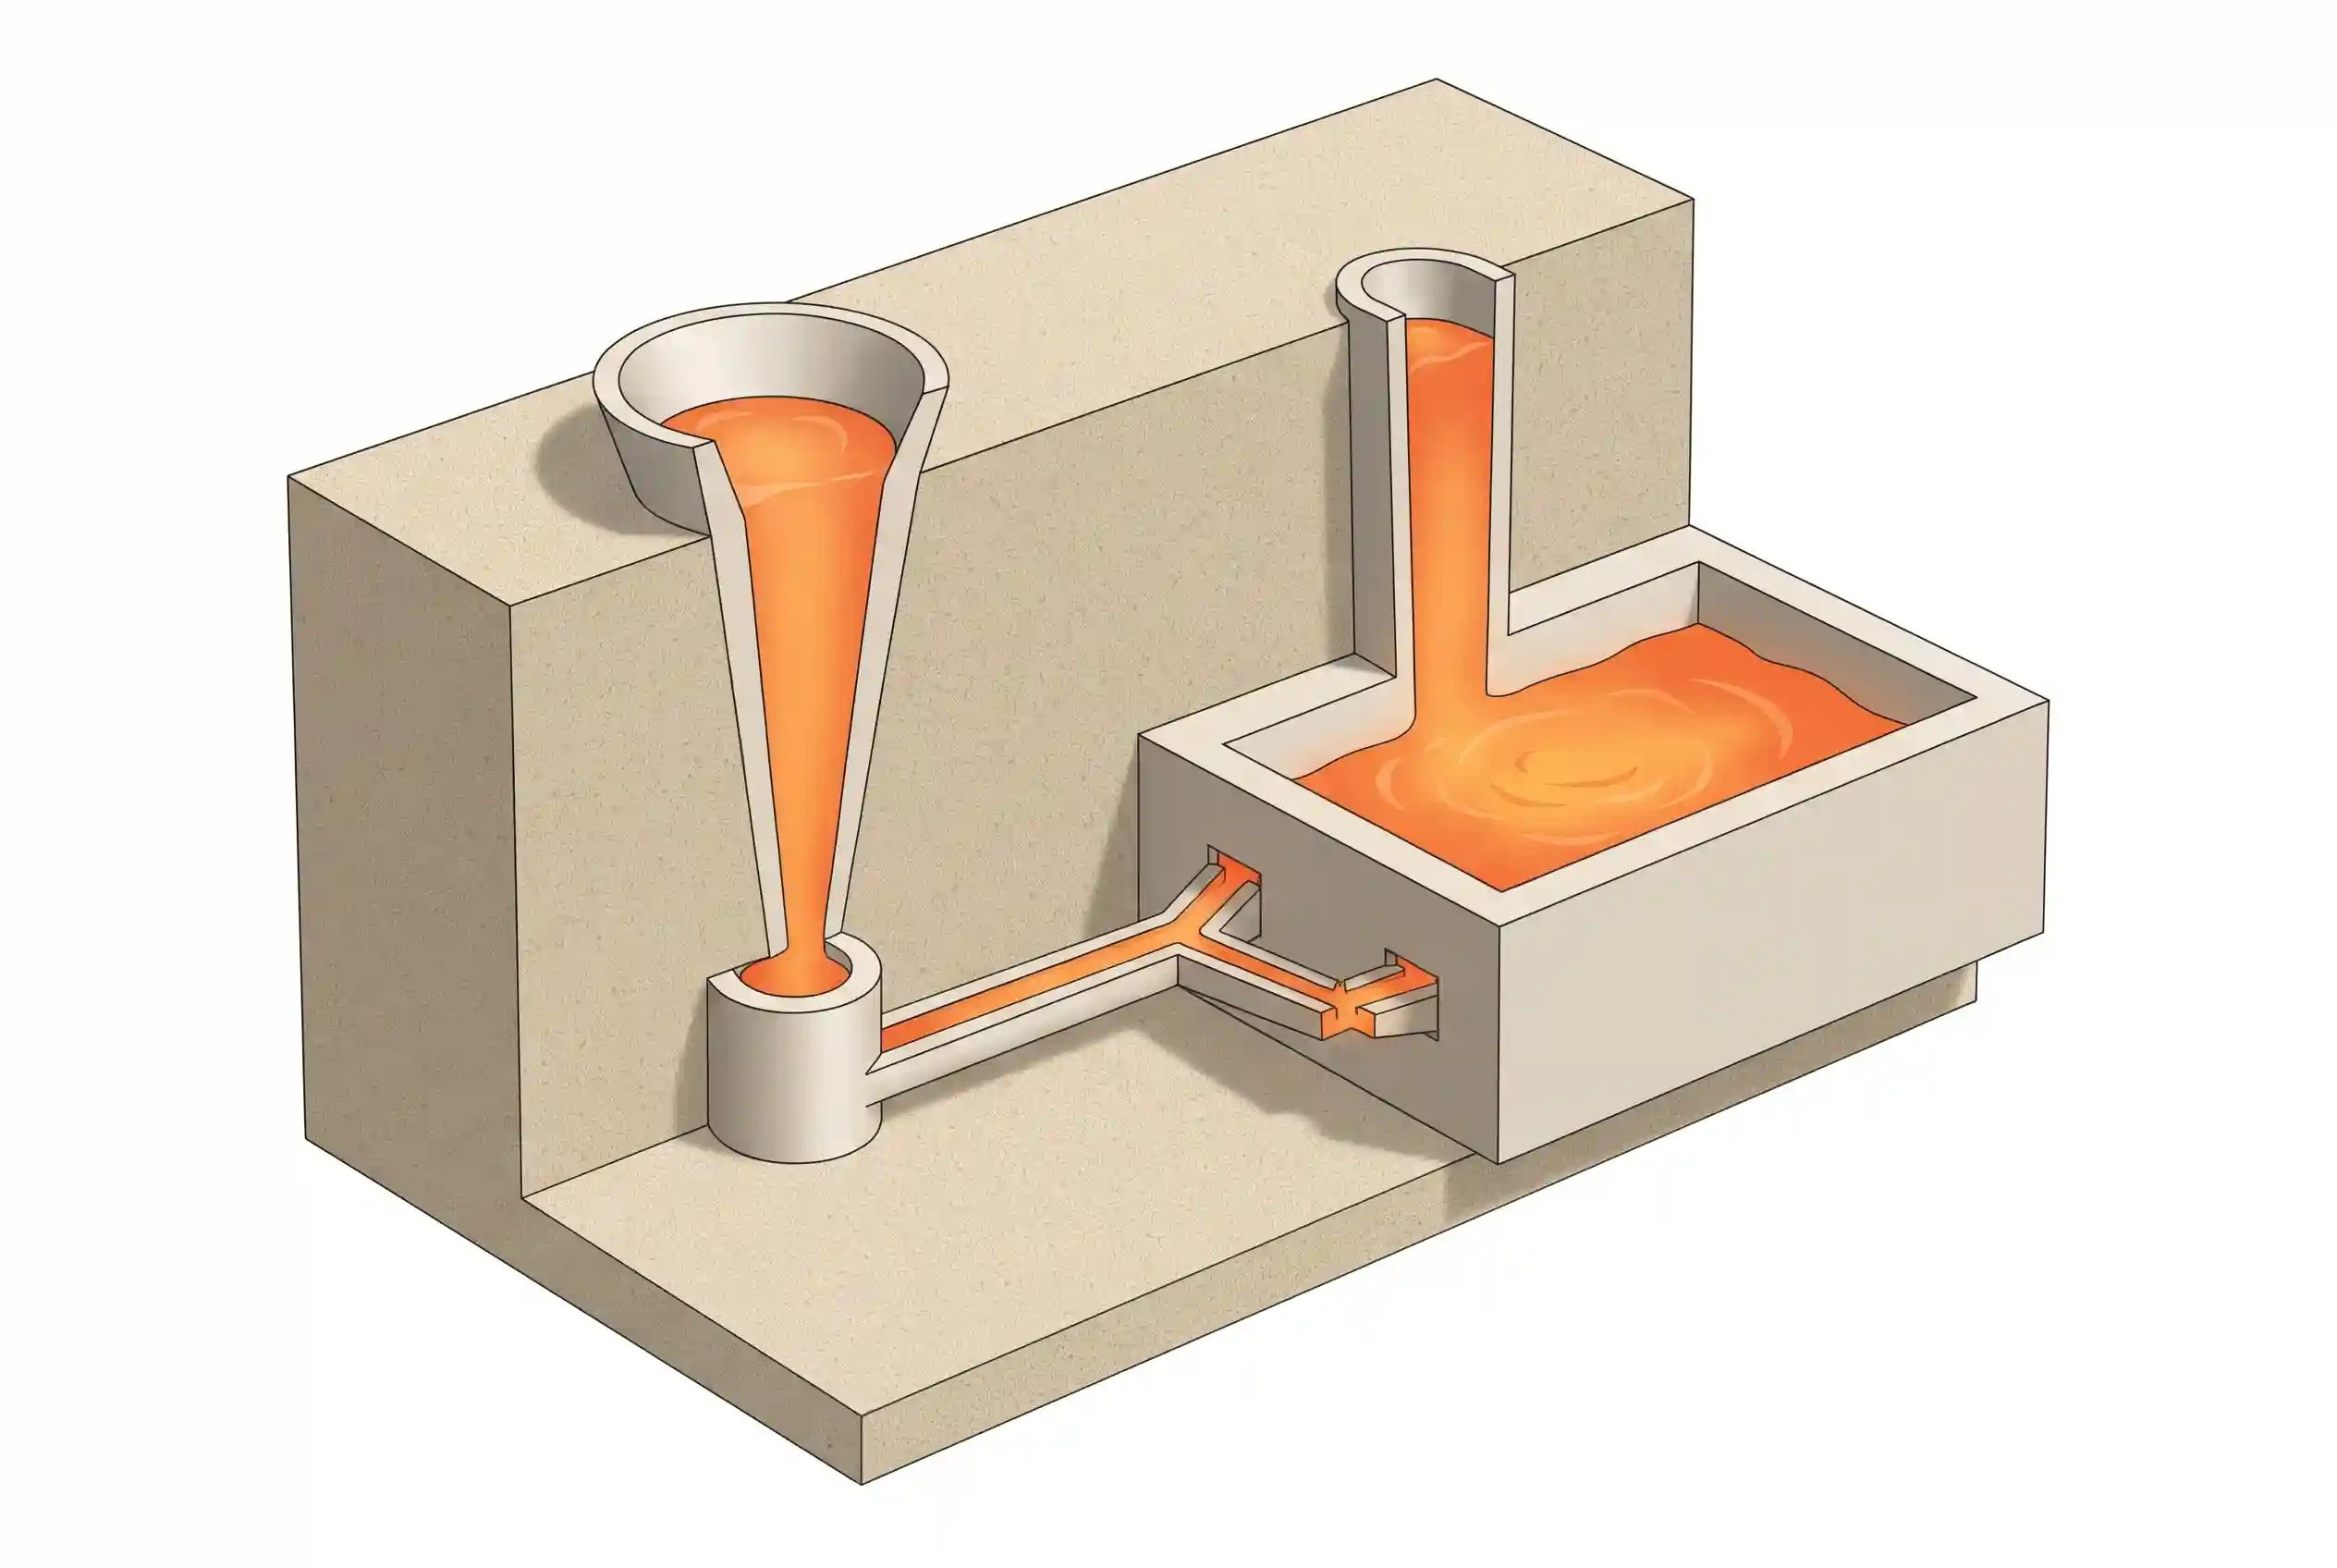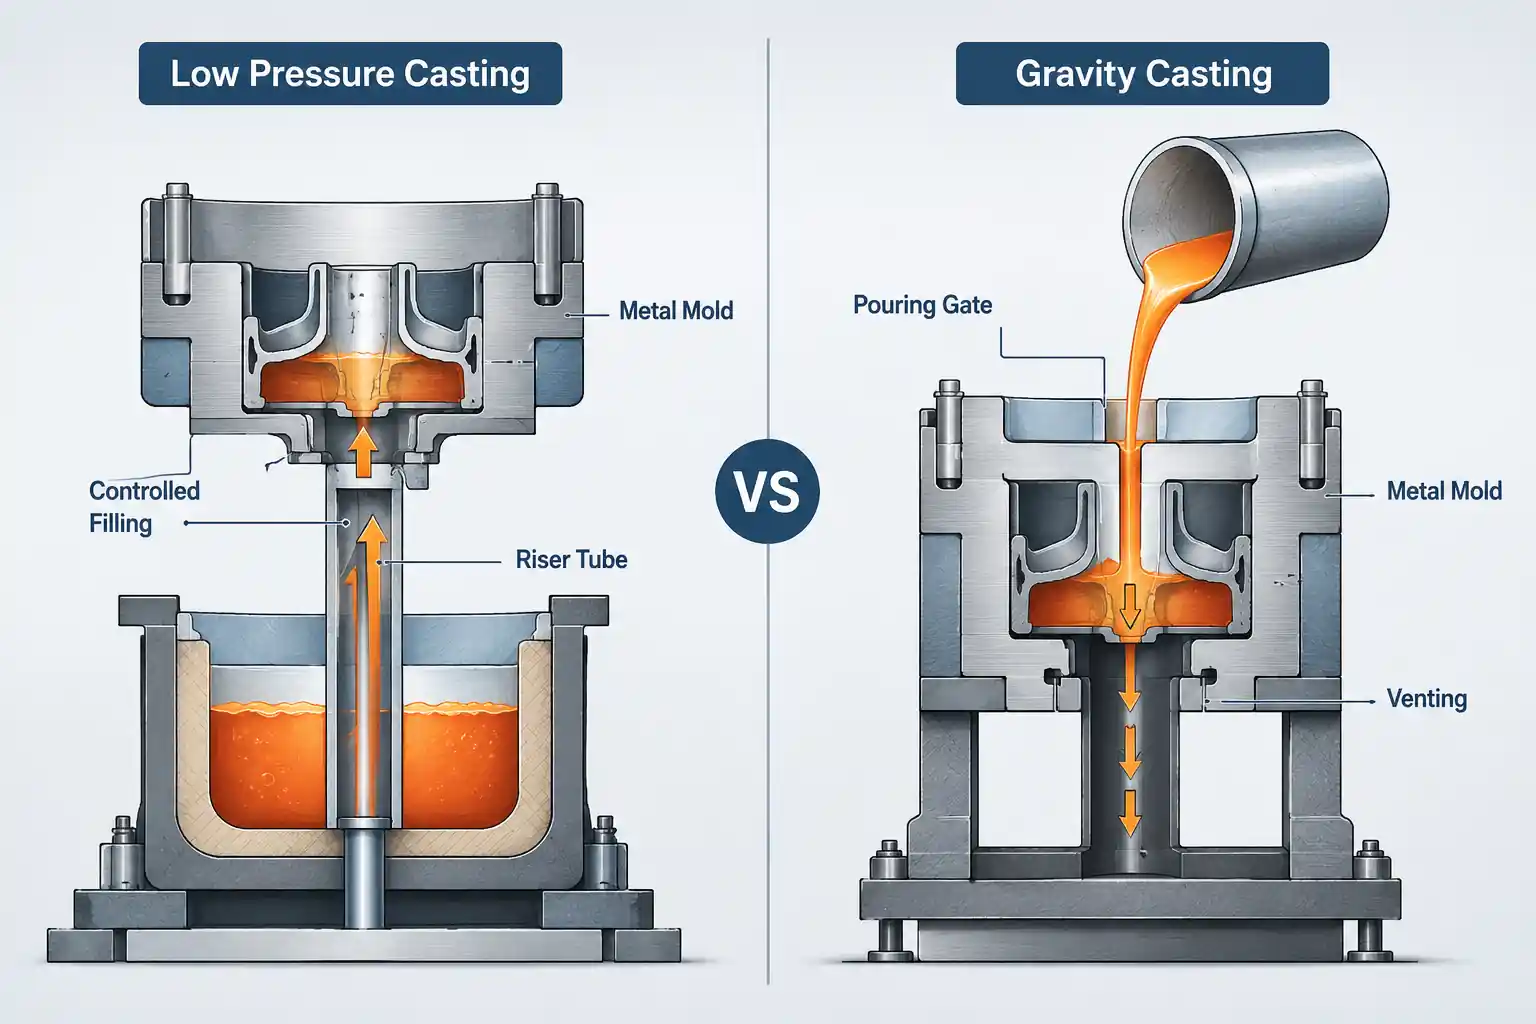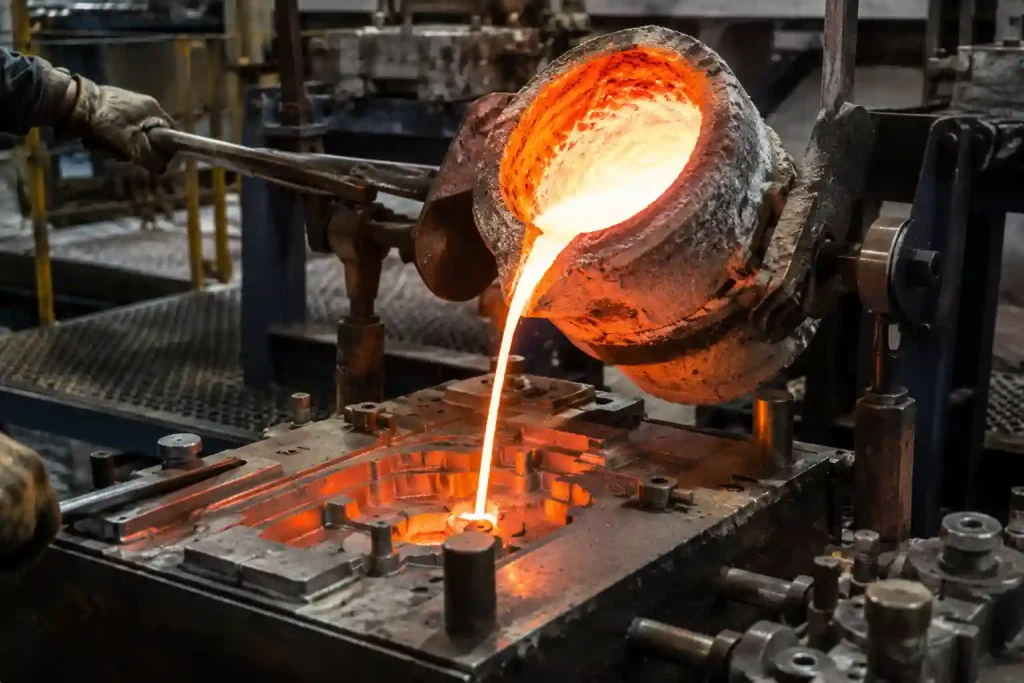
Гравитационное литье под давлением (GDC) заключается в заливке расплавленного алюминия в металлическую форму, где он затвердевает под действием силы тяжести. Качество готовой детали зависит от того, насколько плавно расплавленный алюминий поступает в полость формы, как происходит удаление воздуха, какова толщина слоев, наплавляемых в процессе затвердевания, а также от того, насколько стабильно контролируются температура формы, температура заливки, скорость заливки и качество расплава.
Конструкция детали
Геометрия детали влияет на траекторию течения металла, последовательность затвердевания и стабильность размеров. На этапе запуска проекта поставщики изучают чертежи для оценки конкретных геометрических характеристик.
Толщина стен и переходы
Толщина стенки влияет на то, как металл заполняет полость, и на скорость его затвердевания. Значительные колебания толщины приводят к неравномерной скорости затвердевания: толстые участки дольше удерживают тепло и создают «горячие точки», в то время как тонкие участки остывают быстрее и могут вызывать дефекты литья или холодные швы. Плавное изменение толщины помогает снизить концентрацию напряжений и сбалансировать распределение тепла. Если переходов невозможно избежать, часто требуется скорректировать локальные радиусы или конструкцию системы подачи.
Радиусы, выступы и припуск на обработку
Внутренние радиусы помогают направлять поток металла и снижать турбулентность. Выступы, монтажные площадки и обработанные поверхности могут создавать локальные утолщения, которые служат резервуарами тепла. Припуск на обработку должен учитывать отклонения в литье, уклон, возможные деформации и требования последующей обработки на станках с ЧПУ. Чрезмерный припуск увеличивает время обработки и может привести к обнажению внутренней пористости, тогда как недостаточный припуск может помешать надлежащей очистке поверхности во время обработки.
Конструкция штампа, температура и покрытия
Металлическая форма не только придает изделию нужную форму, но и регулирует отвод тепла из различных участков детали.
Разделение, выталкивание и удаление
Расположение линии разъема влияет на схему выталкивания, образование облоя, вентиляцию и расположение литниковых каналов. Механизмы выталкивания должны быть спроектированы таким образом, чтобы обеспечить равномерное распределение сил по всей детали. Поставщики учитывают схему выталкивания еще на этапе проектирования пресс-формы, чтобы гарантировать, что отливка — пока она еще горячая и относительно хрупкая — не подвергается неравномерным нагрузкам, которые могут привести к деформации или повреждению поверхности.
Температура и охлаждение
Температура формы влияет на процесс заливки, состояние поверхности, скорость затвердевания и стабильность размеров. Если форма слишком холодная, это может привести к преждевременному затвердеванию и образованию холодных швов; если она слишком горячая, это может увеличить время цикла и повлиять на локальное затвердевание. Благодаря оптимизированной схеме расположения каналов охлаждения, локальному охлаждению или предварительному нагреву формы достигается тепловой баланс. Эти параметры корректируются в ходе пробного литья для поддержания стабильных тепловых полей.
Покрытия и антиадгезивы
Покрытия матрицы обеспечивают антиадгезионные свойства и служат тепловым барьером, регулирующим теплопередачу. Толщина и равномерность нанесения покрытия влияют на теплопередачу и качество поверхности. Слишком толстое покрытие изменяет локальную теплопередачу и может повлиять на размеры полости; слишком тонкое — привести к прилипанию, разрывам или неровностям поверхности. Толщина покрытия и частота нанесения регулярно проверяются в ходе производства.
Положение при разливании, литниковая система и вентиляция
Даже при наличии хорошо спроектированной детали неправильное положение литья или неверная конструкция литниковой системы могут привести к нестабильному заполнению. Поставщики должны оценить, как металл поступает в полость, где происходит уход воздуха и как происходит подача металла в толстые участки.
Положение при заливке
Место заливки выбирается с учетом геометрии детали, чтобы обеспечить плавное поступление металла в полость и избежать турбулентности или образования воздушных пузырей, вызванных свободным падением. Для направления движения оксидной пленки и регулирования последовательности заполнения можно рассмотреть возможность бокового или нижнего вспомогательного заполнения.
Установка заслонок и вентиляционных отверстий
Система литниковых каналов регулирует скорость и направление поступления расплавленного алюминия в полость формы. Резкий вход, крутые повороты или неправильно рассчитанные литниковые каналы приводят к возникновению турбулентности, появлению оксидных включений или захвату воздуха. Вентиляционные отверстия следует размещать вблизи зон, заполняющихся в последнюю очередь, зон слияния металла или участков, подверженных образованию воздушных пузырей. Траектории литниковых каналов и вентиляционных отверстий следует проверять одновременно с направлением литья и требованиями к затвердеванию во время пробного литья.
Питающие трубы и подъемные трубы
Алюминий дает усадку при затвердевании. Литниковые каналы обеспечивают питание толстых участков, выступов, монтажных площадок, краев фланцев и зон повышенного нагрева. Литниковые каналы должны оставаться в расплавленном состоянии дольше, чем область отливки, которую они питают; если траектория податки застывает слишком рано, внутри отливки может остаться усадочная пористость. Усадка может проявиться только после механической обработки, распиловки, рентгеновского контроля или испытания под давлением, поэтому проверка размера и положения литниковых каналов во время пробной отливки имеет решающее значение.
Условия заливки
Температуру разливки, скорость разливки и температуру формы следует рассматривать как единый технологический процесс.
Температура разлива
Температура должна обеспечивать достаточную текучесть для заполнения полости, но при этом не должна быть излишне высокой. Низкая температура снижает текучесть и может привести к дефектам литья или образованию холодных швов. Высокая температура может усилить окисление, поглощение водорода, тепловую нагрузку на форму, образование крупнозернистой структуры или повысить риск усадки. Оптимальный диапазон температур зависит от сплава, толщины стенок, веса отливки, температуры формы и времени переноса.
Скорость разлива
Скорость разлива должна соответствовать производительности вентиляционной системы, конструкции литникового канала и структуре отливки. Слишком высокая скорость может привести к возникновению турбулентности, разбрызгиванию и попаданию воздуха в отливку. Слишком низкая скорость может вызвать потерю температуры и неполное заполнение формы. Механический разлив может способствовать повышению повторяемости, хотя ручной разлив также эффективен, если операторы соблюдают постоянную высоту разлива, положение ковша и время разлива.
Качество и обработка расплава алюминия
Качество расплава влияет на внутреннюю целостность, герметичность и обрабатываемость.
Состав материала
Состав сплава должен соответствовать чертежам или применимым стандартам на материалы. Стабильный состав позволяет поддерживать текучесть, характеристики затвердевания и механические свойства в пределах ожидаемого диапазона.
Дегазация и фильтрация
Дегазация позволяет снизить содержание растворенного водорода в расплавленном алюминии. Керамическая фильтрация способствует уменьшению количества оксидных пленок, включений и мелких неметаллических частиц. Это этапы обработки расплава, а не универсальные решения для устранения всех дефектов; если при разливании возникают турбулентные потоки, оксидные пленки могут по-прежнему увлекаться в расплав даже после фильтрации.
Хранение и передача
Температура поддержания должна оставаться в пределах допустимого технологического диапазона. Следует избегать интенсивного перемешивания расплава во время перекачки и загрузки, чтобы снизить риск вторичного окисления; ковши должны быть сухими и предварительно нагретыми.
Песчаные керны и внутренние структуры
При изготовлении отливок с внутренними полостями, каналами или сложной геометрией необходимо тщательно продумать конструкцию песчаных сердечников.
Правильное положение туловища и опора
Сердечники должны быть закреплены с помощью отпечатков сердечников или опорных элементов, чтобы обеспечить их устойчивость к плавучести и воздействию расплавленного алюминия. Смещение сердечников влияет на положение внутренней полости, толщину стенок и припуск на механическую обработку.
Вентиляция сердечника и удаление песка
Связующее вещество в песчаных стержнях может выделять газ при контакте с расплавленным алюминием высокой температуры. Каналы вентиляции стержня должны обеспечивать выход газа через отверстия в стержне. Внутренние полости также следует проектировать с учетом достаточного пространства для очистки, чтобы обеспечить удаление песка после литья и избежать возможных проблем, связанных с застрявшим песком или повреждениями, вызванными напряжениями.
Пробное литье и стабильность партии
Стабильность процесса гравитационного литья под давлением обычно подтверждается в ходе пробного литья, а не только на основе расчетных предположений.
Контроль пробного литья
Контроль может включать визуальные измерения, проверку качества механической обработки, испытания на герметичность, испытания под давлением, рентгеновский контроль или анализ сечений в зависимости от требований к детали. Результаты пробного литья помогают выявить проблемы с заполнением, усадкой, смещением стержня или припусками на механическую обработку. Пористость вблизи зон, заполняющихся в последнюю очередь, часто указывает на проблемы с вентиляцией, тогда как усадка в толстых выступках может свидетельствовать о проблемах с подачей материала или температурой формы.
Регулировка технологического процесса
На основании результатов испытаний поставщики корректируют положение литникового отверстия, размер литникового канала, расположение вентиляционных отверстий, размер подводов, температуру формы, толщину покрытия, температуру разливки или скорость разливки. Цель состоит в том, чтобы определить технологическое окно, которое можно будет повторять при серийном производстве.
Партийный контроль и технологическая документация
В ходе серийного производства регистрируются ключевые данные, такие как температура расплава, номер партии или серии, состояние дегазации, вес отливки и результаты визуального осмотра. Протоколы технологического процесса помогают проследить, как возникающие впоследствии проблемы — такие как пористость при механической обработке, утечки, усадочные дефекты или изменение размеров — связаны с температурой разливки, состоянием расплава, вентиляцией, подачей металла или температурой формы. Стабильность партии зависит от поддержания постоянства этих технологических условий.