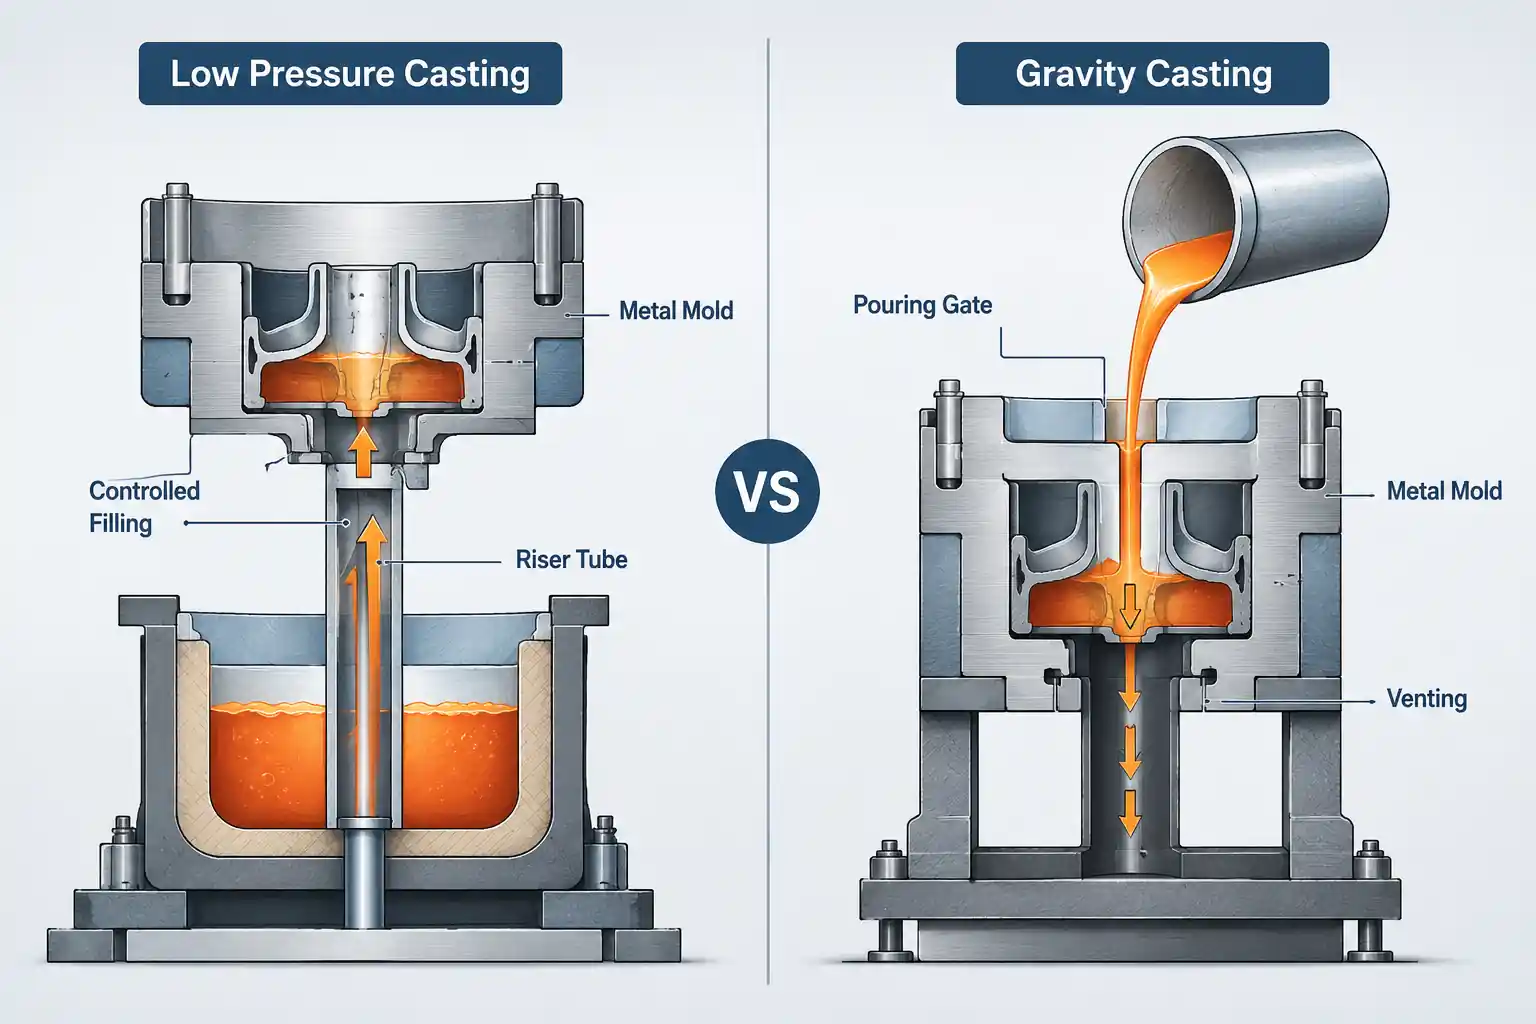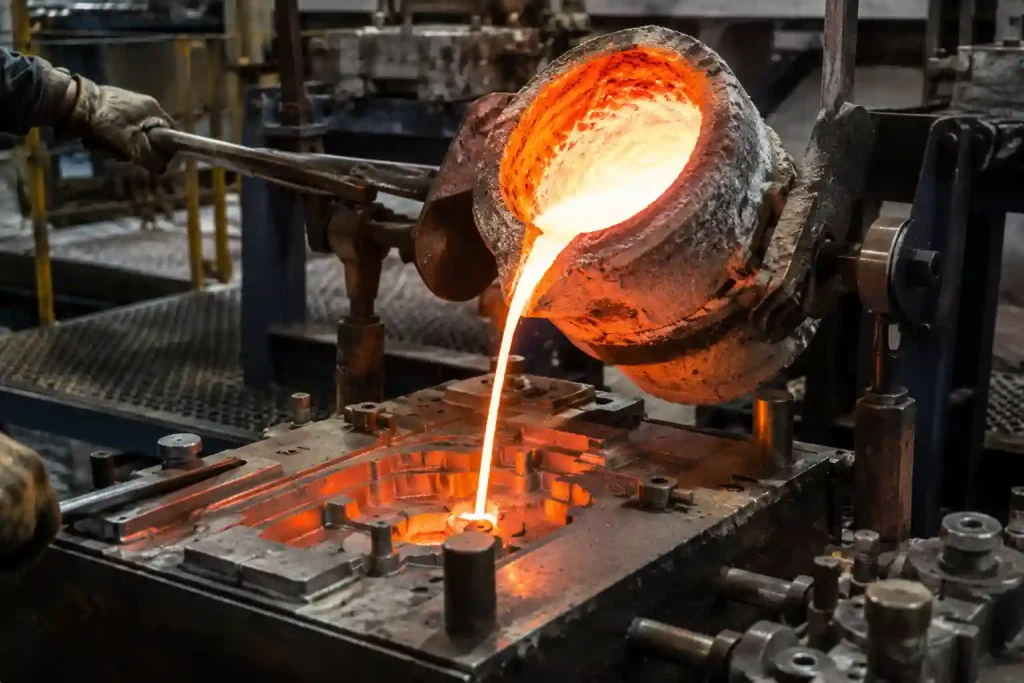
Beim Schwerkraftdruckguss (GDC) wird geschmolzenes Aluminium in eine Metallform gegossen, wo es unter Einwirkung der Schwerkraft erstarrt. Die Qualität des Endteils hängt davon ab, wie gleichmäßig das geschmolzene Aluminium in den Formhohlraum fließt, wie die Luft entweicht, wie dick die Querschnitte während der Erstarrung aufgebaut werden und wie gleichmäßig Formtemperatur, Gießtemperatur, Gießgeschwindigkeit und Schmelzqualität geregelt werden.
Teile-Konstruktion
Die Geometrie der Bauteile beeinflusst den Metallflussweg, die Erstarrungsreihenfolge und die Maßhaltigkeit. Zu Beginn des Projekts prüfen die Zulieferer die Zeichnungen, um bestimmte geometrische Merkmale zu bewerten.
Wandstärke und Übergänge
Die Wandstärke beeinflusst, wie das Metall den Hohlraum ausfüllt und wie schnell es erstarrt. Erhebliche Schwankungen in der Wandstärke führen zu ungleichmäßigen Erstarrungsgeschwindigkeiten; dicke Abschnitte speichern die Wärme länger und verursachen Heißstellen, während dünne Abschnitte schneller abkühlen und zu Läufern oder Kaltnähten führen können. Allmähliche Dickenübergänge tragen dazu bei, Spannungskonzentrationen zu mindern und die Wärmeverteilung auszugleichen. Wenn Übergänge nicht vermieden werden können, sind oft Anpassungen der lokalen Radien oder der Zuführungskonstruktion erforderlich.
Radien, Vorsprünge und Bearbeitungszugabe
Innenradien tragen dazu bei, den Metallfluss zu lenken und Turbulenzen zu verringern. Vorsprünge, Befestigungsflächen und bearbeitete Flächen können lokale Materialverdickungen bilden, die als Wärmespeicher wirken. Bei der Wahl des Bearbeitungsaufmaßes sollten Abgussschwankungen, Entformungsschrägen, mögliche Verformungen sowie die Anforderungen der anschließenden CNC-Bearbeitung berücksichtigt werden. Ein zu großer Bearbeitungszuschlag verlängert die Bearbeitungszeit und kann innere Porositäten freilegen, während ein zu geringer Bearbeitungszuschlag dazu führen kann, dass die Oberfläche während der Bearbeitung nicht ordnungsgemäß gereinigt wird.
Bauweise, Temperatur und Beschichtungen
Die Metallform bestimmt nicht nur die Form des Gussteils, sondern regelt auch, wie die Wärme aus den verschiedenen Bereichen des Teils abgeführt wird.
Trennung, Auswurf und Entfernung
Die Anordnung der Trennfuge beeinflusst die Auswerfer-, Grate-, Entlüftungs- und Angussanordnung. Auswerfermechanismen sollten so ausgelegt sein, dass die Kräfte gleichmäßig über das Bauteil verteilt werden. Zulieferer berücksichtigen die Auswerferanordnung bereits bei der Formkonstruktion, um sicherzustellen, dass das noch heiße und relativ spröde Gussteil keinen ungleichmäßigen Kräften ausgesetzt ist, die zu Verformungen oder Oberflächenbeschädigungen führen könnten.
Die Temperatur und die Kühlung
Die Formtemperatur beeinflusst den Füllvorgang, die Oberflächenbeschaffenheit, die Erstarrungsgeschwindigkeit und die Maßhaltigkeit. Ist die Form zu kalt, kann dies zu vorzeitiger Erstarrung und Kaltverschweißungen führen; ist sie zu heiß, kann dies die Zykluszeiten verlängern und die lokale Erstarrung beeinträchtigen. Durch eine optimierte Anordnung der Kühlkanäle, lokale Kühlung oder das Vorheizen der Form wird ein thermisches Gleichgewicht erreicht. Diese Parameter werden während der Probegüsse angepasst, um gleichmäßige Temperaturverteilungen zu gewährleisten.
Beschichtungen und Trennmittel
Die Beschichtungen sorgen für eine Trennwirkung und dienen als Wärmebarriere zur Regulierung der Wärmeübertragung. Die Beschichtungsdicke und -gleichmäßigkeit beeinflussen die Wärmeübertragung und die Oberflächenqualität. Eine zu dicke Beschichtung verändert die lokale Wärmeübertragung und kann die Abmessungen des Formhohlraums beeinträchtigen; eine zu dünne Beschichtung kann zu Anhaftungen, Rissen oder einer rauen Oberflächenbeschaffenheit führen. Die Beschichtungsdicke und die Sprühfrequenz werden während der Produktion regelmäßig überprüft.
Gießposition, Anguss und Entlüftung
Selbst bei einem gut konstruierten Bauteil können eine ungünstige Gießposition oder eine schlecht ausgelegte Angussführung zu einer instabilen Befüllung führen. Die Lieferanten müssen beurteilen, wie das Metall in den Formhohlraum gelangt, wo Luft entweicht und wie dicke Bereiche beschickt werden.
Ausgießposition
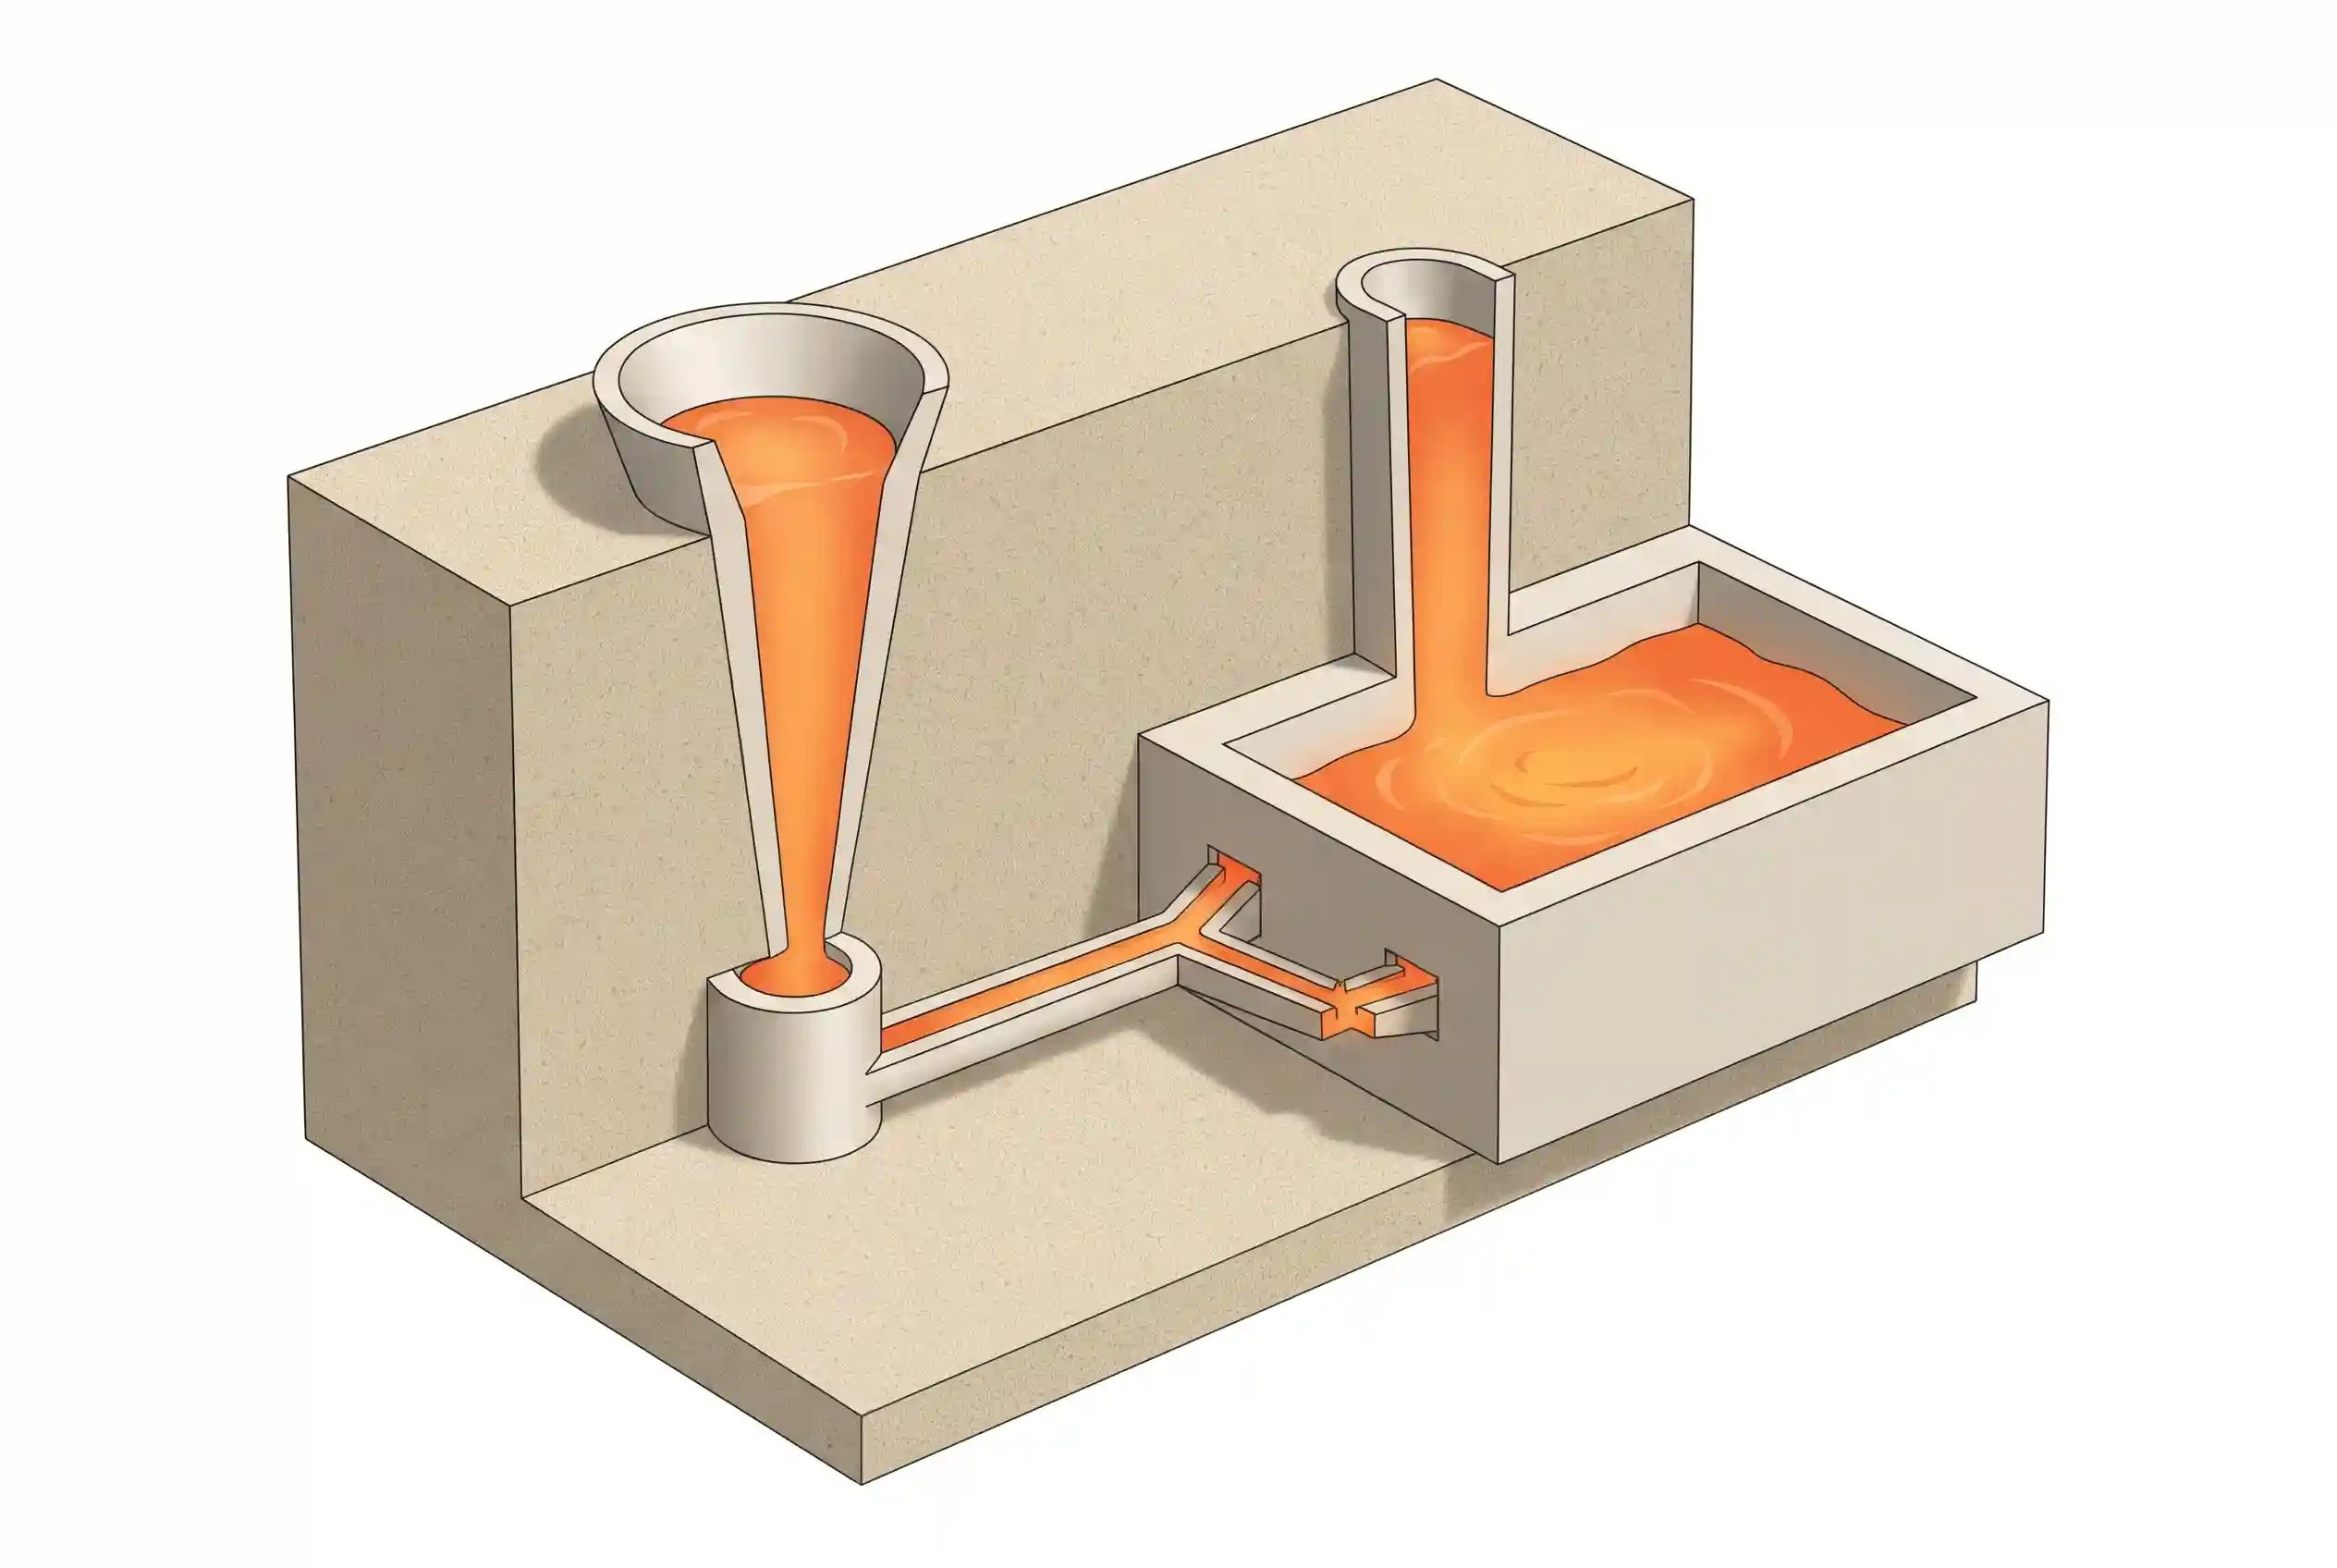
Die Gießposition wird entsprechend der Teilegeometrie gewählt, damit das Metall reibungslos in den Formhohlraum fließen kann und Turbulenzen oder Lufteinschlüsse durch freien Fall vermieden werden. Eine seitliche Befüllung oder eine Befüllung mit Unterstützung von unten kann in Betracht gezogen werden, um die Bewegung des Oxidfilms zu lenken und die Befüllungsreihenfolge zu steuern.
Absperren und Entlüften
Das Angusssystem steuert die Geschwindigkeit und Richtung des in den Formhohlraum einströmenden geschmolzenen Aluminiums. Ein abrupter Einströmvorgang, scharfe Kurven oder falsch dimensionierte Angüsse führen zu Turbulenzen, Oxideinschlüssen oder Lufteinschlüssen. Entlüftungskanäle sollten in der Nähe von Bereichen, die zuletzt gefüllt werden, von Metallkonvergenzzonen oder von Bereichen, in denen sich leicht Luft einschließt, angeordnet werden. Die Anguss- und Entlüftungswege sollten während des Probegusses zusammen mit der Angussrichtung und den Erstarrungsanforderungen überprüft werden.
Zuführungen und Steigleitungen
Aluminium schrumpft beim Erstarren. Angusskanäle versorgen dicke Bereiche, Vorsprünge, Befestigungsflächen, Flanschkanten und Stellen mit erhöhter Erwärmung. Angusskanäle müssen länger geschmolzen bleiben als der von ihnen versorgte Gussbereich; wenn der Zuführweg zu früh erstarrt, können im Gussstück Schrumpfporen zurückbleiben. Schrumpfungen können erst nach der Bearbeitung, dem Aufschneiden, der Röntgenprüfung oder der Druckprüfung sichtbar werden, weshalb die Überprüfung der Größe und Position der Angusskanäle während des Probegusses unerlässlich ist.
Gießbedingungen
Gießtemperatur, Gießgeschwindigkeit und Formtemperatur sollten als integrierter Prozess betrachtet werden.
Gießtemperatur
Die Temperatur muss eine ausreichende Fließfähigkeit gewährleisten, um den Formhohlraum zu füllen, ohne dabei unnötig hoch zu sein. Eine niedrige Temperatur verringert die Fließfähigkeit und kann zu Läufern oder Kaltnähten führen. Eine hohe Temperatur kann die Oxidation, die Wasserstoffaufnahme, die thermische Belastung der Form, grobe Kornstruktur oder das Schrumpfungsrisiko erhöhen. Der geeignete Temperaturbereich hängt von der Legierung, der Wandstärke, dem Gussgewicht, der Formtemperatur und der Transferzeit ab.
Ausgießgeschwindigkeit
Die Gießgeschwindigkeit sollte auf die Entlüftungskapazität, die Gestaltung des Angusses und die Struktur des Gussteils abgestimmt sein. Eine zu hohe Geschwindigkeit kann zu Turbulenzen, Spritzern und Lufteinschlüssen führen. Eine zu niedrige Geschwindigkeit kann zu Temperaturverlusten und unvollständiger Befüllung führen. Das maschinelle Gießen kann zur Verbesserung der Wiederholgenauigkeit beitragen, wobei das manuelle Gießen ebenfalls effektiv ist, wenn die Bediener eine gleichbleibende Gießhöhe, Kellenposition und Gießzeit einhalten.
Qualität und Aufbereitung von Aluminiumschmelze
Die Schmelzqualität beeinflusst die innere Festigkeit, die Dichtheit und die Bearbeitbarkeit.
Materialzusammensetzung
Die Legierungszusammensetzung sollte den Zeichnungen oder den einschlägigen Werkstoffnormen entsprechen. Eine stabile Zusammensetzung trägt dazu bei, dass die Fließfähigkeit, das Erstarrungsverhalten und die mechanischen Eigenschaften innerhalb des erwarteten Bereichs bleiben.
Entgasung und Filtration
Durch die Entgasung wird der Gehalt an gelöstem Wasserstoff in der Aluminiumschmelze reduziert. Die Keramikfiltration trägt dazu bei, Oxidschichten, Einschlüsse und feine nichtmetallische Partikel zu reduzieren. Hierbei handelt es sich um Schritte der Schmelzbehandlung und nicht um universelle Lösungen für alle Fehler; wenn beim Gießen Turbulenzen entstehen, können Oxidschichten auch nach der Filtration noch mitgerissen werden.
Verwahrung und Übertragung
Die Halte-Temperatur sollte innerhalb eines geeigneten Prozessbereichs liegen. Starke Verwirbelungen der Schmelze während des Umfüllens und Einfüllens sollten vermieden werden, um das Risiko einer sekundären Oxidation zu verringern; außerdem sollten die Gießpfannen trocken und vorgewärmt sein.
Sandkerne und innere Strukturen
Bei Gussteilen mit inneren Hohlräumen, Durchgängen oder komplexer Geometrie müssen Sandkerne sorgfältig geprüft werden.
Körperhaltung und Stützfunktion der Rumpfmuskulatur
Kerne müssen durch Kernabdrücke oder Stützstrukturen gesichert werden, um die Stabilität gegenüber dem Auftrieb und den Einwirkungen von geschmolzenem Aluminium zu gewährleisten. Eine Verschiebung der Kerne wirkt sich auf die Position des inneren Hohlraums, die Wandstärke und das Bearbeitungszugabe aus.
Entlüftung des Kerns und Entfernung von Sand
Das Bindemittel in Sandkernen kann Gas freisetzen, wenn es mit hoch erhitztem geschmolzenem Aluminium in Kontakt kommt. Die Entlüftungswege des Kerns sollten es ermöglichen, dass Gas durch die Kernabdrücke entweichen kann. Auch interne Hohlräume sollten mit ausreichenden Entlüftungswegen versehen sein, um die Entfernung des Sandes nach dem Gießen zu gewährleisten und so mögliche Probleme durch eingeschlossenen Sand oder spannungsbedingte Schäden zu vermeiden.
Probeguss und Chargenstabilität
Ein stabiler Schwerkraft-Druckgussprozess wird in der Regel durch Probegüsse und nicht allein durch Konstruktionsannahmen bestätigt.
Prüfung von Probestücken
Die Prüfung kann je nach den Anforderungen an das Bauteil visuelle Messungen, die Überprüfung der Bearbeitung, Dichtheitsprüfungen, Druckprüfungen, Röntgenprüfungen oder Querschnittsanalysen umfassen. Die Ergebnisse der Testläufe helfen dabei, Probleme bei der Füllung, beim Schrumpfen, bei der Kernbewegung oder bei den Bearbeitungszugaben zu identifizieren. Porosität in der Nähe der zuletzt gefüllten Bereiche deutet häufig auf Entlüftungsprobleme hin, während Schrumpfung in dicken Vorsprüngen auf Probleme bei der Materialzufuhr oder der Formtemperatur hindeuten kann.
Prozessanpassung
Auf der Grundlage der Versuchsergebnisse passen die Lieferanten die Position des Angusskanals, die Größe des Angusskanals, die Lage der Entlüftungsöffnungen, die Größe der Steigkanäle, die Formtemperatur, die Beschichtungsdicke, die Gießtemperatur oder die Gießgeschwindigkeit an. Ziel ist es, ein Prozessfenster zu ermitteln, das bei der Serienfertigung reproduzierbar ist.
Chargenprüfung und Prozessprotokolle
Während der Serienfertigung werden wichtige Daten – wie Schmelztemperatur, Chargennummer, Entgasungsstatus, Gussgewicht und Ergebnisse der Sichtprüfung – erfasst. Prozessprotokolle helfen dabei, spätere Probleme wie Porosität bei der Bearbeitung, Undichtigkeiten, Schrumpfungserscheinungen oder Maßabweichungen auf die Gießtemperatur, den Schmelzzustand, die Entlüftung, die Zuführung oder die Formtemperatur zurückzuführen. Die Chargenstabilität hängt davon ab, dass diese Prozessbedingungen konstant gehalten werden.