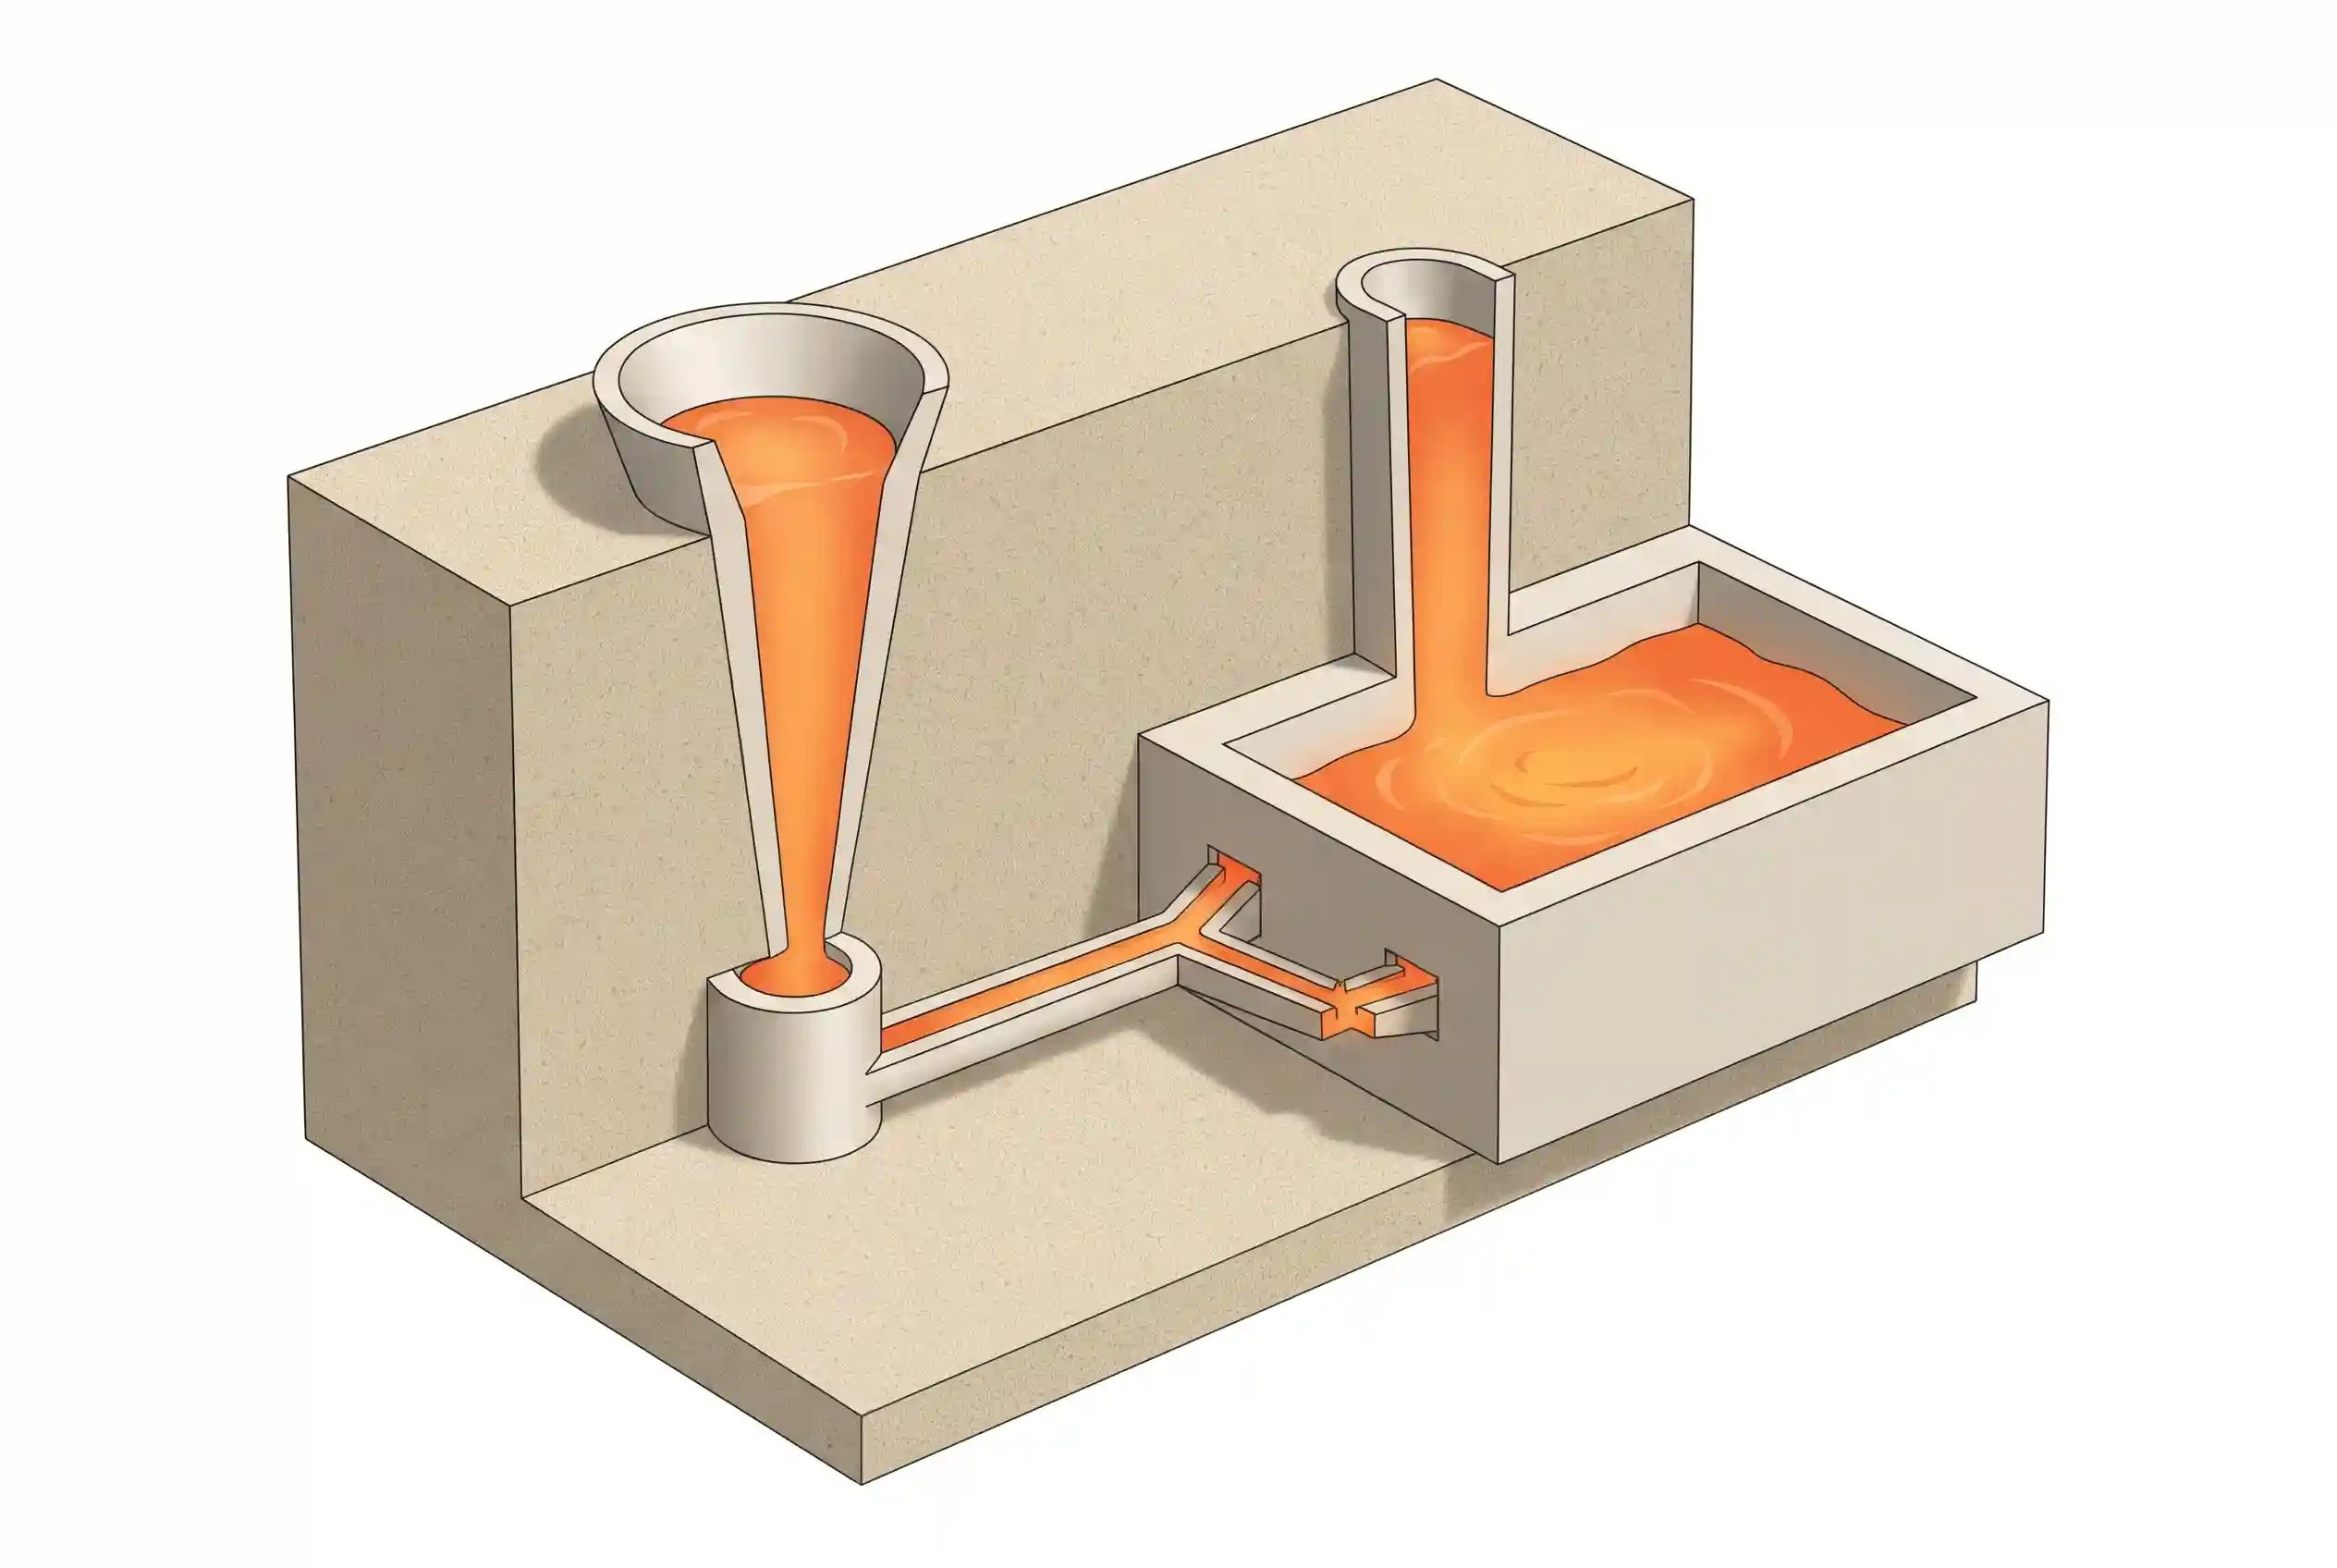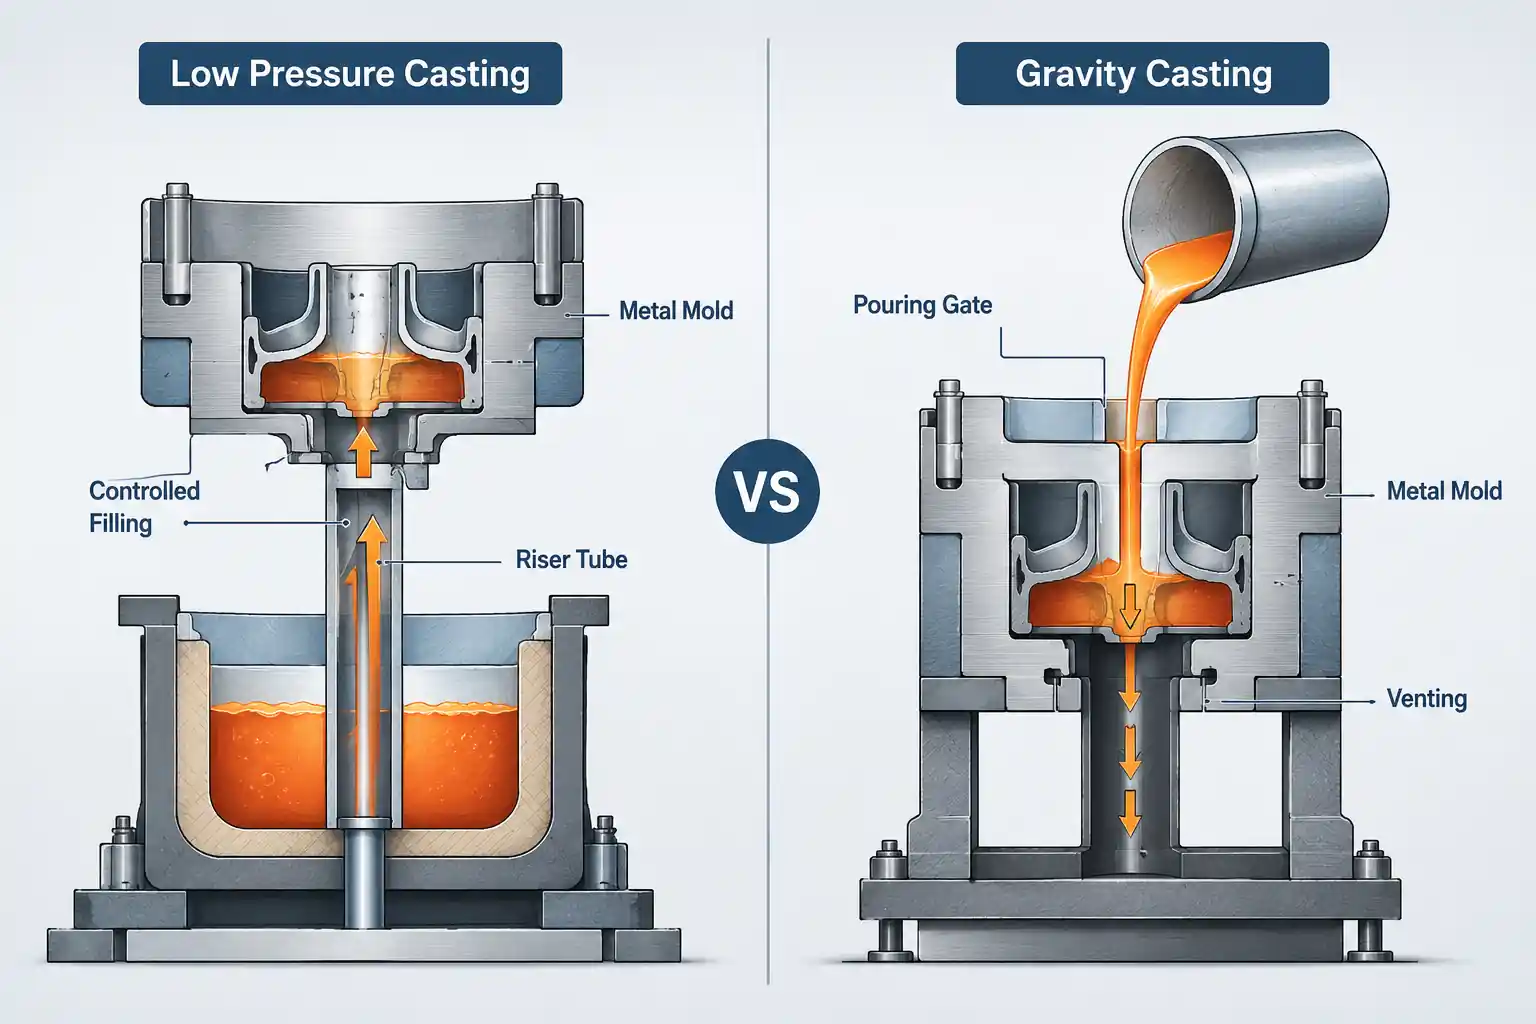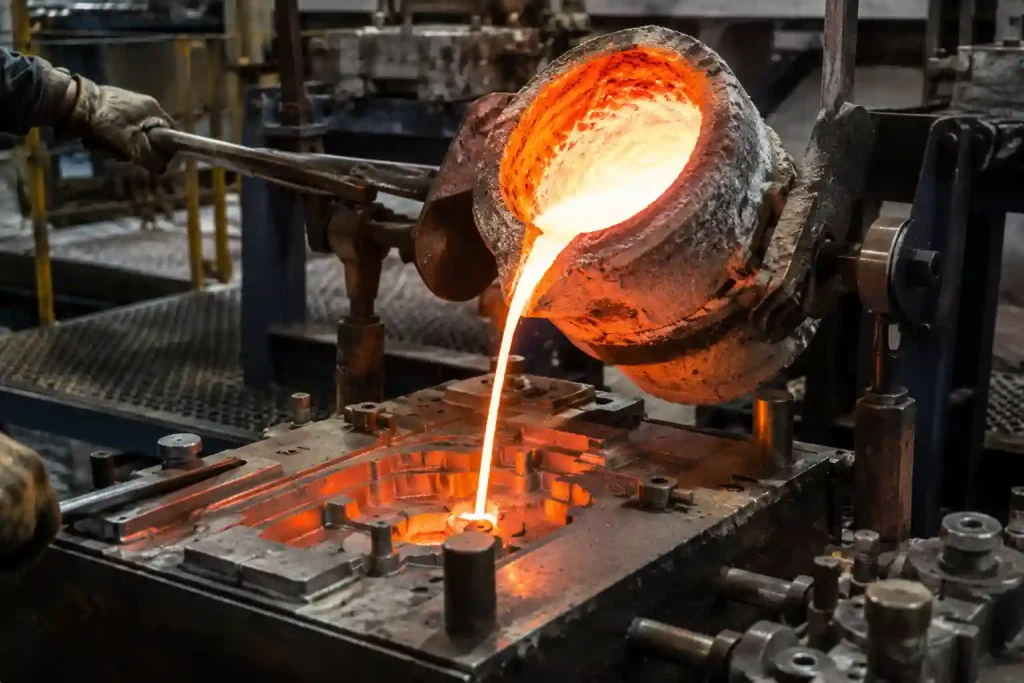
重力鋳造(GDC)とは、溶融アルミニウムを金属製の鋳型に注ぎ込み、重力の作用によって凝固させる製造法である。完成品の品質は、溶融アルミニウムが鋳型内へどれだけスムーズに流入するか、空気がどのように排出されるか、凝固過程で各部の肉厚がどのように形成されるか、そして鋳型の温度、注湯温度、注湯速度、溶湯の品質がどれだけ一貫して管理されるかに左右される。
部品の設計
部品の形状は、金属の流れ、凝固順序、および寸法安定性に影響を与えます。プロジェクトの立ち上げ段階において、サプライヤーは図面を確認し、特定の幾何学的特徴を評価します。
壁の厚さと段差
肉厚は、金属が鋳型内を充填する様子や凝固速度に影響を与えます。肉厚に著しいばらつきがあると、凝固速度にムラが生じます。肉厚の厚い部分は熱を長く保持して高温箇所を形成する一方、肉厚の薄い部分は急速に冷却され、充填不良やコールドシャットを引き起こす可能性があります。 厚さの緩やかな変化は、応力集中を緩和し、熱分布のバランスを整えるのに役立ちます。厚さの変化が避けられない場合は、局所的な半径や送材設計の調整が必要になることがよくあります。
半径、突起、および加工代
内径は、金属の流れを誘導し、乱流を低減するのに役立ちます。ボス、取り付けパッド、および機械加工面は、熱の蓄積源となる局所的な肉厚部分を作り出す可能性があります。加工余量は、鋳造のばらつき、抜き勾配、発生しうる歪み、およびその後のCNC加工の要件を考慮して設定する必要があります。 余肉が多すぎると加工時間が長くなり、内部の気孔が露呈する恐れがある一方、余肉が不足していると、加工中に表面を適切に清掃できなくなる可能性があります。
ダイの構造、温度、およびコーティング
金属の金型は、鋳物の形状を形成するだけでなく、部品の各部位から熱がどのように放出されるかを制御する役割も果たします。
分離、排出、および除去
パーティングラインの位置は、エジェクション、バリ、ベント、およびゲート配置に影響を与えます。エジェクション機構は、部品全体に作用する力のバランスが取れるように設計する必要があります。サプライヤーは、金型設計の段階でエジェクションの配置を検討し、鋳造品がまだ高温で比較的強度が低い状態にある間に、変形や表面損傷を引き起こす可能性のある不均一な力が加わらないようにしています。
ダイの温度と冷却
金型の温度は、充填、表面状態、凝固速度、および寸法安定性に影響を与えます。金型が冷たすぎると、早期凝固やコールドシャットを引き起こす恐れがあり、逆に高温すぎると、サイクルタイムが長くなり、局所的な凝固に影響を及ぼす可能性があります。 冷却路の配置の最適化、局所冷却、または金型の予熱を通じて、熱平衡が達成されます。これらのパラメータは、試鋳の過程で調整され、一貫した熱場が維持されます。
コーティングおよび離型剤
金型コーティングは離型機能を提供するとともに、熱障壁として機能し、熱伝達を調整します。コーティングの厚さと均一性は、熱伝達と表面品質に影響を与えます。コーティングが厚すぎると局所的な熱伝達が変化し、キャビティの寸法に影響を及ぼす可能性があります。逆に薄すぎると、くっつき、破れ、または表面仕上げの粗さが生じる恐れがあります。生産中は、コーティングの厚さとスプレー頻度を定期的に確認しています。
注湯位置、ゲート、およびベント
たとえ設計の優れた部品であっても、注湯位置やゲート設計が不適切だと、充填が不安定になる可能性があります。サプライヤーは、金属がキャビティにどのように流入するか、空気がどこから逃げるか、そして肉厚部分への供給がどのように行われるかを評価しなければなりません。
注ぎ位置
注湯位置は、部品の形状に基づいて選定され、金属がキャビティにスムーズに流入し、自由落下による乱流や気泡の混入を防ぐようにします。酸化膜の動きを誘導し、充填順序を制御するために、側面充填や底面補助充填を検討する場合もあります。
ゲーティングとベント
ゲートシステムは、キャビティに流入する溶融アルミニウムの速度と方向を制御します。急激な流入、急カーブ、またはゲートのサイズ設定が不適切な場合、乱流、酸化物介在物、または空気の閉じ込めを引き起こします。 ベントは、最後に充填される領域、金属の合流領域、または空気が閉じ込まりやすい領域の近くに配置する必要があります。試鋳の際には、ゲートおよびベントの経路を、ゲートの流れ方向や凝固要件と併せて確認する必要があります。
給餌装置およびライザー
アルミニウムは凝固時に収縮します。ライザーは、肉厚部、ボス、取付パッド、フランジの縁、および熱集中箇所に溶湯を供給します。 ライザーは、供給先の鋳造部よりも長く溶融状態を維持しなければならない。供給経路が早すぎる段階で凝固してしまうと、鋳物内部に収縮孔が残る可能性がある。収縮は、機械加工、切断、X線検査、または耐圧試験を行った後に初めて明らかになる場合があるため、試鋳の段階でライザーのサイズと位置を確認することが不可欠である。
注ぎ方
射出温度、射出速度、および金型温度は、一体となったプロセスとして考慮すべきである。
注ぎ出し温度
温度は、不必要に高くなりすぎることなく、キャビティを充填するのに十分な流動性を確保できるものでなければなりません。温度が低すぎると流動性が低下し、充填不良やコールドシャットを引き起こす可能性があります。 高温すぎると、酸化、水素吸収、金型の熱負荷、粗大結晶粒、または収縮のリスクが高まる可能性があります。適切な温度範囲は、合金、肉厚、鋳造重量、金型温度、および移送時間によって異なります。
注ぎ出し速度
注湯速度は、脱気能力、ゲート設計、および鋳造構造に合わせて調整する必要があります。速度が速すぎると、乱流、飛散、および空気の混入を引き起こす可能性があります。速度が遅すぎると、温度低下や充填不良の原因となります。機械による注湯は再現性の向上に役立ちますが、作業者が注湯高さ、取鍋の位置、および注湯時間を一定に保つことができれば、手動による注湯も効果的です。
アルミニウム溶湯の品質と処理
溶融品質は、内部の健全性、気密性、および機械加工性に影響を与えます。
材料の組成
合金の組成は、図面または関連する材料規格に適合しなければならない。組成が安定していることで、流動性、凝固挙動、および機械的特性を所定の範囲内に維持することができる。
脱気およびろ過
脱ガス処理により、溶融アルミニウム中の溶存水素が減少します。セラミックろ過は、酸化皮膜、介在物、および微細な非金属粒子の低減に役立ちます。これらは溶融処理の工程であり、あらゆる欠陥に対する万能な解決策というわけではありません。注湯時に乱流が生じると、ろ過後も酸化皮膜が巻き込まれる可能性があります。
保有および譲渡
保持温度は、適切なプロセス範囲内に保つ必要があります。二次酸化のリスクを低減するため、移送および装入時の溶湯の激しい撹拌は避けるべきであり、取鍋は乾燥させて予熱しておく必要があります。
砂芯と内部構造
内部に空洞や流路がある鋳物、あるいは形状が複雑な鋳物の場合、砂型の中子については慎重な検討が必要となる。
体幹の位置決めとサポート
中子は、浮力や溶融アルミニウムの衝撃に対して安定性を確保するため、中子プリントまたは支持構造によって固定する必要があります。中子の移動は、内部キャビティの位置、肉厚、および機械加工余量に影響を及ぼします。
コアからの通気および砂の除去
砂型の中核に含まれる結合剤は、高温の溶融アルミニウムにさらされるとガスを放出することがあります。中核の通気経路は、ガスが中核の型跡から逃げるように設計する必要があります。また、内部の空洞についても、鋳造後に砂を確実に除去できるよう、十分なクリアランスを確保して設計し、砂の残留や応力による損傷といった潜在的な問題を回避する必要があります。
試験鋳造とバッチ間の安定性
安定した重力鋳造プロセスは、通常、設計上の仮定のみに基づいてではなく、試鋳を通じて確認される。
試作鋳造検査
検査には、部品の要件に応じて、目視測定、加工検証、漏れ試験、耐圧試験、X線検査、または断面分析などが含まれる場合があります。 試作の結果は、充填不良、収縮、中子のずれ、あるいは加工余裕の問題を特定するのに役立ちます。充填が最後に完了する領域付近の気孔は、多くの場合、排気の問題を示しており、一方、厚いボス部での収縮は、送材や金型温度の問題を示している可能性があります。
プロセスの調整
試作結果に基づき、サプライヤーはインゲートの位置、ランナーのサイズ、ベントの位置、ライザーのサイズ、金型温度、コーティングの厚さ、鋳込み温度、または鋳込み速度を調整します。その目的は、バッチ生産において再現可能なプロセスウィンドウを確認することにあります。
一括検査および工程記録
量産時には、溶融温度、ヒート番号またはロット番号、脱ガス状況、鋳造重量、目視検査結果などの重要なデータが記録されます。 プロセス記録は、機械加工時の気孔、漏れ、収縮による欠陥、寸法変動などの後工程で発生する問題を、鋳込み温度、溶湯状態、排気、給湯、金型温度にまで遡って追跡するのに役立ちます。バッチの安定性は、これらのプロセス条件を一定に保つことにかかっています。