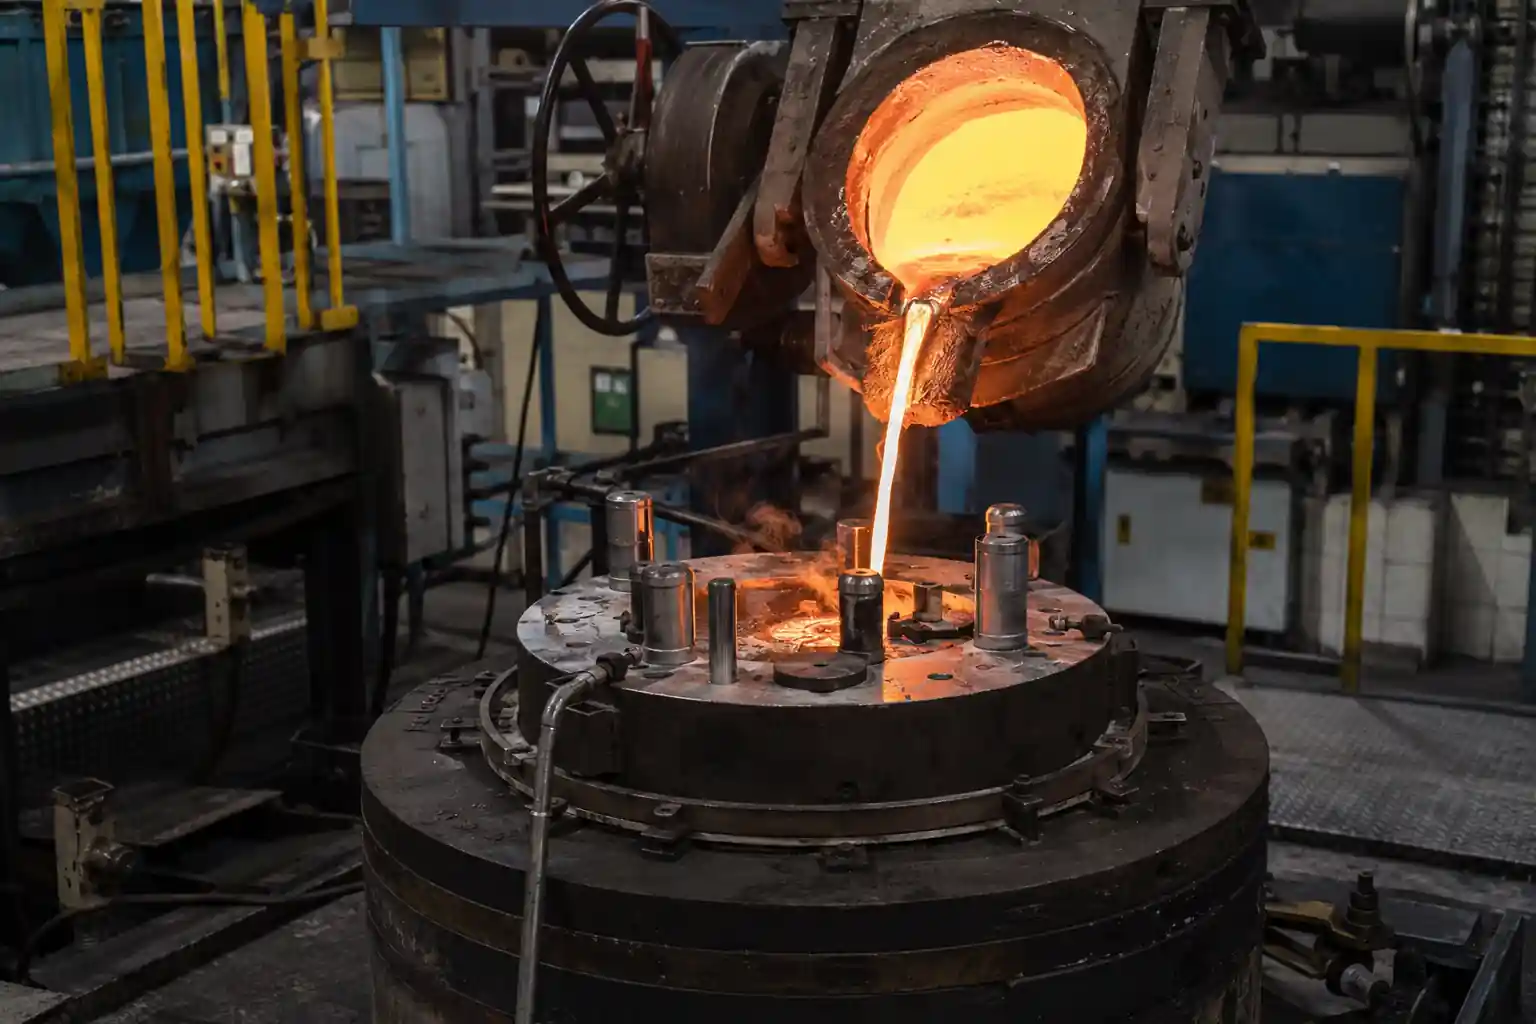


При литье металла расплавленный металл поступает в полость формы через систему литниковых каналов. Расположение этих каналов влияет на то, наполняет ли металл форму полностью, а также на возникновение таких дефектов, как холодные швы, переливы и включения.
В следующих разделах рассматриваются компоненты системы затворов, различия между системами под давлением и без давления, а также основные факторы, которые необходимо учитывать при их проектировании.
Что такое система гейтинга?
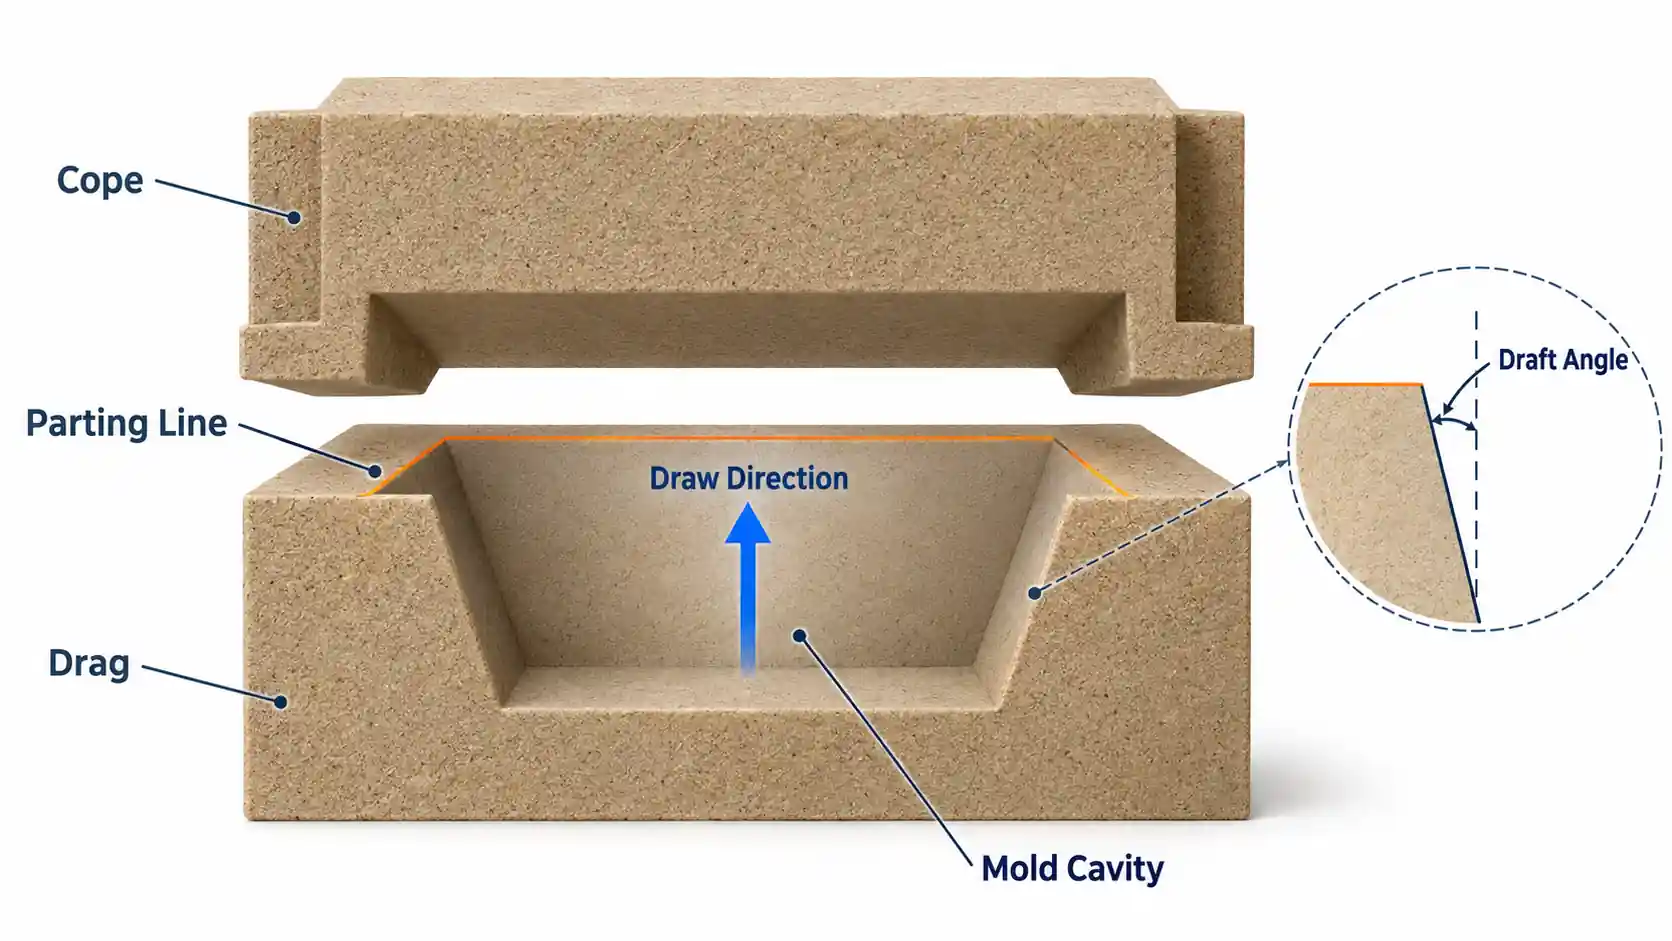
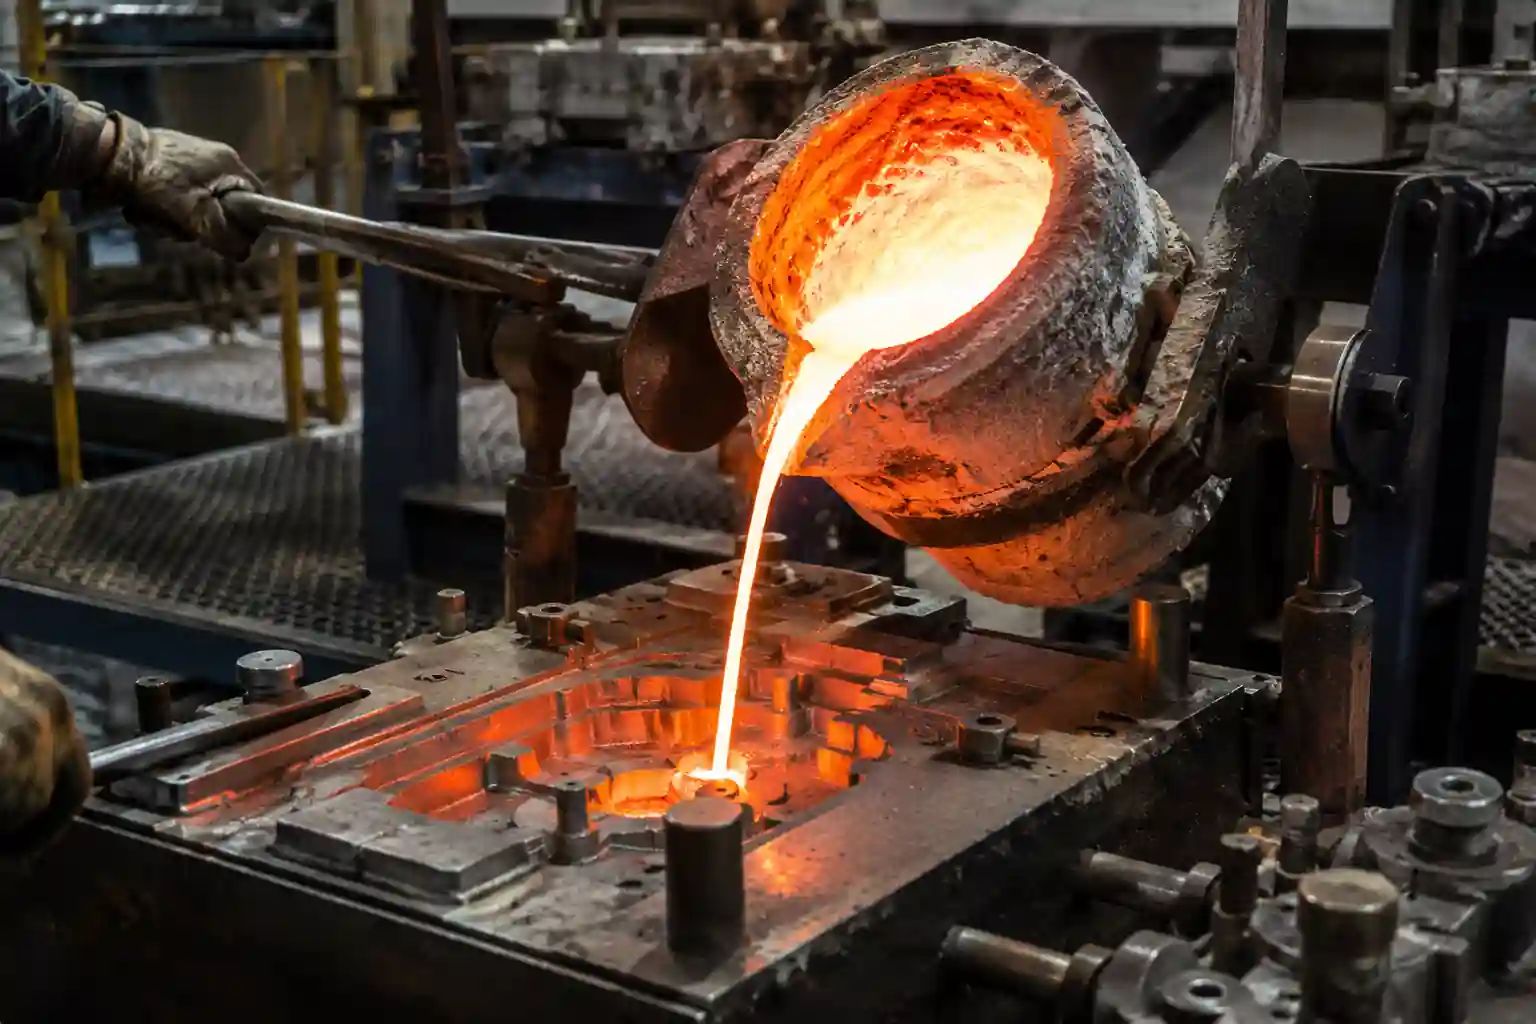
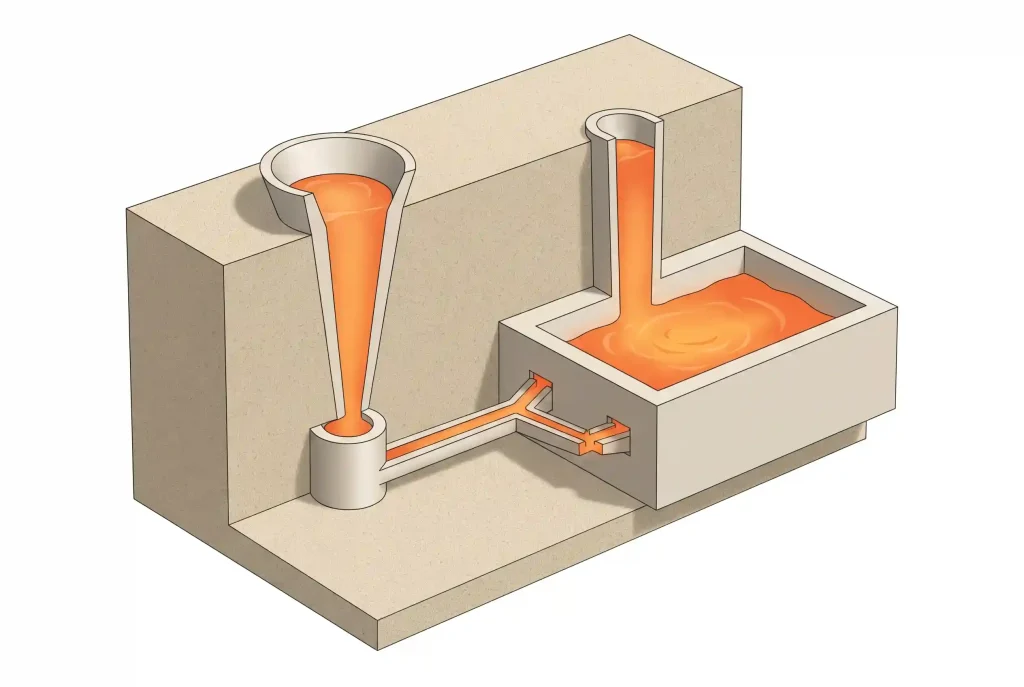
Система литниковых каналов представляет собой сеть каналов, по которым расплавленный металл поступает из литникового отверстия в полость формы. Во время разливки металл движется вниз по литнику, проходит через распределительные каналы и поступает в полость формы через впускные отверстия.
Системы литниковых каналов применяются в печном литье, литье по выплавляемым моделям и гравитационном литье под давлением. Их конфигурации могут различаться, но каждая из них требует наличия траектории потока, соответствующей характеристикам сплава и геометрии детали.
Помимо подачи расплавленного металла, система литниковой системы регулирует расход и скорость потока. Чрезмерная скорость может привести к усилению разбрызгивания, попаданию воздуха в расплав и эрозии формы. Слишком медленное заполнение может привести к тому, что металл начнёт затвердевать до того, как полость будет полностью заполнена, что вызовет образование холодных швов или дефектов литья.
Основные компоненты системы затворов
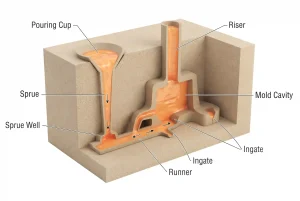
Типичная система литниковой системы состоит из разливочной чашки, литника, литниковой ямки, литникового канала и литниковых отверстий. Каждый из этих элементов выполняет свою функцию на пути металла в полость формы.
Чашка с дозатором
Разливочная чашка расположена у входа в литниковую систему. Она принимает расплавленный металл из ковша и подает его в литник.
Её объём должен обеспечивать непрерывную подачу металла во время разливки. Форма чашки и уровень металла также влияют на разбрызгивание и образование вихрей, поэтому её конструкция должна способствовать ограничению попадания воздуха в литниковую канавку вместе с металлом.
Литниковый канал и литниковая ямка
Литниковая трубка расположена ниже разливочной чашки и направляет расплавленный металл вниз. По мере ускорения металла при спуске площадь поперечного сечения струи изменяется. Поэтому литниковые трубки, как правило, имеют коническую форму: более широкую верхнюю часть и более узкую нижнюю, что помогает уменьшить зазоры между струей и каналом, через которые может проникать воздух.
Углубление литникового канала представляет собой переходное пространство в нижней части литникового канала. Здесь металл меняет направление и поступает в литниковый канал. Правильно выполненный переход способствует снижению ударов и эрозии песка в месте поворота.
Бегун
Литниковый канал соединяет основание литника с впускными отверстиями и распределяет расплавленный металл. При использовании нескольких впускных отверстий металл движется по литниковому каналу, чтобы попасть в различные входы полостей.
Длина литника, площадь его поперечного сечения и расположение отводов влияют на подачу металла в каждый впускной канал. Для предотвращения попадания некоторых включений в отливку также могут быть предусмотрены удлинители литников, шлакоуловители или фильтры.
Ingate
Впускной канал — это отверстие, через которое расплавленный металл поступает в полость формы. Его положение и направление влияют на то, где начинается заливка и как она протекает.
На скорость вливания также влияют количество и суммарная площадь поперечного сечения литниковых каналов. После затвердевания литниковые соединения, как правило, необходимо удалить и очистить, поэтому их расположение должно обеспечивать доступ к пресс-форме без повреждения поверхности детали.
Типы систем литниковых каналов в литье
Одни и те же основные компоненты могут образовывать системы литников под давлением или без давления за счет изменения соотношений площадей поперечных сечений литника, распределительных каналов и впускных отверстий.
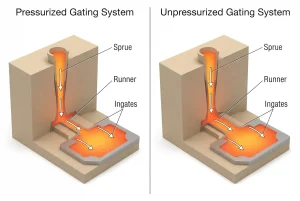
Обе системы оснащены дросселем, регулирующим расход. Их различия заключаются в расположении дросселя и в том, как распределяются площади прохода вверх и вниз по потоку.
Система литниковых каналов под давлением
Система под давлением, как правило, регулирует расход вблизи впускных отверстий. Относительно небольшая общая площадь впускных отверстий ограничивает расход на выходе системы, что способствует поддержанию полного заполнения каналов выше по течению.
Эти системы, как правило, имеют компактные литниковые каналы, что позволяет сократить расход металла. Однако при одинаковом расходе меньшая общая площадь выхода приводит к более высокой средней скорости потока на входе. Если поток попадает непосредственно на стержень или стенку формы, это может усилить эрозию песка, разбрызгивание и захват воздуха.
Термин «под давлением» относится к ограничению потока, создаваемому внутри системы литниковых каналов. Это не означает, что литейная машина впрыскивает металл в полость формы.
Система подачи материала без давления
В системе без давления поток обычно регулируется вблизи основания литникового канала, при этом общая площадь поперечного сечения в нижерасположенных литниковых каналах и впускных отверстиях больше.
Такая конструкция позволяет снизить среднюю скорость потока в нижней части формы и уменьшить ударную нагрузку при поступлении металла в полость. Она широко применяется при литье алюминия, где важно ограничить унос оксидной пленки.
Необходимо уделить внимание процессу наполнения и распределения металла по расширенным каналам. Струи, падающие свободным падением, или неравномерная подача между ветвями могут привести к всасыванию воздуха и нестабильному наполнению.
Проектирование системы затворов
После определения типа системы необходимо разработать размеры каналов и схему впускных отверстий для данного узла. Проектирование обычно начинается с определения требований к заполнению, после чего разрабатываются литниковые каналы, впускные отверстия, система фильтрации и вентиляция. Также необходимо оценить процесс подачи материала во время затвердевания.
Время наполнения и скорость
Время заполнения — это время, необходимое для заполнения полости формы расплавленным металлом. Оно зависит от сплава, массы отливки, минимальной толщины стенок и температуры разливки.
Тонкие участки быстро теряют тепло. Если металл поступает к ним слишком поздно, они могут сформироваться не полностью. Однако увеличение скорости без учета характера течения может привести к разбрызгиванию и увлечению воздуха. Поэтому перед определением размеров каналов необходимо установить оптимальное время заполнения, чтобы обеспечить поступление достаточного количества металла.
Скорость и время заполнения связаны между собой, но представляют собой разные величины. Высокая скорость в одном литниковом отверстии не обязательно означает, что вся полость заполнится быстро. Важную роль играют также общая площадь литниковых отверстий и необходимый объем металла.
Размеры прохода и коэффициенты литникования
Размеры прохода влияют как на количество металла, которое может пройти через него, так и на его скорость. Поэтому необходимо комплексно учитывать площади в области основания литника, литниковых каналов и литниковых отверстий.
Коэффициент открытия затвора обычно выражается следующим образом:
Отношение площади поперечного сечения опорного литника : суммарная площадь поперечного сечения литника : суммарная площадь поперечного сечения впускного канала.
В случае использования нескольких проходов или входов их соответствующие площади необходимо суммировать. Важны как ширина, так и глубина прохода; сравнение только ширины не позволяет определить соотношение площадей.
После выбора начального соотношения следует проверить влияние длины канала, количества изгибов и сопротивления фильтра. Затем на основе результатов моделирования или пробных отливок можно внести соответствующие корректировки.
Положение металлического входа
Металл может поступать в полость сверху, снизу или сбоку. К распространенным вариантам относятся верхний, нижний и разделительный литниковые каналы.
Верхний вход позволяет подавать металл в верхнюю часть рабочей камеры и обеспечивает короткий путь течения. Однако значительный перепад высоты может усилить разбрызгивание и эрозию песка.
Нижнее впускное отверстие позволяет подавать металл в нижнюю часть полости, благодаря чему уровень жидкости постепенно повышается. Это снижает ударную нагрузку, связанную с падением мощного потока, однако металл должен сохранять достаточную способность к заполнению, чтобы достигать верхних и удаленных участков.
Parting-line gating places the ingates near the mold’s parting plane, making them convenient to incorporate into molding. How the metal fills the upper and lower regions depends on the parting-plane position and component geometry.
Ingate Layout
Ingates should guide metal into the cavity while avoiding unnecessary flow distance. Streams should not strike slender cores or weak mold walls directly.
For large components or geometries with widely separated sections, multiple ingates can shorten local flow paths. They also create meeting points between streams, so arrival times and meeting locations require attention. If the streams meet at too low a temperature, cold shuts may form.
Ingates also affect local temperature distribution. Their positions should be checked for the formation of heavy hot spots that may be difficult to feed.
Slag Control and Filtration
Inclusions can travel with the molten metal into the cavity. Runner extensions, slag traps, and ceramic filters can help reduce the amount reaching the casting.
Filters should be selected for the alloy, pouring temperature, and flow rate. Insufficient filter area or excessive resistance can extend filling time. After adding a filter, the system should be checked to confirm that the cavity can still fill within the intended time.
Venting
As metal fills the cavity, the air already inside must escape. Sand molds and cores may also generate gas when heated, so venting should be coordinated with the filling path.
High points, blind pockets, and last-to-fill regions require particular attention. Depending on the molding process, gas can escape through sand permeability, vent holes, or other vent passages. These routes should remain available rather than being sealed by metal too early.
Feeding and Solidification
The gating system delivers metal into the cavity, while risers provide additional molten metal to compensate for solidification shrinkage.
A riser is a reservoir connected to the mold cavity. It fills during pouring, and as the casting solidifies and contracts, liquid metal from the riser feeds into the casting through the connection.
The riser needs sufficient capacity and must remain liquid long enough to provide the required feed metal. If the connection freezes too early, feeding stops even if liquid metal remains in the riser. Gate and riser positions should therefore be considered together and assessed through trial castings, simulation, and inspection.
Заключение
Pressurized and unpressurized gating systems use similar basic components. Their main differences are the cross-sectional area relationships between passages and the location where flow is controlled.
Design should allow metal to fill the cavity in time while limiting splashing, air entrainment, and mold erosion. Once passage dimensions and ingate positions are established, filtration, venting, and feeding should also be checked. Trial castings and inspection results can then guide further adjustments.