

金属鋳造では、溶融金属はゲートシステムを通じて鋳型キャビティに流入します。これらの流路の配置によって、金属が鋳型を完全に充填できるかどうか、またコールドシャット、ミスラン、介在物などの欠陥が発生するかどうかが決まります。
以下のセクションでは、ゲーティングシステムの構成要素、加圧式システムと非加圧式システムの違い、およびそれらの設計における主な考慮事項について解説します。
ゲーティングシステムとは何ですか?
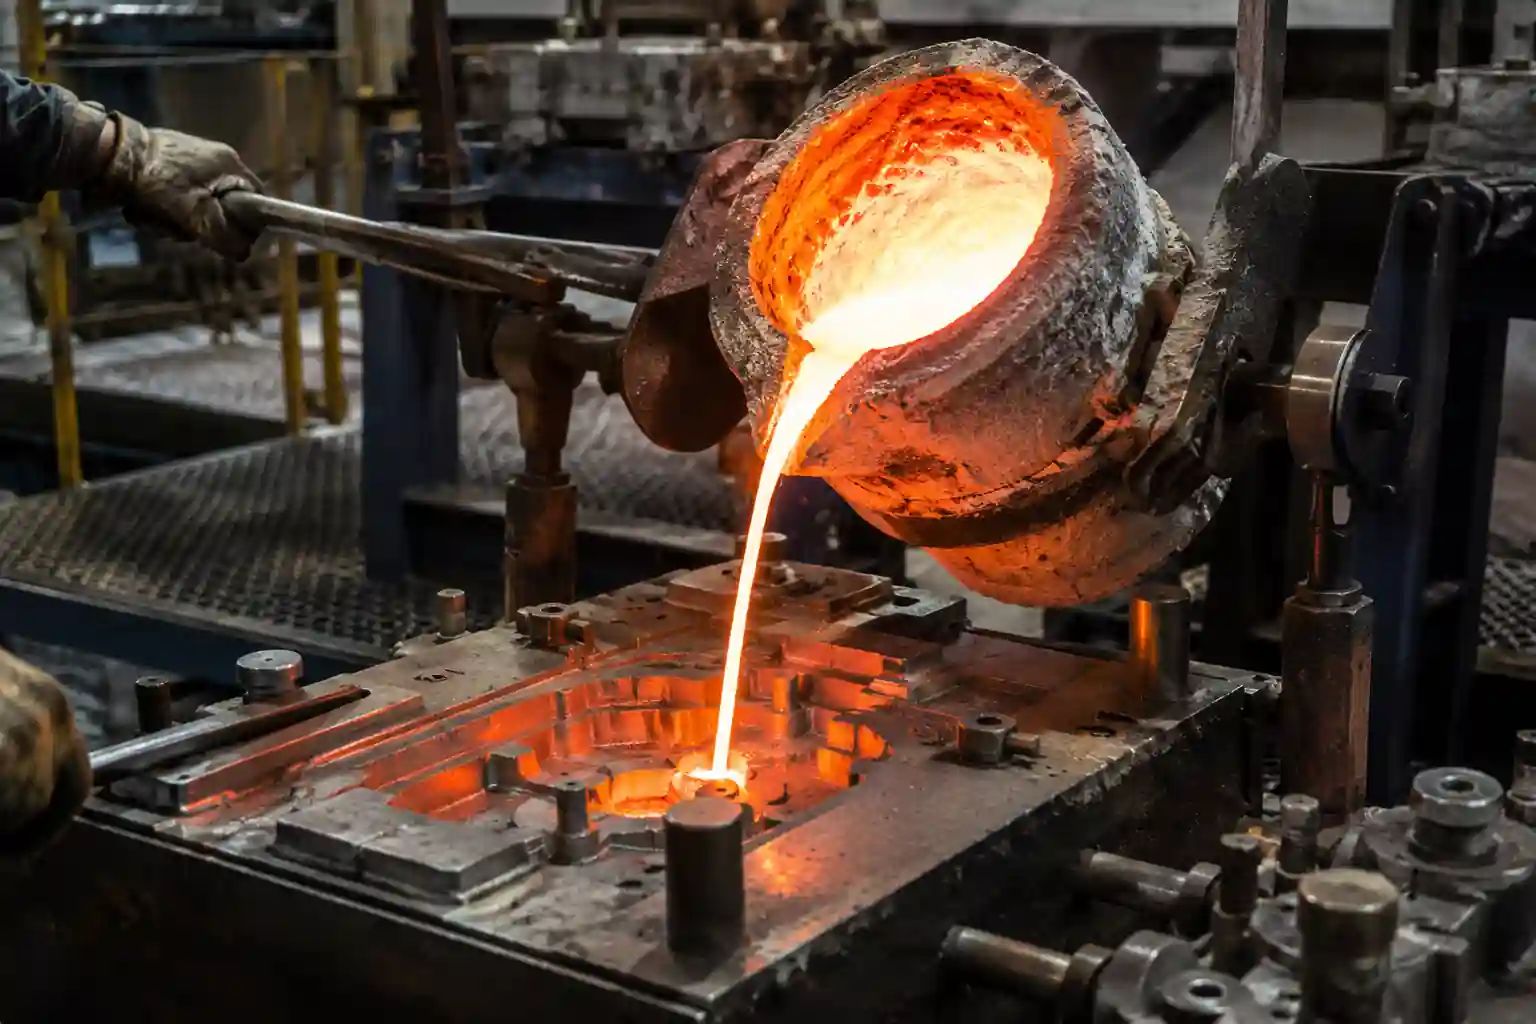
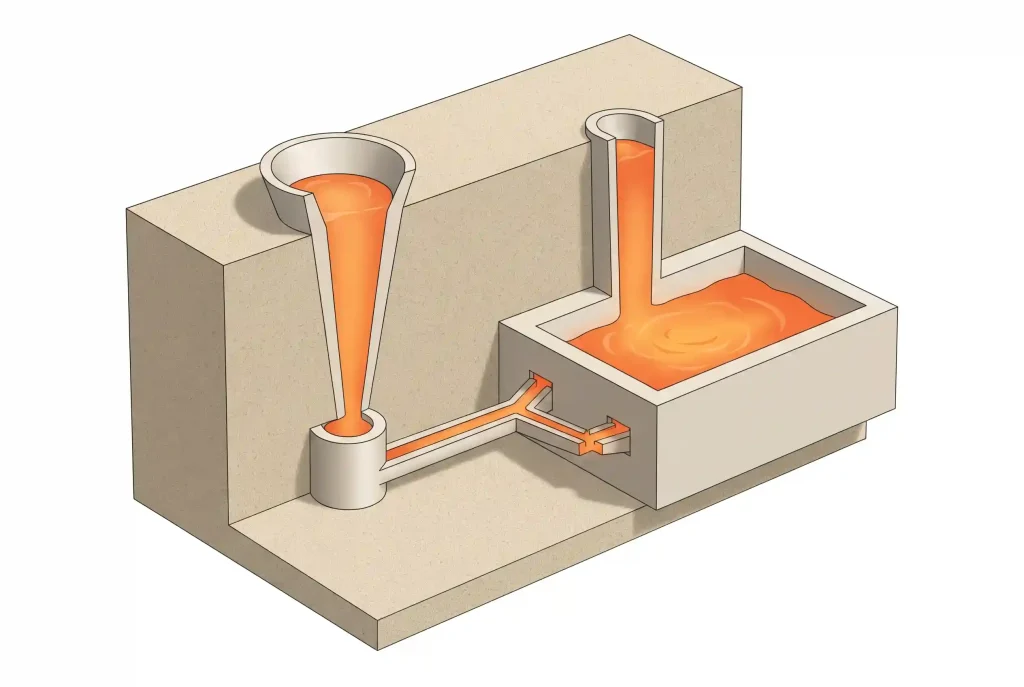
ゲートシステムとは、鋳込み口から鋳型キャビティへと溶融金属を運ぶ通路のネットワークのことです。鋳込みの際、金属はスプルーを流れ下り、ランナーを通過して、インゲートからキャビティへと流入します。
ゲートシステムは、砂型鋳造、ロストワックス鋳造、および重力鋳造で使用されます。その構成は様々ですが、いずれの場合も、合金や部品の形状に適した流路が必要となります。
ゲートシステムは、溶融金属を供給するだけでなく、流量と流速も制御します。流速が過大になると、飛散や空気の混入、金型の摩耗が増加する可能性があります。充填速度が遅すぎると、キャビティが満杯になる前に金属が凝固し始め、コールドシャットや充填不良を引き起こす恐れがあります。
ゲーティングシステムの主要構成要素
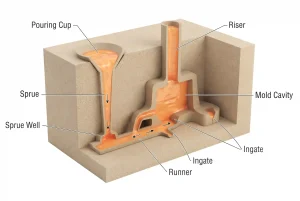
一般的なゲートシステムは、注湯カップ、スプルー、スプルーウェル、ランナー、およびインゲートで構成されています。各構成要素は、金属がキャビティへと流入する経路に沿って、それぞれ異なる役割を果たしています。
注ぎカップ
注湯カップは、ゲートシステムの入口に設置されています。このカップは、取鍋から溶湯を受け入れ、それをスプルーに送り出します。
その容量は、鋳込み中の連続供給に対応できるものでなければならない。カップの形状や金属のレベルも、飛散や渦の発生に影響を与えるため、その設計は、金属とともに湯口に空気が混入するのを抑えるようにすべきである。
スプルーとスプルーウェル
スプルーは注湯口の下部に位置し、溶融金属を下方へと導きます。金属が下降するにつれて速度が増すにつれ、流れの断面積が変化します。そのため、スプルーは一般的に上部が広く、下部が狭くなるテーパー形状をしており、これにより、流れと流路の間に生じる隙間を減らし、空気の混入を防ぐ役割を果たしています。
スプルーウェルとは、スプルーの基部にある移行部です。ここでは、溶融金属が方向を変え、ランナーへと流入します。適切な移行部を設けることで、曲がり角での衝撃や砂による浸食を軽減することができます。
ランナー
ランナーは、スプルー基部とインゲートを結びつけ、溶融金属を分配する役割を果たす。複数のインゲートが使用される場合、金属はランナーに沿って流れ、各キャビティの入口へと到達する。
ランナーの長さ、断面積、および分岐位置は、各インゲートへの供給量に影響を与えます。また、鋳物への不純物の混入を防ぐために、ランナーの延長部、スラグトラップ、またはフィルターを設けることもあります。
Ingate
注入口とは、溶融金属が金型キャビティに入る開口部のことです。その位置や方向によって、充填がどこから始まり、どのように進行するかが決まります。
ゲートの数や総断面積も、流入速度に影響を与えます。凝固後は、通常、ゲートの接続部を取り外して洗浄する必要があるため、部品の表面を傷つけずに金型でアクセスできるよう、ゲートの配置を決定する必要があります。
鋳造におけるゲートシステムの種類
スプルー、ランナー、およびインゲートの断面積の比率を変えることで、同じ基本構成部品を用いて、加圧式または非加圧式のゲートシステムを形成することができます。
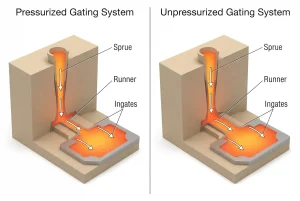
どちらのシステムにも、流量を制御する絞り弁が備わっています。両者の違いは、絞り弁の位置と、上流側および下流側における流路断面積の配分にあります。
加圧式ゲートシステム
加圧システムでは、通常、インゲート付近の流量が制御されます。インゲートの総面積が比較的小さいため、システムの末端での排出が制限され、上流側の通路に水が満たされた状態が維持されます。
これらのシステムは一般的に、ゲート通路がコンパクトであるため、使用する金属の量が少なくて済みます。しかし、同じ流量の場合、出口の総断面積が小さくなると、平均流入速度が高くなります。流体がコアや金型の壁に直接当たると、砂の侵食、飛散、および空気の巻き込みが増加する可能性があります。
「加圧」とは、ゲート系内で生じる流れの制限を指します。これは、ダイカスト機が金型キャビティに金属を射出することを意味するものではありません。
非加圧式ゲートシステム
非加圧システムでは、通常、スプルー基部付近で流量が制御され、下流側のランナーやインゲートでは総断面積が大きくなります。
この構造により、下流側の平均流速を低下させ、金属が鋳型内に入る際の衝撃を軽減することができます。これは、酸化皮膜の巻き込みを抑制することが重要なアルミニウム鋳造において、一般的に採用されています。
拡大された流路を通じた金属の充填と分配については、依然として注意が必要である。流体が自由落下したり、各分岐部への供給量が不均一になったりすると、空気の混入や充填の不安定化を招く恐れがある。
ゲーティングシステムの設計
システムのタイプが把握できたら、その構成部品について、流路の寸法やゲート配置を決定する必要があります。設計は通常、充填要件の決定から始まり、続いてランナー、ゲート、ろ過、およびベントの設計が行われます。また、凝固中の供給についても評価する必要があります。
充填時間と流速
充填時間は、溶融金属が鋳型キャビティを満たすのに必要な時間です。これは、合金、鋳造重量、最小肉厚、および注湯温度によって異なります。
薄い断面は熱を急速に失います。金属の供給が遅すぎると、これらの断面が完全に形成されない可能性があります。しかし、流れのパターンを考慮せずに流速を上げると、飛散や空気の巻き込みを引き起こす恐れがあります。したがって、十分な量の金属を供給できるよう流路の寸法を決定する前に、適切な充填時間を設定する必要があります。
流速と充填時間は関連していますが、別物です。ある注入口での流速が高いからといって、必ずしも鋳型全体が速く充填されるとは限りません。注入口の総面積や必要な金属の体積も重要な要素となります。
流路寸法とゲート比
流路の寸法は、通過できる金属の量とその流速の両方に影響を与えます。したがって、スプルー基部、ランナー、およびインゲートの各部位を総合的に考慮する必要があります。
ゲーティング比は、一般に次のように表されます:
基準スプルー断面積 : ランナー全体の断面積 : インゲート全体の断面積。
複数のランナーまたはインゲートが使用される場合、それらに対応する面積を合計しなければなりません。通路の幅と奥行きはどちらも重要であり、幅だけを比較しても面積の関係を特定することはできません。
初期の比率を選定した後、パス長、曲がり数、およびフィルター抵抗の影響を確認する必要があります。その後、シミュレーションや試作鋳造の結果を参考に調整を行います。
金属製エントランス位置
金属は、上部、下部、または側面からキャビティに流入することができます。一般的な配置には、トップゲート、ボトムゲート、およびパーティングラインゲートがあります。
トップゲーティング キャビティの上部に金属を導入し、短い流動経路を確保することができます。しかし、落差が大きいと、飛散や砂による侵食が増加する可能性があります。
ボトムゲーティング キャビティの下部に金属を導入することで、液面が徐々に上昇するようになります。これにより、勢いよく落下する液流に伴う衝撃は軽減されますが、金属は上部や遠方の部分まで液を充填できる十分な充填能力を保持していなければなりません。
パーティングラインゲート インゲートを金型の分型面近くに配置することで、成形工程への組み込みが容易になります。金属が上部および下部の領域にどのように充填されるかは、分型面の位置や部品の形状によって異なります。
Ingateのレイアウト
ゲートは、不必要な流れの距離を避けるようにしながら、金属をキャビティへと導くべきである。流れは、細長いコアや強度の低い金型壁に直接当たってはならない。
大型の部品や、各部分が互いに大きく離れている形状の場合、複数の注入口を設けることで、局所的な流れの経路を短縮することができます。ただし、これにより流路同士が合流する地点が生じるため、到達時間や合流地点には注意が必要です。合流時の温度が低すぎると、コールドシャットが発生する可能性があります。
インゲートも局所的な温度分布に影響を与えます。給餌が困難になる恐れのある強いホットスポットが形成されていないか、インゲートの位置を確認する必要があります。
スラグ制御とろ過
介在物は溶融金属とともに鋳型内の鋳型腔へと流れ込むことがあります。ランナーの延長部、スラグトラップ、セラミックフィルターなどを用いることで、鋳物に到達する介在物の量を減らすことができます。
フィルターは、合金、注湯温度、および流量に合わせて選択する必要があります。フィルター面積が不十分だったり、抵抗が大きすぎたりすると、充填時間が長引く可能性があります。フィルターを追加した後は、所定の時間内にキャビティが充填できることを確認するために、システムをチェックする必要があります。
ストレス発散
金属が鋳型内部に充填される際、すでに内部にある空気は排出されなければなりません。また、砂型や中子も加熱されるとガスを発生させる可能性があるため、排気経路は充填経路と調整する必要があります。
ハイポイント、ブラインドポケット、および最後に充填される領域には、特に注意を払う必要があります。成形プロセスによっては、ガスが砂の透水性、ベント穴、またはその他の排気経路を通じて逃げる場合があります。これらの経路は、金属によって早すぎる段階で塞がれてしまうことのないよう、確保しておく必要があります。
供給と固化
ゲートシステムは金型キャビティに溶湯を供給し、一方、ライザーは凝固収縮を補うために追加の溶湯を供給する。
ライザーとは、金型のキャビティに接続された鋳込み口のことです。鋳込みの際にライザーに溶湯が充填され、鋳物が凝固して収縮するにつれて、ライザーからの溶湯が接続部を通じて鋳物へと供給されます。
ライザーには十分な容量が必要であり、必要な鋳込み量を供給できるだけの時間、液状を保たなければならない。接続部が早すぎる段階で凝固してしまうと、ライザー内に溶融金属が残っていても鋳込みが停止してしまう。したがって、ゲートとライザーの位置は一体として検討し、試鋳、シミュレーション、および検査を通じて評価を行う必要がある。
結論
加圧式および非加圧式のゲートシステムは、基本的な構成要素が類似しています。両者の主な違いは、流路間の断面積の関係と、流量が制御される位置にあります。
設計においては、金属が所定の時間内に鋳型内部を充填できるようにしつつ、飛散、空気の混入、および金型の侵食を最小限に抑える必要があります。流路の寸法と注入口の位置が決定されたら、ろ過、排気、および送湯についても確認する必要があります。その後、試作鋳造と検査結果をもとに、さらなる調整を行うことができます。