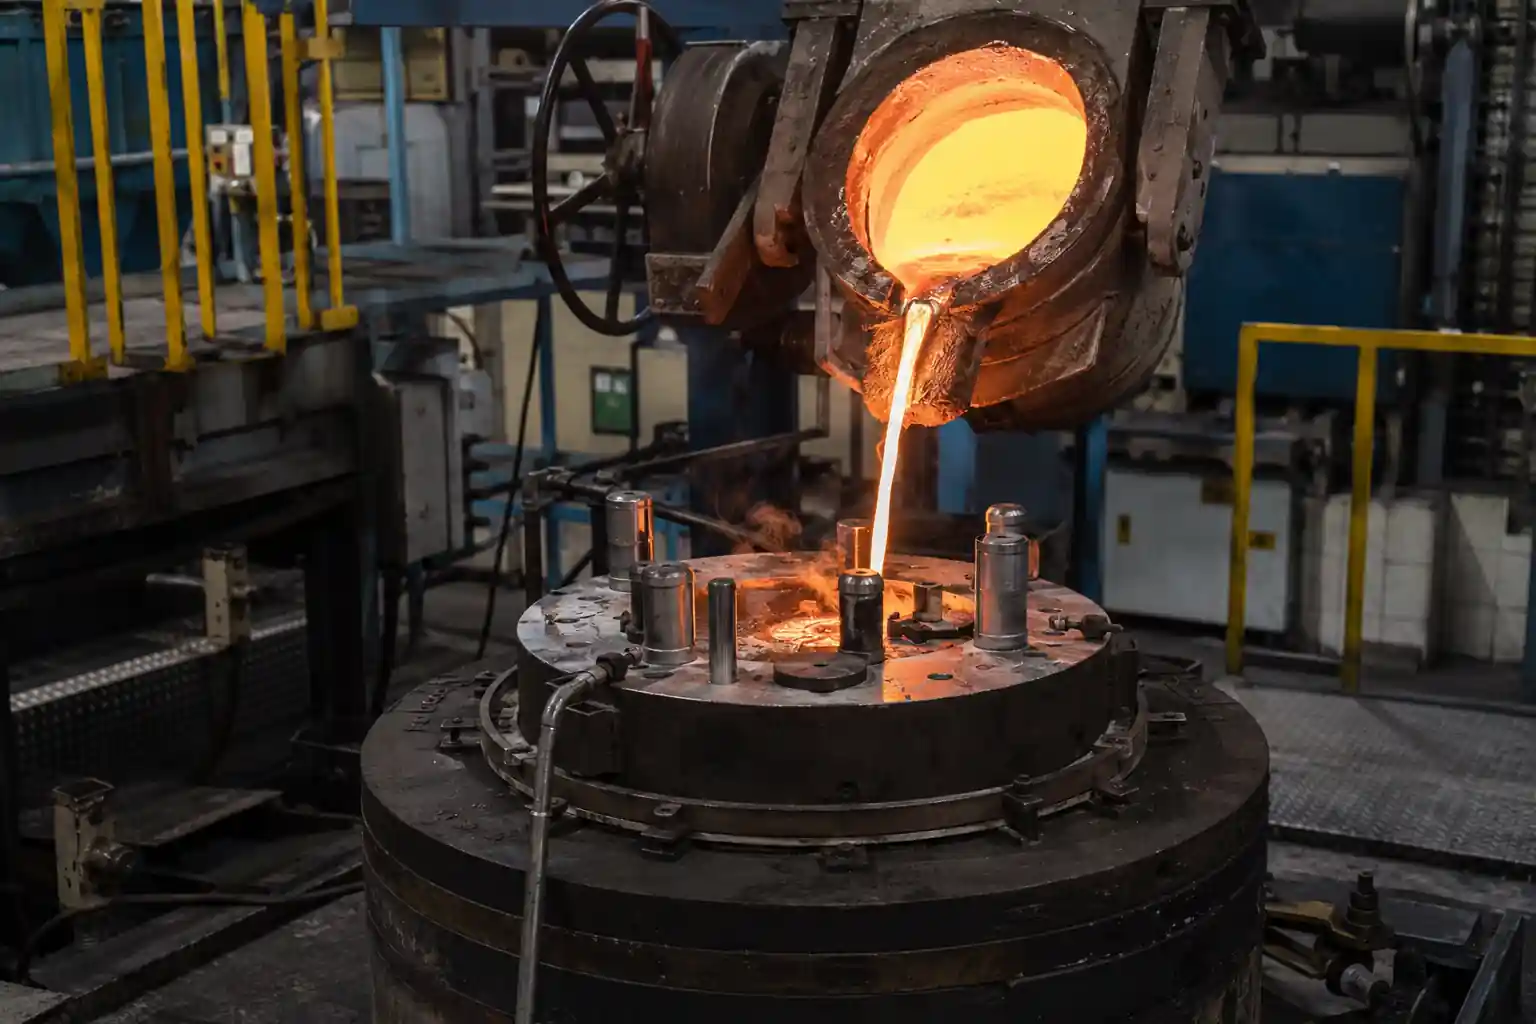


Beim Metallguss gelangt geschmolzenes Metall über ein Angusssystem in den Formhohlraum. Die Anordnung dieser Kanäle beeinflusst, ob das Metall die Form vollständig ausfüllt und ob Fehler wie Kaltstellen, Läufer und Einschlüsse entstehen.
In den folgenden Abschnitten werden die Komponenten eines Gating-Systems, die Unterschiede zwischen druckbeaufschlagten und drucklosen Systemen sowie die wichtigsten Aspekte bei deren Auslegung erläutert.
Was ist ein Gating-System?
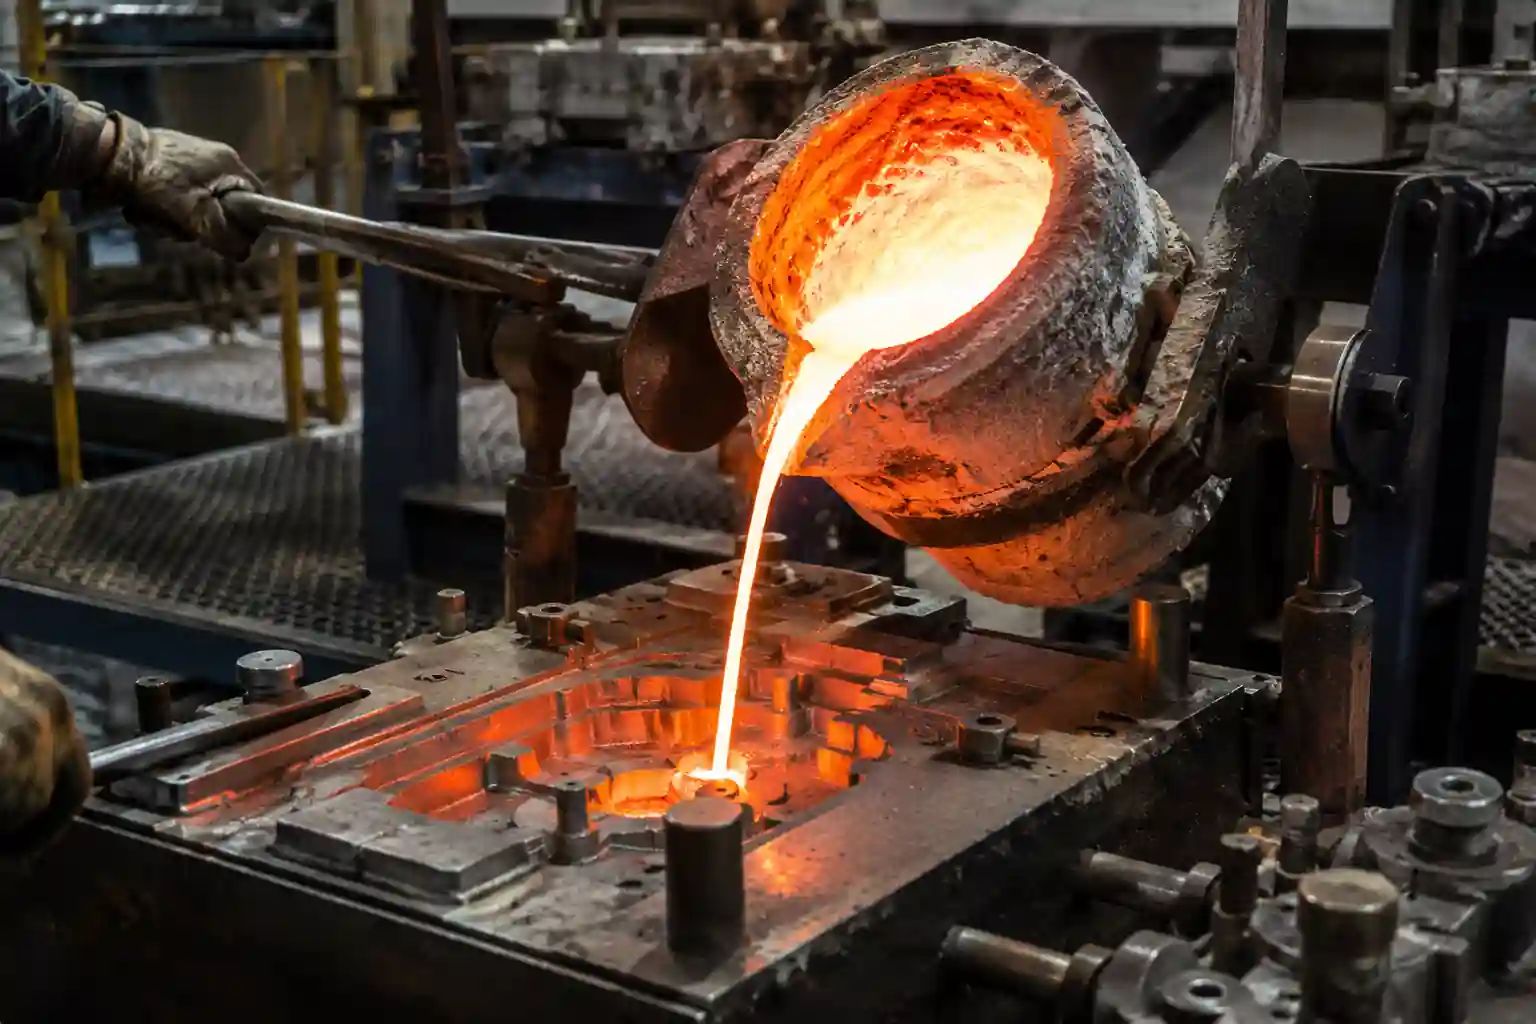
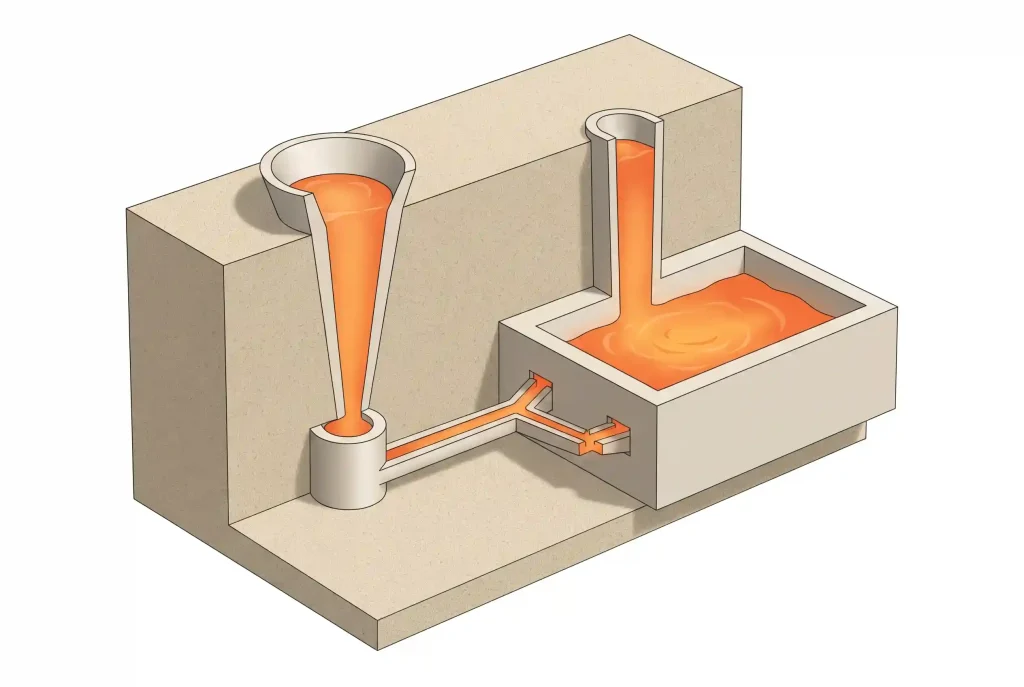
Ein Gießkanalsystem ist ein Netzwerk aus Kanälen, das die Metallschmelze vom Gießstutzen in den Formhohlraum leitet. Während des Gießvorgangs fließt das Metall den Anguss hinunter, durchläuft die Verteilerkanäle und gelangt über die Angussstellen in den Formhohlraum.
Zulaufsysteme kommen beim Sandguss, beim Feinguss und beim Schwerkraftdruckguss zum Einsatz. Ihre Ausführungen variieren, doch in jedem Fall ist ein auf die Legierung und die Bauteilgeometrie abgestimmter Fließweg erforderlich.
Das Angusssystem sorgt nicht nur für die Zufuhr von geschmolzenem Metall, sondern regelt auch die Durchflussmenge und die Fließgeschwindigkeit. Eine zu hohe Fließgeschwindigkeit kann zu verstärktem Spritzen, Lufteinschlüssen und Formverschleiß führen. Bei zu langsamer Befüllung kann das Metall bereits erstarren, bevor der Formhohlraum vollständig gefüllt ist, was zu Kaltnähten oder Läufern führen kann.
Hauptkomponenten eines Gating-Systems
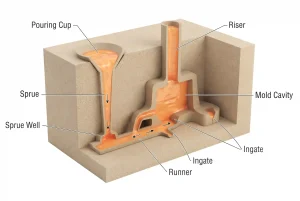
Ein typisches Angusssystem besteht aus einem Gießbecher, einem Anguss, einem Angussbecken, einem Verteilerkanal und Angussöffnungen. Jede Komponente erfüllt eine andere Aufgabe auf dem Weg des Metalls in den Formhohlraum.
Ausgießbecher
Der Gießbecher befindet sich am Eingang des Angusssystems. Er nimmt die Metallschmelze aus der Gießpfanne auf und leitet sie zum Anguss weiter.
Sein Fassungsvermögen sollte eine kontinuierliche Zufuhr während des Gießvorgangs gewährleisten. Auch die Form des Bechers und der Metallstand beeinflussen das Spritzen und die Wirbelbildung, daher sollte seine Konstruktion dazu beitragen, das Eindringen von Luft in den Anguss zusammen mit dem Metall zu begrenzen.
Anguss und Angussmulde
Der Anguss befindet sich unterhalb des Gießbechers und leitet die Metallschmelze nach unten. Während das Metall beim Herabfließen an Geschwindigkeit gewinnt, verändert sich die Querschnittsfläche des Strahls. Angüsse verjüngen sich daher in der Regel von einem breiteren oberen Ende zu einem schmaleren unteren Ende, wodurch Lücken zwischen dem Strahl und dem Gusskanal verringert werden, durch die Luft angesaugt werden könnte.
Der Angusskanal ist ein Übergangsbereich am Fuß des Angusses. Hier ändert das Metall seine Fließrichtung und gelangt in den Verteilerkanal. Ein geeigneter Übergang trägt dazu bei, Stöße und Sandabtrag an der Biegung zu verringern.
Läufer
Der Anguss verbindet den Fuß des Angusskanals mit den Angussöffnungen und verteilt die Metallschmelze. Werden mehrere Angussöffnungen verwendet, fließt das Metall entlang des Angusses zu den verschiedenen Kavitätseingängen.
Die Länge der Angusskanäle, ihre Querschnittsfläche und die Position der Abzweigungen beeinflussen die Zufuhr zu den einzelnen Eingussstellen. Außerdem können Angussverlängerungen, Schlackefänger oder Filter eingebaut werden, um bestimmte Einschlüsse aus dem Gussstück fernzuhalten.
Ingate
Der Anguss ist die Öffnung, durch die die Metallschmelze in den Formhohlraum gelangt. Seine Position und Ausrichtung beeinflussen, wo der Füllvorgang beginnt und wie er verläuft.
Die Anzahl und die Gesamtquerschnittsfläche der Angusskanäle beeinflussen ebenfalls die Einlaufgeschwindigkeit. Nach dem Erstarren müssen die Angussanschlüsse in der Regel entfernt und gereinigt werden; daher sollte ihre Anordnung so gewählt werden, dass der Zugang mit Werkzeugen möglich ist, ohne die Oberfläche des Bauteils zu beschädigen.
Arten von Angusssystemen im Gussverfahren
Durch die Veränderung der Querschnittsverhältnisse zwischen Anguss, Verteilerkanälen und Angussöffnungen lassen sich aus denselben Grundkomponenten sowohl unter Druck stehende als auch drucklose Angusssysteme bilden.
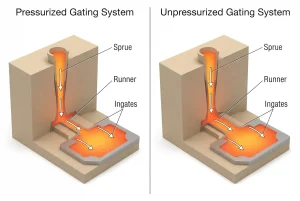
Beide Systeme verfügen über eine Drossel, die den Durchfluss regelt. Sie unterscheiden sich hinsichtlich der Anordnung der Drossel sowie der Verteilung der Durchflussquerschnitte stromaufwärts und stromabwärts.
Druckgusssystem
Ein Drucksystem regelt in der Regel den Durchfluss im Bereich der Einlassöffnungen. Die relativ geringe Gesamtfläche der Einlassöffnungen begrenzt den Abfluss am Ende des Systems und trägt dazu bei, dass die stromaufwärts gelegenen Kanäle gefüllt bleiben.
Diese Systeme verfügen in der Regel über kompakte Angusskanäle, die weniger Metall verbrauchen. Bei gleicher Durchflussmenge führt eine kleinere Gesamtauslassfläche jedoch zu einer höheren durchschnittlichen Einströmgeschwindigkeit. Trifft der Strahl direkt auf einen Kern oder eine Formwand, kann dies zu verstärkter Sandabtragung, Spritzbildung und Lufteinschluss führen.
„Unter Druck“ bezieht sich auf die Strömungsdrosselung, die innerhalb des Angusssystems entsteht. Es bedeutet nicht, dass eine Druckgussmaschine das Metall in den Formhohlraum einspritzt.
Druckloses Angusssystem
Ein druckloses System regelt in der Regel den Durchfluss nahe dem Fuß des Angusses, wobei die Gesamtquerschnittsflächen in den nachgeschalteten Verteilern und Angusskanälen größer sind.
Diese Anordnung kann die durchschnittliche Strömungsgeschwindigkeit im nachgeschalteten Bereich senken und die Auswirkungen beim Eintritt des Metalls in den Hohlraum verringern. Sie wird häufig bei Aluminiumgussteilen eingesetzt, bei denen es darauf ankommt, das Mitreißen von Oxidschichten zu begrenzen.
Die Befüllung und die Verteilung des Metalls durch die vergrößerten Durchgänge erfordern weiterhin besondere Aufmerksamkeit. Frei fallende Ströme oder eine ungleichmäßige Zufuhr zwischen den Abzweigungen können zu Luftansaugung und einer instabilen Befüllung führen.
Entwurf eines Gating-Systems
Sobald der Systemtyp bekannt ist, müssen die Durchgangsmaße und die Einlaufanordnungen für das Bauteil festgelegt werden. Die Konstruktion beginnt in der Regel mit der Festlegung der Anforderungen, gefolgt von den Angusskanälen, den Einläufen, der Filterung und der Entlüftung. Auch die Zufuhr während der Erstarrung muss berücksichtigt werden.
Füllzeit und Füllgeschwindigkeit
Die Füllzeit ist die Zeit, die das geschmolzene Metall benötigt, um den Formhohlraum zu füllen. Sie hängt von der Legierung, dem Gussgewicht, der Mindestwandstärke und der Gießtemperatur ab.
Dünne Querschnitte geben Wärme schnell ab. Wenn das Metall sie zu spät erreicht, bilden sie sich möglicherweise nicht vollständig aus. Eine Erhöhung der Geschwindigkeit ohne Berücksichtigung des Strömungsverlaufs kann jedoch zu Spritzern und Lufteinschlüssen führen. Daher sollte vor der Dimensionierung der Durchgänge eine geeignete Füllzeit festgelegt werden, um eine ausreichende Metallzufuhr zu gewährleisten.
Geschwindigkeit und Füllzeit hängen zwar zusammen, sind aber nicht dasselbe. Eine hohe Geschwindigkeit an einem Anguss bedeutet nicht zwangsläufig, dass sich der gesamte Formhohlraum schnell füllt. Auch die Gesamtfläche der Angüsse und das erforderliche Metallvolumen spielen eine Rolle.
Durchgangsmaße und Angussverhältnisse
Die Abmessungen des Durchgangs beeinflussen sowohl die Menge des Metalls, die hindurchfließen kann, als auch dessen Geschwindigkeit. Die Bereiche an der Angussbasis, den Verteilern und den Angusskanälen sollten daher gemeinsam betrachtet werden.
Das Gating-Verhältnis wird üblicherweise wie folgt ausgedrückt:
Querschnittsfläche des Referenzangusses : Gesamtquerschnittsfläche des Angusskanals : Gesamtquerschnittsfläche des Angusses.
Werden mehrere Laufbahnen oder Eingänge verwendet, müssen deren jeweilige Flächen addiert werden. Sowohl die Breite als auch die Tiefe des Durchgangs spielen eine Rolle; ein Vergleich der Breiten allein reicht nicht aus, um das Flächenverhältnis zu ermitteln.
Nach der Festlegung eines Ausgangsverhältnisses sollten die Auswirkungen von Durchflusslänge, Windungen und Filterwiderstand überprüft werden. Simulationen oder Probegüsse können dann als Grundlage für Anpassungen dienen.
Metall-Einstiegsposition
Das Metall kann von oben, unten oder seitlich in den Formhohlraum einströmen. Zu den gängigen Anordnungen zählen die Einlaufstelle oben, die Einlaufstelle unten und die Einlaufstelle an der Trennfuge.
Top-Gating führt Metall in den oberen Teil des Hohlraums ein und kann für einen kurzen Fließweg sorgen. Ein großer Höhenunterschied kann jedoch zu verstärktem Spritzen und Sandabtrag führen.
Bottom-Gating führt Metall in den unteren Teil des Hohlraums ein, wodurch der Flüssigkeitsspiegel allmählich ansteigt. Dies mindert die Auswirkungen eines stark herabstürzenden Strahls, allerdings muss das Metall über eine ausreichende Füllfähigkeit verfügen, um auch die oberen und weiter entfernten Bereiche zu erreichen.
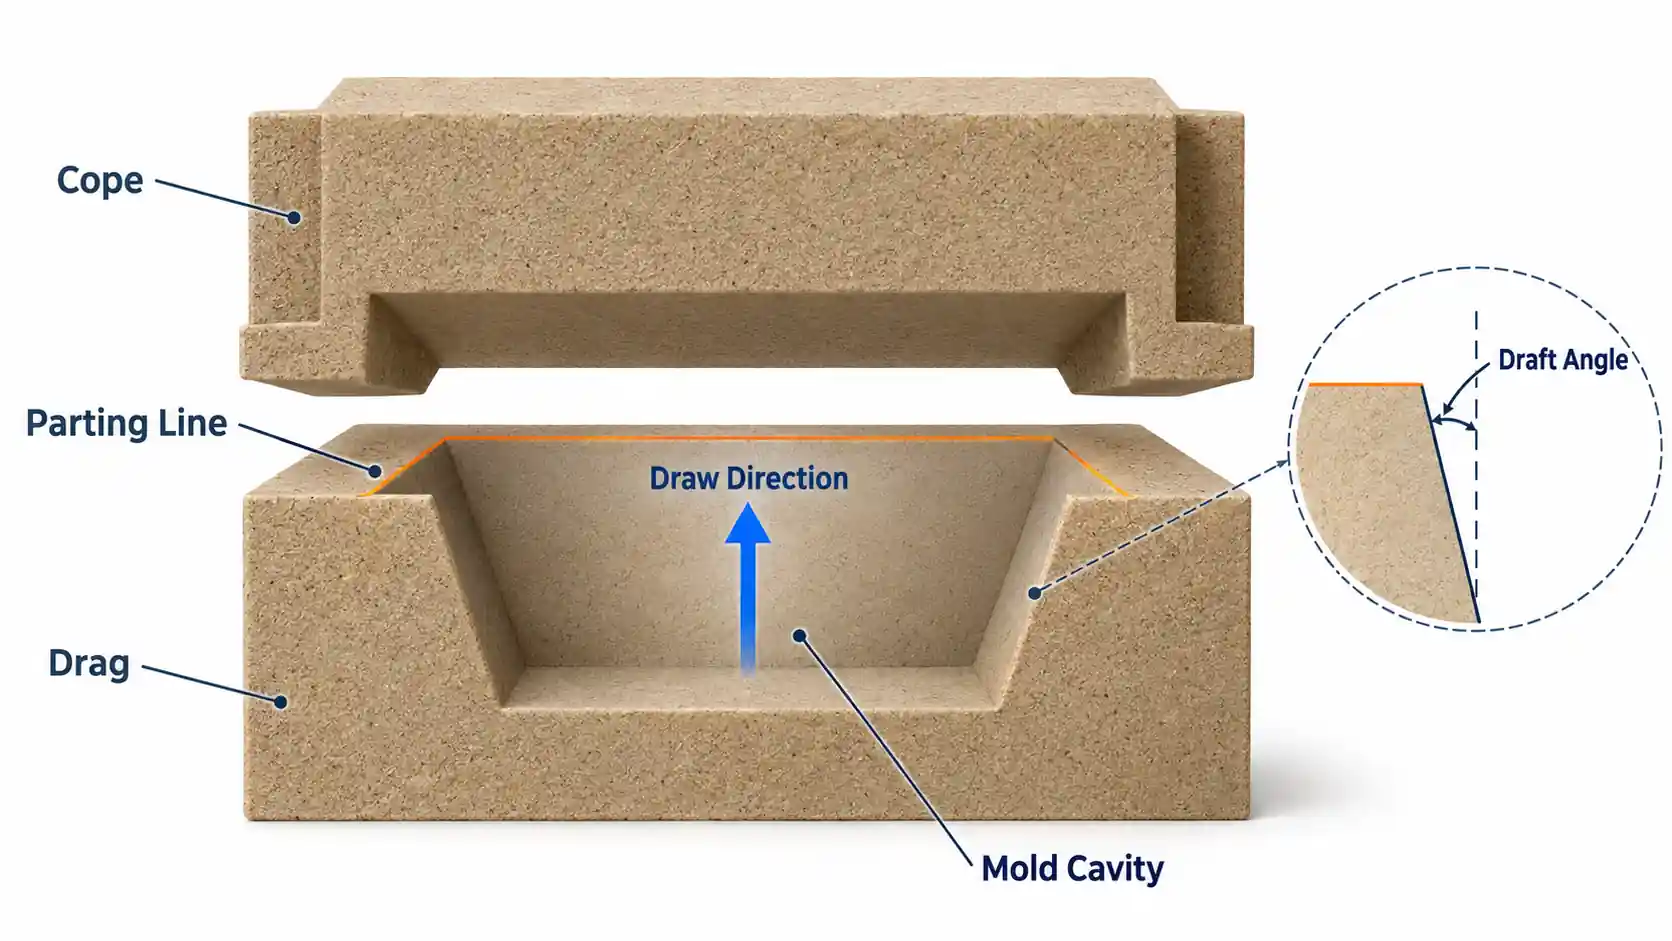
Anguss an der Trennfuge Die Angüsse werden in der Nähe der Trennfuge der Form platziert, sodass sie sich bequem in den Formprozess integrieren lassen. Wie sich das Metall im oberen und unteren Bereich verteilt, hängt von der Position der Trennfuge und der Geometrie des Bauteils ab.
Ingate-Layout
Die Angusskanäle sollten das Metall in den Formhohlraum leiten und dabei unnötige Fließwege vermeiden. Die Gussströme sollten nicht direkt auf schlanke Kerne oder schwache Formwände treffen.
Bei großen Bauteilen oder Geometrien mit weit voneinander entfernten Abschnitten können mehrere Angussstellen die lokalen Fließwege verkürzen. Sie führen zudem zu Zusammenflussstellen der Schmelzströme, weshalb die Ankunftszeiten und Zusammenflussstellen besonders zu beachten sind. Wenn sich die Schmelzströme bei einer zu niedrigen Temperatur treffen, kann es zur Bildung von Kaltstellen kommen.
Einlauföffnungen beeinflussen zudem die lokale Temperaturverteilung. Ihre Position sollte auf die Bildung starker Hitzeherde überprüft werden, die möglicherweise schwer zu beschicken sind.
Schlackekontrolle und Filtration
Einschlüsse können mit der Metallschmelze in den Formhohlraum gelangen. Angussverlängerungen, Schlackefänger und Keramikfilter können dazu beitragen, die Menge der Einschlüsse, die das Gussteil erreichen, zu verringern.
Die Filter sollten entsprechend der Legierung, der Gießtemperatur und der Durchflussrate ausgewählt werden. Eine unzureichende Filterfläche oder ein zu hoher Widerstand können die Füllzeit verlängern. Nach dem Einbau eines Filters sollte das System überprüft werden, um sicherzustellen, dass die Formkammer weiterhin innerhalb der vorgesehenen Zeit gefüllt werden kann.
Entlüftung
Wenn das Metall den Hohlraum füllt, muss die darin befindliche Luft entweichen. Auch Sandformen und -kerne können beim Erhitzen Gase entwickeln, daher sollte die Entlüftung auf den Füllweg abgestimmt werden.
Höhenpunkte, Blindkammern und Bereiche, die zuletzt aufgefüllt werden, erfordern besondere Aufmerksamkeit. Je nach Formverfahren kann Gas durch die Durchlässigkeit des Sandes, Entlüftungslöcher oder andere Entlüftungskanäle entweichen. Diese Wege sollten offen bleiben und nicht zu früh durch Metall verschlossen werden.
Zuführung und Verfestigung
Das Angusssystem führt Metall in den Formhohlraum ein, während die Angusskanäle zusätzliches geschmolzenes Metall zuführen, um die Erstarrungsschrumpfung auszugleichen.
Ein Anguss ist ein mit dem Formhohlraum verbundener Vorratsraum. Er füllt sich während des Gießvorgangs, und während das Gussteil erstarrt und sich zusammenzieht, fließt flüssiges Metall aus dem Anguss über die Verbindung in das Gussteil.
Der Steigkanal muss über eine ausreichende Kapazität verfügen und lange genug flüssig bleiben, um die erforderliche Metallzufuhr zu gewährleisten. Wenn die Verbindung zu früh erstarrt, wird die Zufuhr unterbrochen, selbst wenn noch flüssiges Metall im Steigkanal vorhanden ist. Die Positionen von Anguss und Steigkanal sollten daher gemeinsam betrachtet und anhand von Probegussversuchen, Simulationen und Prüfungen bewertet werden.
Schlussfolgerung
Druckbeaufschlagte und drucklose Verteilersysteme bestehen aus ähnlichen Grundkomponenten. Ihre Hauptunterschiede liegen in den Querschnittsverhältnissen der Kanäle und der Stelle, an der der Durchfluss geregelt wird.
Die Konstruktion sollte so ausgelegt sein, dass das Metall den Hohlraum rechtzeitig ausfüllt und dabei Spritzer, Lufteinschlüsse und Formverschleiß minimiert werden. Sobald die Durchgangsmaße und die Angusspositionen festgelegt sind, sollten auch die Filterung, die Entlüftung und die Zuführung überprüft werden. Anhand von Probegussstücken und Prüfergebnissen lassen sich dann weitere Anpassungen vornehmen.