Die Formaufstellung beim Sandguss wirkt sich auf den Modellbau, die Kernmontage, die Formausrichtung und die anschließende Bearbeitung aus. Die Trennfuge markiert die Stelle, an der sich die Formhälften treffen, während Entformungsschrägen dazu beitragen, dass sich das Modell beim Entnehmen aus dem Sand löst. Bei Bauteilen mit tiefen Vertiefungen, Rippen, Vorsprüngen oder bearbeiteten Schnittstellen wirken sich diese Konstruktionsentscheidungen zudem auf die lokale Wandstärke, Maßbezugspunkte und das Bearbeitungsaufmaß aus.
Was sind Entformungsschrägen und Trennlinien?
Tiefgangswinkel
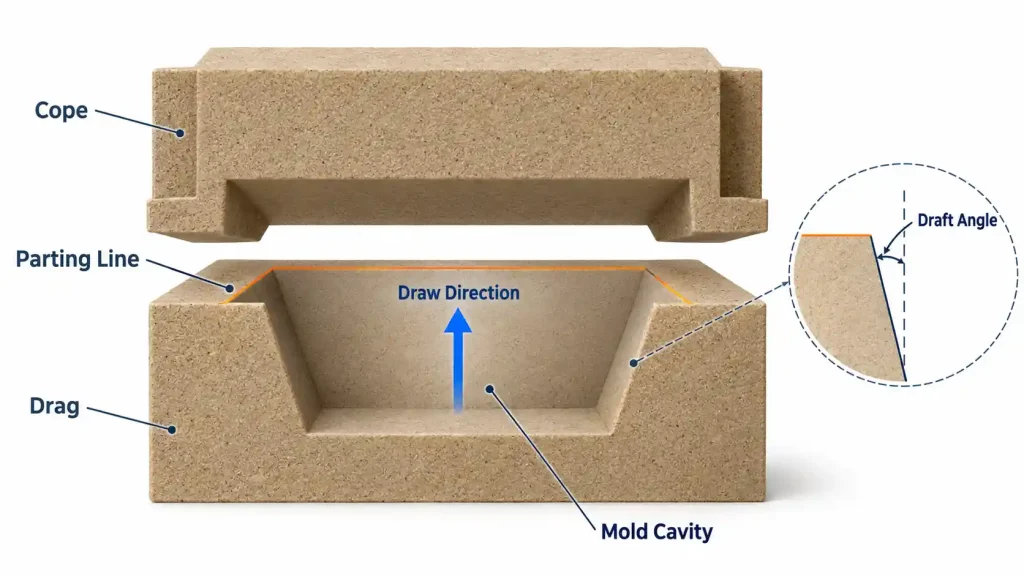
Ein Entformungswinkel ist die Verjüngung, die an einer Modelloberfläche relativ zur Entformungsrichtung angebracht wird. Diese Verjüngung ermöglicht es, dass sich die Oberfläche beim Entnehmen des Modells schrittweise vom Sand löst.
Ohne Entformungsschräge kann eine gerade Wand während eines Großteils des Entnahmehubs in Kontakt mit der Form bleiben. Oberflächenrauheit, Fehlausrichtung während der Entnahme oder schlecht abgestützte Sandkanten können zu Reibung, Schäden am Formhohlraum und abgebrochenen Ecken führen. Die Entformungsschräge schafft Spielraum, während sich das Modell bewegt, wobei das Ergebnis dennoch vom Zustand des Modells und der Formgebungspraxis abhängt.
Beim herkömmlichen Sandguss wird das Modell vor dem Gießen entfernt. Das erstarrte Gussteil wird später beim Ausschütteln vom Sand getrennt. Das Entnehmen des Modells erfolgt daher unter anderen Bedingungen als das Entnehmen eines erstarrten Gussteils aus einer dauerhaften Metallform.
Trennungslinie
Die Trennfläche ist die Schnittstelle zwischen benachbarten Formteilen. Bei einer typischen, horizontal geteilten Zweiteilform handelt es sich um die Schnittstelle zwischen Ober- und Unterform. Dort, wo diese Schnittstelle die Gussfläche schneidet, bildet sie die Trennlinie.
Die Trennfläche und die Trennlinie beschreiben unterschiedliche Geometrien. So kann beispielsweise ein Zylinder, der in der Mitte seiner Höhe geteilt wird, eine ebene Trennfläche und eine kreisförmige Trennlinie aufweisen. Eine ebene Trennfläche erfordert keine gerade Linie am Gussteil.
Entlang der Trennlinie bildet sich häufig eine sichtbare Naht. Dünnes überschüssiges Metall, das sich in einem Spalt an der Grenzfläche ansammelt, wird als Grat bezeichnet, während eine durch eine Fehlausrichtung der Formhälften verursachte Stufe als Versatz bezeichnet wird. American Foundry Society: Begriffe aus dem Bereich Metallguss
Wie wird die Trennfuge beim Sandguss festgelegt?
Ob das Muster zurückgezogen werden kann
Die Position der Trennfuge wird zunächst durch die Geometrie des Bauteils vorgegeben. Jeder Formabschnitt benötigt einen freien Entformungsweg. Seitliche Vorsprünge, nach hinten gerichtete Aussparungen und andere Hinterschneidungen können diese Bewegung behindern.
Bei einem symmetrischen Bauteil ist die Symmetrieebene oft ein nützlicher Ausgangspunkt. Bei einem komplexen Gehäuse müssen verschiedene Ausrichtungen geprüft werden, um festzustellen, welche Flächen direkt geformt werden können und welche lose Teile oder Kerne erfordern.
Eine Trennfuge in einer einzigen Ebene vereinfacht in der Regel die Konstruktion des Formteils und den Zusammenbau der Form. Abgestufte oder konturierte Trennflächen ermöglichen zwar komplexere Formen, erfordern jedoch einen höheren Aufwand bei der Fertigung, der Ausrichtung und der Prüfung der Schnittstelle. SFSA: Leitfaden zur Gestaltung von Trennlinien
Wie kritische Abmessungen entstehen
Ein Maß kann vollständig innerhalb eines Formteils, über Ober- und Unterform hinweg oder zwischen einer Formfläche und einem Kern gebildet werden. Jede Anordnung weist unterschiedliche Abweichungsquellen auf. Diese Zusammenhänge spielen auch bei der Festlegung eine Rolle Toleranzen bei Aluminiumgussteilen.
Betrachten wir beispielsweise ein zylindrisches Gussprofil, das teilweise durch die Oberform und teilweise durch die Unterform geformt wird. Eine seitliche Verschiebung zwischen den Abschnitten kann an der Trennfuge zu einer Stufe führen. Bei einem Höhenmaß, das die Trennfuge überquert, kann auch ein Montageabstand das Ergebnis beeinflussen.
Wenn eine Bearbeitung erforderlich ist, muss nach Berücksichtigung der Gussabweichungen ausreichend Material übrig bleiben, um die endgültige Geometrie zu erreichen. Bei der Überprüfung nur eines durchschnittlichen Gesamtmaßes kann ein lokaler Materialmangel übersehen werden.
Kernkonstruktion und Funktionsflächen
Die Trennvorrichtung muss Zugang bieten für Kernbaugruppe, Positionierung und Prüfung vor dem Schließen der Form. Eine Position, die das Herausnehmen des Hauptmodells erleichtert, kann das Einsetzen des Kerns erschweren oder zu Kollisionen beim Schließen führen.
Trennsperren wirken sich auch auf die nachfolgenden Bearbeitungsschritte an Dichtflächen, Passflächen und sichtbaren Bereichen aus. Oberflächen, die im Gusszustand belassen werden, müssen die Anforderungen an Profil und Sauberkeit unmittelbar erfüllen. Bei bearbeiteten Oberflächen muss ausreichend Material vorhanden sein, um akzeptable Trennsperren und Maßabweichungen zu beseitigen.
Bei der Auswahl der Trennlinie müssen daher der Rückzug des Modells, der Zusammenbau des Kerns, die Maßkontrolle und die Anforderungen an die Bearbeitung gegeneinander abgewogen werden.
Was sind typische Entformungsschrägen beim Sandguss?
Außenflächen, tiefe Vertiefungen und enge Rippenabstände weisen unterschiedliche Entformungsbedingungen auf. Daher können an einem einzigen Bauteil mehrere Entformungsschrägen zum Einsatz kommen.
Die folgenden Werte sind typische Empfehlungen aus veröffentlichten Richtlinien zur Konstruktion von Stahlgussteilen:
| Formgebungsverfahren | Die meisten Funktionen | Tiefe Taschen |
|---|---|---|
| Grünsand – manuelle Formgebung | 1,5° | 2,0° |
| Grünsand – automatisierte Formgebung | 1,0° | 1,5° |
| Formung ohne Brennen und Schalenformung | 1,0° | 1,5° |
Quelle: SFSA-Beilage 3: Maßhaltigkeit von Stahlgussteilen, Tabelle 2.1. Diese Empfehlungen beziehen sich auf Stahlgussteile und sollten nicht als allgemeingültige Anforderungen für Aluminium-Sandgussteile oder andere Projekte angesehen werden.
Welche Faktoren beeinflussen die Auswahl der Draft-Picks?
Die Ziehtiefe ist der Abstand, um den sich eine Oberfläche entlang der Abzugsrichtung erstreckt. Tiefere Strukturen weisen einen längeren Kontaktweg auf, wodurch Versatz des Musters und lokale Reibung stärker ins Gewicht fallen.
Enge Vertiefungen und eng beieinanderliegende Rippen können dazu führen, dass sich zwischen den Strukturen dünne Sandschichten ansammeln. Die Stützbedingungen unterscheiden sich hier von denen einer offenen Außenfläche. Kratzer, Fugen, beschädigte Beschichtungen und Verschleiß am Modell können ebenfalls zu unterschiedlichen Abzugsergebnissen bei gleichem Nennwinkel führen.
Wenn an einer Stelle wiederholt Schäden auftreten, müssen die lokale Oberflächenbeschaffenheit und die Rückzugsbewegung untersucht werden. Eine allgemeine Erhöhung der Formschräge kann das Profil des Bauteils verändern, ohne die eigentliche Ursache zu beseitigen.
Was bedeuten „Standard-Tiefgang“ und „Mindest-Tiefgang“?
Ein typischer Wert in einem Konstruktionsleitfaden, eine interne Regel der Gießerei und der Mindestwinkel, der bei einem bestimmten Merkmal verwendet wird, dienen unterschiedlichen Zwecken.
Typische Werte dienen als Ausgangspunkt für die Konstruktion. Interne Richtlinien spiegeln in der Regel bestimmte Werkstoffmuster, Formmaschinen und Produktionserfahrungen wider. Ob bei einem Bauteil ein geringerer Entformungswinkel verwendet werden kann, hängt von dessen tatsächlichem Entformungsverhalten ab.
Einige Merkmale lassen sich mit Kernen formen, wodurch sich ihre Abhängigkeit vom Entformungswinkel im Hauptmodell verändert. Allerdings müssen Kerne nach wie vor hergestellt, positioniert und entfernt werden. Bei herkömmlichen Kernkästen schränken zudem die Anordnung der Öffnungen und die Bedingungen für die Kernentnahme die Geometrie ein.
Warum nicht einfach den Winkel vergrößern?
Ein größerer Winkel sorgt zwar schneller für einen Rückzugsspielraum, führt aber auch zu einer stärkeren Profiländerung über die gesamte Höhe des Elements.
Bei einer hohen Gehäusewand kann diese Änderung den Montageabstand beeinträchtigen. Bei einer dünnwandigen Konstruktion kann das Verhältnis zwischen innerer und äußerer Verjüngung die Mindestwandstärke beeinflussen. Bei einer bearbeiteten Oberfläche verändert sie die Zerspanungsmenge entlang der Schnittbahn. Ein geeigneter Winkel muss sowohl den Formbedingungen als auch der Geometrie des fertigen Teils gerecht werden.
Wie berechnet man den Anstellwinkel?
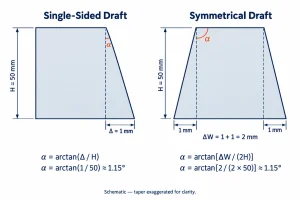
Berechnung des Winkels aus Höhe und Versatz
Für eine gerade, einseitig konisch zulaufende Fläche:
α = arctan(Δ ÷ H)
Wo:
- α ist der Anstellwinkel.
- H ist die Höhe, gemessen entlang der Entnahmerichtung.
- Δ ist der seitliche Versatz zwischen den beiden Enden dieser Fläche.
Angenommen, die Ziehhöhe beträgt 50 mm und der einseitige seitliche Versatz 1 mm:
α = arctan(1 ÷ 50) ≈ 1,15°
Achten Sie bei der Verwendung eines Taschenrechners darauf, dass das Ergebnis der Arkustangensfunktion in Grad angegeben ist. Dieses Beispiel dient zur Bestimmung eines geometrischen Winkels; es handelt sich nicht um eine empfohlene Voreinstellung.
Berechnung des symmetrischen Entwurfs auf beiden Seiten
Wenn zwei gegenüberliegende Flächen eine gleiche, symmetrische Formschräge aufweisen, umfasst der gesamte Breitenunterschied die Abweichung auf beiden Seiten.
Der Winkel auf jeder Seite beträgt:
α = arctan[Gesamtbreitenunterschied ÷ (2 × H)]
Wenn sich beispielsweise die Breite über eine Höhe von 50 mm um 2 mm ändert, trägt jede Seite 1 mm dazu bei. Der Entformungswinkel beträgt auf jeder Seite etwa 1,15°.
Wenn nur eine Seite konisch zulaufend ist oder die beiden Seiten unterschiedliche Winkel aufweisen, müssen sie separat berechnet werden. Eine Division der gesamten Breitenabweichung durch zwei würde diese Geometrien nicht korrekt wiedergeben.
Berechnung der Längenänderung anhand eines bekannten Winkels
Sind der Winkel und die Höhe bekannt, beträgt der einseitige Versatz:
Δ = H × tan α
Bei einer Höhe von 50 mm und einem Entformungswinkel von 1°:
Δ = 50 × tan 1° ≈ 0,87 mm
Bei gleichem Winkel führt ein höheres Bauteil zu einer größeren seitlichen Abweichung. Diese Berechnung hilft bei der Ermittlung der Endmaße, der Montageabstände und des Zerspanungsübermaßes.
Wie wirkt sich der Zug auf die Wandstärke und die Bearbeitung aus?
Die Wandstärke des Gehäuses hängt sowohl von der Innen- als auch von der Außenfläche ab. Wenn sich das Außenprofil zu einem Ende hin verbreitert, während das Innenprofil unverändert bleibt, wird die Wand an diesem Ende dicker. Eine andere Anordnung kann stattdessen den lokalen Querschnitt verringern.
Rippen verhalten sich ähnlich. Ihre Dicke an der Spitze und an der Wurzel kann sich aufgrund der Neigung unterscheiden, während die Kombination aus einer sich verjüngenden Rippe und einer Wurzelverrundung lokal zu einem dickeren Querschnitt führen kann. Querschnittsprüfungen müssen daher verschiedene Höhen abdecken und dürfen sich nicht auf eine einzige Nennwanddicke beschränken.
Wenn eine entworfene Wand später zu einer vertikalen Fläche bearbeitet werden soll, muss auch der Abstand zwischen dem vollständigen Gussprofil und dem fertigen Profil überprüft werden. An einem Ende ist möglicherweise ausreichend Material vorhanden, während am anderen Ende die Bearbeitung nicht vollständig durchgeführt werden kann. Dies muss mit den Abmessungen, Wänden und Bezugspunkten im Gesamtkontext abgestimmt werden. Sandgussentwurf.
Wie lassen sich Trennlinien und die damit verbundenen Oberflächenmarkierungen reduzieren?
Vereinfachung der Trennungsvereinbarung
Die Reduzierung der Komplexität der Trennlinie beginnt bei den Formteilen und den Entnahmewegen. Sofern es die Geometrie zulässt, können das Entfernen unnötiger Stufen, Richtungsänderungen und zusätzlicher Formteile die Positionierung, Reinigung und Prüfung vereinfachen.
Das Erzwingen einer Anordnung in einer einzigen Ebene kann jedoch an anderer Stelle zu Hinterschneidungen, dünnen Wandstärken oder Schwierigkeiten beim Entformen führen. Der Vergleich muss den gesamten Formungsprozess umfassen und darf sich nicht nur auf die Länge der sichtbaren Linie beschränken.
Unterscheidung zwischen „Flash“ und „Mismatch“
An derselben Trennlinie können sowohl Flash als auch Fehlpassungen auftreten, doch erfordern sie unterschiedliche Prüfungen.
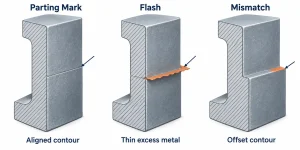
| Zustand der Gussoberfläche | Wichtigste zu prüfende Punkte |
|---|---|
| Das überschüssige Metall entlang der Fuge abschleifen | Trennschnittspalt, beschädigte Trennflächen, Formfesthaltung während des Gießvorgangs |
| Eine Stufe zwischen den Profilen auf den gegenüberliegenden Seiten der Fuge | Positionierung der Bauteile, Zustand der Gussform, Ausrichtung von Ober- und Unterform |
| Wiederholte unregelmäßige Vertiefungen oder Erhebungen an einer Stelle | Zustand des lokalen Musters, Sandschäden, Störungen beim Schließen der Form |
Locker sitzender Sand an der Trennfuge, abgenutzte Positionierelemente und stellenweise zerdrückte Formoberflächen können die Montage beeinträchtigen. Durch den Abgleich des Gussfehlers mit dem entsprechenden Modell, der Form und den Positioniermerkmalen lässt sich die Ursache des Problems besser ermitteln.
Was lässt sich durch Reinigen und Zerspanen entfernen?
Durch Schneiden und Schleifen lassen sich Grate und lokale Metallüberschüsse entfernen. Bei Oberflächen, die im Gusszustand belassen werden, muss der gereinigte Bereich zudem auf Vertiefungen, Profilabweichungen oder übermäßige Wanddünnung untersucht werden.
Dichtflächen, Lagerflächen und Präzisionsauflageflächen werden in der Regel bearbeitet, um die vorgegebenen Maße und Oberflächenanforderungen zu erfüllen. Durch die Bearbeitung können Trennspuren im Rahmen der verfügbaren Zerspanungszugabe beseitigt werden. Bereits aufgrund von Formfehlanpassungen fehlendes Material kann dadurch jedoch nicht ersetzt werden.
Die Abnahmeanforderungen wirken sich auch auf den Fertigungsweg aus. „Grate entfernen“ bezieht sich in erster Linie auf das Reinigungsergebnis. „Keine sichtbaren Trennfugen“ betrifft die Trennstelle, den Gusszustand sowie die anschließende Bearbeitung oder Endbearbeitung und stellt somit einen anderen Arbeitsumfang dar.
Schlussfolgerung
Entformungsschrägen und Trennlinien beeinflussen gemeinsam die Entnahme des Modells, die Ausrichtung der Form und die Bearbeitungsbedingungen. Bei der Gestaltung der Trennlinien müssen Entnahmewege, der Einbau des Kerns und kritische Maße berücksichtigt werden. Die Wahl der Entformungsschräge erfordert eine Bewertung der Formbedingungen und der daraus resultierenden Profiländerungen. Grate und Passungsfehler im Bereich der Trennfuge sollten separat identifiziert werden, bevor entschieden wird, ob die Korrektur im Bereich der Konstruktion, der Formmontage oder der Reinigung erfolgen soll.
Für ein Aluminium-Sandgussprojekt senden Sie MinHe bitte Ihre 2D-Zeichnungen, Ihr 3D-Modell, die Legierungsspezifikation sowie die wesentlichen Bearbeitungsanforderungen zu. Kontakt um die Trennlinie, die Anfaswinkel, die Wandstärkeverteilung und die bearbeiteten Oberflächen zu besprechen.