La disposición del molde en la fundición en arena influye en la construcción del modelo, el montaje del núcleo, la alineación del molde y el mecanizado posterior. La línea de separación marca el punto de unión entre las secciones del molde, mientras que los ángulos de desmoldeo facilitan que el modelo se separe de la arena durante la extracción. En el caso de piezas con cavidades profundas, nervaduras, salientes o interfaces mecanizadas, estas decisiones de diseño también influyen en el espesor local de las paredes, las referencias dimensionales y el margen de mecanizado.
¿Qué son los ángulos de desmoldeo y las líneas de separación?
Ángulo de calado
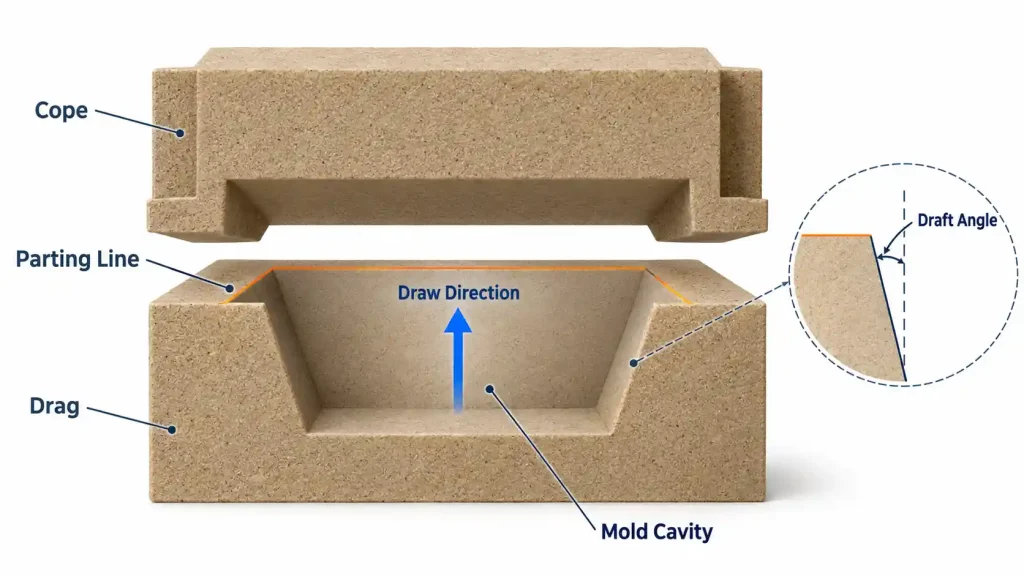
El ángulo de desmoldeo es la inclinación que se aplica a la superficie de un modelo con respecto a la dirección de extracción. Esta inclinación permite que la superficie se separe progresivamente de la arena a medida que se retira el modelo.
Sin inclinación de desmoldeo, una pared recta puede permanecer en contacto con el molde durante gran parte de la carrera de extracción. La rugosidad de la superficie, la desalineación durante la extracción o unos bordes de arena mal sujetos pueden provocar arrastres, daños en la cavidad y esquinas rotas. La inclinación de desmoldeo crea un espacio libre a medida que se desplaza el modelo, aunque el resultado sigue dependiendo del estado del modelo y de la técnica de moldeo.
En la fundición en arena convencional, el modelo se retira antes de la colada. Posteriormente, la pieza fundida solidificada se separa de la arena durante la sacudida. Por lo tanto, la extracción del modelo implica condiciones diferentes a las de retirar una pieza fundida solidificada de un molde metálico permanente.
Línea de separación
La superficie de separación es la interfaz entre las secciones contiguas del molde. En un molde típico de dos piezas con separación horizontal, se trata de la interfaz entre la parte superior y la parte inferior. En el punto en el que esta interfaz se cruza con la superficie de fundición, se forma la línea de separación.
La superficie de separación y la línea de separación describen geometrías diferentes. Por ejemplo, un cilindro cortado a la mitad de su altura puede tener una superficie de separación plana y una línea de separación circular. Una superficie de separación plana no requiere una línea recta en la pieza fundida.
A menudo, a lo largo de la línea de separación se forma una costura visible. El exceso de metal fino que se forma en un hueco en la interfaz se denomina «rebaba», mientras que un escalón provocado por la desalineación entre las secciones del molde se denomina «desajuste». Sociedad Americana de Fundición: Términos relacionados con la fundición de metales
¿Cómo se selecciona la línea de separación en la fundición en arena?
Si el diseño puede retirarse
La ubicación de la línea de separación viene determinada, en primer lugar, por la geometría de la pieza. Cada sección del modelo debe disponer de una vía de extracción despejada. Los salientes laterales, los huecos orientados en sentido contrario y otros socavados pueden obstaculizar ese movimiento.
En el caso de una pieza simétrica, el plano de simetría suele ser un punto de partida útil. En el caso de una carcasa compleja, es necesario examinar diferentes orientaciones para determinar qué superficies se pueden moldear directamente y cuáles requieren piezas sueltas o núcleos.
Una línea de separación en un solo plano suele simplificar la construcción del patrón y el montaje del molde. Las superficies de separación escalonadas o contorneadas permiten obtener formas más complejas, pero aumentan el trabajo necesario para la fabricación, la colocación y la inspección de la interfaz. SFSA: Directrices para el diseño de la línea de separación
Cómo se forman las dimensiones críticas
Una dimensión puede formarse íntegramente dentro de una sección del molde, a lo largo de la parte superior y la parte inferior, o entre una superficie del molde y un núcleo. Cada disposición presenta diferentes fuentes de variación. Estas relaciones también son importantes a la hora de especificar tolerancias en la fundición de aluminio.
Por ejemplo, imaginemos un perfil cilíndrico tal y como sale del molde, formado en parte por la mitad superior y en parte por la mitad inferior. El desplazamiento lateral entre ambas secciones puede crear un escalón en la unión. En el caso de una cota de altura que atraviese la interfaz de separación, el juego de ensamblaje también puede afectar al resultado.
Cuando sea necesario realizar un mecanizado, debe quedar material suficiente tras las variaciones propias de la fundición para conseguir la geometría final. Si solo se comprueba una dimensión global media, se puede pasar por alto una falta de material en alguna zona concreta.
Montaje del núcleo y superficies funcionales
El sistema de separación debe permitir el acceso a conjunto del núcleo, el posicionamiento y la inspección antes del cierre del molde. Una ubicación que facilite la extracción del patrón principal puede dificultar la instalación del núcleo o provocar interferencias durante el cierre.
Las marcas de separación también afectan a los trabajos posteriores en las caras de sellado, las superficies de acoplamiento y las zonas visibles. Las superficies que se dejan tal y como salen de la fundición deben cumplir directamente los requisitos de perfil y limpieza. Las superficies mecanizadas deben contar con suficiente material en bruto para eliminar las marcas de costura y las variaciones dimensionales hasta un nivel aceptable.
Por lo tanto, la elección de la línea de separación implica comparar la extracción del patrón, el montaje del núcleo, el control dimensional y los requisitos de mecanizado.
¿Cuáles son los ángulos de desmoldeo habituales en la fundición en arena?
Las superficies externas, las cavidades profundas y los espacios estrechos entre las nervaduras presentan condiciones de desmoldeo diferentes. Por lo tanto, una misma pieza puede requerir varios ángulos de desmoldeo.
Los siguientes valores son recomendaciones habituales que figuran en las guías de diseño de fundición de acero publicadas:
| Proceso de moldeo | Características principales | Gran poder económico |
|---|---|---|
| Arena verde — moldeo manual | 1,5° | 2,0° |
| Arena verde — moldeo automatizado | 1,0° | 1,5° |
| Moldeado sin cocción y moldeado de conchas | 1,0° | 1,5° |
Fuente: Suplemento 3 de la SFSA: Capacidades dimensionales de las piezas de fundición de acero, tabla 2.1. Estas recomendaciones se refieren a las piezas de fundición de acero y no deben considerarse requisitos universales para las piezas de fundición de aluminio en arena u otros proyectos.
¿Qué factores influyen en la selección en el draft?
La profundidad de embutición es la distancia a la que se extiende una superficie a lo largo de la dirección de embutición. Las formas más profundas tienen una trayectoria de contacto más larga, lo que hace que la desalineación del patrón y la fricción local sean más significativas.
Los huecos estrechos y las nervaduras muy próximas entre sí pueden dejar finas capas de arena entre los elementos. Sus condiciones de soporte difieren de las de una superficie externa abierta. Los arañazos, las juntas, los recubrimientos dañados y el desgaste del modelo también pueden dar lugar a resultados de extracción diferentes con el mismo ángulo nominal.
Cuando se producen daños de forma repetida en un mismo punto, es necesario examinar el patrón de la superficie en esa zona y el movimiento de retirada. Aumentar el ángulo de desmoldeo en todas partes puede alterar el perfil de la pieza sin eliminar la causa original.
¿Qué significan los términos «calado estándar» y «calado mínimo»?
Un valor típico que aparece en una guía de diseño, una norma interna de la fundición y el ángulo mínimo utilizado en un elemento concreto tienen fines distintos.
Los valores típicos sirven como punto de partida para el diseño. Las normas internas suelen tener en cuenta los materiales específicos de las piezas, los equipos de moldeo y la experiencia en producción. Que una pieza pueda utilizar un ángulo de desmoldeo menor depende de su comportamiento real a la hora de desmoldarse.
Algunas características pueden moldearse con núcleos, modificando así su dependencia del ángulo de desmoldeo en el modelo principal. Sin embargo, los núcleos siguen requiriendo su fabricación, colocación y retirada. Con las cajas de núcleos convencionales, la disposición de las aberturas y las condiciones de extracción de los núcleos también limitan la geometría.
¿Por qué no aumentar simplemente el ángulo?
Un ángulo mayor permite obtener el espacio libre de retirada más rápidamente, pero también provoca un mayor cambio en el perfil a lo largo de la altura del elemento.
En una pared alta de la carcasa, ese cambio puede reducir el espacio libre de montaje. En una estructura de paredes delgadas, la relación entre los conos internos y externos puede modificar el espesor mínimo de la pared. En una superficie mecanizada, modifica la cantidad de material a eliminar a lo largo de la trayectoria de corte. Un ángulo adecuado debe adaptarse tanto a las condiciones de moldeo como a la geometría de la pieza acabada.
¿Cómo se calcula el ángulo de inclinación?
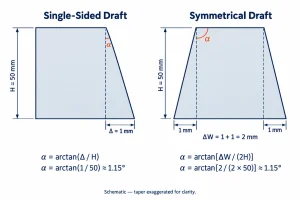
Cálculo del ángulo a partir de la altura y el desplazamiento
Para una superficie recta, cónica por un solo lado:
α = arctan(Δ ÷ H)
Dónde:
- α es el ángulo de inclinación.
- H es la altura medida a lo largo de la dirección de extracción.
- Δ es el desplazamiento lateral entre los dos extremos de esa superficie.
Supongamos que la altura de embutición es de 50 mm y que el desplazamiento lateral en un solo lado es de 1 mm:
α = arctan(1 ÷ 50) ≈ 1,15°
Cuando utilices una calculadora, comprueba que el resultado de la tangente inversa se exprese en grados. Este ejemplo sirve para determinar un ángulo geométrico; no se trata de un procedimiento recomendado.
Cálculo del ángulo de inclinación simétrico en dos lados
Si dos superficies opuestas tienen un ángulo de desmoldeo igual y simétrico, la diferencia total de anchura incluye la variación en ambos lados.
El ángulo de cada lado es:
α = arctan[Diferencia de anchura total ÷ (2 × H)]
Por ejemplo, si la anchura varía en 2 mm a lo largo de una altura de 50 mm, cada lado aporta 1 mm. El ángulo de desmoldeo en cada lado es de aproximadamente 1,15°.
Si solo uno de los lados es cónico, o si los dos lados tienen ángulos diferentes, deben calcularse por separado. Dividir la diferencia total de anchura entre dos no permitiría describir correctamente esas geometrías.
Cálculo de la variación dimensional a partir de un ángulo conocido
Si se conocen el ángulo y la altura, el desplazamiento unilateral es:
Δ = H × tan α
Para una altura de 50 mm y un ángulo de desmoldeo de 1°:
Δ = 50 × tan 1° ≈ 0,87 mm
Con el mismo ángulo, un elemento más alto produce una variación lateral mayor. Este cálculo ayuda a evaluar las dimensiones finales, las holguras de montaje y el margen de mecanizado.
¿Cómo influye el rebaje en el espesor de la pared y en el mecanizado?
El espesor de la pared de la carcasa depende tanto de la superficie interna como de la externa. Si el perfil externo se ensancha hacia un extremo mientras que el perfil interno permanece inalterado, la pared se vuelve más gruesa en ese extremo. Por el contrario, una disposición diferente podría reducir la sección local.
Las nervaduras se comportan de manera similar. Su espesor en la punta y en la raíz puede variar debido al ángulo de inclinación, mientras que la combinación de una nervadura cónica y un redondeo en la raíz puede dar lugar a una sección localmente gruesa. Por lo tanto, las comprobaciones de la sección deben abarcar diferentes alturas, en lugar de basarse en un único espesor nominal de la pared.
Si una pared esbozada va a ser mecanizada posteriormente para convertirla en una superficie vertical, también debe comprobarse la distancia entre el perfil de fundición completo y el perfil acabado. Es posible que un extremo tenga material de reserva suficiente, mientras que el otro no pueda mecanizarse por completo. Esto debe coordinarse con las dimensiones, las paredes y los puntos de referencia del conjunto diseño de fundición en arena.
¿Cómo se pueden reducir las líneas de separación y sus marcas en la superficie?
Simplificar los trámites de separación
Para reducir la complejidad de la línea de separación hay que empezar por las secciones del patrón y las trayectorias de extracción. Cuando la geometría lo permita, eliminar escalones innecesarios, cambios de dirección y piezas adicionales del patrón puede simplificar la colocación, la limpieza y la inspección.
Sin embargo, imponer una disposición en un solo plano puede dar lugar a socavados, secciones de arena delgadas o dificultades para desmoldar en otros puntos. La comparación debe abarcar todo el proceso de moldeo, y no solo la longitud de la línea visible.
Cómo distinguir el «flash» de la «discrepancia»
El rebaba y el desajuste pueden producirse cerca de la misma línea de separación, pero requieren comprobaciones diferentes.
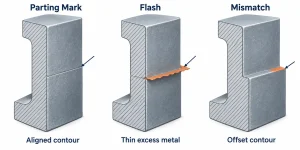
| Estado de la superficie de fundición | Aspectos principales que hay que comprobar |
|---|---|
| Lima el exceso de metal a lo largo de la junta | Holgura en la interfaz, superficies de separación dañadas, sujeción del molde durante el vertido |
| Un escalón entre los perfiles situados a ambos lados de la junta | Ubicación de los componentes, estado del molde, alineación de la pieza superior y la pieza inferior |
| Depresiones o salientes irregulares que se repiten en un mismo lugar | Estado del modelo local, daños causados por la arena, interferencias durante el cierre del molde |
La presencia de arena suelta en la interfaz, el desgaste de los componentes de posicionamiento y las superficies del molde aplastadas en algunas zonas pueden afectar al montaje. Relacionar el defecto de la pieza fundida con el patrón, el molde y los elementos de posicionamiento correspondientes ayuda a identificar el origen del problema.
¿Qué se puede eliminar mediante la limpieza y el mecanizado?
El corte y el esmerilado permiten eliminar las rebabas y el exceso de metal en determinadas zonas. En las superficies que se dejan tal y como salieron del molde, también es necesario examinar la zona limpia para detectar posibles depresiones, perfiles discontinuos o un adelgazamiento excesivo de las paredes.
Las caras de sellado, las interfaces de los cojinetes y las superficies de montaje de precisión se mecanizan generalmente para establecer sus dimensiones especificadas y los requisitos de superficie. El mecanizado puede eliminar las marcas de separación dentro del margen de material disponible. No puede reponer el material que ya falta debido a un desajuste del molde.
Los requisitos de aceptación también influyen en el proceso de fabricación. La «eliminación de rebabas» se refiere principalmente al resultado de la limpieza. La ausencia de «marcas de separación visibles» tiene que ver con la ubicación de la separación, las condiciones de fundición y el mecanizado o acabado posteriores, por lo que representa un ámbito de trabajo diferente.
Conclusión
Los ángulos de desmoldeo y las líneas de separación influyen conjuntamente en la extracción del modelo, la alineación del molde y las condiciones de mecanizado. La disposición de las líneas de separación debe tener en cuenta las trayectorias de extracción, el montaje del núcleo y las dimensiones críticas. La selección del ángulo de desmoldeo requiere una evaluación de las condiciones de moldeo y de los cambios de perfil resultantes. Las rebabas y los desajustes cerca de la línea de separación deben identificarse por separado antes de decidir si la corrección debe realizarse en el diseño, el montaje del molde o la limpieza.
Para un proyecto de fundición en arena de aluminio, envía a MinHe tus planos en 2D, el modelo en 3D, las especificaciones de la aleación y los requisitos críticos de mecanizado. Póngase en contacto con nosotros para analizar la disposición de la línea de separación, los ángulos de desmoldeo, la distribución de las paredes y las superficies mecanizadas.