Расположение форм при литье в песчаные формы влияет на конструкцию модели, сборку стержней, выравнивание форм и последующую механическую обработку. Линия разъема обозначает место соединения секций формы, а углы наклона способствуют отделению модели от песка при извлечении. Для деталей с глубокими углублениями, ребрами, выступками или обработанными сопряжениями эти конструктивные решения также влияют на локальную толщину стенок, эталонные размеры и припуск на обработку.
Что такое углы наклона и линии разъединения?
Угол наклона
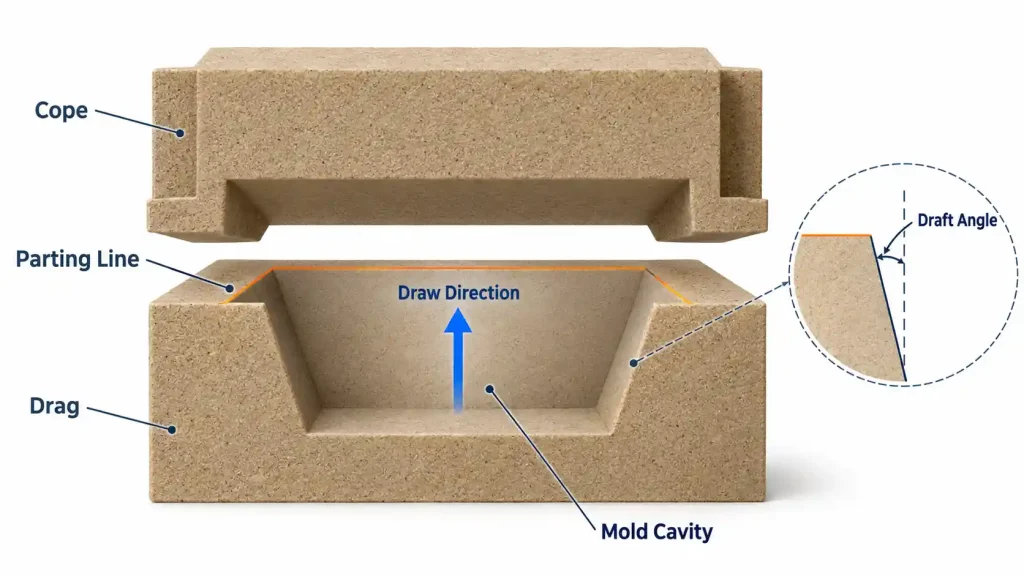
Угол спуска — это конусность, придаваемая поверхности модели относительно направления извлечения. Такая конусность позволяет поверхности постепенно отделяться от песка по мере извлечения модели.
Без уклона прямая стенка может оставаться в контакте с формой на протяжении большей части хода извлечения. Неровности поверхности, смещение во время извлечения или плохо закрепленные края песчаной формы могут привести к затягиванию, повреждению полости и отколу углов. Уклон создает зазор при перемещении модели, хотя конечный результат по-прежнему зависит от состояния модели и технологии формования.
При традиционном литье в песчаные формы модель извлекается до начала заливки. Застывшее изделие впоследствии отделяется от песка в процессе вытряхивания. Таким образом, извлечение модели осуществляется в условиях, отличных от извлечения застывшего изделия из постоянной металлической формы.
Линия расставания
Поверхность разъема — это граница раздела между соседними секциями формы. В типичной двухсекционной форме с горизонтальным разъемом это граница раздела между верхней и нижней частями формы. В месте пересечения этой границы с поверхностью отливки образуется линия разъема.
Разделяющая поверхность и линия разъема имеют различную геометрию. Например, цилиндр, разрезанный по середине высоты, может иметь плоскую разделяющую поверхность и круговую линию разъема. Плоская разделяющая поверхность не требует наличия прямой линии на отливке.
Видимый шов часто проходит по линии разъема. Тонкий избыток металла, образующийся в зазоре на границе раздела, называется облоем, а ступенька, возникающая из-за несовпадения положений частей пресс-формы, — несовпадением. Американское общество литейщиков: Термины в области литья металлов
Как выбирается линия разъема при литье в песчаные формы?
Можно ли отозвать шаблон
Расположение линии разъема в первую очередь определяется геометрией детали. Каждый участок формы должен иметь свободный путь для извлечения детали. Боковые выступы, углубления, обращенные в противоположную сторону, и другие подрезы могут препятствовать этому движению.
При проектировании симметричной детали плоскость симметрии часто служит удобной отправной точкой. В случае сложной конструкции корпуса необходимо проанализировать различные варианты ориентации, чтобы определить, какие поверхности можно формовать напрямую, а для каких потребуются отдельные детали или сердечники.
Разделительная поверхность, проходящая в одной плоскости, как правило, упрощает построение чертежа и сборку пресс-формы. Ступенчатые или профилированные разделительные поверхности позволяют создавать более сложные формы, однако они увеличивают трудоемкость изготовления, позиционирования и контроля стыка деталей. SFSA: Руководство по проектированию линий разъединения
Как формируются критические размеры
Размер может формироваться полностью внутри одной секции формы — как в верхней, так и в нижней части, — либо между поверхностью формы и сердечником. Каждая из этих схем сопряжена с различными источниками отклонений. Эти взаимосвязи также имеют значение при определении допуски на алюминиевые отливки.
Например, рассмотрим цилиндрический профиль в виде, полученный при литье, который частично формируется верхней формой, а частично — нижней. Боковое смещение между секциями может привести к образованию ступени на стыке. В случае высоты, пересекающей границу разъема, на результат также может повлиять зазор в сборке.
Если требуется механическая обработка, после учета отклонений в литье должен оставаться достаточный запас материала для получения готовой геометрии. Проверка только среднего общего размера может привести к тому, что будет упущено местное недостаточное количество материала.
Основная сборка и функциональные поверхности
Соглашение о разводе должно предусматривать право доступа к узел сердечника, позиционирование и проверка перед закрытием пресс-формы. Расположение, при котором основной модель легко извлечь, может затруднить установку сердечника или привести к заклиниванию при закрытии.
Следы от разъема также влияют на последующую обработку уплотнительных поверхностей, сопрягаемых поверхностей и видимых участков. Поверхности, оставляемые в литом виде, должны непосредственно соответствовать требованиям к профилю и чистоте. Обрабатываемые поверхности должны иметь достаточный запас материала для устранения допустимых следов от шва и отклонений в размерах.
Таким образом, выбор линии разъема предполагает сравнение требований к извлечению модели, сборке сердечника, контролю размеров и механической обработке.
Каковы типичные углы наклона при литье в песчаные формы?
Для наружных поверхностей, глубоких углублений и узких промежутков между ребрами устанавливаются разные условия вытяжки. Поэтому в одной детали может применяться несколько углов вытяжки.
Ниже приведены типичные рекомендации, взятые из опубликованных руководств по проектированию стальных отливок:
| Процесс формовки | Основные функции | Солидные финансовые возможности |
|---|---|---|
| Зелёный песок — ручное формование | 1,5° | 2,0° |
| Зелёный песок — автоматизированное формование | 1,0° | 1,5° |
| Формование без обжига и формование в оболочке | 1,0° | 1,5° |
Источник: Дополнение 3 к SFSA: Допуски на размеры стальных отливок, таблица 2.1. Данные рекомендации касаются стальных отливок и не должны рассматриваться как универсальные требования к алюминиевым отливкам в песчаных формах или другим проектам.
Какие факторы влияют на выбор драфта?
Глубина вытяжки — это расстояние, на которое поверхность вытягивается вдоль направления вытяжки. Более глубокие элементы имеют более длинную линию контакта, что приводит к более значительному смещению формы и усилению локального трения.
В узких углублениях и между близко расположенными ребрами могут оставаться тонкие слои песка. Условия их опоры отличаются от условий, характерных для открытой внешней поверхности. Царапины, стыки, повреждения покрытия и износ модели также могут приводить к разным результатам извлечения при одном и том же номинальном угле.
Если повреждения неоднократно возникают в одном и том же месте, необходимо проанализировать форму поверхности в этой области и направление вытяжки. Увеличение уклона по всей поверхности может изменить профиль детали, не устранив при этом первопричину.
Что означают термины «стандартная осадка» и «минимальная осадка»?
Типовое значение, указанное в руководстве по проектированию, внутреннее правило литейного производства и минимальный угол, применяемый к конкретному элементу, служат разным целям.
Типовые значения служат отправной точкой при проектировании. Внутренние правила, как правило, учитывают конкретные материалы для изготовления форм, оборудование для литья и производственный опыт. Возможность применения меньшего уклона для той или иной детали зависит от её фактических характеристик при извлечении из формы.
Некоторые элементы формы можно формировать с помощью стержней, изменяя их зависимость от уклона в основной модели. Однако стержни по-прежнему требуют изготовления, установки и извлечения. При использовании традиционных стержневых ящиков расположение отверстий и условия извлечения стержней также ограничивают геометрию.
Почему бы просто не увеличить угол?
Более большой угол позволяет быстрее обеспечить зазор для выхода, но при этом приводит к более значительному изменению профиля по высоте детали.
На высокой стенке корпуса такое изменение может привести к сокращению монтажного зазора. На тонкостенной конструкции соотношение между внутренним и внешним конусностью может повлиять на минимальную толщину стенки. На обработанной поверхности это изменяет объем заготовки вдоль траектории резания. Подходящий угол должен учитывать как условия формования, так и геометрию готовой детали.
Как рассчитать угол наклона?
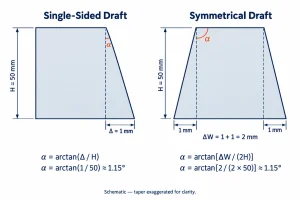
Расчет угла по высоте и смещению
Для прямой односторонней конической поверхности:
α = arctan(Δ ÷ H)
Где:
- α — это угол наклона.
- H — это высота, измеренная в направлении выдвижения.
- Δ — это поперечное смещение между двумя концами этой поверхности.
Предположим, что высота вытяжки составляет 50 мм, а одностороннее боковое смещение — 1 мм:
α = arctan(1 ÷ 50) ≈ 1,15°
При использовании калькулятора убедитесь, что результат функции обратной тангенс выражен в градусах. В данном примере речь идет об определении геометрического угла; это не является рекомендуемой настройкой процесса.
Расчет симметричного уклона с двух сторон
Если две противоположные поверхности имеют одинаковый симметричный уклон, то общая разница в ширине включает в себя изменение с обеих сторон.
Угол с каждой стороны равен:
α = arctan[Общая разница ширин ÷ (2 × H)]
Например, если ширина изменяется на 2 мм на высоте 50 мм, то на каждую сторону приходится по 1 мм. Угол скоса с каждой стороны составляет примерно 1,15°.
Если коническая форма имеется только с одной стороны или углы на двух сторонах различаются, их необходимо рассчитывать отдельно. Деление общей разницы в ширине на два не позволит правильно описать такие геометрические формы.
Расчет изменения размера по известному углу
Если угол и высота известны, одностороннее смещение составляет:
Δ = H × tan α
При высоте 50 мм и угле наклона 1°:
Δ = 50 × tan 1° ≈ 0,87 мм
При одинаковом угле наклонной поверхности более высокий элемент вызывает большее поперечное смещение. Этот расчет помогает оценить конечные размеры, зазоры при сборке и припуск на обработку.
Как тяга влияет на толщину стенки и обработку?
Толщина стенки корпуса зависит как от внутренней, так и от внешней поверхности. Если внешний профиль расширяется к одному из концов, а внутренний профиль остаётся неизменным, то на этом конце стенка становится толще. Другое расположение элементов может, напротив, привести к уменьшению локального сечения.
Ребра ведут себя аналогичным образом. Их толщина на конце и у корня может различаться из-за уклона, а сочетание конического ребра и скругления у корня может привести к образованию локально утолщённого сечения. Поэтому проверки сечения должны охватывать различные высоты, а не одну номинальную толщину стенки.
Если стена с наклоном впоследствии будет обработана до получения вертикальной поверхности, необходимо также проверить расстояние между полным литым профилем и готовым профилем. На одном конце может быть достаточно запаса материала, тогда как на другом — его может не хватить для полной обработки. Это необходимо согласовать с размерами, стенками и базовыми плоскостями в общей конструкция песчаного литья.
Как можно уменьшить линии разъема и следы от них на поверхности?
Упрощение схемы разъединения
Упрощение линии разъема начинается с разделения формы на секции и определения траекторий извлечения. Там, где это позволяет геометрия, устранение ненужных ступеней, изменений направления и дополнительных деталей формы может упростить позиционирование, очистку и контроль качества.
Однако принудительное использование одноплоскостной компоновки может привести к появлению подрезов, участков с тонким песком или затруднениям при извлечении в других местах. Сравнение должно охватывать весь процесс формования, а не только длину видимой линии.
Как отличить вспышку от несовпадения
Вблизи одной и той же линии разъема могут возникать вспышки и несоответствия, однако для их выявления требуются разные проверки.
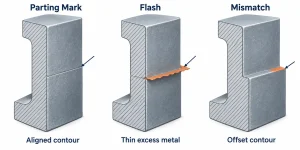
| Состояние поверхности отливки | Основные пункты, которые необходимо проверить |
|---|---|
| Снимите лишний металл вдоль стыка | Зазор в интерфейсе, поврежденные разделительные поверхности, фиксация формы во время заливки |
| Шаг между профилями на противоположных сторонах соединения | Расположение деталей, состояние формы, совмещение верхней и нижней частей формы |
| Повторяющиеся неравномерные углубления или выступы в одном месте | Состояние местного рисунка, повреждения от песка, помехи при закрытии формы |
Наличие сыпучего песка на границе раздела, изношенные позиционирующие элементы и местами поврежденные поверхности формы могут повлиять на процесс сборки. Установление связи между дефектом отливки и соответствующей моделью, формой и позиционирующими элементами помогает определить источник проблемы.
Что можно удалить с помощью очистки и механической обработки?
С помощью резки и шлифования можно удалить обломок и локальные излишки металла. На поверхностях, оставленных в литом виде, очищенный участок также необходимо осмотреть на наличие углублений, неравномерности профиля или чрезмерного истончения стенок.
Уплотнительные поверхности, поверхности соприкосновения подшипников и прецизионные монтажные поверхности, как правило, обрабатываются с целью обеспечения их заданных размеров и требований к качеству поверхности. В ходе механической обработки можно удалить следы разъединения в пределах допустимого запаса материала. Однако она не может восполнить материал, уже утраченный из-за несовпадения форм.
Требования к приемке также влияют на технологический процесс изготовления. Требование «удалить обломок» в основном определяет результат очистки. Требование «отсутствие видимых следов разъема» связано с местом разъема, условиями литья и последующей механической обработкой или финишной обработкой, поэтому оно представляет собой иной объем работ.
Заключение
Углы наклона и линии разъема совместно влияют на извлечение модели, выравнивание пресс-формы и условия механической обработки. При проектировании линий разъема необходимо учитывать траектории извлечения, сборку сердечника и критические размеры. Выбор угла наклона требует оценки условий формования и связанных с ними изменений профиля. Обломок и несоосность вблизи линии разъёма следует выявлять отдельно, прежде чем принимать решение о том, следует ли устранять несоответствие на этапе проектирования, сборки пресс-формы или очистки.
Для реализации проекта по литью алюминия в песчаные формы отправьте компании MinHe ваши 2D-чертежи, 3D-модель, спецификацию сплава и требования к критически важной механической обработке. Свяжитесь с нами чтобы обсудить условия разъединения деталей, углы наклона, распределение толщины стенок и обрабатываемые поверхности.