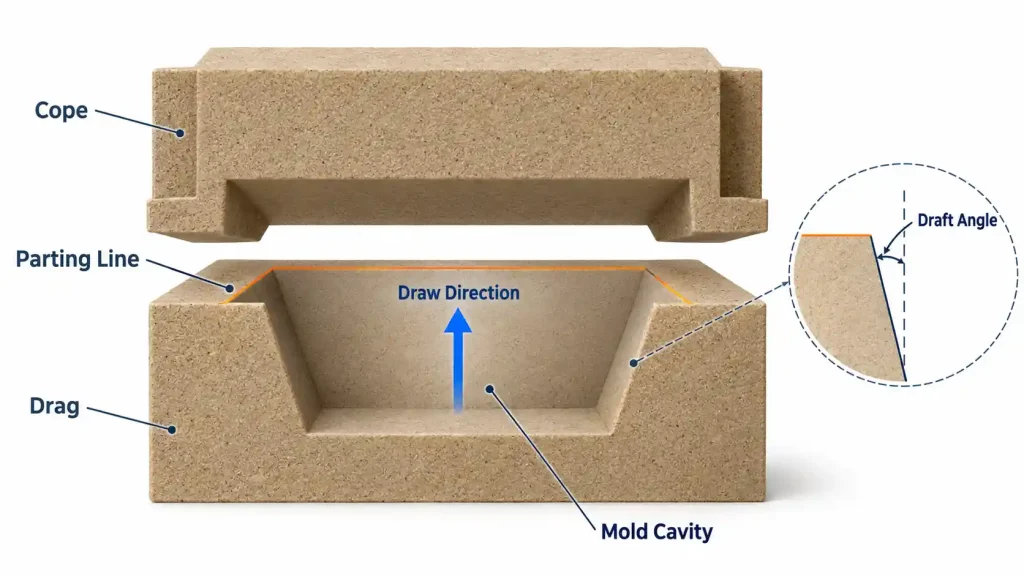
La disposition du moule dans le moulage au sable influe sur la construction du modèle, l'assemblage des noyaux, l'alignement du moule et l'usinage ultérieur. La ligne de joint marque le point de jonction entre les sections du moule, tandis que les angles de dépouille facilitent la séparation du modèle du sable lors du démoulage. Pour les pièces présentant des cavités profondes, des nervures, des bossages ou des interfaces usinées, ces choix de conception ont également une incidence sur l'épaisseur locale des parois, les références dimensionnelles et la marge d'usinage.
Que sont les angles de dépouille et les lignes de joint ?
Angle de tirant d'eau
L'angle de dépouille est la pente appliquée à la surface d'un modèle par rapport à la direction de démoulage. Cette pente permet à la surface de se séparer progressivement du sable au fur et à mesure que le modèle est retiré.
En l'absence de dépouille, une paroi droite peut rester en contact avec le moule pendant une grande partie de la course de retrait. La rugosité de surface, un désalignement lors du retrait ou des bords de sable mal soutenus peuvent entraîner un frottement, endommager la cavité et causer la rupture des angles. La dépouille crée un jeu lorsque le modèle se déplace, bien que le résultat dépende toujours de l'état du modèle et des pratiques de moulage.
Dans le moulage au sable classique, le modèle est retiré avant la coulée. La pièce moulée solidifiée est ensuite séparée du sable lors du décochage. Le retrait du modèle s'effectue donc dans des conditions différentes de celles du retrait d'une pièce moulée solidifiée d'un moule métallique permanent.
Ligne de séparation
La surface de séparation est l'interface entre les sections adjacentes du moule. Dans un moule classique à deux parties à séparation horizontale, il s'agit de l'interface entre la partie supérieure et la partie inférieure. À l'endroit où cette interface coupe la surface de coulée, elle forme la ligne de séparation.
La surface de séparation et la ligne de séparation présentent des géométries différentes. Par exemple, un cylindre divisé à mi-hauteur peut présenter une surface de séparation plane et une ligne de séparation circulaire. Une surface de séparation plane ne nécessite pas de ligne droite sur la pièce moulée.
Une soudure visible suit souvent la ligne de joint. L'excès de métal fin qui se forme dans un interstice à l'interface est appelé « bavure », tandis qu'un décrochement dû à un désalignement entre les sections du moule est appelé « décalage ». American Foundry Society : Terminologie de la fonderie
Comment choisit-on la ligne de joint dans le moulage au sable ?
La possibilité de retirer le motif
L'emplacement de la ligne de joint est d'abord déterminé par la géométrie de la pièce. Chaque section du modèle doit disposer d'un chemin de démoulage dégagé. Les bossages latéraux, les évidements orientés vers l'arrière et autres contre-dépouilles peuvent entraver ce mouvement.
Pour une pièce symétrique, le plan de symétrie constitue souvent un point de départ utile. Dans le cas d'un boîtier complexe, il convient d'étudier différentes orientations afin de déterminer quelles surfaces peuvent être moulées directement et lesquelles nécessitent des pièces détachées ou des noyaux.
Une ligne de joint située sur un seul plan simplifie généralement la conception du patron et l'assemblage du moule. Les surfaces de joint en gradins ou profilées permettent de réaliser des formes plus complexes, mais elles compliquent les opérations de fabrication, de positionnement et de contrôle de l'interface. SFSA : Recommandations relatives à la conception des lignes de séparation
Comment se forment les dimensions critiques ?
Une cote peut être définie entièrement à l'intérieur d'une section de moule, entre la partie supérieure et la partie inférieure du moule, ou entre une surface du moule et un noyau. Chaque configuration présente des sources de variation différentes. Ces relations ont également leur importance lors de la spécification tolérances de moulage de l'aluminium.
Prenons par exemple un profil cylindrique tel que coulé, formé en partie par la partie supérieure du moule et en partie par la partie inférieure. Un décalage latéral entre ces deux sections peut créer un gradin au niveau du joint. Pour une cote de hauteur traversant l'interface de séparation, un jeu d'assemblage peut également influencer le résultat.
Lorsqu'un usinage est nécessaire, il faut veiller à ce qu'il reste une marge suffisante après les variations de coulée pour obtenir la géométrie finale. Se contenter de vérifier une cote globale moyenne peut faire passer inaperçu un manque local de matière.
Assemblage du noyau et surfaces fonctionnelles
Le dispositif de séparation doit permettre l'accès à ensemble central, le positionnement et le contrôle avant la fermeture du moule. Un emplacement facilitant le retrait du modèle principal peut rendre la mise en place d’un noyau difficile ou entraîner des interférences lors de la fermeture.
Les marques de joint de moulage ont également une incidence sur les opérations en aval concernant les faces d'étanchéité, les surfaces d'accouplement et les zones visibles. Les surfaces laissées à l'état brut doivent satisfaire directement aux exigences de profil et de propreté. Les surfaces usinées doivent disposer d'une surépaisseur suffisante pour permettre l'élimination des marques de joint et des variations dimensionnelles acceptables.
Le choix de la ligne de joint implique donc de comparer les exigences en matière de retrait du modèle, d'assemblage du noyau, de contrôle dimensionnel et d'usinage.
Quels sont les angles de dépouille habituels pour le moulage au sable ?
Les surfaces externes, les cavités profondes et les espaces étroits entre les nervures présentent des conditions de démoulage différentes. Une même pièce peut donc nécessiter plusieurs angles de dépouille.
Les valeurs suivantes correspondent aux recommandations habituelles issues des guides de conception publiés en matière de moulage de l'acier :
| Processus de moulage | Principales fonctionnalités | Des moyens financiers considérables |
|---|---|---|
| Sable vert — moulage manuel | 1,5° | 2,0° |
| Sable vert — moulage automatisé | 1,0° | 1,5° |
| Moulage sans cuisson et moulage en coquille | 1,0° | 1,5° |
Source : Supplément 3 de la norme SFSA : Tolérances dimensionnelles des pièces moulées en acier, tableau 2.1. Ces recommandations concernent les pièces moulées en acier et ne doivent pas être considérées comme des exigences universelles applicables aux pièces moulées en aluminium au sable ou à d’autres projets.
Quels sont les facteurs qui influencent le choix au repêchage ?
La profondeur de décolletage correspond à la distance sur laquelle une surface s'étend dans le sens de l'extraction. Les éléments plus profonds présentent un trajet de contact plus long, ce qui accentue le désalignement du profil et le frottement local.
Les renfoncements étroits et les nervures très rapprochées peuvent laisser de fines couches de sable entre les éléments. Les conditions de maintien de ces zones diffèrent de celles d’une surface externe ouverte. Les rayures, les joints, les revêtements endommagés et l’usure du modèle peuvent également entraîner des résultats de démoulage différents pour un même angle nominal.
Lorsque des dommages surviennent de manière répétée au même endroit, il convient d'examiner la configuration locale de la surface et le mouvement de retrait. Augmenter le déport partout risque de modifier le profil de la pièce sans éliminer la cause initiale.
Que signifient les termes « tirant d'eau standard » et « tirant d'eau minimal » ?
Une valeur type figurant dans un guide de conception, une règle interne à la fonderie et l'angle minimal utilisé pour une caractéristique particulière ont des objectifs différents.
Les valeurs types constituent un point de départ pour la conception. Les règles internes tiennent généralement compte des matériaux spécifiques utilisés, des équipements de moulage et de l'expérience acquise en matière de production. La possibilité de réduire le angle de dépouille d'une pièce dépend de ses performances réelles en matière de démoulage.
Certaines caractéristiques peuvent être réalisées à l'aide de noyaux, ce qui modifie leur dépendance vis-à-vis du dévers dans le modèle principal. Cependant, les noyaux doivent tout de même être fabriqués, positionnés et retirés. Avec les boîtes à noyaux classiques, la disposition des ouvertures et les conditions d'extraction des noyaux imposent également des contraintes sur la géométrie.
Pourquoi ne pas simplement augmenter l'angle ?
Un angle plus grand permet d'obtenir plus rapidement un dégagement de retrait, mais il entraîne également une variation plus importante du profil sur toute la hauteur de la pièce.
Sur une paroi de boîtier épaisse, ce changement peut réduire le jeu de montage. Sur une structure à parois minces, la relation entre les cones interne et externe peut modifier l'épaisseur minimale de la paroi. Sur une surface usinée, cela modifie la quantité de matière à enlever le long de la trajectoire de coupe. Un angle approprié doit tenir compte à la fois des conditions de moulage et de la géométrie de la pièce finie.
Comment calcule-t-on l'angle de tirage ?
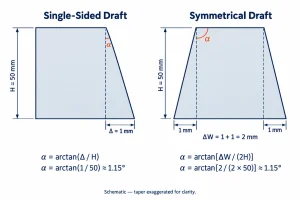
Calcul de l'angle à partir de la hauteur et du décalage
Pour une surface droite, effilée d'un seul côté :
α = arctan(Δ ÷ H)
Où :
- α c'est l'angle d'attaque.
- H c'est la hauteur mesurée dans le sens du retrait.
- Δ correspond au décalage latéral entre les deux extrémités de cette surface.
Supposons que la hauteur d'emboutissage soit de 50 mm et que le décalage latéral d'un seul côté soit de 1 mm :
α = arctan(1 ÷ 50) ≈ 1,15°
Lorsque vous utilisez une calculatrice, vérifiez que le résultat de la tangente inverse est exprimé en degrés. Cet exemple sert à déterminer un angle géométrique ; il ne s'agit pas d'un réglage recommandé pour un processus.
Calcul du déport symétrique des deux côtés
Si deux surfaces opposées présentent un angle de dépouille identique et symétrique, la différence de largeur totale tient compte de la variation observée de part et d'autre.
L'angle de chaque côté est :
α = arctan[différence de largeur totale ÷ (2 × H)]
Par exemple, si la largeur varie de 2 mm sur une hauteur de 50 mm, chaque flanc contribue à hauteur de 1 mm. L'angle de dépouille de chaque flanc est d'environ 1,15°.
Si un seul côté est effilé, ou si les deux côtés présentent des angles différents, ils doivent être calculés séparément. Diviser la différence de largeur totale par deux ne permettrait pas de décrire correctement ces géométries.
Calcul de la variation dimensionnelle à partir d'un angle connu
Si l'angle et la hauteur sont connus, le décalage unilatéral est égal à :
Δ = H × tan α
Pour une hauteur de 50 mm et un angle de dépouille de 1° :
Δ = 50 × tan 1° ≈ 0,87 mm
À angle égal, un élément plus haut entraîne une variation latérale plus importante. Ce calcul permet d'évaluer les dimensions finales, les jeux d'assemblage et la marge d'usinage.
Quel est l'impact du tirage sur l'épaisseur des parois et l'usinage ?
L'épaisseur de la paroi d'un boîtier dépend à la fois de ses surfaces interne et externe. Si le profil externe s'élargit vers une extrémité tandis que le profil interne reste inchangé, la paroi s'épaissit à cette extrémité. Une configuration différente peut, au contraire, réduire la section locale.
Il en va de même pour les nervures. Leur épaisseur à l'extrémité et à la base peut varier en raison de la pente, tandis que la combinaison d'une nervure effilée et d'un congé à la base peut créer une section localement épaisse. Les vérifications de section doivent donc porter sur différentes hauteurs plutôt que sur une seule épaisseur nominale de paroi.
Si une paroi ébauchée doit ensuite être usinée pour former une surface verticale, il convient également de vérifier la distance entre le profil moulé complet et le profil fini. Il se peut qu’une extrémité présente une marge de matière suffisante, tandis que l’autre ne puisse pas être entièrement usinée. Cela doit être pris en compte par rapport aux cotes, aux parois et aux repères de référence de l’ensemble conception du moulage en sable.
Comment réduire les lignes de joint et les marques qu'elles laissent à la surface ?
Simplifier les modalités de séparation
Pour réduire la complexité des lignes de joint, il faut commencer par les sections de gabarit et les chemins de démoulage. Lorsque la géométrie le permet, la suppression des gradins superflus, des changements de direction et des pièces de gabarit supplémentaires peut faciliter le positionnement, le nettoyage et l’inspection.
Cependant, le fait d'imposer une disposition sur un seul plan peut entraîner l'apparition de contre-dépouilles, de sections de sable trop fines ou des difficultés de démoulage à d'autres endroits. La comparaison doit porter sur l'ensemble du processus de moulage et non pas uniquement sur la longueur de la ligne visible.
Distinguer le « flash » d'un « mismatch »
Des bavures et des défauts d'ajustage peuvent apparaître à proximité d'une même ligne de joint, mais ils nécessitent des contrôles différents.
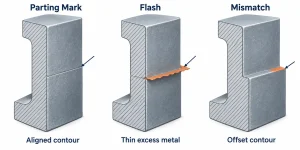
| État de la surface de la pièce moulée | Principaux points à vérifier |
|---|---|
| Amincir l'excédent de métal le long du joint | Écart au niveau de l'interface, surfaces de séparation endommagées, contrainte exercée sur le moule pendant la coulée |
| Un rebord entre les profilés situés de part et d'autre du joint | Positionnement des composants, état du moule, alignement des parties supérieure et inférieure du moule |
| Des creux ou des saillies irréguliers et répétés au même endroit | État du modèle local, dommages causés par le sable, interférences lors de la fermeture du moule |
La présence de sable en vrac au niveau de l'interface, l'usure des éléments de positionnement et l'écrasement localisé des surfaces du moule peuvent nuire à l'assemblage. Le fait d'établir un lien entre le défaut de la pièce moulée et le modèle, le moule et les repères de positionnement correspondants permet d'identifier l'origine du problème.
Que permettent d'éliminer le nettoyage et l'usinage ?
La découpe et le meulage permettent d'éliminer les bavures et les excès de métal localisés. Sur les surfaces conservées à l'état brut de coulée, la zone nettoyée doit également faire l'objet d'un examen visant à détecter d'éventuelles dépressions, des profils irréguliers ou un amincissement excessif des parois.
Les faces d'étanchéité, les interfaces d'appui et les surfaces de montage de précision sont généralement usinées afin de respecter les cotes et les exigences de surface spécifiées. L'usinage permet d'éliminer les marques de découpe dans les limites de la marge de matière disponible. Il ne peut toutefois pas compenser la matière déjà manquante en raison d'un mauvais ajustement du moule.
Les critères d'acceptation ont également une incidence sur le processus de fabrication. L'expression « éliminer les bavures » fait principalement référence au résultat du nettoyage. L'expression « aucune marque de joint visible » concerne l'emplacement du joint, les conditions de moulage ainsi que l'usinage ou la finition ultérieurs ; elle recouvre donc un champ d'intervention différent.
Conclusion
Les angles de dépouille et les lignes de joint influent conjointement sur le retrait du modèle, l'alignement du moule et les conditions d'usinage. La disposition des lignes de joint doit tenir compte des trajectoires de retrait, de l'assemblage des noyaux et des cotes critiques. Le choix de la dépouille nécessite une évaluation des conditions de moulage et des modifications de profil qui en résultent. Les bavures et les défauts d’ajustement à proximité de la ligne de joint doivent être identifiés séparément avant de déterminer si la correction doit être apportée au niveau de la conception, de l’assemblage du moule ou du nettoyage.
Pour un projet de moulage au sable de l'aluminium, envoyez à MinHe vos plans en 2D, votre modèle 3D, les spécifications de l'alliage et les exigences essentielles en matière d'usinage. Contactez nous pour discuter des modalités de séparation, des angles de dépouille, de la répartition des parois et des surfaces usinées.