

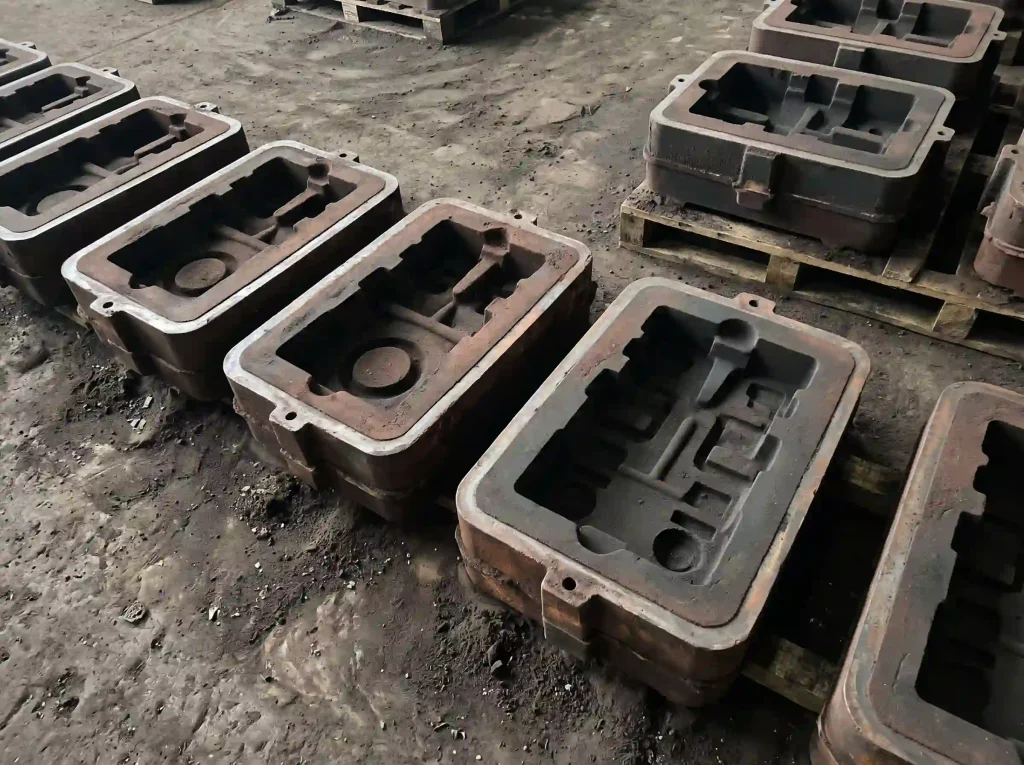
Dans le secteur de la fabrication mécanique, les ateliers sont souvent amenés à produire des pièces de grande taille et de forme irrégulière, en séries moyennes ou faibles. Les méthodes traditionnelles moules en sable vert sont tendres et ont tendance à se déformer, ce qui implique d'enlever beaucoup de métal en excès lors de l'usinage. D'autre part, la fabrication d'outillages métalliques permanents prend des semaines et coûte trop cher pour être rentable sur de petits lots.
Le moulage au sable avec résine comble cette lacune. Il permet de durcir les moules en sable à température ambiante grâce à une réaction chimique, offrant ainsi un bon compromis entre rapidité d'exécution des modèles et tolérances serrées des pièces.
Voici une présentation détaillée du procédé au sable résiné, de ses avantages et inconvénients, de ses applications courantes, ainsi que des réponses rapides aux questions les plus fréquentes.
Qu'est-ce que le moulage au sable avec résine ?
Le sable résiné est tout simplement du sable de silice mélangé à une petite quantité de résine chimique liquide et à un catalyseur. Lorsque l'on mélange ces ingrédients, la résine réagit et transforme le sable en vrac en un moule rigide, semblable à de la pierre, en quelques minutes.
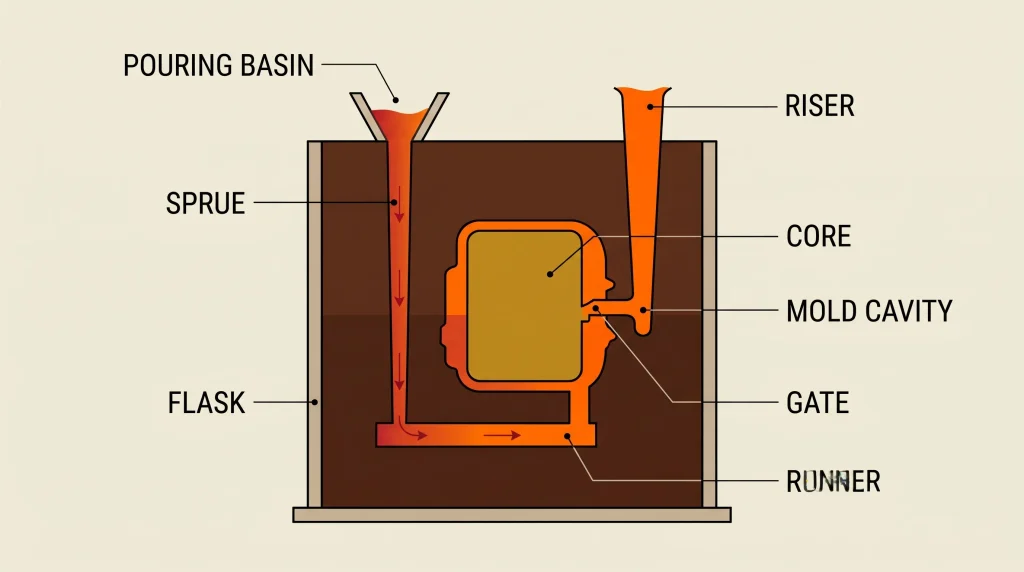
Vous pouvez utiliser du sable résiné pour réaliser l'ensemble du moule ou uniquement les noyaux internes en sable. Le moule étant solide, il peut supporter le fer ou l'acier en fusion sans se déformer ni se briser. Une fois le métal refroidi, la chaleur dégagée lors de la coulée décompose le liant résineux. Le sable redevient malléable, ce qui facilite le démoulage de la pièce, la découpe des canaux de coulée et l'usinage de la pièce selon les spécifications finales.
Processus de moulage au sable avec de la résine, étape par étape
1. Mélanger le sable
De la silice sèche ou du sable céramique est introduit dans un mélangeur continu. En connaissant la bonne types de sable utilisés dans le moulage au sable est ici déterminant, car la qualité du sable brut influe directement sur les performances du liant. La machine injecte environ 1% de résine synthétique et une quantité dosée de catalyseur, puis les mélange en quelques secondes afin que chaque grain de sable soit recouvert d’une fine couche uniforme.
2. Tassage du moule et des noyaux
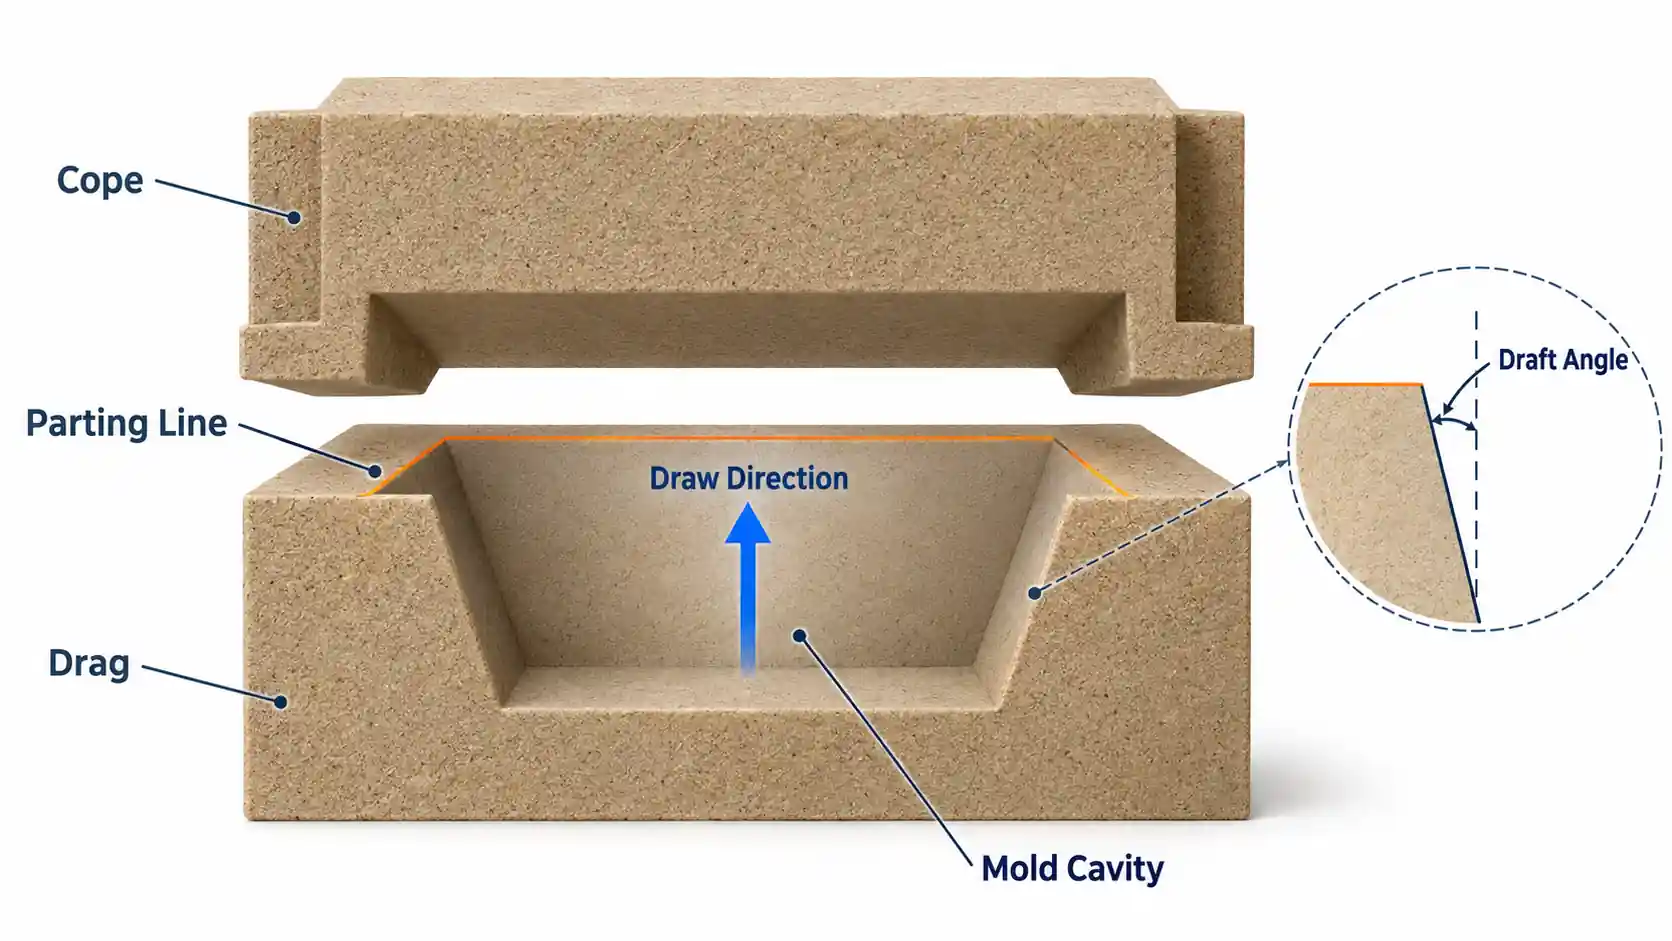
Les ouvriers versent le sable fraîchement mélangé autour d’un modèle en bois, en métal ou en résine. Le sable mélangé s’écoulant facilement, une légère vibration ou un tassage manuel suffit à le faire pénétrer dans les recoins étroits et les cavités profondes. Cette liaison rigide du sable joue également un rôle essentiel dans fabrication de noyaux pour le moulage au sable, afin de garantir que les noyaux complexes ne se déplacent pas et ne se brisent pas sous l'effet de charges thermiques élevées.
3. Durcissement à température ambiante et décapage
La résine durcit par réaction chimique à température ambiante. Au bout de 15 à 30 minutes, le moule atteint une dureté suffisante pour permettre de retirer le modèle en toute sécurité sans ébrécher les bords. Le moule est ensuite laissé au repos jusqu’à ce qu’il atteigne sa résistance maximale.
4. Application d'un revêtement réfractaire
Les opérateurs appliquent, au pistolet ou au pinceau, un revêtement à base de zircon et d'alcool sur les cavités et les noyaux du moule, puis y mettent le feu pour éliminer le support. Cela crée une barrière dure et résistante à la chaleur qui empêche le métal en fusion de pénétrer dans le sable.
5. Assemblage et coulage
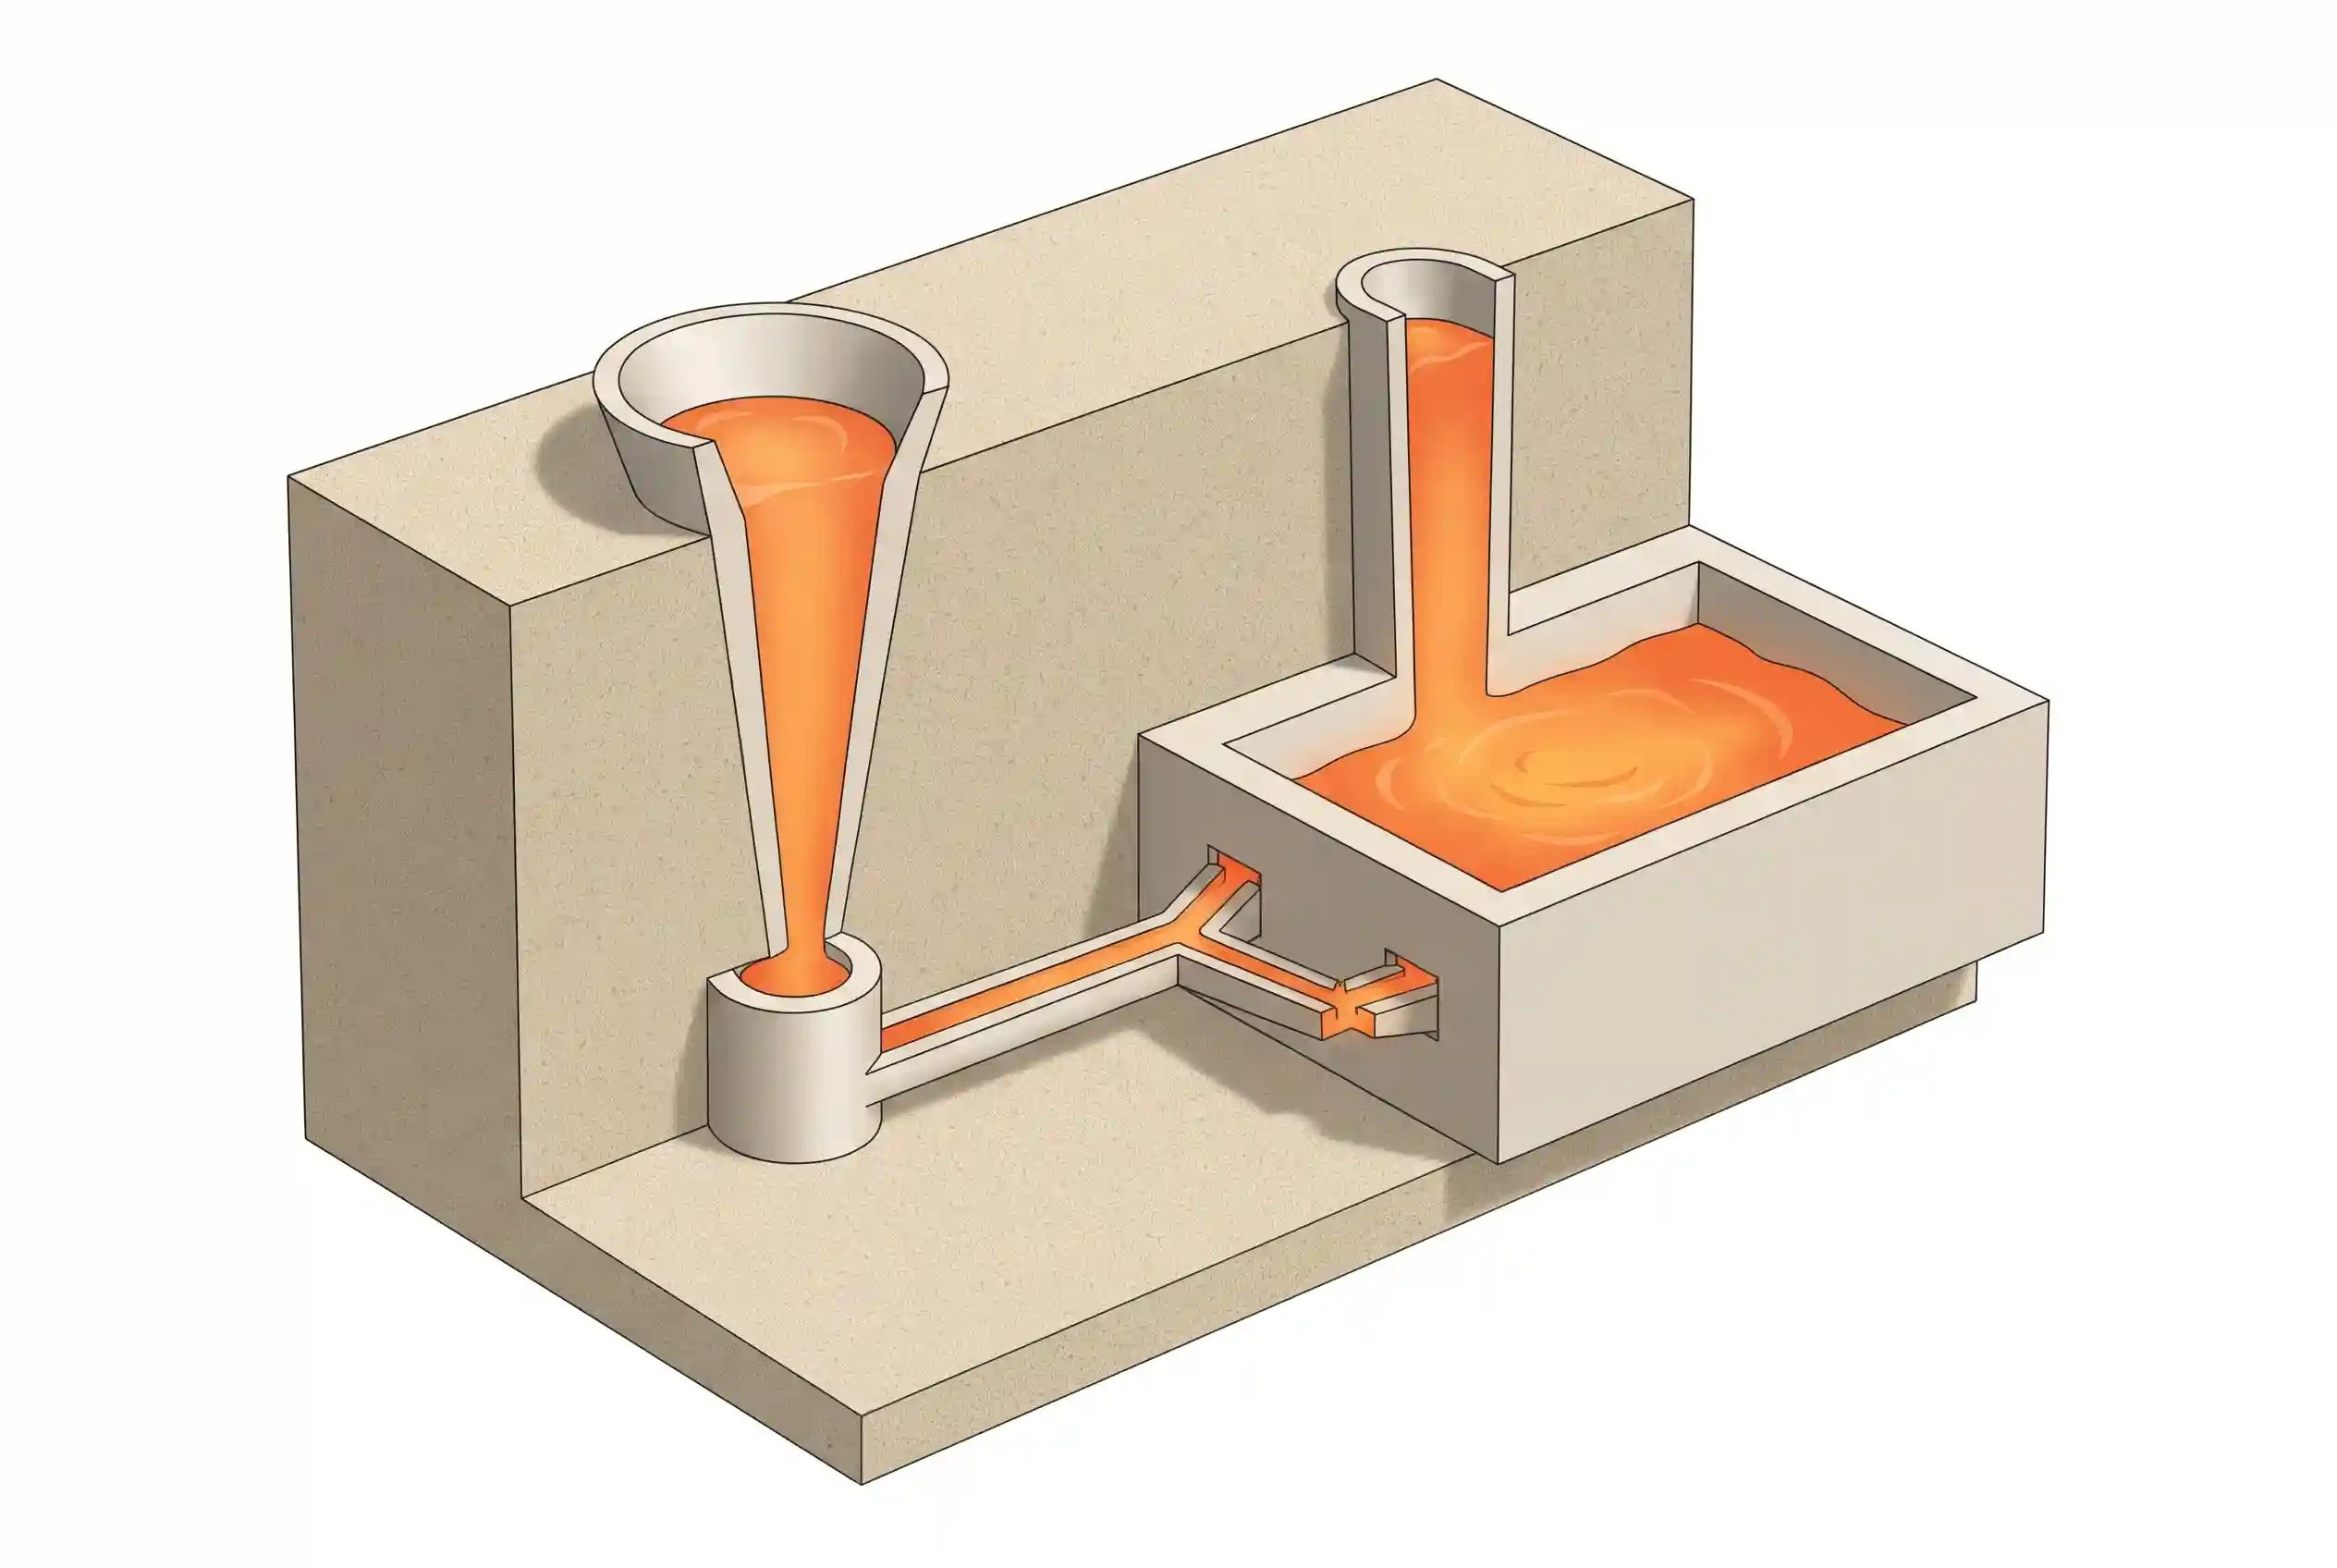
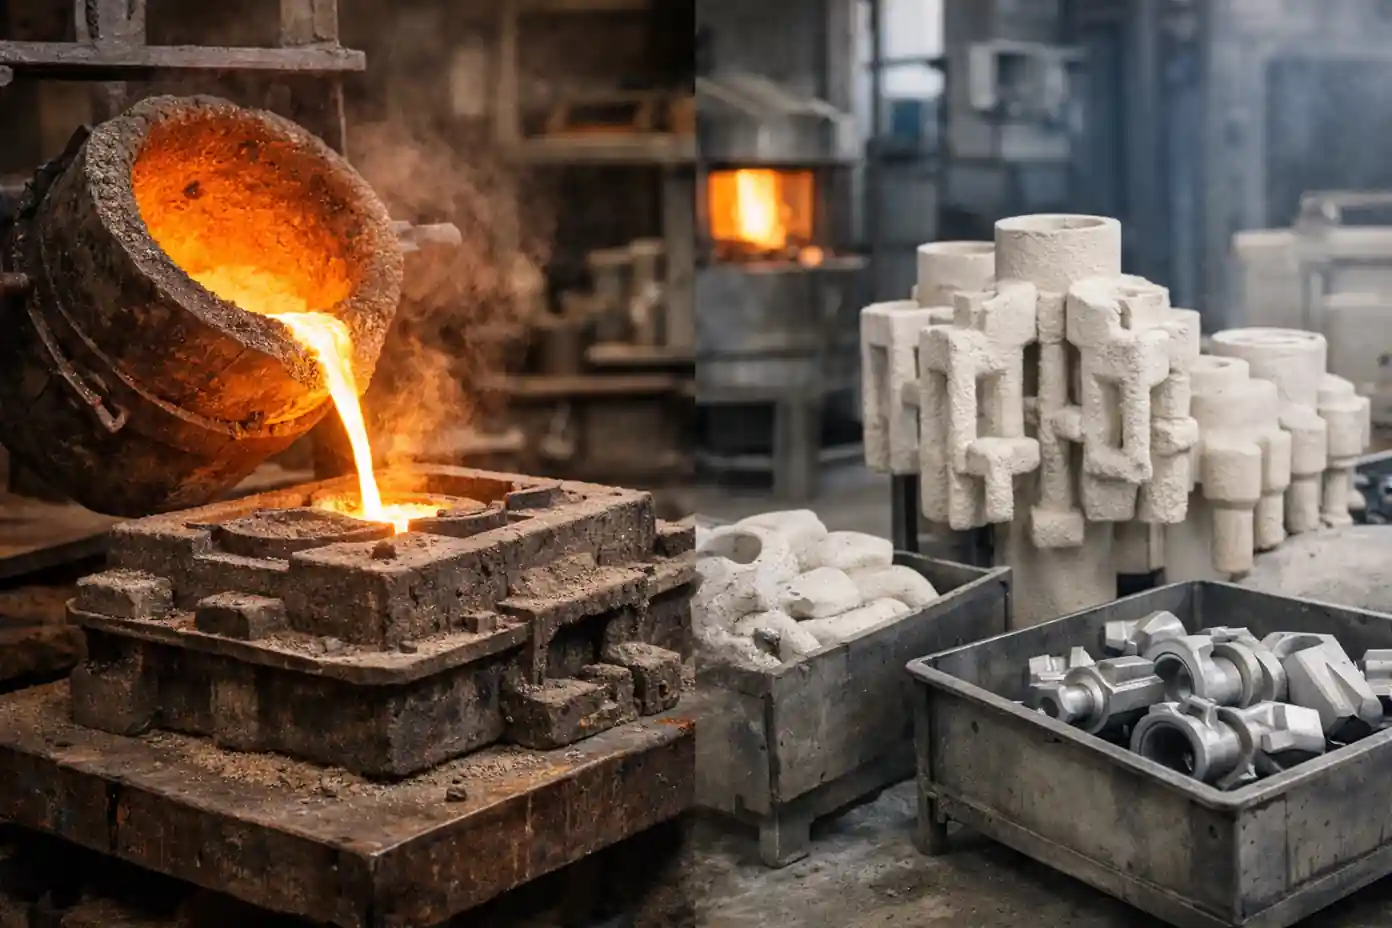
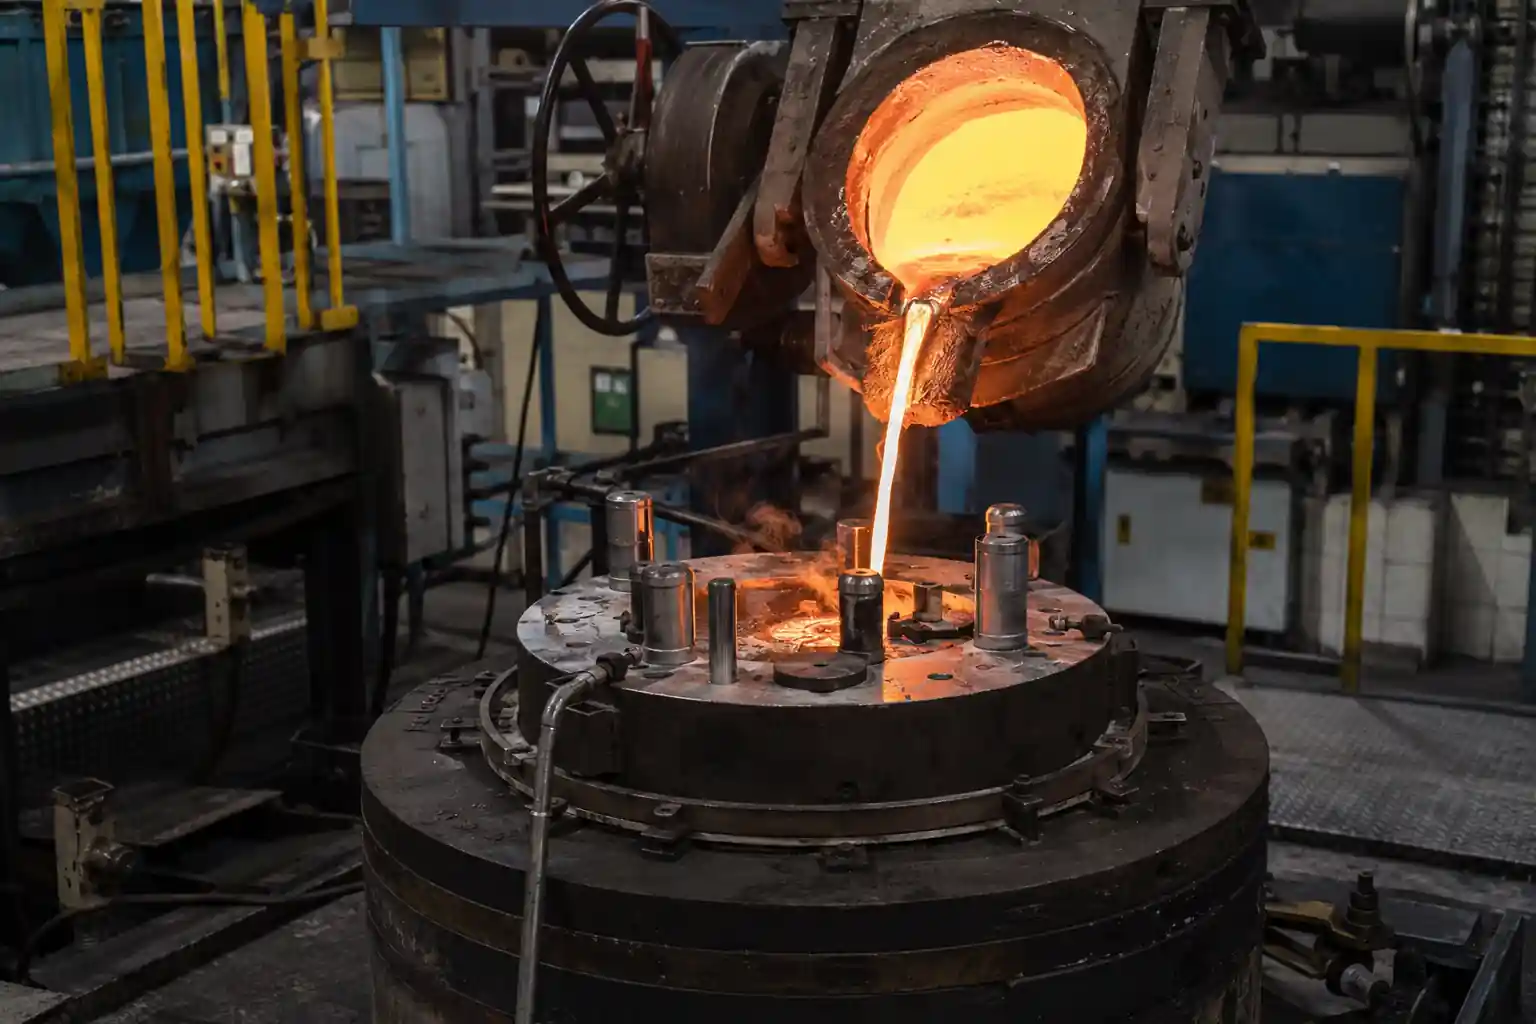
Les ouvriers éliminent le sable en excès, mettent en place les noyaux internes, installent les filtres en céramique, puis serrent les deux moitiés du moule l'une contre l'autre. Le métal en fusion est ensuite coulé en douceur dans le moule à une température contrôlée.
6. Séparation par centrifugation, nettoyage et récupération du sable
Une fois le métal refroidi, une machine de décochage fait vibrer le moule afin de détacher le sable. Les opérateurs coupent les canaux de coulée, procèdent à un grenaillage de la surface pour éliminer la calamine, puis acheminent le sable usagé vers une installation de régénération mécanique afin d'en éliminer l'ancienne résine en vue de sa réutilisation.
Avantages du moulage au sable avec résine
- Dimensions serrées et usinage réduit: Le moule durcit avant le démoulage, ce qui évite toute déformation. Les pièces respectent systématiquement les tolérances prévues par la norme ISO 8062 (CT8–CT10).
- Finition lisse: Grâce à une base de sable fin et à un lavage au zircon, la rugosité de surface se situe entre Ra 12,5 et 25 μm, ce qui est plus lisse que le sable vert standard.
- Moins de pores de gaz: On n'ajoute pas d'eau pendant le malaxage, ce qui élimine la principale source de vapeur et de bulles d'air.
- Niveau de détail élevé pour les cœurs complexes: La grande résistance du noyau permet de mouler des canaux d'huile internes complexes, des alésages profonds et des nervures fines sans affaissement.
- Shakeout facile: Le liant en résine se consume sous l'effet de la chaleur du métal en fusion, ce qui permet au sable de s'effriter facilement lors du nettoyage.
Limites du moulage au sable résiné
- Hausse des coûts des matières premières: Les résines synthétiques et les catalyseurs acides coûtent nettement plus cher que l'argile bentonite et l'eau.
- Odeurs et émissions: Le mélange et le coulage dégagent des émanations organiques (COV), ce qui nécessite une ventilation spécifique et l'installation d'épurateurs dans l'atelier.
- Nécessite une récupération du sable: Le sable et la résine neufs étant coûteux, une fonderie doit disposer d'une ligne de régénération mécanique ou thermique pour rester compétitive.
- Sensible à la qualité du sable brut: Une forte présence d'argile ou de poussière absorbe un excès de résine et affaiblit l'adhérence.
- Libération rapide de gaz: Les résines se dégradent rapidement au contact du métal en fusion ; c'est pourquoi les orifices d'aération du moule doivent être suffisamment grands pour permettre aux gaz de s'échapper rapidement.
Applications courantes
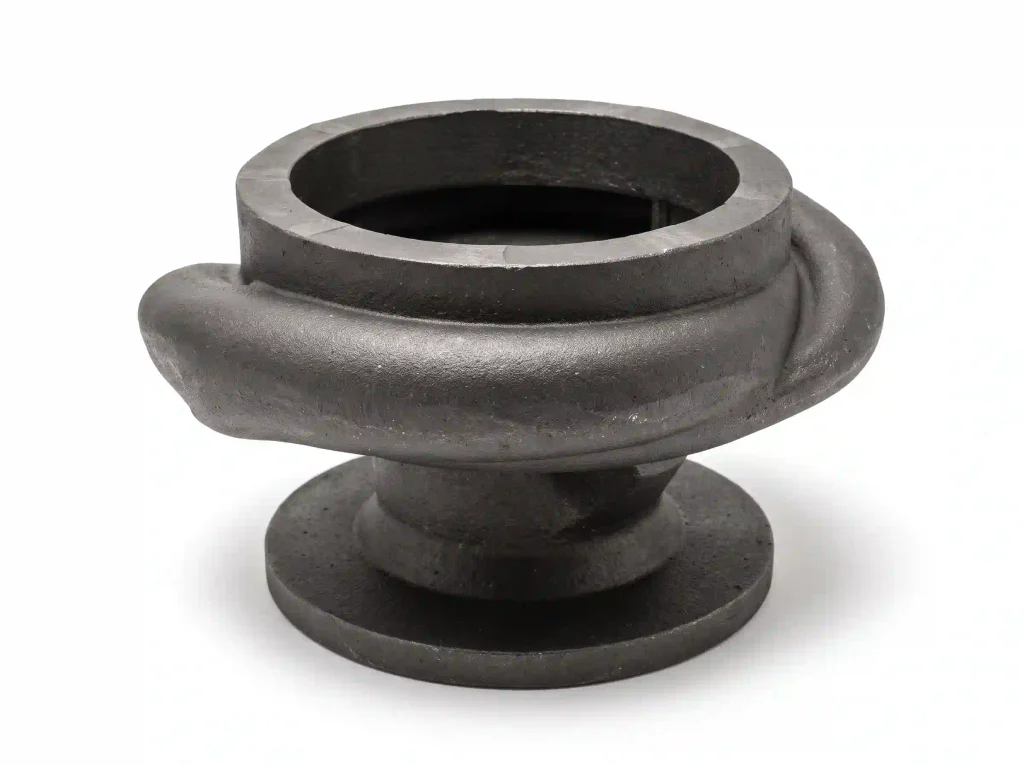
Le moulage au sable avec résine est la méthode de référence pour les pièces métalliques structurelles de taille moyenne à grande qui exigent une grande rigidité et un faible taux de rebut :
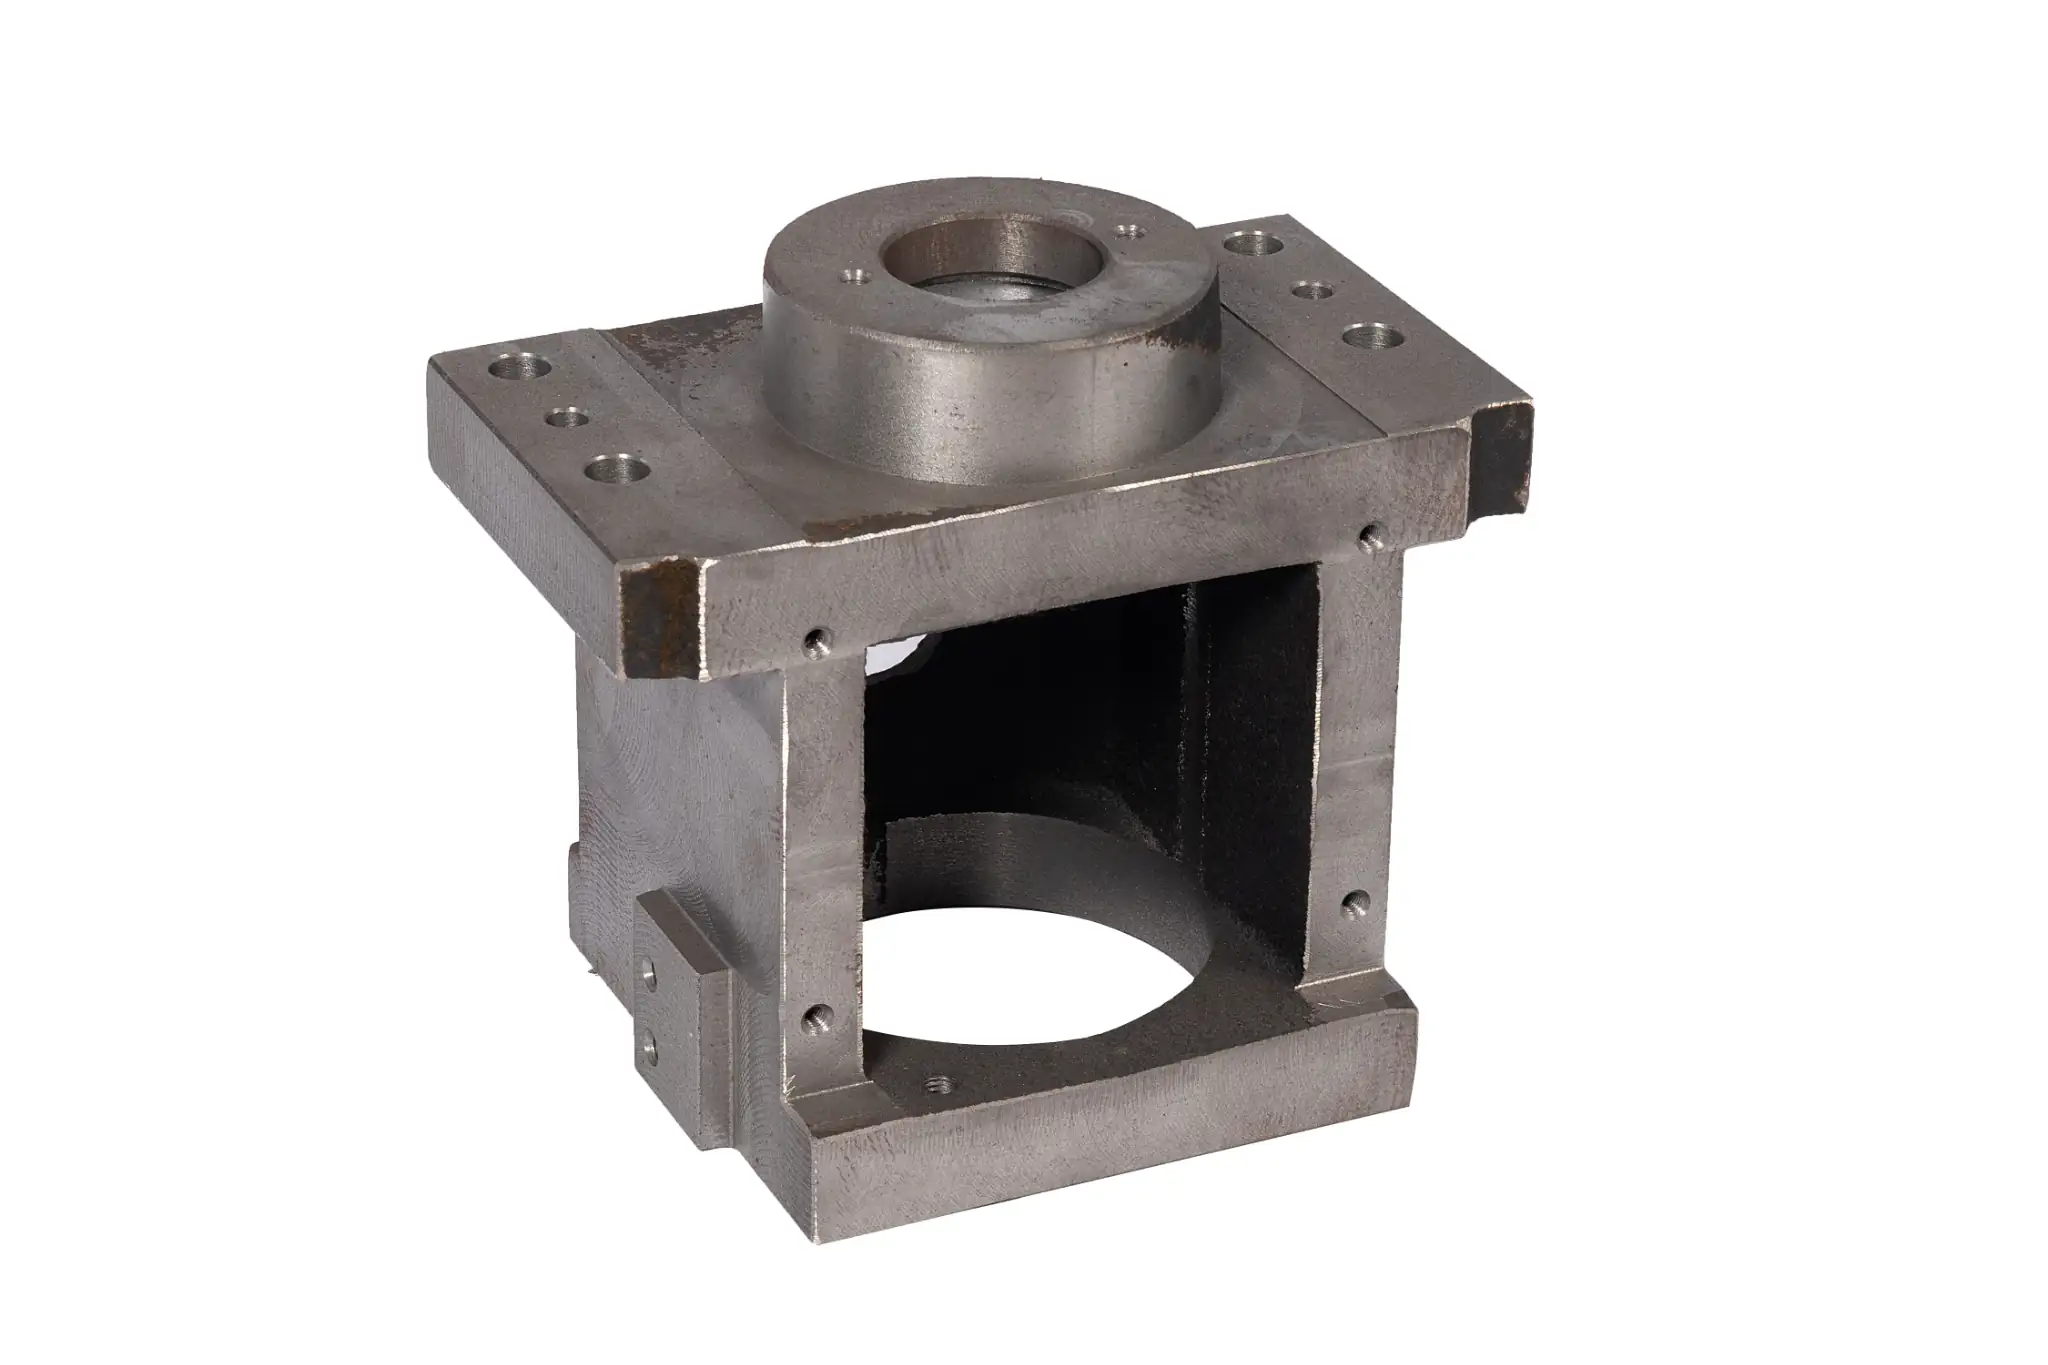
- Machines-outils: Bases de machines à commande numérique, colonnes de pont, traverses et tables de travail pour lesquelles la stabilité dimensionnelle et l'amortissement des vibrations sont essentiels.
- Pompes et vannes: Corps de vannes haute pression, carters de pompes à boues, roues de turbines hydrauliques et raccords de tuyauterie de grande taille fabriqués en fonte ductile ou en acier moulé.
- Moteurs lourds: Blocs-moteurs diesel, culasses, carters de moteur marins et moyeux d'éoliennes.
- Équipements miniers et engins de chantier: Châssis de concasseurs, boîtes de vitesses d'excavatrices et gros contrepoids.
Questions fréquemment posées
Q1 : Comment poncer correctement la résine ?
Portez toujours un masque anti-poussière et des lunettes de protection, car la poussière de résine est nocive si elle est inhalée. Assurez-vous d’abord que la résine soit complètement durcie, sinon elle encrassera votre papier de verre. Le ponçage à l’eau est la meilleure méthode : l’eau retient la poussière en suspension dans l’air et empêche la chaleur de ramollir la surface. Commencez par un grain de 120 à 400 pour les bords rugueux, passez ensuite à un grain de 600 à 1 000 pour lisser les rayures, puis terminez avec un grain de 1 500 à 3 000 et un produit de polissage si vous souhaitez obtenir une surface très brillante.
Q2 : Puis-je mélanger de la résine et du sable ?
Oui. Dans les fonderies, le mélange d’une petite quantité de résine avec du sable permet de créer des moules de coulée métalliques rigides. Dans le bâtiment, le mélange d’époxy avec du sable calibré permet d’obtenir un mortier très résistant destiné aux sols industriels et à la réparation des fissures. Dans le domaine des loisirs créatifs, les artistes mélangent de l’époxy transparent avec du sable coloré pour réaliser des scènes de plage. La règle d'or est que le sable doit être parfaitement sec, car la moindre trace d'humidité peut empêcher la résine de durcir correctement.
Q3 : Le sable résiné est-il identique au sable polymère ?
Non, leurs utilisations sont totalement différentes. Le sable résiné est un matériau industriel utilisé en fonderie, obtenu en mélangeant du sable à des résines chimiques liquides, afin de couler du métal en fusion à 1 400 °C. Le sable polymère est un produit sec conditionné en sacs, destiné à l'aménagement paysager extérieur ; on le balaye dans les joints entre les dalles de terrasse et on l'arrose d'eau pour maintenir les dalles en place.
Conclusion
Le moulage au sable à base de résine comble le fossé entre le sable vert brut et les outillages métalliques coûteux. En durcissant le sable à température ambiante, ce procédé permet d’obtenir des surfaces nettes, des tolérances serrées et une grande liberté de conception, sans vous contraindre à de longs délais de fabrication d’outillages. Si votre projet implique des pièces structurelles lourdes ou aux dimensions complexes, découvrez notre services de moulage en sable pour découvrir comment nos capacités d'ingénierie et de fonderie peuvent répondre à vos besoins.