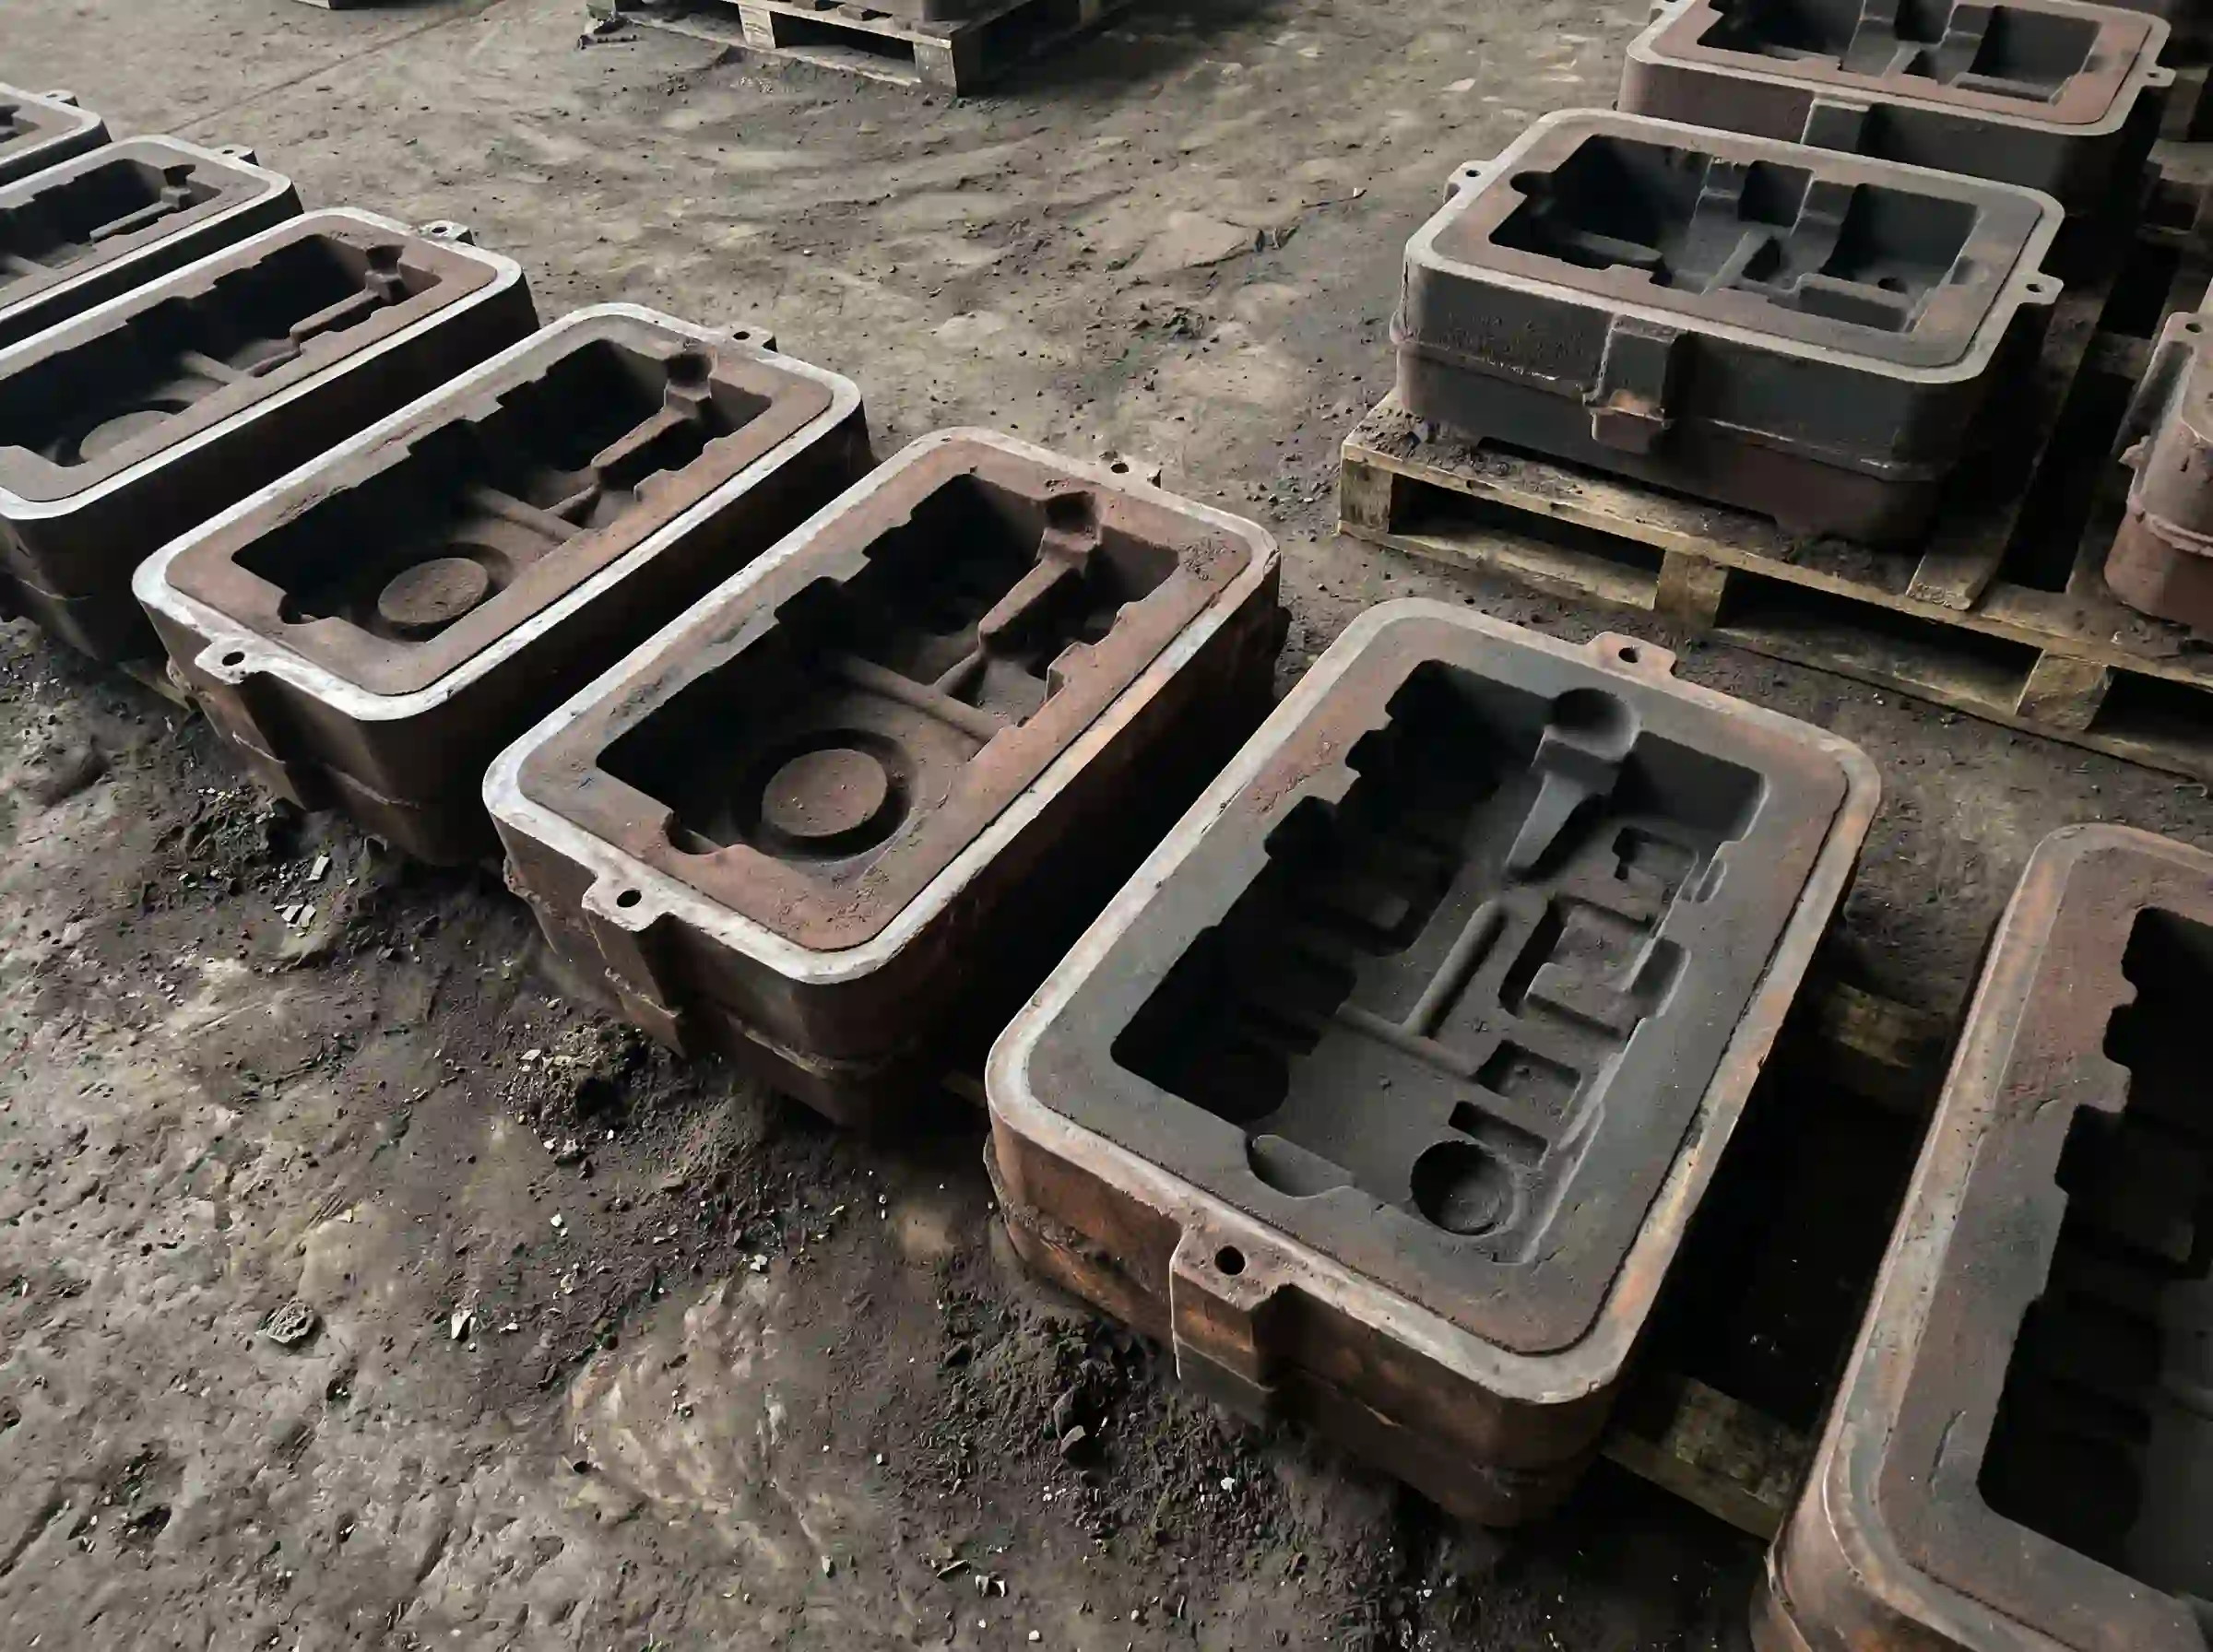
Le moulage au sable vert est l'une des techniques les plus répandues méthodes de moulage au sable dans la production industrielle. Il est couramment utilisé pour la fonte ductile, la fonte grise et de nombreux matériaux conventionnels pièces moulées industrielles lorsque le coût, la cadence de production et la flexibilité en matière de dimensions sont tous des facteurs déterminants.
Pour les équipes d'ingénierie et d'approvisionnement, comprendre le fonctionnement du moulage au sable vert facilite le choix concret d'un procédé. Ce n'est pas toujours la meilleure solution pour toutes les pièces, mais pour de nombreux projets de moulage de fonte, cela reste un choix fiable et rentable.
Qu'est-ce que le moulage au sable vert ?
Le moulage au sable vert est un procédé de moulage qui utilise un mélange de sable humide, généralement lié à l'argile, pour former la cavité du moule avant d'y couler le métal en fusion.
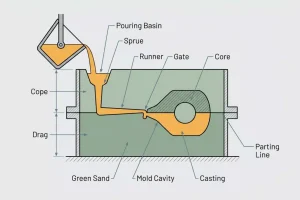
Le terme « vert » ne fait pas référence à la couleur du sable. Dans la terminologie de la fonderie, il signifie que le moule est encore humide et non durci au moment de la coulée du métal. En d’autres termes, le moule n’a pas été séché au four et ne repose pas sur un durcissement chimique pour acquérir sa résistance.
Ce procédé est largement utilisé car il offre un bon compromis entre le coût des moules, le rendement de production et la flexibilité en termes de dimensions des pièces. Il est particulièrement répandu dans la production de pièces moulées en fonte, où il est bien rodé et s'appuie sur des systèmes de fonderie éprouvés.
Origine du moulage au sable vert
Le moulage au sable vert n'est pas un procédé de fabrication récent. Les premières fonderies utilisaient déjà des mélanges de sable, d'argile et d'eau pour fabriquer des moules, et ce principe de base est resté en vigueur depuis très longtemps.
Ce qui a évolué au fil du temps, ce n'est pas le concept de base, mais le niveau de maîtrise des procédés. Les fonderies modernes utilisant le sable vert s'appuient désormais sur des lignes de moulage automatisées, des tests du sable, des systèmes de régénération et une surveillance plus rigoureuse des procédés. En conséquence, le moulage au sable vert est passé d'une méthode artisanale traditionnelle à un procédé industriel évolutif adapté à la production en moyennes et grandes séries.
Sa longue histoire ne le rend pas pour autant obsolète. Au contraire, cela montre que ce procédé continue d'apporter une réelle valeur ajoutée dans les applications où le coût, la productivité et les performances structurelles priment sur les détails ultra-fins.
De quoi est composé le sable vert ?
Les performances du sable vert dépendent fortement de la composition du système de moulage et de la régularité avec laquelle celle-ci est contrôlée. Un système de moulage au sable vert type comprend généralement les éléments suivants :
- Sable siliceux
Le sable de silice constitue la principale base réfractaire du moule. Il en assure la structure globale et permet au moule de résister à la température du métal en fusion. - Argile bentonite
L'argile bentonite sert de liant principal. Une fois activée par l'eau, elle permet aux grains de sable de se lier entre eux et de conserver la forme de la cavité du moule. - Eau
L'eau active l'argile et influe sur la plasticité, la compactabilité, la résistance et la perméabilité du moule. Le contrôle de l'humidité est l'un des aspects les plus importants de la gestion du sable vert. - Additifs
Des additifs tels que le charbon marin peuvent être utilisés pour améliorer le fini de surface, réduire la pénétration du métal et contribuer à contrôler certains comportements du moule lors de la coulée.
Dans la pratique, le sable vert n'est pas simplement du sable mélangé à de l'eau. Il s'agit d'un système de moulage contrôlé. Les variations au niveau de l'humidité, de la teneur en argile, de la compactabilité et de la proportion de sable recyclé peuvent toutes influencer la qualité finale de la pièce moulée.
Comment fonctionne le moulage au sable vert ?
Le moulage au sable vert est un procédé bien établi, mais la qualité de la pièce moulée ne dépend pas seulement de la présence de chaque étape, mais aussi de la manière dont chacune d'entre elles est maîtrisée. En conditions de production, la qualité du modèle, le compactage du moule, le placement des noyaux et l'uniformité de la coulée ont tous une incidence sur le résultat final. Le déroulement de base comprend généralement les étapes suivantes.
Préparation des patrons
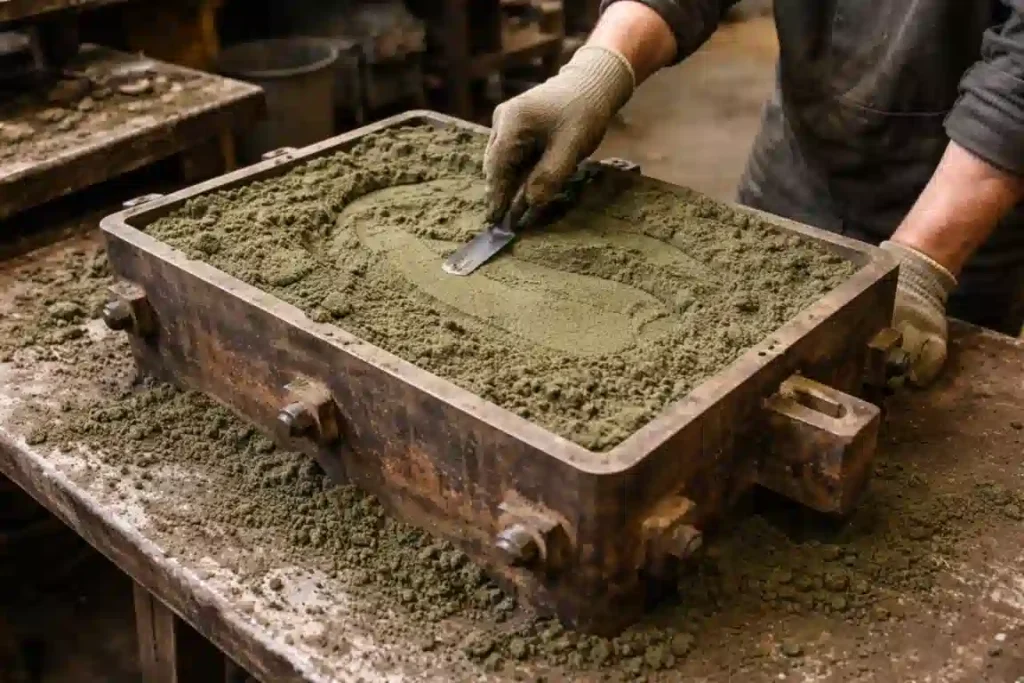
On commence par créer un modèle à partir de la géométrie de la pièce, marge de retrait, ainsi que les exigences du processus. En fonction du volume de production et des exigences de précision, le gabarit peut être fabriqué en bois, en plastique ou en métal.
Formation de moisissures
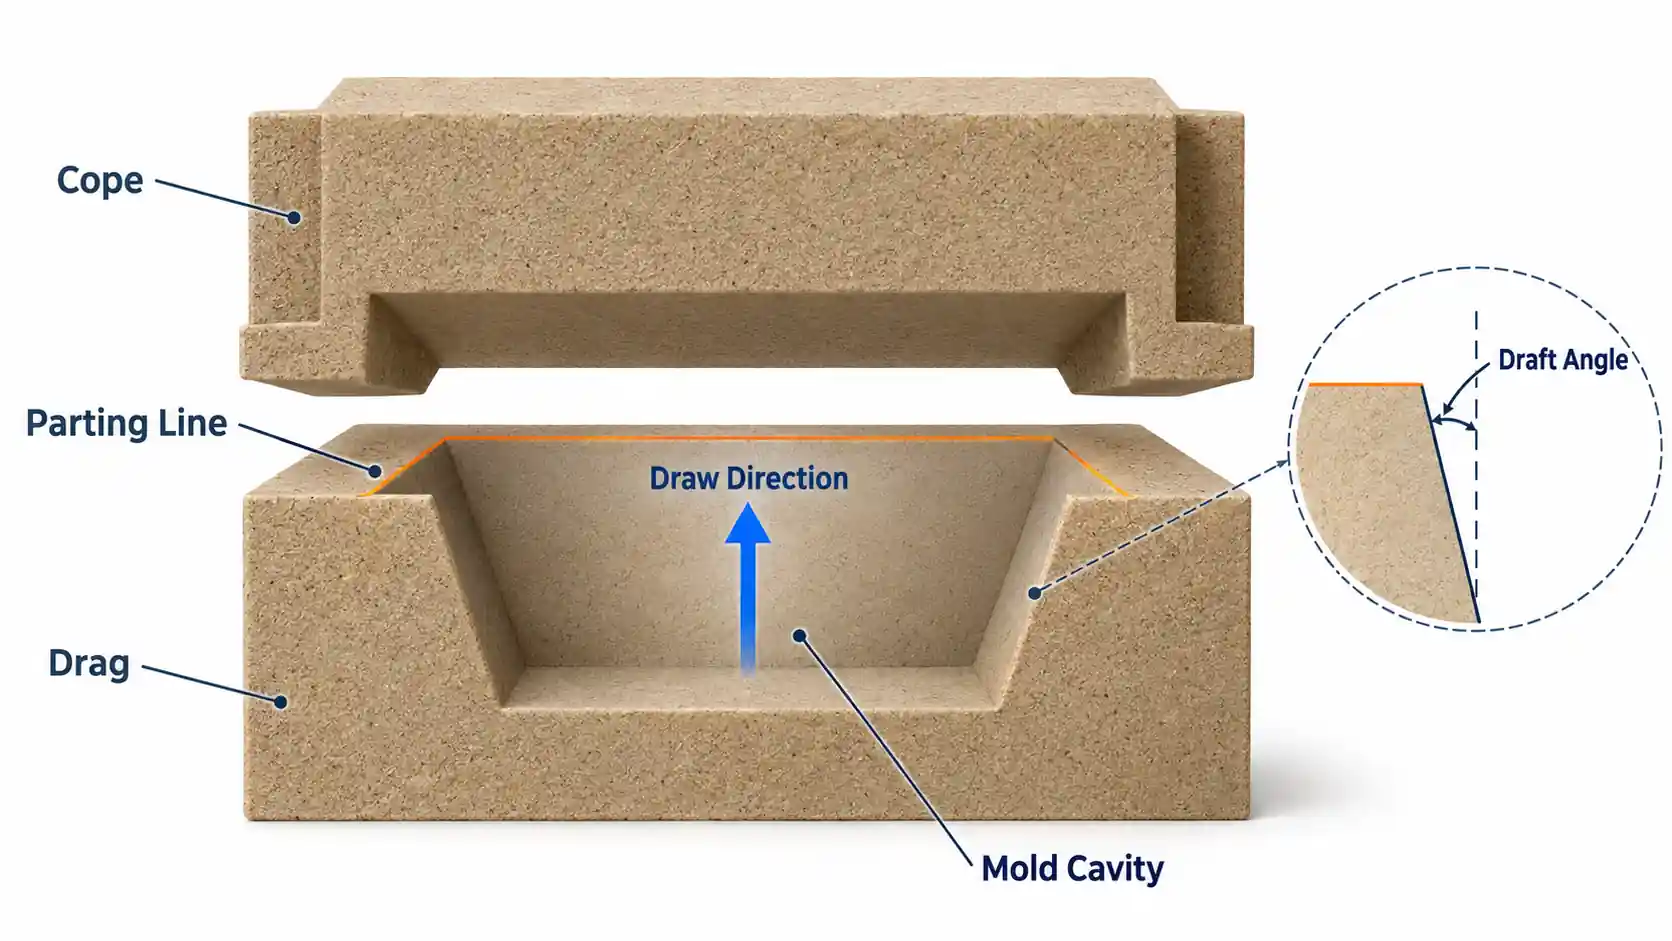
Du sable vert est tassé autour du modèle à l'intérieur de la châssis pour former la partie supérieure et la partie inférieure du moule. La qualité du compactage du moule influe directement sur la stabilité de la cavité, la régularité dimensionnelle et l'état de la surface.
Placement des éléments centraux
Si la pièce comporte des cavités ou des passages internes, des noyaux préfabriqués sont insérés dans le moule. Le positionnement des noyaux est important, car il influe sur la géométrie interne et la précision structurelle.
Assemblage de moules
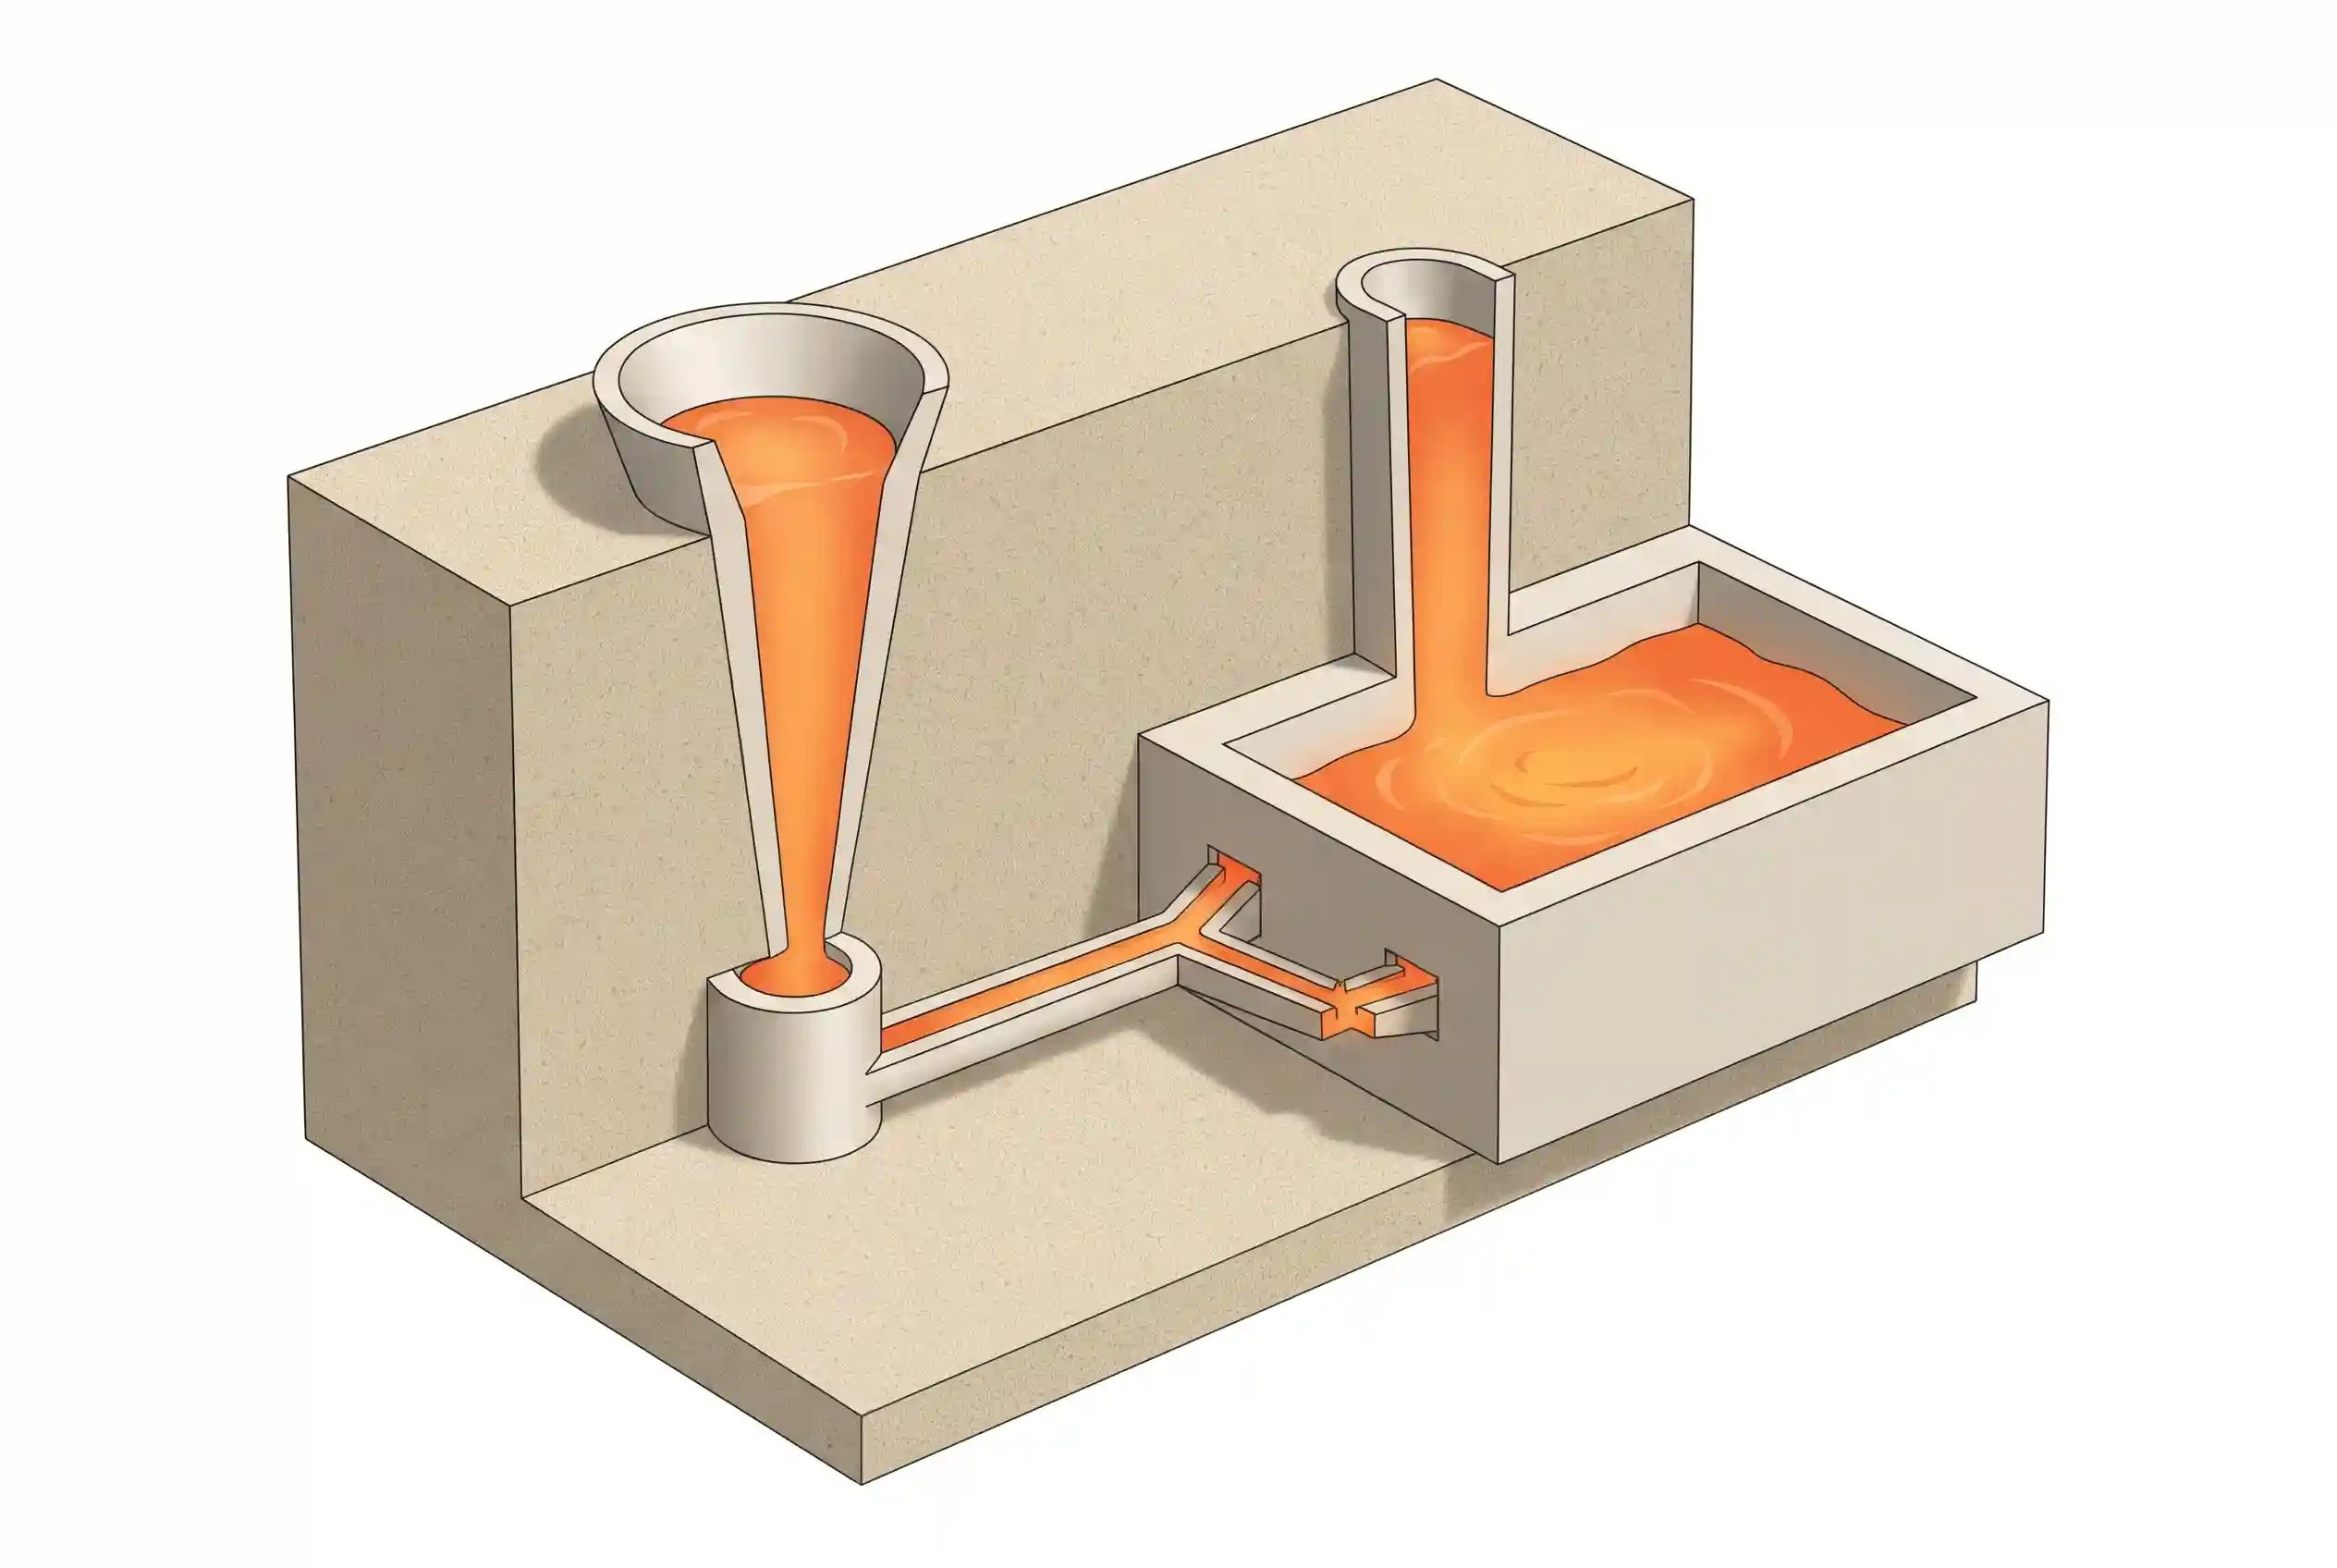
La partie supérieure et la partie inférieure sont alignées et fermées pour former l'ensemble du moule. À ce stade, la cavité, le système d'alimentation et les masselottes fonctionnent ensemble comme un moule unique et intégré.
Verser
Le métal en fusion est coulé dans le système de coulée et remplit la cavité du moule. La température de coulée, la vitesse de coulée et le comportement du métal en écoulement influencent tous la qualité finale de la pièce moulée.
Refroidissement et décochage
Une fois la solidification terminée, le moule est brisé et la pièce moulée est démoulée. Le temps de refroidissement dépend de la taille de la pièce, de l'épaisseur de ses parois et du type d'alliage utilisé.
Nettoyage et finition
Les masselottes, les colonnes de coulée et le sable adhérent sont éliminés. En fonction des exigences liées à la pièce, la pièce moulée peut ensuite subir un grenaillage, un meulage ou des opérations d'usinage ultérieures.
Quels types de sable utilise-t-on dans le moulage au sable ?
Le moulage au sable peut faire appel à plusieurs systèmes de sable différents, et non à un seul type de sable. Le choix précis dépend de la résistance du moule, du type de liant, des exigences dimensionnelles, du volume de production et de la complexité de la pièce moulée. Dans la pratique de la fonderie, les options les plus courantes comprennent le sable vert, le sable sec, le sable résiné et le sable sans cuisson. Parmi celles-ci, le sable vert est le système le plus largement utilisé pour la production générale.
Sable vert
Le sable vert est le sable de moulage standard utilisé dans de nombreuses fonderies. Il est généralement composé de sable siliceux mélangé à de l'argile bentonitique et à de l'eau. Ce système de sable humide est apprécié pour son faible coût, sa réutilisabilité et la rapidité de son cycle de moulage, ce qui le rend adapté à la production en séries moyennes à élevées.
Sable sec
Le moulage au sable sec utilise une base de sable similaire, mais le moule est séché après le façonnage afin d'améliorer sa résistance et sa stabilité thermique. Ce procédé est moins courant dans la production à grande cadence, mais il peut s'avérer utile lorsque le moule doit présenter une meilleure résistance à la chaleur et à la déformation pendant la coulée.
Sable résiné
Le sable résiné utilise des liants chimiques à la place d'un mélange d'argile et d'eau. Comparé au sable vert, il offre généralement une résistance de moule supérieure, une meilleure précision dimensionnelle et une surface de cavité plus propre. Il est souvent utilisé pour les pièces moulées plus complexes, les noyaux ou les applications nécessitant un contrôle qualité plus rigoureux.
Sable sans cuisson
Le sable sans cuisson est un système de sable lié chimiquement qui durcit à température ambiante sans passer par un séchage au four. Il est couramment utilisé pour les pièces moulées de grande taille, la production en petites séries et les moules qui nécessitent une bonne rigidité sans recourir à de l'argile liée par l'humidité.
Pourquoi le moulage au sable vert n'est pas identique à tous les procédés de moulage au sable
Dans cet article, le point essentiel est que le moulage au sable vert repose sur un système de moulage à liant argileux humide, tandis que le moulage au sable, en tant que catégorie plus large, englobe plusieurs autres techniques de moulage. En d'autres termes, tous les moulages au sable vert relèvent du moulage au sable, mais tous les moulages au sable ne sont pas des moulages au sable vert.
Avantages du moulage au sable vert
Le moulage au sable vert reste largement utilisé, non pas parce qu'il excelle dans tous les domaines, mais parce qu'il offre un bon compromis entre coût, rapidité, flexibilité en termes de dimensions et capacité de production. Pour de nombreux projets de moulage de pièces en fonte, cet équilibre présente un intérêt évident sur le plan de la fabrication.
- Coûts d'outillage et de matériaux relativement faibles
Les systèmes à sable vert utilisent des matières premières largement disponibles, et le processus de moulage est relativement bien rodé. Pour les projets de volume moyen à élevé, cela permet souvent de maîtriser l'investissement initial et le coût unitaire. - Haute efficacité de production
Comme les moules ne nécessitent ni longs cycles de cuisson ni durcissement chimique, le moulage au sable vert permet généralement d'accélérer les opérations de moulage. Cet avantage est encore plus marqué lorsque l'on utilise des lignes de moulage automatisées. - Grande flexibilité en matière de formats de pièces
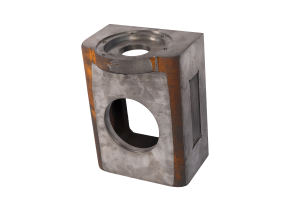
Le sable vert peut être utilisé pour une large gamme de pièces moulées, allant des petits supports et boîtiers aux bases de machines plus imposantes et aux pièces structurelles de type caisson. - Une solution idéale pour les pièces moulées en métaux ferreux
Le sable vert est particulièrement répandu dans la production de fonte grise et de fonte ductile. Pour de nombreuses pièces en métal ferreux qui nécessitent un équilibre entre résistance, coût et rendement de production, il s'agit d'une option de procédé pratique. - Système de production à maturité
Par rapport à certains procédés plus précis mais plus complexes, le moulage au sable vert bénéficie d'équipements, de systèmes de matériaux et d'un savoir-faire en fonderie bien établis. Cette maturité est l'une des raisons pour lesquelles il reste compétitif.
Limites du moulage au sable vert
Le moulage au sable vert n'est pas une solution universelle pour toutes les pièces. S'il offre des avantages significatifs en termes de coûts et de productivité, il présente également des limites évidentes en matière de tolérances dimensionnelles, d'état de surface et d'adaptabilité géométrique. Ces limites doivent être prises en compte dès le début du processus de sélection.
- La précision dimensionnelle est généralement inférieure à celle obtenue avec les méthodes de moulage de haute précision
Le moule lui-même présentant une certaine souplesse, la précision dimensionnelle est généralement inférieure à celle obtenue avec le moulage à la cire perdue, le moulage sous pression ou les procédés utilisant des moules permanents rigides. Les caractéristiques critiques nécessitent souvent une marge d'usinage. - La finition de surface présente des limites pratiques
L'état de surface de la pièce moulée dépend de la granulométrie du sable et de la qualité du moule. Bien qu'un sable plus fin et l'ajout d'additifs puissent améliorer le résultat, les surfaces telles que moulées nécessitent généralement une finition secondaire ou un usinage, en fonction des exigences de la pièce. - Les éléments à parois minces et très complexes peuvent poser des difficultés
Les parois très fines, les fentes étroites et les détails complexes peuvent être plus difficiles à remplir et à stabiliser dans des moules en sable vert. Il convient d’évaluer l’adéquation de cette technique en fonction de la géométrie réelle et du comportement de l’alliage. - La réussite du processus dépend d'un bon contrôle du sable
Le moulage au sable vert peut sembler simple, mais une production stable exige de la rigueur. Les variations d'humidité, les fluctuations de la proportion de sable recyclé et une perméabilité insuffisante peuvent toutes accroître le risque de défauts.
Lien entre le moulage au sable vert et le moulage au sable
Dans la pratique, les termes « moulage au sable » et « moulage au sable vert » sont souvent utilisés de manière interchangeable dans le langage courant, mais ce ne sont pas des termes équivalents.
- Moulage au sable Il s'agit d'une catégorie plus large qui désigne les procédés de moulage utilisant le sable comme matériau de moulage.
- Moulage au sable vert Il s'agit d'un procédé spécifique du moulage au sable, caractérisé par l'utilisation d'un système de moulage à base d'argile humide.
- Parmi les autres procédés à base de sable, on peut citer le sable résiné, le sable sans cuisson, le moulage en coquille et d’autres procédés similaires utilisant différents liants et systèmes de durcissement.
Ainsi, d'un point de vue technique, le véritable choix ne se résume généralement pas à opposer le moulage au sable au moulage au sable vert. La question la plus pertinente est de savoir si le sable vert constitue la méthode de moulage la plus appropriée par rapport aux systèmes à liant résine, à coquille ou à d'autres systèmes à base de sable.
Applications typiques
| Catégorie d'application | Pièces courantes | Pourquoi ce modèle est-il adapté ? |
|---|---|---|
| Composants de pompes et de vannes | Corps de pompe, corps de vanne, brides, roues | La résistance structurelle est importante, et il est possible de créer des passages internes à l'aide de noyaux |
| Carter de transmission | Carter de boîte de vitesses, carters d'engrenages, paliers | Convient aux boîtiers en métal ferreux de taille moyenne à grande, alliant un bon rapport coût-efficacité et répondant aux exigences de production |
| Structures d'équipements industriels | Socles de machines, caissons, supports, contrepoids | Large gamme de dimensions et adapté aux pièces moulées structurelles porteuses |
| Pièces détachées pour machines agricoles et de chantier | Moyeux, crochets, boîtiers, éléments de structure | Les projets exigent souvent une grande solidité, une bonne maîtrise des coûts et une livraison régulière. |
| Pièces moulées destinées aux infrastructures municipales | Couvercles de regards, raccords de canalisations, bouches d'incendie | La demande est souvent stable, et la durabilité est un facteur important |
Ces applications ont pour point commun la nécessité de trouver un juste équilibre entre les performances structurelles, la régularité de la fabrication et le coût unitaire.
Coût et récupération du sable
L'un des avantages pratiques des systèmes à sable vert réside dans leur capacité à permettre la réutilisation du sable. Les fonderies modernes ont souvent pour habitude de refroidir, tamiser, remettre en état et réutiliser le sable usagé afin de réduire la consommation de matières premières et la gestion des déchets.
Cela ne signifie pas pour autant que le système fonctionne sans réapprovisionnement. En conditions réelles de production, il faut tout de même ajouter du sable, de l’argile et de l’eau frais, en quantités contrôlées, afin de maintenir la stabilité du processus. Pour les projets de volume moyen ou élevé, cependant, cette capacité de réutilisation contribue souvent à améliorer la rentabilité globale de la fabrication.
Conclusion
Le moulage au sable vert offre un bon compromis entre coût, productivité et diversité d'applications. Pour de nombreux projets de moulage industriel, qu'il s'agisse de fonte ductile, de fonte grise ou de pièces conventionnelles, il reste un procédé de fabrication courant et compétitif.
Si vous cherchez à déterminer si une pièce se prête au moulage au sable vert, la meilleure approche consiste à prendre en compte à la fois le matériau, l'épaisseur des parois, les exigences en matière de finition de surface, le volume de production et les besoins en usinage. Pour des projets spécifiques, notre équipe d'ingénieurs peut également vous aider à passer en revue vos exigences en matière de conception et de production et vous fournir des conseils plus ciblés sur les processus.