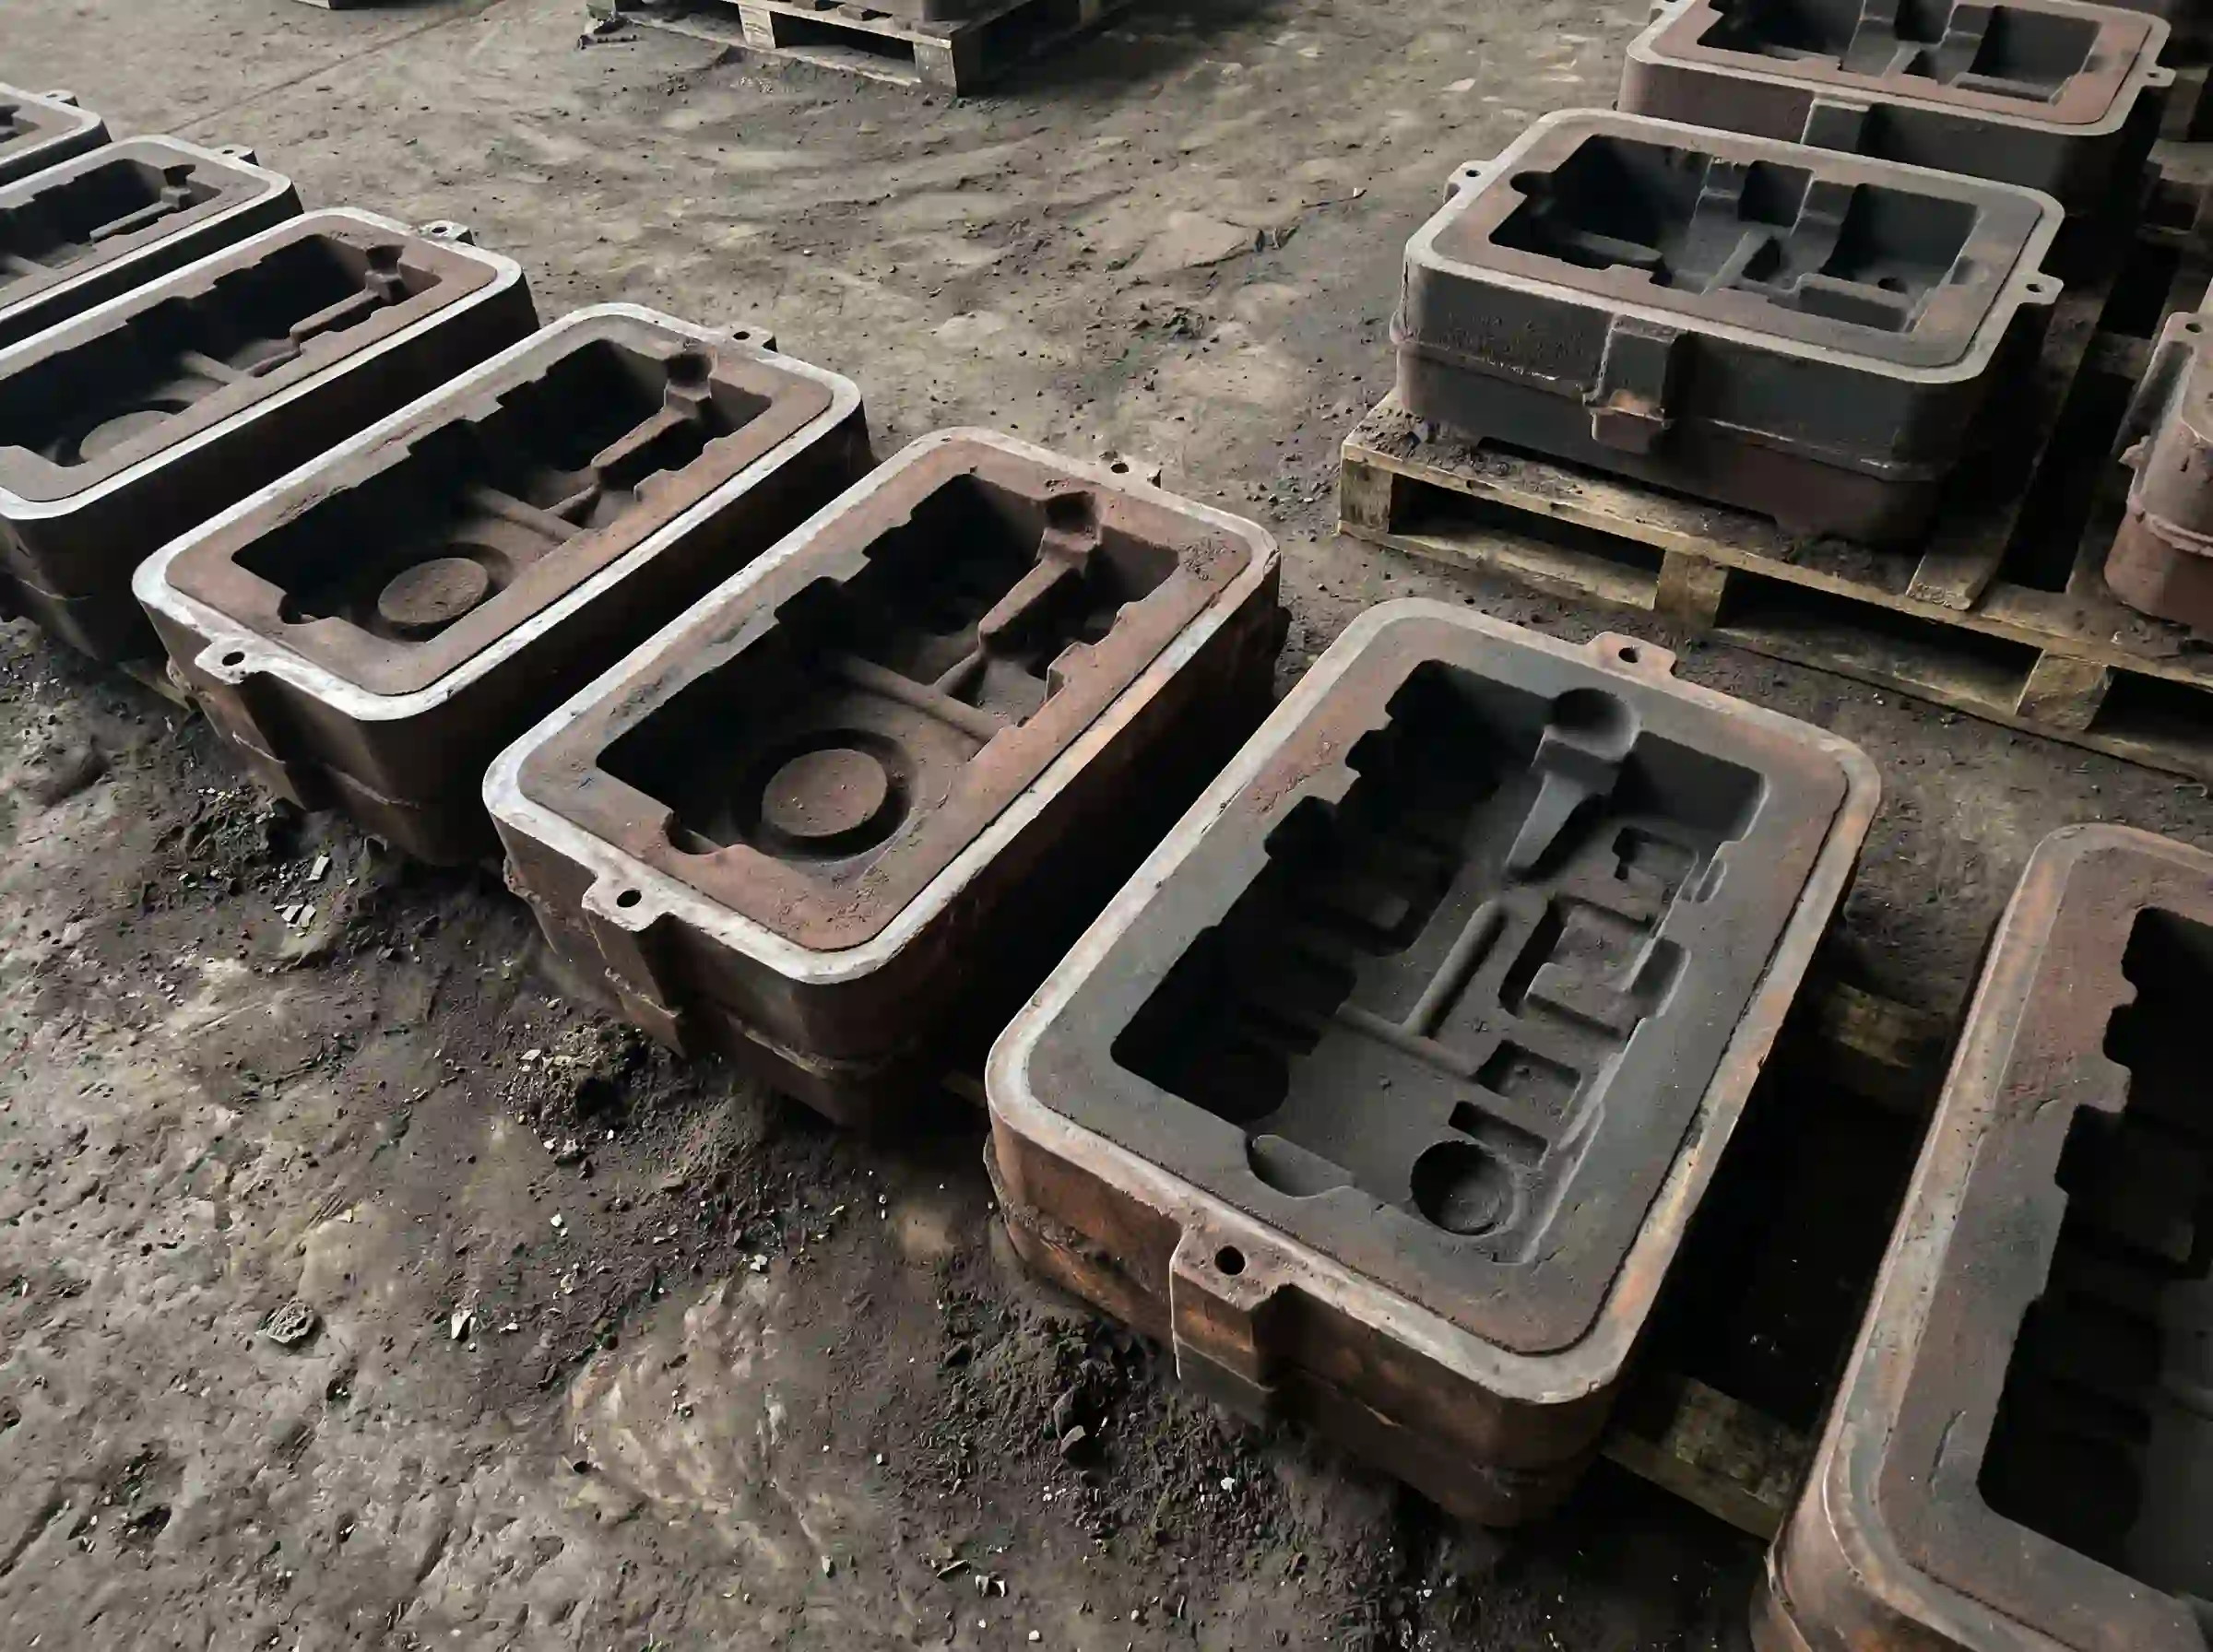
グリーンサンド鋳造は、最も広く用いられている手法の一つです 砂型鋳造法 工業生産において。ダクタイル鋳鉄、ねずみ鋳鉄、および多くの従来の 工業用鋳物 コスト、生産速度、サイズの柔軟性、これらすべてが重要な要素となる場面です。
設計および調達チームにとって、グリーンサンド鋳造の仕組みを理解することは、実用的な工程選定に役立ちます。すべての部品にとって常に最適な方法であるとは限りませんが、多くの鋳鉄鋳造プロジェクトにおいて、依然として信頼性が高く、費用対効果に優れた選択肢となっています。
グリーンサンド鋳造とは?
グリーンサンド鋳造とは、通常は粘土で結合された湿った砂の混合物を使用して鋳型の中空部を形成し、そこに溶融金属を注ぎ込む鋳造プロセスである。
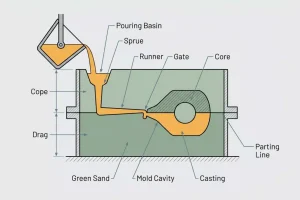
「グリーン」という言葉は、砂の色を指すものではありません。鋳造用語では、金属を注ぎ込む時点で、鋳型がまだ湿っていて、硬化していない状態であることを意味します。つまり、鋳型は焼成されておらず、強度を得るために化学的な硬化に依存していないということです。
このプロセスは、金型コスト、生産効率、および部品サイズの柔軟性の間で実用的なバランスを実現するため、広く採用されています。特に鋳鉄の鋳造生産において一般的であり、この分野ではプロセスが成熟しており、確立された鋳造システムによって十分にサポートされています。
グリーンサンド鋳造の起源
グリーンサンド鋳造は、決して新しい製造方法ではありません。初期の鋳造所では、すでに砂、粘土、水を混ぜ合わせて鋳型を作っており、その基本的な原理は長い間受け継がれてきました。
時代とともに変化したのは、その中核となる概念ではなく、工程管理の水準です。現代の生砂鋳造工場では、自動化された成形ライン、砂の検査、再生システム、そしてより厳格な工程監視が導入されています。その結果、生砂鋳造は、従来の工房での手法から、中・大量生産に適した拡張性の高い工業プロセスへと進化を遂げました。
その長い歴史は、この手法が時代遅れであることを意味するものではありません。むしろ、超微細なディテールよりもコスト、生産性、構造性能が重視される用途において、この手法が依然として真の価値を提供し続けていることを示しているのです。
グリーンサンドは何でできているのか?
グリーンサンドの性能は、成形システムの組成と、その組成がどれほど一貫して管理されているかに大きく左右されます。一般的なグリーンサンドシステムには、通常、以下の要素が含まれます:
- 珪砂
珪砂は、鋳型の主な耐火材として機能します。鋳型の骨格を形成し、溶融金属の温度に耐えられるようにします。 - ベントナイト粘土
ベントナイト粘土は、主たる結合剤として機能します。水によって活性化されると、砂粒同士を結合させ、型腔の形状を維持するのに役立ちます。 - 水
水は粘土を活性化させ、鋳型の可塑性、締固め性、強度、および透水性に影響を与えます。水分管理は、生砂管理において最も重要な要素の一つです。 - 添加物
海炭などの添加剤は、表面仕上げの向上、金属の浸透の抑制、および鋳込み時の金型の挙動を制御するために使用されることがある。
実際には、グリーンサンドは単なる砂と水を混ぜたものではありません。これは、厳密に管理された鋳型システムです。含水率、粘土分、締固め性、再生砂の配合比率などの変動は、すべて最終的な鋳造品質に影響を及ぼす可能性があります。
グリーンサンド鋳造の仕組み
グリーンサンド鋳造は確立されたプロセスですが、鋳造品質は各工程が実施されているかどうかだけでなく、各工程がどの程度適切に管理されているかにも左右されます。実際の生産現場では、鋳型品質、型土の締固め、中子の配置、および注湯の安定性などが、すべて最終的な結果に影響を与えます。基本的なワークフローには、通常、以下の段階が含まれます。
パターンの準備
まず、部品の形状に基づいてパターンが作成され、 収縮余裕、および工程上の要件。生産量や精度要件に応じて、型は木材、プラスチック、あるいは金属で作られる場合があります。
カビの発生
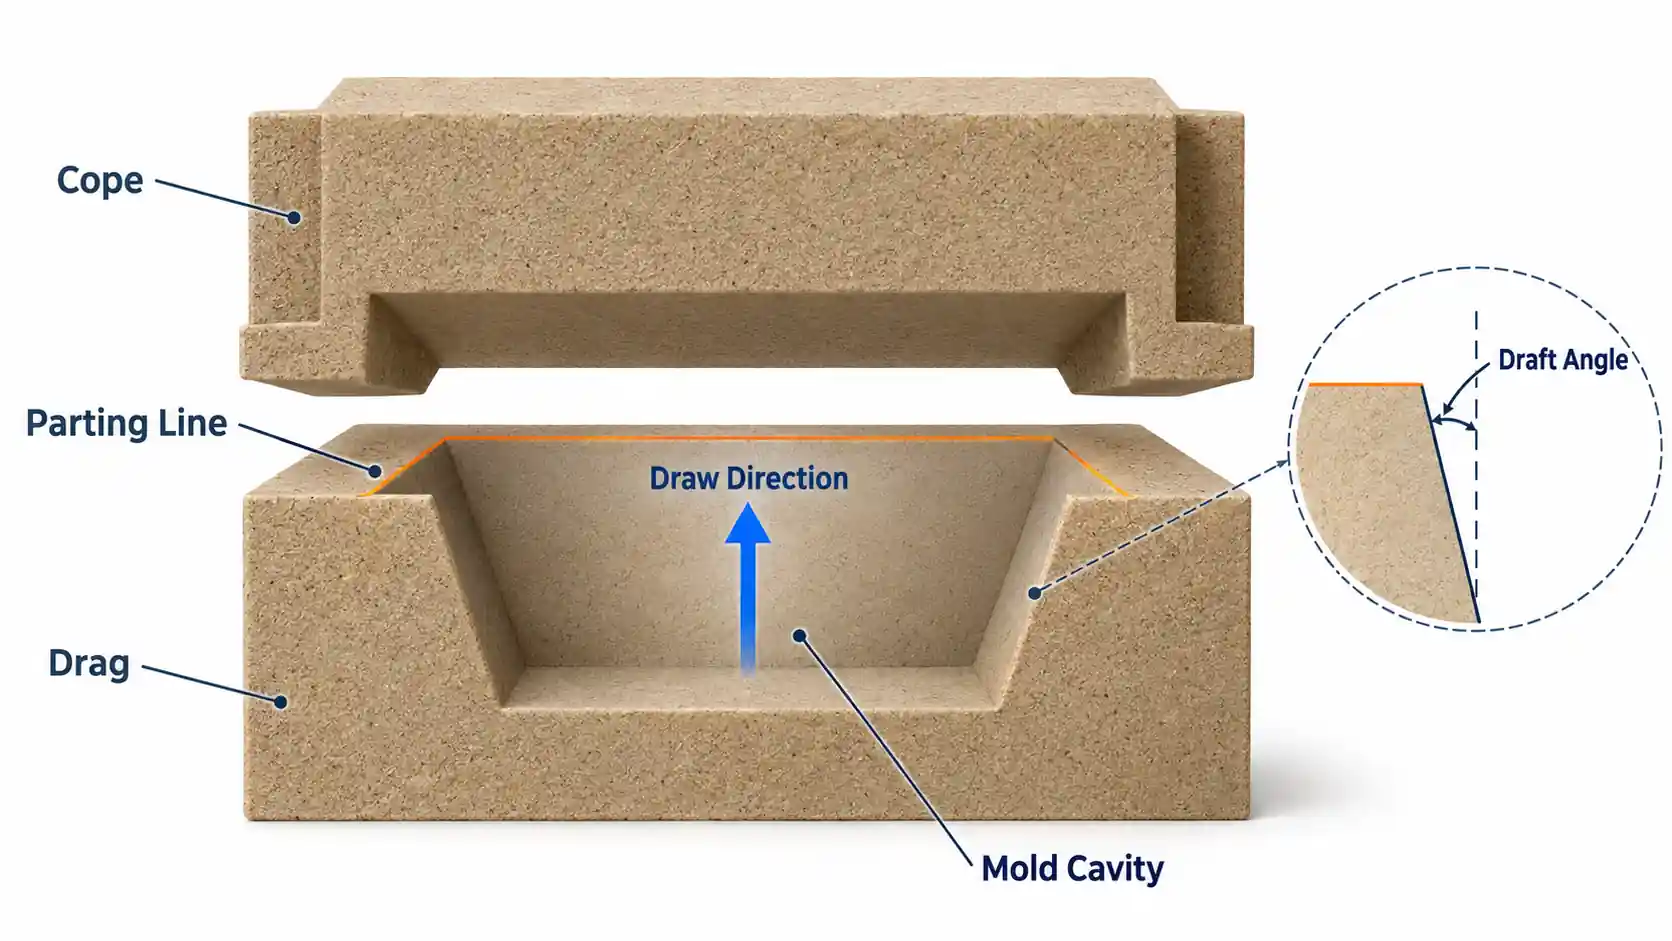
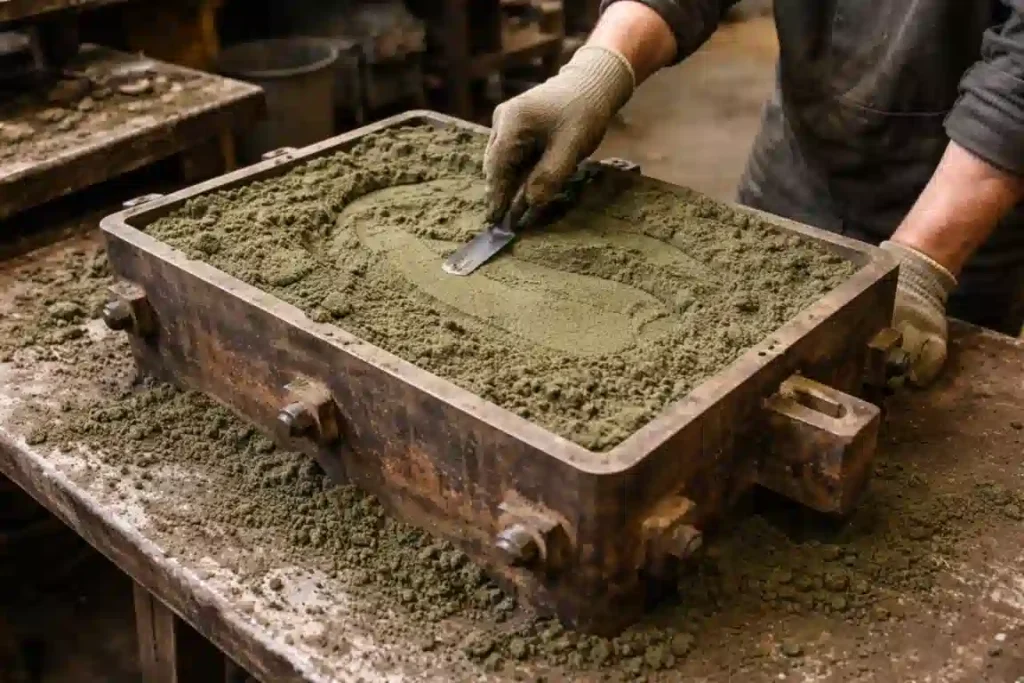
フラスコ内の型枠の周囲にグリーンサンドを詰め、コープとドラッグを形成します。鋳型の締固め品質は、鋳型の安定性、寸法精度、および表面仕上げに直接影響します。
コアの配置
部品に内部の空洞や流路が必要な場合は、既製のコアを金型に挿入します。コアの位置決めは、内部形状や構造の精度に影響を与えるため、重要です。
金型アセンブリ
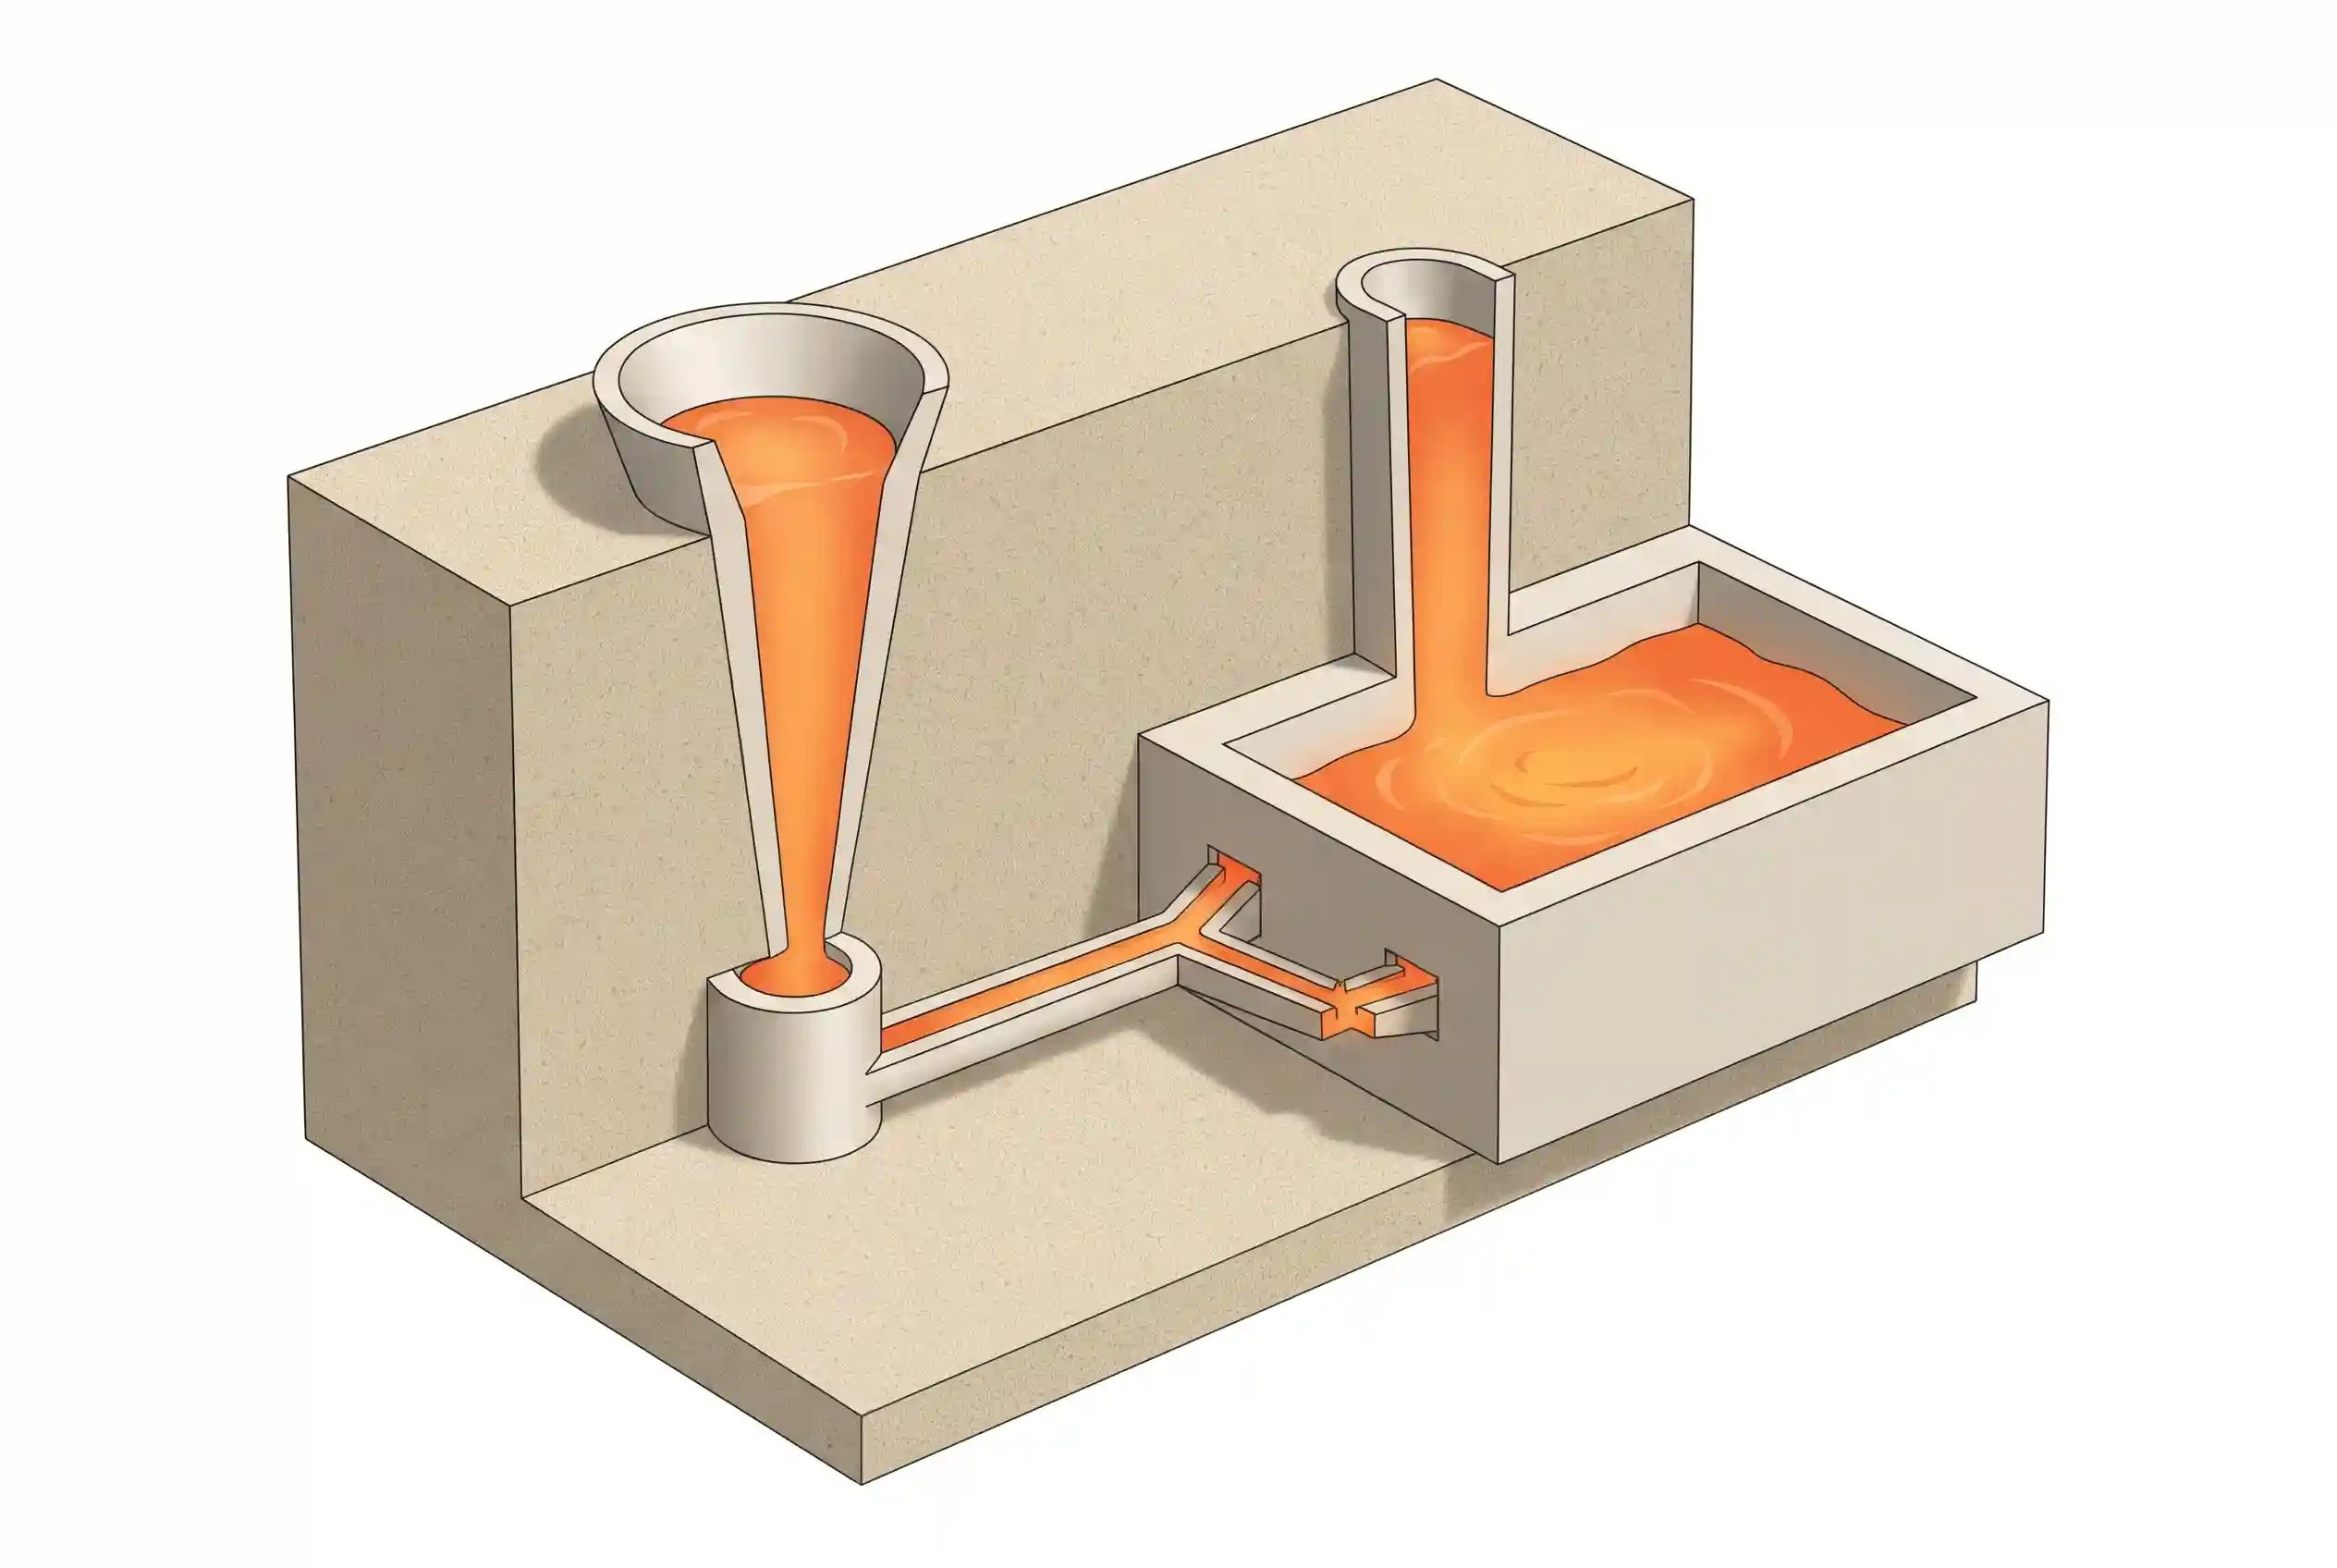
コープとドラッグを位置合わせして閉じ、金型システムを完成させます。この段階では、キャビティ、ゲートシステム、およびライザーが一体となった金型として機能します。
注ぐ
溶融金属はゲート系に注がれ、金型キャビティを満たします。注湯温度、注湯速度、および金属の流動特性はすべて、最終的な鋳造品質に影響を与えます。
冷却とシェイクアウト
凝固後、鋳型を破り、鋳取り品を取り出します。冷却時間は、部品のサイズ、肉厚、および合金系によって異なります。
洗浄と仕上げ
ゲート、ライザー、および付着した砂を取り除きます。部品の仕様に応じて、その後、鋳物はショットブラスト、研削、あるいはその後の機械加工工程を経ることがあります。
砂型鋳造ではどのような種類の砂が使われますか?
砂型鋳造では、1種類の砂だけでなく、いくつかの異なる砂システムを使用することができます。具体的な選択は、鋳型の強度、結合剤の種類、寸法要件、生産量、および鋳造の複雑さによって決まります。 鋳造現場では、グリーンサンド、ドライサンド、レジンサンド、ノーベイクサンドが最も一般的な選択肢として挙げられます。その中でも、グリーンサンドは汎用的な生産において最も広く使用されているシステムです。
グリーンサンド
グリーンサンドは、多くの鋳造所で標準的に使用されている鋳型用砂です。通常、珪砂にベントナイト粘土と水を混ぜて作られます。この湿式砂システムは、低コスト、再利用性、および鋳型成形サイクルの速さといった点で高く評価されており、中~大量生産に適しています。
乾いた砂
乾式砂型も同様の砂を土台として使用しますが、成形後に型を乾燥させることで、強度と熱安定性を高めます。この方式は大量生産ではあまり一般的ではありませんが、鋳込み時の耐熱性や耐変形性が求められる場合には有用です。
樹脂砂
樹脂砂は、粘土と水を組み合わせた方式の代わりに化学結合剤を使用しています。生砂と比較すると、一般的に型強度がより高く、寸法精度に優れ、型腔表面もより滑らかです。そのため、より複雑な鋳物や中子、あるいはより厳格な品質管理が求められる用途によく使用されます。
ノーベイク・サンド
ノーベーク砂は、化学結合による砂系であり、オーブン乾燥を必要とせず、室温で硬化する。これは、大型鋳物、小ロット生産、および水分結合型粘土に頼らずに高い剛性を必要とする鋳型に広く使用されている。
なぜグリーンサンド鋳造は、すべての砂型鋳造と同じではないのか
この記事における重要なポイントは、グリーンサンド鋳造が湿潤な粘土結合型鋳型システムに依存しているのに対し、より広義の「砂型鋳造」には他にもいくつかの鋳型手法が含まれているという点です。つまり、すべてのグリーンサンド鋳造は砂型鋳造に属しますが、すべての砂型鋳造がグリーンサンド鋳造であるとは限りません。
グリーンサンド鋳造の利点
グリーンサンド鋳造が依然として広く利用されているのは、あらゆる指標でトップであるからではなく、コスト、スピード、サイズの柔軟性、生産能力の間に実用的なバランスが取れているからである。多くの鉄鋳造プロジェクトにおいて、そのバランスには明らかな製造上の価値がある。
- 比較的低い金型・材料費
グリーンサンド成形法は、入手しやすい原材料を使用し、成形設備も比較的確立されています。中・大量生産のプロジェクトでは、これにより初期投資や部品当たりのコストを抑えることができる場合が多くあります。 - 高い生産効率
型は長い焼成時間や化学的硬化を必要としないため、生砂鋳造では通常、より迅速な鋳型作成作業が可能となります。この利点は、自動鋳型作成ラインを使用する場合にさらに顕著になります。 - 幅広い部品サイズの対応
グリーンサンドは、小型のブラケットやハウジングから、大型の機械ベースや箱型の構造部品に至るまで、幅広いサイズの鋳物に利用できます。 - 鉄系鋳物に適した素材
グリーンサンド鋳造は、特にねずみ鋳鉄やダクタイル鋳鉄の製造において広く用いられています。強度、コスト、製造スループットのバランスが求められる多くの鉄製部品にとって、これは実用的な製造プロセスの一つです。 - 成熟した生産システム
精度こそ高いものの、より複雑な工程を要する一部の鋳造法と比較すると、グリーンサンド鋳造には、確立された設備、材料システム、そして鋳造のノウハウという強みがあります。こうした成熟度こそが、グリーンサンド鋳造が依然として競争力を維持している理由の一つです。
グリーンサンド鋳造の限界
グリーンサンド鋳造は、あらゆる部品に通用する万能の解決策というわけではありません。コスト面や生産性において大きなメリットがある一方で、寸法精度、表面仕上げ、形状の適応性には明確な限界があります。これらの限界については、工程選定の早い段階で考慮する必要があります。
- 寸法精度は、通常、高精度鋳造法に比べて低い
金型自体にある程度の柔軟性があるため、寸法精度の安定性は通常、ロストワックス鋳造、ダイカスト、あるいは剛性のある永久鋳型による成形プロセスよりも低くなります。重要な形状部分には、多くの場合、機械加工用の余裕が必要となります。 - 表面仕上げには実用上の限界がある
鋳物の表面状態は、砂の粒度や鋳型の品質によって左右されます。より細かい砂や添加剤を使用することで品質は向上しますが、通常、鋳造直後の表面は、部品の要件に応じて、二次仕上げや機械加工が必要となります。 - 薄肉や形状が極めて複雑な部品は、加工が困難な場合があります
非常に薄い肉厚、狭いスリット、および複雑な細部は、生砂型では充填や安定化が難しい場合があります。適性は、実際の形状や合金の挙動に基づいて判断する必要があります。 - この工程は、適切な砂の抑制にかかっている
グリーンサンド鋳造は一見単純そうに見えますが、安定した生産には厳格な管理が必要です。含水率の変動、再生砂の配合比率の変化、透水性の不足などは、いずれも欠陥のリスクを高める要因となります。
グリーンサンド鋳造と砂型鋳造の関係
実際には、砂型鋳造と生砂鋳造は会話の中で大まかに混同して使われることがよくありますが、これらは同義語ではありません。
- 砂型鋳造 これはより広範な分類であり、砂を鋳型材料として使用する鋳造方法を指します。
- グリーン・サンド・キャスティング 砂型鋳造における特定の製法の一つであり、湿った粘土で結合された鋳型システムによって特徴づけられる。
- その他の砂型成形法としては、樹脂砂、ノーベイク砂、シェル成形、および異なる結合剤や硬化システムを用いた類似のプロセスなどが挙げられる。
したがって、工学的な観点から言えば、実際の判断は通常、砂型鋳造と生砂鋳造のどちらを選ぶかという点にはありません。より有意義な問いは、樹脂結合型、シェル型、あるいはその他の砂型システムと比較して、生砂鋳造が適切な成形方法であるかどうかということです。
代表的な用途
| 申請区分 | 代表的な部品 | なぜこれが適しているのか |
|---|---|---|
| ポンプおよびバルブの構成部品 | ポンプ本体、バルブ本体、フランジ、インペラ | 構造強度は重要であり、コアを用いて内部通路を設けることができる |
| 動力伝達ハウジング | ギアボックスハウジング、ギアケース、ベアリングハウジング | コストと生産要件のバランスが取れた、中~大型の鉄製ハウジングに適しています |
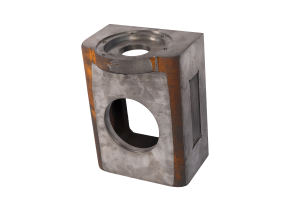
| 産業用設備の構造 | 機械の土台、箱、ブラケット、カウンターウェイト | サイズ展開が幅広く、荷重を支える構造用鋳物に最適です |
| 農業機械および建設機械の部品 | ハブ、フック、ハウジング、構造部材 | プロジェクトでは、多くの場合、優れた管理能力、コスト管理、そして安定した納品が求められます。 |
| 自治体向けインフラ用鋳物 | マンホールの蓋、配管継手、消火栓 | 需要は概ね安定しており、耐久性が重要となる |
これらの用途に共通する特徴は、構造性能、製造の一貫性、および1個あたりのコストのバランスを取る必要があるという点です。
コストと砂の再生利用
グリーンサンド方式の実用的な利点の一つは、砂の再利用が可能であるという点です。現代の鋳造所では、原材料の消費量や廃棄物の処理量を削減するため、使用済みの砂を冷却、選別、再生処理した上で再利用することがよく行われています。
とはいえ、補充なしにシステムが稼働するわけではありません。実際の生産現場では、プロセスの安定性を維持するために、依然として新鮮な砂、粘土、水を所定の量だけ追加する必要があります。しかし、中規模および大規模なプロジェクトにおいては、この再利用機能によって、製造コスト全体の効率化が図られることがよくあります。
結論
グリーンサンド鋳造は、コスト、生産性、および適用範囲の間に実用的なバランスを実現しています。多くのダクタイル鋳鉄、ねずみ鋳鉄、および一般的な工業用鋳造プロジェクトにおいて、これは依然として一般的かつ競争力のある製造手法となっています。
ある部品が生砂鋳造に適しているかどうかを評価する際は、材質、肉厚、表面仕上げの要件、生産量、および機械加工の必要性を総合的に検討するのが最善のアプローチです。具体的なプロジェクトについては、 当社のエンジニアリングチーム また、お客様の設計や製造要件を確認し、より的確なプロセスに関するアドバイスをご提供することも可能です。