適切な金属鋳造設計を選択することは、高品質な鋳造部品を製造するための重要な基盤となります。設計が鋳造に適しているかどうかは、溶融金属の充填、凝固および充填、離型、洗浄、機械加工後の仕上げ、そして最終検査に影響を及ぼします。 特注の鋳造プロジェクトにおいて、エンジニアは通常、部品のサイズ、構造の複雑さ、材料特性、公差要件、生産量に基づいて、さまざまな設計要因が鋳造品質やコストにどのような影響を与えるかを評価する必要があります。本記事では、金属鋳造設計における主な考慮事項を概説し、設計図作成段階で生産の安定性に影響を及ぼす可能性のある潜在的な問題を特定するのに役立ちます。
金属鋳造設計において考慮すべき重要な要素
部品の機能要件と、溶融金属の挙動という物理的現実とのバランスを取ることは、工学上の課題です。鋳造設計を評価する際には、以下のパラメータがどのように相互作用して生産結果を決定づけるかを考慮してください。
部品の形状とサイズ
金属鋳造の設計において、部品の形状とサイズは通常、最初に考慮すべき事項です。なぜなら、これらは鋳造方法の選定に直接影響するからです。細部の再現性や表面品質が求められる場合、小型で複雑な部品にはロストワックス鋳造が適している一方、大型または重量のある部品については、鋳造サイズや重量の面でより柔軟性が高い砂型鋳造の方が実用的であることが多いです。
形状の複雑さも重要な要素です。深いキャビティ、薄い肉厚、内部の穴、あるいは不規則な構造がある場合、中子、特殊な金型設計、あるいは鋳造後の追加加工が必要になることがあります。 特注の金属鋳物の場合、鋳造所は通常、まず図面を確認し、部品の形状やサイズが砂型鋳造、ロストワックス鋳造、シェルモールド鋳造、あるいはその他の適切なプロセスに適しているかどうかを判断します。そのため、生産開始前の設計において、形状とサイズは最も重要な要素の一つとなります。
壁の厚さ
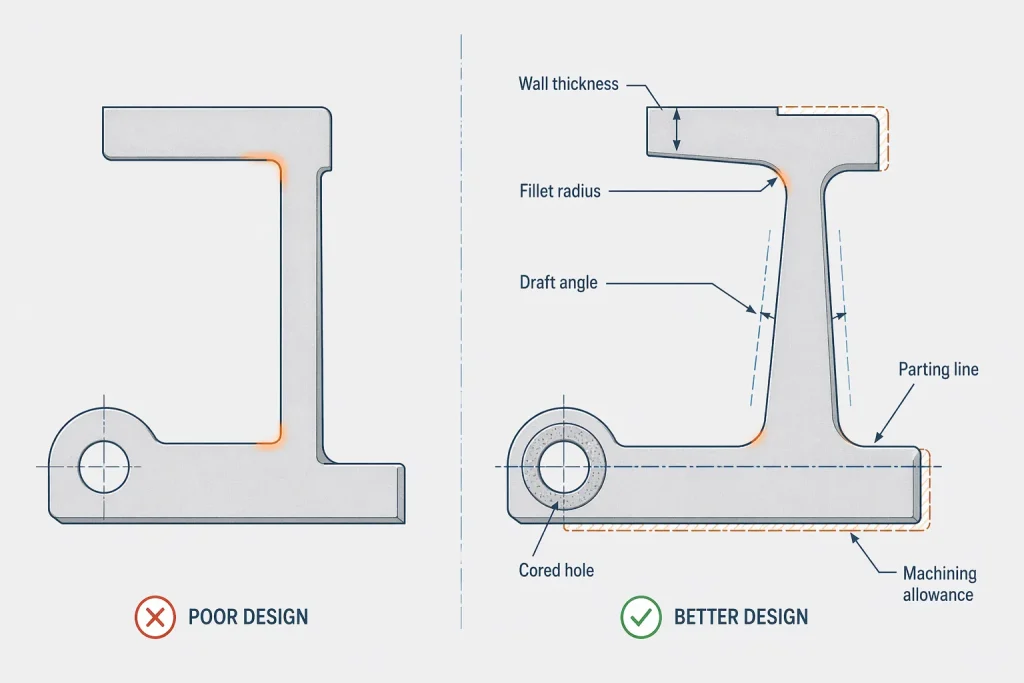
肉厚の一貫性は、欠陥のない良質な鋳物を得る上で、おそらく最も重要な要素である。 金属は冷却されると収縮します。ある部分が周囲の箇所よりも著しく厚い場合、その部分は溶融状態が長く続き、熱の中心となって、すでに凝固している薄い部分から金属を引き寄せてしまいます。これにより、収縮孔や内部空洞が生じます。
可能な限り、厚い部分と薄い部分の間の急激な変化は避けるようにしてください。強度確保のために厚い部分が必要不可欠な場合は、その移行部分を徐々に細くなるように設計するようにしてください。厚みを過度に増やすことが、必ずしも部品の強度向上につながるわけではないことを覚えておいてください。多くの場合、それはむしろ強度が低下し、多孔質の構造を生み出してしまうからです。肉厚を均一に保つことで、予測可能な凝固パターンが得られます。
フィレットと半径
鋭い内角は応力集中点となります。溶融金属が凝固する際、収縮力がこれらの角に向かって集中し、しばしば熱割れや亀裂を引き起こします。さらに、鋭い角は溶融金属の滑らかな流れを妨げ、渦や乱流を生じさせ、それによって砂粒が洗い流されたり、ガスが閉じ込められたりすることがあります。
設計に十分なフィレットや半径を取り入れることで、金属の流れと凝固応力の両方のスムーズな移行が促進されます。ただし、バランスが重要です。半径が大きすぎると、意図せず局所的な肉厚部分が生じる可能性があります。形状に不要な厚みを加えることなく、応力を緩和するのに十分な半径を設定するようにしましょう。
ドラフトの角度
抜き勾配は、金型壁面を損傷することなく、成形品や鋳造品を金型から取り出せるようにするために不可欠です。適切な抜き勾配が設けられていない設計では、取り出し工程において、引っかかりや表面の欠陥が生じたり、さらには金型の破損につながったりすることは避けられません。
必要な抜き勾配の大きさは、鋳造プロセス、垂直面の高度、および求められる表面仕上げによって決まります。深さのあるポケットや形状が複雑なポケットほど、一般的に大きな抜き勾配が必要となります。設計の初期段階からこれらの角度を組み込むことで、鋳造後の表面補修や、引きずり跡を修正するための過度な機械加工を回避することができます。
パーティングライン
金型の2つの半身が接合する「パーティングライン」は、鋳造工程において避けられない現実です。その位置は、バリ(余分な金属)の除去から、部品の最終的な寸法精度や表面仕上げに至るまで、あらゆる面に影響を及ぼします。
設計段階では、この分型線がどこを通るかを検討してください。理想的には、重要な表面や複雑な機能形状への干渉が最小限になる位置に配置すべきです。分型線の配置が不適切だと、金型の製造が著しく困難になるほか、その後の洗浄や研磨作業も複雑化してしまいます。
穴と内部空洞
内部形状はコアを用いて形成されます。コアは、冷却路や軽量化構造の形成を可能にするなど、設計上の柔軟性を飛躍的に高める一方で、複雑さも伴います。溶融金属の圧力によってコアがずれるのを防ぐため、すべてのコアは金型内で支持され、通気され、固定されなければなりません。
コアレイアウトが複雑になると、洗浄、コア砂の除去、および最終検査にかかる時間が増加します。場合によっては、特に一般的な鋳造公差範囲外となる高精度の穴やねじ切りについては、中実の形状を鋳造し、鋳造後に内部の穴やポートを機械加工する方が効率的です。
収縮余裕
金属合金は、液体から固体へと状態が変化する際、それぞれ異なる挙動を示します。金属は冷却されるにつれて収縮します。設計技術者は、使用する材料のグレードによって異なるこの体積収縮を考慮に入れなければなりません。
収縮を考慮しないと、完成した部品が要求寸法より小さくなったり、内部に空洞が生じたりする可能性があります。鋳造工程では、鋳込み経路やライザー(収縮する部品に溶融金属を補充する貯留部)の設計を通じて、この問題を管理しています。 設計の際には、これらの経路を確保し、冷却中に溶融金属が部品の重要な部分に確実に到達できるようにする必要があります。
加工余裕
精密部品の場合、鋳造が最終工程となることはほとんどありません。ほとんどの部品では、取付面、軸受座、シール部などの特定の表面に対して、その後の機械加工が必要となります。設計においては、「鋳造まま」の表面と「機械加工済み」の表面を明確に区別しなければなりません。
加工余量が不十分な場合、工具が表面を「きれいに仕上げる」ことができない可能性があります。逆に、加工余量を過剰に設定すると、不要な重量が増加し、材料費が高くなるほか、工具の切削深さが増すため、鋳物の中心部に近い多孔質の材料が露出しやすくなる恐れがあります。
許容差の要件
鋳造部品にCNC加工の公差を適用するのは、よくある誤解です。鋳造の公差は、鋳型の安定性や金属の冷却特性によって決まるものであり、切削加工によって得られる公差よりも当然ながら許容範囲が広くなります。
重要寸法については、後工程の機械加工によって厳しい公差を達成できるよう、部品に余分な材料(加工代)を設けて設計してください。標準的な構造部については、現実的な鋳造公差を採用してください。鋳造部品のすべての寸法にCNCレベルの精度を要求すると、金型製作費、検査コスト、および不良率が飛躍的に増加します。
材料と鋳造工程
材料の選定と鋳造プロセスは密接に関連しています。一般的な金属鋳造法には、砂型鋳造、ロストワックス鋳造、シェルモールド鋳造、重力鋳造、およびダイカストがあります。各プロセスには、部品のサイズ、肉厚、表面仕上げ、寸法精度、金型コスト、生産量といった点で、それぞれ異なる強みがあります。
MinHeでは、砂型鋳造、ロストワックス鋳造、シェルモールド鋳造、鋼鋳造、鋳鉄鋳造、アルミニウム鋳造など、複数の製造プロセスにわたり、カスタム鋳造プロジェクトの検討が可能です。例えば、砂型鋳造は中・大サイズや重量のある鋳物に適していることが多い一方、ロストワックス鋳造は、形状が複雑で表面品質の要求が高い小型部品に適している場合があります。 シェルモールド鋳造は、従来の砂型鋳造よりも高い寸法安定性が求められるプロジェクトにおいて有用です。
製造プロセスの選定は、材料名や最終的な部品の形状のみに基づいて行うべきではありません。 MinHeでは、材料のグレード、機械的要件、肉厚、加工代、公差レベル、熱処理、表面仕上げ、検査要件、および予想生産数量を総合的に検討します。これにより、金型製作を開始する前に、その部品を砂型鋳造、ロストワックス鋳造、シェルモールド鋳造、鋼鋳造、鋳鉄、あるいはアルミニウム鋳造のいずれの工程で製造すべきかを決定するのに役立ちます。
設計要因が鋳造欠陥に与える影響
鋳造部品を扱うエンジニアにとって、設計上の選択と一般的な欠陥との関連性を理解することは不可欠です。
| 設計係数 | 鋳造上の問題の可能性 | デザインの方向性 |
| 壁厚の急激な変化 | 収縮気孔、歪み | セクション間の移行をバランスよく保つ |
| 鋭い内角 | 応力集中、き裂発生 | 適切なフィレットと半径を追加する |
| ドラフト角度が不適切 | カビによる損傷、表面の擦り傷 | 指針案を早期に検討する |
| 複雑な内部空洞 | コアのずれ、洗浄の難しさ | 可能な限りコアレイアウトを簡素化する |
| 加工余裕が不十分 | 未仕上げの機能面 | 機械加工面を明確に定義する |
| 非現実的な許容誤差 | コストの高騰、生産の不安定化 | 鋳造時と機械加工後の公差を区別する |
審査用の鋳造設計図の作成
DFM(製造を考慮した設計)のレビューを鋳造業者に依頼したり、見積もりを依頼したりする準備が整った際、しっかりと準備された資料一式を用意しておくと、時間の節約になり、正確性も確保できます。包括的な設計資料一式には、以下の内容を含める必要があります:
- 材質グレード: あるいは、特定の性能要件。
- 全体的なサイズと重量: 鋳造工場が材料および炉の要件を把握できるよう支援するため。
- 重要寸法および公差: 標準の鋳造公差と区別できるよう、明確に表示されています。
- 機械加工面: 正しい加工代を確保するためにハイライト表示されています。
- 表面仕上げの要件: 特に、目に見える部分やシール面の場合。
- 熱処理の要件: その部品に特定の構造硬化が必要な場合。
- 検査要件: 例えば、非破壊検査(NDT)や耐圧試験など。
- 推定生産数量: これにより、金型への投資規模が決まります。
- 3Dモデル: 可能であれば、高度なシミュレーションや金型内流動解析を行えるようにする。
結論
金属鋳造の設計を成功させるには、単に部品を図面通りに作ることだけでは不十分です。 さらに重要なのは、部品の構造、材料の挙動、鋳造方法、加工代、公差要件、生産数量を適切に整合させることです。設計の初期段階でこれらの要素を検討しておけば、収縮欠陥、金型の変更、未加工面の発生、寸法ばらつき、および予期せぬコストを低減しやすくなります。
特注鋳造プロジェクトについては、MinHeが鋼鋳物や鋳鉄部品の図面を確認いたします。 アルミニウム鋳物そして 砂型鋳造 プロジェクト。これにより、肉厚、収縮、加工代、公差、表面仕上げ要件、および検査要件における潜在的なリスクを特定することができます。材料や鋳造方法がまだ確定していない場合、早期の技術レビューを行うことで、金型製作や生産開始前に、より実用的な鋳造ソリューションを選定するのに役立ちます。