Die Wahl des richtigen Metallgussdesigns ist eine wichtige Grundlage für die Herstellung hochwertiger Gussteile. Ob ein Design für den Guss geeignet ist, wirkt sich auf das Einfüllen der Schmelze, die Erstarrung und die Zuführung, das Entformen, die Reinigung, die Nachbearbeitung und die Endkontrolle aus. Bei kundenspezifischen Gussprojekten müssen Ingenieure in der Regel bewerten, wie sich verschiedene Konstruktionsfaktoren auf die Gussqualität und die Kosten auswirken, und zwar unter Berücksichtigung von Teilegröße, struktureller Komplexität, Werkstoffeigenschaften, Toleranzanforderungen und Produktionsvolumen. Dieser Artikel gibt einen Überblick über die wichtigsten Aspekte bei der Konstruktion von Metallgussteilen und hilft dabei, potenzielle Probleme zu identifizieren, die die Produktionsstabilität bereits in der Entwurfsphase beeinträchtigen könnten.
Wichtige Faktoren, die bei der Konstruktion von Metallgussteilen zu berücksichtigen sind
Die Abstimmung der funktionalen Anforderungen an ein Bauteil mit den physikalischen Gegebenheiten des Verhaltens von geschmolzenem Metall stellt eine technische Herausforderung dar. Bei der Bewertung eines Gussentwurfs sollten Sie berücksichtigen, wie die folgenden Parameter zusammenwirken und das Produktionsergebnis beeinflussen.
Form und Größe des Teils
Form und Größe des Bauteils sind in der Regel die ersten Faktoren, die bei der Konstruktion von Metallgussteilen berücksichtigt werden, da sie sich unmittelbar auf die Wahl des Gussverfahrens auswirken. Ein kleines, komplexes Bauteil eignet sich möglicherweise für den Feinguss, wenn eine bessere Detailwiedergabe und Oberflächenqualität erforderlich sind, während ein größeres oder schwereres Bauteil oft besser für den Sandguss geeignet ist, da dieses Verfahren eine größere Flexibilität hinsichtlich der Größe und des Gewichts der Gussteile bietet.
Auch die Komplexität der Form spielt eine Rolle. Tiefe Hohlräume, dünne Wände, Innenbohrungen oder unregelmäßige Strukturen können den Einsatz von Kernen, eine spezielle Formkonstruktion oder eine zusätzliche Bearbeitung nach dem Gießen erfordern. Bei kundenspezifischen Metallgussteilen prüft eine Gießerei in der Regel zunächst die Zeichnung, um festzustellen, ob Form und Größe des Teils für den Sandguss, den Feinguss, den Schalenformguss oder ein anderes geeignetes Verfahren geeignet sind. Damit sind Form und Größe einer der wichtigsten Konstruktionsfaktoren vor Produktionsbeginn.
Wandstärke
Eine gleichmäßige Wandstärke ist wohl der wichtigste Faktor für ein solides, fehlerfreies Gussteil. Wenn Metall abkühlt, schrumpft es; ist ein Bereich deutlich dicker als die umgebenden Abschnitte, bleibt er länger geschmolzen und wirkt als thermisches Zentrum, das Metall aus den dünneren, bereits erstarrten Abschnitten abzieht. Dies führt zu Schrumpfporosität oder inneren Hohlräumen.
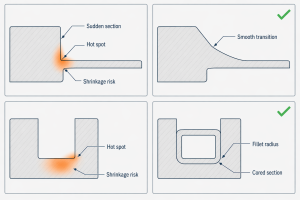
Vermeiden Sie nach Möglichkeit plötzliche Übergänge zwischen dicken und dünnen Abschnitten. Wenn ein dicker Abschnitt aus festigkeitstechnischen Gründen erforderlich ist, sollten Sie den Übergang möglichst allmählich auslaufen lassen. Denken Sie daran, dass eine übermäßige Wandstärke nicht immer zu einem festeren Bauteil führt; in vielen Fällen entsteht dadurch eine schwächere, poröse Struktur. Eine gleichmäßige Wandstärke begünstigt ein vorhersehbares Erstarrungsmuster.
Fasen und Radien
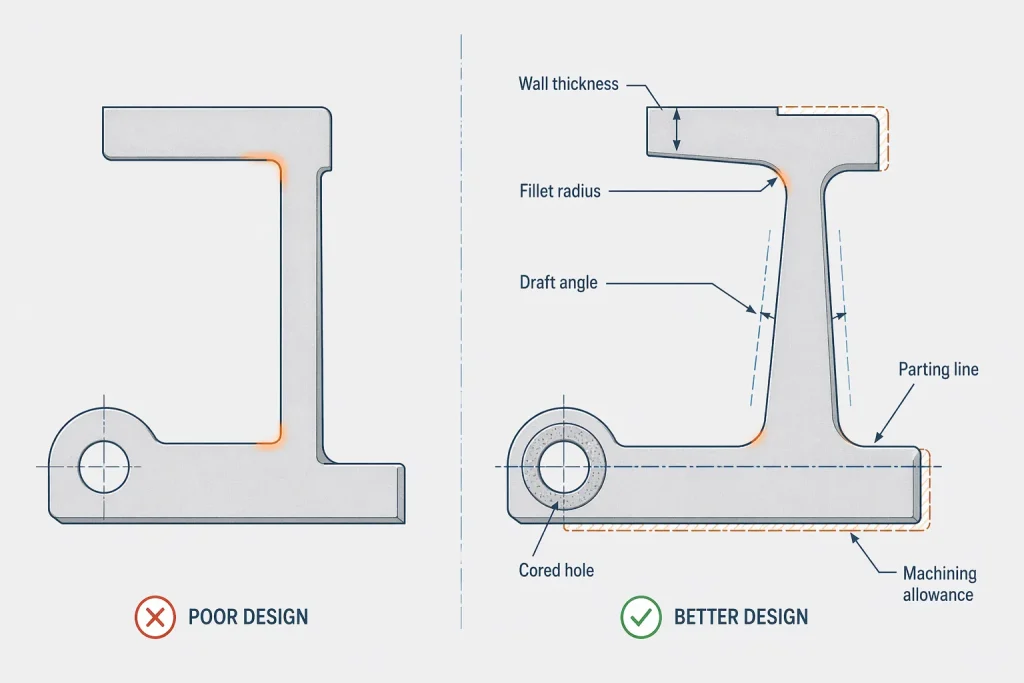
Scharfe Innenecken sind Spannungskonzentratoren. Wenn geschmolzenes Metall erstarrt, wirken die Schrumpfkräfte auf diese Ecken ein, was häufig zu Heißrissen oder Rissen führt. Darüber hinaus stören scharfe Ecken den gleichmäßigen Fluss der Schmelze und verursachen Wirbel und Turbulenzen, die Sandkörner wegspülen oder Gas einschließen können.
Die Einbeziehung großzügiger Verrundungen und Radien in Ihr Design ermöglicht einen reibungslosen Übergang sowohl für den Metallfluss als auch für die Erstarrungsspannungen. Allerdings muss dabei ein Gleichgewicht gefunden werden; übermäßig große Radien können unbeabsichtigt zu lokalen Wandstärken führen. Streben Sie einen Radius an, der ausreicht, um Spannungen abzubauen, ohne der Geometrie unnötiges Volumen hinzuzufügen.
Entwurfswinkel
Entformungsschrägen sind unerlässlich, um sicherzustellen, dass das Formteil oder das Gussteil aus der Form entnommen werden kann, ohne die Formwände zu beschädigen. Eine Konstruktion ohne angemessene Entformungsschrägen führt unweigerlich zu Reibungsverlusten, Oberflächenfehlern oder sogar zum Zusammenbruch der Form während des Entnahmevorgangs.
Die erforderliche Formschräge hängt vom Gussverfahren, der Höhe der senkrechten Flächen und der gewünschten Oberflächengüte ab. Tiefere oder komplexere Vertiefungen erfordern in der Regel größere Formschrägen. Indem Sie diese Schrägen von Anfang an in die Konstruktion einbeziehen, vermeiden Sie, dass nach dem Guss Oberflächenreparaturen oder übermäßige Zerspanungsarbeiten zur Beseitigung von Schleifspuren erforderlich werden.
Trennlinie
Die Trennfuge, an der die beiden Hälften der Form aufeinandertreffen, ist ein unvermeidbarer Bestandteil des Gussverfahrens. Ihre Lage beeinflusst alles – vom Entfernen des Angusses (überschüssiges Metall) bis hin zur endgültigen Maßgenauigkeit und dem Oberflächenbild des Bauteils.
Prüfen Sie bereits in der Konstruktionsphase, wo diese Trennlinie verlaufen wird. Idealerweise sollte sie so positioniert werden, dass sie kritische Oberflächen oder komplexe funktionale Geometrien möglichst wenig beeinträchtigt. Eine ungünstig platzierte Trennlinie kann die Herstellung der Form erheblich erschweren und die anschließenden Reinigungs- und Schleifarbeiten komplizieren.
Löcher und innere Hohlräume
Die Innengeometrie wird mithilfe von Kernen erstellt. Kerne bieten zwar eine unglaubliche Gestaltungsflexibilität – sie ermöglichen die Schaffung von Kühlkanälen und gewichtsreduzierenden Strukturen –, bringen jedoch auch Komplexität mit sich. Jeder Kern muss innerhalb der Form abgestützt, entlüftet und gesichert werden, um zu verhindern, dass er sich unter dem Druck der Metallschmelze verschiebt.
Komplexe Kernkonstruktionen verlängern den Zeitaufwand für die Reinigung, die Entfernung des Kernsandes und die Endkontrolle. In manchen Fällen ist es effizienter, einen massiven Gusskörper herzustellen und die Innenbohrung oder den Anschluss nach dem Gießen maschinell zu bearbeiten, insbesondere bei hochpräzisen Bohrungen oder Gewinden, die außerhalb der üblichen Gusstoleranzbereiche liegen.
Schrumpfzugabe
Jede Metalllegierung verhält sich beim Übergang vom flüssigen in den festen Zustand anders. Beim Abkühlen zieht sich das Metall zusammen. Konstrukteure müssen diese Volumenschrumpfung berücksichtigen, die je nach verwendeter Materialgüte variiert.
Ohne Berücksichtigung der Schrumpfung kann das fertige Bauteil kleiner als die geforderten Abmessungen ausfallen oder innere Hohlräume aufweisen. Im Gussverfahren wird dies durch die Gestaltung von Angusskanälen und Steigkanälen ausgeglichen – Reservoirs aus geschmolzenem Metall, die das schrumpfende Bauteil wieder auffüllen. Ihre Konstruktion sollte diese Wege berücksichtigen, um sicherzustellen, dass die Schmelze beim Abkühlen die kritischen Bereiche Ihres Bauteils erreichen kann.
Bearbeitungszugabe
Der Gussvorgang ist selten der letzte Schritt bei der Herstellung eines Präzisionsbauteils. Die meisten Teile erfordern eine anschließende Bearbeitung bestimmter Oberflächen, wie beispielsweise Befestigungsflächen, Lagersitze oder Dichtungsbereiche. Bei der Konstruktion muss ausdrücklich zwischen „Gussoberflächen“ und „bearbeiteten Oberflächen“ unterschieden werden.
Wird ein zu geringer Bearbeitungsaufschlag vorgesehen, kann es vorkommen, dass das Werkzeug die Oberfläche nicht vollständig „glättet“. Umgekehrt führt ein zu hoher Bearbeitungsaufschlag zu unnötigem Gewicht, erhöht die Materialkosten und zwingt das Werkzeug zu einem tieferen Schnitt, wodurch möglicherweise das porösere Material näher an der Mitte des Gussteils freigelegt wird.
Toleranzanforderungen
Es ist ein weit verbreiteter Irrtum, Toleranzen aus der CNC-Bearbeitung auf Gussteile anzuwenden. Gusstoleranzen werden durch die Stabilität der Gussform und die Eigenschaften des abkühlenden Metalls bestimmt; sie sind naturgemäß größer als die Toleranzen, die bei der subtraktiven Fertigung erreicht werden.
Bei kritischen Maßen sollten Sie das Bauteil mit einem Materialaufschlag (Bearbeitungszugabe) konstruieren, damit durch die Nachbearbeitung enge Toleranzen erreicht werden können. Bei standardmäßigen Konstruktionsmerkmalen sollten Sie realistische Gusstoleranzen zugrunde legen. Wenn Sie bei jedem Maß eines Gussteils eine hohe Präzision auf CNC-Niveau verlangen, steigen die Kosten für Werkzeuge, Prüfungen und Ausschussquoten exponentiell an.
Werkstoff und Gussverfahren
Die Wahl des Werkstoffs und des Gussverfahrens hängen eng miteinander zusammen. Zu den gängigen Metallgussverfahren zählen Sandguss, Feinguss, Schalenformguss, Schwerkraftguss und Druckguss. Jedes Verfahren weist unterschiedliche Stärken hinsichtlich Bauteilgröße, Wandstärke, Oberflächengüte, Maßhaltigkeit, Werkzeugkosten und Produktionsvolumen auf.
Bei MinHe können kundenspezifische Gussprojekte anhand verschiedener Verfahren geprüft werden, darunter Sandguss, Feinguss, Schalenformguss, Stahlguss, Gusseisenguss und Aluminiumguss. So eignet sich beispielsweise der Sandguss oft besser für mittlere, große oder schwere Gussteile, während der Feinguss für kleinere Teile mit komplexer Geometrie und höheren Anforderungen an die Oberflächenqualität in Betracht gezogen werden kann. Das Schalenformgussverfahren kann sinnvoll sein, wenn das Projekt eine höhere Maßhaltigkeit erfordert als herkömmlicher Sandguss.
Die Auswahl des Verfahrens sollte sich nicht ausschließlich nach der Materialbezeichnung oder der endgültigen Form des Bauteils richten. MinHe berücksichtigt bei der Auswahl gemeinsam die Werkstoffsorte, die mechanischen Anforderungen, die Wandstärke, die Bearbeitungszugabe, die Toleranzklasse, die Wärmebehandlung, die Oberflächenbeschaffenheit, die Prüfungsanforderungen und die erwartete Stückzahl. Auf diese Weise lässt sich bereits vor Beginn des Werkzeugbaus feststellen, ob das Bauteil im Sandguss-, Feinguss-, Schalenformguss-, Stahlguss-, Eisenguss- oder Aluminiumgussverfahren hergestellt werden sollte.
Wie sich Konstruktionsfaktoren auf Gussfehler auswirken
Das Verständnis des Zusammenhangs zwischen konstruktiven Entscheidungen und häufigen Fehlern ist für jeden Ingenieur, der mit Gussteilen arbeitet, von entscheidender Bedeutung.
| Gestaltungsfaktor | Mögliches Problem bei der Besetzung | Gestaltungsrichtlinien |
| Plötzliche Änderungen der Wandstärke | Schrumpfporosität, Verformung | Achten Sie auf ausgewogene Übergänge zwischen den Abschnitten |
| Scharfe Innenecken | Spannungskonzentration, Rissbildung | Fügen Sie geeignete Verrundungen und Radien hinzu |
| Ungünstiger Anstellwinkel | Schimmelschäden, Kratzspuren auf der Oberfläche | Entwürfe für Anweisungen frühzeitig prüfen |
| Komplexe innere Hohlräume | Kernverschiebung, Reinigungsaufwand | Das Kernlayout nach Möglichkeit vereinfachen |
| Unzureichende Bearbeitungszugabe | Unbearbeitete Funktionsflächen | Bearbeitete Oberflächen klar definieren |
| Unrealistische Toleranzen | Höhere Kosten, instabile Produktion | Getrennte Toleranzen für Guss- und bearbeitete Teile |
Erstellung eines Gussentwurfs zur Begutachtung
Wenn Sie bereit sind, eine Gießerei mit einer DFM-Prüfung (Design for Manufacturing) zu beauftragen oder ein Angebot anzufordern, sparen Sie Zeit und gewährleisten Genauigkeit, wenn Sie ein gut vorbereitetes Paket vorlegen. Ein umfassendes Konstruktionspaket sollte Folgendes enthalten:
- Werkstoffgüte: Oder bestimmte Leistungsanforderungen.
- Gesamtmaße und Gewicht: Um der Gießerei dabei zu helfen, den Material- und Ofenbedarf einzuschätzen.
- Kritische Maße und Toleranzen: Deutlich gekennzeichnet, um sie von den üblichen Gusstoleranzen zu unterscheiden.
- Bearbeitete Oberflächen: Hervorgehoben, um ein korrektes Bearbeitungsmaß zu gewährleisten.
- Anforderungen an die Oberflächenbeschaffenheit: Insbesondere für sichtbare oder Dichtflächen.
- Anforderungen an die Wärmebehandlung: Falls das Bauteil eine spezielle strukturelle Härtung erfordert.
- Prüfvorschriften: Wie beispielsweise zerstörungsfreie Prüfungen oder Druckprüfungen.
- Geschätzte Produktionsmenge: Dies bestimmt die Höhe der Investitionen in Werkzeuge.
- 3D-Modell: Sofern verfügbar, um erweiterte Simulationen und Formflussanalysen zu ermöglichen.
Fazit
Bei der erfolgreichen Konstruktion von Metallgussteilen geht es nicht nur darum, das Bauteil an die Zeichnung anzupassen. Viel wichtiger ist es, die Bauteilstruktur, das Materialverhalten, das Gussverfahren, die Bearbeitungszugabe, die Toleranzanforderungen und die Produktionsmenge aufeinander abzustimmen. Wenn diese Faktoren bereits in einer frühen Phase der Konstruktion berücksichtigt werden, lassen sich Schrumpfungsfehler, Werkzeugwechsel, unbearbeitete Oberflächen, Maßabweichungen und unerwartete Kosten leichter vermeiden.
Bei kundenspezifischen Gussprojekten kann MinHe Zeichnungen für Stahlgussteile und Gusseisenteile prüfen, Aluminiumgussteile, und Sandguss Projekte. Dies hilft dabei, potenzielle Risiken in Bezug auf Wandstärke, Schrumpfung, Bearbeitungszugabe, Toleranzen, Oberflächenanforderungen und Prüfbedarf zu identifizieren. Wenn das Material oder das Gussverfahren noch nicht endgültig festgelegt wurde, kann eine frühzeitige technische Überprüfung dazu beitragen, eine praktikablere Gusslösung auszuwählen, bevor mit dem Werkzeugbau oder der Produktion begonnen wird.