Правильный выбор конструкции металлического отливка является важной основой для производства высококачественных литых деталей. Пригодность конструкции для литья влияет на заполнение расплавом, затвердевание и подачу расплава, извлечение из формы, очистку, последующую механическую обработку и окончательный контроль качества. При реализации проектов по изготовлению отливок на заказ инженерам обычно необходимо оценить, как различные конструктивные факторы влияют на качество и стоимость отливки с учётом размеров детали, сложности конструкции, свойств материала, требований к допускам и объёма производства. В данной статье рассмотрены основные аспекты, которые следует учитывать при проектировании металлических отливок, а также приведены рекомендации по выявлению потенциальных проблем, способных повлиять на стабильность производства, ещё на этапе разработки чертежей.
Ключевые факторы, которые необходимо учитывать при проектировании литья металлов
Согласование функциональных требований к детали с физическими особенностями поведения расплавленного металла представляет собой инженерную задачу. При оценке конструкции отливки следует учитывать, как взаимодействуют следующие параметры, определяя конечный результат производства.
Форма и размер детали
Форма и размер детали, как правило, являются первыми факторами, которые учитываются при проектировании литья металлов, поскольку они напрямую влияют на выбор метода литья. Небольшая деталь сложной формы может подходить для литья по выплавляемым моделям, когда требуется более точное воспроизведение деталей и высокое качество поверхности, в то время как для более крупных или тяжелых деталей зачастую целесообразнее использовать литье в песчаные формы, поскольку этот процесс обеспечивает большую гибкость в отношении размеров и веса отливок.
Важную роль играет также сложность формы. Глубокие углубления, тонкие стенки, внутренние отверстия или нестандартные конструкции могут потребовать использования стержней, специальной конструкции формы или дополнительной механической обработки после литья. При изготовлении металлических отливок на заказ литейное предприятие обычно сначала изучает чертеж, чтобы определить, подходят ли форма и размер детали для литья в песчаные формы, литья по выплавляемым моделям, литья в оболочечные формы или другого подходящего процесса. Поэтому форма и размер являются одними из важнейших факторов проектирования перед началом производства.
Толщина стенки
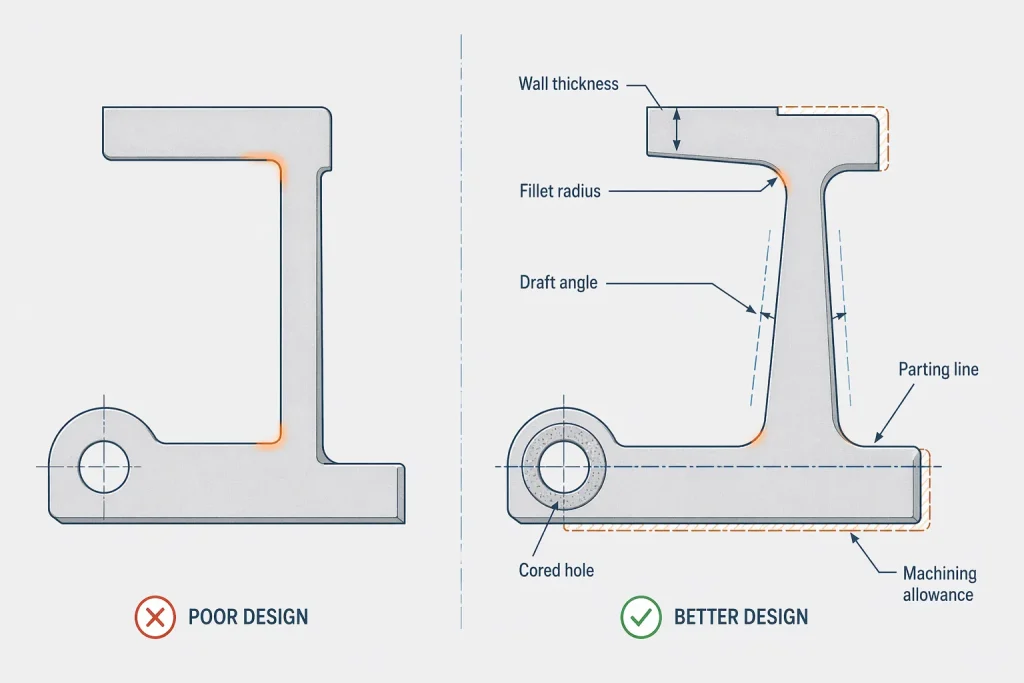
Равномерность толщины стенок, пожалуй, является наиболее важным фактором для получения прочного отливка без дефектов. Когда металл остывает, он даёт усадку; если какая-либо область значительно толще окружающих участков, она дольше останется в расплавленном состоянии и будет действовать как тепловой центр, притягивая металл из более тонких, уже затвердевших участков. Это приводит к появлению усадочной пористости или внутренних пустот.
По возможности избегайте резких переходов между толстыми и тонкими участками. Если толстый участок необходим с функциональной точки зрения для обеспечения прочности, старайтесь сделать переход плавным. Помните, что увеличение толщины не всегда приводит к повышению прочности детали; во многих случаях это приводит к образованию более слабой, пористой структуры. Равномерная толщина стенок способствует формированию предсказуемой картины затвердевания.
Филеты и радиусы
Острые внутренние углы являются концентраторами напряжений. При затвердевании расплавленного металла силы усадки направляются именно на эти углы, что зачастую приводит к образованию горячих разрывов или трещин. Кроме того, острые углы нарушают плавный поток расплавленного металла, создавая вихри и турбулентность, которые могут смывать песчинки или удерживать газ.
Использование в конструкции широких фасок и больших радиусов способствует плавному переходу как для потока металла, так и для напряжений, возникающих при затвердевании. Однако здесь необходимо соблюдать баланс: чрезмерно большие радиусы могут непреднамеренно привести к появлению локальных участков с увеличенной толщиной. Следует выбирать радиус, достаточный для снижения напряжений, но не приводящий к ненужному увеличению объема геометрии.
Угол наклона
Углы наклона имеют решающее значение для обеспечения возможности извлечения заготовки или отливки из формы без повреждения стенок формы. Конструкция без надлежащего угла наклона неизбежно приведет к задержке при извлечении, появлению дефектов поверхности или даже разрушению формы в процессе извлечения.
Величина необходимого уклона определяется технологией литья, высотой вертикальных поверхностей и требуемым качеством поверхности. Более глубокие или сложные углубления, как правило, требуют больших углов наклона. Учитывая эти углы при проектировании с самого начала, можно избежать необходимости последующего ремонта поверхности после литья или чрезмерной механической обработки для устранения следов от трения.
Линия разъединения
Линия разъема, где соединяются две половины формы, является неизбежным элементом процесса литья. Её расположение влияет на всё: от удаления облоя (излишков металла) до конечной точности размеров и внешнего вида поверхности детали.
На этапе проектирования необходимо определить, где будет проходить эта линия. В идеале она должна располагаться так, чтобы как можно меньше мешать важным поверхностям или сложным функциональным формам. Неудачно расположенная линия разъема может значительно затруднить изготовление пресс-формы и усложнить последующие операции по очистке и шлифованию.
Отверстия и внутренние полости
Внутренняя геометрия создается с помощью сердечников. Хотя сердечники обеспечивают невероятную гибкость проектирования — позволяя создавать каналы охлаждения и конструкции, снижающие вес, — они также усложняют процесс. Каждый сердечник должен быть закреплён, снабжён вентиляционными отверстиями и надёжно зафиксирован в пресс-форме, чтобы предотвратить его смещение под давлением расплавленного металла.
Сложные конфигурации сердечников увеличивают время, необходимое для очистки, удаления песка из сердечника и окончательного контроля. В некоторых случаях более эффективно отлить цельную деталь, а внутреннее отверстие или канал обработать на станке после литья, особенно если речь идет о высокоточных отверстиях или резьбе, выходящих за пределы типичных диапазонов допусков литья.
Припуск на усадку
Каждый металлический сплав ведет себя по-своему при переходе из жидкого состояния в твердое. По мере охлаждения металл сжимается. Инженеры-конструкторы должны учитывать эту объемную усадку, величина которой зависит от конкретной марки используемого материала.
Если не учитывать усадку, готовое изделие может оказаться меньше требуемых размеров или иметь внутренние пустоты. В процессе литья эта проблема решается за счет проектирования каналов подачи и литниковых стволов — резервуаров с расплавленным металлом, которые восполняют усадку детали. Ваша конструкция должна предусматривать наличие этих каналов, обеспечивая поступление расплавленного металла в критические зоны детали в процессе её остывания.
Припуск на обработку
Литье редко является заключительным этапом изготовления прецизионных деталей. Большинство деталей требуют последующей механической обработки определенных поверхностей, таких как монтажные плоскости, седла подшипников или уплотнительные зоны. В конструкции необходимо четко различать поверхности «в состоянии после литья» и «обработанные».
Если припуск на обработку будет недостаточным, инструмент может не справиться с «зачисткой» поверхности. И наоборот, избыточный припуск приводит к ненужному увеличению веса, повышению затрат на материал и вынуждает инструмент резать глубже, что может привести к обнажению более пористого материала, расположенного ближе к центру отливки.
Требования к допуску
Распространенным заблуждением является применение допусков, характерных для обработки на станках с ЧПУ, к литым деталям. Допуски при литье определяются стабильностью формы и особенностями охлаждения металла; по своей природе они шире, чем допуски, достигаемые при субтрактивном производстве.
Для критических размеров следует проектировать деталь с запасом материала (припуском на механическую обработку), чтобы обеспечить соблюдение жестких допусков путем последующей механической обработки. Для стандартных конструктивных элементов следует использовать реалистичные допуски на литье. Требование точности уровня ЧПУ для каждого размера литой детали приведет к экспоненциальному росту затрат на изготовление инструментов, контроль качества и увеличению количества брака.
Материал и процесс литья
Выбор материала и метода литья тесно связаны между собой. К распространенным методам литья металлов относятся литье в песчаные формы, литье по выплавляемым моделям, литье в оболочечные формы, гравитационное литье и литье под давлением. Каждый из этих методов имеет свои преимущества с точки зрения размеров деталей, толщины стенок, качества поверхности, контроля размеров, стоимости инструментов и объемов производства.
В компании MinHe проекты литья на заказ могут рассматриваться с учетом различных технологических маршрутов, включая литье в песчаные формы, литье по выплавляемым моделям, литье в оболочечные формы, литье из стали, литье из чугуна и литье из алюминия. Например, литье в песчаные формы зачастую более подходит для средних, крупных или тяжелых отливок, тогда как литье по выплавляемым моделям может рассматриваться для небольших деталей со сложной геометрией и повышенными требованиями к качеству поверхности. Литье в оболочковые формы может быть целесообразно, когда проекту требуется более высокая стабильность размеров, чем при традиционном литье в песчаные формы.
Выбор технологии не должен основываться исключительно на названии материала или конечной форме детали. Компания MinHe комплексно анализирует марку материала, механические требования, толщину стенок, припуск на механическую обработку, уровень допуска, термообработку, качество поверхности, требования к контролю качества и предполагаемый объем производства. Это помогает определить, какой способ литья следует использовать для изготовления детали — литье в песчаные формы, литье по выплавляемым моделям, литье в оболочечные формы, литье стали, литье чугуна или литье алюминия — еще до начала изготовления инструментов.
Как факторы проектирования влияют на дефекты литья
Понимание взаимосвязи между конструктивными решениями и типичными дефектами имеет решающее значение для любого инженера, работающего с литыми деталями.
| Проектный коэффициент | Возможная проблема с кастингом | Направление дизайна |
| Резкие изменения толщины стенки | Пористость в результате усадки, деформация | Соблюдайте сбалансированность переходов между разделами |
| Острые внутренние углы | Концентрация напряжений, растрескивание | Добавьте соответствующие скругления и радиусы |
| Неудачный угол наклона | Повреждения от плесени, следы от трения по поверхности | Своевременно рассматривайте проекты руководящих указаний |
| Сложные внутренние полости | Сдвиг ядра, сложность очистки | По возможности упростите расположение основных компонентов |
| Недостаточный припуск на обработку | Незавершенные функциональные поверхности | Чётко определите обработанные поверхности |
| Нереалистичные допуски | Более высокая стоимость, нестабильное производство | Отдельные допуски для литых и обработанных деталей |
Подготовка проекта литья к экспертизе
Когда вы будете готовы обратиться в литейное предприятие для проведения экспертизы DFM (проектирование с учетом технологичности) или запросить коммерческое предложение, наличие тщательно подготовленного пакета документов позволит сэкономить время и обеспечит точность. Полный пакет проектной документации должен включать:
- Марка материала: Или конкретные требования к эксплуатационным характеристикам.
- Общие размеры и вес: Чтобы помочь литейному производству определить потребности в материалах и печах.
- Критические размеры и допуски: Четко обозначены для того, чтобы отличать их от стандартных допусков литья.
- Обработанные поверхности: Выделено для обеспечения правильного припуска на обработку.
- Требования к качеству поверхности: Особенно для видимых или уплотняющих поверхностей.
- Требования к термической обработке: Если деталь требует специальной структурного закаливания.
- Требования к проверке: Например, неразрушающий контроль или испытания под давлением.
- Предполагаемый объем производства: От этого зависит уровень инвестиций в инструментарий.
- 3D-модель: При наличии — для проведения углубленного моделирования и анализа потока материала в пресс-форме.
Заключение
Успешное проектирование литья металлов заключается не только в том, чтобы деталь соответствовала чертежу. Гораздо важнее обеспечить согласованность структуры детали, свойств материала, метода литья, припуска на механическую обработку, требований к допускам и объёма производства. Если эти факторы учитываются на ранних этапах проектирования, становится проще снизить количество дефектов, связанных с усадкой, сократить количество изменений в инструментах, уменьшить количество необработанных поверхностей, снизить отклонения в размерах и избежать непредвиденных затрат.
В рамках проектов по изготовлению отливок на заказ компания MinHe может провести экспертизу чертежей стальных отливок, чугунных деталей, алюминиевые отливки, и литье в песчаные формы проектов. Это помогает выявить потенциальные риски, связанные с толщиной стенок, усадкой, припуском на механическую обработку, допусками, требованиями к поверхности и необходимостью проведения контроля качества. Если выбор материала или способа литья ещё не определён, своевременная инженерная экспертиза поможет выбрать более практичное решение по литью до начала изготовления инструментов или запуска производства.