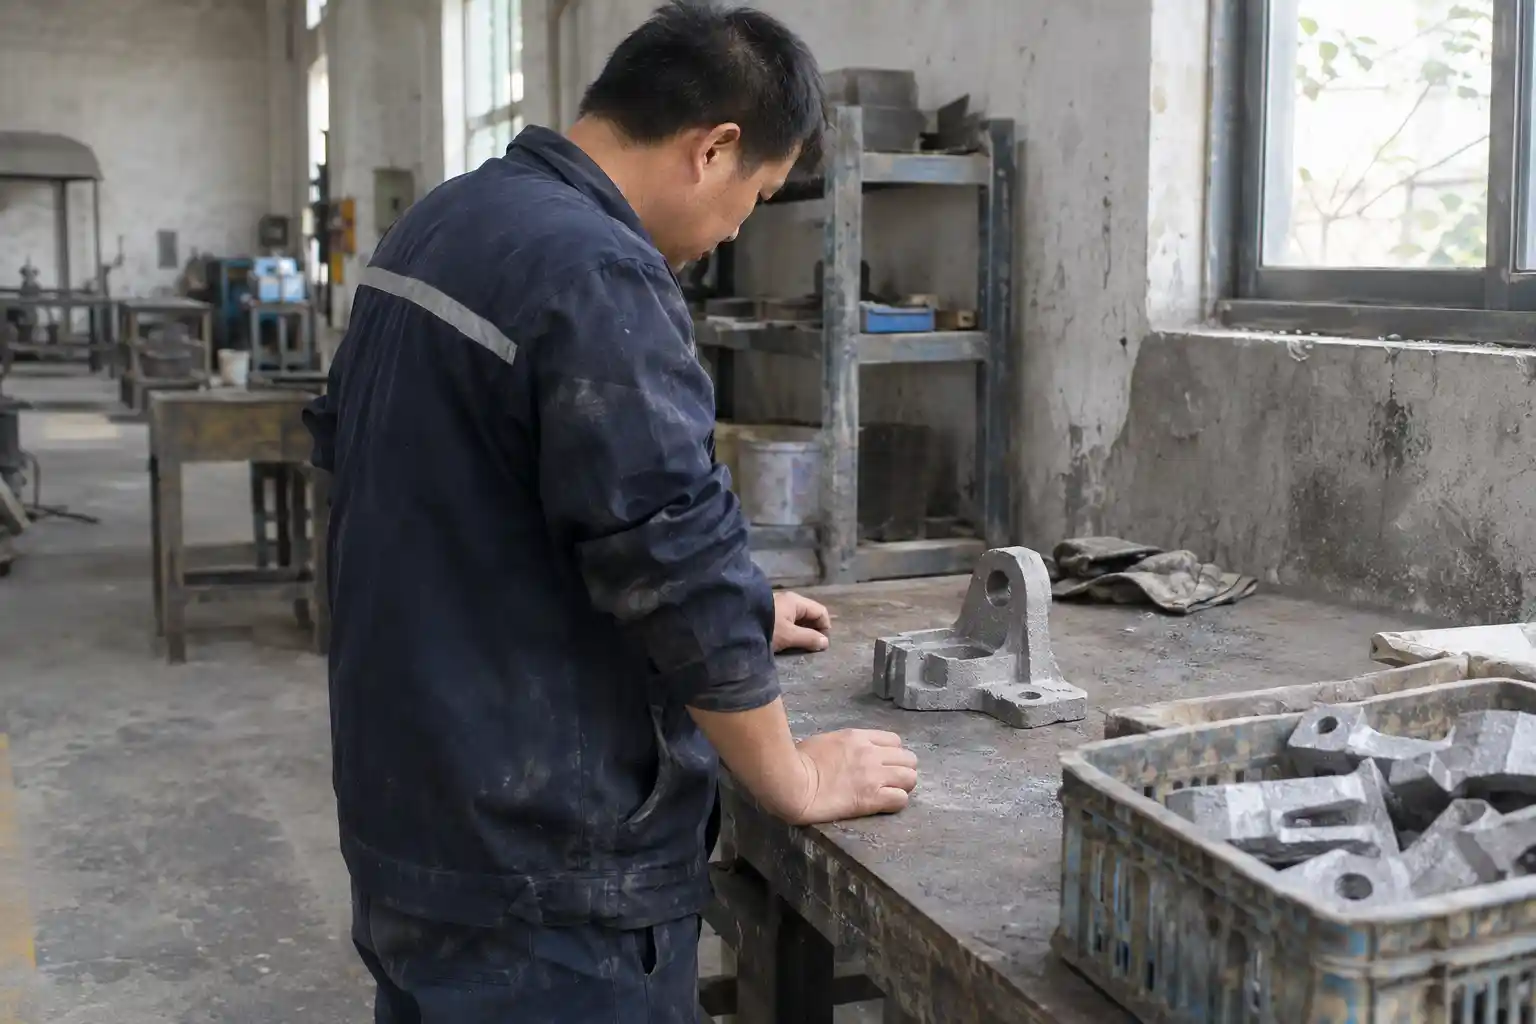
Литейная оснастка является основой литья металлов. Литье металлов — это процесс, при котором расплавленный металл заливается в полость формы, а затем охлаждается и затвердевает, в результате чего получается деталь требуемой формы. Грамотно разработанный план изготовления оснастки позволяет эффективно снизить риски, связанные с пробным производством, и является ключевым фактором, способствующим плавному переходу проекта от создания прототипов к серийному производству.
Компания MinHe — ведущий производитель металлоизделий в Китае, специализирующийся на изготовлении металлических деталей по индивидуальному заказу. Литейное производство MinHe в основном использует три метода литья: литье под низким давлением, гравитационное литье и литье в песчаные формы. Продукция компании охватывает широкий спектр материалов, включая алюминий, чугун, сталь и медь. Различные материалы и технологии литья требуют разных конструкций пресс-форм, поэтому компания MinHe оценивает каждый проект пресс-формы на основе чертежей, объема производства и стандартов качества, чтобы определить его пригодность для пробного литья, механической обработки и серийного производства.
Что такое литейная форма?
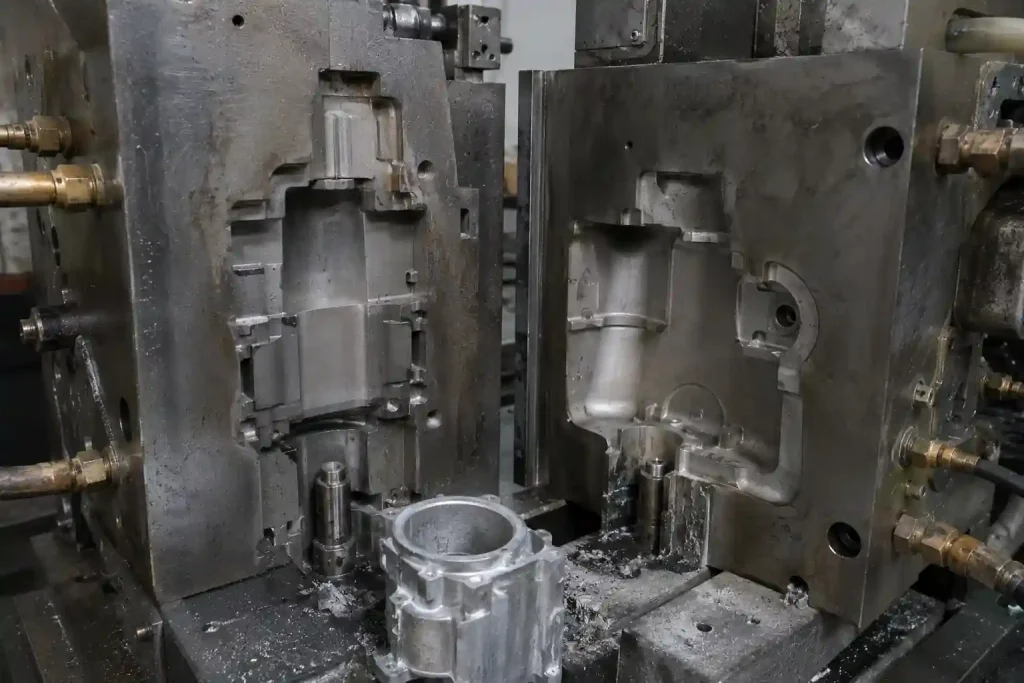
Литейная форма — это инструмент, предназначенный для удержания расплавленного металла и придания изделию нужной формы в процессе литья. После того как расплавленный металл поступает в полость формы, он заполняет пространство, ограниченное формой, охлаждается и затвердевает.
Под литейной формой обычно понимается корпус формы, непосредственно формирующий отливку. Термин «литейное оборудование» имеет более широкое значение. Помимо самой формы, он может также включать модели, коробки для стержней, литниковые каналы, подводы, вентиляционные, охлаждающие, позиционирующие и выталкивающие устройства.
Литейные формы могут иметь различные виды, такие как одноразовые формы, постоянные формы, песчаные формы, металлические формы, цельные формы и многокомпонентные формы. Выбор конкретного типа формы обычно зависит от процесса литья, конструкции детали и объема производства.
Виды литейного оборудования для различных процессов литья
В различных процессах литья используются разные типы форм и инструментов в зависимости от материала формы, конструкции детали и объема производства.
Литье в песчаные формы
При литье в песчаные формы для формирования отлива обычно используются модели, коробки для стержней и песчаные формы. Этот метод подходит для изготовления крупных деталей, мелкосерийного производства или отливок со сложной внутренней полостью.
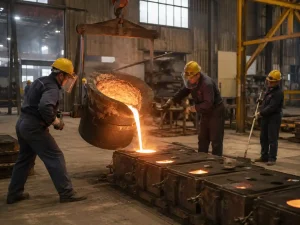
К типичным литейным инструментам относятся:
- Модель: Определяет форму отливки внутри песчаной формы и служит основой для изготовления инструментов для песчаного литья.
- Коробочка для изготовления песчаных сердечников: служит для изготовления песчаных сердечников и влияет на формирование внутренних полостей, каналов и стабильность толщины стенок.
- Формовочная пластина: фиксирует выкройку и повышает эффективность формования, а также обеспечивает стабильность результатов.
- Песчаная форма: удерживает расплавленный металл и определяет форму отливки, влияя на состояние поверхности и точность размеров.
- Система затворов и литников: регулирует поток металла и его подачу, что влияет на усадку, образование холодных швов и полноту заполнения.
Литье по выплавляемым моделям
Литье по выплавляемым моделям обычно начинается с изготовления восковых моделей с помощью формы для литья воска, после чего следуют формирование оболочки, удаление воска и заливка.
К типичным литейным инструментам относятся:
- Форма для литья воска: определяет однородность восковой модели и играет важную роль в обеспечении стабильного серийного производства.
- Восковая модель: точно воспроизводит геометрию готового отливка и определяет детали формы и точность размеров.
- Сборка восковых моделей: включает в себя размещение нескольких восковых моделей и системы литников, что влияет на схему заливки и последующую очистку.
- Система затворов: регулирует путь поступления расплавленного металла в корпус и влияет на процесс наполнения и контроль дефектов.
- Вспомогательное оборудование для изготовления оболочек: способствует точному позиционированию восковой модели и обеспечению устойчивости оболочки, что снижает вариации в партии.
Литье под действием силы тяжести
При гравитационном литье обычно используются металлические формы; этот метод часто применяется для производства деталей из алюминиевых сплавов в средних и малых сериях, таких как кронштейны, торцевые крышки, корпуса, крышки и фланцы.
К типичным литейным инструментам относятся:
- Металлическая форма: обеспечивает возможность повторяемого формования и влияет на стабильность размеров и качество поверхности.
- Формовая полость: определяет форму, профиль и основные размеры отливки.
- Металлический или песчаный сердечник: используется для формирования внутренних отверстий, полостей или сложных локальных структур.
- Вентиляционная конструкция: обеспечивает отвод воздуха и газа из полости, снижая риск образования газовой пористости и неполного заполнения.
- Конструкция выталкивателя: влияет на стабильность извлечения изделия из формы; ненадлежащая конструкция может привести к деформации изделия или появлению следов от выталкивателя.
Литье под низким давлением
При литье под низким давлением обычно используется металлическая форма, а расплавленный металл подается в полость снизу под контролируемым низким давлением. При использовании данного типа оборудования основное внимание уделяется стабильному заполнению, подаче, вентиляции и регулированию температуры формы.
К типичным литейным инструментам относятся:
- Металлическая форма: придаёт изделию форму и определяет его основную конструкцию, а также влияет на стабильность качества партии.
- Соединительный патрубок: соединяет канал подачи расплава с входом в форму и влияет на стабильность заполнения.
- Конструкция литникового канала: определяет, где расплавленный металл поступает в полость формы и как он течет.
- Система вентиляции: снижает риск образования воздушных пузырей и газовой пористости, особенно в герметичных деталях.
- Охлаждающие каналы: позволяют контролировать последовательность затвердевания и появление «горячих точек», что влияет на усадку, деформацию и срок службы формы.
- Конструкция выталкивателя: способствует плавному извлечению отливки и снижает риск деформации или локальных повреждений.
Литье под высоким давлением
Литье под высоким давлением осуществляется с использованием сложной литейной формы и подходит для производства крупносерийных, тонкостенных и сложных деталей.
К типичным литейным инструментам относятся:
- Неподвижная и подвижная матрицы: формируют основную конструкцию матрицы и определяют способ раскрытия пресс-формы и положение линии разъема.
- Форма: определяет форму отливки, основные размеры и локальные детали.
- Слайды: Формирование боковых отверстий, подрезов или сложных внешних элементов.
- Выталкивающие штифты: выталкивают отливку из формы; расположение штифтов влияет на внешний вид изделия и риск его деформации.
- Система направляющих и заслонок: регулирует направление движения металла, его скорость и траекторию заполнения.
- Сливы и вентиляционные пазы: обеспечивают отвод воздуха и сбор холодного металла в передней части потока, что снижает газовую пористость и риск образования холодных сварных швов.
- Охлаждающие каналы: обеспечивают регулирование температуры пресс-формы, сокращают время цикла и повышают стабильность размеров.
Функции литейного оборудования
Литейная форма не только придает детали нужную форму. Она также влияет на размеры, качество поверхности, контроль дефектов, припуск на механическую обработку и стабильность серийного производства.
Контроль размеров
Металл дает усадку при затвердевании и охлаждении. При проектировании пресс-формы необходимо учитывать коэффициент усадки, склонность к деформации, угол наклона и припуск на механическую обработку.
Если компенсация недостаточна, в отливке могут возникнуть отклонения в расположении отверстий, неравномерная толщина стенок, низкая плоскостность или нестабильность критических размеров.
Качество поверхности
Материал формы, поверхность полости, качество песчаной формы, линия разъема, положение выталкивающих штифтов и способ извлечения изделия из формы — все эти факторы влияют на состояние поверхности отливки.
Если форма изношена или за ней не ухаживают должным образом, на отливке могут наблюдаться шероховатые поверхности, повышенное количество облоя, заметные следы извлечения из формы или локальные дефекты поверхности.
Контроль дефектов
Конструкция литникового канала, литника, вентиляционных каналов и систем охлаждения влияет на течение расплава и последовательность затвердевания. Некачественная вентиляция может повысить риск образования газовой пористости. Недостаточная подача металла может привести к образованию усадочных полостей или усадочной пористости. Неоптимальные траектории течения могут увеличить количество холодных швов и привести к неполному заполнению.
В случае алюминиевых корпусов, корпусов насосов и деталей, удерживающих давление, эти дефекты могут проявиться только после обработки на станках с ЧПУ, проверки герметичности или сборки.
Припуск на обработку
Многие промышленные отливки требуют обработки с ЧПУ на критически важных поверхностях, отверстиях, резьбе и ориентирах для сборки. На этапе проектирования пресс-формы необходимо определить зоны обработки, припуски на обработку и ориентиры для необработанной отливки.
Если припуск на механическую обработку недостаточен, необработанное литье может выглядеть приемлемо, но при этом не соответствовать конечным требованиям к размерам или сборке.
Стабильность партии
При серийном производстве состояние формы влияет на размеры заготовки, качество поверхности и вариации дефектов. Износ формы, забитые вентиляционные отверстия, неравномерное охлаждение или изменения в конструкции выталкивателя — все это может приводить к различиям между партиями продукции.
В рамках долгосрочных производственных проектов, как правило, необходимо учитывать вопросы технического обслуживания пресс-форм, их регулярного осмотра, а также планировать необходимые ремонтные работы.
От чего зависит стоимость литейного оборудования?
Стоимость литейного инструмента не является фиксированной. Обычно она зависит от технологии литья, конструкции детали, материала формы, объема производства, требований к контролю качества, а также от количества циклов пробного литья и доработок.
Сравнивая коммерческие предложения, покупатели должны учитывать не только первоначальные затраты на изготовление инструментов. Им также необходимо оценить, подходит ли план изготовления инструментов для стабильного производства.
Процесс литья
Различные методы литья сопряжены с разными затратами на инструмент. Модели для песчаного литья, как правило, стоят дешевле и подходят для мелкосерийного производства или изготовления крупногабаритных деталей. Металлические формы для гравитационного литья и литья под низким давлением обходятся дороже, но обычно обеспечивают лучшую повторяемость размеров и стабильность производства.
Формы для литья под высоким давлением, как правило, являются самыми дорогостоящими и лучше всего подходят для производства крупных партий тонкостенных и сложных деталей.
Размер детали
Чем больше деталь, тем, как правило, больше становится форма. Это повышает требования к материалу формы, оборудованию для механической обработки и времени изготовления.
Крупногабаритные отливки могут также потребовать более сложных операций по подъему, установке и подготовке к пробному производству.
Структурная сложность
Глубокие полости, тонкие стенки, подрезы, сложные ребра и множество линий разъема — все это усложняет проектирование и изготовление пресс-форм.
Чем сложнее конструкция, тем выше вероятность необходимости пробных настроек и доработки пресс-формы.
Внутренние полости и сердечники
Если отливка имеет внутренние каналы, отверстия или сложные полости, обычно требуются коробки для сердечников и песчаные сердечники.
Чем больше песчаных форм, тем сложнее становится их позиционирование и тем выше риск смещения форм и отклонений в размерах. Это может привести к увеличению затрат на изготовление инструментов, а также к затруднениям при проверочном тестировании и контроле качества.
Материал формы
Деревянные формы, формы из смолы, алюминиевые формы, чугунные формы, стальные формы и формы из инструментальной стали различаются по стоимости, сроку службы и гибкости при модификации.
Для проектов с небольшими объёмами производства, возможно, более подходящими будут менее дорогие и более легко модифицируемые материалы для изготовления инструментов. Проекты с большими объёмами производства, как правило, требуют использования более прочных металлических форм или форм для литья под давлением.
Объем производства
Планируемый объем производства влияет на уровень инвестиций в инструментальное оборудование. В проектах с небольшими объемами производства основное внимание уделяется первоначальным затратам на инструментальное оборудование, тогда как в проектах с большими объемами производства больше внимания уделяется сроку службы пресс-форм, эффективности производства, затратам на техническое обслуживание и долгосрочной стабильности.
Если для проекта предусмотрен долгосрочный план поставок, необходимо на раннем этапе оценить срок службы пресс-формы и затраты на техническое обслуживание.
Тестирование и модификация
После изготовления пресс-формы, как правило, требуется пробное производство. Пробные образцы необходимо проверить на соответствие размерам, качество поверхности, припуски на механическую обработку и наличие дефектов.
Для герметичных деталей или деталей, удерживающих давление, может также потребоваться проверка на герметичность, испытание под давлением или другие виды контроля. Если после пробного производства будут обнаружены отклонения в размерах, усадочная пористость, газовая пористость, холодные швы или недостаточный припуск на механическую обработку, может потребоваться доработка пресс-формы.
Заключение
Значение литейного оборудования часто становится очевидным только после пробного производства. Когда чертеж преобразуется в форму, модель или коробку для стержней, такие факторы, как припуск на усадку, линии разъема, расположение стержней, вентиляция и зоны механической обработки, уже заложены в производственный план. Если эти детали не будут тщательно проанализированы на начальном этапе, возможности позднейшей модификации формы и корректировки технологического процесса могут оказаться ограниченными.
По мере роста числа проектов по литью на заказ изготовление литейного инструмента больше не ограничивается традиционным изготовлением форм. Модели, напечатанные на 3D-принтере, быстрые прототипы, регулируемые мягкие формы, оптимизированное охлаждение в металлических формах, а также приспособления для механической обработки или контроля играют всё более важную роль в переходе от прототипирования к серийному производству.
В компании MinHe оценка инструментального оборудования обычно проводится одновременно с выбором технологического процесса: литья под низким давлением, гравитационного литья и литья в песчаные формы. Окончательный план инструментального оборудования должен обеспечивать формирование отливок, послелитейную механическую обработку и объём производства, а не рассматриваться лишь как отдельное ценовое предложение на форму.