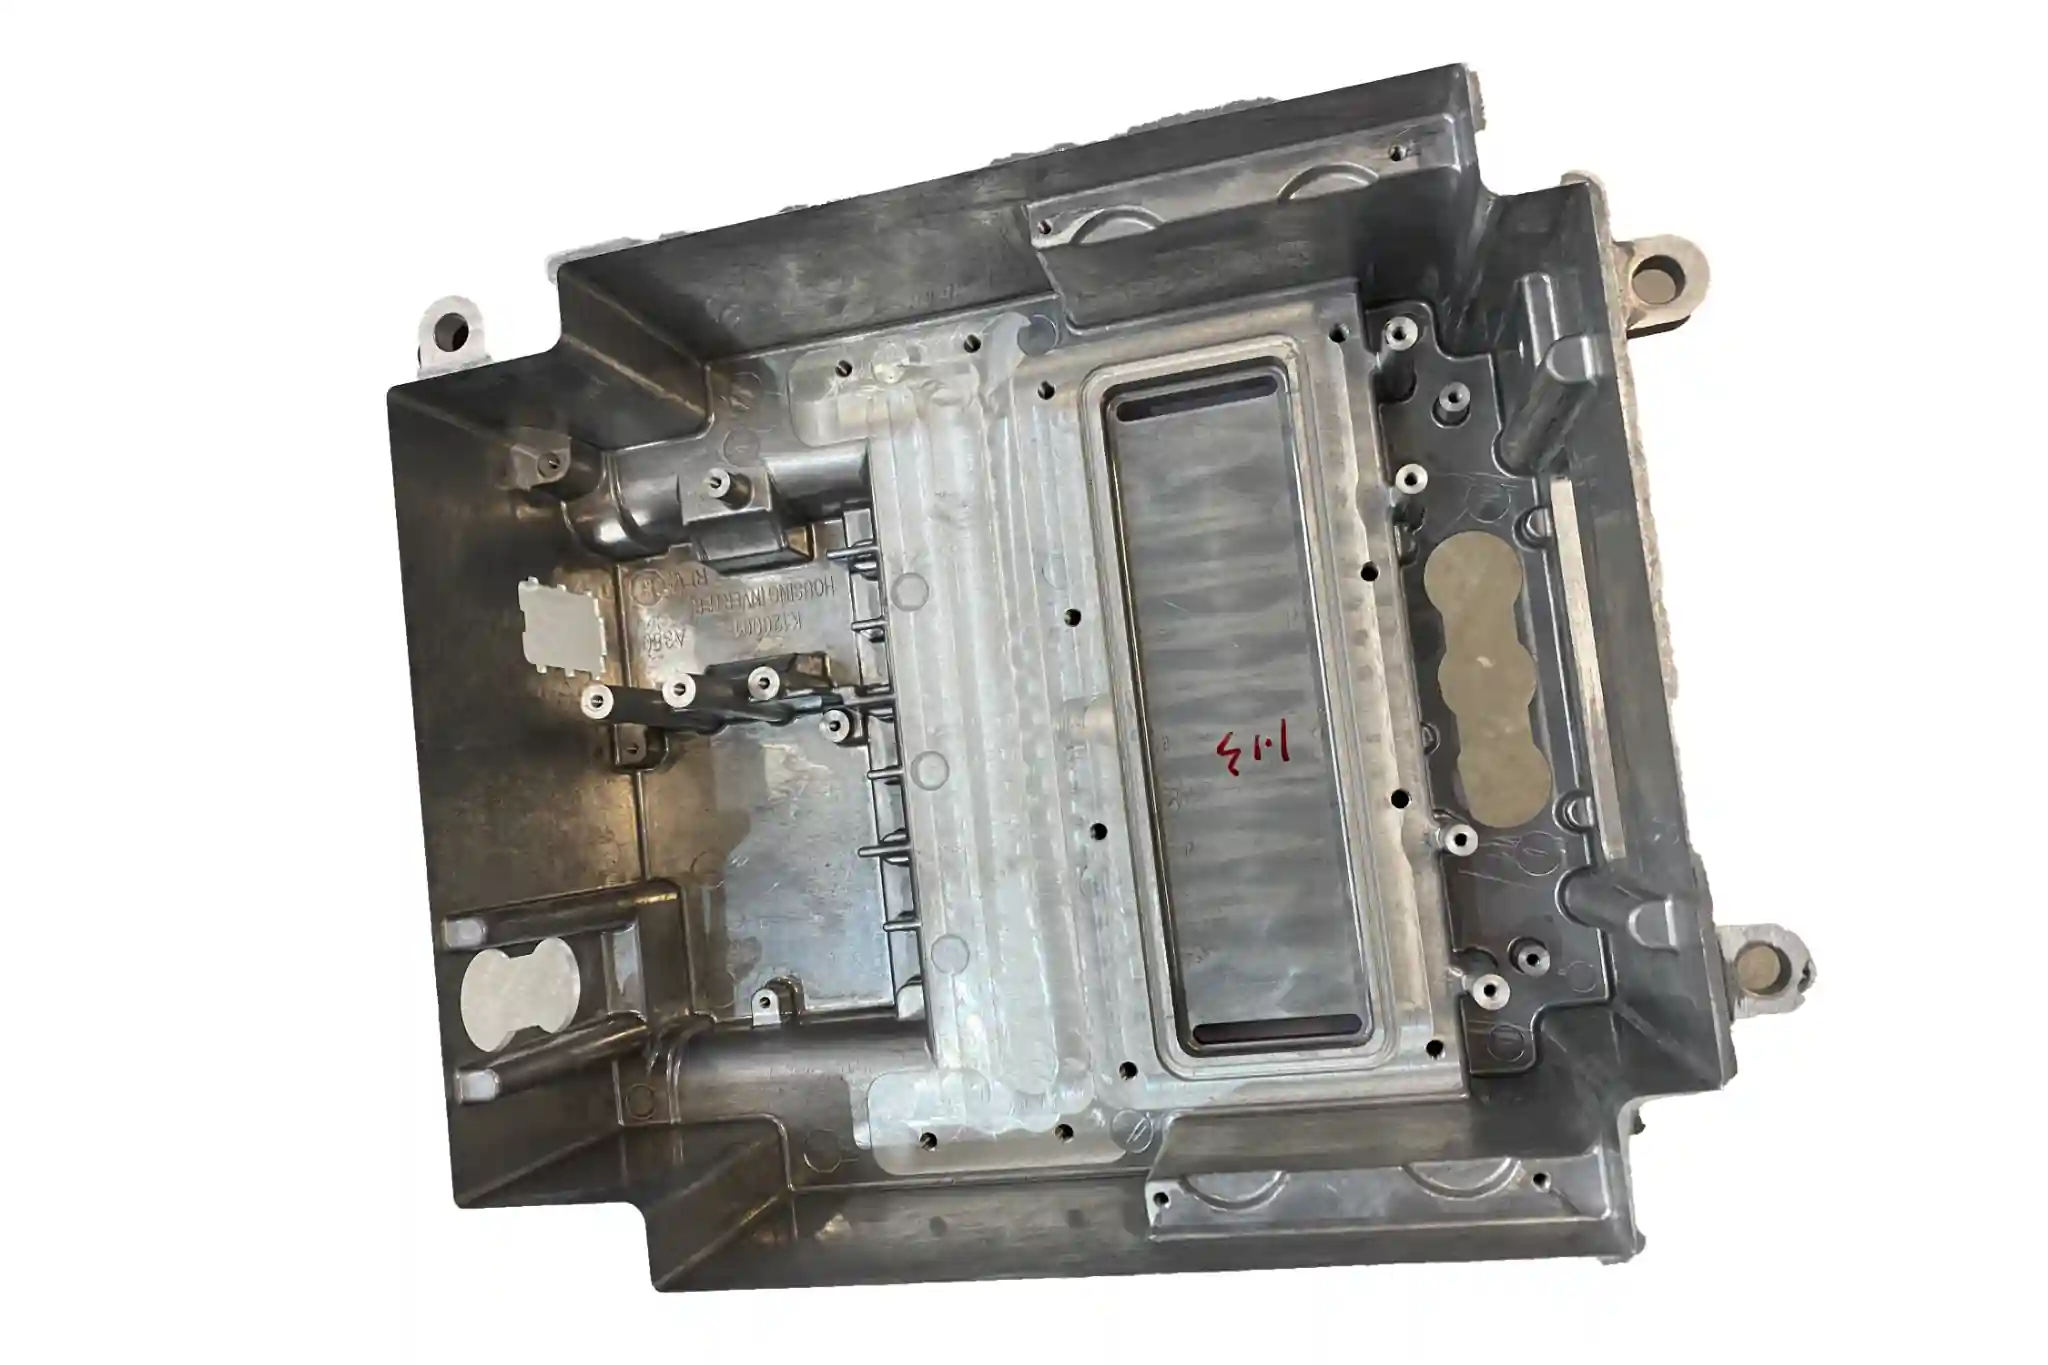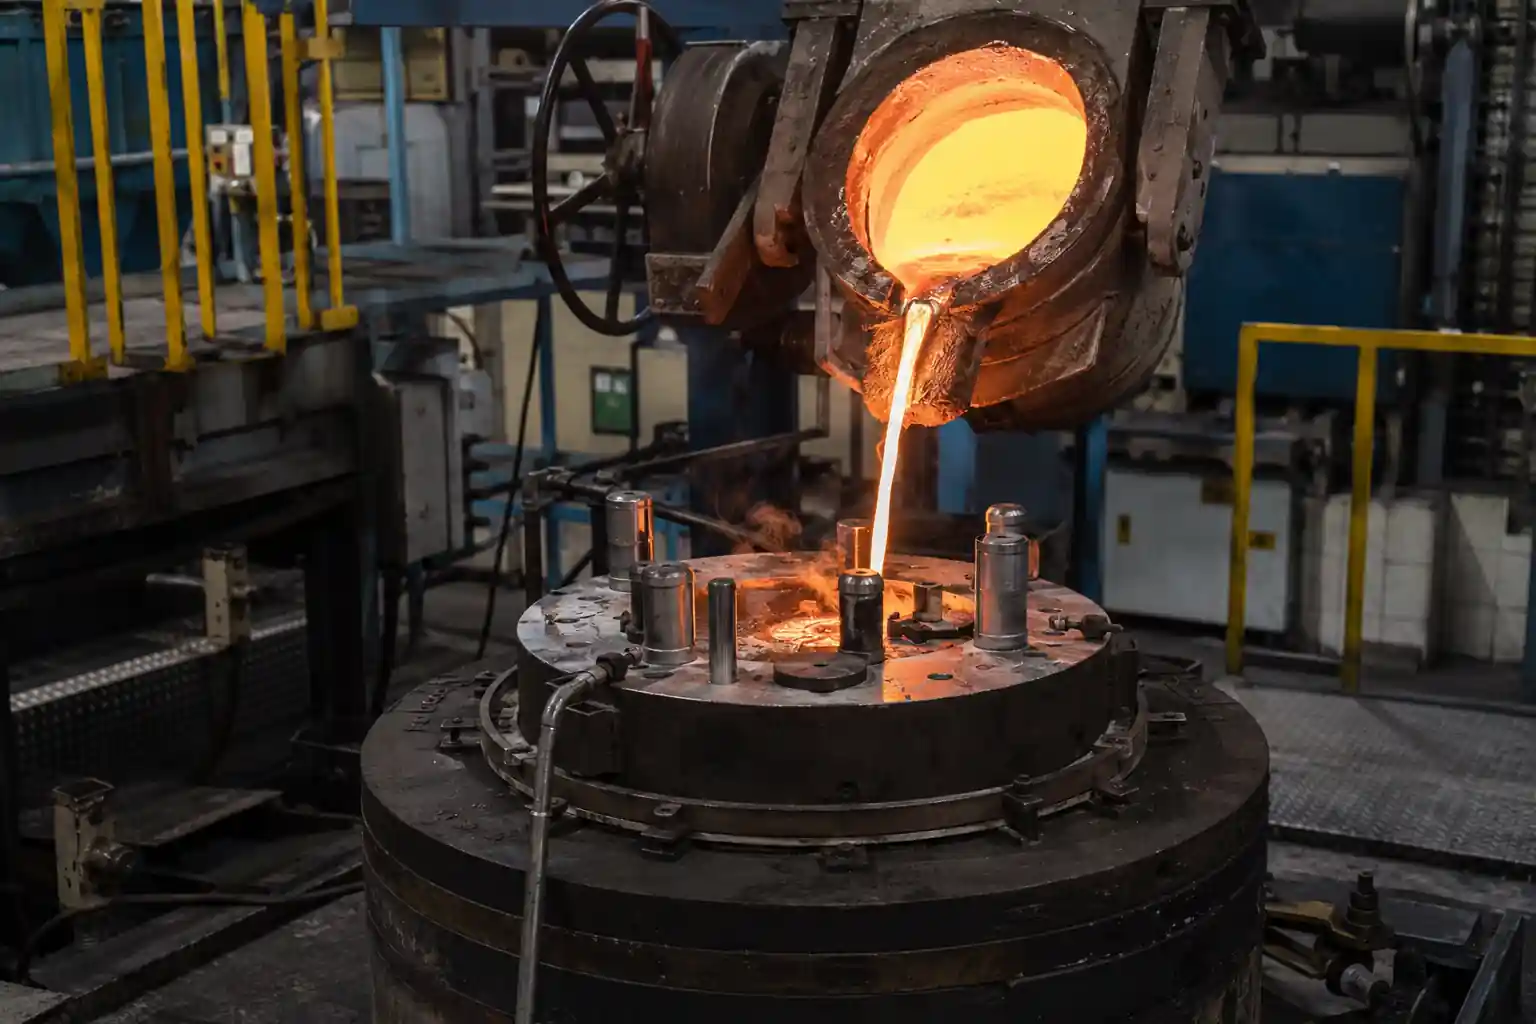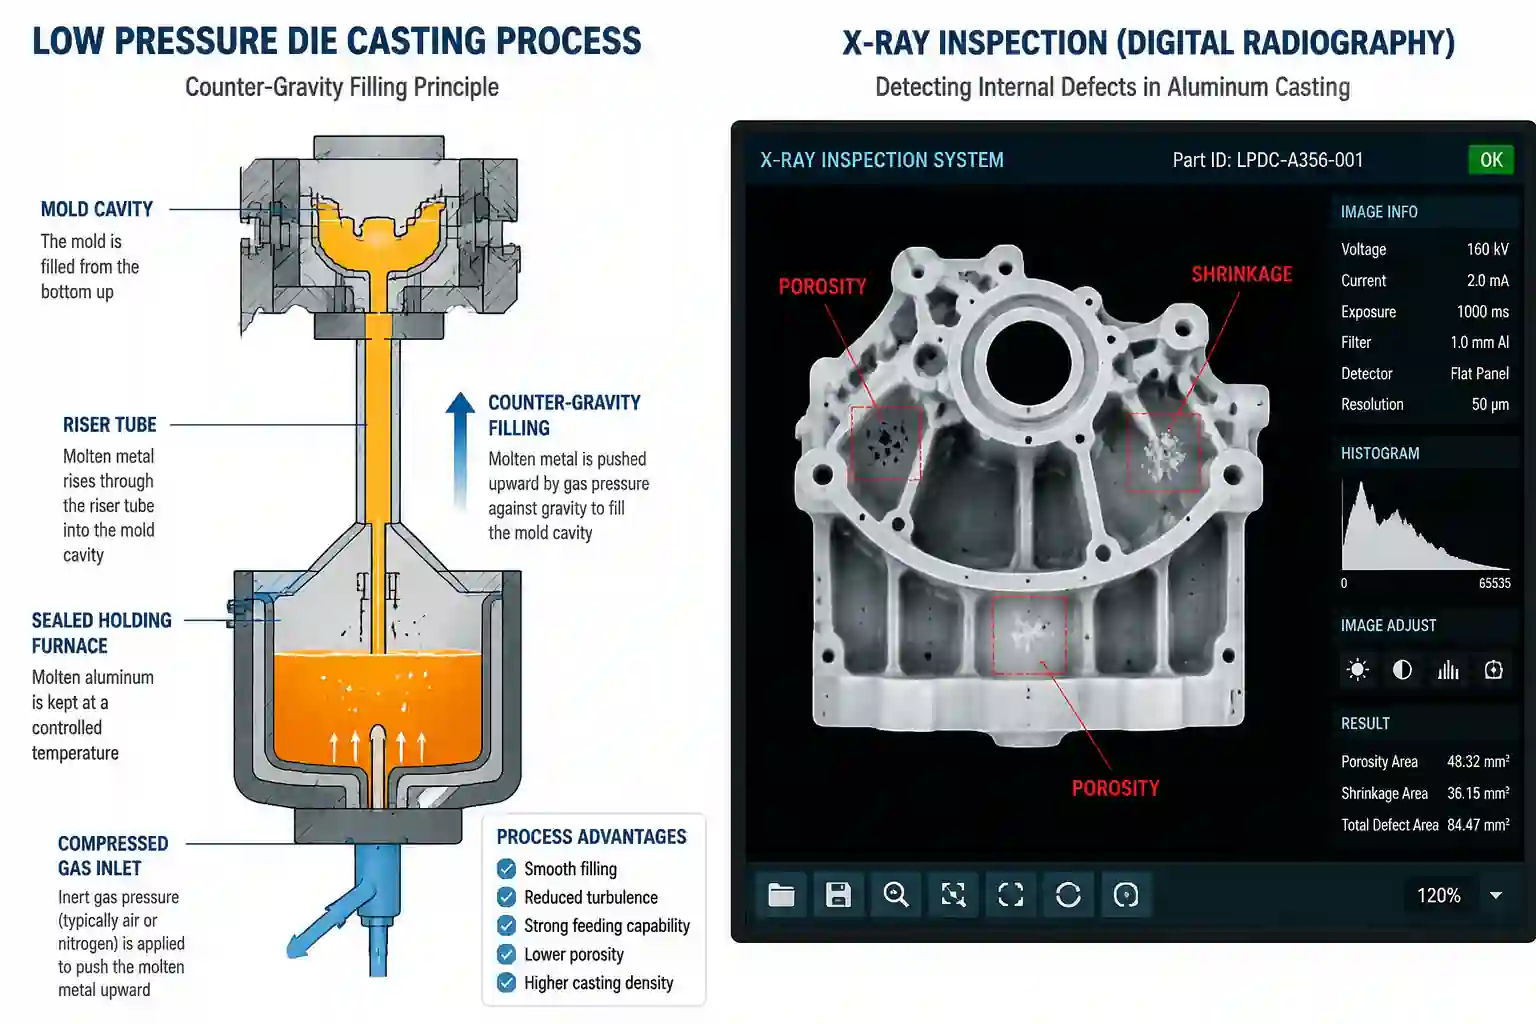


В течение литье под высоким давлением (HPDC) При литье алюминиевых, цинковых или магниевых сплавов свежеотлитые детали часто выходят из формы с тонким ободком излишнего металла вдоль линии разъема. Этот материал называется литниковым облоем. Обломок является неотъемлемым побочным продуктом процессов литья под высоким давлением. В типичных производственных условиях незначительный обломок, тонкий как бумага, считается нормальным явлением, устраняемым в ходе стандартной вторичной очистки, а не дефектом, ведущим к браку. Однако когда обломок становится чрезмерно толстым или обширным, это, как правило, указывает на проблемы с выравниванием формы, усилием зажима станка или контролем технологических параметров.
Как формируются Flash-формы
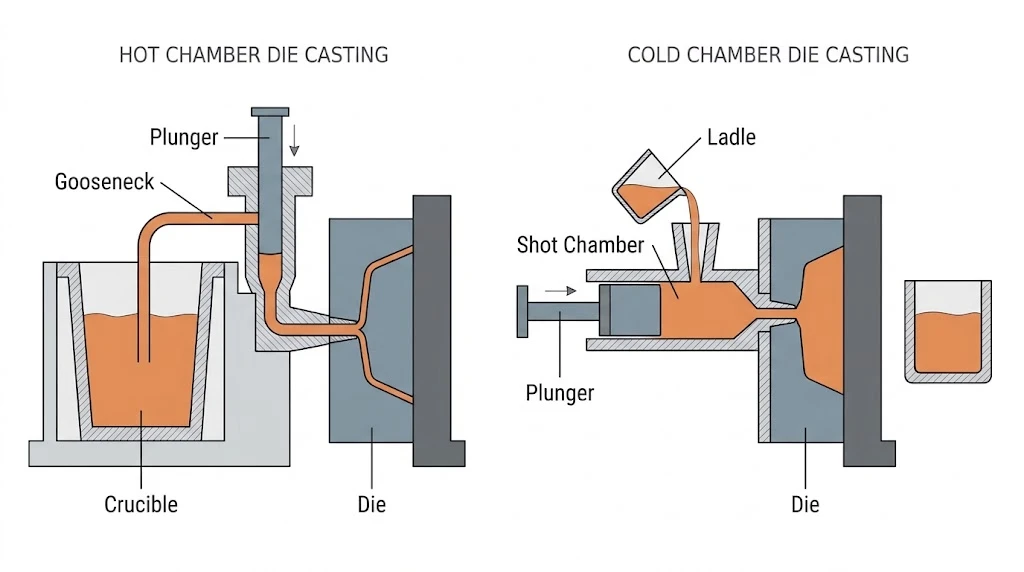
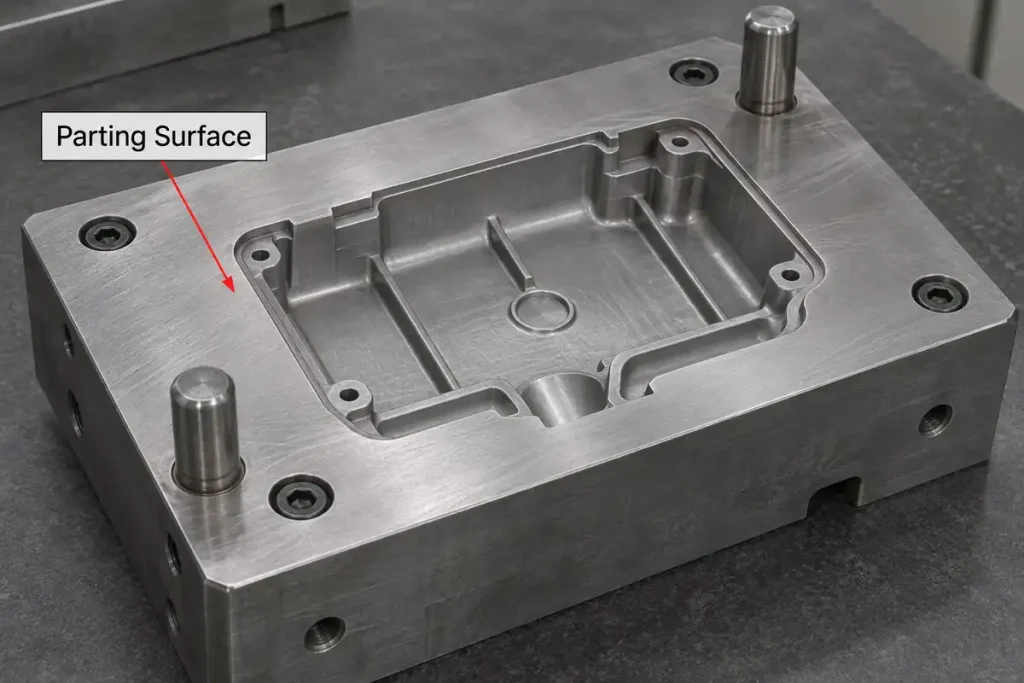
Литье под высоким давлением заключается в впрыскивании расплавленного металла с высокой скоростью в полость формы из закаленной стали с последующим поддержанием повышенного давления в течение всего процесса затвердевания металла. Конструкция формы состоит из неподвижной и подвижной половин, а также подвижных элементов, таких как ползуны, стержни и выталкиватели. Между этими сопрягаемыми элементами имеются небольшие механические зазоры.
Ближе к завершению заполнения полости давление интенсификации достигает от нескольких десятков до более чем ста мегапаскалей. Если возникающая в результате гидравлическая сила выталкивания на короткое время превышает локальное сопротивление зажима матрицы или давление контакта, расплавленный металл проникает через линию разъема, направляющие ползунов или зазоры выталкивателей. При затвердевании этот металл образует обломок.
Распространенные места установки флеш-накопителей
- Главная линия разъема: Поверхность соприкосновения между неподвижной и подвижной половинами штампа. При недостаточной жесткости зажима даже незначительное расхождение половин штампа приводит к образованию тонкого слоя металла вдоль линии разъема.
- Интерфейсы механизмов перемещения: Направляющие и зоны зазора между боковыми заслонками/сердечниками и основными вставками матрицы.
- Периметры выталкивания и вставки: Зазоры вокруг выталкивающих штифтов, а также стыки между модульными вставками полости.
Основные факторы, приводящие к чрезмерному использованию вспышки
Толщина и распространение облоя зависят от состояния матрицы, производительности машины и параметров впрыска. Отклонения в этих областях приводят к тому, что легкий и легко устраняемый облой становится обильным и создает проблемы.
Усилие зажима и выбор размера станка
Недостаточное усилие зажима или чрезмерная суммарная площадь сечения являются основными механическими причинами образования значительных обломов. Машины для литья под давлением используют гидравлические и рычажные системы для зажима формы, противодействуя внутренним гидравлическим силам выталкивания. Если суммарная проецируемая площадь детали, литниковых каналов и переливных каналов превышает технические характеристики машины или если выбранная мощность машины слишком мала, поверхности формы могут слегка раздвигаться во время впрыска, что приводит к увеличению толщины облоя.
Выравнивание матриц и тепловое расширение
Износ соприкасающихся поверхностей и термическая деформация часто приводят к образованию облоя. Работая в условиях сильных термических и механических нагрузок, матрицы могут получить вмятины или повреждения на поверхности, если перед смыканием не удалить застрявшие металлические частицы. Кроме того, несбалансированная компоновка каналов охлаждения приводит к неравномерному распределению температуры в полости; возникающее в результате локальное тепловое расширение препятствует плотному прилеганию линии разъема во время производства.
Параметры впрыска и технологические параметры
Чрезмерные параметры процесса впрыска также усугубляют образование обломоков. Слишком поздний переход ко второй (быстрой) стадии впрыска или слишком высокие скорости в конце хода приводят к резким скачкам гидравлического давления в момент заполнения. Слишком высокая температура разлива металла повышает его текучесть, что облегчает проникновение металла в зазоры с малым зазором. Аналогичным образом, применение давления усиления, превышающего необходимое для обеспечения требуемой плотности детали, увеличивает риск просачивания металла в плоскость разъёма.
Практические последствия для производства
Флэш — это не просто эстетическая проблема; он напрямую влияет на производственные затраты, точность размеров и срок службы инструментов.
Расходы на последующую обработку и обрезку
Более толстая обломочная кромка приводит к увеличению объема дополнительных трудозатрат и общих производственных затрат. В то время как обломочная кромка, тонкая как бумага, легко срезается с помощью обрезной матрицы или в процессе дробеструйной обработки, толстая или неудобно расположенная обломочная кромка требует ручной зачистки, шлифования или опиливания, что удлиняет время цикла и увеличивает трудозатраты.
Точность обработки и закрепления
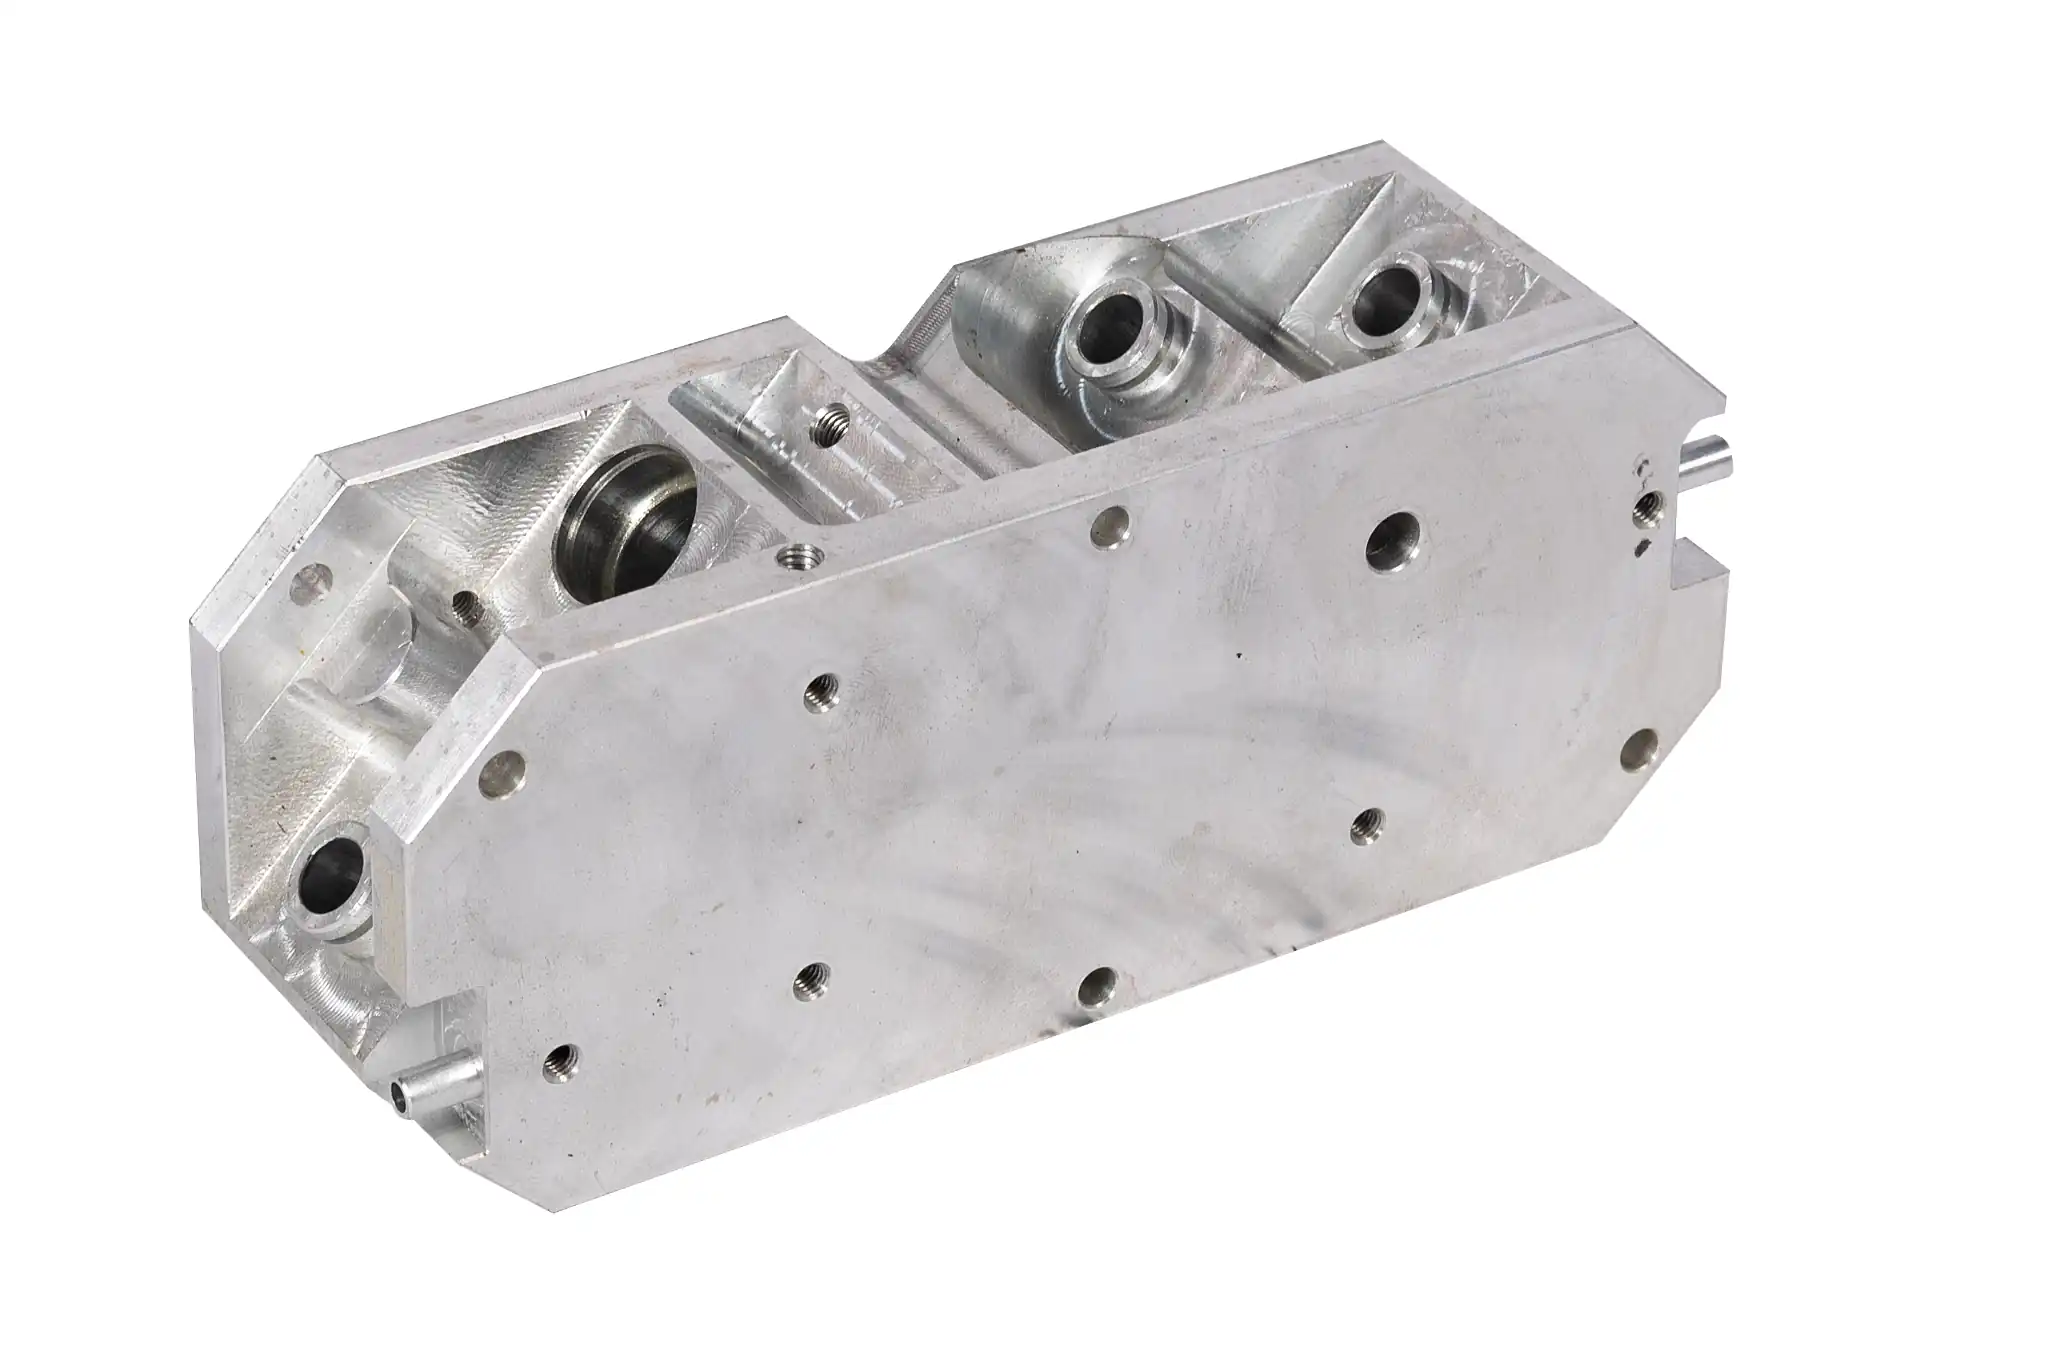
Неполное удаление вспышки снижает точность последующих высокоточная обработка на станках с ЧПУ операции. Если вблизи основных ориентирных точек остаются остатки литниковой заусенцы, деталь не сможет правильно закрепиться в специальном зажимном приспособлении для обработки. Это незначительное угловое или позиционное смещение может привести к появлению литейной кожи на обработанных поверхностях или к смещению центров критически важных отверстий.
Износ матрицы и повреждения по линии разъема
Отслоившаяся обломочная заусенца создает риск появления вмятин на штампе. Если закаленные металлические фрагменты остаются на линии разъема и не удаляются с помощью струи воздуха, то при последующих циклах закрытия эти фрагменты вдавливаются непосредственно в сталь штампа, вызывая появление вмятин, которые сокращают срок службы штампа и ускоряют образование обломочных заусенцев.
Распространенные методы борьбы и уничтожения
Полное устранение облоя при литье под высоким давлением нецелесообразно ни с технической точки зрения, ни с точки зрения экономической эффективности. Задача инженеров заключается в том, чтобы с помощью превентивного контроля технологического процесса и стандартных операций вторичной обработки поддерживать толщину облоя в пределах, позволяющих легко справляться с ним.
Профилактический контроль технологического процесса направлен на техническое обслуживание инструмента и соблюдение заданных параметров:
- Регулярное техническое обслуживание инструментов: Регулярно осматривайте и локально шлифуйте разделительные поверхности для поддержания герметичности, а также продувайте разделительные линии сжатым воздухом под высоким давлением перед нанесением смазки, чтобы предотвратить скопление загрязнений.
- Сопоставление параметров процесса: Осуществите калибровку времени замедления и задержки усиления, обеспечьте строгий контроль за температурой расплава сплава и правильно установите точку переключения с первой ступени на вторую, чтобы снизить скачки давления в конце наполнения.
Методы вторичной очистки зависят от геометрии детали, объема заказа и требований к кромкам:
- Вырубные штампы: Основной метод серийного производства, при котором с помощью гидравлического или механического обрезного пресса с изготовленными на заказ обрезными матрицами за один ход срезаются наружные и внутренние обломочки по линии разъема.
- Вибрационная обработка и механическая удаление заусенцев: Подходит для деталей со сложными профилями или тонкими стенками, до которых не могут добраться ножи обрезной матрицы или где их использование может привести к деформации.
- Метод тепловой энергии (TEM) или криогенная обрезка заусенцев: Применяется для прецизионных деталей со сложной системой внутренних сквозных отверстий или с жесткими требованиями к чистоте от твердых частиц; основана на кратковременном термическом окислении или криогенном охрупчивании для удаления мелких внутренних заусенцев.
Заключение
Обломок при литье под давлением является естественным следствием воздействия высокого давления впрыска на механические зазоры формы. Путем подбора мощности машины с учетом геометрии детали, поддержания давления расплавленного металла и усилительного давления в пределах запланированных значений, а также соблюдения планового технического обслуживания форм литейные предприятия могут обеспечить тонкий и предсказуемый обломок. Такой баланс гарантирует стабильность размеров и позволяет контролировать общие производственные затраты.
Оптимизируйте проектирование и производство изделий, изготовленных методом литья под давлением
Рассмотрение линий разъема, углов сброса и размещения базовых точек на ранних этапах проектирование с учетом технологичности (DFM) Благодаря этому толщина флеша остается в пределах, позволяющих легко обрезать излишки, а также предотвращаются ошибки зажима при объемной обработке с ЧПУ.
Если вы разрабатываете новые алюминиевые или цинковые детали, изготовленные методом литья под высоким давлением, или стремитесь оптимизировать технологический процесс изготовления пресс-форм и удаления обломов для существующих деталей, наша команда инженеров готова проанализировать ваши 2D- и 3D-файлы (STEP/IGES) и предоставить рекомендации по проектированию с учетом технологичности (DFM), концепции изготовления пресс-форм, а также предварительные расчеты производственных затрат.
Свяжитесь с нашей инженерной командой: [email protected]