

Au cours de moulage sous haute pression (HPDC) Dans le cas des alliages d’aluminium, de zinc ou de magnésium, les pièces fraîchement moulées sortent souvent du moule avec un mince rebord de métal en excès le long de la ligne de joint. Ce matériau est appelé « bavure de moulage sous pression ». Les bavures sont un sous-produit inhérent aux procédés de moulage sous haute pression. Dans les configurations de fabrication classiques, des bavures mineures, fines comme du papier, sont considérées comme un phénomène normal pris en charge lors du nettoyage secondaire standard, plutôt que comme un défaut entraînant le rejet de la pièce. Cependant, lorsque les bavures deviennent excessivement épaisses ou étendues, cela indique généralement des problèmes d’alignement du moule, de force de serrage de la machine ou de contrôle des paramètres du procédé.
Comment fonctionnent les formulaires Flash ?
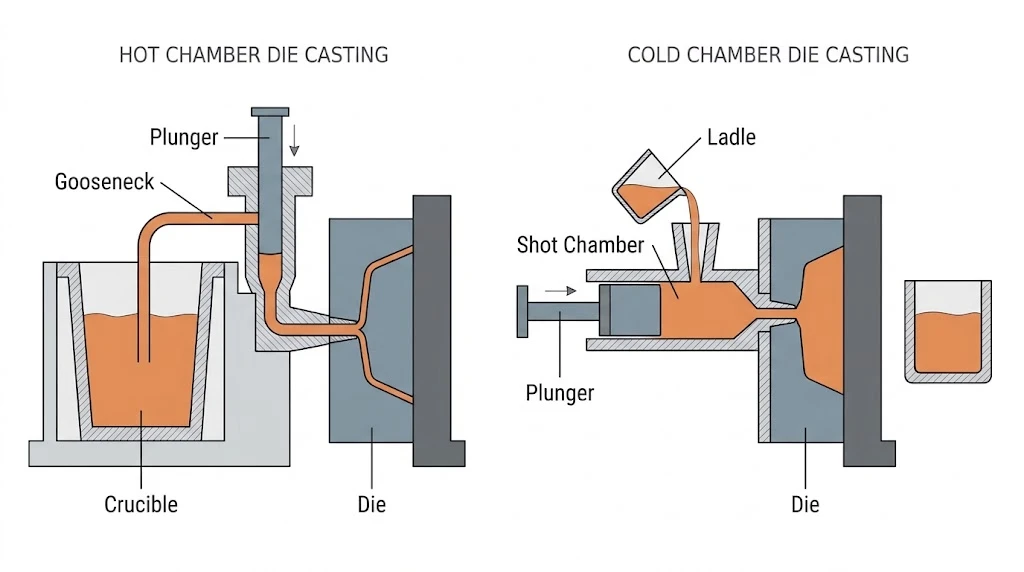
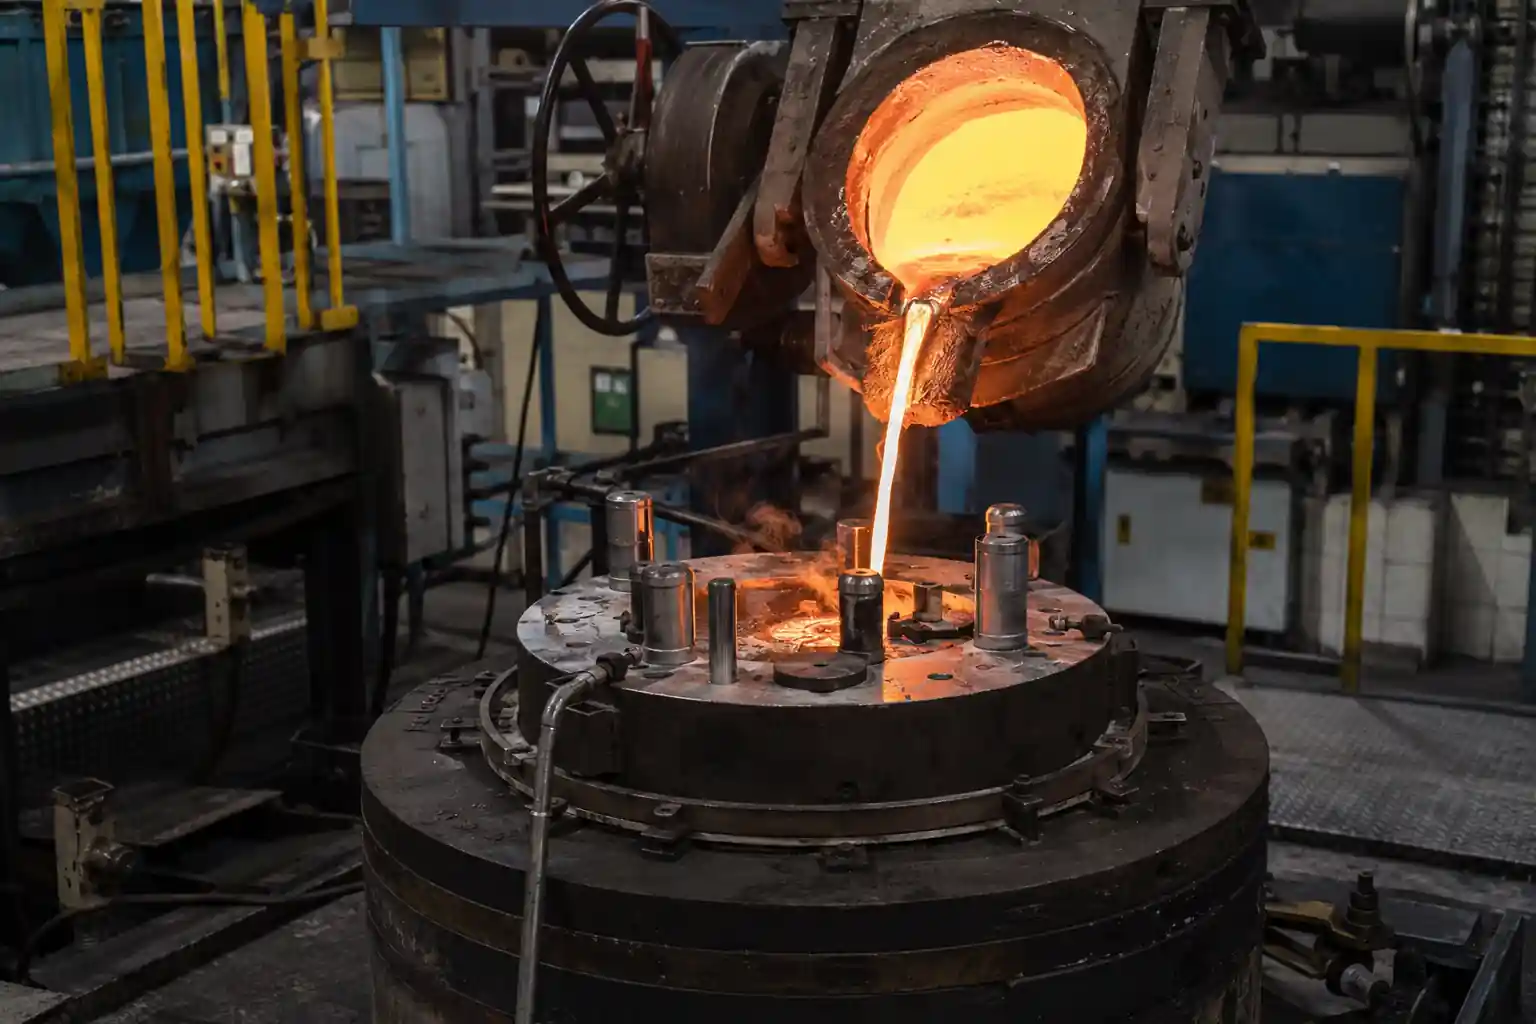
Le moulage sous haute pression consiste à injecter du métal en fusion à grande vitesse dans la cavité d'un moule en acier trempé, puis à maintenir une pression élevée pendant la solidification du métal. L'ensemble du moule se compose de deux moitiés, l'une fixe et l'autre mobile, ainsi que d'éléments mobiles tels que des glissières, des noyaux et des broches d'éjection. De faibles jeux mécaniques existent entre ces éléments qui s'emboîtent les uns dans les autres.
Vers la fin du remplissage de la cavité, la pression d'intensification atteint plusieurs dizaines, voire plus d'une centaine de mégapascals. Si la force d'éjection hydraulique qui en résulte dépasse brièvement la résistance locale de serrage du moule ou la pression de contact, le métal en fusion pénètre dans la ligne de joint, les glissières ou les jeux des éjecteurs. En se solidifiant, ce métal forme des bavures.
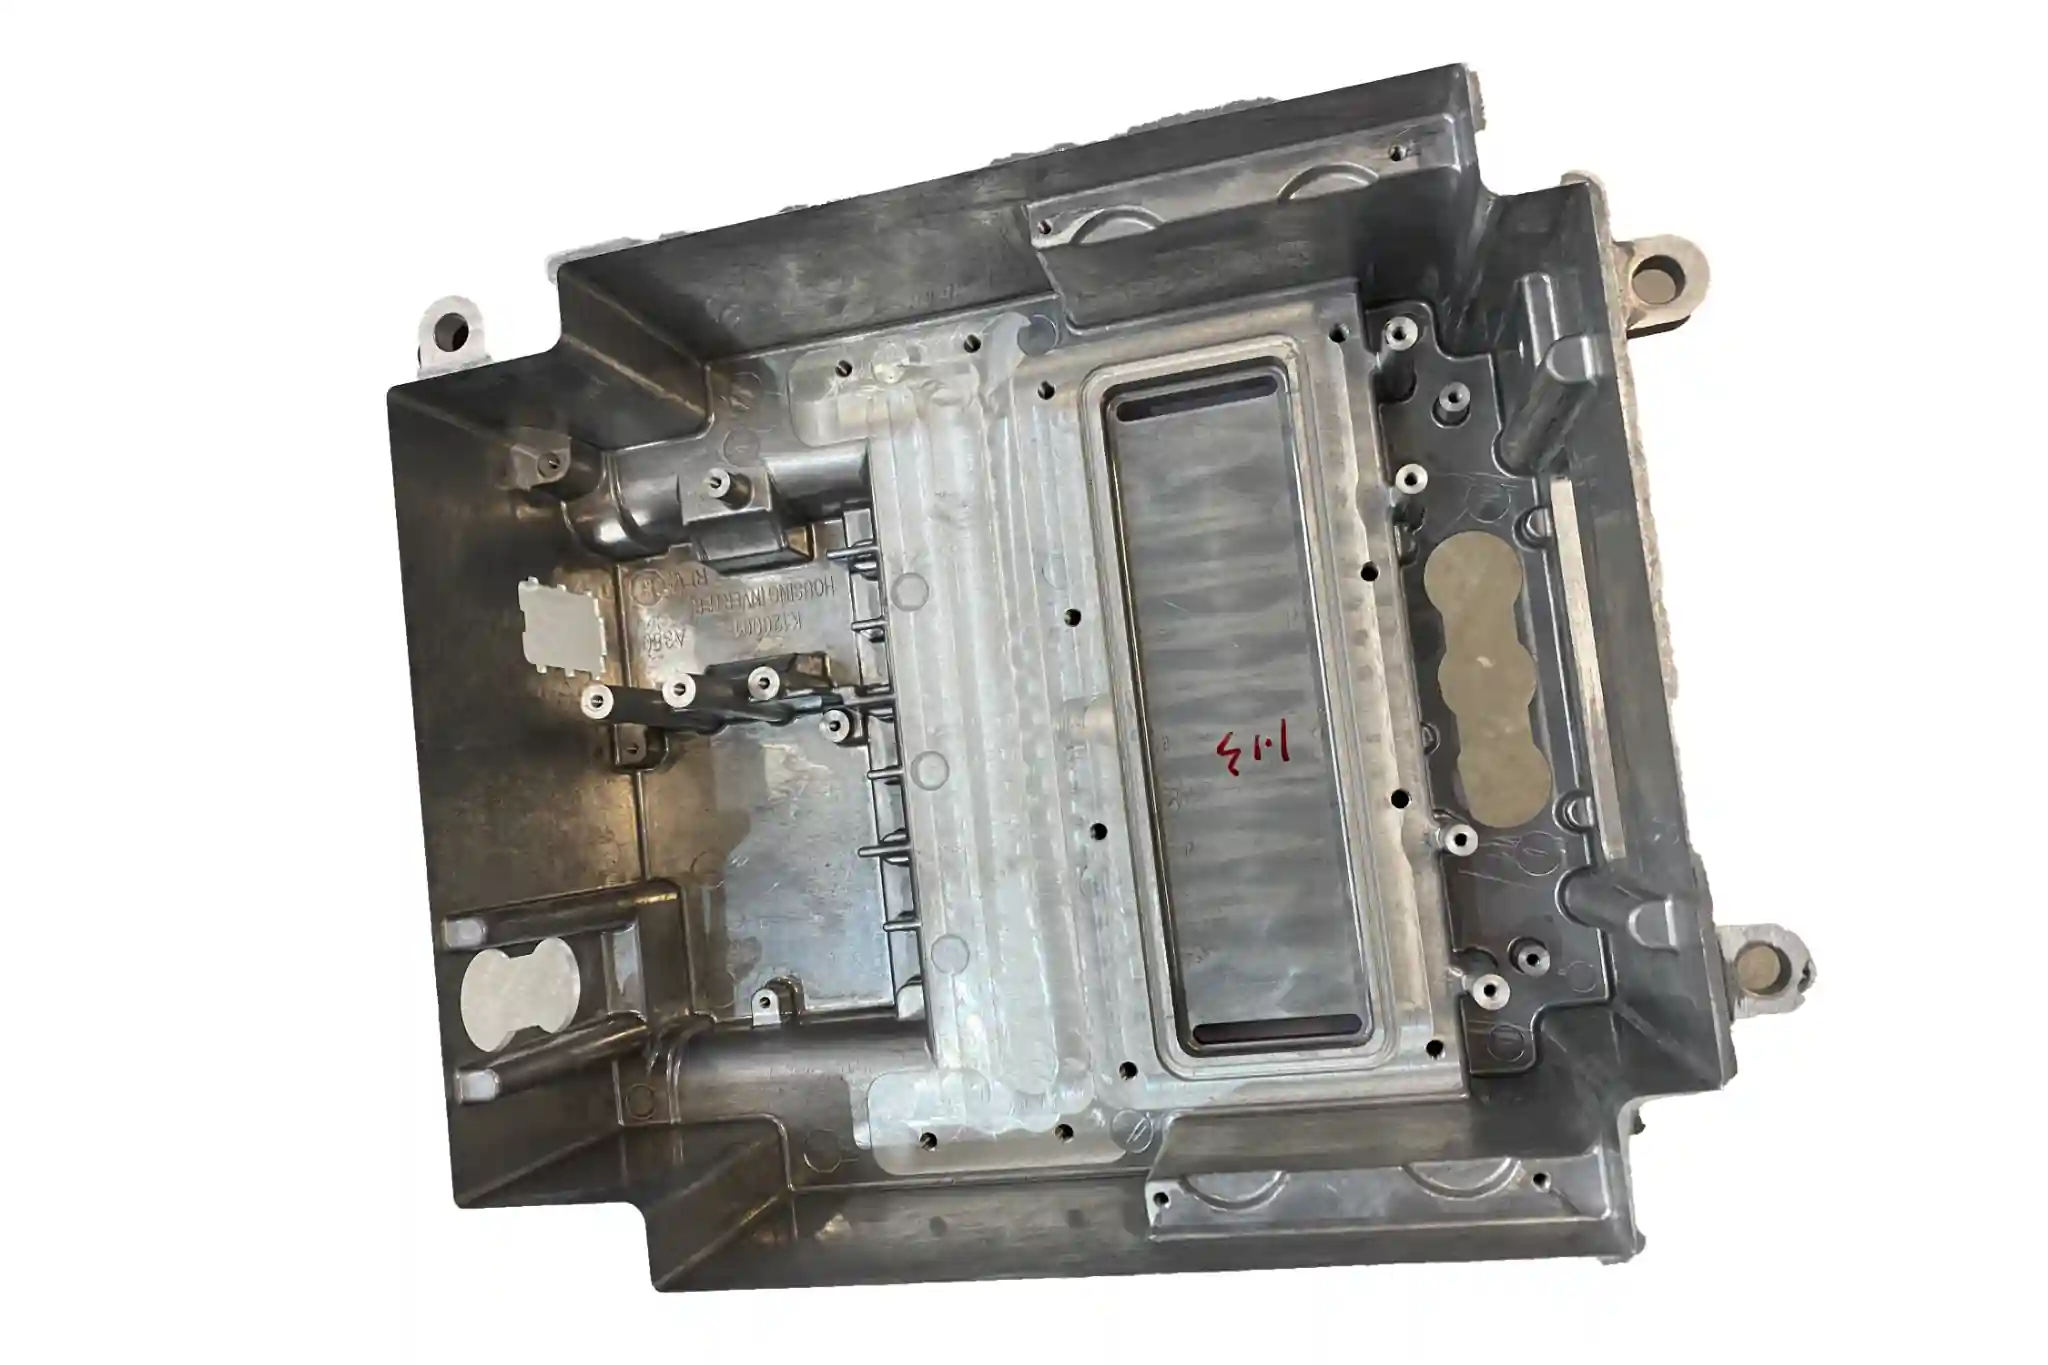
Emplacements courants des flashs
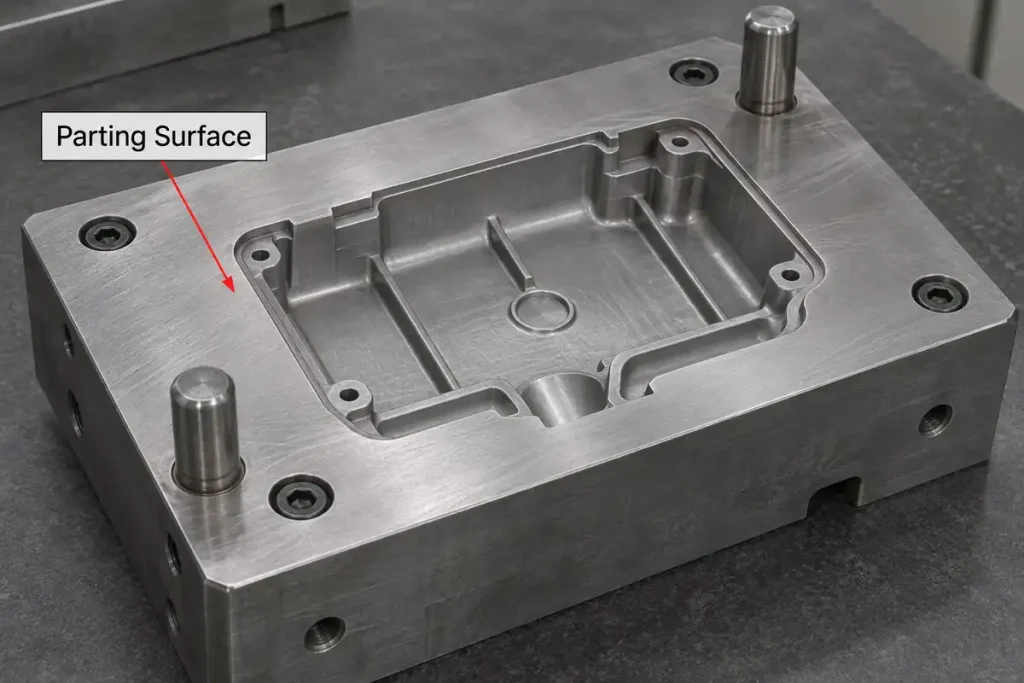
- Ligne de joint principale: Surface de contact entre les moitiés fixe et mobile de la matrice. Si la rigidité de serrage est insuffisante, une légère séparation des matrices entraîne la formation d'une fine feuille de métal le long du profil de séparation.
- Interfaces des mécanismes de déplacement: Glissières et zones de dégagement entre les glissières latérales/noyaux et les inserts de matrice principaux.
- Périmètres d'éjection et d'insertion: Jeux au niveau des broches d'éjection, ainsi qu'aux joints d'assemblage entre les inserts modulaires de la cavité.
Facteurs clés à l'origine d'un flash excessif
L'épaisseur et l'étendue des bavures dépendent de l'état du moule, de la capacité de la machine et des paramètres d'injection. Tout écart dans ces domaines peut transformer des bavures légères et faciles à traiter en bavures importantes et problématiques.
Force de serrage et dimensionnement de la machine
Une force de serrage insuffisante ou une surface projetée totale trop importante constituent l'une des principales causes mécaniques de la formation de bavures importantes. Les machines de moulage sous pression utilisent des systèmes hydrauliques et à genouillère pour maintenir le moule fermé face aux forces d'éjection hydrauliques internes. Si la surface projetée combinée de la pièce, des canaux d'alimentation et des débordements dépasse les spécifications de la machine, ou si la puissance nominale de la machine choisie est trop faible, les faces du moule peuvent se séparer légèrement pendant l'injection, ce qui augmente l'épaisseur des bavures.
Alignement des matrices et dilatation thermique
L'usure des surfaces de contact et la déformation thermique sont souvent à l'origine des bavures. Soumises à des chocs thermiques et mécaniques importants, les matrices peuvent présenter des enfoncements ou des dommages superficiels si les débris métalliques coincés ne sont pas éliminés avant la fermeture. De plus, une disposition déséquilibrée des canaux de refroidissement entraîne des températures inégales dans les cavités ; la dilatation thermique localisée qui en résulte empêche la ligne de joint de s'ajuster parfaitement lors de la production.
Paramètres d'injection et de processus
Des paramètres de moulage trop élevés favorisent également la formation de bavures. Passer trop tard à la deuxième phase d’injection (rapide) ou utiliser des vitesses de fin de course trop élevées provoque de violents pics de pression hydraulique au moment du remplissage. Des températures de coulée trop élevées augmentent la fluidité du métal, ce qui facilite son infiltration dans les jeux étroits. De même, l’application d’une pression d’intensification supérieure à celle nécessaire pour répondre aux exigences de densité de la pièce augmente le risque de fuite de métal dans le plan de joint.
Conséquences concrètes sur la production
Les bavures ne sont pas seulement un problème esthétique ; elles ont une incidence directe sur les coûts de production, la précision dimensionnelle et la durée de vie des outils.
Coûts de post-traitement et de découpe
Des bavures plus épaisses entraînent une augmentation de la main-d'œuvre secondaire et des coûts de fabrication globaux. Alors que les bavures fines comme du papier s'éliminent facilement à l'aide d'une matrice de découpe ou lors du grenaillage, les bavures épaisses ou mal situées nécessitent un ébavurage manuel, un meulage ou un limage, ce qui allonge les temps de cycle et augmente la main-d'œuvre nécessaire.
Précision d'usinage et de serrage
Une suppression incomplète de la mémoire flash compromet la précision des opérations suivantes usinage CNC de précision opérations. Si des bavures résiduelles persistent à proximité des repères de référence principaux, la pièce ne peut pas s'ajuster correctement dans les gabarits d'usinage dédiés. Ce léger désalignement angulaire ou positionnel peut laisser des traces de la surface brute de la pièce moulée sur les faces usinées ou décaler l'emplacement des alésages critiques hors du centre.
Usure des matrices et dommages au niveau des lignes de joint
Les bavures détachées présentent un risque de marquage de la matrice. Si des fragments de métal durci restent sur la ligne de joint sans être éliminés par soufflage, les cycles de fermeture suivants enfoncent ces fragments directement dans l'acier de la matrice, provoquant des marques qui réduisent la durée de vie de la matrice et accélèrent la formation de bavures.
Méthodes courantes de lutte et d'élimination
Il n'est ni techniquement réalisable ni rentable d'éliminer totalement les bavures dans le moulage sous haute pression. L'objectif technique consiste à maintenir les bavures dans une plage d'épaisseur facilement gérable grâce à un contrôle préventif du processus et à des opérations standard de finition secondaire.
Le contrôle préventif des processus met l'accent sur l'entretien de l'outillage et le respect des paramètres :
- Entretien régulier des outils: Inspectez régulièrement les faces de séparation et poncez-les par endroits afin de maintenir l'étanchéité par contact ; purgez ensuite les lignes de séparation à l'air comprimé avant de pulvériser du lubrifiant, afin d'éviter l'accumulation de débris.
- Correspondance des paramètres de processus: Calibrer la durée de décélération et le délai d'intensification, contrôler rigoureusement les températures de la masse fondue d'alliage et régler correctement le point de commutation entre le premier et le deuxième étage afin de réduire les pics de pression en fin de remplissage.
Les méthodes d'usinage secondaire dépendent de la géométrie de la pièce, du volume de la commande et des spécifications des arêtes :
- Matrices de découpe: Il s'agit de la principale méthode utilisée pour la production en série, qui consiste à utiliser une presse de découpe hydraulique ou mécanique équipée de matrices de découpe sur mesure afin de retirer en un seul passage les bavures externes et internes au niveau de la ligne de joint.
- Finition par vibration et ébavurage mécanique: Convient aux pièces présentant des profils complexes ou des sections minces que les lames de découpe ne peuvent pas atteindre ou risquent de déformer.
- Méthode d'énergie thermique (TEM) ou ébavurage cryogénique: Utilisé sur des pièces de précision présentant des alésages transversaux internes complexes ou soumises à des exigences strictes en matière de propreté particulaire ; ce procédé repose sur une brève oxydation thermique ou une fragilisation cryogénique pour éliminer les fines bavures internes.
Conclusion
Les bavures de moulage sous pression sont une conséquence inévitable des pressions d'injection élevées exercées sur les jeux mécaniques du moule. En adaptant la puissance de la machine à la géométrie de la pièce, en maintenant la pression du métal en fusion et la pression d'intensification dans les limites prévues, et en effectuant un entretien régulier des moules, les fonderies peuvent obtenir des bavures fines et prévisibles. Cet équilibre garantit la répétabilité dimensionnelle tout en maîtrisant les coûts globaux de fabrication.
Optimisez la conception et la production de vos pièces moulées sous pression
Prise en compte des lignes de joint, des angles de dépouille et du placement des repères dès les premières étapes conception en vue de la fabricabilité (DFM) Ces contrôles permettent de maintenir le flash à une épaisseur facilement ajustable et d'éviter les erreurs de serrage lors de l'usinage CNC en série.
Que vous développiez de nouvelles pièces moulées sous haute pression en aluminium ou en zinc, ou que vous cherchiez à optimiser l'outillage et le processus d'ébavurage d'une pièce existante, notre équipe d'ingénieurs peut examiner vos fichiers 2D et 3D (STEP/IGES) et vous fournir des recommandations en matière de conception pour la fabricabilité (DFM), des propositions d'outillage ainsi que des estimations de coûts de production.
Contactez notre équipe d'ingénieurs : [email protected]