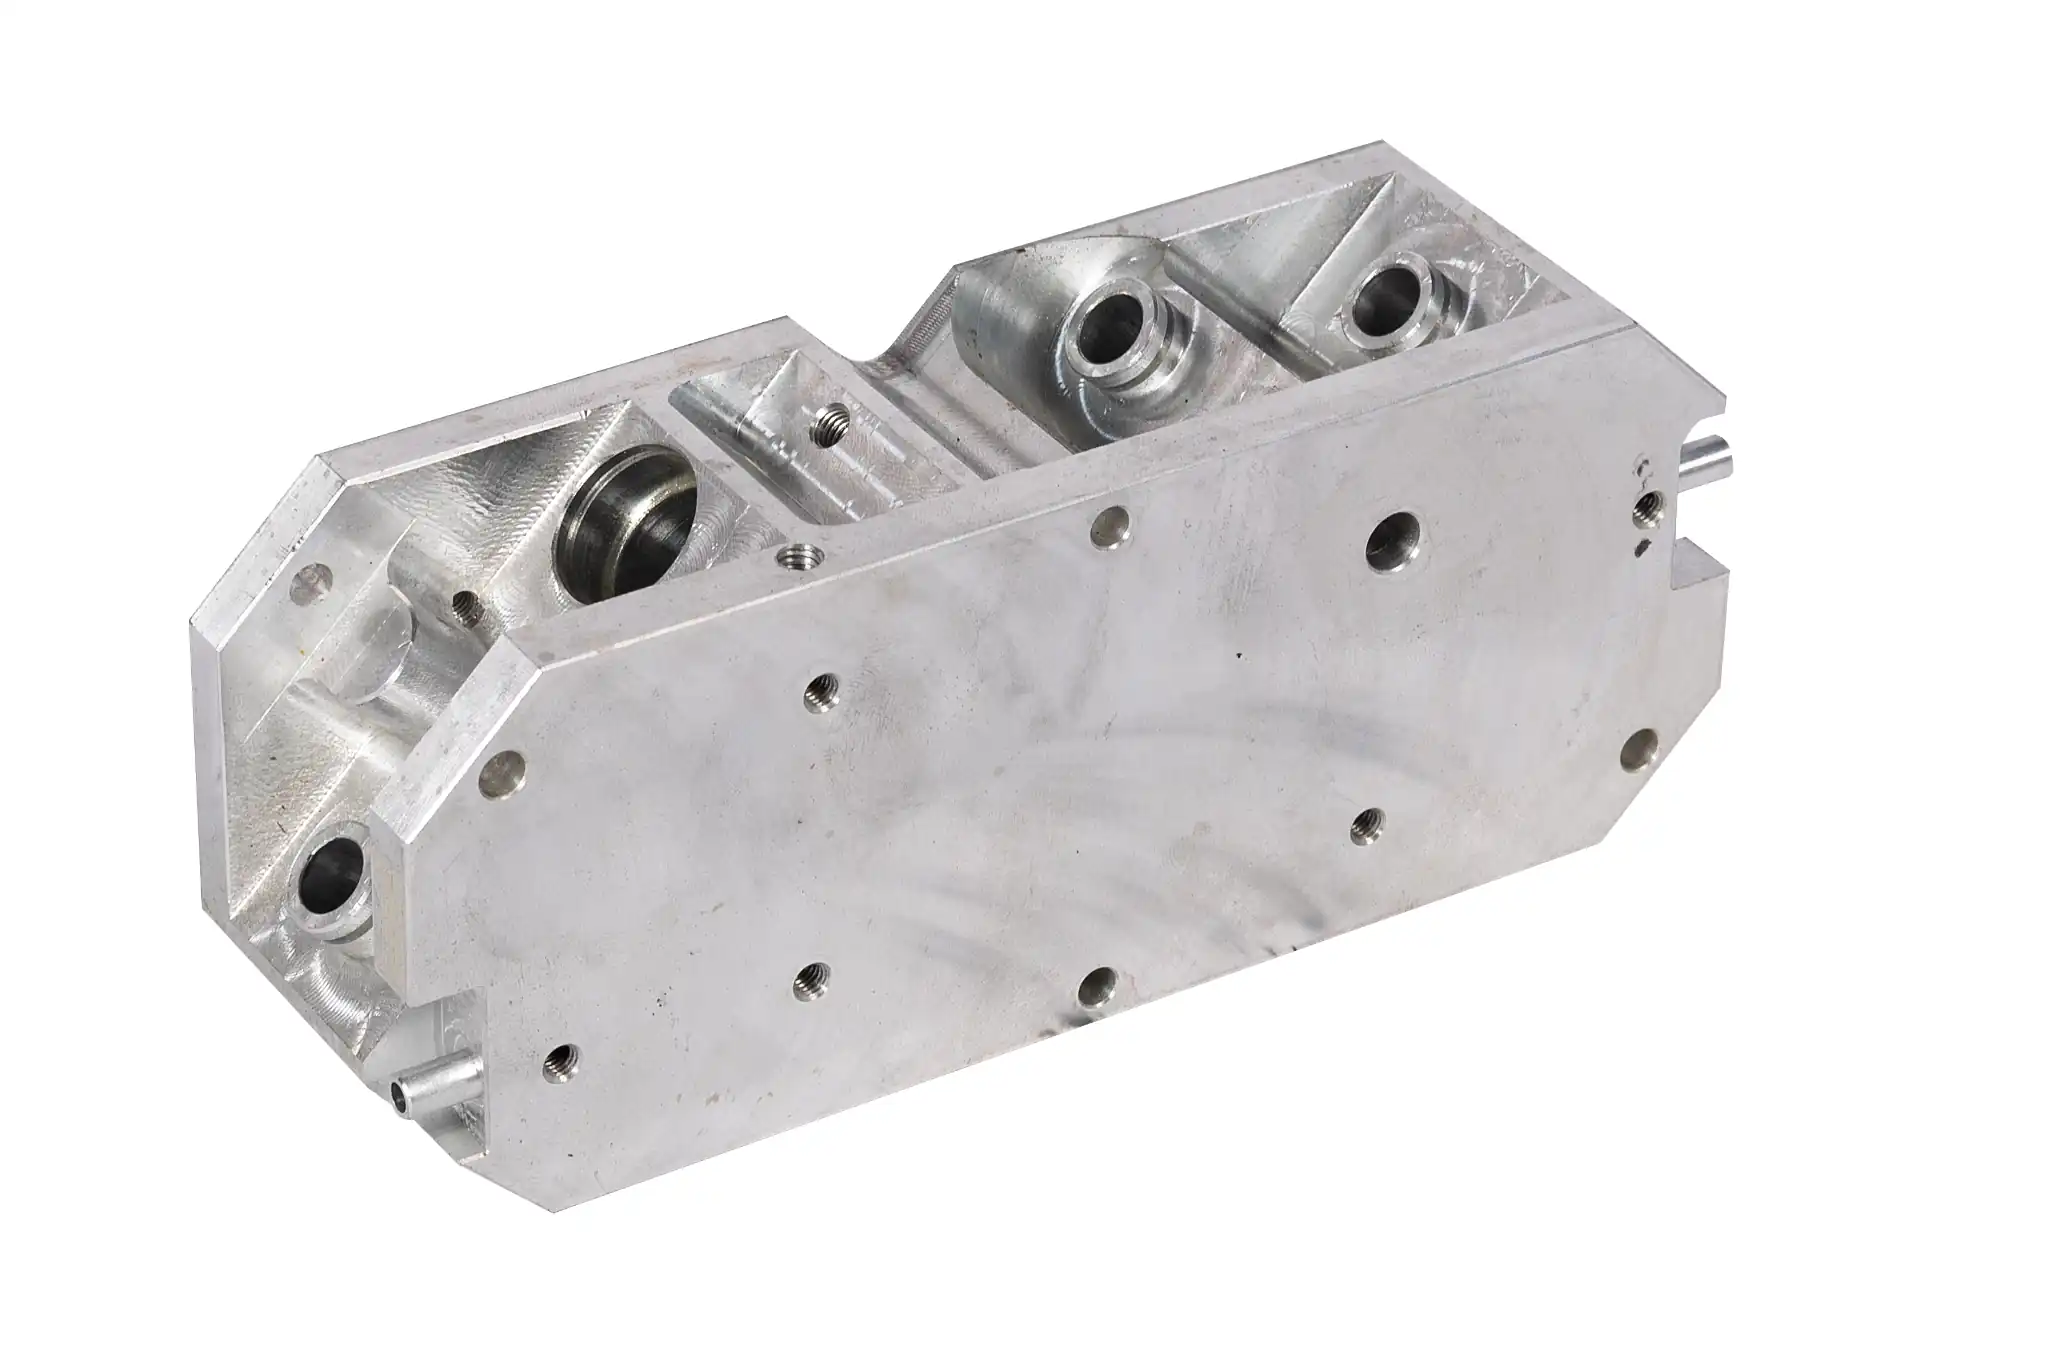
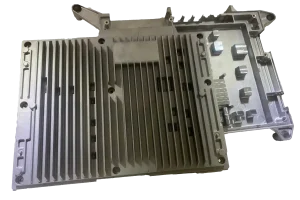
Un carter de moteur en aluminium protège les composants qu'il renferme, soutient le moteur lors de son installation et contribue à évacuer la chaleur. Deux carters peuvent sembler similaires tout en posant des problèmes de fabrication différents. L'un présente des ailettes de refroidissement très rapprochées ; l'autre est doté d'un pied de fixation épais. Un carter à refroidissement liquide nécessite également des passages internes et des surfaces d'étanchéité qui restent intacts après l'usinage.
Avant de choisir un alliage ou un procédé de moulage, examinez les caractéristiques du plan qui sont les plus susceptibles de poser problème. Le volume de production prévu, les exigences en matière de traitement thermique et les surfaces nécessitant un usinage permettront d'affiner encore davantage les options.
Quel alliage d'aluminium faut-il utiliser pour le carter d'un moteur ?
Le choix de l'alliage et le procédé de moulage font partie d'une même réflexion. Les alliages A356 et A357 sont adaptés au moulage sous pression par gravité ou à basse pression, en particulier lorsque le projet nécessite un traitement thermique. Les alliages A380 et ADC12 sont couramment utilisés pour le moulage sous haute pression et peuvent convenir à des boîtiers présentant des parois plus fines ou des ailettes plus complexes.
Cela ne signifie pas pour autant que la première paire soit intrinsèquement plus résistante, ni que la seconde soit plus efficace pour refroidir un moteur. Comparez la résistance requise, les performances thermiques, la température de service, le traitement de surface et la norme applicable aux matériaux. Pour un boîtier étanche, portez une attention particulière aux zones mises à nu par l'usinage, et ne vous fiez pas uniquement aux valeurs indiquées dans la fiche technique de l'alliage. Le Normes de moulage de l'Association de l'aluminium et Informations de la NADCA sur les alliages d'aluminium constituent des points de départ utiles pour vérifier les cotes par rapport aux itinéraires de moulage.
Si le plan précise déjà un alliage, vérifiez qu'il est adapté au procédé envisagé. Si ce n'est pas le cas, communiquez à la fonderie les exigences de performance et les conditions d'exploitation avant de choisir une nuance.
Quel procédé de moulage convient à ce boîtier ?
Le moulage au sable, le moulage sous gravité, le moulage sous basse pression et le moulage sous haute pression permettent tous de fabriquer des carters de moteur en aluminium. Ces procédés ne répondent pas aux mêmes besoins. Utilisez la géométrie du carter et le volume prévu pour présélectionner les procédés, puis comparez le coût d'une pièce finie et contrôlée plutôt que le prix d'une ébauche moulée seule.
Coulée en sable
Le moulage au sable est une option à envisager pour les prototypes, les boîtiers de grande taille et les conceptions susceptibles d'évoluer. Il nécessite généralement un investissement initial moindre en outillage métallique, et il est plus facile de s'adapter à une modification de conception.
La contrepartie se manifeste souvent en aval. Les surfaces des pièces moulées en sable et la précision dimensionnelle diffèrent de celles des pièces moulées en moule métallique. Les alésages du stator, les alésages des roulements et les faces de montage peuvent nécessiter une marge d’usinage plus importante. Lorsque vous comparez des devis, tenez compte de ces travaux d’usinage et des contrôles requis.
Moulage sous pression par gravité
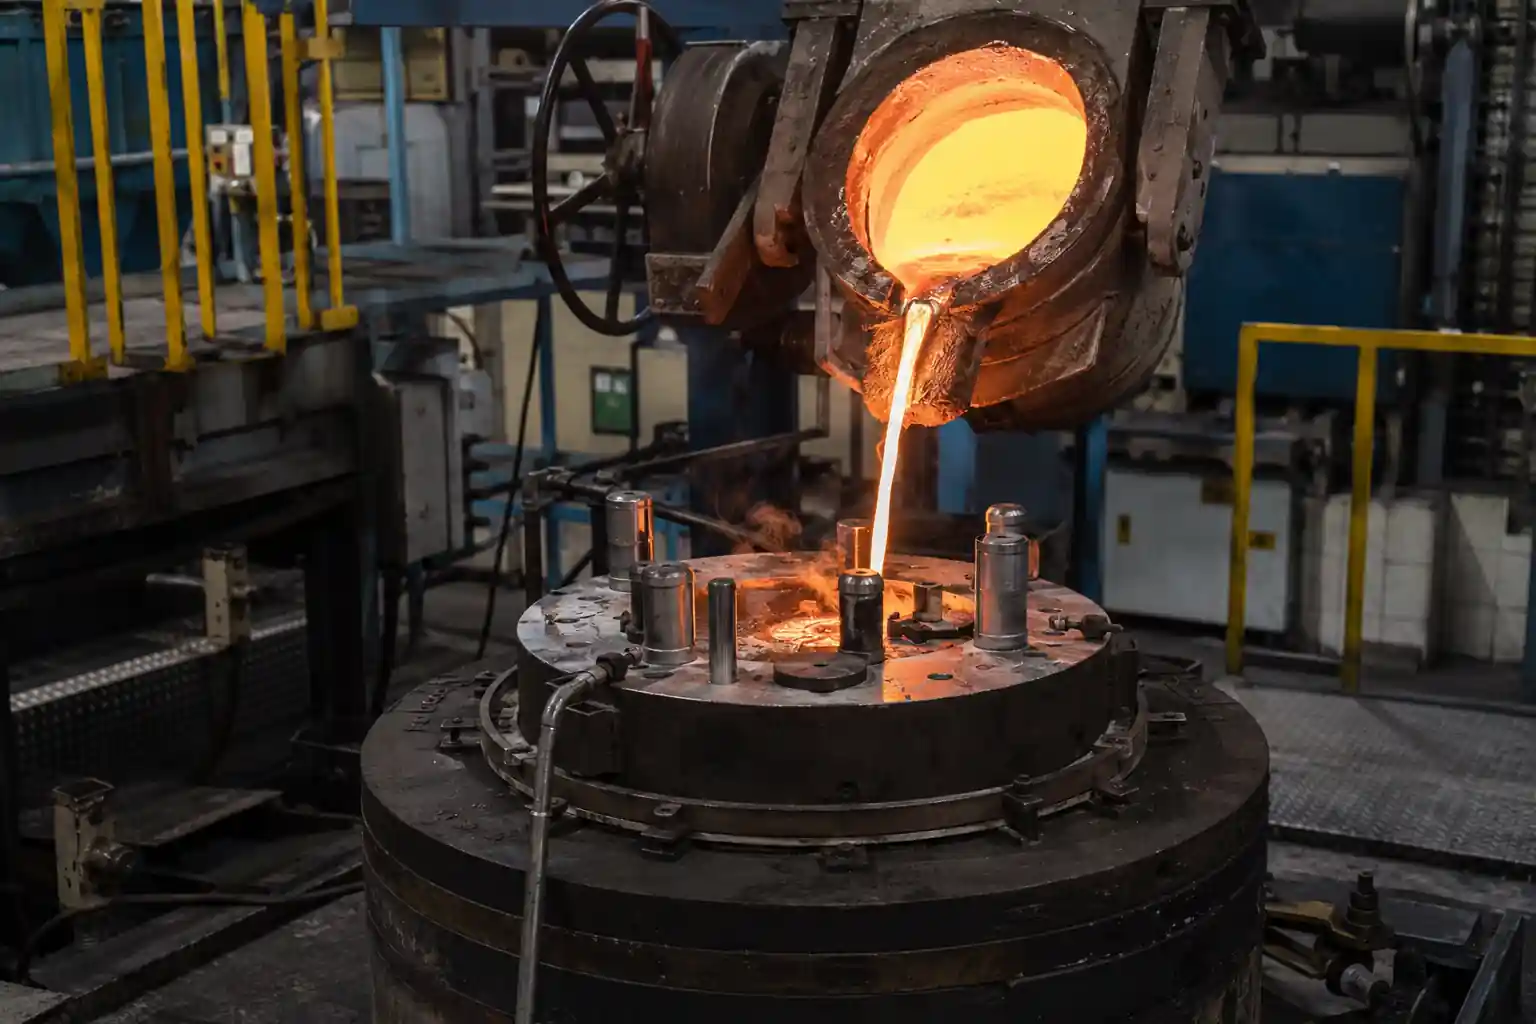
Une fois que la conception est au point et que la production en série est prévue, le moulage par gravité devient une option envisageable. Le métal en fusion pénètre dans un moule métallique réutilisable sous l'effet de sa propre pesanteur. On peut envisager l'utilisation de noyaux en sable lorsque le boîtier doit comporter des éléments internes qui ne peuvent pas être démoulés directement à partir du moule métallique.
Vérifiez d'abord les conditions extrêmes du dessin : les ailettes les plus fines se rempliront-elles correctement, et les zones de fixation plus épaisses pourront-elles se solidifier sans rétrécissement inacceptable ? Une matrice métallique évacue la chaleur relativement rapidement. Une épaisseur moyenne de paroi suffisante ne garantit pas que chaque détail local se remplira correctement.
Moulage sous pression
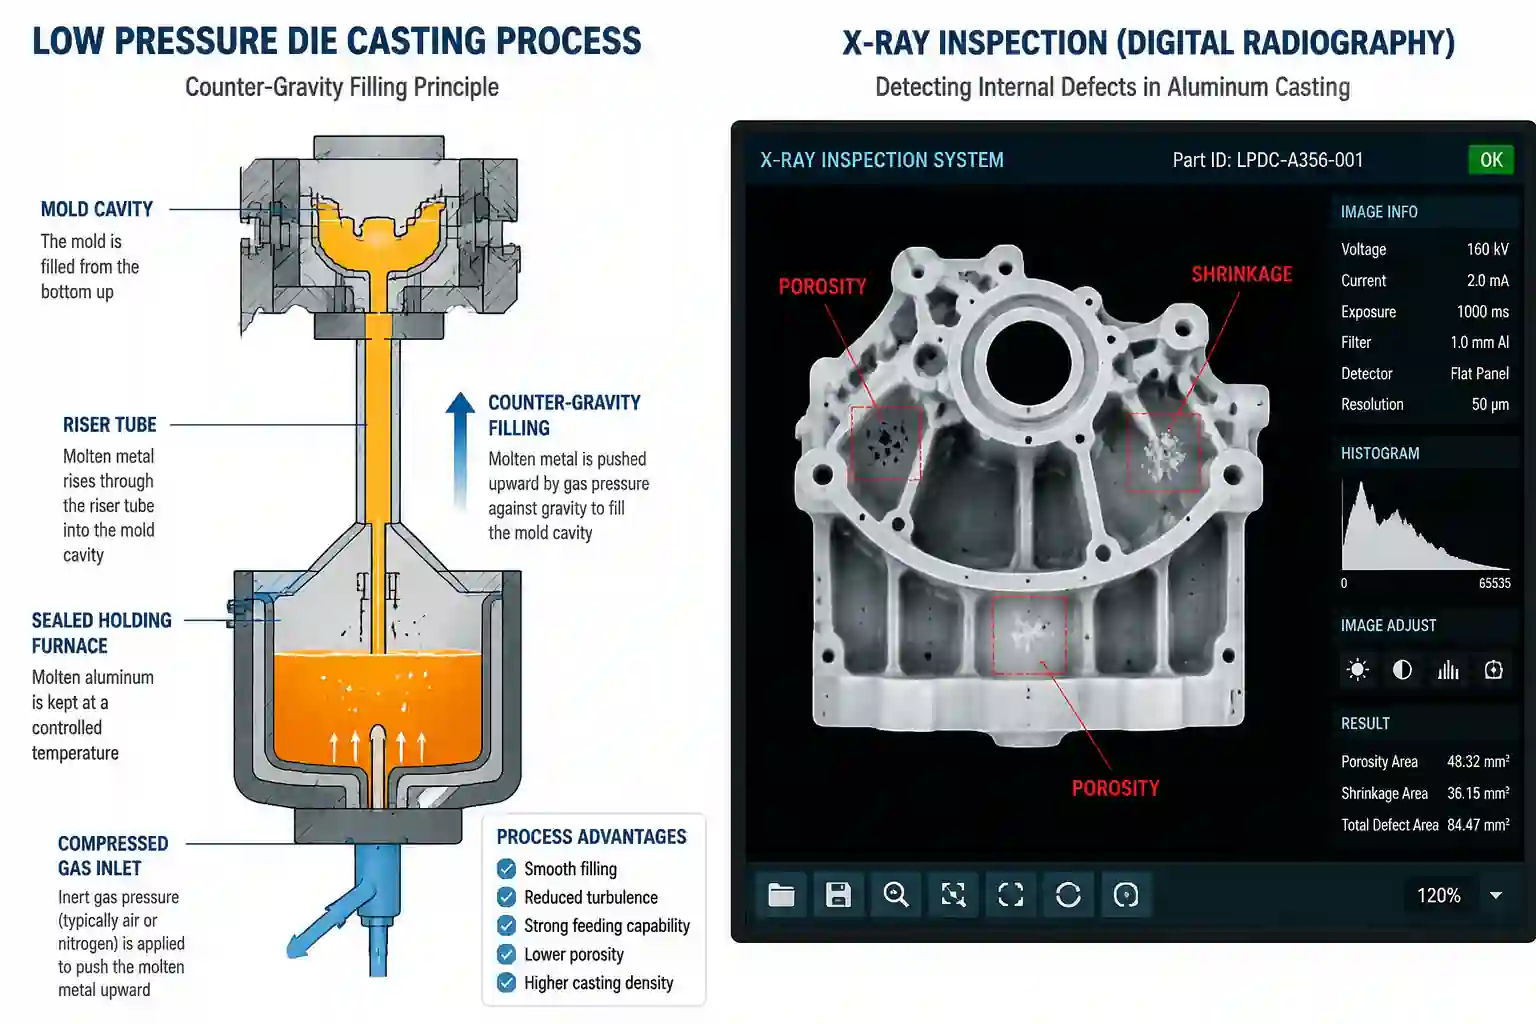
Dans le moulage sous basse pression, une pression contrôlée propulse le métal en fusion vers le haut dans le moule et permet de maintenir l'alimentation pendant la solidification de la pièce moulée. Ce procédé mérite d'être comparé au moulage par gravité lorsque le remplissage et la solidification nécessitent un contrôle plus précis. Le Description du processus de l'Open University explique comment le métal pénètre dans la matrice.
Le moulage à basse pression ne garantit pas à lui seul un boîtier exempt de pores ou étanche. Si l'usinage ne doit pas mettre à nu de porosité à proximité de l'alésage du stator, ou si les canaux de refroidissement doivent être étanches, définissez les exigences en matière d'inspection et de contrôle d'étanchéité avant de valider le procédé.
Moulage sous haute pression
Le moulage sous haute pression mérite d'être envisagé lorsque les volumes de production sont élevés et que le boîtier présente des parois minces ou des ailettes complexes. Le remplissage rapide permet de former efficacement ces éléments, mais l'outillage et l'équipement nécessitent un investissement initial plus important.
Ne jugez pas le procédé uniquement sur sa capacité à reproduire la forme extérieure. Les bossages de fixation épais, les alésages de roulements usinés en profondeur et les interfaces de refroidissement par liquide nécessitent un contrôle distinct de la qualité interne. Si le plan prévoit un traitement thermique, vérifiez que l’alliage choisi et le procédé de moulage sous pression utilisé sont en mesure de répondre à cette exigence ; ne partez pas du principe que le traitement utilisé pour un moulage par gravité sera transposable tel quel.
Que faut-il vérifier dans le projet de moulage ?
Un boîtier classique comporte un corps cylindrique, des pieds de fixation, des brides d'extrémité, des ailettes, des nervures et un bossage pour boîtier de raccordement. Les problèmes surviennent souvent au niveau des jonctions entre ces éléments, plutôt que dans un élément pris isolément.
| Fonctionnalité | Vérification de la conception | Problème potentiel s'il n'est pas pris en compte |
|---|---|---|
| Paroi du boîtier et raccords | Les variations d'épaisseur des parois sont-elles progressives, et les sections plus fines peuvent-elles se combler ? | Défauts d'impression, refroidissement inégal ou déformation |
| Ailettes de refroidissement | L'épaisseur, l'espacement, la hauteur et l'orientation sont-ils adaptés au remplissage et au démoulage ? | Ailerons incomplets, collage ou dommages dus à l'éjection |
| Pieds de fixation, bossages et bases de nervures | Est-ce que cela crée des zones isolées de grande épaisseur ? Des nervures et des congés pourraient-ils améliorer la transition ? | Rétrécissement local ou dimensions instables |
| Creux profonds et parois latérales | Le tirage est-il suffisant pour le processus sélectionné ? | Difficultés à retirer le produit ou dommages à la surface |
| Caractéristiques d'usinage | La quantité de matière à usiner est-elle suffisante sans être excessive ? | Zones non usinées, temps d'usinage supplémentaire ou porosité sous-jacente apparente |
Il n'existe pas d'épaisseur minimale de paroi valable pour tous les carters de moteur. La faisabilité de fabrication des ailettes dépend également de l'alliage, de la longueur d'écoulement, de la température de la matrice, du système d'alimentation et de l'équipement. Demandez à la fonderie d'examiner conjointement la section la plus mince, la section la plus épaisse et les surfaces usinées critiques.
Avant de finaliser l'outillage, vérifiez la ligne de joint, les points d'injection, les évents et l'emplacement des éjecteurs. Dans la mesure du possible, évitez de les placer à proximité des surfaces d'étanchéité, des alésages de roulements et des zones esthétiques spécifiées. Une simulation de remplissage et de solidification peut aider à analyser les géométries complexes, mais il reste nécessaire de réaliser des moulages d'essai pour confirmer les résultats.
En quoi les boîtiers à refroidissement par air et ceux à refroidissement par liquide diffèrent-ils ?
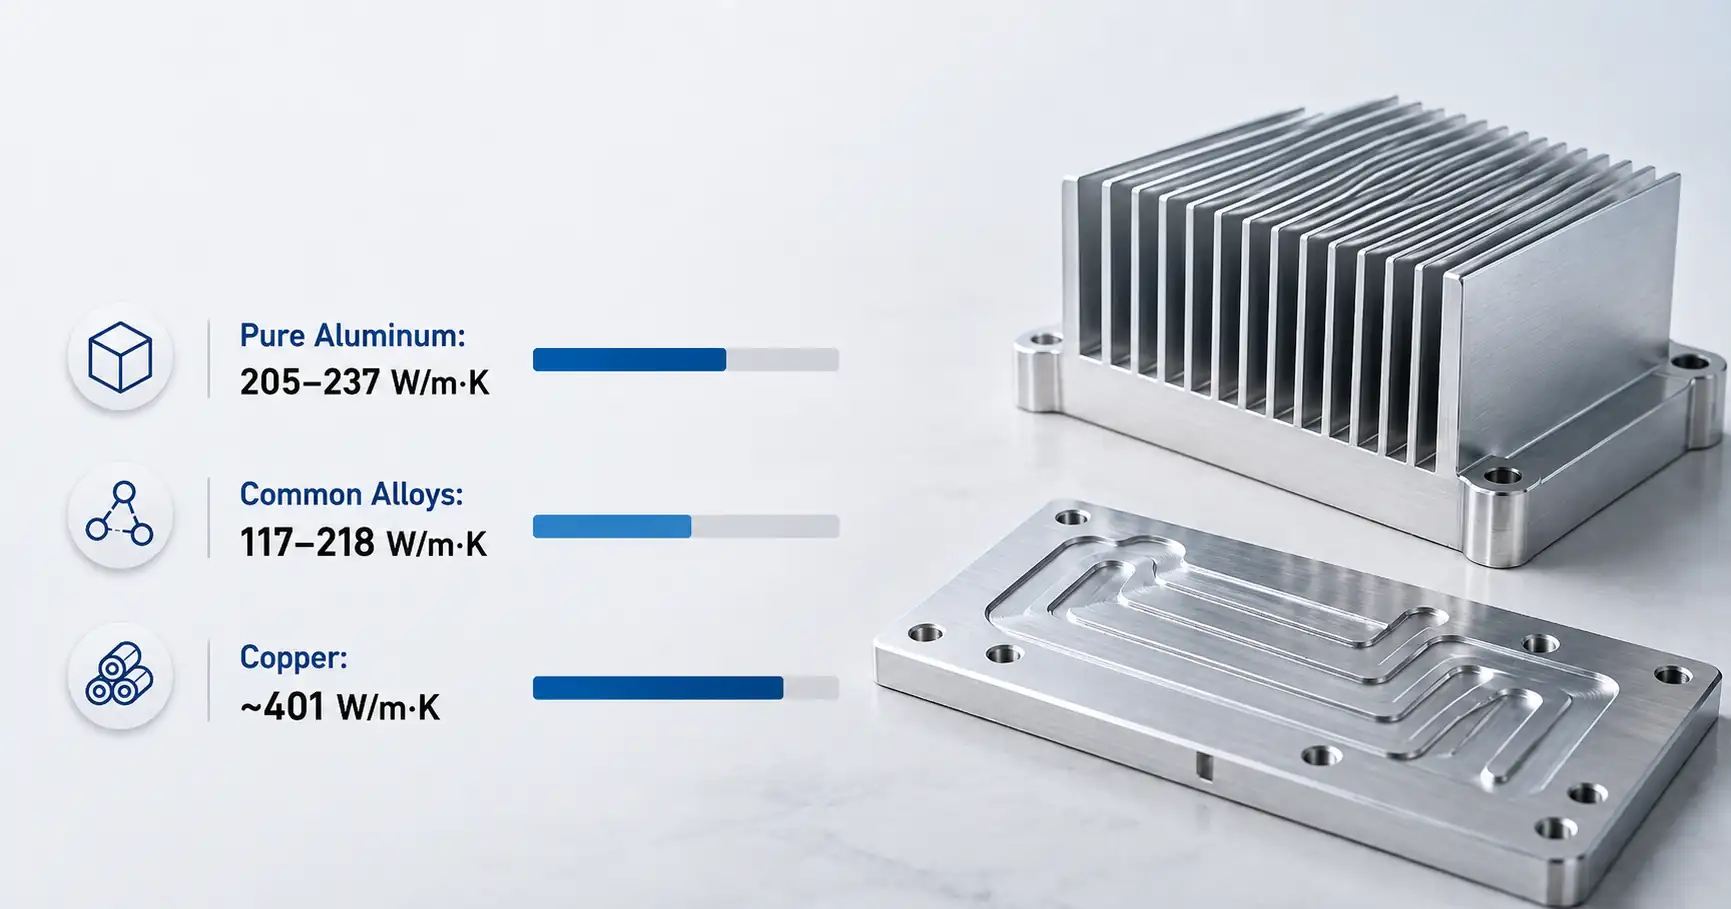
Une partie de la chaleur dégagée par le moteur traverse la zone de contact entre le stator et le carter avant d'être évacuée par l'air ou le liquide de refroidissement. La conductivité de l'alliage joue un rôle important, mais les surfaces de contact, la paroi du carter et la géométrie du système de refroidissement ont également leur importance.
Dans le cas d'un boîtier refroidi par air, vérifiez que le flux d'air atteint bien les ailettes. L'ajout d'ailettes supplémentaires ou l'augmentation de leur hauteur n'améliore pas automatiquement le refroidissement. Un espacement trop étroit peut entraver la circulation de l'air tout en compliquant le moulage et le démoulage. Évitez également toute accumulation inutile de métal à la base des ailettes.
Un boîtier à refroidissement par liquide doit répondre à la fois à des exigences thermiques et d'étanchéité. Vérifiez l'emplacement des passages, l'épaisseur des parois autour des canaux, les raccords des orifices et les surfaces qui seront usinées pour les joints d'étanchéité. Une paroi de canal trop fine peut entraîner un risque de fuite ; une section trop épaisse autour d'un orifice peut poser un problème de solidification localisée.
Si un revêtement risque de recouvrir une surface de contact thermique ou un point de mise à la terre, indiquez sur le dessin la zone qui doit rester non recouverte. Il est plus facile de préciser les zones à masquer que de réparer un boîtier une fois celui-ci terminé.
Quelles caractéristiques nécessitent un usinage et un contrôle dimensionnel ?
Le moulage permet de réaliser le corps principal du boîtier. L'usinage permet généralement d'obtenir les cotes précises nécessaires à l'assemblage. Il convient de distinguer les alésages du stator, les alésages des roulements, les repères de positionnement des couvercles d'extrémité, les faces de montage et les faces d'étanchéité des surfaces qui peuvent rester telles qu'elles ont été moulées.
La relation entre les alésages du stator et ceux des roulements mérite une attention particulière. Il peut arriver que ces deux alésages respectent leurs tolérances dimensionnelles respectives, mais que leur alignement reste néanmoins inadapté à l'assemblage. Définissez les repères en fonction de la manière dont le moteur sera positionné et assemblé, plutôt que de spécifier chaque surface séparément.
La marge d'usinage doit tenir compte des variations normales de la pièce moulée sans nécessiter d'usinage superflu. Une marge insuffisante peut laisser des zones non usinées. Enlever trop de matière fait perdre du temps et peut mettre à nu une porosité sous-jacente. Les boîtiers à parois minces ou asymétriques nécessitent également une vérification du serrage : une pièce qui présente des cotes correctes dans le dispositif de serrage peut changer de forme une fois libérée.
Comment faut-il inspecter le logement ?
L'inspection doit tenir compte de la fonction du boîtier. Une liste de contrôle standard unique ne conviendra pas à tous les modèles.
Mesurer les alésages critiques, les repères de positionnement et les faces de montage par rapport aux repères de référence spécifiés. Pour les carters refroidis par liquide ou étanches d’une autre manière, convenir du fluide d’essai, de la pression, de la durée de maintien et de la limite d’acceptation. Une note sur le plan indiquant simplement « aucune fuite » ne fournit pas aux deux parties le même critère d’inspection.
Si une porosité interne menace une zone soumise à des contraintes, un élément usiné en profondeur ou une surface d'étanchéité, il convient d'envisager, dès la phase de développement, un contrôle par rayons X, une coupe transversale ou toute autre méthode appropriée. Les projets automobiles nécessitant une documentation PPAP doivent définir les exigences de soumission dès le début, et non après le moulage des premiers articles.
Les premiers échantillons de production doivent démontrer bien plus que la simple aptitude au moulage. Ils doivent prouver que les opérations de moulage, d'usinage et de contrôle sont en mesure de respecter les spécifications du plan.
Que faut-il envoyer à une fonderie pour obtenir un devis ?
Veuillez nous envoyer le dessin en 2D et le modèle 3D, ainsi que le volume prévu et les conditions de fonctionnement. Précisez si le boîtier est refroidi par air ou par liquide, si l'alliage ou le traitement thermique est défini, et quelles surfaces doivent être usinées. Indiquez les cotes critiques ainsi que les éventuelles exigences en matière d'essais de pression ou d'inspections spécifiques.
Si la conception n'est pas encore finalisée, mettez en avant les caractéristiques qui vous préoccupent le plus : une ailette fine, un pied de fixation lourd ou un orifice de refroidissement, par exemple. Cela donnera à la fonderie un point de départ utile pour commencer son examen.
Minhe Foundry peut étudier avec vous les différentes méthodes de fabrication (moulage au sable, moulage sous pression par gravité et moulage sous pression à basse pression) en fonction des plans fournis, ainsi que les exigences en matière d'usinage et de contrôle qualité. Si vous envisagez un projet de fabrication de carters de moteur, veuillez envoyer les plans et le volume prévu à l'adresse suivante : L'équipe d'ingénieurs de Minhe Foundry. Définissez les fonctionnalités complexes et les critères d'acceptation avant de vous engager dans le choix des outils.