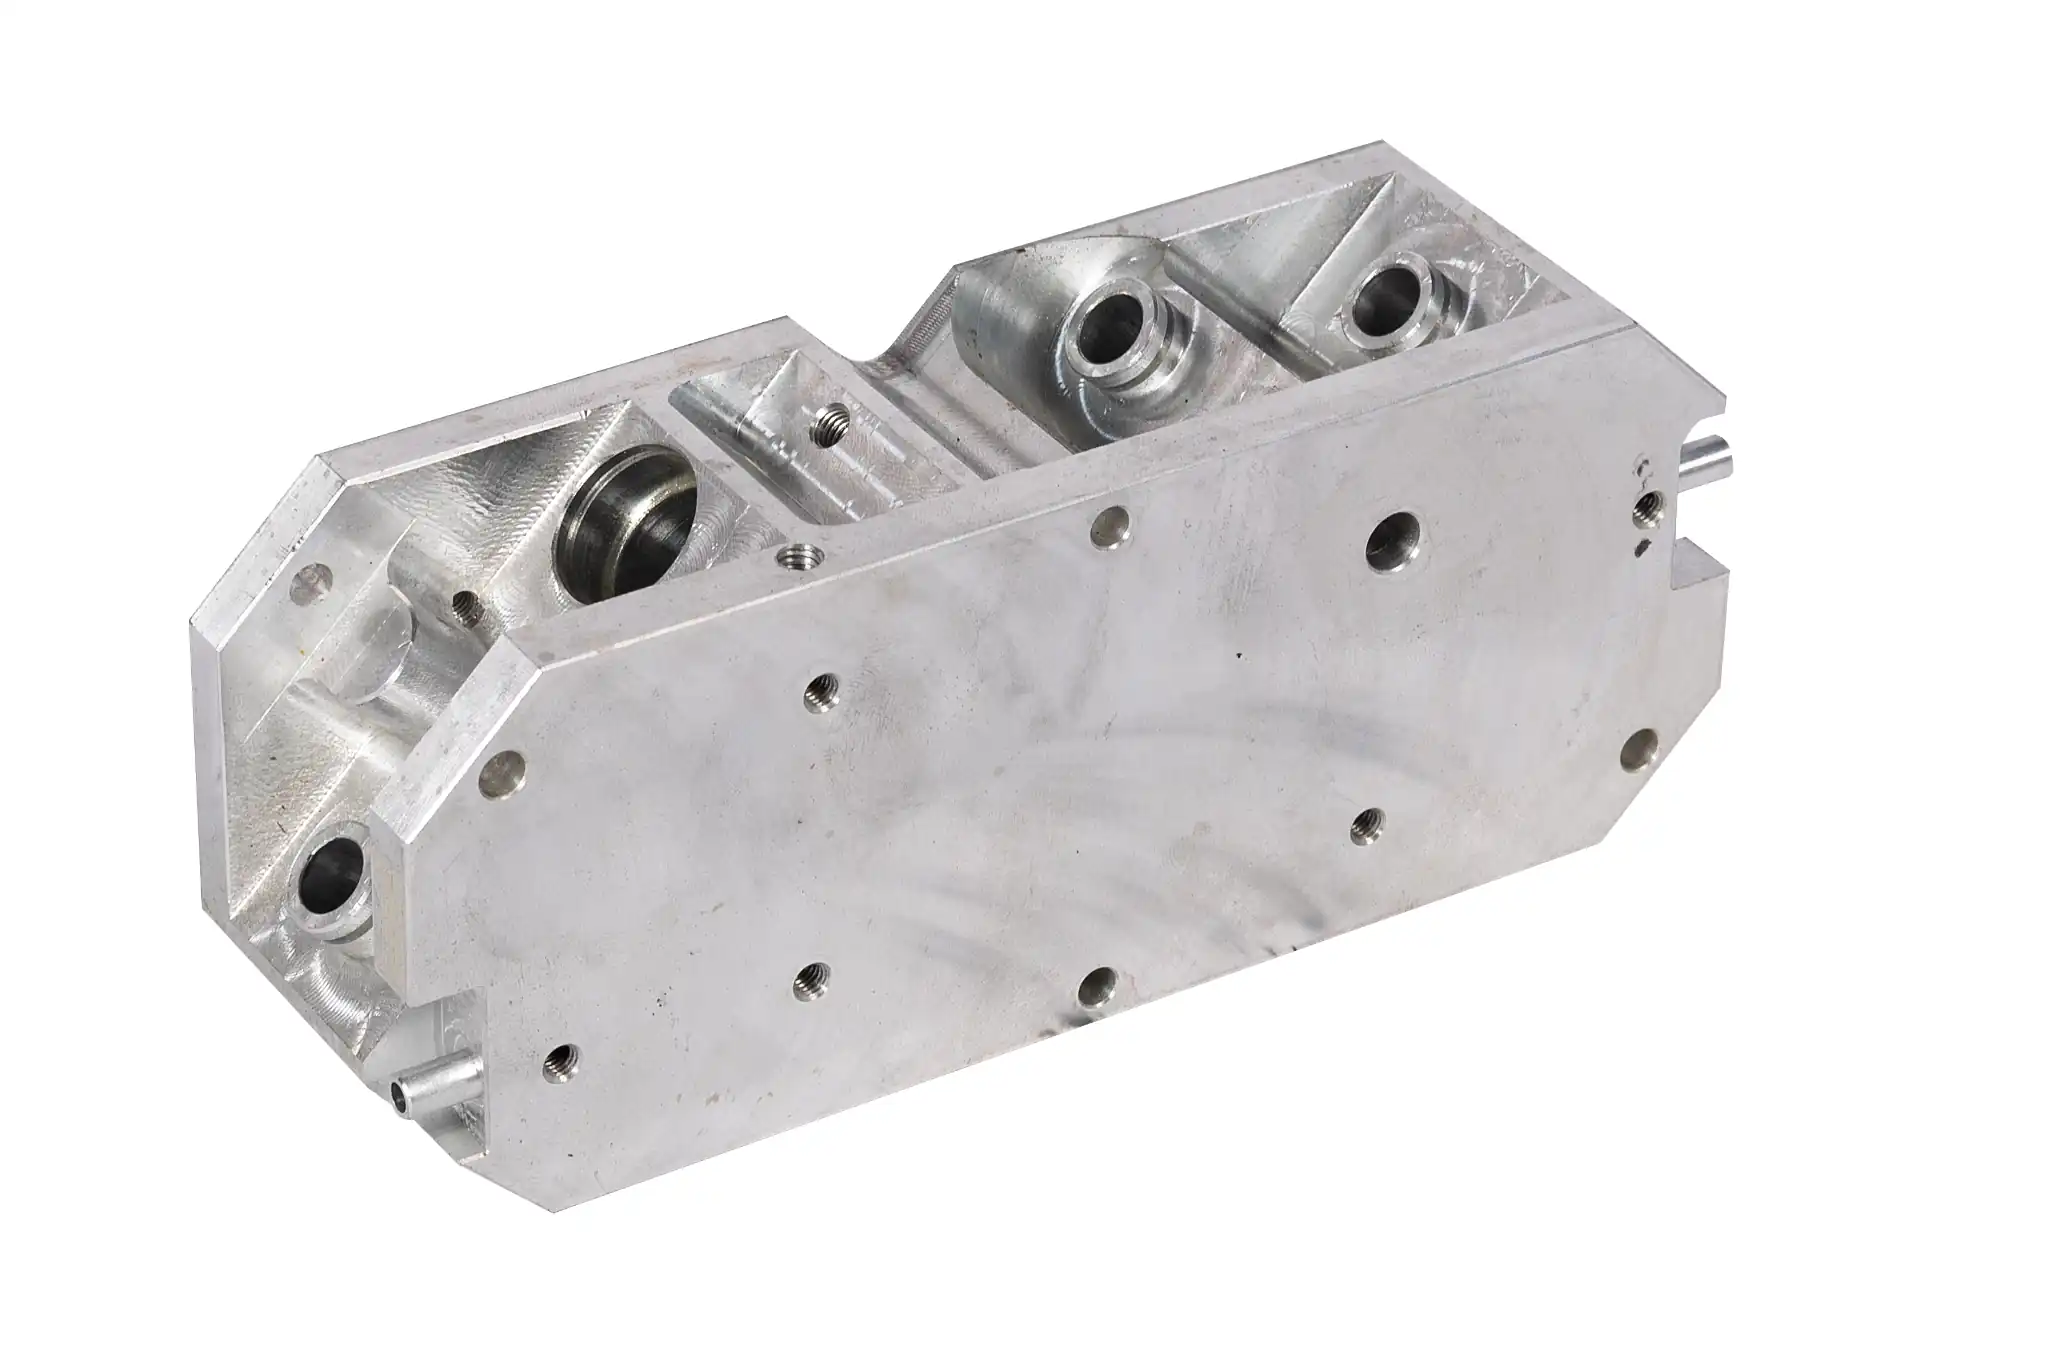
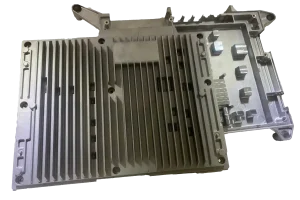
Ein Motorgehäuse aus Aluminium schützt die darin befindlichen Komponenten, stützt den Motor während der Montage und trägt zur Wärmeableitung bei. Zwei Gehäuse können zwar ähnlich aussehen, dennoch unterschiedliche fertigungstechnische Probleme mit sich bringen. Das eine verfügt über eng beieinanderliegende Kühlrippen, das andere über einen massiven Befestigungsfuß. Ein flüssigkeitsgekühltes Gehäuse benötigt zudem interne Kanäle und Dichtflächen, die auch nach der Bearbeitung intakt bleiben.
Bevor Sie sich für eine Legierung oder ein Gussverfahren entscheiden, sollten Sie sich die Merkmale in der Zeichnung ansehen, die am ehesten zu Problemen führen könnten. Das voraussichtliche Produktionsvolumen, die Anforderungen an die Wärmebehandlung und die zu bearbeitenden Oberflächen schränken die Auswahlmöglichkeiten weiter ein.
Welche Aluminiumlegierung sollte man für ein Motorgehäuse verwenden?
Die Wahl der Legierung und das Gussverfahren gehören in denselben Zusammenhang. A356 und A357 kommen für den Schwerkraft- oder Niederdruckguss in Frage, insbesondere wenn das Projekt eine Wärmebehandlung erfordert. A380 und ADC12 sind gängige Wahlmöglichkeiten für den Hochdruckguss und eignen sich möglicherweise für Gehäuse mit dünneren Wänden oder komplexeren Kühlrippen.
Das bedeutet jedoch nicht, dass das erste Paar von Natur aus fester ist oder das zweite Paar einen Motor besser kühlt. Vergleichen Sie die erforderliche Festigkeit, die thermische Leistung, die Betriebstemperatur, die Oberflächenbehandlung und die geltende Werkstoffnorm. Achten Sie bei einem abgedichteten Gehäuse besonders auf die durch die Bearbeitung freigelegten Bereiche und nicht nur auf die Werte im Datenblatt der Legierung. Die Gussnormen der Aluminium Association und Informationen der NADCA zu Aluminiumlegierungen sind nützliche Anhaltspunkte, um die Neigungsgrade anhand der Gussrouten zu überprüfen.
Falls in der Zeichnung bereits eine Legierung angegeben ist, vergewissern Sie sich, dass diese für das vorgeschlagene Verfahren geeignet ist. Ist dies nicht der Fall, teilen Sie der Gießerei die Leistungsanforderungen und Betriebsbedingungen mit, bevor Sie sich für eine Legierungssorte entscheiden.
Welches Gussverfahren eignet sich für das Gehäuse?
Aluminium-Motorgehäuse können im Sandguss, im Schwerkraftdruckguss, im Niederdruckguss und im Hochdruckguss hergestellt werden. Diese Verfahren lösen jedoch nicht dieselben Probleme. Legen Sie anhand der Gehäusegeometrie und der erwarteten Stückzahl eine Vorauswahl der Verfahren fest und vergleichen Sie anschließend die Kosten für ein fertiges, geprüftes Bauteil – und nicht nur den Preis eines gegossenen Rohlings.
Sandguss
Der Sandguss ist eine Überlegung wert für Prototypen, größere Gehäuse und Konstruktionen, bei denen sich noch Änderungen ergeben können. Er erfordert in der Regel geringere Anfangsinvestitionen in Metallwerkzeuge, und Konstruktionsänderungen lassen sich leichter umsetzen.
Der Kompromiss zeigt sich oft erst im weiteren Verlauf des Prozesses. Die Oberflächen und die Maßhaltigkeit von Sandgussteilen unterscheiden sich von denen von Metallgussteilen. Statorbohrungen, Lagerbohrungen und Befestigungsflächen erfordern möglicherweise mehr Zerspanungsaufwand. Berücksichtigen Sie beim Vergleich von Angeboten diese Bearbeitungsarbeiten sowie die erforderlichen Prüfungen.
Schwerkraftdruckguss
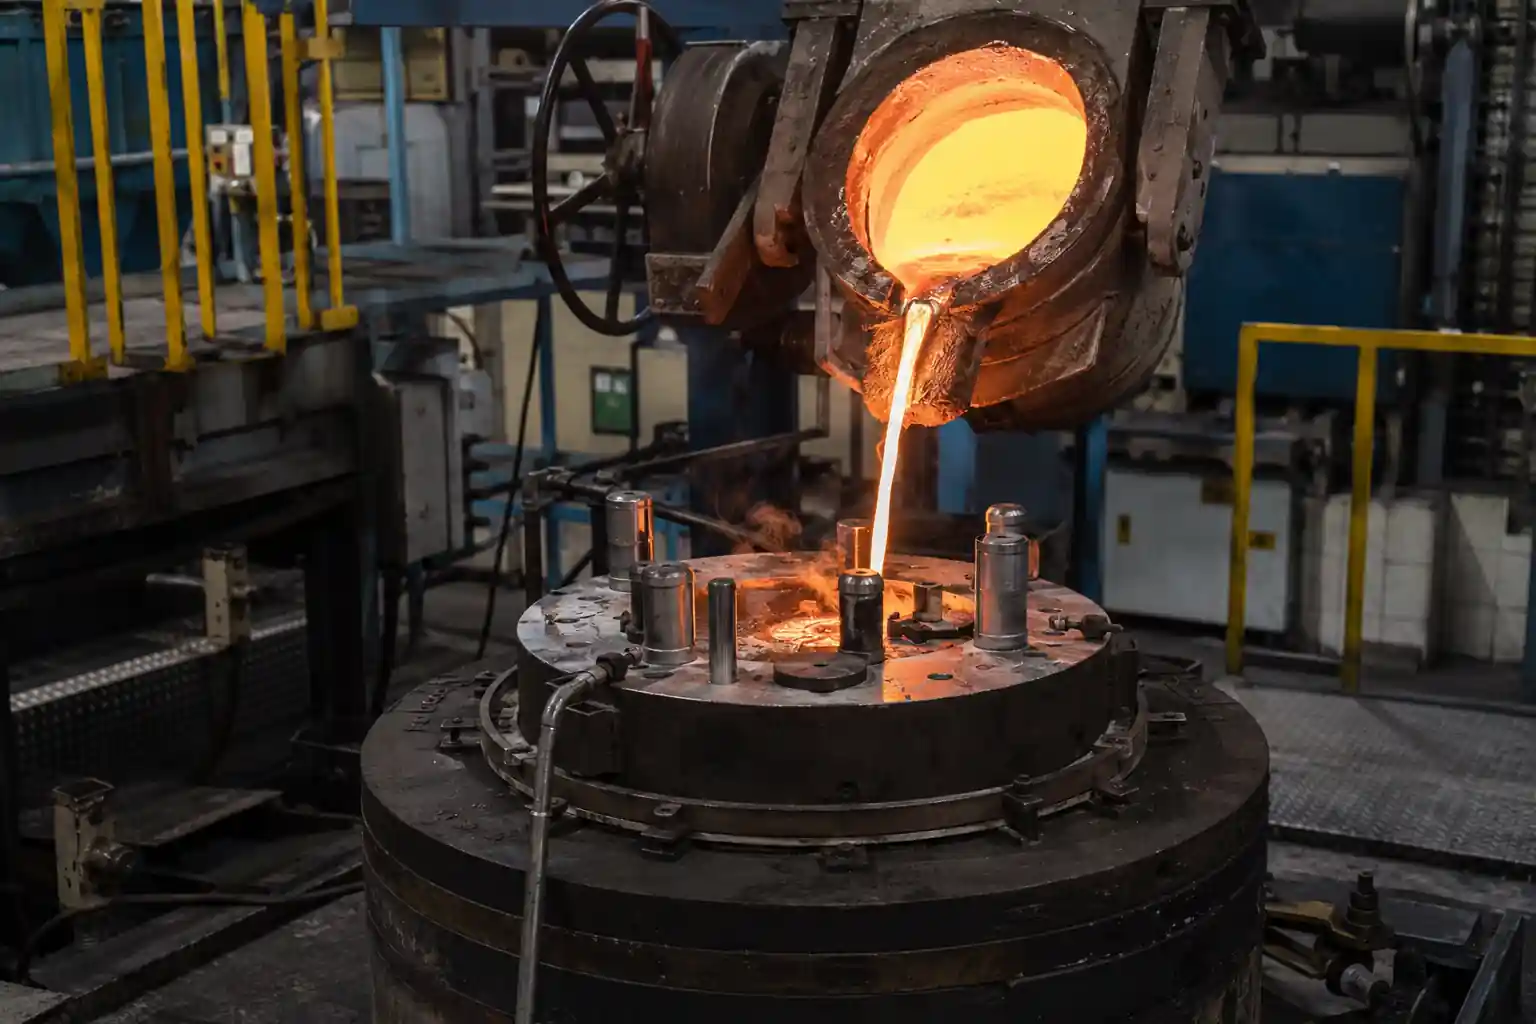
Sobald das Design ausgereift ist und eine Serienfertigung geplant wird, kommt der Schwerkraftdruckguss als Option in Betracht. Die Metallschmelze fließt unter ihrem eigenen Gewicht in eine wiederverwendbare Metallform. Sandkerne können in Betracht gezogen werden, wenn das Gehäuse innere Strukturen aufweist, die nicht direkt aus der Metallform herausgeformt werden können.
Prüfen Sie zunächst die Extremwerte der Zeichnung: Werden sich die dünnsten Rippen zuverlässig füllen, und können die dicken Befestigungsbereiche ohne unzulässige Schrumpfung aushärten? Eine Metallform leitet Wärme relativ schnell ab. Eine angemessene durchschnittliche Wandstärke garantiert nicht, dass sich jede lokale Struktur füllt.
Niederdruck-Druckguss
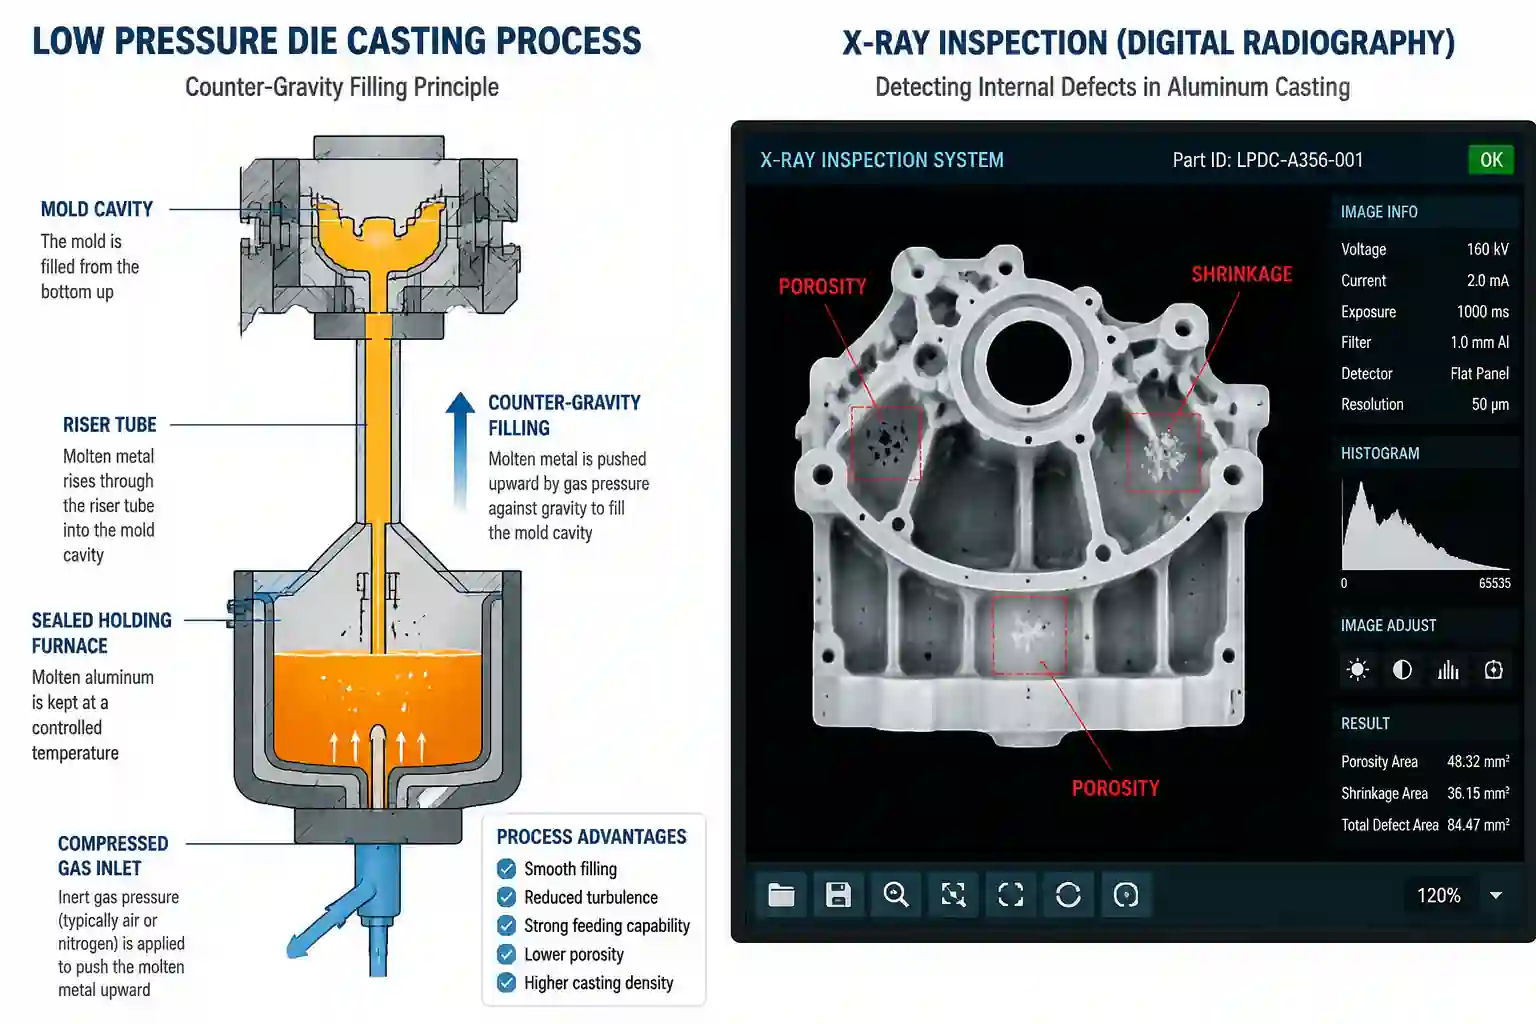
Beim Niederdruckguss drückt kontrollierter Druck die Metallschmelze nach oben in die Form und kann die Zufuhr aufrechterhalten, während das Gussteil erstarrt. Dies ist ein sinnvoller Vergleich zum Schwerkraftguss, wenn das Befüllen und die Erstarrung genauer gesteuert werden müssen. Das Prozessbeschreibung der Open University erklärt, wie das Metall in die Matrize gelangt.
Der Niederdruckguss allein garantiert noch kein porenfreies oder dichtes Gehäuse. Wenn bei der Bearbeitung keine Porosität in der Nähe der Statorbohrung freigelegt werden darf oder wenn Kühlmittelkanäle dicht sein müssen, legen Sie die Anforderungen an die Prüfung und die Dichtheitsprüfung fest, bevor Sie das Verfahren freigeben.
Hochdruckguss
Der Hochdruckguss ist eine Überlegung wert, wenn das Produktionsvolumen hoch ist und das Gehäuse dünne Wände oder filigrane Kühlrippen aufweist. Durch die schnelle Befüllung lassen sich diese Merkmale effizient formen, allerdings erfordern die Werkzeuge und Anlagen eine höhere Anfangsinvestition.
Beurteilen Sie den Prozess nicht allein danach, ob er die äußere Form reproduzieren kann. Dicke Befestigungsvorsprünge, tief gefräste Lagerbohrungen und Schnittstellen für die Flüssigkeitskühlung erfordern eine gesonderte Überprüfung der inneren Qualität. Wenn in der Zeichnung eine Wärmebehandlung vorgesehen ist, vergewissern Sie sich, dass die gewählte Legierung und das jeweilige Druckgussverfahren diese Anforderung erfüllen können; gehen Sie nicht davon aus, dass die für einen Schwerkraftguss verwendete Behandlung unverändert übertragbar ist.
Was sollten Sie beim Gussentwurf überprüfen?
Ein typisches Gehäuse besteht aus einem zylindrischen Körper, Befestigungsfüßen, Endflanschen, Kühlrippen, Verstärkungsrippen und einem Anschlusskastenansatz. Probleme treten häufig an den Schnittstellen dieser Bauteile auf und nicht bei einzelnen Bauteilen.
| Merkmal | Entwurfsprüfung | Mögliches Problem, wenn es übersehen wird |
|---|---|---|
| Gehäusewand und Übergänge | Verlaufen die Änderungen der Wandstärke allmählich, und können sich dünne Abschnitte auffüllen? | Druckfehler, ungleichmäßige Abkühlung oder Verzerrungen |
| Kühlrippen | Sind Dicke, Abstand, Höhe und Ausrichtung für die Befüllung und die Entformung geeignet? | Unvollständige Flossen, Festsitzen oder Auswurfschäden |
| Befestigungsfüße, Vorsprünge und Rippenansätze | Entstehen dabei isolierte Bereiche mit hoher Dichte? Könnten Rippen und Verrundungen den Übergang verbessern? | Lokale Schrumpfung oder instabile Abmessungen |
| Tiefe Vertiefungen und Seitenwände | Ist der Zug für den ausgewählten Prozess ausreichend? | Schwierigkeiten beim Entnehmen oder Beschädigungen an der Oberfläche |
| Bearbeitete Merkmale | Ist der Bearbeitungsaufwand ausreichend, ohne übermäßig zu sein? | Unbearbeitete Bereiche, zusätzlicher Bearbeitungsaufwand oder freiliegende Porosität im Untergrund |
Es gibt keine Mindestwandstärke, die für jedes Motorgehäuse geeignet ist. Die Herstellbarkeit der Lamellen hängt auch von der Legierung, der Fließlänge, der Formtemperatur, der Angussführung und der Ausrüstung ab. Bitten Sie die Gießerei, gemeinsam mit Ihnen den dünnsten Abschnitt, den dicksten Abschnitt und die kritischen bearbeiteten Oberflächen zu prüfen.
Bevor das Werkzeug endgültig fertiggestellt wird, sollten Sie die Trennfuge, die Angüsse, die Entlüftungskanäle und die Positionen der Auswerfer überprüfen. Halten Sie diese nach Möglichkeit von Dichtflächen, Lagerbohrungen und festgelegten optischen Bereichen fern. Eine Füll- und Erstarrungssimulation kann bei der Untersuchung komplexer Geometrien hilfreich sein, doch das Ergebnis muss dennoch durch Probegussstücke bestätigt werden.
Worin unterscheiden sich luftgekühlte und flüssigkeitsgekühlte Gehäuse?
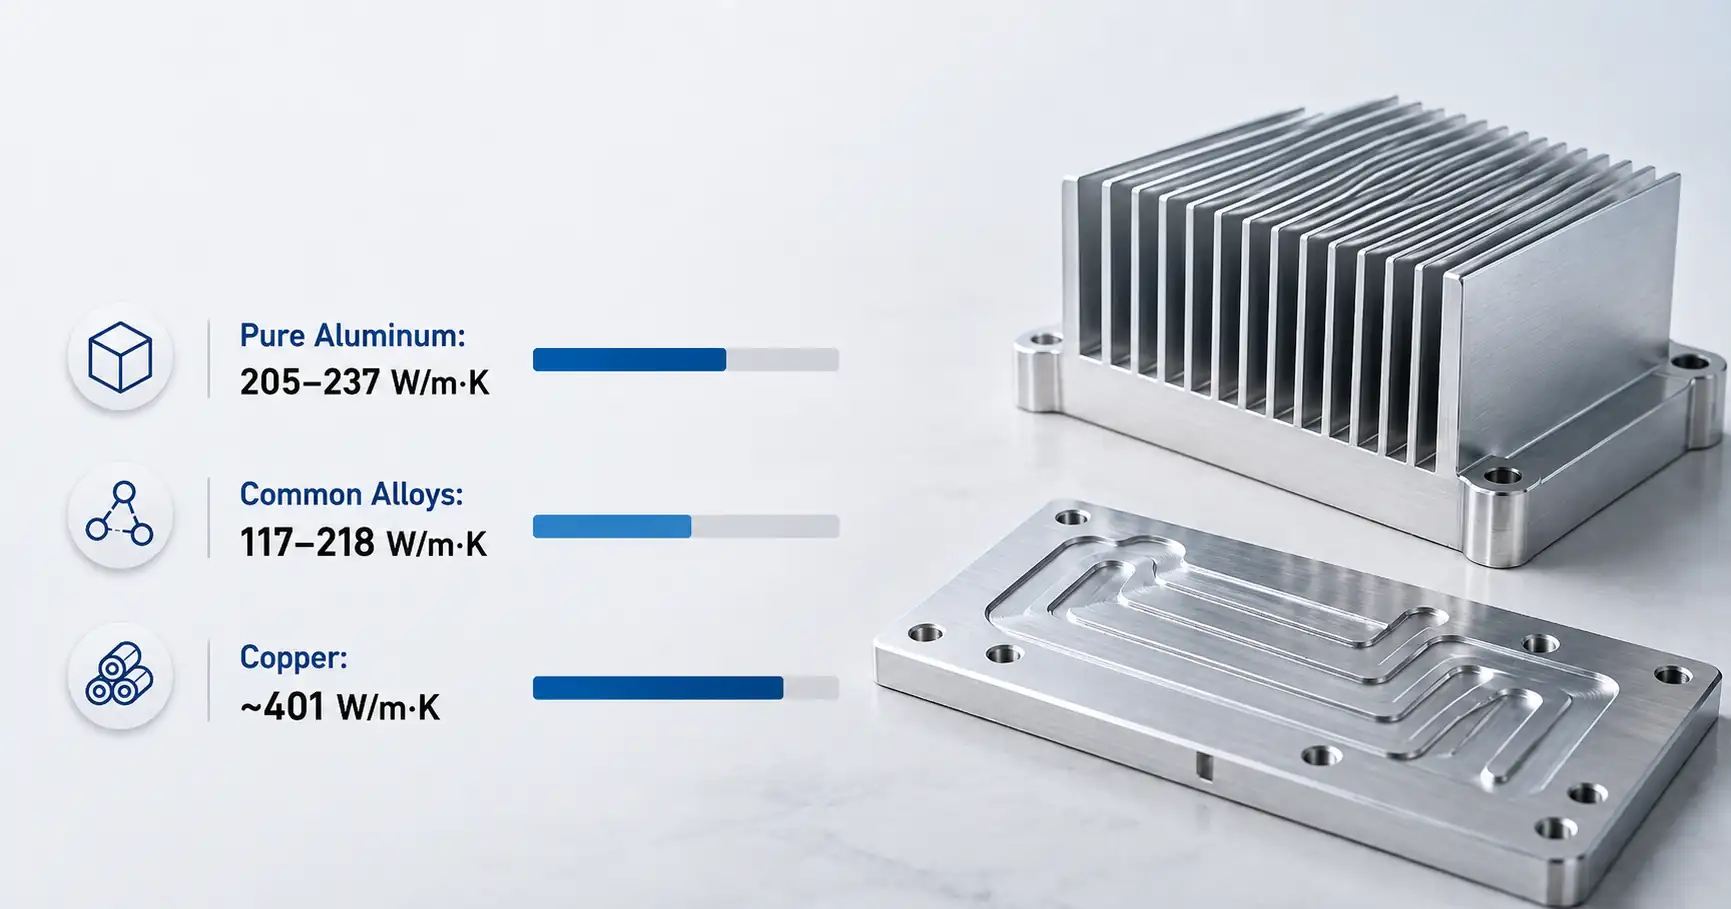
Ein Teil der Motorwärme wird über den Kontakt zwischen Stator und Gehäuse abgeleitet, bevor sie durch Luft oder Kühlmittel abgeführt wird. Die Leitfähigkeit der Legierung spielt dabei eine Rolle, ebenso wie die Kontaktflächen, die Gehäusewand und die Kühlgeometrie.
Bei einem luftgekühlten Gehäuse sollte geprüft werden, ob der Luftstrom tatsächlich die Kühlrippen erreicht. Das Hinzufügen weiterer Kühlrippen oder deren Erhöhung führt nicht automatisch zu einer besseren Kühlung. Ein zu geringer Abstand kann den Luftstrom behindern und gleichzeitig den Guss sowie das Entformen erschweren. Vermeiden Sie außerdem unnötige Metallansammlungen an den Kühlrippenansätzen.
Ein flüssigkeitsgekühltes Gehäuse muss sowohl thermische als auch Dichtungsanforderungen erfüllen. Überprüfen Sie die Lage der Durchgänge, die Wandstärke um die Kanäle herum, die Anschlussöffnungen sowie die Oberflächen, die für die Dichtungen bearbeitet werden sollen. Eine dünne Kanalwand lässt Bedenken hinsichtlich Undichtigkeiten aufkommen; ein starker Querschnitt um eine Anschlussöffnung herum kann zu einem lokalen Erstarrungsproblem führen.
Falls eine Beschichtung eine thermische Kontaktfläche oder einen Erdungspunkt bedecken könnte, kennzeichnen Sie den Bereich, der unbeschichtet bleiben muss, in der Zeichnung. Es ist einfacher, die Abkleidung festzulegen, als ein fertiges Gehäuse nachträglich zu reparieren.
Welche Merkmale erfordern eine Bearbeitung und Maßkontrolle?
Der Hauptteil des Gehäuses wird im Gussverfahren hergestellt. Durch die maschinelle Bearbeitung werden in der Regel die für die Montage erforderlichen präzisen Abmessungen festgelegt. Statorbohrungen, Lagerbohrungen, Passmerkmale der Enddeckel, Befestigungsflächen und Dichtflächen sind getrennt von den Oberflächen zu kennzeichnen, die im Gusszustand verbleiben können.
Besondere Aufmerksamkeit verdient das Verhältnis zwischen den Bohrungen des Stators und der Lager. Es kann vorkommen, dass beide Bohrungen zwar ihre jeweiligen Maßtoleranzen einhalten, ihre Ausrichtung jedoch für die Montage ungeeignet ist. Legen Sie die Bezugspunkte anhand der vorgesehenen Aufstellung und Montage des Motors fest, anstatt jede Fläche einzeln zu spezifizieren.
Das Bearbeitungsmaterial muss die üblichen Abweichungen beim Guss abdecken, ohne unnötige Zerspanung zu erfordern. Zu wenig Material kann dazu führen, dass Bereiche unbearbeitet bleiben. Das Abtragen von zu viel Material kostet Zeit und kann Porositäten unter der Oberfläche freilegen. Bei dünnwandigen oder asymmetrischen Gehäusen muss zudem die Spannvorrichtung überprüft werden: Ein Teil, das in der Spannvorrichtung die richtigen Maße aufweist, kann nach dem Lösen seine Form verändern.
Wie sollte das Gehäuse überprüft werden?
Die Inspektion sollte sich nach der Funktion des Gehäuses richten. Eine einzige Standard-Checkliste ist nicht für jede Bauart geeignet.
Messen Sie kritische Bohrungen, Passmerkmale und Befestigungsflächen anhand der vorgegebenen Bezugspunkte. Bei flüssigkeitsgekühlten oder anderweitig abgedichteten Gehäusen sollten Sie sich auf das Prüfmedium, den Druck, die Haltezeit und die Akzeptanzgrenze einigen. Eine Zeichnungsanmerkung, die lediglich „keine Leckagen“ besagt, liefert beiden Parteien nicht dasselbe Prüfkriterium.
Falls interne Porosität einen belasteten Bereich, ein tief bearbeitetes Bauteil oder eine Dichtfläche gefährdet, sollten während der Entwicklungsphase Röntgenprüfungen, Schnitte oder andere geeignete Verfahren erörtert werden. Bei Automobilprojekten, für die eine PPAP-Dokumentation erforderlich ist, sollten die Anforderungen an die Einreichung zu Beginn festgelegt werden, nicht erst nach dem Guss der Erstmuster.
Die ersten Serienmuster müssen mehr als nur die Gießbarkeit unter Beweis stellen. Sie sollten zeigen, dass Gießen, Bearbeitung und Prüfung gemeinsam den Anforderungen der Zeichnung gerecht werden können.
Was sollten Sie einer Gießerei für ein Angebot zusenden?
Senden Sie uns die 2D-Zeichnung und das 3D-Modell zusammen mit dem erwarteten Volumen und den Betriebsbedingungen. Geben Sie an, ob das Gehäuse luft- oder flüssigkeitsgekühlt ist, ob die Legierung oder die Wärmebehandlung feststeht und welche Oberflächen bearbeitet werden müssen. Geben Sie außerdem kritische Maße sowie etwaige Anforderungen an Druckprüfungen oder Sonderprüfungen an.
Falls die Konstruktion noch nicht endgültig festgelegt ist, weisen Sie auf die Merkmale hin, die Ihnen am wichtigsten sind: beispielsweise eine dünne Kühlrippe, ein schwerer Befestigungsfuß oder ein Kühlmittelanschluss. Das gibt dem Gießereiunternehmen einen nützlichen Anhaltspunkt für die Prüfung.
Minhe Foundry kann mit Ihnen anhand der Zeichnung die Verfahren Sandguss, Schwerkraftdruckguss und Niederdruckdruckguss sowie die Anforderungen an die Bearbeitung und Prüfung besprechen. Wenn Sie ein Projekt für ein Motorgehäuse prüfen, senden Sie bitte die Zeichnungen und die geplante Stückzahl an die Das Ingenieurteam von Minhe Foundry. Klären Sie zunächst die schwierigen Funktionen und die Abnahmekriterien, bevor Sie sich für ein Tool entscheiden.